Comuníquese con UD Packaging Company

Pruebas de embalaje ante cambios en el flejado: guía para repetir las pruebas

Las pruebas de embalaje ante cambios en el flejado son un proceso de control de cambios que comienza por la diferencia, no por una lista estándar de pruebas de caída, vibración o compresión. Un nuevo fleje, proveedor, tipo de unión, ajuste de herramienta, carga o ruta de distribución puede alterar un mecanismo de falla diferente, por lo que el plan de evidencias debe mostrar qué cambió, qué podría fallar y quién está autorizado para aceptar el resultado. Este artículo parte de una configuración de embalaje aprobada; para consultar las especificaciones iniciales del PET, la calificación de la unión y la herramienta, y la aprobación de muestras, utilice la guía de especificación y calificación de flejes de PET.
La respuesta breve No solicite automáticamente una prueba completa de distribución ni apruebe el cambio basándose únicamente en el certificado de un proveedor. Evalúe si el cambio podría afectar el desempeño, relacione ese efecto con la incertidumbre que genera, elija la evidencia de menor alcance que resuelva la incertidumbre y conserve la justificación, el responsable de la aceptación y el criterio que activará el seguimiento.
La International Safe Transit Association indica que las pruebas de productos embalados deben repetirse cuando cambien el producto, el embalaje o el proceso, salvo que el cambio no pueda afectar el desempeño. Esa excepción es importante: una revisión controlada puede justificar que no se repitan las pruebas físicas, pero el motivo debe registrarse antes de enviar la configuración modificada.
Las pruebas de embalaje comienzan por el cambio, no por una lista de pruebas
La solicitud «pruebe el nuevo fleje de PET» está incompleta porque el objeto de la prueba no es solo el fleje. El sistema pertinente puede incluir el fleje, la unión, la herramienta, los protectores de bordes, la caja o tarima, el producto, el patrón de carga, los equipos de manipulación, el entorno de almacenamiento y la ruta de transporte.
Cambio
Describa el estado anterior y el propuesto en términos medibles o trazables.
Describa el estado anterior y el propuesto en términos medibles o trazables.
Efecto potencial
Indique el comportamiento del embalaje que podría cambiar, aunque la respuesta sea incierta.
Indique el comportamiento del embalaje que podría cambiar, aunque la respuesta sea incierta.
Decisión sobre la evidencia
Indique qué resolverá la incertidumbre y quién es responsable de la aceptación.
Indique qué resolverá la incertidumbre y quién es responsable de la aceptación.
Los registros del proveedor pueden confirmar las propiedades y la identidad del lote que realmente abarcan. Por sí solos, no pueden demostrar que la unidad de envío terminada conservará su geometría, mantendrá las propiedades de protección pertinentes en los bordes, contendrá la carga o resistirá los riesgos previstos de la distribución.
Inicie una revisión de cambios siempre que la diferencia propuesta pueda afectar el desempeño. Si el equipo determina que no puede afectarlo, registre el fundamento técnico, las configuraciones afectadas, la persona que lo aprueba y las condiciones que obligarían a reabrir la decisión.
Utilice la evaluación de repetición de pruebas de 9 cambios para un sistema de flejado
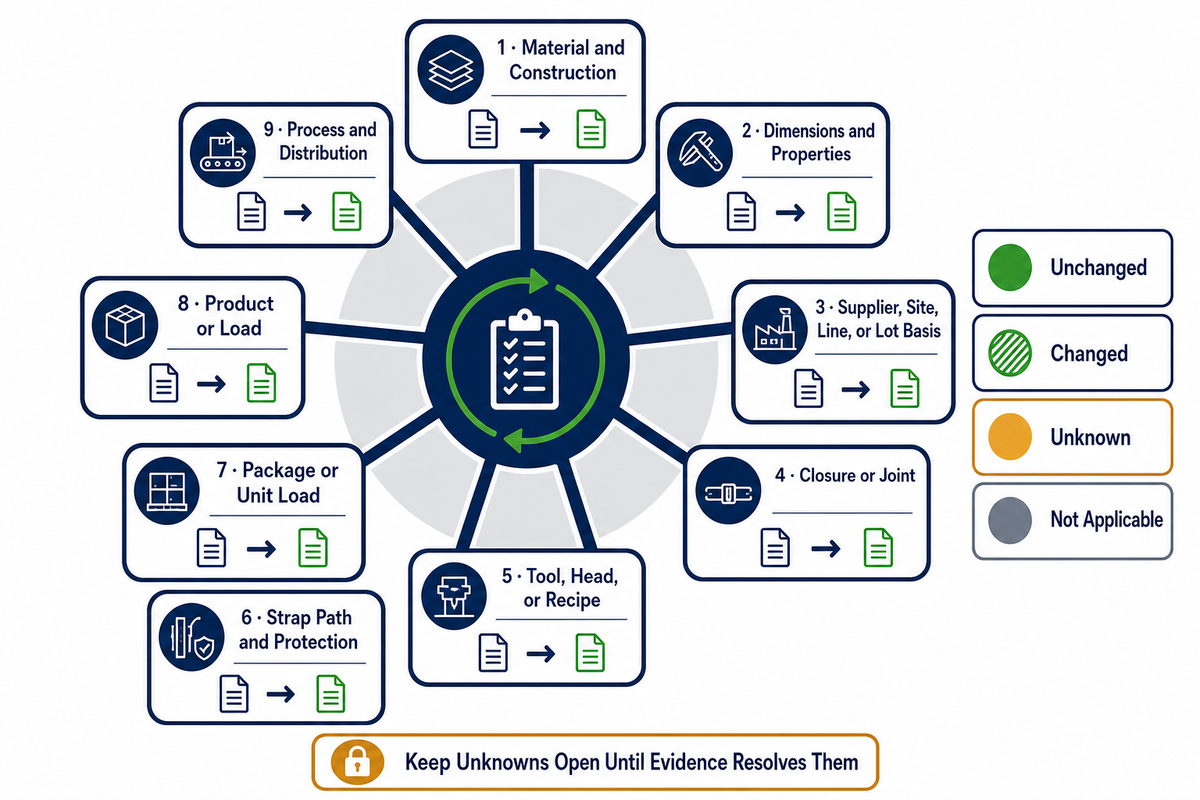
La evaluación de repetición de pruebas de 9 cambios es una herramienta editorial para apoyar decisiones, no una norma de ASTM ni de la International Safe Transit Association. Marque cada fila como sin cambios, modificada, desconocida o no aplicable y, luego, asigne al primer responsable de obtener la evidencia. Mantenga abiertas las incógnitas hasta que se resuelvan con evidencia pertinente.
| Cambio | Registre el estado anterior y el nuevo | Por qué puede ser importante | Primera evidencia | Responsable |
|---|---|---|---|---|
| 1. Material y construcción | Proceso de obtención del polímero, grado, procedencia del contenido reciclado, construcción | La resistencia, elongación, recuperación, fricción o respuesta ambiental pueden diferir | Especificación y comparación controlada | Ingeniería de embalaje |
| 2. Dimensiones y propiedades | Ancho, espesor, superficie, elongación, límites controlados de las propiedades | La alimentación de la herramienta, la tensión de contacto, la formación de la unión y la carga retenida pueden cambiar | Datos del componente y de la unión | Calidad del proveedor / embalaje |
| 3. Proveedor, planta, línea o criterio de lote | Fabricante legal, ubicación, línea de producción, regla aprobada para los lotes | Una misma descripción de compra puede ocultar un intervalo de proceso diferente | Aviso de cambio, muestras, comparación de recepción | Compras / calidad del proveedor |
| 4. Cierre o unión | Sello, hebilla, soldadura, traslape, geometría de la unión | La resistencia útil del sistema puede estar determinada por la unión y no por el fleje | Formación y prueba de la unión | Embalaje / operaciones |
| 5. Herramienta, cabezal o receta | Modelo de herramienta, tensión, tiempo de soldadura, enfriamiento, receta del software, estado de mantenimiento | Un material válido puede producir una unión deficiente o una tensión excesiva sobre el embalaje | Prueba en línea e intervalo de ajustes | Operaciones / mantenimiento |
| 6. Recorrido y protección del fleje | Cantidad, dirección, separación, puntos de contacto, protección de bordes | La sujeción de la carga y la presión localizada sobre la caja o el producto pueden cambiar | Revisión visual de la configuración y muestra de la línea | Ingeniería de embalaje |
| 7. Embalaje o carga unitaria | Caja, interior, tarima, plataforma, envoltura, patrón de apilado | Las trayectorias de compresión, los bordes, la sujeción y la resonancia pueden cambiar | Revisión de una unidad de envío representativa | Embalaje / logística |
| 8. Producto o carga | Masa, dimensiones, centro de gravedad, sensibilidad, patrón de embalaje | El mismo fleje puede interactuar de manera diferente con una carga más pesada o inestable | Justificación del peor caso y muestra representativa | Producto / embalaje |
| 9. Proceso y distribución | Fabricación, almacenamiento, manipulación, transportista, ruta, clima, duración | Un nuevo riesgo o exposición puede hacer que la evidencia anterior deje de ser representativa | Descripción de la ruta y datos de seguimiento | Logística / calidad |
El alcance público de ASTM D4675 considera la selección del fleje una decisión de uso que abarca la manipulación, el transporte, el almacenamiento, los requisitos del transportista y las pruebas del usuario. ASTM también incluye D4675 en su Subcomité D10.25 sobre paletización y unificación de cargas. Esto respalda una revisión del sistema, pero el texto de pago de la norma no se utilizó para crear esta evaluación de nueve filas.
Separe las pruebas de materiales y los datos de la unión de la evidencia del embalaje terminado
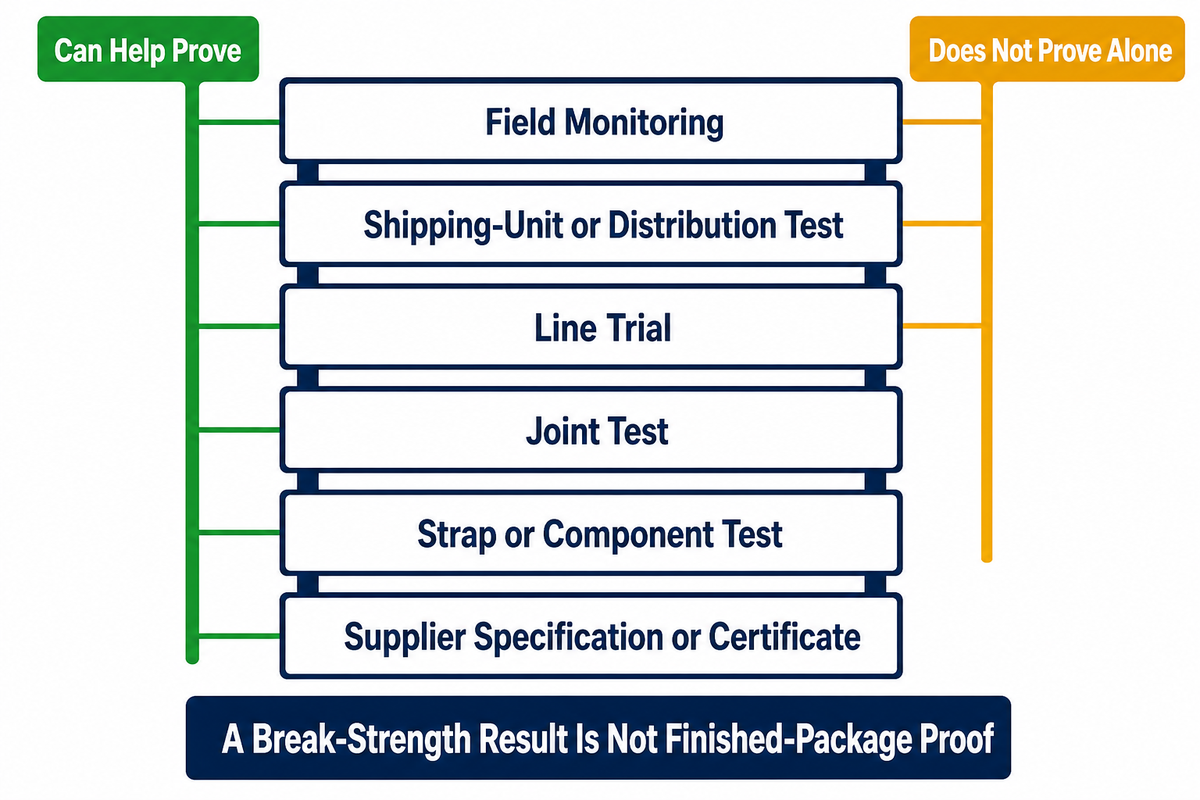
Una vez definidos esos cambios del sistema, la siguiente tarea consiste en separar cada resultado de prueba según lo que realmente demuestra. Los resultados de tracción son valiosos cuando se definen la probeta, el acondicionamiento, la velocidad, el cálculo y el criterio de aceptación. Aun así, responden una pregunta diferente de la que responden el resultado de una unión, una prueba en línea, una unidad de envío sometida a pruebas o el seguimiento en campo.
| Nivel de evidencia | Puede ayudar a demostrar | No demuestra por sí solo | Señal habitual para reabrir la evaluación |
|---|---|---|---|
| Especificación o certificado del proveedor | Identidad y propiedades indicadas del producto o lote especificado | El resultado de su unión, línea, embalaje, ruta o aceptación | Cambios de proveedor, planta, formulación, método o límite |
| Prueba del fleje o componente | Una propiedad medida mediante un método especificado | Formación de la unión o interacción con la carga | Cambios de material, dimensiones, acondicionamiento o método |
| Prueba de la unión | Desempeño de la combinación de fleje, unión y herramienta sometida a pruebas | Deformación del embalaje, daños en los bordes o supervivencia en la ruta | Cambios de cierre, herramienta, ajustes, operador o mantenimiento |
| Prueba en línea | Alimentación, tensión, uniformidad de la unión e interacción con el embalaje en la línea | Desempeño definido ante los riesgos de distribución | Cambios de máquina, receta, mantenimiento, velocidad o embalaje |
| Prueba de la unidad de envío o de distribución | Desempeño de las unidades representadas durante una secuencia definida | Cada variación de producto, embalaje, ruta o producción que no se haya probado | Cambios en los límites de la familia o en la ruta |
| Seguimiento en campo | Desempeño observado de las configuraciones enviadas y los trayectos utilizados | Causalidad sin una investigación controlada | Cambio de tendencia, tipo de daño, reclamación o desviación |
El alcance público de ASTM D4169 aborda las pruebas de desempeño de unidades de envío mediante una secuencia de riesgos de distribución. Por lo tanto, su alcance difiere del de una guía para seleccionar flejes planos, y ninguna de las páginas públicas respalda la aplicación de un ciclo de distribución, nivel de aseguramiento o criterio de aprobación a todas las solicitudes de cambio. Para obtener contexto sobre el método, consulte cómo se prueba una unión de fleje terminada.
Defina el alcance y el método de repetición de las pruebas a partir de la configuración modificada
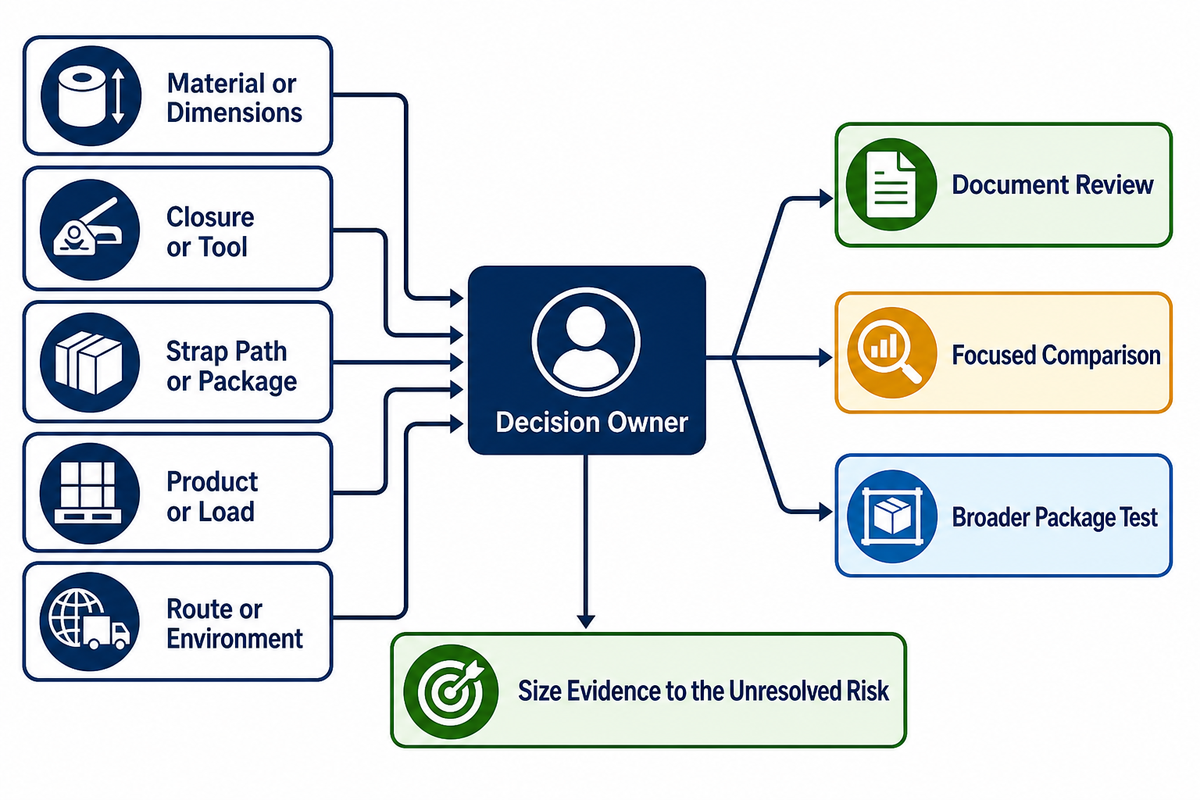
Partiendo de la configuración aprobada, identifique qué incertidumbre vuelve a abrir el cambio. Elija una revisión documental, una comparación específica o una prueba más amplia del embalaje según el riesgo no resuelto, no según la costumbre de la organización. La tarea consiste en dimensionar la repetición de las pruebas, no en repetir la especificación y calificación iniciales del PET.
| Cambio respecto de la configuración aprobada | Incertidumbre generada por el cambio | Evidencia de menor alcance capaz de resolverla | Cuándo se necesita evidencia más amplia del embalaje | Responsable de la decisión |
|---|---|---|---|---|
| Material o dimensiones | Intervalo de la unión, tensión retenida, presión en los bordes, recuperación | Comparación de especificaciones, componentes, uniones y líneas | La interacción con el embalaje es incierta o queda fuera de la evidencia anterior | Embalaje / calidad |
| Cierre o herramienta | Unión incompleta, calor excesivo, tensión variable | Muestras de uniones en un intervalo de ajustes justificado | La variación de la línea o la respuesta del embalaje sigue sin resolverse | Operaciones / calidad |
| Recorrido del fleje o embalaje | Aplastamiento de esquinas, desplazamiento del fleje, inestabilidad de la pila | Armado representativo del embalaje y prueba de manipulación | Los riesgos de distribución o los daños al producto son plausibles | Ingeniería de embalaje |
| Producto o carga | Desplazamiento, carga concentrada, cambio de resonancia, pérdida de sujeción | Justificación del peor caso y evidencia de una unidad representativa | La familia de pruebas anterior no representa la masa ni la geometría | Producto / embalaje / calidad |
| Ruta o entorno | Nueva exposición a impactos, vibraciones, apilamiento, humedad, temperatura o manipulación | Perfil de la ruta, requisitos del transportista o cliente, simulación específica | La secuencia de riesgos difiere de la evidencia aceptada | Logística / calidad |
El selector del alcance de la repetición de pruebas es una herramienta informativa posterior al cambio. No indica que una sola fila sea suficiente ni reemplaza el procedimiento del laboratorio, transportista, cliente, organismo regulador o de la propia empresa que realmente rige el envío.
Mantenga el control de calidad del embalaje dentro del alcance de la repetición de pruebas
Para esta revisión de cambios en el flejado, trátela como una decisión de control de calidad del embalaje; la etiqueta amplia «industria del embalaje» no significa que una sola solución de embalaje pueda garantizar la calidad y seguridad de todos los tipos de embalaje. Las normas, los requisitos de las pruebas y los requisitos del embalaje cambian según el producto, la ruta, el cliente y su condición regulatoria. Las etiquetas «normas internacionales» o «normas ISTA» no identifican por sí solas la secuencia correcta.
No sustituya las pruebas de sellado, la integridad del sello, la presión de prueba ni las pruebas de compatibilidad cuando esas cuestiones queden fuera del mecanismo de falla modificado. Las máquinas de prueba de compresión o los diversos métodos de prueba solo pueden ser pertinentes cuando representan el riesgo no resuelto, incluidas las pruebas que simulan una exposición de distribución definida. El objetivo es proteger el producto y garantizar su seguridad, no hacer una afirmación general de calidad sin fundamento para materiales nuevos.
Especifique el método de prueba, los equipos y las instrucciones para la línea de embalaje
Los objetivos de las pruebas deben describir la decisión, no limitarse a nombrar los equipos de prueba. Proporcione al laboratorio o a la línea de embalaje suficiente información para identificar el material plástico de embalaje representado, el embalaje del producto, el embalaje exterior, el fleje y la unión, la ruta, los controles y la causa de falla no resuelta.
| Campo de las instrucciones | Definir antes de comenzar el trabajo | Rechazar por estar incompleto |
|---|---|---|
| Decisión y alcance | Cambio, configuraciones afectadas, objetivos de las pruebas, decisión de liberación | «Pruebe el nuevo fleje» |
| Muestras | Producto, diseño del embalaje, lote, armado, recorrido del fleje, ajustes de la herramienta, controles | «Utilice cajas típicas» sin una justificación de la familia |
| Acondicionamiento y entorno | Almacenamiento aplicable, temperatura y humedad, supuestos sobre la ruta, secuencia | Una condición copiada sin relación con el envío |
| Método de prueba | Procedimiento aplicable, desviaciones, instrumentación, incertidumbre de medición | «Utilice pruebas estándar» sin un responsable ni una edición |
| Aceptación | Criterios preaprobados, método de observación, decisión sobre el sello o la unión, gestión de desviaciones | «Parece aceptable» después de conocer los resultados |
| Informe y liberación | Responsable del informe de pruebas, limitaciones, alcance de la configuración, transferencia al seguimiento | Una etiqueta de aprobación sin una configuración representada |
Las pruebas de caída, vibración, compresión, carga estática, resistencia del sello y materiales son pruebas específicas que pueden responder preguntas diferentes. No las combine para crear una apariencia de exhaustividad; evalúe cada método según el mecanismo de falla, la cadena de suministro y la evidencia ya disponible.
Las páginas de la competencia pueden mencionar ISO, el Código de Regulaciones Federales, embalajes para dispositivos médicos, embalajes flexibles, pruebas de fugas, embalajes primarios o materiales peligrosos. Esas regulaciones y normas solo se aplican cuando el producto y el envío realmente están dentro de su alcance, por lo que no debe indicarse que un cambio ordinario en un flejado industrial cumpla una norma de pruebas que no guarda relación con él.
Las pruebas independientes pueden reforzar el registro de liberación cuando el laboratorio está calificado para el método elegido y recibe muestras e instrucciones precisas. No pueden proteger el producto frente a instrucciones deficientes, una configuración no representada o criterios de aceptación redactados después de que aparezcan daños en el producto.
¿Qué normas y procedimientos de pruebas de embalaje se aplican?
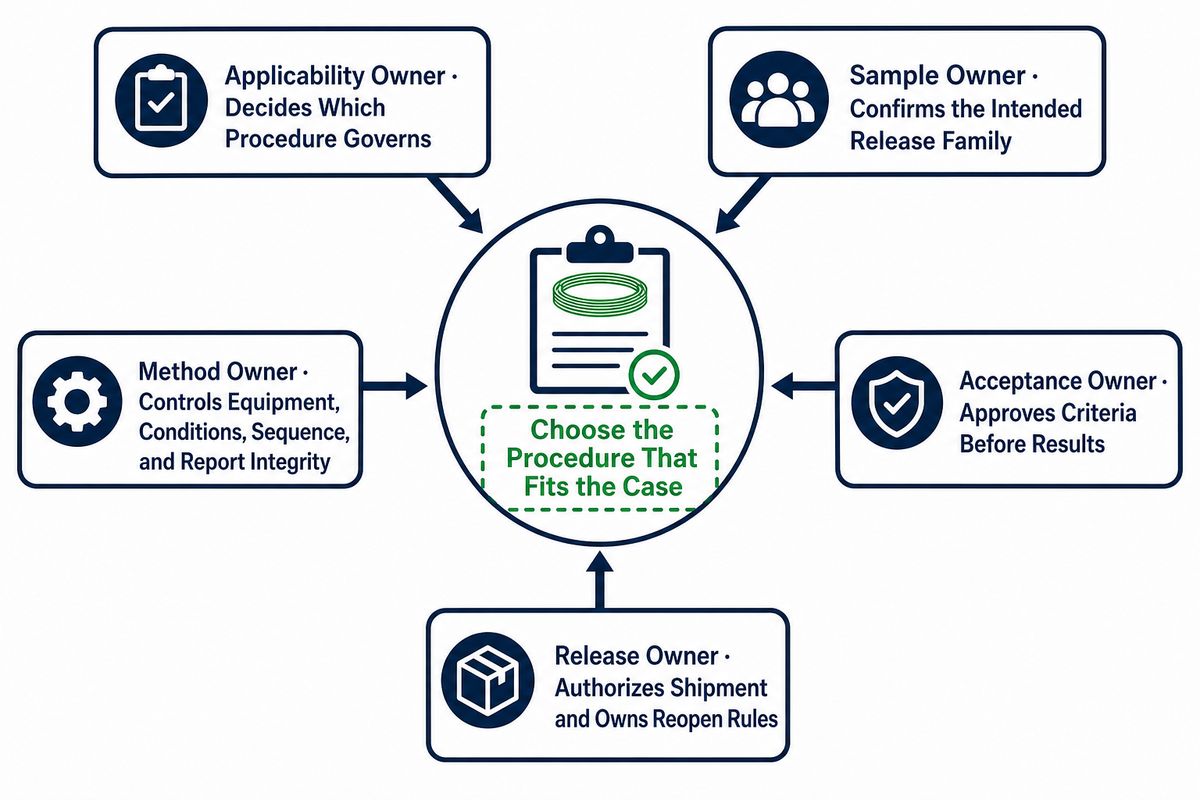
Una vez que el mecanismo de falla permite identificar un posible método de prueba, la asignación de responsabilidades sigue siendo importante. El procedimiento correcto no puede seleccionarse únicamente a partir de las palabras «cambio de fleje de PET». La sensibilidad del producto, el formato del embalaje, el modo de transporte, el transportista, el contrato con el cliente, la condición regulatoria, la ubicación geográfica y el objetivo de la decisión pueden cambiar la opción aplicable.
Cinco responsables que deben indicarse en las instrucciones de la prueba
- El responsable de la aplicabilidad decide qué procedimiento externo o interno rige.
- El responsable de las muestras confirma que las unidades sometidas a pruebas representan la familia que se pretende liberar.
- Responsable del método: controla los equipos, el acondicionamiento, la secuencia, las desviaciones y la integridad del informe.
- Responsable de la aceptación: aprueba los criterios antes de que se conozcan los resultados y resuelve las desviaciones.
- Responsable de la liberación: autoriza la producción o el envío y se encarga del seguimiento o de las reglas para reabrir la evaluación.
Las directrices de la International Safe Transit Association indican expresamente que los usuarios deben elegir un procedimiento o proyecto adecuado para cada caso. Los programas de transportistas, como las pruebas de embalaje de FedEx, también pueden tener sus propios datos de solicitud y límites de servicio; no son capacidades ni aprobaciones universales de UD Packaging.
Cree una familia de pruebas representativa sin conceder una aprobación general
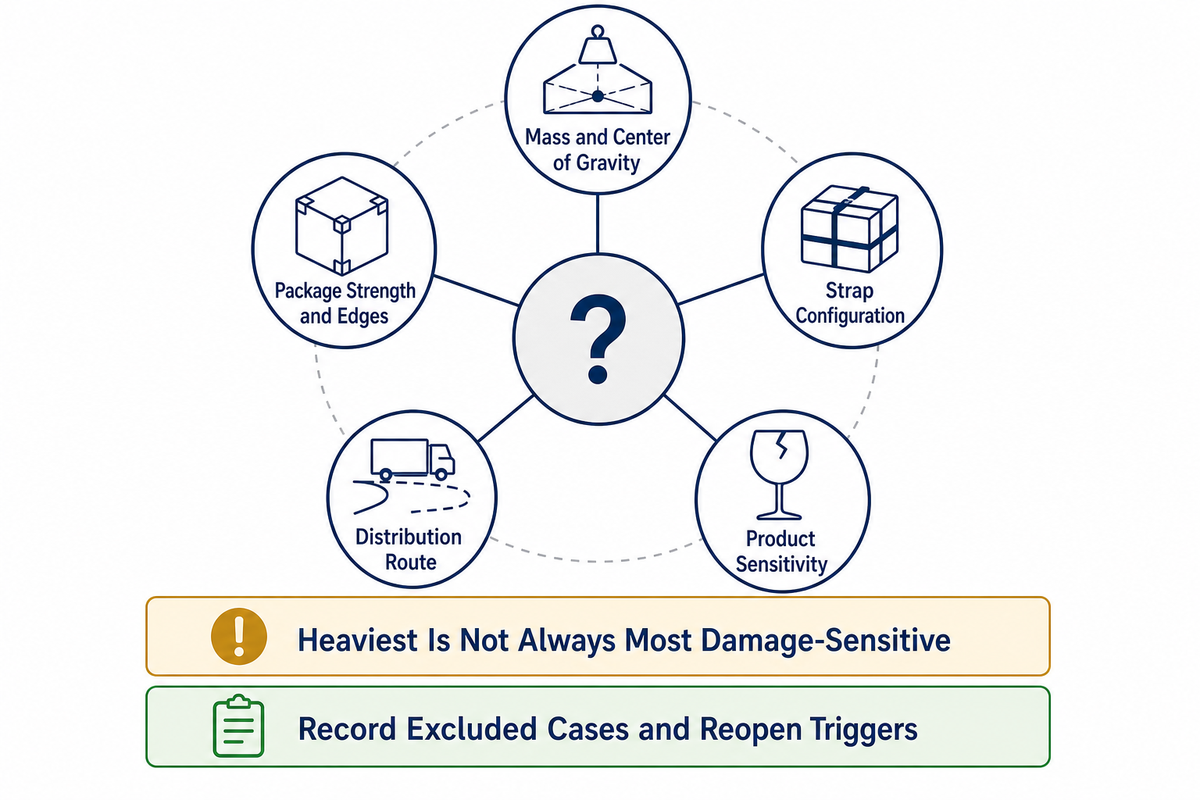
Probar todas las combinaciones puede ser poco práctico, pero elegir un solo «peor caso» basándose únicamente en el peso también es una práctica deficiente. La familia representativa debe explicar por qué las unidades seleccionadas ponen a prueba los mecanismos de falla afectados por el cambio. Registre por separado los casos excluidos y los criterios para reabrir la evaluación.
| Dimensión de la familia | Comparar | Posible caso límite | Motivo por el que los resultados podrían no ser transferibles |
|---|---|---|---|
| Masa y centro de gravedad | Ligera, típica, pesada, descentrada | Mayor exigencia de sujeción o geometría más inestable | La más pesada no siempre es la más susceptible a sufrir daños |
| Resistencia y bordes del embalaje | Rígido, flexible, esquina débil, borde protegido | Condición de contacto más sensible al fleje | El resultado puede estar determinado por diferentes trayectorias de compresión |
| Configuración del fleje | Cantidad, dirección, separación, cierre, ajustes | Margen operativo más estrecho | Un recorrido diferente puede crear otro modo de falla |
| Ruta de distribución | Paquetería, carga paletizada, exportación, duración del almacenamiento | Ruta con el riesgo grave pertinente | La gravedad de un riesgo no abarca todas las secuencias |
| Sensibilidad del producto | Estética, dimensional, funcional, frágil | Menor tolerancia aceptable a los daños | Los criterios de aceptación pueden variar según el producto |
Para cada integrante de la familia que no se haya sometido a pruebas, registre el motivo de la extrapolación, la evidencia que la hace creíble, la persona que acepta el riesgo y la señal en campo que obligaría a reabrir la decisión. Las directrices de la International Safe Transit Association consideran las matrices de familias y el seguimiento decisiones basadas en riesgos, no una aprobación automática de configuraciones que nunca estuvieron representadas.
Analice tres ejemplos de cambios en el flejado sin inventar un resultado universal
Los límites de la familia de pruebas son el punto de partida para los siguientes ejemplos porque cada situación cambia lo que la evidencia anterior todavía representa. Los siguientes son ejemplos hipotéticos de decisiones, no casos de clientes de UD Packaging ni resultados prometidos. Su propósito es mostrar por qué diferentes cambios requieren diferentes preguntas sobre la evidencia.
Ejemplo 1: nuevo proveedor de flejes
El material, el ancho y la resistencia a la rotura nominales parecen no haber cambiado. Compras confirma primero el fabricante, la planta, el criterio de lote, los métodos, las tolerancias y el aviso de cambio, mientras que el equipo de embalaje compara la formación de la unión y el comportamiento en la línea. Para una opción de poliéster, la gama publicada de flejes de PET aporta contexto sobre el producto, no una aprobación para su liberación.
Amplíe la evaluación a evidencias de embalajes representativos si persiste la incertidumbre sobre la tensión retenida, la fricción, el intervalo de la unión, el contacto con el embalaje o la cobertura de la familia anterior.
Ejemplo 2: nueva herramienta o cierre
El fleje no cambia, pero la unión y la tensión aplicada podrían hacerlo. Operaciones fija la configuración actual de la herramienta o máquina, el estado de mantenimiento, el proceso de unión, los ajustes, la velocidad de la línea y la muestra del embalaje antes de comparar el intervalo operativo.
Amplíe la evaluación si la prueba en línea no permite resolver la uniformidad de la unión, la deformación del embalaje o la interacción con las variaciones de producción.
Ejemplo 3: nueva ruta o modalidad de manipulación
El fleje y el embalaje no cambian, pero la secuencia de riesgos sí. Logística documenta el transportista anterior y el nuevo, la modalidad, los puntos de transferencia, el apilamiento, el almacenamiento, el clima y los supuestos de manipulación.
Amplíe la evaluación cuando la evidencia aceptada no represente los nuevos riesgos o cuando el seguimiento no permita delimitar la exposición.
Estos ejemplos también explican por qué «la misma resistencia a la rotura» no es una declaración de equivalencia completa. Una sola propiedad puede ser pertinente sin describir la unión, el intervalo del proceso, la carga retenida, el contacto con el embalaje ni la secuencia de distribución. Una comparación independiente del control del cambio de acero a PET aplica el mismo principio a la sustitución de una clase de material.
Cierre el cambio con un registro de evidencias desde el cambio hasta la liberación
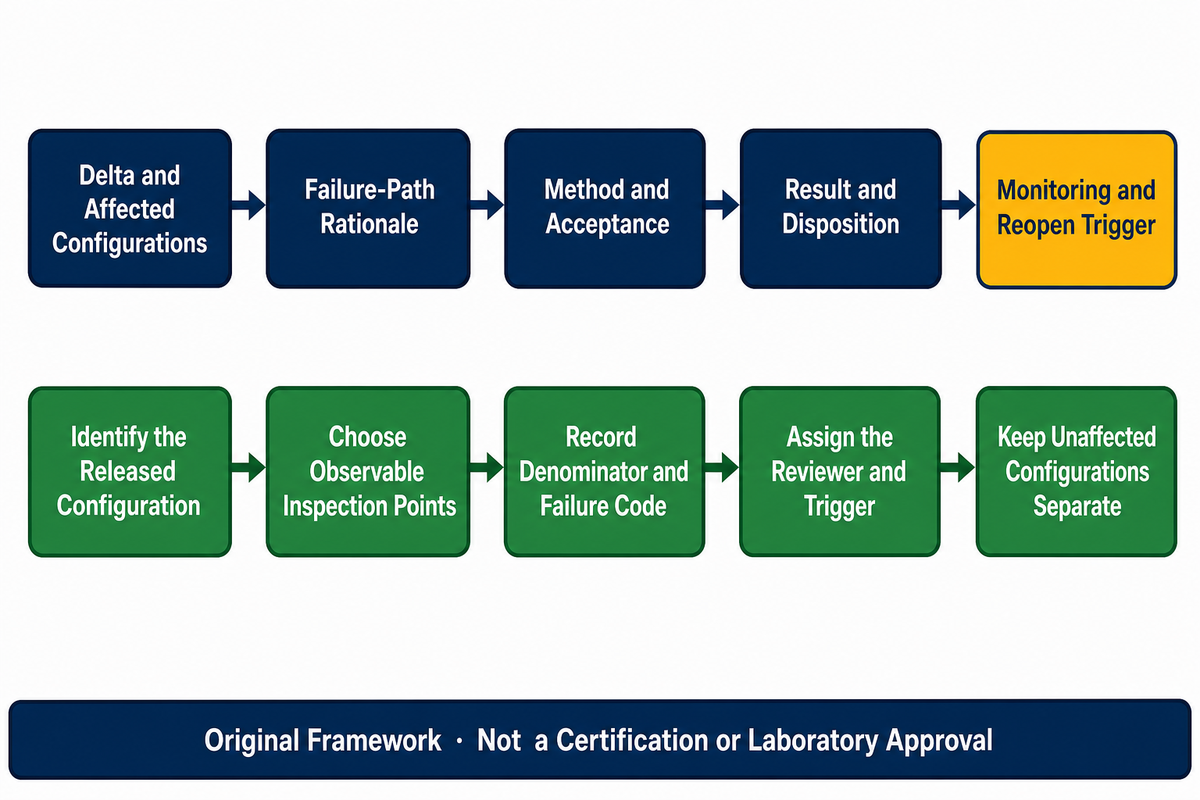
Las comparaciones desarrolladas muestran por qué el registro de liberación debe conservar la configuración, no solo una declaración de aprobación. Una declaración de aprobación sin configuración ni responsables es difícil de reutilizar. El registro de evidencias desde el cambio hasta la liberación permite auditar la decisión e indica al siguiente revisor cuándo la evidencia anterior deja de representar el envío.
| Campo del registro | Registro mínimo | Por qué es importante |
|---|---|---|
| Cambio y configuraciones afectadas | Estado anterior y nuevo, pieza y revisión, familias de embalajes, cargas y rutas | Evita que la evidencia se extienda a un sistema no representado |
| Justificación del mecanismo de falla | Efecto potencial, incógnitas, motivo por el que la evidencia es proporcional | Explica tanto las decisiones de realizar pruebas como las de no realizarlas |
| Método y aceptación | Responsable del procedimiento, muestras, condiciones, criterios, desviaciones | Impide que se inventen criterios después de obtener los resultados |
| Resultado y resolución | Informe, limitaciones, persona que aprueba, configuraciones liberadas | Mantiene la conclusión dentro de los límites de la evidencia |
| Seguimiento y criterio para reabrir la evaluación | Señal en campo, intervalo de revisión, responsable, criterio del próximo cambio | Conecta una liberación controlada con los comentarios de envíos reales |
Este registro es un marco de documentación original, no un formulario de certificación ni una aprobación de laboratorio. Conserve los informes subyacentes, los registros de proveedores, las desviaciones y las firmas de las decisiones en el sistema controlado de la organización.
Planifique una liberación supervisada antes del primer envío modificado
La evidencia de laboratorio y una prueba en la línea de embalaje pueden reducir la incertidumbre, pero no hacen desaparecer las condiciones en campo. Defina el periodo de seguimiento antes de la liberación para que los primeros envíos pongan a prueba la decisión en lugar de ampliar silenciosamente su alcance.
Registro de liberación supervisada
- Identifique las revisiones liberadas del fleje, la unión, la receta de la herramienta, el embalaje, el producto, la carga y la ruta.
- Elija puntos de inspección que permitan observar el estado de la unión, el movimiento del fleje, los daños en bordes o cajas, los productos dañados, el desplazamiento de la carga y las desviaciones de manipulación.
- Registre el número total de envíos y cada código de falla definido; no informe un porcentaje sin ambos datos.
- Designe a la persona que revisará los datos y establezca el criterio preaprobado para activar la contención, la investigación o la repetición de las pruebas.
- Mantenga separadas las configuraciones no afectadas para evitar que una familia de productos estable oculte una familia modificada deficiente.
Aquí no se afirma que exista una cantidad universal de envíos ni un periodo universal de revisión. El responsable debe justificar la duración del seguimiento a partir de la frecuencia de los envíos, la variabilidad de la ruta, las consecuencias de una falla, la capacidad de detección, la evidencia anterior y la incertidumbre restante después de las pruebas específicas o independientes.
Informe al proveedor de flejes sin transferirle la decisión de liberación
Un proveedor de flejes puede ayudar a definir el material, las dimensiones, el tipo de unión, las herramientas, los consumibles y los parámetros de aplicación. El expedidor, el responsable del embalaje, el laboratorio calificado, el transportista, el cliente o el responsable de la aprobación reglamentaria sigue decidiendo qué evidencia corresponde y si el embalaje modificado puede autorizarse.
Envíe una consulta con la información necesaria para tomar una decisión
Proporcione las especificaciones del fleje actual y del propuesto, el cierre y la herramienta, la configuración de la caja o tarima, la masa y las dimensiones del producto, el recorrido del fleje, las condiciones de la línea, la ruta, el modo de falla observado y la cuestión que necesita resolver mediante la evidencia.
Si la aplicación modificada utiliza cajas de cartón, consulte la página de UD Packaging sobre flejado de cajas para registrar los datos de configuración de las cajas para revisar el cambio. Use esa página para preparar el informe comercial y de aplicación, no como sustituto de la aprobación del embalaje.
UD Packaging puede revisar los parámetros del flejado, el cierre y los equipos dentro de su alcance de suministro. No debe describirse como responsable de un procedimiento de ASTM o International Safe Transit Association, del resultado de un laboratorio externo ni de la decisión de autorización de su organización.
Analice los parámetros de su cambio de flejado
Preguntas frecuentes
¿Cada nuevo proveedor de flejes exige repetir todas las pruebas del embalaje?
No. Un cambio de proveedor exige una revisión documentada, pero el alcance de la evidencia depende de los factores que puedan afectar el desempeño y de las condiciones que siga representando la evidencia previa. Antes de optar por pruebas específicas o más amplias, compare el fabricante, la planta de fabricación, la base de lotes calificados, las especificaciones, los métodos, las tolerancias, la formación de la unión, el comportamiento en la línea, la interacción con el embalaje y la cobertura de distribución. Si esas comparaciones se mantienen dentro de los límites aprobados de operación y de la familia, una calificación controlada del proveedor y una autorización supervisada pueden resolver el cambio; de lo contrario, obtenga evidencia sobre la vía de falla aún no resuelta.
¿Basta con igualar la resistencia a la rotura para aprobar un fleje de reemplazo?
No. La resistencia a la rotura describe una propiedad sometida a prueba y puede no demostrar la elongación, la recuperación, la fricción, el comportamiento de la unión, la tensión retenida, la compatibilidad con las herramientas, el contacto con el embalaje ni el desempeño de la unidad de envío. Registre las propiedades y las vías de falla pertinentes para el embalaje real. Por lo tanto, la equivalencia debe evaluarse a nivel del sistema.
¿Un cambio en los ajustes de la herramienta de flejado debe dar lugar a nuevas pruebas?
Un cambio en los ajustes de la herramienta de flejado debe dar lugar a una revisión porque estos pueden modificar la tensión aplicada y la formación de la unión. Una comparación controlada de la línea y la unión puede ser suficiente cuando el embalaje y la ruta siguen estando representados, pero podría necesitarse evidencia a nivel del embalaje si no se han resuelto la deformación, los daños, la sujeción o la variación del proceso.
¿Una sola prueba de embalaje puede abarcar una familia de tamaños de cajas o cargas?
A veces, mediante una justificación documentada de la familia basada en el riesgo. Defina las dimensiones que afectan la vía de falla, explique por qué las muestras seleccionadas representan a los integrantes no sometidos a prueba, limite el alcance de la aprobación y supervise las configuraciones autorizadas; una muestra pesada no abarca automáticamente todas las geometrías ni todos los grados de sensibilidad a los daños.
¿Qué norma debe utilizarse después de un cambio de flejado?
No existe una respuesta universal. El procedimiento aplicable depende del producto, el embalaje, la ruta, el transportista, el cliente, la situación reglamentaria, el mercado y el objetivo de la decisión, por lo que el responsable del procedimiento debe documentar su aplicabilidad antes de seleccionar los detalles de las pruebas o los criterios de aceptación. Registre por qué corresponde aplicar el procedimiento elegido.
¿Qué debe conservarse después de autorizar el cambio?
Conserve la configuración anterior y la nueva, la justificación del cambio, la familia afectada, las fuentes, las muestras, el procedimiento, los criterios, los resultados, las desviaciones, las personas que aprobaron el cambio, el alcance autorizado, el plan de supervisión y los factores que exigen reabrir la evaluación. Esto facilita la evaluación preliminar de cambios posteriores de proveedor, herramienta, embalaje, carga o ruta sin exagerar el alcance de la evidencia anterior.
Referencias y fuentes
- International Safe Transit Association — ¿Cuándo deben repetirse las pruebas de un producto embalado?
- International Safe Transit Association — matriz de familias de productos y guía de supervisión
- International Safe Transit Association — selección del procedimiento o proyecto
- ASTM International — alcance público de D4675-14a(2022)
- ASTM International — competencia del Subcomité D10.25
- ASTM International — alcance público de D4169-23e1
- FedEx — programa de pruebas del laboratorio de embalaje
Nota sobre el alcance: Las páginas públicas de ASTM se utilizaron únicamente para consultar el alcance, la edición y las limitaciones visibles. Aquí no se reproduce ningún texto de normas de pago ni ningún nivel universal de prueba, cantidad de muestras, nivel de garantía, ciclo de distribución o umbral de aceptación.