Comuníquese con UD Packaging Company

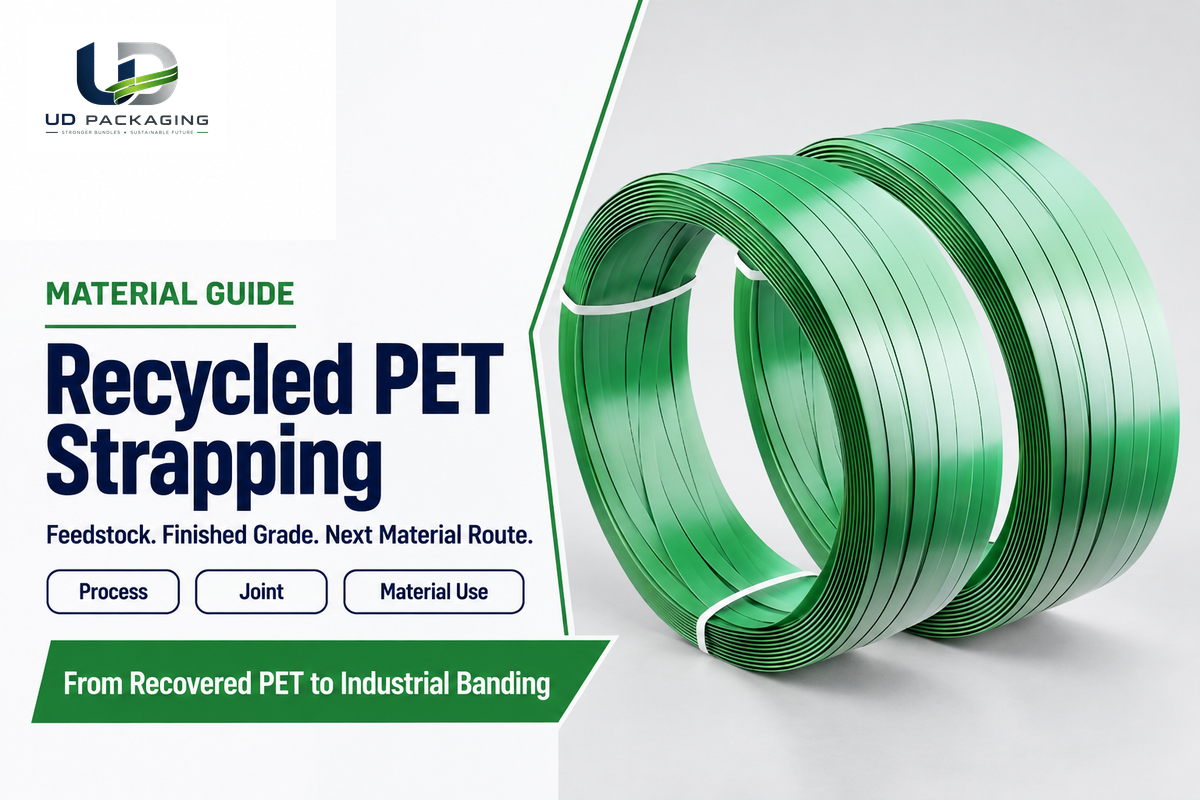
El fleje de PET reciclado convierte el poliéster en un material de sujeción para paquetes y pallets. El fleje fabricado con PET reciclado puede reducir los residuos si el grado terminado cumple con los requisitos del paquete y un reciclador acepta el material usado. Una bobina verde, por sí sola, dice poco sobre su contenido reciclado, el desempeño de la unión y su destino de reciclaje posterior.
Por Karry · Actualizado en octubre de 2026
Material en resumen
- Polímero: tereftalato de polietileno, un poliéster.
- Materia prima: PET recuperado, incluidas botellas posconsumo aptas o residuos de fabricación recuperados.
- Criterios de desempeño: dimensiones en mm, fuerza de rotura en N, elongación en % y resultados de la unión terminada.
- Después del uso: recolección por separado para un reciclador que acepte PET.
El fleje de PET reciclado es un fleje de poliéster fabricado con PET recuperado. El control de la materia prima, la extrusión y el estirado determinan su desempeño. Compare los grados terminados y sus uniones, y defina una ruta de recolección para el fleje usado.
Puntos clave
- El contenido reciclado y la aceptación para reciclaje responden a preguntas diferentes.
- El control de humedad puede realizarse antes de la extrusión o dentro de un sistema adecuado de procesamiento de fundido.
- La fuerza de rotura del fleje recto y la resistencia de una unión soldada describen objetos de prueba diferentes.
- El costo por pallet aceptado se calcula con el total de metros consumidos, incluidos los desperdicios y el reprocesamiento.
¿Qué es el fleje de PET reciclado?
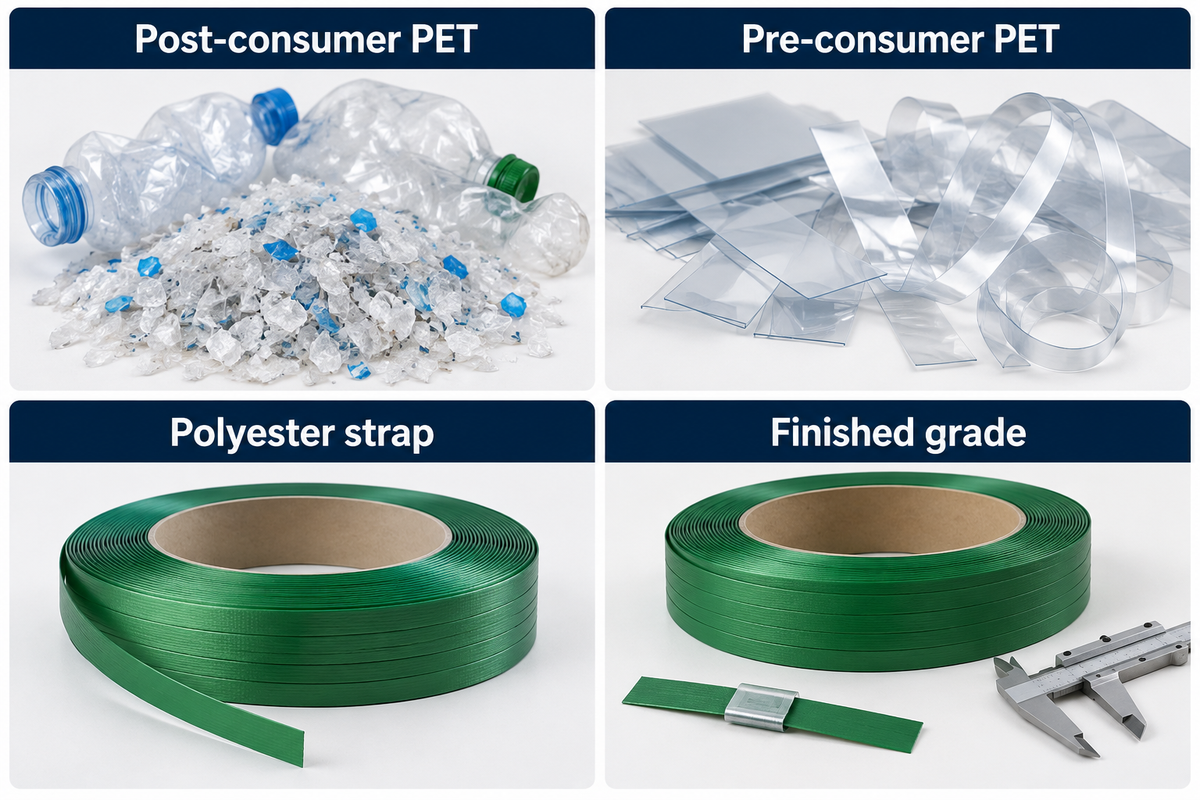
El fleje de PET reciclado es un fleje de poliéster que contiene tereftalato de polietileno recuperado. Los fabricantes de fleje pueden utilizar hojuelas de botellas aptas, pellets reprocesados y mezclas calificadas de resina de PET recuperada y virgen. El porcentaje reciclado describe el origen del material; el ancho, el espesor, el estirado y el grado terminado determinan el comportamiento del fleje resultante dentro de un sistema de embalaje.
¿El PET reciclado es lo mismo que el poliéster?
Sí. El PET es un tipo de poliéster, por lo que el fleje de PET reciclado es un fleje de poliéster fabricado con material de PET recuperado. El reciclaje cambia el historial y el origen del material, pero el polímero sigue siendo PET. Otros productos de poliéster pueden tener distintas formulaciones y estructuras; por eso, la palabra poliéster, por sí sola, no identifica un grado de fleje industrial.
Una botella usada es rígida por su forma y su historial de fabricación. La tensión debe distribuirse a lo largo de un fleje angosto estirado. El reprocesamiento vincula ambos productos por la materia prima, pero el fleje terminado no hereda todas las propiedades de una botella. Además, el PET y el HDPE son dos plásticos diferentes; el tereftalato de polietileno no debe mezclarse con polietileno de alta densidad en la misma recolección.
El material posconsumo ya cumplió su propósito; por ejemplo, una botella de bebida. El material reciclado preconsumo proviene de material de fabricación recuperado antes de ingresar al flujo de residuos. El material utilizado en el producto terminado debe contabilizarse sobre una base definida. En general, los recortes variados, que normalmente se reutilizan en el proceso de fabricación original, deben excluirse de las declaraciones de contenido reciclado. La sección 260.13 de las Guías verdes de la Comisión Federal de Comercio de Estados Unidos establece esa distinción y describe las declaraciones de contenido reciclado parcial según el peso del producto o paquete terminado.
En una zona de descarga, un almacén receptor puede encontrar PET verde, polipropileno blanco y película estirable suelta. Un contenedor de recolección compartido dificulta la identificación y separación. En los suministros de embalaje, se debe declarar la identidad y el origen del polímero, así como el método de recolección. El color puede ayudar a clasificar el material una vez identificado.
Cómo se convierten las botellas recicladas en fleje de PET orientado
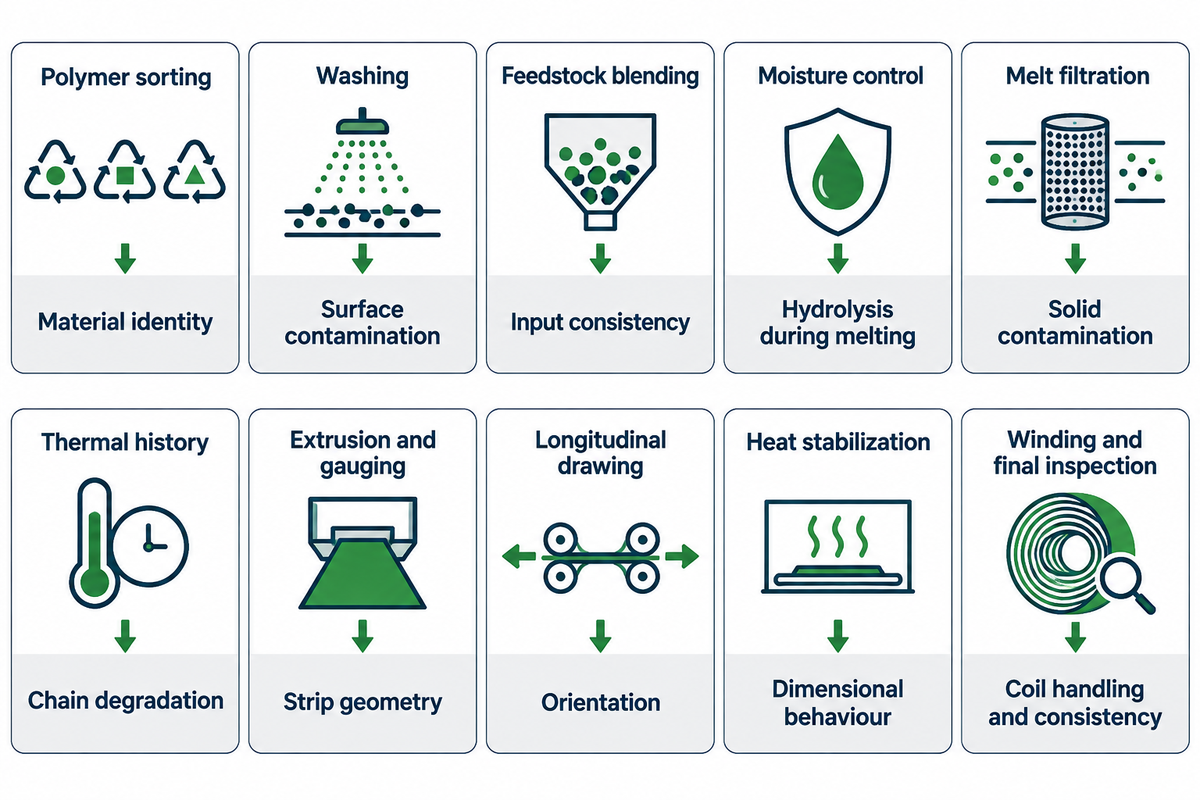
La conversión de botellas en fleje requiere preparar la materia prima, procesarla en fundido y estirarla longitudinalmente. El control de humedad reduce la degradación hidrolítica durante la fusión. La extrusión crea una tira que luego se estira para alinear su estructura en la dirección de tracción. Las líneas de producción pueden cambiar el orden de estas operaciones; por ejemplo, la desgasificación del fundido puede sustituir una etapa de presecado. El control de calidad integra controles del proceso con la inspección de las bobinas terminadas.
¿Cómo se recicla el PET?
El PET se recicla mecánicamente mediante la recolección de material apto, su clasificación y limpieza, la reducción de su tamaño y su fusión para fabricar otro producto. El reciclaje químico utiliza una ruta diferente para descomponer las cadenas del polímero en sus componentes básicos. Este término no se refiere al lavado de hojuelas, la fusión, la extrusión ni a otras operaciones unitarias relacionadas.
Algunas líneas de producción de fleje utilizan hojuelas de PET directamente y otras emplean pellets reprocesados. La filtración fina elimina contaminantes sólidos del fundido, mientras que el control de humedad aborda otro problema: el agua puede contribuir a romper las cadenas de PET a temperaturas de procesamiento. Ni unas hojuelas de aspecto más limpio ni un mayor porcentaje reciclado sustituyen el control del proceso de fabricación. Los ajustes específicos dependen de la línea y de la combinación de resinas.
En un experimento controlado de 2026 con PET para botellas, Mária Straková y sus colegas reportaron que la viscosidad intrínseca descendió de aproximadamente 0.80 a 0.65 dL/g después de cuatro ciclos de extrusión con un tiempo de residencia acumulado de 8 minutos. El estudio ilustró el efecto del historial de procesamiento en un polímero. Los valores de la resina de PET procesada no establecen un límite de especificación para flejes terminados ni un límite universal de ciclos de reciclaje.
«la calidad final del rPET depende en gran medida del control adecuado de los parámetros de procesamiento»
Mapa del proceso y sus efectos en las propiedades
El mapa del proceso y sus efectos en las propiedades relaciona cada control de material o fabricación con el comportamiento del fleje terminado que ayuda a explicar.
| Control | Qué cambia | Por qué afecta al fleje terminado |
|---|---|---|
| Clasificación de polímeros | Identidad del material | Los polímeros no deseados alteran la uniformidad de la materia prima de PET. |
| Lavado | Contaminación superficial | La suciedad y los residuos aumentan la carga de procesamiento y filtración. |
| Mezcla de materias primas | Uniformidad de entrada | Una mezcla estable reduce las variaciones que llegan a la extrusora. |
| Control de humedad | Hidrólisis durante la fusión | El control del agua ayuda a conservar la longitud de las cadenas del polímero. |
| Filtración del fundido | Contaminación sólida | La filtración elimina partículas, pero no sustituye el control de humedad. |
| Historial térmico | Degradación de cadenas | La temperatura y el tiempo de residencia afectan al polímero durante el procesamiento. |
| Extrusión y calibración | Geometría de la tira | El ancho y el espesor contribuyen al área de la sección transversal. |
| Estirado longitudinal | Orientación | El estirado modifica el comportamiento a la tracción a lo largo del fleje. |
| Estabilización térmica | Comportamiento dimensional | La estabilización forma parte de la ruta de fabricación seleccionada. |
| Bobinado e inspección final | Manejo y uniformidad de la bobina | El rollo terminado debe alimentar el sistema y funcionar según lo previsto para el grado. |
Hay una instalación de Gneuss publicada en CONSENT Plastic, en Dubai, que utiliza desgasificación del fundido con hojuelas sin secar. Este flujo del proceso muestra que el control de humedad es el requisito de fondo y que una máquina de secado independiente es una forma de cumplirlo. Cuando un comprador de material reciclado pregunta cómo controla el proveedor la materia prima y verifica el producto terminado, esta es la pregunta útil.
PET reciclado, PET virgen, PP y acero: ¿qué cambia?
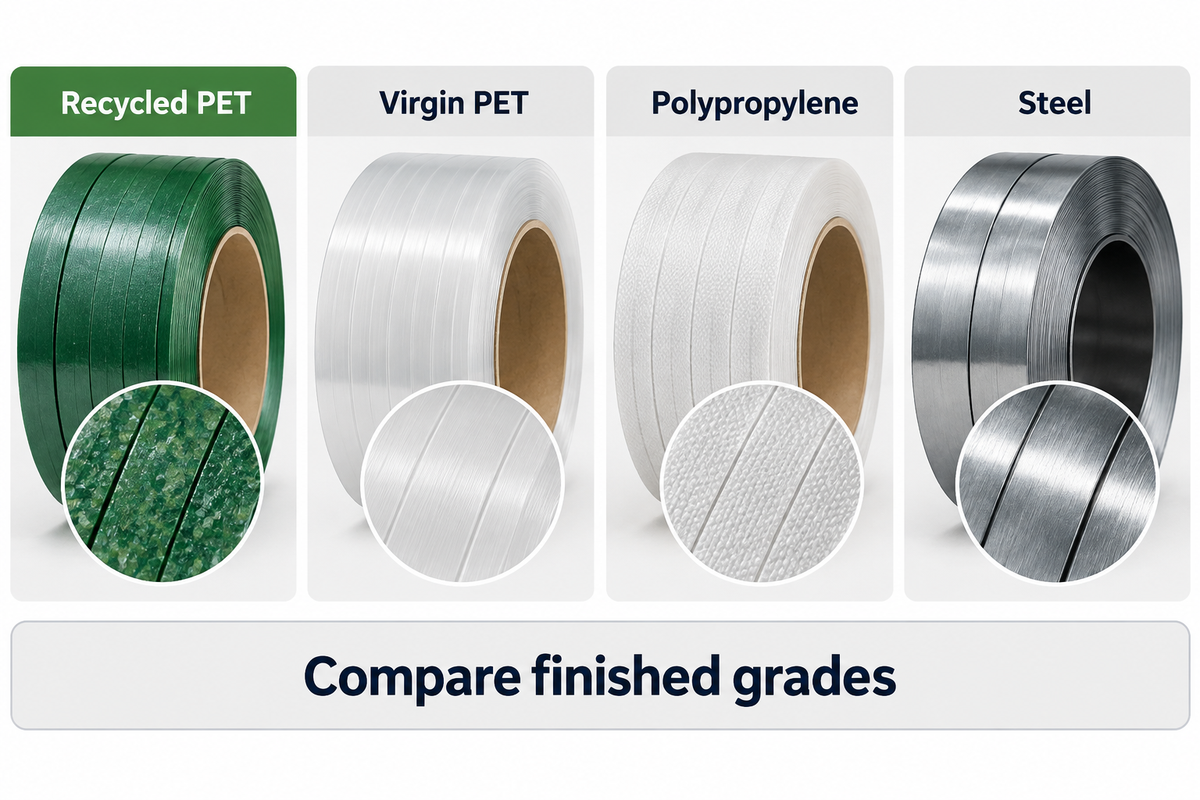
El PET reciclado y el virgen pertenecen a la misma familia de polímeros, mientras que el polipropileno y el acero tienen comportamientos materiales distintos. La materia prima, por sí sola, no permite establecer una clasificación entre dos grados terminados de PET. Para una comparación útil, mantenga constantes el paquete y el sistema de unión, y compare dimensiones, fuerza de rotura, elongación y comportamiento de la tensión, además del manejo, la eliminación y el consumo de material.
¿Qué tan resistente es el fleje PET en comparación con el fleje PP?
Por lo general, el fleje de PET se utiliza para paquetes más firmes y exigentes que los que se sujetan con fleje de PP para cargas ligeras, pero la comparación real de resistencia debe hacerse entre los dos grados terminados. El ancho y el espesor modifican la sección que soporta la fuerza. El desempeño de la unión y la tensión retenida también influyen; por eso, el nombre del material, por sí solo, no permite calcular una relación de resistencia.
El polipropileno puede utilizarse para agrupar cajas más ligeras y paquetes que toleren su comportamiento bajo tensión. El PET se utiliza ampliamente para sujetar pallets y paquetes industriales, incluidas aplicaciones adecuadas de servicio pesado. No se oxida, aunque se deben tener en cuenta los bordes de contacto y los daños superficiales. El acero sigue siendo pertinente cuando el paquete, la temperatura, los bordes o el sistema de sujeción especificado lo requieren. El PET puede ser una alternativa al acero cuando el grado seleccionado y el paquete completo cumplen los requisitos de la aplicación. Por lo tanto, cambiar a PET implica cambiar el grado y el sistema; no significa que un solo plástico pueda reemplazar todos los flejes de acero.
Materia prima de PET reciclado
- Utiliza material de PET recuperado.
- Requiere controlar la materia prima y el procesamiento.
- Las propiedades finales dependen del grado seleccionado.
Materia prima de PET virgen
- Utiliza resina de PET de nueva producción.
- También requiere controlar el procesamiento.
- Las propiedades finales dependen del grado seleccionado.
La revisión de 2023 sobre reología del PET de Cusano y sus colegas describe la relación entre degradación, peso molecular y comportamiento del fundido. La materia prima reciclada puede tener un historial diferente, y los fabricantes pueden utilizar distintas rutas de recuperación o modificación. Una etiqueta sencilla de reciclado frente a virgen oculta esas diferencias.
Considere un cambio hipotético de un fleje ligero para cajas a un fleje para pallets. Cambiar únicamente la descripción de compra de PP a PET deja sin resolver la trayectoria en la máquina, el sistema de agarre y los ajustes de unión. Trate la combinación de nuevo polímero, grado y herramienta como un cambio del paquete. La guía sobre la construcción del fleje plástico y sus herramientas aborda la construcción y la selección de herramientas.
Lea la ficha técnica del fleje antes de comparar la resistencia
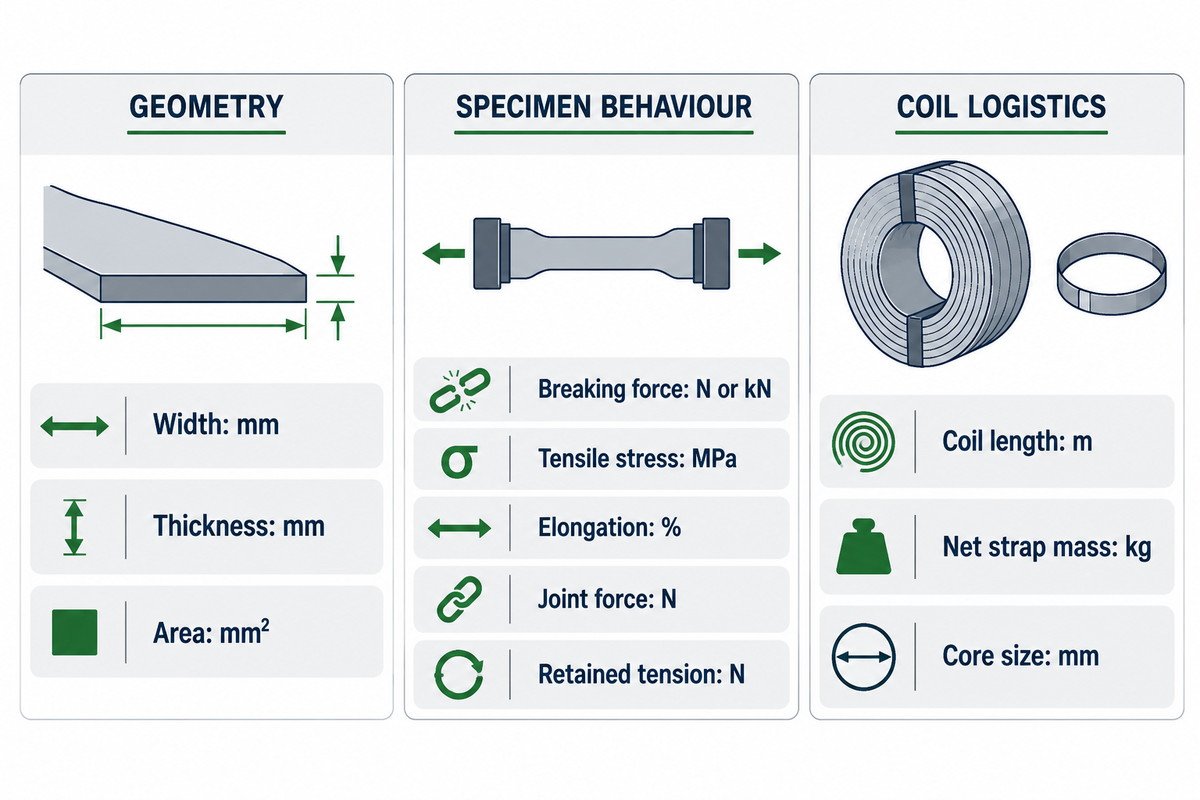
La ficha técnica del fleje distingue su geometría de las fuerzas y los movimientos registrados durante las pruebas. La resistencia a la tracción debe indicar su unidad y la definición de la probeta. El ancho y el espesor describen una sección. La fuerza a la que se rompe una tira probada es la fuerza de rotura. La extensión describe la elongación. La resistencia de la unión terminada y la retención de tensión aportan información adicional. Antes de comparar cifras destacadas, asegúrese de que las unidades, probetas y condiciones sean similares.
La especificación vigente ASTM D3950-23 abarca los flejes no metálicos y los métodos de unión. Su resumen público identifica la fuerza de rotura y la elongación y, cuando corresponde, la resistencia transversal y la resistencia de la unión. Esos objetos de prueba distintos explican por qué una tira resistente por sí sola representa solo una parte de un sistema de embalaje completo.
| Elemento de la especificación | Expresión habitual | Decisión que fundamenta |
|---|---|---|
| Ancho | mm | Trayectoria del fleje y compatibilidad con la herramienta |
| Espesor | mm | Geometría de la sección y ajuste en la máquina |
| Área de la sección transversal | mm² | Interpretación de fuerza y esfuerzo |
| Fuerza de rotura | N o kN | Fuerza soportada por la probeta ensayada |
| Esfuerzo de tracción | N/mm² o MPa | Fuerza normalizada según una sección transversal definida |
| Elongación | % en una condición especificada | Comportamiento de extensión durante la prueba |
| Fuerza de la unión terminada | N con el método de unión | Desempeño en la unión real |
| Tensión retenida | N después de un intervalo especificado | Cambio de la tensión del lazo con el tiempo |
| Longitud de la bobina | m | Material disponible para el uso medido en producción |
| Masa neta del fleje | kg sin incluir el núcleo del rollo | Contabilización del material y comparación uniforme de precios |
| Tamaño del núcleo | mm con dimensiones definidas | Compatibilidad con el dispensador y la máquina |
La conversión de unidades ayuda a detectar comparaciones dispares: 1 kN equivale a 1,000 N y 1 MPa equivale a 1 N/mm². Una fuerza en N y un esfuerzo en MPa describen magnitudes diferentes. En un fleje gofrado, la sección definida y el método de prueba pueden influir en la interpretación de una medición del espesor. Evite deducir un mínimo probado basándose únicamente en las dimensiones nominales.
Ejemplo: dos cotizaciones indican una fuerza de rotura de 2.5 kN y 2,500 N. Ambas cifras describen la misma fuerza, por lo que la segunda no es físicamente mayor. Una tercera línea indica 250 MPa, que es esfuerzo y no fuerza. Se requiere una sección de probeta definida antes de poder comparar fuerzas. Registre el código del producto, la superficie, las dimensiones nominales, la tolerancia y las condiciones de prueba junto con cada resultado. La comparación de compra solo será útil si se proporcionan valores del mismo artículo. Para un programa de aprobación real, la guía de pruebas de aprobación de grados de fleje de PET explica la siguiente etapa.
Por qué la herramienta y la unión cambian el resultado
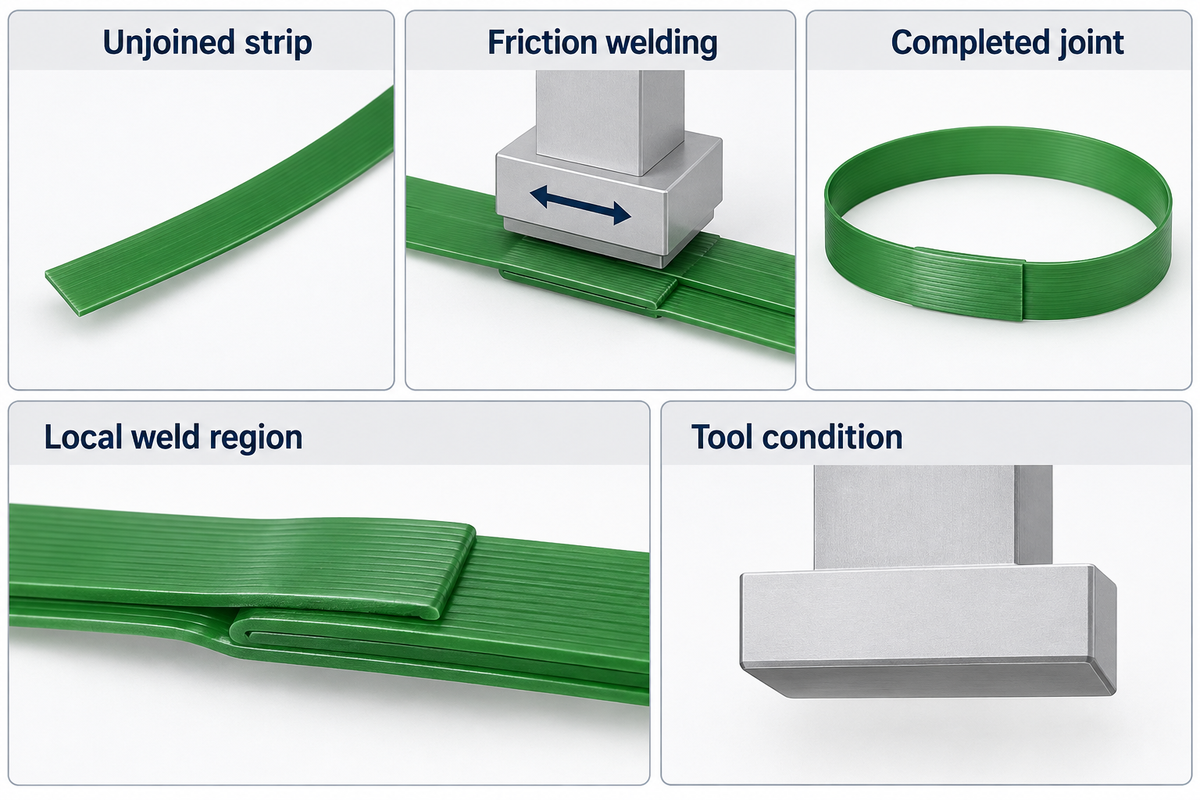
Un lazo cerrado de PET soporta fuerzas tanto en la unión como en la tira sin unir. La soldadura por fricción, la unión con cuchilla caliente y los sistemas de sellos compatibles crean conexiones diferentes. La superficie y el grado del fleje interactúan con el estado y los ajustes de la herramienta, así que una mayor fuerza de rotura en una tira sin unir no produce automáticamente un lazo terminado más resistente. La fuerza de rotura de las tiras sin unir no necesariamente implica que un lazo cerrado tenga una unión más resistente.
La orientación longitudinal ayuda a que el fleje soporte tensión a lo largo de su longitud. La unión crea una zona localizada con un historial térmico y mecánico diferente. Factores como la calidad del contacto, la resistencia al pelado y la transición alrededor de la unión pueden afectar la falla de un lazo cerrado. Aumentar el ajuste de tensión no corrige una soldadura mal formada.
Un ejemplo histórico se encuentra en US6210769B1, cuya empresa titular es Samuel Manu Tech. La invención de 2001 se centra en un núcleo y una superficie de PET orientado, con énfasis en el comportamiento a la tracción, la soldabilidad y las esquinas. La formulación de ejemplo forma parte de la patente; la lección general de ingeniería es evaluar el fleje unido y no deducir el resultado a partir de una tira recta.
Si se repite una rotura cerca de la unión, registre dónde comienza la falla antes de cambiar el material. Un borde dañado, un agarre que se desliza y una soldadura corta o contaminada suelen indicar causas diferentes. Conserve la pieza fallida y el código del fleje correspondiente. Reemplazar la bobina y aumentar el tiempo de soldadura dificulta encontrar la causa raíz.
Los ajustes de tensión y soldadura dependen de una herramienta, un fleje y un procedimiento operativo específicos. El mantenimiento de la herramienta, el desgaste de los consumibles y la etapa de enfriamiento también afectan la repetibilidad. Utilice la combinación aprobada y las instrucciones de su fabricante. Para determinar la medición de tensión propiamente dicha, consulte la guía de lectura del medidor de tensión del fleje.
Adapte el fleje a la carga y a su recorrido
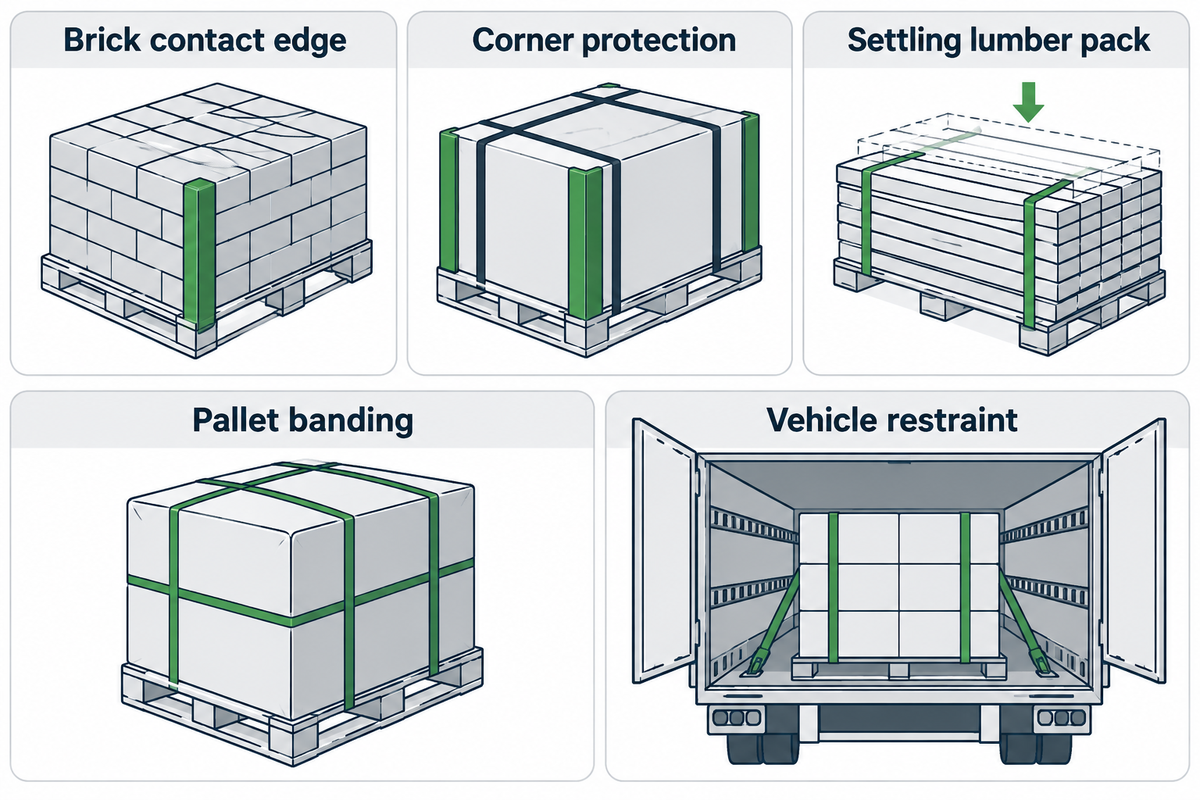
Un grado de fleje reciclado adecuado debe funcionar con los bordes del paquete y con los movimientos y traslados a lo largo de su ruta de distribución. Los puntos de contacto afilados del paquete pueden generar tensión localizada, y el asentamiento puede modificar la geometría del lazo. El manejo también puede introducir fuerzas que no aparecen en una tira recta. Agrupar mercancías en un pallet es una tarea distinta de asegurar ese pallet dentro de un vehículo.
Imaginemos un paquete de ladrillos que espera el traslado en montacargas. El fleje pasa por un borde áspero antes de llegar a su unión en la cara superior. El primer aspecto es la zona de contacto: un fleje nominalmente más resistente sigue doblándose alrededor del mismo borde. Proteger la esquina cambia las condiciones de contacto, y el patrón del paquete determina la posición del fleje. Al evaluar el fleje, se deben comparar los contactos y el comportamiento de la unión manteniendo constante el patrón del paquete. Puede ser difícil medir al mismo tiempo el efecto de la geometría del paquete y del grado del fleje. La guía de flejado de ladrillos ofrece un análisis más completo de esta situación.
Un paquete de madera plantea otra cuestión. A medida que se asienta, su perímetro puede cambiar. La lectura inicial de la herramienta registra el momento de aplicación, mientras que el comportamiento posterior del lazo corresponde al paquete después de trasladarlo o almacenarlo. Los componentes solares, los productos metálicos y los paquetes de papel presentan distintas consideraciones de superficie y compresión; que el polímero sea conocido no significa que sus requisitos de embalaje sean iguales.
Para el transporte comercial por carretera dentro de Estados Unidos, la norma 49 CFR 393.100 aborda la prevención de la pérdida de carga y de movimientos que amenacen la estabilidad del vehículo. El flejado del pallet agrupa las mercancías; la sujeción del vehículo asegura el sistema de transporte cargado. Mantenga estas responsabilidades separadas al organizar el envío.
Calcule el consumo y el costo por pallet aceptado
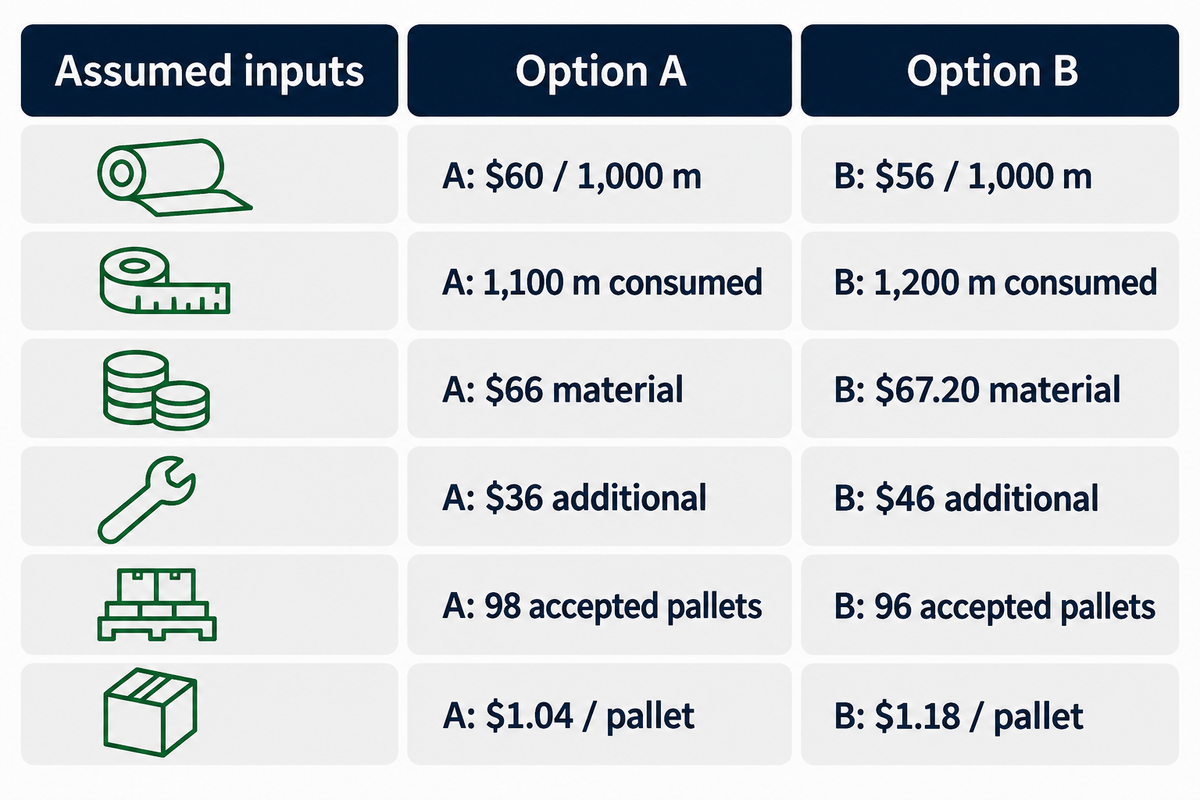
El costo por pallet aceptado mide los materiales consumidos en relación con los pallets únicos que cumplen un criterio de aceptación definido. Comience con un precio entregado por metro calculado de forma uniforme e incluya el fleje perdido en la preparación y el reprocesamiento, además de otros costos operativos. Divida el total entre la producción aceptada. Así, un menor precio nominal por bobina puede terminar representando un mayor costo aplicado.
Comparación del rendimiento del rollo por pallet
Este procedimiento relaciona los metros comprados, los metros totales consumidos y los pallets únicos aceptados durante un período de producción definido.
El método sigue la distinción del flujo de materiales de la guía de mapeo del flujo de valor de la Agencia de Protección Ambiental de Estados Unidos: el material consumido incluye tanto el material incorporado en la producción útil como el desperdiciado. El costo del fleje desperdiciado ya está incluido en el material consumido. Los costos separados de tratamiento o eliminación pueden cobrarse como un servicio aparte.
Supuestos: dos pruebas de embalaje que de otro modo serían aceptables utilizan la misma configuración de pallet y el mismo punto de evaluación. La opción A cuesta $60 por 1,000 m y consume 1,100 m para 98 pallets únicos aceptados. La opción B cuesta $56 por 1,000 m y consume 1,200 m para 96 pallets únicos aceptados. Las longitudes consumidas incluyen el desperdicio de preparación y todo el reflechado. Los costos adicionales incluidos en el alcance son $36 para A y $46 para B.
| Concepto contable | Opción A | Opción B |
|---|---|---|
| Base del precio | $60 / 1,000 m | $56 / 1,000 m |
| Precio por metro | $0.060 / m | $0.056 / m |
| Total consumido | 1,100 m | 1,200 m |
| Costo del material | $66.00 | $67.20 |
| Costos adicionales incluidos en el alcance | $36.00 | $46.00 |
| Costo total incluido | $102.00 | $113.20 |
| Pallets únicos aceptados | 98 pallets | 96 pallets |
| Longitud consumida por pallet aceptado | 11.22 m / palé | 12.50 m / palé |
| Costo del material por pallet aceptado | $0.67 / pallet | $0.70 / pallet |
| Costo total incluido por pallet aceptado | $1.04 / pallet | $1.18 / pallet |
Para A, 1,100 m × $0.060/m = $66; al sumar $36, el total es $102. Al dividir $102 entre los 98 pallets aceptados, el resultado es $1.04 por pallet, después del redondeo. Para B, 1,200 m × $0.056/m = $67.20; al sumar $46, el total es $113.20. Al dividir entre 96, el resultado es $1.18 por pallet. La tarifa menor por metro pierde su ventaja porque el consumo y los costos adicionales son diferentes.
Cuente cada pallet una sola vez cuando cumpla el criterio de aceptación elegido, independientemente de si se volvió a flejar. Registre cualquier distancia adicional y la mano de obra durante el reprocesamiento. Dividir otra vez entre un porcentaje de rendimiento también contabilizaría una pérdida ya reflejada en el material consumido y la producción aceptada. Para comparar el precio por kg se necesita la masa neta del fleje; para comparar una bobina se necesita su longitud útil real.
Conclusión clave
En la comparación supuesta, $56 por 1,000 m genera un costo de $1.18 por pallet aceptado, mientras que $60 por 1,000 m genera un costo de $1.04. El consumo medido modifica la conclusión de compra.
Incluya las mismas categorías de costos en ambas opciones: material entregado, sellos para fleje cuando se utilicen, mano de obra incremental y cargos de manejo acordados. Mantenga visibles los costos excluidos en el registro de la prueba. El plástico usado que se retira durante la preparación sigue siendo material consumido, aunque luego se recupere. La aceptación técnica precede a la económica; un fleje económico que no cumple los requisitos del paquete no representa un ahorro aceptable.
Qué confirmar antes de pedir fleje reciclado
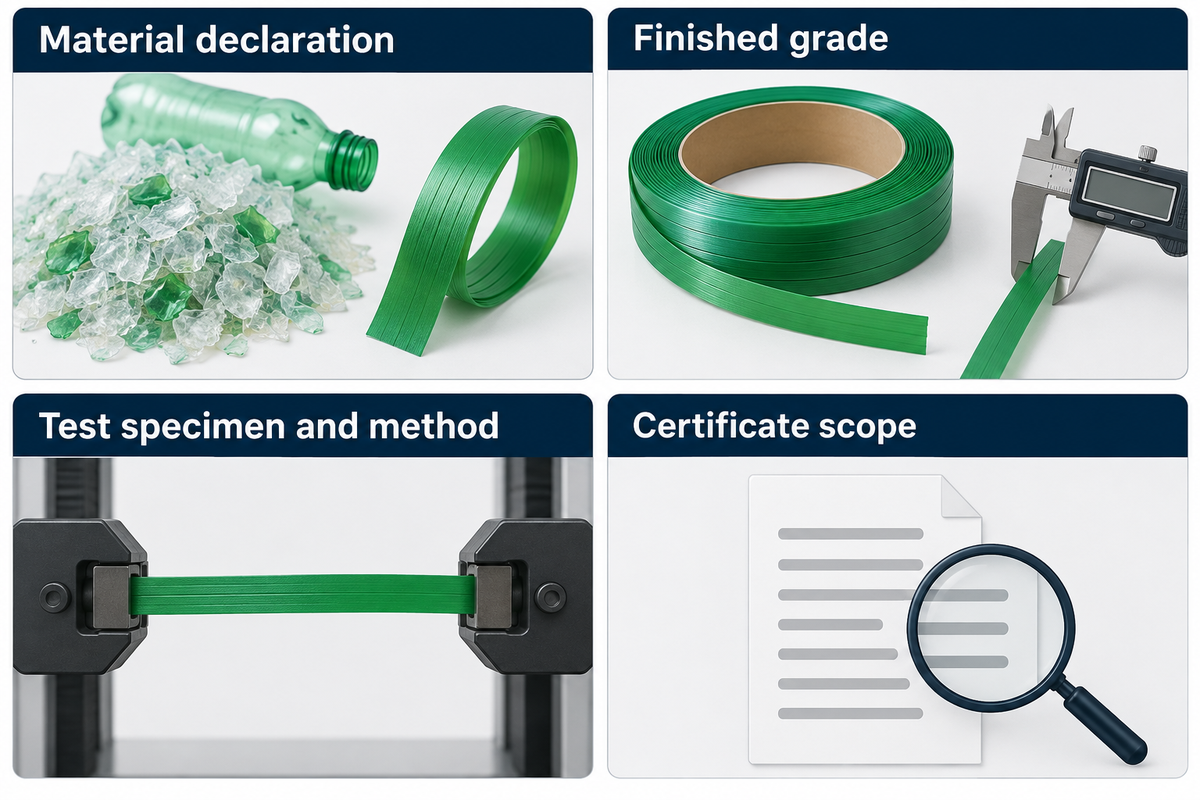
Para pedir fleje reciclado, se necesita una declaración del material y una especificación definida del fleje. Distinga el contenido reciclado de los resultados de inspección, las dimensiones, las propiedades mecánicas y la compatibilidad con las herramientas. Un informe de laboratorio corresponde a la muestra y al método de prueba que indica; un certificado de sitio o de sistema de gestión corresponde a su propio alcance. Las compras funcionan mejor cuando cada documento responde a la pregunta pertinente.
Revise los códigos de producto, los porcentajes declarados de contenido reciclado y su base de cálculo, el desglose de material posconsumo o preconsumo (si se menciona), las tolerancias dimensionales, la longitud de la bobina y las dimensiones del núcleo. La verificación debe corresponder a cualquier informe de prueba relacionado con el grado y el lote pertinente. Un informe de SGS de terceros debe identificar qué se sometió a prueba; un certificado ISO debe identificar la entidad certificada y el alcance. No atribuya a todos los productos de fleje de una empresa una certificación que corresponde a toda la empresa.
Mantenga juntas las referencias de las muestras y de los pedidos repetidos. Un cambio en el ancho, el espesor, la superficie, la fórmula de la materia prima o el método de unión previsto puede alterar la evaluación del embalaje. Una cotización resulta más útil si especifica el mismo grado que se entregará en el almacén, en lugar de una categoría de producto sin especificar.
UD Packaging suministra materiales de embalaje industrial desde Jiangyin, provincia de Jiangsu. Para consultar la gama comercial y hablar sobre los productos, visite la página de opciones de fleje de PET reciclado.
¿Se puede reciclar de nuevo el fleje de PET usado?
El fleje de PET usado puede incorporarse a un proceso de reciclaje adecuado cuando un operador que lo acepta recibe el polímero, el color y el estado requeridos. La recolección por separado evita que otros plásticos y cierres metálicos se mezclen con el material. Para reciclar el PET, se necesita un proceso que lo reciba. La preparación, el almacenamiento y el transporte determinan si un material técnicamente recuperable tiene una vía viable para salir de las instalaciones del usuario.
¿El plástico PET es 100% reciclable?
El reciclaje mecánico del PET es viable, pero los sistemas de recolección no aceptan todos los artículos de PET en todas sus formas. Un sistema de recolección de botellas de PET puede rechazar flejes industriales largos, sucios y mezclados con otros polímeros. Para saber si se puede reciclar, hay que identificar el artículo concreto y el sistema que lo recibe, ya que no todos los lugares identifican y recolectan el polímero de la misma manera.
El contenido reciclado describe la materia prima utilizada en el producto. La reciclabilidad describe una posible vía para el material después de su uso, y los registros de recuperación documentan lo que realmente ocurrió. Según las Guías verdes de la FTC de Estados Unidos, el uso del término «reciclable» en la publicidad debe reflejar la existencia de programas establecidos y su accesibilidad. Una afirmación general de que un producto es ecológico puede ocultar estas otras afirmaciones.
Las instrucciones de dos propietarios de programas muestran diferencias prácticas. El programa publicado por Signode acepta PET verde, especifica que el material debe estar limpio y preparado, y asigna al remitente el costo del transporte hasta su punto de recolección. X-Pak describió un servicio en Australia para PET triturado y separado, cuya recolección y consolidación organiza el proveedor. Ninguno de estos programas es una regla general ni un servicio de recolección de UD.
En las estaciones de desembalaje, siga el procedimiento de manejo para soltar el fleje y mantener controlados los tramos cortados. Identifique el PET y deposítelo en el flujo destinado a ese material. Separe el PP, la película estirable, los sellos para fleje y los residuos generales. Use el método de preparación que exija el operador receptor; los tramos largos sueltos, las hojuelas trituradas y las pacas tienen distintos requisitos de manejo.
La norma ISO 18604:2013, cuya vigencia se confirmó en 2024, establece requisitos de evaluación para los embalajes recuperables mediante el reciclaje de materiales; su procedimiento de aplicación se encuentra en ISO 18601. Para que un programa en las instalaciones sea viable, también se necesita un destino que acepte el material y acuerdos de transporte. La reutilización es una decisión aparte: la guía para reutilizar flejes de plástico explica las consideraciones sobre daños y uniones.
- Identifique el flujo. Separe el PET identificado de otros materiales de embalaje.
- Acuerde los criterios de aceptación. Defina los requisitos del receptor sobre color, contaminación y preparación.
- Contenga el material. Almacénelo en la forma acordada y mantenga despejada el área de recolección.
- Documente la recolección. Conserve los registros del peso y del destino del material que realmente se envió.
¿Qué está cambiando en el fleje reciclado?
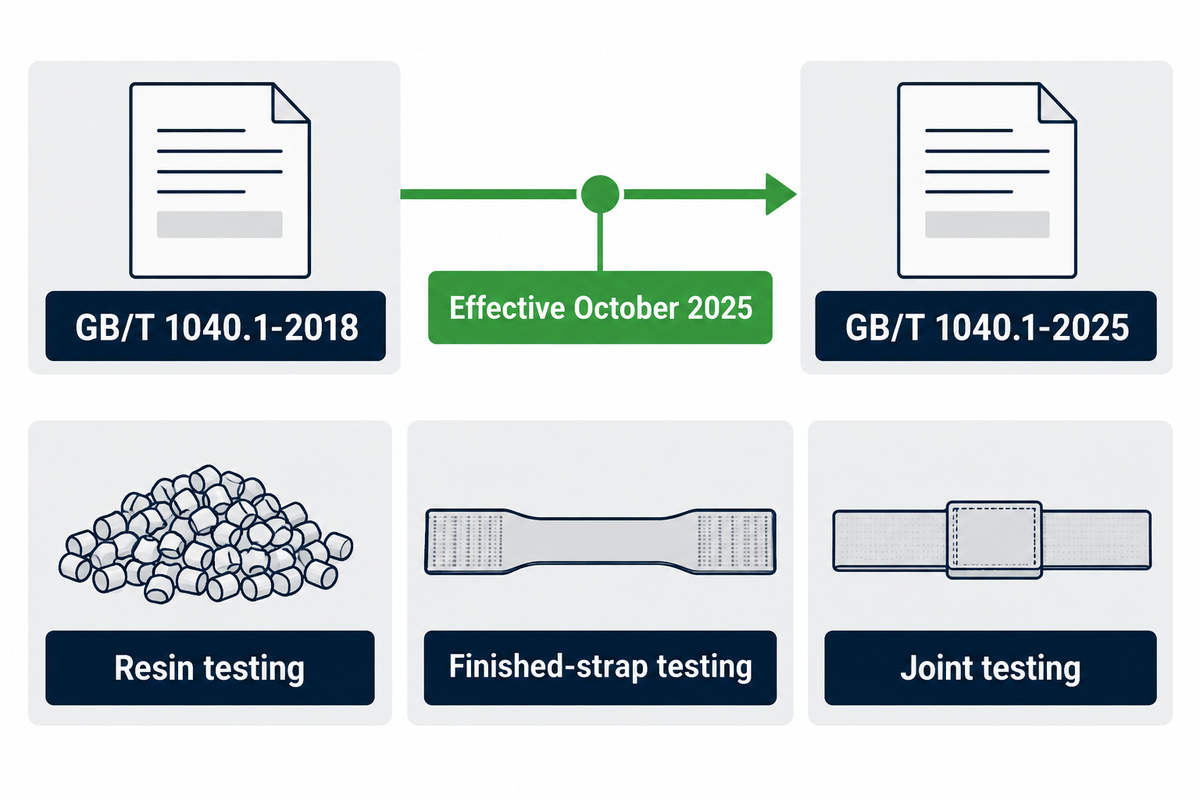
Las compras actuales de fleje reciclado requieren vínculos más claros entre las afirmaciones sobre el material, las ediciones de las normas de prueba y la recolección real. El cambio de la norma general de China para las pruebas de tracción de plásticos en octubre de 2025 ofrece a los compradores la oportunidad de actualizar sus especificaciones anteriores. La investigación sobre el procesamiento también sigue analizando cómo la fusión repetida cambia el PET, sin establecer un límite de desempeño universal para todos los grados de fleje.
A octubre de 2025, la norma GB/T 1040.1-2025 es la versión más reciente de los requisitos generales para determinar las propiedades de tracción de los plásticos. Sustituyó a GB/T 1040.1-2018. La especificación de prueba de un grado determinado debe indicar el método y la edición de la prueba prevista, identificar la muestra y señalar los resultados informados.
Para las compras de 2026, tendremos que evaluar las referencias de pruebas anteriores antes de adjudicar un nuevo pedido. Mientras tanto, mantenga por separado las pruebas de resina, las pruebas del fleje terminado, las pruebas de unión y la evaluación del embalaje. Esta estructura permite interpretar un cambio en la fórmula del material o en un informe de prueba sin suponer que todo cambio en un documento implica un cambio de desempeño.
La investigación sobre viscosidad intrínseca, control de la contaminación y degradación molecular aporta más detalles sobre el procesamiento. El experimento de 2026 con resina para botellas destaca el historial térmico acumulado, mientras que la instalación anterior de desgasificación de la masa fundida muestra que las rutas de los equipos ya son distintas. Debemos evaluar los resultados de las mejoras técnicas según el grado terminado y su uso, en lugar de basarnos en la etiqueta de una línea de producción.
La circularidad comercial también requiere un destino físico para los materiales usados. Un porcentaje declarado de contenido reciclado más alto puede aumentar el uso de materia prima recuperada, pero el siguiente paso de recolección aún requiere separación, agrupación y un operador que acepte el material. Registre los kilogramos recolectados y la ruta de recepción, ya que documentar el consumo de material contribuye más a respaldar un programa de sostenibilidad del embalaje que suponer que cada bobina verde evitará que los residuos terminen en un relleno sanitario.
Por lo tanto, elegir un grado reciclado reúne el procesamiento de polímeros y la gestión práctica de materiales. La mejor decisión de compra consiste en evaluar el producto terminado, su desempeño y la siguiente ruta del material, dando prioridad a la aceptación del embalaje sobre el precio.
Preguntas frecuentes
¿El fleje de PET verde demuestra que contiene material reciclado?
El color verde no permite identificar el porcentaje de contenido reciclado.
Tanto los pigmentos como el color de la materia prima pueden influir en la apariencia del fleje. Una declaración de contenido reciclado identifica la cantidad que se afirma y su base de cálculo. La información del grado terminado y del lote permite vincular esa declaración con el producto suministrado. Use la clasificación por color como instrucción de recepción, en lugar de usarla para calcular la proporción de material recuperado.
¿El fleje de rPET puede sustituir al fleje de acero?
Sí, si el embalaje y el sistema de unión son adecuados para el grado de PET seleccionado.
Los bordes, la temperatura, el asentamiento y las condiciones de transporte influyen en la elección. El acero y el PET tienen distinta elasticidad y comportamiento de manejo, por lo que cambiar de material también modifica la evaluación del sistema de embalaje completo y su respuesta al movimiento. Compare el fleje cerrado en un bucle y el resultado en el embalaje, en lugar de usar un valor de fuerza sin unión como índice universal para sustituir el acero o como clasificación de peso del pallet.
¿El fleje de PET es más caro que el fleje de PP?
La comparación útil es el costo por embalaje aceptado.
Los precios de compra varían según el grado, la cantidad y las condiciones de entrega. Un precio más bajo por bobina puede requerir más longitud de fleje consumida o retrabajo para obtener el mismo resultado aceptado. Compare los materiales aptos en el mismo embalaje, use un precio por metro uniforme e incluya el desperdicio y el reflechado en el consumo total antes de sumar por separado los costos de mano de obra o manejo definidos para el caso.
¿Cómo se llaman los flejes de plástico que rodean los pallets?
Suelen llamarse fleje plástico o fleje de plástico.
PET y PP son tipos comunes de polímeros. El nombre describe la función de embalaje, mientras que el material y el grado permiten identificar su comportamiento. Mantenga esa identificación junto a la bobina o a la especificación del embalaje, especialmente al clasificar fleje usado para su recolección.
¿Se puede incluir el fleje de PET usado en un programa local de reciclaje?
Sí, cuando el programa acepta específicamente el artículo y su estado de preparación.
El fleje industrial puede requerir un flujo comercial separado en lugar de un contenedor doméstico para botellas. Los criterios de aceptación pueden incluir la identidad del polímero, el color, los límites de contaminación y la preparación, ya sea como material triturado o en pacas bien formadas. Coordine el destino de recepción y el transporte antes de acumular residuos. Registre el peso realmente recolectado y conserve la información del destino; el porcentaje reciclado de la bobina original y el peso recuperado después del uso son medidas distintas. También debe registrarse el destino del material rechazado.
¿Por qué puede fallar la soldadura de una unión de fleje de PET?
La incompatibilidad de materiales, el contacto con suciedad, las herramientas desgastadas o los ajustes inadecuados pueden debilitar la soldadura.
La unión terminada requiere una evaluación propia. Registre el lugar de la falla y conserve la muestra antes de cambiar varios ajustes a la vez. Un ajuste de tensión más alto no repara una soldadura deficiente ni un borde dañado del fleje.
¿Qué documentación debe respaldar una afirmación de que el fleje de PET cuenta con certificación GRS?
La afirmación requiere los documentos de certificación aplicables a la entidad, el producto y el alcance de suministro indicados.
Una prueba del material, una declaración de contenido reciclado y una certificación responden a preguntas distintas. El área de compras debe verificar que el titular y el alcance del certificado correspondan al producto ofrecido y obtener la documentación de cadena de custodia que requiera la transacción. No basta con presentar un certificado de un proveedor de resina u otro fabricante como si fuera del vendedor del fleje. El nombre del material, rPET, no implica ninguna certificación en particular. Adjunte al registro documental las referencias del grado suministrado y de la transacción.
Hable sobre su aplicación de fleje reciclado
UD Packaging suministra fleje de PET y materiales de embalaje industrial complementarios. Comparta con el equipo información sobre el embalaje, el equipo de unión y los requisitos del material.
Contacte a UD PackagingLos informes de investigación sobre tecnologías se revisaron en octubre de 2026. Los estudios publicados sobre resinas, las patentes históricas y los programas de reciclaje mencionados se atribuyen a sus respectivos titulares. La comparación de costos utiliza datos hipotéticos. El ejemplo ilustrativo explica el fundamento contable.
Referencias y fuentes
- Comisión Federal de Comercio: Guías para afirmaciones de marketing ambiental, secciones 260.12 y 260.13.
- Straková y colaboradores: procesamiento repetido controlado de PET para botellas, Polymers, 2026; alojado por la Biblioteca Nacional de Medicina.
- Cusano y colaboradores: revisión de la reología del PET, Materials, 2023; alojado por la Biblioteca Nacional de Medicina.
- ASTM International: D3950-23, flejes no metálicos y métodos de unión, alcance y resumen públicos.
- US6210769B1: fleje de plástico con características de superficie modificadas, Samuel Manu Tech, 2001; registro público de patente.
- Administración Federal de Seguridad de Autotransportes: 49 CFR 393.100, aplicabilidad y requisitos generales para la sujeción de carga.
- Agencia de Protección Ambiental de Estados Unidos: Lean and Environment Toolkit, capítulo 3, uso de materiales frente a necesidad.
- Organización Internacional de Normalización: ISO 18604:2013, resumen público e historial de confirmación.
- Administración Estatal de Regulación del Mercado: GB/T 1040.1-2025, estado vigente y fecha de implementación.