Comuníquese con UD Packaging Company

Actualizado en agosto de 2026
El fleje plástico es una banda flexible no metálica que mantiene unidos pallets, cajas y productos agrupados durante el transporte y el almacenamiento; elegir un grado, material o herramienta inadecuados para la carga es una de las causas más comunes de que un envío llegue dañado. Esta guía explica de qué está hecho el fleje plástico, cómo elegir entre polipropileno y poliéster (PET), cuánto peso puede soportar realmente un fleje determinado, qué herramienta se adapta a su volumen y cuál es la norma que realmente rige el material, para que pueda detectar un informe de ensayo incompatible antes de que le cueste una reclamación.
Especificaciones rápidas
| Norma aplicable | ASTM D3950 (flejes no metálicos) |
| Materiales comunes | Polipropileno (PP), poliéster (PET) |
| Métodos de unión | Soldadura por fricción, termosellado (no un sello metálico engarzado) |
| Elongación típica | PP ~18–34% · PET ~10–12% (valores ilustrativos publicados por proveedores) |
¿Qué es el fleje plástico?
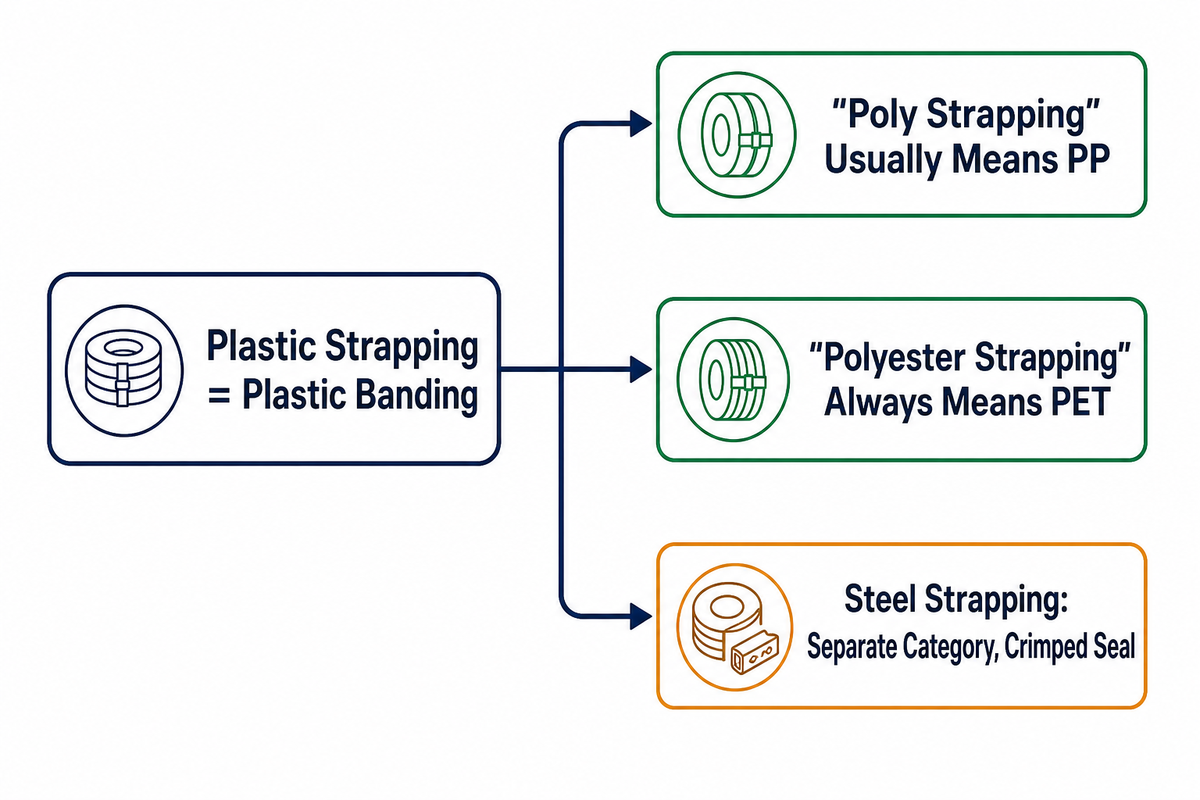
El fleje plástico es una banda no metálica enrollada —por lo general, de resina de polipropileno o poliéster— que se tensa alrededor de una carga y cuyos extremos se unen para agrupar, asegurar o unificar mercancías para su transporte y almacenamiento; se reconoce como un tipo de producto independiente en registros de contratación pública como el catálogo de materiales del Departamento de Transporte de Florida.
El material también suele venderse como “banda plástica”, y la mayoría de los proveedores usan ambos términos indistintamente, por lo que buscar uno normalmente arroja resultados del otro. Lo que lo diferencia estructuralmente del fleje de acero es la unión: los extremos del fleje plástico se sueldan por fricción o se termosellan, fundiendo las dos capas para formar una sola unión, en lugar de engarzarse con un sello metálico independiente.
Los compradores nuevos en esta categoría suelen suponer que el “fleje plástico” es un solo producto. No lo es: es una familia que se divide primero por resina (polipropileno frente a poliéster), luego por grado (manual frente a máquina) y después por acabado superficial (liso frente a gofrado), y cada una de estas variables determina qué herramienta y método de unión funcionan realmente. El resto de esta guía recorre ese árbol de decisiones en orden: material, fabricación, resistencia, herramientas, aplicación, normas y los errores que aparecen con más frecuencia cuando se omite alguna de esas variables.
En el segmento minorista de la categoría, la nomenclatura también es imprecisa. El mismo producto aparece en los catálogos de proveedores como fleje plástico, banda plástica y —en algunas publicaciones menos cuidadosas— con la expresión combinada “banda de flejado”, pero los tres términos describen la misma familia de productos. Los compradores que apenas comienzan suelen optar por un kit de flejado plástico —un tensor, una selladora y un rollo reunidos en una sola solución de embalaje— antes de pasar a una máquina específica; no existe un equivalente directo de acero para ese paquete inicial, ya que el fleje de acero requiere una herramienta de engarce totalmente independiente, en vez de un cabezal de soldadura por fricción o termosellado.
Cómo se fabrica el fleje plástico
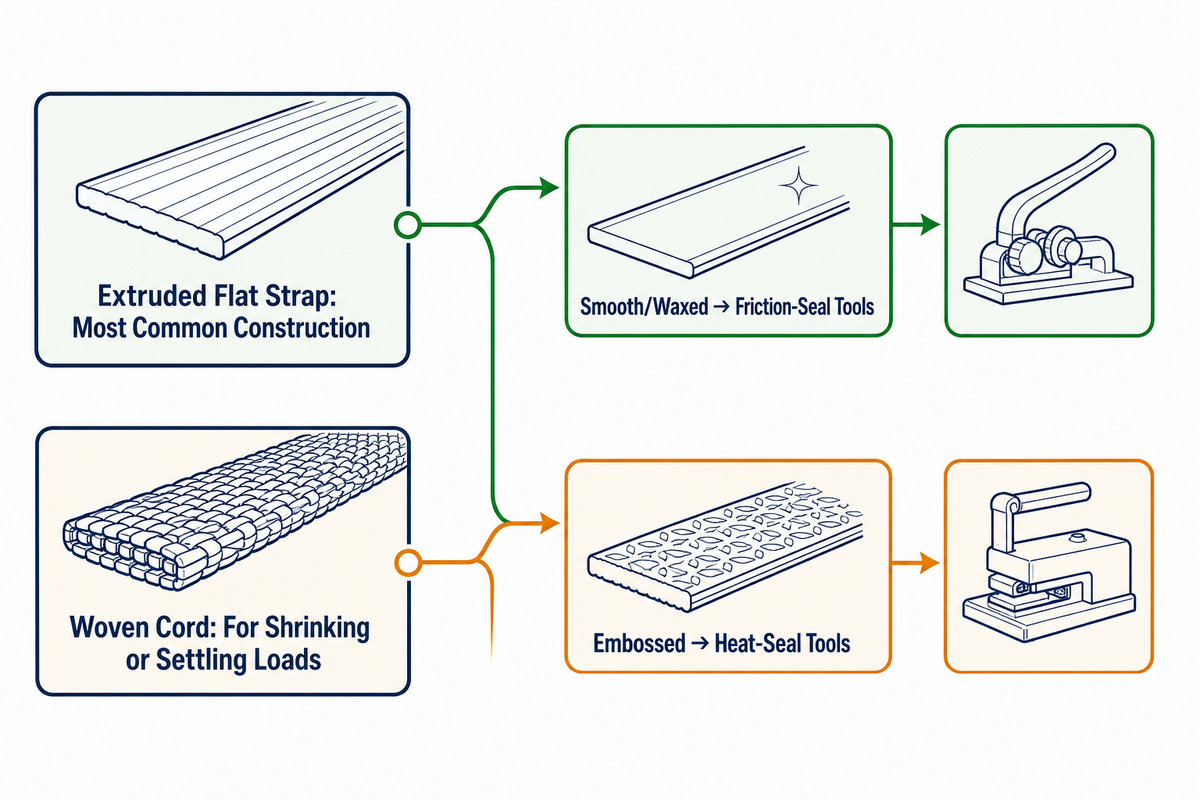
El fleje plástico llega al mercado mediante una de dos rutas de fabricación distintas —fleje plano extruido o cordón tejido— y la ruta modifica su comportamiento bajo carga, una distinción que forma parte del alcance de los “métodos de unión” de ASTM D3950. La extrusión produce el fleje plano, similar a una cinta, que la mayoría de los compradores imagina; la fabricación tejida produce un cordón más redondo, similar a una cuerda, utilizado principalmente cuando una carga que se contrae o se asienta necesita mantener la tensión a lo largo del tiempo.
Antes de comparar especificaciones, es importante saber qué tipo de fabricación tiene el producto, porque un cordón tejido y un fleje plano extruido del mismo ancho nominal no pueden utilizarse indistintamente en la misma herramienta tensora. La construcción tejida también presenta un tejido notablemente más cerrado que el fleje plano extruido, lo que explica en parte por qué el cordón resiste mejor el asentamiento prolongado de la carga; en ocasiones, un rollo de cordón desgastado o casi agotado puede empalmarse con uno nuevo en el lugar de trabajo, una reparación que no resulta realmente práctica con el fleje plano.
Los rollos de fleje —la mayoría de los compradores simplemente los llama bobinas, aunque “rollo” también aparece con frecuencia en las publicaciones de proveedores— se enrollan con una longitud determinada por rollo; el ancho suele variar de 3/8 pulgadas a 3/4 pulgadas y el espesor normalmente se encuentra entre 20 y 50 mil en los flejes de uso estándar. Revise siempre la ficha técnica para conocer el metraje lineal exacto de cada rollo, ya que varía según el ancho, el espesor y el diámetro del núcleo; la mayoría de los rollos se envía con un núcleo de 8 pulgadas o 16 pulgadas, y utilizar un núcleo incompatible con el dispensador es otro problema evitable, al igual que quedarse sin fleje a mitad de un pallet. Los proveedores también suelen codificar las bobinas por colores —verde, amarillo y negro aparecen con frecuencia en los estantes—, pero el color es una convención del proveedor, no un indicador de grado definido por ASTM; lo que realmente importa para un envío es utilizar un material resistente y anticorrosivo que corresponda correctamente a la carga, no el color de la bobina.
El acabado superficial es la segunda variable de fabricación y no es una cuestión estética: determina el equipo de unión. Las superficies de los flejes pueden ser lisas (a menudo enceradas) o gofradas. El fleje liso y encerado está diseñado para pasar por equipos de sellado por fricción, en los que la herramienta frota los extremos superpuestos entre sí para generar el calor que los fusiona. El fleje gofrado está diseñado para equipos de termosellado, en los que el patrón gofrado proporciona al fleje mayor rigidez para la alimentación y una soldadura más rápida y uniforme. Pedir una superficie incompatible con la herramienta de su línea es un error común y evitable.
Fleje de polipropileno vs. poliéster (PET): cómo elegir el material adecuado
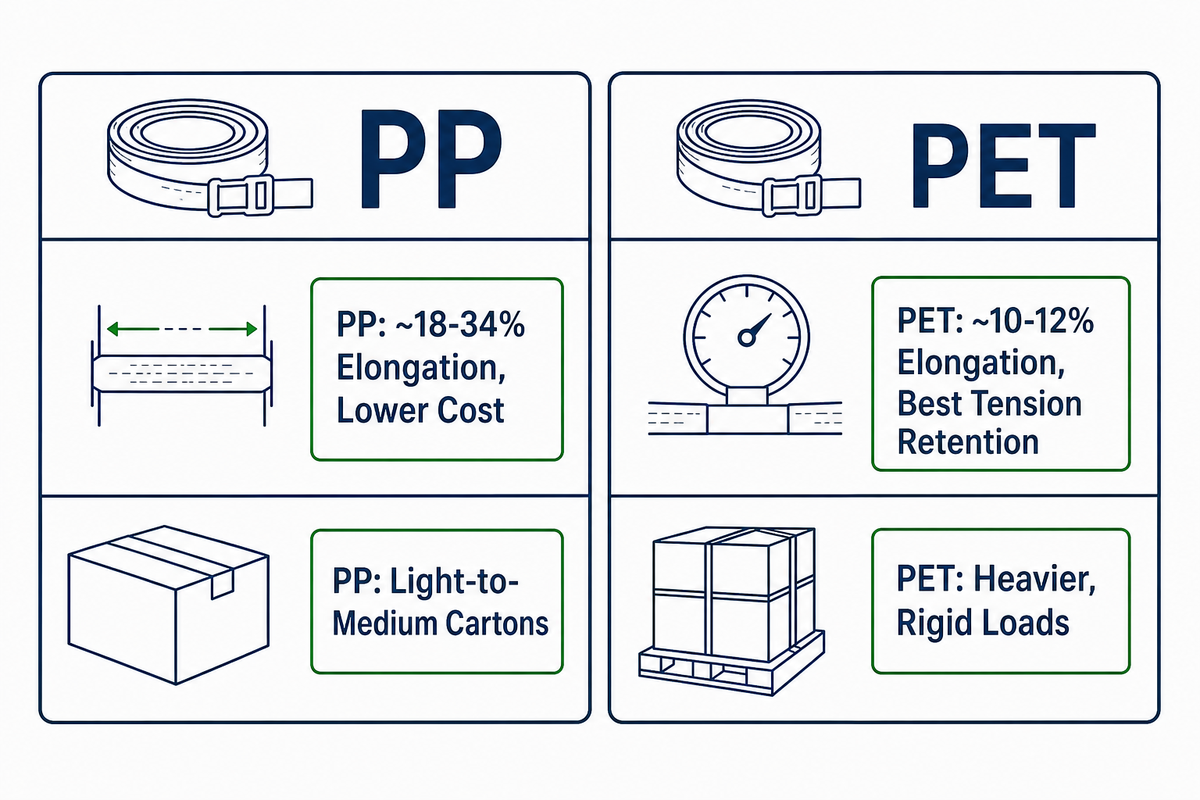
El fleje de polipropileno (fleje de PP) y el fleje de poliéster no son intercambiables solo por su nombre: el PP cuesta menos y se estira más ante los impactos, mientras que el PET mantiene la tensión durante más tiempo y soporta cargas más pesadas y rígidas; la elección correcta depende del peso de la carga, la duración del almacenamiento y el presupuesto, no de cuál tenga disponible un proveedor. ASTM D3950 clasifica estos materiales en cinco tipos distintos precisamente porque no son intercambiables, cada uno con sus propios valores obligatorios de resistencia a la rotura, elongación y resistencia de la unión. Con excepción del acero, el poliéster ofrece la mayor retención de tensión entre todos los materiales de flejado, por lo que ha ido sustituyendo al acero en aplicaciones de unificación de cargas medianas y pesadas en las que también importan la resistencia a la corrosión y la seguridad de los trabajadores. En cambio, el polipropileno es la opción más económica para agrupar cargas ligeras y medianas: es más flexible, por lo que absorbe mejor los impactos en cargas más ligeras, pero pierde la tensión inicial más rápido que el PET después de su aplicación. Parte de esa diferencia se debe a la recuperación elástica: la mayor elongación del PP también implica que recupera una mayor proporción de su estiramiento después del tensado inicial, que es precisamente el mecanismo que provoca su pérdida de tensión más rápida.
| Propiedad | Polipropileno (PP) | Poliéster (PET) |
|---|---|---|
| Elongación | ~18–34% (valor ilustrativo publicado por proveedores) | ~10–12% (valor ilustrativo publicado por proveedores) |
| Retención de tensión | Menor: pierde tensión más rápido después de la aplicación | La más alta entre los flejes no metálicos |
| Costo relativo | El más bajo | Más alto |
| Aplicación ideal | Cajas ligeras a medianas, máquinas manuales o de arco | Cargas más pesadas y rígidas: ladrillos, madera, bobinas metálicas |
Las cifras son valores orientativos publicados por proveedores y no proceden de un único método de ensayo ASTM citado; confirme las cifras exactas en el informe de ensayo de su proveedor antes de considerarlas una especificación definitiva.
Una pregunta muy buscada que esta comparación rara vez responde directamente es la siguiente: ¿alguien publica suficientes datos para poder elegir entre ambos materiales sin recurrir a suposiciones? Ninguno de los proveedores que se posicionan para “cómo elegir fleje plástico” publica sus propios datos comparativos de especificaciones; lo que hay son textos genéricos de marketing, no una verdadera tabla para decidir entre materiales. Precisamente para cubrir ese vacío se crearon la tabla anterior y la matriz de cargas de la siguiente sección.
Resistencia a la rotura, ancho y espesor: ¿cuánto peso puede soportar?
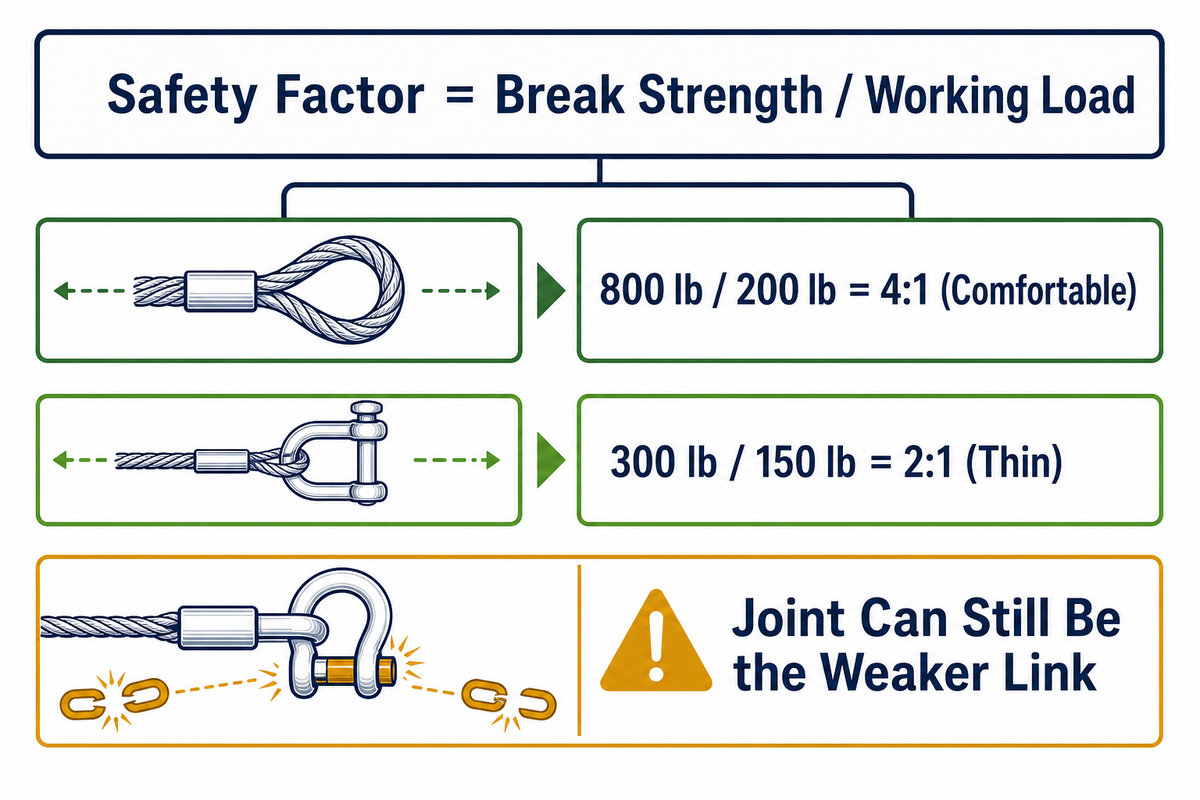
El peso que puede soportar un fleje plástico depende conjuntamente del material, el ancho y el espesor —no de una sola especificación aislada—, y el valor que realmente protege un envío es el factor de seguridad de trabajo, no la resistencia a la rotura bruta del fleje. ASTM D3950 establece valores mínimos de resistencia a la rotura según el tipo de fleje, pero un mínimo publicado es un valor base del material, no una clasificación de seguridad del sistema completo.
El factor de seguridad se calcula como resistencia a la rotura ÷ carga de trabajo: un fleje con capacidad nominal de 800 lb aplicado a una carga de trabajo de 200 lb ofrece un factor de seguridad de 4:1, un margen adecuado para la mayoría de los envíos generales. Un fleje con una capacidad nominal muy superior al peso de la carga aún puede ser una elección incorrecta si la unión, y no el cuerpo del fleje, resulta ser el eslabón más débil; por eso, la resistencia a la rotura por sí sola nunca responde por completo a la pregunta.
El mismo cálculo deja un margen menor en la situación inversa. Tense un fleje con capacidad nominal de 500 lb alrededor de una carga de 250 lb y la relación caerá a solo 2:1 —viable para un trayecto corto y directo, pero muy por debajo del margen de 3:1 a 5:1 que muchos transportistas buscan cuando intervienen el tránsito con varias paradas y el riesgo de volver a apilar la carga—; en cambio, sustituirlo por un fleje con capacidad nominal de 1,200 lb para esa misma carga de 250 lb amplía el margen a aproximadamente 4.8:1 y deja una holgura real si la carga se desplaza ligeramente durante el transporte; el ejemplo es puramente aritmético, no una afirmación sobre la capacidad nominal de un producto específico, pero muestra por qué una “capacidad nominal muy superior a la carga” es la opción predeterminada más segura cuando el costo adicional es pequeño en relación con el valor del envío. Otros tres puntos de referencia en esa misma curva: 300 lb para una carga de 150 lb equivalen a 2:1 (margen reducido), 600 lb para una carga de 150 lb equivalen a 4:1 (margen adecuado) y 1,000 lb para una carga de 200 lb equivalen a 5:1 (una holgura amplia por la que vale la pena pagar en mercancías frágiles o de alto valor).
Matriz de carga y material
La resistencia nominal a la rotura del fleje no equivale a la capacidad de trabajo del paquete armado. La resistencia de la unión, la tensión aplicada y retenida, la geometría de la carga, la fricción en los puntos de contacto y la protección de bordes influyen en lo que una carga flejada puede soportar realmente durante el transporte; ASTM D4675 presenta expresamente sus pautas como un punto de partida para probar su configuración específica, no como una respuesta para una aplicación concreta. Utilice la tabla siguiente para determinar un punto de partida para el flejado de pallets o cualquier otra carga agrupada y, después, confírmelo con una carga de prueba representativa antes de iniciar una producción.
| Rango de carga de trabajo | Material sugerido | Ancho típico | Grado | Limitaciones / no apto para |
|---|---|---|---|---|
| Cajas ligeras, <150 lb | PP | 3/8″ | Manual | No apto para cargas con bordes afilados ni almacenamiento prolongado durante el transporte |
| Cajas ligeras a medianas, 150–250 lb | PP | 3/8″–1/2″ | Manual | No apto para cargas que podrían asentarse o comprimirse después del flejado |
| Cajas medianas/pallets ligeros, 250–400 lb | PP | 1/2″ | Manual o semiautomático | No apto para cargas que necesitan mantener la tensión durante semanas de almacenamiento |
| Pallets estándar, 400–600 lb | PET o PP de alta resistencia | 1/2″–5/8″ | Máquina o semiautomático | No apto sin protección de bordes en esquinas desprotegidas |
| Pallets estándar a pesados, 600–800 lb | PET | 1/2″–5/8″ | Máquina | Vuelva a comprobar la tensión si la carga se desplaza o se asienta durante el transporte |
| Pallets pesados, 800–1,200 lb | PET | 5/8″–3/4″ | Máquina | No sustituye al fleje metálico en cargas con bordes afilados |
| Mercancías pesadas agrupadas, 1,200–1,600 lb | PET de mayor espesor | 3/4″ | Máquina | Confírmelo con una carga de prueba representativa antes de iniciar una producción |
| Cargas que se contraen o se asientan (madera, fardos textiles), cualquiera de los rangos de peso anteriores | Cordón tejido de PET | 1/2″–3/4″ | Máquina | No es la opción extruida plana estándar: requiere una herramienta apta para cordón, no para fleje plano |
| >1,600 lb o cargas metálicas pesadas o con bordes afilados | Considere el acero | — | — | Consulte la nota siguiente: el fleje plástico tiene limitaciones reales en este caso |
Los rangos son puntos de partida ilustrativos recopilados a partir de fichas técnicas publicadas por proveedores (p. ej., strapsolutions.com) y del marco de factor de seguridad de esta guía, no de una única tabla de ensayos ASTM citada; confirme siempre la resistencia exacta a la rotura y la elongación en el informe de ensayo de su proveedor antes de finalizar una especificación, y pruebe la combinación armada de fleje, unión y herramienta con una carga representativa, no solo el fleje por separado.
Cuando el fleje plástico no es suficiente: una breve nota sobre el fleje metálico
Para cargas muy pesadas, con bordes afilados o calientes, el fleje de acero sigue siendo la opción de mayor resistencia: mantiene la tensión inicial más alta y resiste mejor los daños en las esquinas que cualquier material no metálico, aunque carece de la resistencia a la corrosión, la flexibilidad y el perfil de seguridad para los trabajadores que ofrece el fleje plástico. Esa disyuntiva merece un tema propio; esta guía aborda la selección del fleje plástico, no una comparación completa entre el plástico y el acero.
Herramientas y métodos de aplicación: tensores, selladoras y tipos de unión
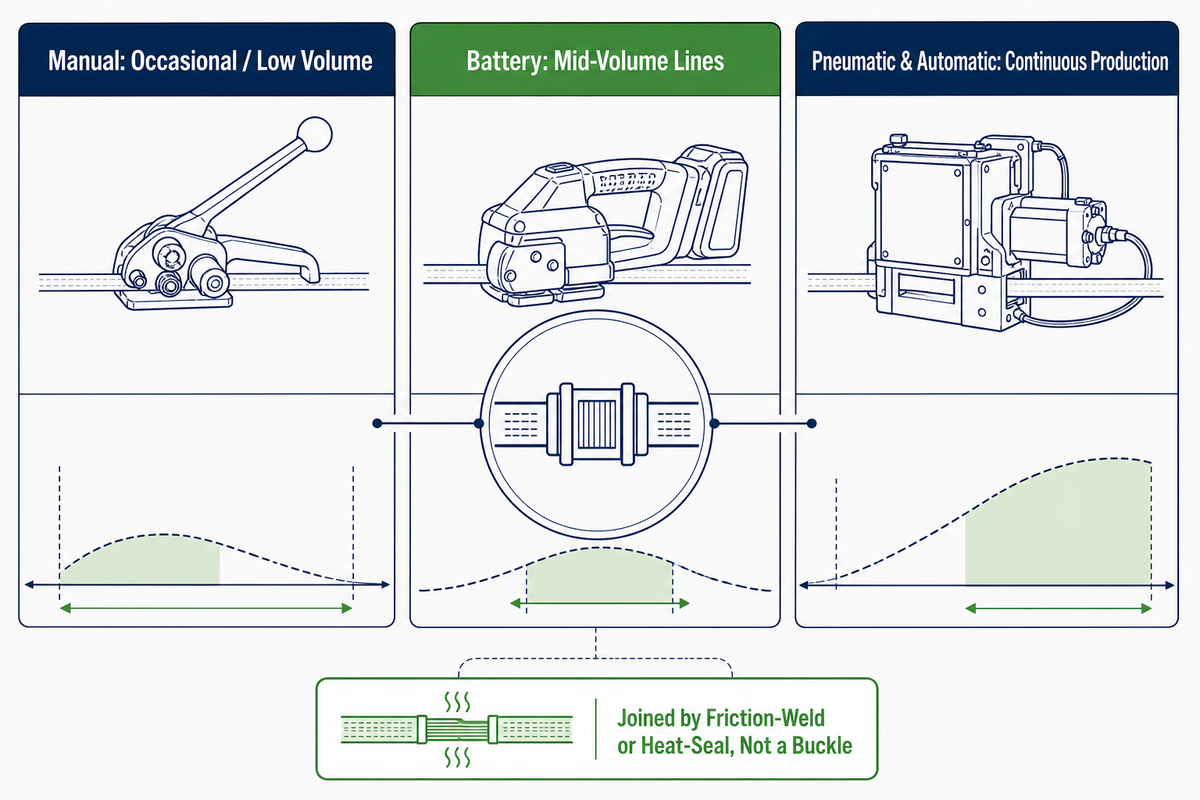
La herramienta de flejado adecuada depende del volumen y de la fuente de energía, no solo del presupuesto: las herramientas manuales son apropiadas para un uso ocasional, las herramientas a batería para líneas de embalaje de volumen medio y los sistemas neumáticos o totalmente automáticos para la producción continua. Toda herramienta para fleje plástico debe realizar dos tareas —tensar el fleje y unir los extremos— y, como el fleje plástico se suelda por fricción o se termosella en lugar de engarzarse con un sello metálico, necesita un cabezal de sellado específico que las herramientas para fleje de acero no tienen. La selección de la herramienta también tiene un aspecto ergonómico que conviene planificar: OSHA ha documentado lesiones en la espalda y las rodillas causadas por agacharse o ponerse en cuclillas para cambiar las bobinas de fleje ubicadas a nivel del piso en las máquinas flejadoras, y un sencillo soporte o dispensador de bobinas a la altura de la cintura, combinado con el tensor de fleje, elimina la mayor parte de ese riesgo. En cargas con esquinas expuestas, incluya en el presupuesto protectores de esquinas (o una tira protectora de bordes) junto con el propio fleje; algunas operaciones también utilizan un clip de resorte ligero para agrupaciones temporales muy livianas en las que una unión completa por soldadura por fricción o termosellado sería excesiva.
Lista de verificación para la RFQ: copie estos datos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Material y grado del fleje | PP o PET; grado manual o para máquina | Define el método de unión que debe admitir la herramienta | Compárelo con la etiqueta o ficha técnica de la bobina actual |
| Ancho nominal | 3/8″–3/4″ normalmente | El cabezal de la herramienta debe coincidir exactamente con el ancho del fleje | Mida el fleje actual o consulte la ficha técnica |
| Acabado superficial | Liso (encerado) o gofrado | Determina la compatibilidad con el sellado por fricción o el termosellado | Fotografía + ficha técnica del producto |
| Volumen de aplicación | Flejes por hora/turno | Determina si se necesita una opción manual, a batería o neumática | Cuente las aplicaciones de fleje diarias actuales |
| Tensión objetivo | Específica para el material (consulte la sección Errores comunes más adelante) | Tanto el exceso como la falta de tensión provocan fallas | Pruébelo con una carga representativa antes de iniciar una producción |
Tabla de tensores por tipo de alimentación
Las herramientas manuales que combinan tensor y selladora funcionan bien para uso ocasional o de bajo volumen y son las menos costosas, pero la uniformidad de la tensión depende por completo del operador. Las herramientas combinadas a batería de uso industrial mantienen la tensión con mayor uniformidad y aumentan el rendimiento en líneas de volumen medio sin el costo de infraestructura del aire comprimido, además de combinar bien con el fleje de poliéster grado máquina cuando el volumen supera el uso ocasional. Las máquinas neumáticas y de arco totalmente automáticas ofrecen la tensión más uniforme y el mayor rendimiento, pero requieren infraestructura de aire comprimido y una inversión inicial mayor; el nivel adecuado depende del volumen y de la uniformidad, no de que “la más grande sea la mejor”. La tabla siguiente desglosa esa decisión según las ocho categorías de herramientas que los compradores comparan en la práctica.
| Tipo de herramienta | Método de unión | Nivel de costo | Uniformidad de tensión | Volumen más adecuado | Requiere aire comprimido |
|---|---|---|---|---|---|
| Tensor-selladora manual, soldadura por fricción | Soldadura por fricción | El más bajo | Depende del operador | Uso ocasional / volumen bajo | No |
| Tensor-selladora manual, termosellado | Termosellado | El más bajo | Depende del operador | Uso ocasional / volumen bajo | No |
| Herramienta combinada a batería, soldadura por fricción | Soldadura por fricción | Medio | Uniforme | Volumen medio | No |
| Herramienta combinada a batería, termosellado | Termosellado | Medio | Uniforme | Volumen medio | No |
| Herramienta neumática manual | Soldadura por fricción o termosellado (según el modelo) | Medio-alto | Alto | Volumen medio a alto | Sí |
| Máquina semiautomática de arco / sobremesa | Termosellado (habitual) | Alto | Alto | Volumen alto | Por lo general, sí: aire o electricidad según el modelo |
| Máquina de arco en línea totalmente automática, sellado lateral | Termosellado | El más alto | El más alto | Volumen de línea de producción continua | Sí |
| Máquina de arco en línea totalmente automática, sellado superior (perfil bajo) | Termosellado | El más alto | El más alto | Volumen de línea de producción continua | Sí |
El nivel de costo, la uniformidad y el volumen adecuado son generalizaciones cualitativas de distintos proveedores sobre la forma en que estas ocho categorías de herramientas suelen diferenciarse en la documentación de equipos de flejado, no datos de la ficha técnica de un solo fabricante; son valores ilustrativos publicados por proveedores, no especificados por ASTM, al igual que los rangos de tensión que se analizan más adelante en esta guía (sección Errores comunes). Antes de comprar, confirme el rendimiento exacto, los requisitos de suministro de aire y el ajuste de tensión correcto para su material en la ficha técnica del modelo específico de la herramienta.
Uniones por soldadura por fricción y termosellado
La unión es el punto donde el fleje plástico suele fallar primero, porque puede ser el eslabón más débil de un sistema que, por lo demás, está correctamente especificado. Esta es una verdadera diferencia de alcance entre el plástico y el acero contemplada en las disposiciones de ASTM D3950 sobre métodos de unión: una herramienta de soldadura por fricción frota entre sí los dos extremos superpuestos del fleje plástico para generar el calor que los fusiona, mientras que una herramienta de termosellado aplica calor directo mediante un troquel; ninguna utiliza el sello metálico engarzado que cierra el fleje de acero. La correspondencia específica entre cada superficie y cada equipo de sellado es una convención independiente publicada por los proveedores, no una regla definida por ASTM: el fleje liso y encerado suele utilizarse con equipos de sellado por fricción, mientras que el fleje gofrado suele utilizarse con equipos de termosellado, aunque cada vez más máquinas nuevas de termosellado admiten ambos; confirme la combinación en el manual de su propia herramienta en lugar de considerarla una norma fija. Una nota sobre la seguridad del operador: al cortar un fleje tensado, los extremos pueden separarse bruscamente y con fuerza, por lo que las mismas precauciones aplicables al retirar el fleje de un pallet cargado (consulte nuestra guía de flejado para pallets) también deben seguirse durante el mantenimiento de la herramienta.
Dónde se utiliza el fleje plástico en las distintas industrias
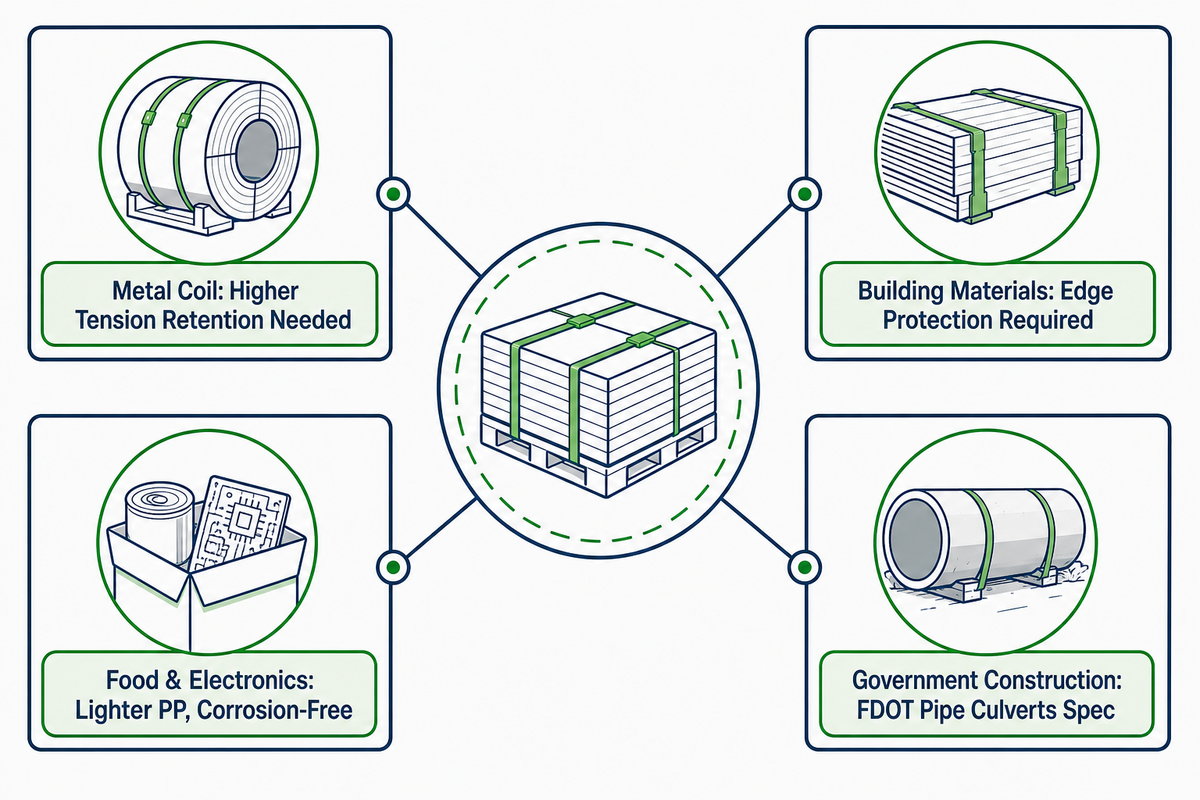
El fleje plástico se utiliza en aplicaciones que van mucho más allá de las típicas «cajas y tarimas»: los productores de bobinas metálicas, proveedores de materiales de construcción, empacadores de textiles, empresas de envasado de alimentos y fabricantes de productos electrónicos lo especifican de distintas maneras según la forma de la carga y los riesgos de manipulación, no solo en función del peso. Las compras gubernamentales son un ejemplo concreto: el Florida Department of Transportation incluye el fleje plástico como un tipo de producto aprobado en su especificación para alcantarillas de tubería (Sección 430), una aplicación en la construcción con requisitos propios de manipulación y exposición a la intemperie.
Quienes manipulan bobinas metálicas suelen necesitar la mayor retención de tensión del PET para evitar que una carga densa y rígida se desplace; los proveedores de materiales de construcción que flejan paquetes de madera o ladrillos necesitan protectores de bordes junto con el fleje para evitar que este corte las superficies ásperas; las empresas de envasado de alimentos y productos electrónicos suelen utilizar flejes de PP más ligeros en cajas de cartón, donde la resistencia a la corrosión y la limpieza importan más que la resistencia pura.
Para obtener información específica sobre aplicaciones en tarimas, consulte nuestra guía de flejado para tarimas; para conocer los detalles del flejado de cajas y cajas de cartón, consulte nuestra guía de flejado para cajas; ambas profundizan más que este resumen de selección de materiales en los procedimientos específicos para cada tipo de carga.
La norma que rige el fleje: ASTM D3950 frente a D3953 y por qué importa la diferencia
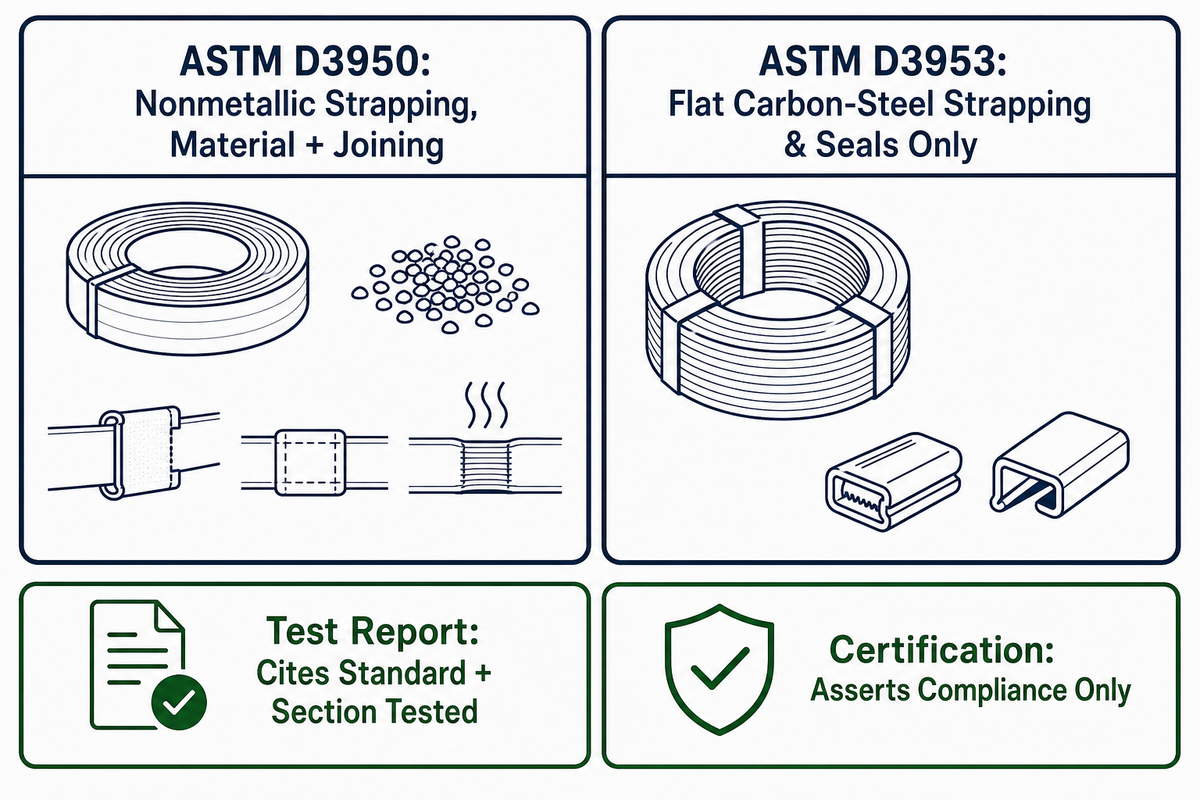
La norma que realmente rige el fleje plástico es la ASTM D3950, no la D3953; esta distinción es importante porque la D3953 abarca los flejes planos de acero al carbono y sus sellos, un material completamente diferente, por lo que un proveedor que la cite en la documentación de un fleje plástico está mencionando la norma equivocada o le está vendiendo acero de manera encubierta. La ASTM D3950 (edición vigente D3950-23, activa) es la Especificación estándar para flejes no metálicos y clasifica los materiales en cinco tipos distintos, cada uno de los cuales debe cumplir sus propios valores de resistencia a la rotura, elongación, resistencia transversal y resistencia de la unión. Este último punto es importante por sí solo: una única cifra de resistencia a la tracción en una ficha técnica no constituye una especificación completa del fleje, porque la norma evalúa varias propiedades en conjunto y una tabla publicada normalmente solo muestra la primera.
«Esta especificación abarca los flejes no metálicos y los métodos de unión destinados al cierre, refuerzo y agrupamiento de artículos para su envío, así como a la unitarización, paletización y sujeción de cargas en vagones y camiones».
— ASTM D3950-23, Sección 1.1 (Alcance)
| Norma | Rige | ¿Se aplica al fleje plástico? |
|---|---|---|
| ASTM D3950 | Flejes no metálicos y métodos de unión | Sí: esta es la norma correspondiente |
| ASTM D3953 | Flejes planos de acero al carbono y sellos | No: corresponde a otro material |
Saber interpretar un informe de ensayo real y distinguirlo de una certificación es una habilidad relacionada, pero diferente, que conviene tener antes de hacer un pedido: un informe de ensayo auténtico cita la norma específica y la sección que realmente se evaluó —por ejemplo, un resultado de resistencia a la rotura obtenido conforme a la Sección 12 de D3950—, mientras que una certificación general del producto a menudo solo afirma que este cumple los requisitos sin indicar un método de ensayo. Si la documentación de un proveedor cita la D3953 para un fleje plástico o muestra una cifra de resistencia a la rotura sin indicar ningún método de ensayo, es razonable hacer una pregunta adicional antes de realizar el pedido.
Errores comunes al especificar flejes plásticos
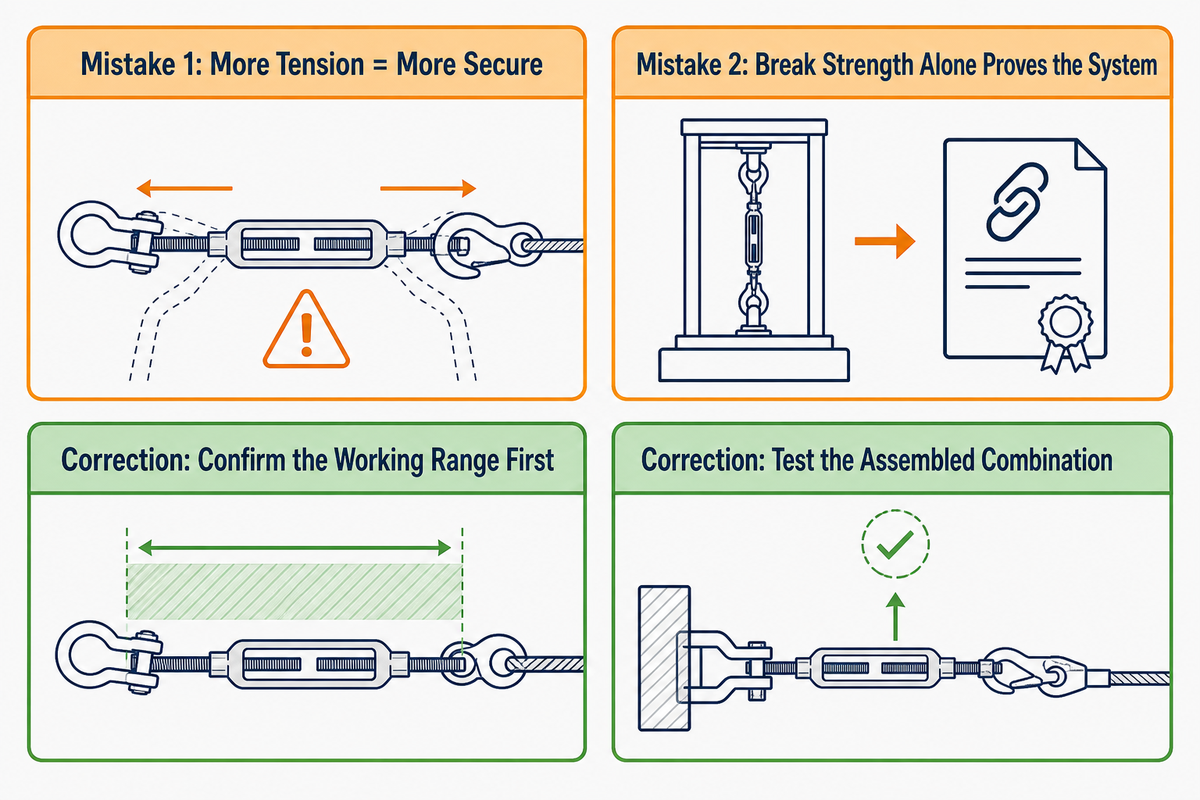
El error más común con los flejes plásticos no es elegir el material equivocado, sino suponer que una mayor tensión siempre hace que la carga esté más segura, cuando en la práctica el exceso de tensión aplasta las cajas de cartón, abolla el producto y puede romper el fleje o hacer que falle la unión antes de que la carga siquiera salga del muelle. Una fuente del sector ampliamente citada ofrece rangos de tensión ilustrativos como punto de partida aproximado —alrededor de 15–30 kg (33–66 lb) para flejes de PP y 30–45 kg (66–99 lb) para flejes de PET—, y otras fuentes coinciden en que aplicar demasiada tensión es un error común y evitable, aunque no publiquen exactamente las mismas cifras; en cualquier caso, se trata de cifras publicadas por proveedores, no de un valor especificado por ASTM, así que considérelas un ajuste inicial que deberá modificar y no un objetivo fijo: confirme el rango de trabajo en el manual de su tensor y en la ficha técnica del fleje específico, de acuerdo con la propia recomendación de la ASTM D4675 de comenzar la selección probando la configuración real. Una tensión insuficiente provoca el problema contrario: permite que la carga se desplace y se formen espacios que ocasionan su colapso durante el transporte; por eso, el objetivo es alcanzar un punto medio calibrado, no ninguno de los dos extremos.
El segundo error recurrente consiste en considerar que la resistencia a la rotura del fleje por sí solo demuestra que todo el sistema está calificado. No es así. La eficiencia de la unión, no la fuerza de tracción del fleje por sí solo, determina cuánta carga puede soportar realmente. Un fleje que supera a otro en fuerza por sí solo puede ofrecer una carga útil menor cuando se toma en cuenta la unión. Un fleje que obtiene buenos resultados al probarse por separado puede rendir menos de lo esperado en condiciones reales si el sello o la soldadura es el punto más débil; precisamente por eso, un ensayo representativo del conjunto formado por fleje, unión y herramienta importa más que cualquier cifra aislada de una ficha técnica.
Perspectivas del sector: regulación y reciclabilidad
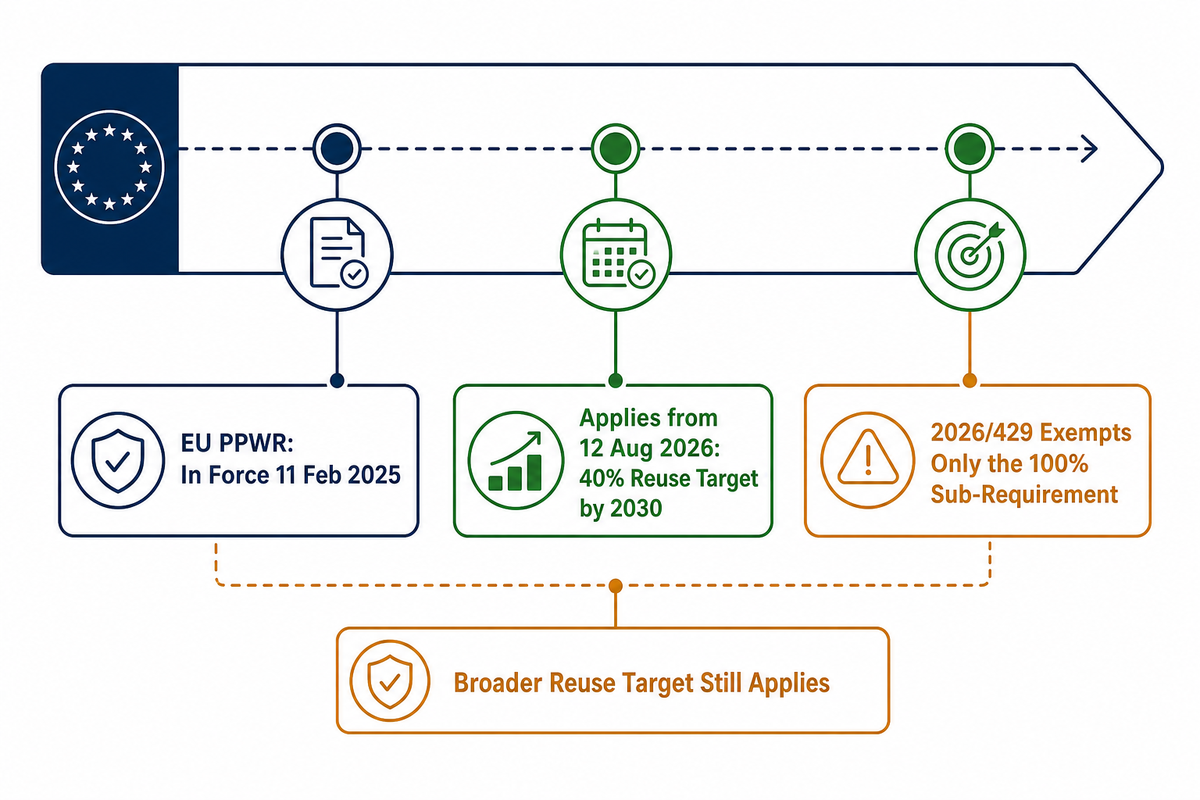
Los compradores que abastecen el mercado de la UE con flejes plásticos deben prestar atención a un cambio regulatorio real: el Reglamento (UE) 2025/40 (PPWR) entró en vigor el 11 de febrero de 2025 y se aplica de forma general desde el 12 de agosto de 2026; este fija para 2030 un objetivo del 40% de envases reutilizables para el embalaje de transporte, incluidos el envolvimiento y el flejado de tarimas. La Decisión Delegada (UE) 2026/429 de la Comisión acota ese requisito específico: exime el envolvimiento y el flejado de tarimas únicamente del subrequisito de reutilización del 100%, mientras que siguen aplicándose tanto el objetivo más amplio del reglamento sobre envases reutilizables descrito anteriormente como sus medidas relativas a la reciclabilidad y el contenido reciclado. Para los compradores, la conclusión práctica no es que «el flejado está exento», sino que la exención es más limitada de lo que sugieren los titulares; por ello, las decisiones de abastecimiento previas al plazo de 2030 deben seguir considerando los requisitos más amplios de reutilización y reciclabilidad, no solo la excepción para el envolvimiento de tarimas.
En cuanto a la demanda, el interés de búsqueda por el polipropileno reciclado registró un aumento real en el Q1 de 2026 antes de volver a estabilizarse; esto constituye una señal plausible, aunque no confirmada, de que los compradores ya están empezando a planificar en función de estos requisitos antes del plazo de 2030, en lugar de esperar a que llegue. Cada vez más proveedores que buscan adelantarse a la normativa ofrecen flejes plásticos con contenido reciclado; algunos los comercializan específicamente como «fleje PET ecológico», y confirmar el porcentaje real de contenido reciclado, en vez de conformarse con una afirmación de que el producto es «reciclable», es una pregunta razonable para añadir a toda RFQ que se emita de ahora en adelante para un envío destinado a la UE. Los compradores que ya dan seguimiento a los requisitos más amplios de reutilización y reciclabilidad de la normativa deben valorar esta ventaja de sostenibilidad junto con el costo y el desempeño.
💡 Consejo profesional
Pida a cualquier proveedor de flejes plásticos el informe de ensayo de su material —no solo una certificación— y compruebe que cite la ASTM D3950 (no la D3953), junto con la sección específica evaluada. Esa sola pregunta permite detectar tanto una norma que no corresponde al material como una afirmación de resistencia a la rotura sin sustento.
Por qué escribimos esto
UD Packaging suministra flejes de PET, película estirable, sellos para flejes y hebillas, además de equipos de flejado manuales y totalmente automáticos desde su base en Jiangyin, Jiangsu; por eso, las diferencias entre materiales y métodos de unión como las descritas en esta guía aparecen directamente en las RFQ que revisamos. Esta guía refleja la investigación sobre normas y comparaciones entre proveedores que sustenta esas conversaciones, no un resumen genérico del sector.
Preguntas frecuentes
P: ¿Qué es el fleje plástico?
El fleje plástico es una banda flexible no metálica fabricada con resina de polipropileno (PP) o poliéster (PET), que se utiliza para agrupar, asegurar y unitarizar cargas durante su transporte y almacenamiento.
Se presenta en rollos que se tensan alrededor de una carga y cuyos extremos se unen mediante soldadura por fricción o termosellado, en lugar de utilizar la hebilla metálica engarzada propia del fleje de acero. El material también suele denominarse cinta plástica para flejado, y los compradores utilizan ambos términos indistintamente. Los rollos se clasifican por ancho, espesor y grado —grado manual para uso manual ocasional y grado máquina para líneas automatizadas—, y la combinación correcta depende del tipo y el peso de la carga, así como de la forma en que se manipulará, no solo del nombre del material. Las secciones anteriores sobre materiales y resistencia a la rotura explican cómo delimitar esta selección.
P: ¿Cómo se llaman los flejes plásticos?
El nombre alternativo más común es «cinta plástica para flejado»; la mayoría de los proveedores y compradores utilizan ambos términos indistintamente, aunque el tipo de resina (polipropileno o poliéster) permite precisar mejor qué fleje específico se necesita realmente.
Dentro de esta categoría, el material se denomina además según el tipo de resina: fleje de polipropileno (PP), la opción de menor costo y mayor elongación, y fleje de poliéster (PET), a veces llamado fleje de cordón de poliéster, que conserva la tensión durante más tiempo en almacenamiento. Ambos son distintos del fleje de acero y del fleje de cordón de nailon, una tercera opción no metálica menos común.
P: ¿Cuánto peso puede soportar el fleje plástico?
No existe una única respuesta: la resistencia a la rotura depende del material, el ancho y el espesor, y los informes de ensayo de los fabricantes varían según el proveedor y la línea de productos, así que siempre debe confirmarla en el informe de ensayo del propio proveedor en lugar de suponer que una cifra genérica es aplicable.
La cifra que realmente importa para la seguridad es el factor de seguridad de trabajo: la resistencia a la rotura dividida entre la carga de trabajo real, no solo la cifra de resistencia a la rotura. Un fleje con una capacidad nominal muy superior al peso de la carga aún puede ser una elección incorrecta si la unión o el sello, y no el cuerpo del fleje, resulta ser el eslabón más débil; por ejemplo, un fleje con capacidad nominal de 1,000 lb utilizado en una carga de 500 lb deja un margen de apenas 2:1, menor de lo que podría parecer al principio.
P: ¿Cuál es la diferencia entre el fleje de polipropileno y el fleje de poliéster?
«Fleje de polipropileno» es una denominación abreviada que suele usarse de manera imprecisa para el fleje de polipropileno (PP), mientras que «fleje de poliéster» se refiere específicamente al PET, y ambos materiales presentan diferencias importantes en costo, elongación y tiempo de retención de la tensión.
El PET tiene mayor resistencia a la tracción y conserva mejor la tensión a largo plazo; el PP cuesta menos y se flexiona más ante los impactos.
P: ¿Cómo se coloca el fleje plástico manualmente?
Pase el fleje alrededor de la carga, ténselo con un tensor manual o eléctrico y, a continuación, una los extremos superpuestos con una herramienta de soldadura por fricción o termosellado.
La herramienta funde entre sí las dos capas de fleje en la unión, en lugar de engarzar un sello metálico separado, que es el método utilizado para cerrar el fleje de acero. Las herramientas manuales combinadas de tensado y sellado funcionan para un uso ocasional; las herramientas a batería o neumáticas son adecuadas para líneas de embalaje de mayor volumen.
P: ¿Cuáles son los diferentes tipos de materiales para flejado?
Los materiales para flejado se dividen en varias familias distintas: polipropileno, poliéster, cordón de nailon y acero; cada una es adecuada para un perfil de carga diferente, por lo que elegir únicamente por el nombre sin comprobar ese perfil es un error común de abastecimiento.
El polipropileno (PP) es el fleje plástico más utilizado: tiene menor costo, mayor elongación y suficiente resistencia para cargas ligeras y medianas, como cajas de cartón y tarimas ligeras. El fleje de poliéster (PET) cuesta más, pero conserva la tensión durante más tiempo y soporta cargas más pesadas y rígidas, como ladrillos, madera y bobinas metálicas, lo que lo convierte en un sustituto común del fleje de acero. El fleje de cordón de nailon es una opción tejida menos común, utilizada principalmente cuando las cargas que se contraen necesitan mantener una tensión constante. El fleje de acero sigue siendo la opción de mayor resistencia para cargas muy pesadas o con bordes afilados, pero carece de la resistencia a la corrosión, la flexibilidad y el nivel de seguridad para los trabajadores que ofrecen las alternativas de plástico, y no puede unirse con las mismas herramientas de soldadura por fricción.
Referencias y fuentes
- ASTM D3950 Especificación estándar para flejes no metálicos (y métodos de unión) — ASTM International
- ASTM D4675 Guía estándar para la selección y el uso de materiales de flejado plano — ASTM International
- Caso de éxito sobre ergonomía de rollos de fleje plástico — U.S. Occupational Safety and Health Administration
- Residuos de envases y embalajes — Reglamento (UE) 2025/40 (PPWR) — European Commission
- PPWR de la UE — Reglamento sobre los envases y residuos de envases — UK Government (business.gov.uk)
- Tipo de producto — Fleje plástico — Florida Department of Transportation
Artículos relacionados
¿Tiene en mente un fleje, una unión o una carga específicos? Compare materiales en la página de flejes plásticos de UD Packaging →