Comuníquese con UD Packaging Company

En la estación de embalaje
- Identifique el material, el ancho y el espesor del fleje antes de cambiar un sello.
- Haga coincidir el perfil del sello con la selladora indicada y sus mordazas.
- Distinga el movimiento a través de la unión del fleje de la pérdida de tensión en otra parte.
- Compare las uniones después del mismo tiempo transcurrido desde el flejado.
El fleje sale tenso de la estación, pero llega flojo al despacho. Comprar un sello más grueso podría resolver el problema equivocado. Los sellos para fleje forman parte de un sistema que incluye el fleje, el tensionador, la herramienta de formado y el paquete. Esta guía considera el sistema completo y responde estas preguntas: ¿cuál es la configuración actual? ¿Qué hace que una unión sea repetible? ¿Qué se considera una falla? ¿Cómo se rastrea sin hacer conjeturas a partir de la apariencia?
Los sellos para fleje unen los extremos superpuestos del fleje de embalaje cuando se forman con una selladora compatible. El ancho por sí solo no determina la compatibilidad. Haga coincidir el material, el espesor, la geometría del sello y la herramienta; luego revise la unión terminada en la aplicación prevista.
Qué hacen los sellos para fleje en la unión
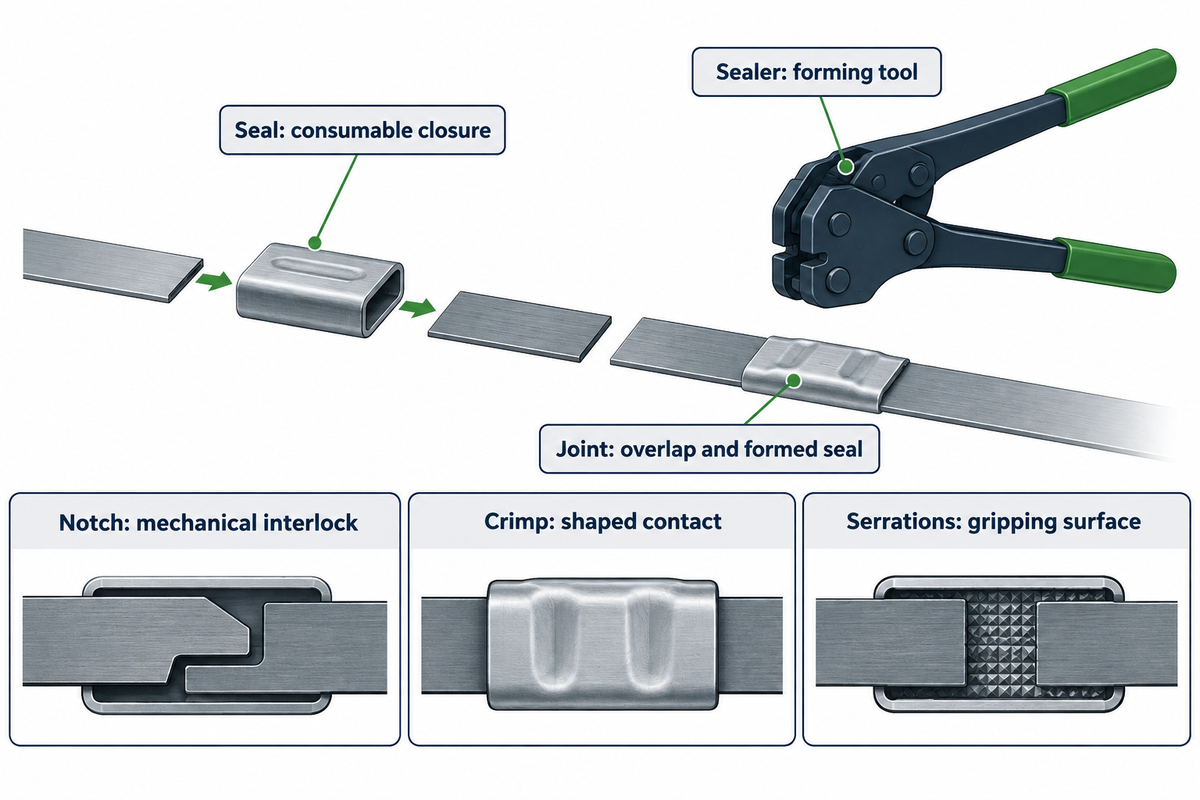
Los sellos para fleje son cierres consumibles que se forman alrededor de los extremos superpuestos del fleje; la selladora es la herramienta que realiza la unión. Para entender el cierre, considere como unión el punto por donde el lazo transmite la fuerza. El rendimiento de la unión depende tanto del fleje y de la geometría de formado como de la funda metálica.
En una unión de fleje metálico con muescas, las pestañas formadas se entrelazan. Una unión engargolada se mantiene por el contacto conformado entre el sello y el fleje. Las estrías añaden una superficie de agarre en sistemas específicos de fleje plástico. El diseño de la unión explica por qué apretar un repuesto desconocido hasta que parezca plano es un método inadecuado.
Los sellos y las hebillas para fleje también guían el fleje de distintas maneras. Una hebilla de alambre no es simplemente un sello que requiere menos presión. Para conocer otros nombres y tipos de construcción, consulte nuestra guía sobre clips para fleje y tipos de cierre. Las revisiones que siguen parten de una estación de embalaje que cuenta con fleje y herramienta.
Revise el sello usado antes de reemplazarlo
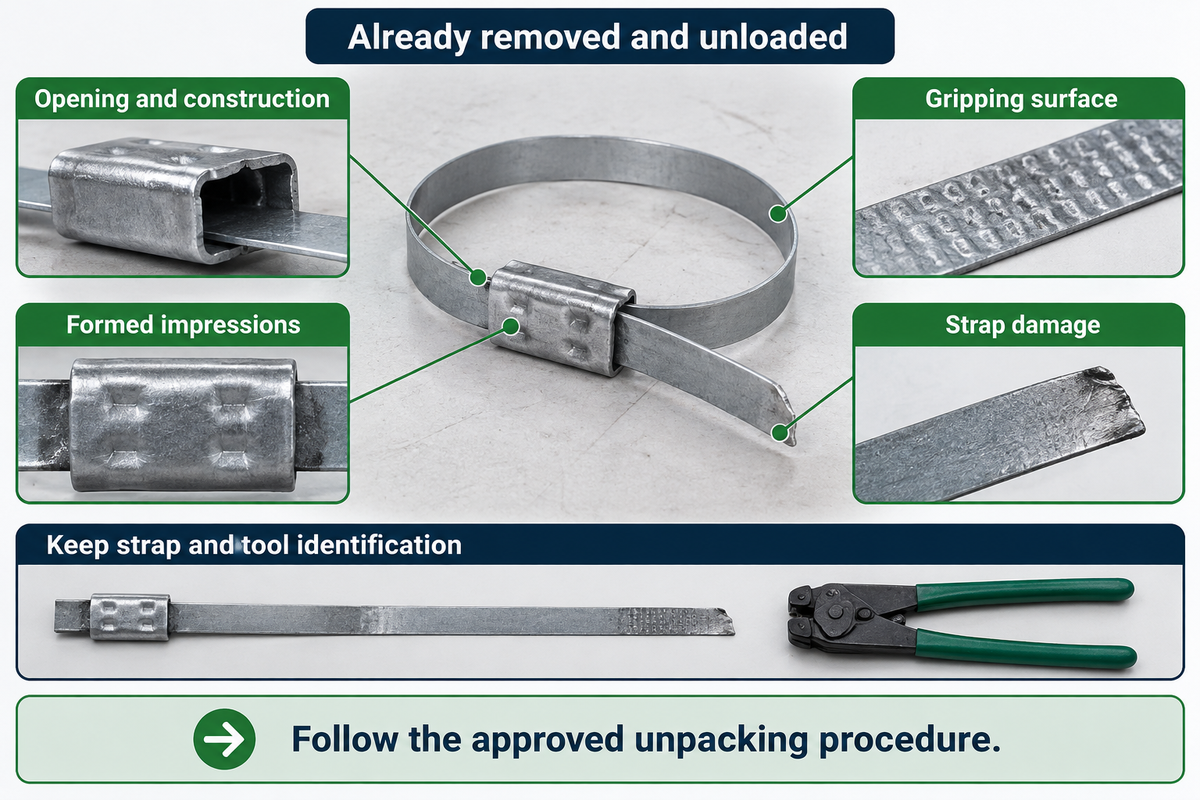
Un sello retirado y sin carga puede ayudar a identificar la unión existente: revise su abertura, superficie de agarre, marcas de formado y daños en el fleje. Guarde la muestra junto con la identificación del fleje y de la herramienta. Use muestras obtenidas mediante el procedimiento de desembalaje aprobado. Cortar un fleje bajo carga para inspeccionar el sello puede liberar energía almacenada.
El informe de incidentes por energía almacenada de la International Marine Contractors Association describe un paquete de cable de acero enrollado en el que falló el fleje de retención restante después de cortar uno. El caso se refiere a ese paquete en particular, pero es un buen ejemplo de la necesidad de planificar la sujeción y la descarga antes de manipular una unión usada. Siga los procedimientos del sitio y las instrucciones del equipo, y asegúrese de contar con la capacitación necesaria.
Anote si el cierre estaba abierto o requería enhebrar el fleje y tome una foto de la muestra descargada desde arriba y de lado. Registre la cantidad y la posición de las marcas, sin considerar ese recuento como un criterio de aceptación universal. Compare una muestra fallida con una muestra aceptable conocida de la misma configuración. Una doblez pudo deberse a una falla o haberse producido antes de ella.
Ejemplo de cambio de configuración: Un técnico de mantenimiento encuentra dos contenedores con sellos para fleje de apariencia similar junto a un banco de trabajo compartido. En vez de comparar a simple vista el ancho exterior, conserva las etiquetas y coteja cada número de pieza con el manual de la herramienta. Si no puede identificar la pieza original, pruebe la combinación completa propuesta según el proceso de aprobación del sitio antes de autorizar la producción.
Haga coincidir el sello, el fleje y la selladora en una sola configuración
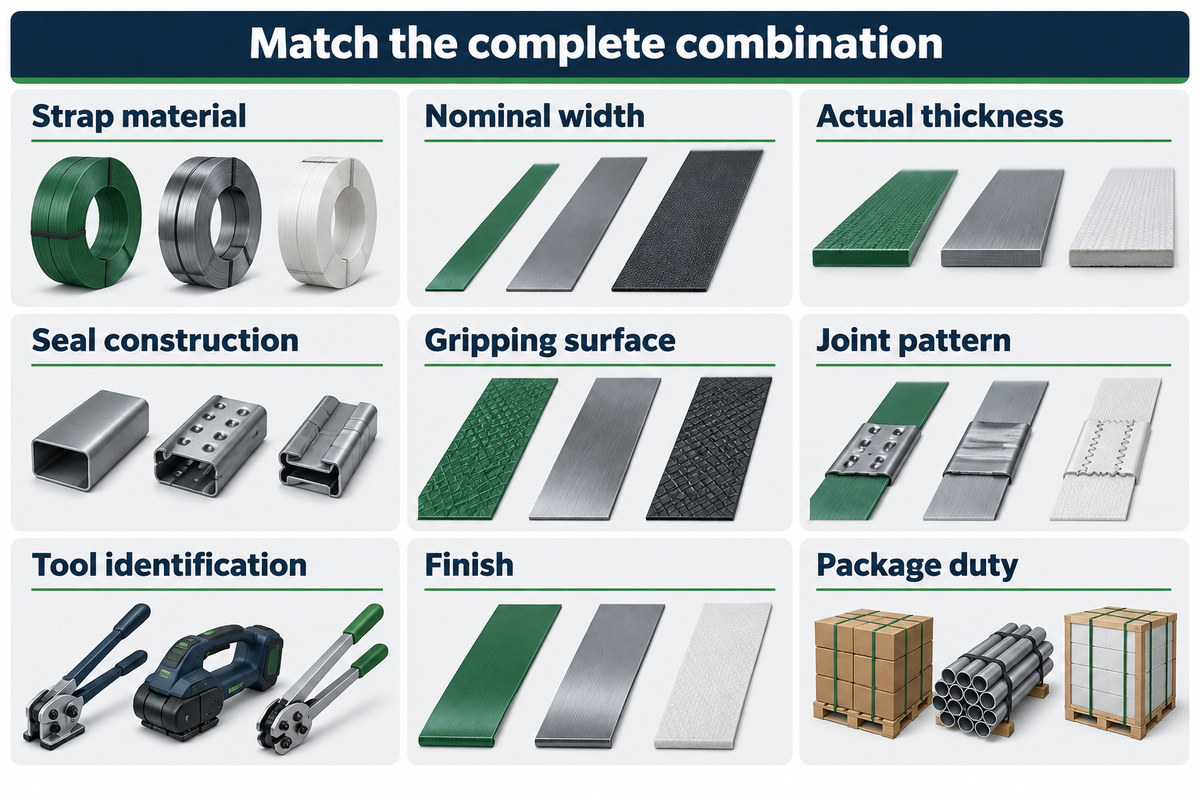
El sello especificado y el perfil de las mordazas de la selladora deben corresponder al material, el espesor y el ancho del fleje. También debe verificar esta compatibilidad al reemplazar un consumible o cambiar de herramienta. Una funda inadecuada puede colocarse sobre el fleje y aun así no ser compatible, debido a la forma en que las mordazas forman o sujetan la unión.
Los productos específicos ilustran el problema del ancho al elegir sellos para fleje de acero. Signode ofrece las selladoras C-5823 y SRC-5823 para fleje de 16 mm de ancho y de 0.4 a 0.6 mm de espesor, pero especifica uniones de doble muesca y de muesca inversa sencilla, respectivamente. Que las dimensiones sean similares no significa que sean idénticas en todos los aspectos. Estos ejemplos corresponden a Signode, no a las especificaciones de productos de UD Packaging.
| Verificación | Registro de la configuración actual | Decisión antes del cambio |
|---|---|---|
| Material del fleje | Acero, PET o polipropileno | Confirme que el cierre esté especificado para ese material. |
| Ancho nominal | Ancho indicado en las etiquetas del fleje y del sello | Haga coincidir ambos con el rango de la herramienta. |
| Espesor real | Espesor medido del fleje y tolerancia del proveedor | Revise el rango permitido de las mordazas. |
| Construcción del sello | Abierto, de enhebrado o de inserción | Conserve la disposición prevista para la alimentación y la colocación. |
| Superficie de agarre | Lisa, estriada u otro perfil especificado | Confirme cuáles son las mordazas de formado compatibles. |
| Patrón de la unión | Patrón de muesca o engargolado indicado en el manual | Use el método de formado especificado. |
| Identificación de la herramienta | Modelo, juego de mordazas y estado de mantenimiento | Resuelva cualquier cambio o falta de identificación de las mordazas antes de usar la herramienta. |
| Acabado | Descripción exacta del recubrimiento según el proveedor | Revise los requisitos de exposición y contacto. |
| Uso previsto del paquete | Soporte, esquinas, manipulación y transporte | Evalúe la combinación en el paquete previsto. |
Otro ejemplo es el sello 58/34 AMP de Signode, descrito para fleje de 5/8 de pulgada o 3/4 de pulgada con la herramienta correspondiente. Las instrucciones de este producto excluyen el uso de fleje de 5/8 de pulgada con las herramientas AMP 1-34 o AM 34. Por lo tanto, que un sello admita dos anchos no significa necesariamente que una herramienta de ancho fijo admita ambos.
Para fleje plástico, FROMM ofrece sellos estriados para fleje de PET de 12 mm o 16 mm y sellos de brida abierta para fleje de PP de 12-19 mm con sus herramientas especificadas. Son líneas de productos distintas. No se puede afirmar que un sello para PET sea compatible con todos los flejes de polipropileno.
¿Qué es el fleje de polietileno?
Fleje de polietileno es un término informal para referirse al fleje plástico de embalaje. Muchos vendedores lo usan de forma más amplia, aunque a menudo se refiere al polipropileno. Revise la designación del material antes de elegir el sello. El polipropileno y el PET son materiales distintos, y la etiqueta «poly» no identifica el cierre, el perfil de las mordazas ni el ajuste de tensión compatibles con ninguno de los dos.
Para pedir un repuesto, registre el polímero que indica la etiqueta del rollo, junto con el ancho y el espesor medido. Si falta la etiqueta, consulte con su proveedor para verificar el material en vez de guiarse por el color o la textura de la superficie. Así evitará que el siguiente turno reciba un material sustituido sin verificar.
¿Cuál es la diferencia entre el fleje plástico y el fleje de poliéster?
El fleje de poliéster identifica el PET en el contexto habitual de los flejes extruidos para embalaje. «Fleje de polipropileno» es un término más amplio que también abarca el polipropileno. La diferencia es relevante en la unión del fleje. Los materiales, la superficie y las dimensiones deben coincidir con las especificadas para el sistema de unión. Que el ancho nominal sea el mismo no significa que los sellos para fleje sean intercambiables.
En una configuración con hebilla, distinga el poliéster cordado o tejido del PET extruido. Para pasar de herramientas manuales de engargolado a una herramienta inalámbrica de soldadura por fricción, revise el proceso completo: alimentación del fleje, acceso debajo de la carga, retiro, carga de la batería y capacitación. En un sistema compatible, la soldadura elimina el cierre metálico separado; eso no demuestra que tenga una ventaja de resistencia universal. Una vez definido el método de unión, puede revisar las opciones de equipo en nuestra línea de herramientas para fleje.
Forme la unión con la secuencia correcta de herramientas
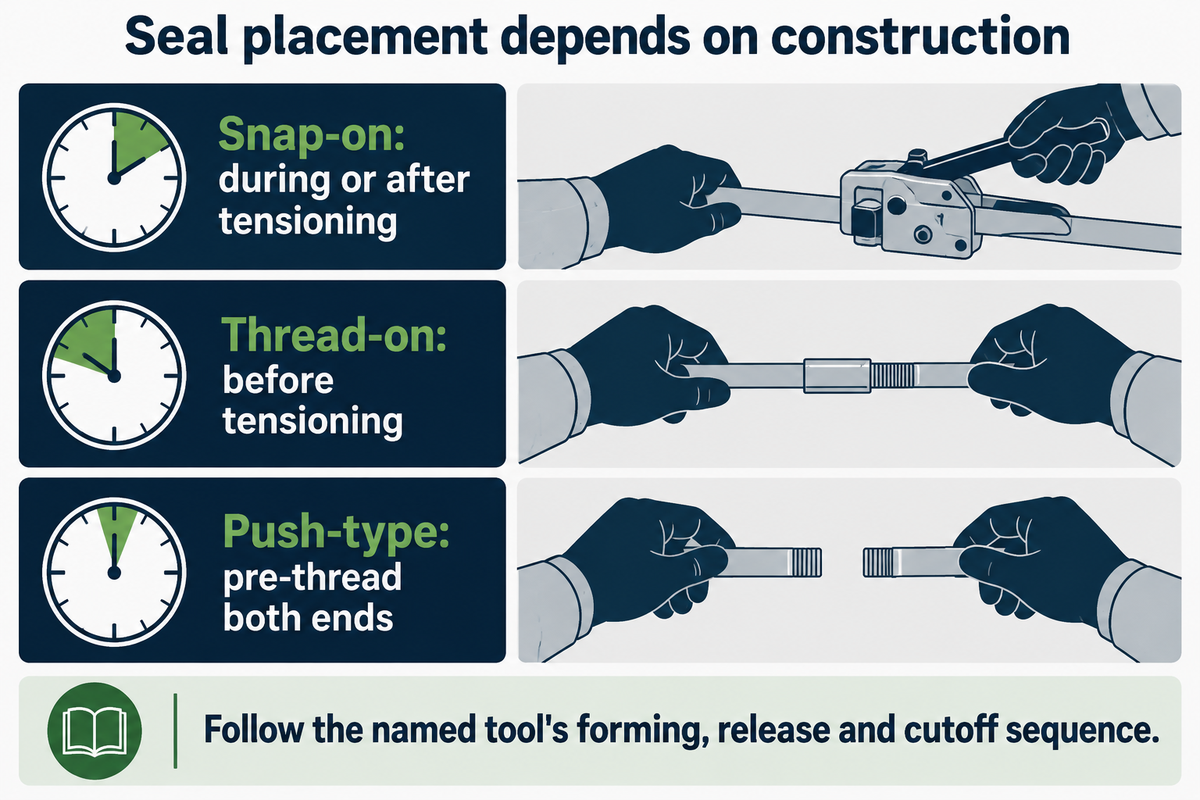
Coloque y enhebre el sello según su construcción; luego siga la secuencia de tensado, formado, liberación y corte indicada para la herramienta identificada. En sistemas adecuados, los sellos abiertos pueden colocarse sobre la superposición; los de enhebrado y los de inserción requieren enhebrar el fleje primero. El manual de la herramienta determina el orden y las acciones de formado necesarias para esa combinación específica.
Según Signode, los sellos de encaje a presión pueden añadirse durante el tensado o después; los sellos de enhebrado se colocan antes de tensar, y los de inserción se enhebran previamente sobre ambos extremos para el tensionador de inserción previsto. Sin embargo, una instrucción general de «tensar primero, añadir cualquier sello y apretar una vez» no contempla estas variaciones.
La cantidad de acciones de formado puede variar incluso dentro de una misma familia de herramientas. Por ejemplo, el antiguo manual de la Signode B250, fechado en febrero de 1997, especifica 2 acciones de engargolado por sello para los sellos 208-DG y 3 acciones para los sellos 203. Este manual antiguo sirve de ejemplo para mostrar la importancia de contar las acciones, que pueden variar según la pieza.
¿Cómo tensar un fleje de acero?
Tense el fleje de acero con el tensionador especificado para el sistema de fleje y cierre, siguiendo las instrucciones de recorrido y ajuste. Coloque cualquier sello previamente enhebrado donde se indique, haga la unión con una selladora compatible, libere la tensión y corte en el orden prescrito. No determine una tensión segura basándose únicamente en el peso del paquete.
El soporte del paquete y el contacto con las esquinas afectan el funcionamiento. Un bulto pesado e irregular puede moverse al aplicar tensión; una configuración de alta tensión requiere su propia sujeción aprobada y ajustes de la herramienta. Mantenga las manos alejadas del recorrido del fleje y siga las instrucciones del fabricante sobre el equipo de protección. Para la etapa de tensado, consulte la guía de tensionadores manuales para fleje.
Diagnostique el deslizamiento según dónde se movió el fleje
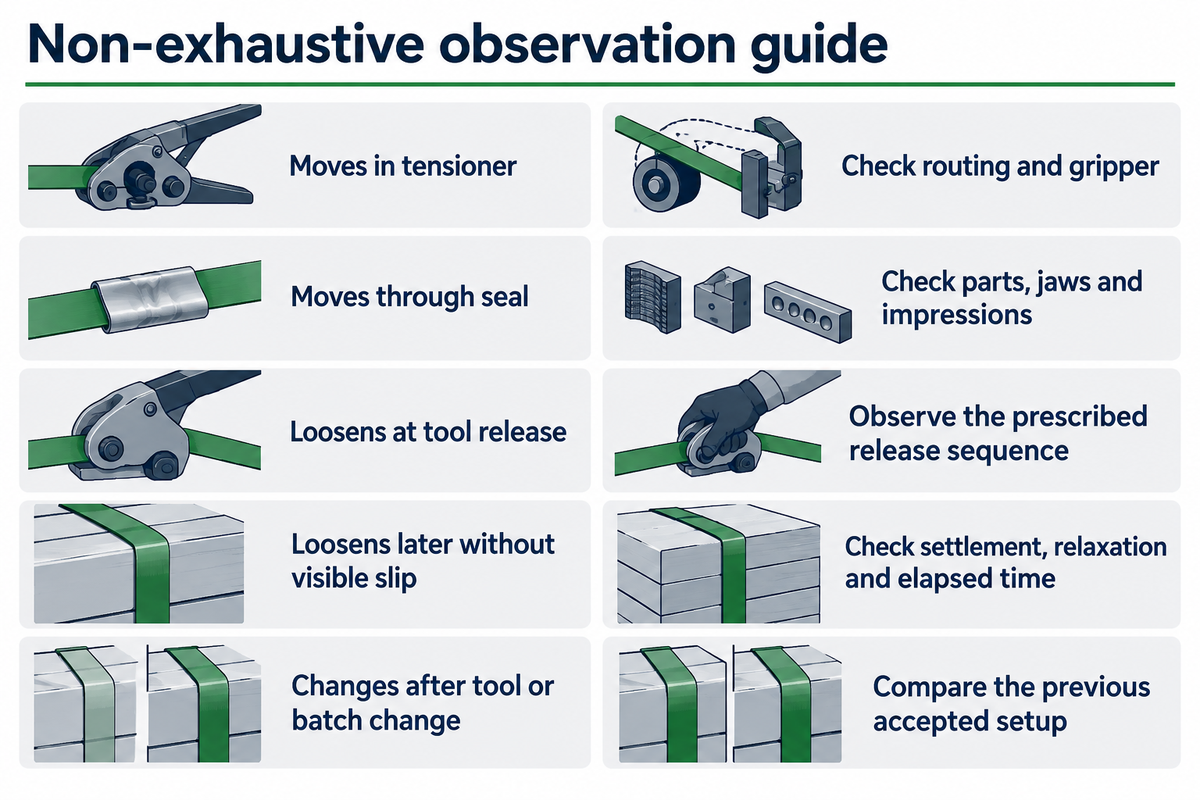
Primero, distinga el movimiento del fleje a través del sello de la pérdida de tensión en otra parte del lazo. Anote cuándo ocurre el cambio: durante el tensado, al liberar la herramienta o más tarde, durante el almacenamiento. Puede documentar las observaciones y la revisión siguiente en la matriz de ubicación de fallas del sello que aparece abajo.
| Observación | Posible interfaz o mecanismo | Siguiente revisión recomendada |
|---|---|---|
| El fleje se mueve en el tensionador antes del sellado | Agarre de la herramienta, carga del fleje o estado de la mordaza de sujeción | Revise el recorrido y el estado de mantenimiento según el manual. |
| Los extremos del fleje se mueven uno respecto del otro dentro del sello formado | Agarre del sello, geometría de formado o componentes incompatibles | Compare los números de pieza, las mordazas y las marcas de formado terminadas. |
| El lazo se afloja al liberar la herramienta | Movimiento en la unión o cambio durante la liberación | Observe la liberación en una prueba controlada; revise la secuencia prescrita. |
| El lazo se afloja después, sin movimiento visible entre las capas | Asentamiento del paquete o relajación de tensiones del material | Registre las dimensiones del paquete y el tiempo transcurrido desde el flejado. |
| El fleje se corta dentro de la unión | Daño local por formado o configuración incompatible | Conserve una muestra sin carga; compare las mordazas y el estado del fleje. |
| El daño comienza cerca del borde de un sello | Contacto local, estado del borde o daño existente en el fleje | Inspeccione ambas superficies de contacto y el material sin usar. |
| El fleje se rompe lejos del sello | Daños en el fleje, contacto con el paquete o condiciones de carga | Inspeccione el lugar de la rotura y el historial de manipulación. |
| El sello se abre o se agrieta | Estado del cierre, incompatibilidad de formado o carga de la aplicación | Retenga el trabajo afectado hasta que el sitio determine cómo proceder; conserve las piezas. |
| El formado cambia después de cambiar la herramienta o el lote | Cambios en las dimensiones de los componentes, estado de las mordazas o configuración | Compare la última combinación aceptada con la de repuesto. |
Es posible rastrear el movimiento relativo de los dos extremos del fleje si se cuenta con aprobación para hacerlo de forma segura. Un fleje flojo, por sí solo, no permite identificar qué interfaz se movió. El diagnóstico de fallas de una herramienta manual para fleje de acero también considera por separado el deslizamiento de la mordaza de sujeción del tensionador y la falla de una unión sellada.
Con el tiempo, puede disminuir la tensión que soporta el material con una extensión determinada. La investigación de Vas y Nagy de 2006 sobre polipropileno analiza este comportamiento de relajación de tensiones en muestras de PP. Compare la tensión en distintas muestras después del mismo tiempo transcurrido desde su aplicación antes de atribuir una diferencia al método usado en otro turno. Esa comparación debe realizarse antes de atribuir una diferencia a la técnica de sellado empleada en otro turno.
Ejemplo de revisión antes del despacho: Un supervisor de almacén observa lazos flojos en una pila de cajas de cartón que se está asentando, mientras que los extremos del fleje no muestran desplazamientos visibles entre sí a través de los sellos. El siguiente paso es revisar cuánto cambió la altura del paquete y cuánto tiempo ha pasado desde el flejado. Aumentar la tensión o reemplazar todos los sellos sin hacer esa comparación podría causar el mismo problema en el despacho.
Investigue cortes y fisuras en el fleje, y sellos agrietados
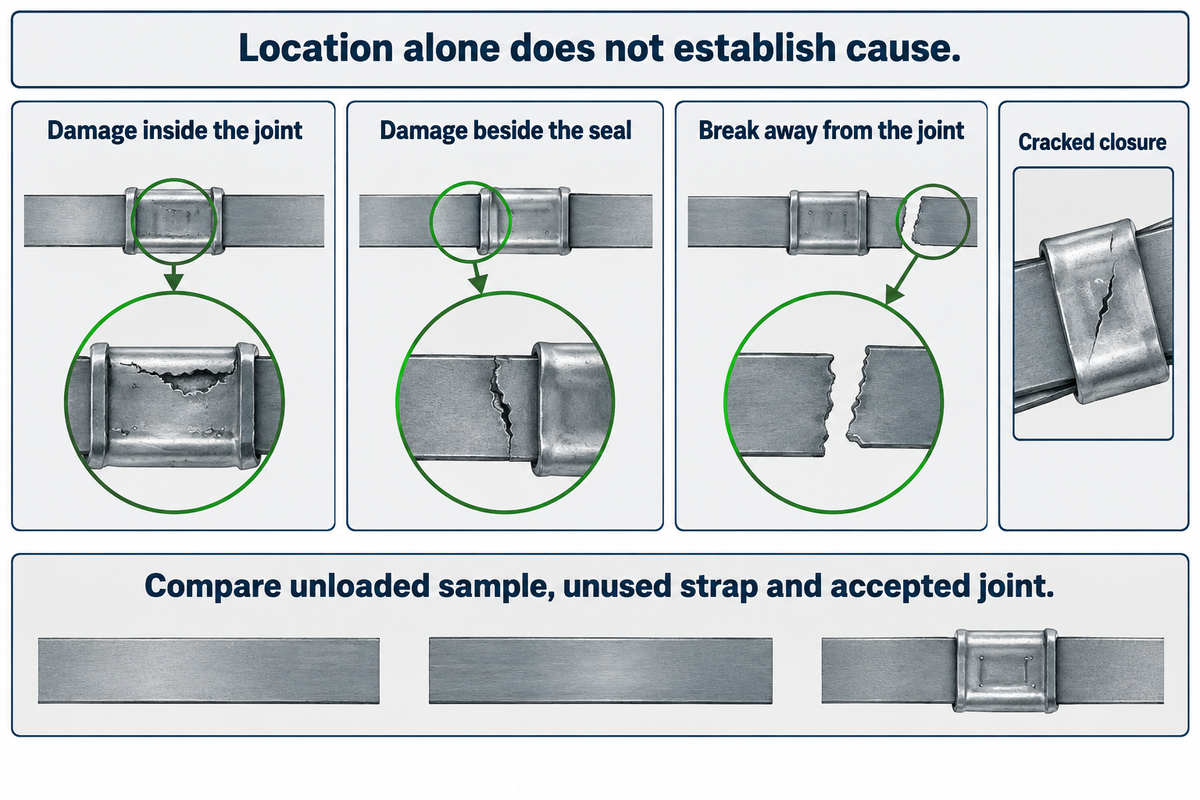
Registre el lugar y la apariencia del daño antes de elegir una solución. Si el fleje está cortado dentro del sello, fisurado a un lado o roto contra la esquina del paquete, cada caso requiere una comparación distinta. Compare una muestra fallida que ya no esté bajo carga con fleje sin usar y con una unión aceptada de la misma configuración; la ubicación del daño por sí sola no indica la causa de la falla.
Una revisión de mantenimiento rutinaria debe incluir el perfil especificado de las mordazas, su alineación, desgaste y superficies de contacto. Siga las instrucciones de mantenimiento de la herramienta en vez de remodelar las mordazas para eliminar una marca indeseada: el patrón formado previsto forma parte del mecanismo de agarre. Aumentar el espesor del sello sin revisar el ajuste y la carga de la aplicación es hacer una conjetura.
Ejemplo de falla en fleje de PET: Después de cambiar la selladora, un operador observa fisuras longitudinales junto al cierre. Retenga el trabajo afectado según el procedimiento de calidad del sitio y compare el juego de mordazas, el número de pieza del sello y el fleje sin usar con la configuración aceptada anteriormente. Los problemas más generales de material y alimentación se abordan en la guía para resolver problemas con fleje de PET para embalaje. Esta sección no especifica un límite de tamaño para las fisuras ni aprueba el despacho de una unión dañada.
Revise la uniformidad de las uniones durante el turno
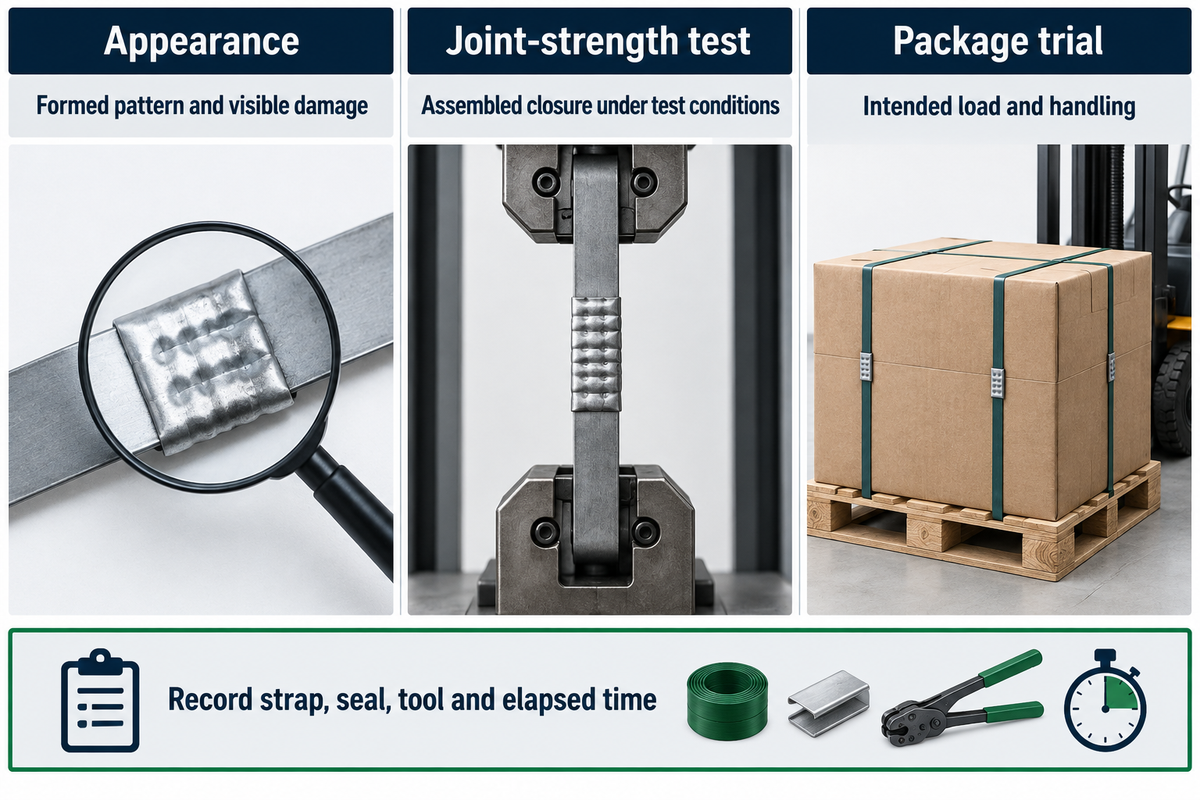
Compare el formado de las uniones después de cambios de configuración o de material y después del mantenimiento de la herramienta; use el plan de inspección y muestreo aprobado del sitio. Registre con el resultado la identificación del fleje, el sello y la herramienta. Anote el turno y el tiempo transcurrido desde el flejado para no comparar directamente un lazo antiguo que ya se relajó con uno recién tensado.
Separe las revisiones según lo que evalúan. La apariencia permite registrar el patrón formado y los daños visibles. Una prueba de resistencia de la unión mide el cierre ensamblado bajo las condiciones de prueba. Una prueba de aplicación del paquete evalúa la carga y las condiciones de manipulación previstas. Un sello de buena apariencia o un certificado de resistencia a la tracción del fleje no sustituye las otras partes de esa evaluación.
ASTM D4675-14a (2022), guía para seleccionar y usar flejes planos, explica por qué debe probarse la combinación prevista en vez de confiar en una guía genérica. En su alcance público, no proporciona instrucciones específicas para cada aplicación y afirma lo siguiente:
«Las pruebas exhaustivas del usuario son esenciales».
Use el documento complementario correspondiente al material: ASTM D3953-15(2022) cubre los flejes planos de acero al carbono y sus sellos; ASTM D3950-23 cubre los flejes no metálicos y los métodos de unión.
En cada comparación, registre el lote del material y del cierre, el modelo de la herramienta y el juego de mordazas, las instrucciones de configuración, las fallas observadas, el método de prueba y el resultado. Si solo cambia el sello, mantenga constantes las demás condiciones de la prueba siempre que sea práctico. Si cambia varias piezas a la vez, el resultado evalúa esa nueva combinación y no permite determinar qué cambio causó el resultado. Consulte los detalles de las mediciones en nuestra guía de pruebas de resistencia de uniones.
El equipo de compras puede preguntar por qué repetir la prueba si el tamaño nominal no ha cambiado. Indique qué cierre o material y qué mordaza de la herramienta cambiaron, y compare la combinación según los criterios de aceptación acordados. Esta guía no aprueba la capacidad de carga ni el levantamiento, ni certifica el cumplimiento de las normas de transporte.
Calcule el costo del retrabajo antes de volver a pedir
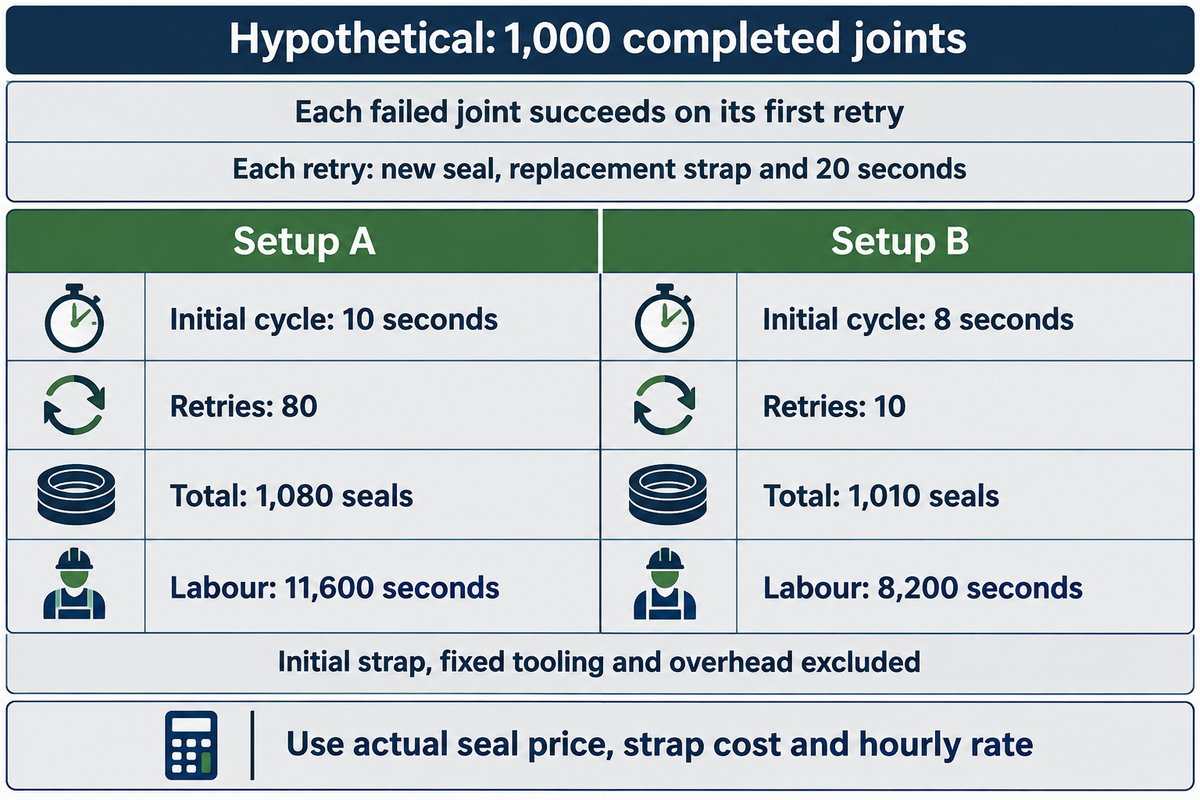
Antes de elegir un menor precio por unidad, compare el consumo de sellos, la mano de obra y los reintentos para el mismo alcance en las primeras 1,000 uniones. A continuación se muestra un ejemplo basado en tiempos de trabajo y cantidades de reintentos estimados, y en precios tomados de sus registros. Usa tiempos estimados y supone que cada reintento tiene éxito y produce 1,000 uniones; no considera las variaciones en el tiempo que toma realizar cada paso del trabajo.
Datos de trabajo hipotéticos: La configuración A toma 10 segundos por unión inicial y requiere 80 reintentos; la configuración B toma 8 segundos y requiere 10 reintentos. Cada reintento requiere un sello nuevo, un tramo de fleje de reemplazo y 20 segundos de mano de obra. En ambas configuraciones se excluyen el tramo inicial común de fleje, las herramientas fijas y los gastos generales. Ninguna representa el producto de un proveedor en particular.
| Cantidad dentro del alcance indicado | Configuración A | Configuración B |
|---|---|---|
| Sellos totales, incluidos los reintentos | 1,000 + 80 = 1,080 sellos | 1,000 + 10 = 1,010 sellos |
| Mano de obra inicial y de reintento | 1,000 × 10 + 80 × 20 = 11,600 segundos | 1,000 × 8 + 10 × 20 = 8,200 segundos |
| Horas totales de mano de obra, redondeadas | 11,600 ÷ 3,600 = 3.222 horas | 8,200 ÷ 3,600 = 2.278 horas |
| Tramos de fleje de reemplazo | 80 tramos | 10 tramos |
Multiplique el precio unitario real del sello por la cantidad de sellos; el costo real del material, por los tramos de reemplazo; y la misma tarifa por hora, por las horas de mano de obra. Sume los costos totales de cada configuración. En este ejemplo, la configuración B usa 70 sellos y 3,400 segundos menos, pero su costo total depende de los precios reales.
Para determinar los tiempos de ciclo y los reintentos, use cifras reales basadas en sus observaciones. Por cada reintento, contabilice una vez el material y la mano de obra, salvo que ya estén incluidos en el costo registrado del reintento; en ese caso, no los vuelva a incluir. Ajuste los cálculos si cambia el tipo de sello, fleje, herramienta o método de manipulación.
Incluya en el pedido los números de pieza aprobados para evitar sustituciones inadvertidas. Antes de hacer el pedido, revise las existencias, la trazabilidad del lote y el uso previsto para sujetar el paquete. En UD Packaging suministramos consumibles y equipos para fleje. Cuando esté listo para hablar sobre un repuesto, comparta los detalles actuales del fleje y la herramienta en nuestra página de sellos para fleje y opciones de sistemas compatibles.
Preguntas frecuentes: sellos para fleje
¿Qué son los sellos para fleje?
Son cierres consumibles para los extremos superpuestos del fleje.
Una herramienta de sellado compatible forma el metal alrededor de la superposición para crear la unión. El sello adecuado depende del material y las dimensiones del fleje, de la herramienta y de la aplicación. Al volver a pedir, mantenga separadas las identificaciones del cierre y de la selladora: uno es la pieza que se usa en cada fleje; la otra es el equipo que la forma.
¿Cuáles son los distintos tipos de sellos para embalaje?
Para el flejado, las descripciones comunes incluyen abierto, de enhebrado y de inserción.
Estriado describe una superficie de agarre, no una familia de materiales independiente. La terminología de los proveedores varía, así que revise el plano y la combinación especificada de fleje y herramienta en vez de confiar solo en el nombre. El orden de colocación requerido también depende de la construcción. Otros usos de los sellos para embalaje, como las juntas o los cierres de seguridad, quedan fuera del alcance de esta guía sobre flejes de embalaje.
¿Qué sellos para fleje necesito?
Comience con el fleje y la herramienta que ya están en uso.
Compare el material, el ancho nominal, el espesor real, el tipo de sello y el perfil de las mordazas de la selladora con las instrucciones del proveedor. Confirme que la combinación completa sea correcta cada vez que cambie un componente. Que un sello encaje sobre la banda de sujeción no significa necesariamente que sea el repuesto adecuado. Tenga a mano la etiqueta de la pieza anterior y una muestra aceptada sin carga para compararlas.
¿Se pueden reparar los sellos para fleje?
Reemplace los sellos formados dañados siguiendo el procedimiento de retrabajo aprobado.
Volver a formarlo o apretarlo no restablece el desempeño original de la unión del fleje. Siga las instrucciones de cierre y de la herramienta para reemplazarlo, incluidas las indicaciones de sujeción y descarga del paquete. No corte un fleje que esté bajo tensión solo para recuperar el cierre dañado.
¿Cómo elijo entre sellos abiertos, de inserción y de enhebrado?
Elija el tipo de sello especificado para la herramienta y el método de enhebrado que realmente utiliza.
En un sistema adecuado, el sello abierto puede colocarse sobre un traslape, mientras que los sellos de enhebrado requieren que el fleje se enhebre previamente. Los sistemas de inserción usan el método de tensión previsto para ellos. Compare el dibujo, el rango de fleje y el manual de operación; después, evalúe una unión representativa conforme a su proceso de aprobación. Conserve el número de pieza aprobado en las instrucciones de la estación de embalaje para que el siguiente turno pueda repetir la configuración.
¿Cómo se usan los sellos para fleje?
Coloque el fleje, aplique tensión y forme la unión en el orden indicado para la herramienta especificada.
El enhebrado, el corte y la liberación de la herramienta varían según el sistema. Aplique el sello con la selladora compatible e inspeccione la unión terminada conforme al procedimiento aprobado. Siga el patrón de formado y las operaciones del manual en lugar de aplicar un número de crimps universal.
¿Cómo elijo entre acabados galvanizados y estándar para los sellos?
Confirme la designación exacta del acabado del proveedor y las condiciones de exposición previstas.
La humedad, el almacenamiento al aire libre y el contacto con el producto embalado influyen en la elección. «Estándar» no es una especificación universal de recubrimiento. Mantenga la compatibilidad correcta entre el fleje y la herramienta al comparar los detalles del material y el acabado; después, evalúe la combinación en las condiciones de uso. Indique si los paquetes permanecen almacenados en interiores secos, están expuestos a condensación o esperan al aire libre antes del transporte. Incluya el contacto con el producto y cualquier envoltura que pueda retener humedad. Pida al proveedor que compare los acabados especificados para esas condiciones de exposición y registre el acabado aprobado en la orden para evitar que un sustituto disponible cambie sin aviso lo que llega a la estación de embalaje.
Los ejemplos de fabricantes mencionados conservan sus nombres originales. Siga las instrucciones vigentes y las pruebas de aplicación aprobadas para el equipo en uso; aquí no se establece un ajuste de tensión ni un porcentaje de eficiencia de la unión universal.
Referencias y fuentes
- Energía almacenada, lesiones sufridas durante la retirada de flejes metálicos International Marine Contractors Association, Safety Flash 17/08.
- Relación entre el comportamiento de tracción y la relajación de esfuerzos del polipropileno László M. Vas y Péter Nagy, Periodica Polytechnica Mechanical Engineering, 2006; resumen de investigación alojado por la universidad.
- D4675-14a(2022): Guía estándar para la selección y el uso de materiales planos para flejado ASTM International, alcance público.
- D3953-15(2022): Especificación estándar para flejes planos de acero y sellos ASTM International, alcance público.
- D3950-23: Especificación estándar para flejes no metálicos (y métodos de unión) ASTM International, alcance público.