Entre em contato com a UD Packaging Company

CONTROLE DE QUALIDADE DE EMBALAGEM · AUDITORIA DE DOCA E GUIA DE MÉTODOS ASTM
Um teste de filme stretch é realizado para avaliar propriedades do uso do filme aplicado, como o alongamento de pré-estiramento da envolvedora, a espessura inicial, a força local de placa de tração em uma carga paletizada e a mecânica de tiras planas em ambiente de laboratório. As equipes de armazém executam leituras de força em múltiplas zonas e verificações de tara do tubete para equilibrar o custo de filme por palete e reduzir avarias nos produtos.
Engenheiros de compras e de armazém realizam testes de filme por dois motivos distintos: confirmar que os materiais de embalagem recebidos atendem às especificações de compra e verificar a constância da força de retenção da envolvedora quando os operadores avaliam o filme stretch na doca. A seguir, comparamos os procedimentos aplicados em campo segundo a ASTM D8314-20 (como puxar uma placa ventilada de 152 mm em 102 mm para fora 5 minutos após o envolvimento) com ensaios de corpos de prova planos e simulações de transporte sob os procedimentos da série ISTA 3. A UD Packaging fabrica e fornece filme stretch industrial de PEBDL (LLDPE) e insumos de fita de arquear para testes práticos em armazém; não vendemos, calibramos nem certificamos instrumentos de medição ou máquinas envolvedoras.
Principais pontos para operações de embalagem e armazém
- As normas laboratoriais de fábrica (ASTM D882-26a, D1709-22, D5458-95(2025)) avaliam a mecânica de corpos de prova planos e a aderência por destacamento em laboratório. Os métodos de campo na doca (ASTM D8314-20) medem os gramas aplicados, a taxa de pré-estiramento e a força local de placa de tração, enquanto ISTA 3E, 3B, 3N e EUMOS 40509 avaliam a resistência dinâmica da carga unitizada.
- Subtrair a tara do tubete de papelão vazio do peso bruto da bobina para calcular o custo de filme por palete aprovado impede que tubetes pesados mascarem preços elevados de resina durante um teste de pesagem.
- No Virginia Tech Center for Unit Load Design, a força de contenção caiu até 55% após 12 horas quando uma força de contenção inicial maior foi aplicada em ensaios experimentais sobre uma carga unitizada rígida e uniforme. Comparar as leituras de 5 minutos com as de 12 a 24 horas demonstra quanta tensão inicial o envolvimento candidato preserva sobre a carga.
- Durante testes práticos de redução de espessura, a UD Packaging apoia os usuários finais com Certificados de Análise por lote e bobinas de amostra para envolvimento manual e automático, enquanto laboratórios independentes realizam a certificação formal de transporte.
Kits de teste de filme stretch versus ensaios laboratoriais de tiras: o que medem os medidores portáteis e o que exige um teste prático em palete
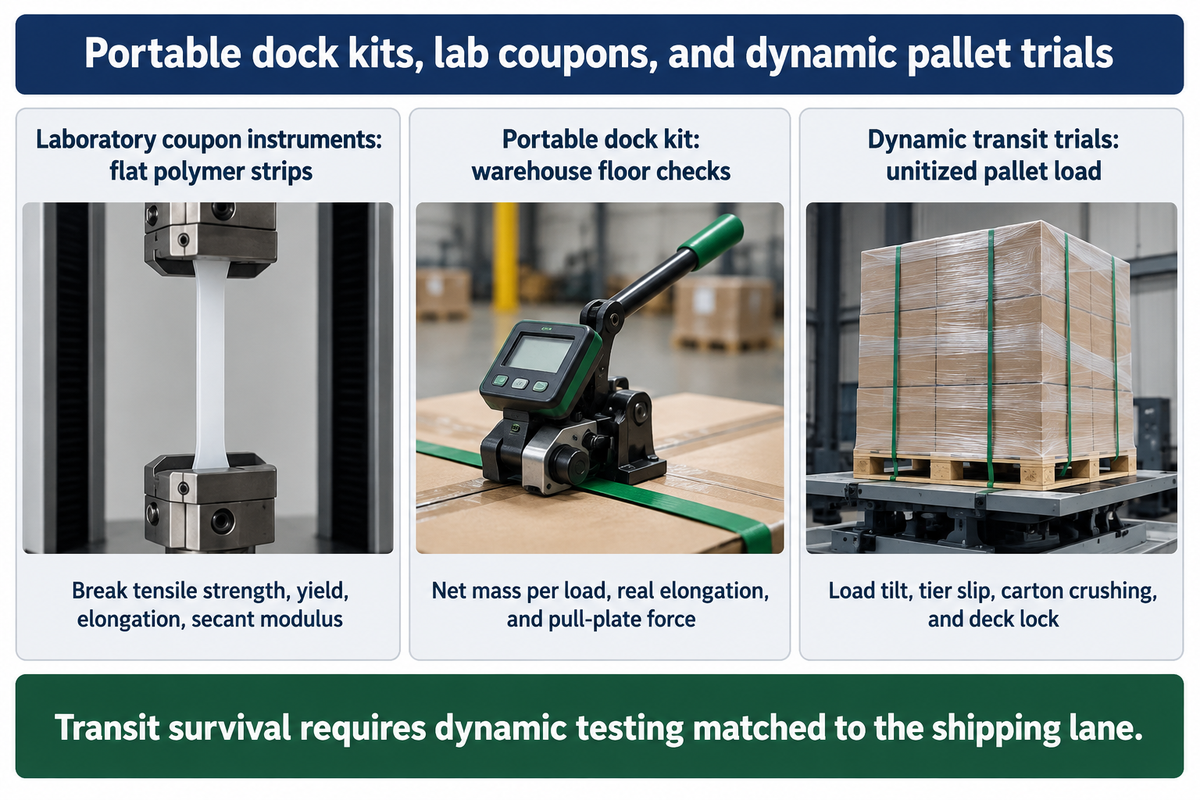
Um kit de teste de filme stretch fornece um valor quantitativo do filme aplicado à carga durante uma auditoria de pesagem. Esse kit mede a massa líquida de filme por carga, o alongamento real do envolvimento, a espessura inicial do filme e a força local na placa de tração. Por outro lado, os equipamentos laboratoriais ensaiam tiras planas de polímero e os testes práticos dinâmicos em palete avaliam a integridade da carga sob frenagem e vibração.
Um kit de campo na rotina diária de controle de qualidade do armazém reúne quatro instrumentos portáteis. Os operadores combinam uma balança digital suspensa em gramas para pesar o filme removido com uma roda marcadora de 10 polegadas ou tacômetro de roda dupla, um micrômetro de batente plano para a espessura inicial e um dinamômetro de placa de tração. A ASTM D8314-20 define verificações de filme stretch aplicado em uma estrutura de ensaio ou carga paletizada de 1219 × 1016 × 1270 mm (48 × 40 × 50 polegadas), incluindo tracionar uma placa ventilada de 152 mm (6 polegadas) em 102 mm (4 polegadas) para fora após 5 minutos de repouso. Já a ASTM D4649-20(2025) orienta a seleção e o uso de filme stretch em linhas de envolvimento manual e automático. Diferentemente das inspeções em túnel térmico para filme termorretrátil PCR que avaliam integridade de termosoldagem e resistência de selagem, as auditorias de filme stretch concentram-se na recuperação elástica e na aderência entre camadas.
| Nível e método de verificação | Norma de referência | Corpo de prova | Principal resultado mensurável | O que este teste não comprova |
|---|---|---|---|---|
| Nível 1 Laboratório: tração em tira e módulo | ASTM D882-26a | Tira plana de filme sem estiramento (<1,0 mm / 0.04 polegadas de espessura) | Resistência à tração na ruptura, escoamento, alongamento e módulo secante | Força de contenção pós-estiramento ou resistência nos cantos do palete |
| Nível 1 Laboratório: impacto de dardo e perfuração por sonda | ASTM D1709-22 / D5748-95(2019) | Corpo de prova circular ou plano fixado sem estiramento | Massa de falha do dardo (g); força máxima e energia da sonda | Perfuração biaxial em canto após o pré-estiramento do carrinho |
| Nível 1 Laboratório: rasgo por pêndulo Elmendorf | ASTM D1922 | Corpos de prova pré-fendidos nas direções de máquina (MD) e transversal (TD) | Gramas de força para propagar o rasgo a partir da fenda | Comparação linear entre diferentes espessuras em filme extensível |
| Nível 1 Laboratório: aderência (cling) em plano inclinado | ASTM D5458-95(2025) | Tira de filme destacada de superfície plana inclinada revestida com filme | Força de destacamento (g) para separar camadas aderidas do envolvimento | Compressão radial interna ou fixação da ponta em docas frias e empoeiradas |
| Nível 1 Laboratório: retenção de tensão e recuperação | Retenção de tensão MD em laboratório | Tira de filme na direção de máquina mantida em extensão fixa | % de recuperação elástica, deformação permanente e retenção de tensão | Compressão da caixa de papelão ondulado ou geometria de travamento na base |
| Nível 2 Kit de doca: massa por corte e pesagem | ASTM D8314-20 (corte e pesagem) | Filme removido de cargas envolvidas (cinco a dez cargas em auditoria do comprador), além dos pesos da bobina bruta e do tubete vazio | Média de gramas aplicados por palete; o peso bruto da bobina menos a tara do tubete vazio fornece a massa líquida de filme por bobina | Apenas quantidade de filme aplicado, não a força interna de contenção |
| Nível 2 Kit de doca: marca de 10 polegadas / roda estrela | ASTM D8314-20 (roda marcadora) | Banda da bobina demarcada antes e após a aplicação pela envolvedora | % real de pré-estiramento e redução de largura (neck-down) do filme estirado | Resistência à fluência de longo prazo ou travamento na base do palete em trânsito |
| Nível 2 Kit de doca: dinamômetro de placa de tração | ASTM D8314-20 seção 15.3.1 | Placa ventilada de 152 mm puxada 102 mm no topo/meio/base | Força localizada de contenção interna (lbf / N / kgf) após o tempo de repouso | Equivalência entre diferentes aparelhos ou resistência à vibração multiaxial |
| Nível 3 Transporte: trenó de desaceleração e vibração | ISTA 3E / 3B / 3N e EUMOS 40509 | Carga paletizada completa em mesa vibratória ou trenó de desaceleração | Inclinação da carga, deslizamento da carga entre camadas, esmagamento da caixa de papelão e travamento na base sob forças G | Conformidade de travamento e escoramento da carreta fora do canal ensaiado |
Um kit portátil de teste de filme stretch pode certificar que um palete envolvido resistirá ao transporte rodoviário de carga fechada?
Não: um kit portátil de doca verifica a massa de filme aplicado, o alongamento, a espessura inicial e a força local de placa de tração no piso do armazém; contudo, a integridade em trânsito exige ensaios dinâmicos compatíveis com a rota logística. Nos procedimentos da série ISTA 3, a ISTA 3E abrange remessas de carga fechada (FTL) de produtos embalados semelhantes, a ISTA 3B cobre cargas fracionadas mistas (LTL) e a ISTA 3N modela espectros europeus de vibração rodoviária em carga fechada.
Executar um teste prático de transporte ou expedir um lote controlado de paletes valida a receita de aplicação e estabelece uma linha de base para operações futuras. Uma vez comprovado que determinado SKU resiste ao transporte com leituras registradas de placa de tração no topo, meio e base após 24 horas, os operadores passam a ter referência para auditar a produção diária.
Auditorias de massa por corte e pesagem: verificação do peso líquido da bobina, tara do tubete e custo real de filme por palete
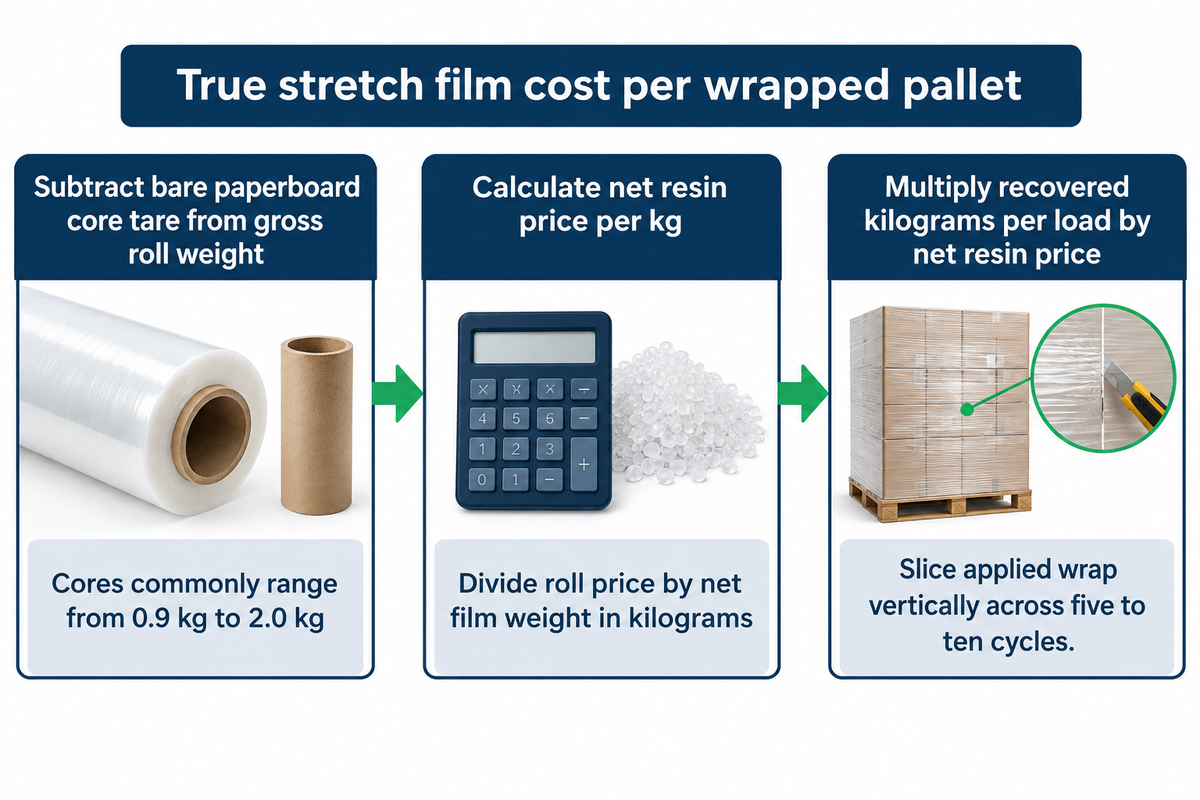
Para determinar com precisão o custo real de filme stretch por palete envolvido, subtraia o peso do tubete de papelão vazio do peso bruto da bobina para obter o peso líquido de polietileno em quilogramas. Divida o preço da bobina pelo peso líquido do filme em quilogramas e multiplique-o pelo peso médio em quilogramas do filme removido (gramas divididos por 1.000) em cargas devidamente contidas.
O procedimento ASTM D8314-20 determina que os técnicos cortem verticalmente o envolvimento aplicado e pesem o bolo de filme recuperado em uma balança calibrada em gramas. Em uma auditoria de consistência da envolvedora pelo comprador, repetir de cinco a dez ciclos idênticos de envolvimento suaviza variações entre ciclos, enquanto a densidade padrão do LLDPE fica em torno de 0.918 a 0,920 g/cm³ (0,0332 lb/pol³). As equipes de recebimento pesam tubetes de filme stretch vazios de 3” de diâmetro interno como parte de seus procedimentos. Antes de calcular o custo por carga, o recebimento também pesa tubetes vazios de 3 polegadas de diâmetro interno, que geralmente variam de 0,9 kg a 2,0 kg (2,0 lb a 4,4 lb) conforme a espessura da parede. Tubetes pesados inflam o peso bruto de frete em cotações faturadas por peso bruto.
Existem três etapas para aprovar uma mudança de espessura do filme.
- Isole a massa líquida de polietileno da bobina subtraindo a tara do tubete de papelão vazio do peso bruto da bobina: Massa líquida de filme (kg) = Massa bruta da bobina (kg) − Tara do tubete vazio (kg). Com densidade de 0,920 g/cm³, uma bobina stretch de 20 polegadas de largura, 5.000 pés e calibre 80 (0.80 mil / 20.32 micra) contém aproximadamente 31.84 a 31,90 lb (14,47 kg) de polietileno líquido descontando o tubete.
- Os preços cotados por bobina e a massa líquida verificada de filme são usados para calcular o preço líquido da resina por kg. Em uma configuração de referência documentada com uma bobina automática de 20 polegadas, 5.000 pés e calibre 80 adquirida a $72 líquidos por bobina, isolar o peso líquido da resina estabelece uma base objetiva por quilograma entre cotações concorrentes.
- Calcule o custo real de filme por palete aprovado como (Massa média de filme removido em gramas ÷ 1.000) × Preço líquido por quilograma. Nessa mesma auditoria de corte e pesagem com 200% de pré-estiramento e média de 340 gramas (0.750 libra) de filme por palete, os compradores comparam bobinas candidatas multiplicando os quilogramas recuperados por carga pelo preço líquido da resina por quilograma.
Ao avaliar uma bobina de filme para embalagem mais fina, o menor consumo em gramas por palete só gera economia real se a força de contenção relaxada após 24 horas e a resistência à perfuração nos cantos permanecerem equivalentes no palete envolvido. Monitore também o refugo separadamente: linhas automatizadas costumam registrar de 3% a 5% de perda de processo, enquanto o envolvimento manual pode atingir de 10% a 15%.
Marcas lineares de 10 polegadas versus tacômetros de roda estrela: verificação da taxa de pré-estiramento e da redução de largura (neck-down)
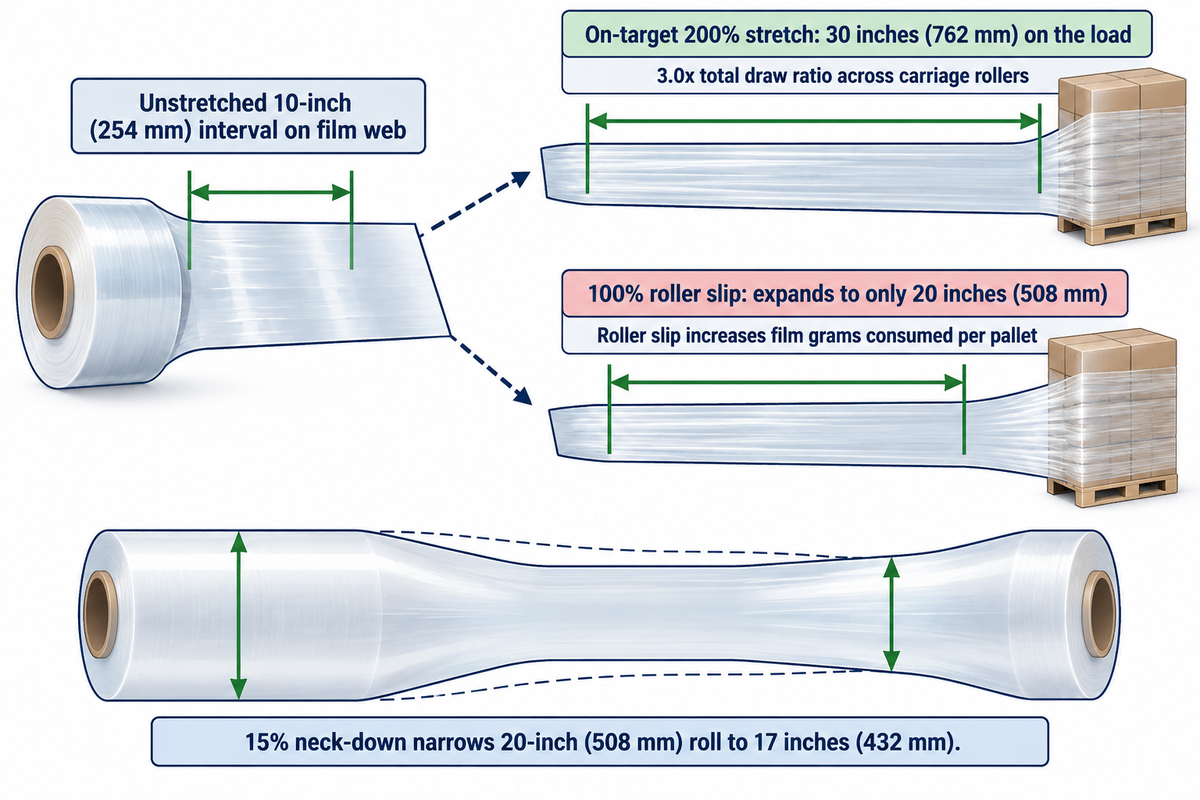
Em cada bobina aplicada ao palete, os operadores confirmam o alongamento real da envolvedora marcando um intervalo sem estiramento de 10 polegadas (254 mm), executando um ciclo normal de envolvimento e medindo o espaçamento expandido das marcas e a largura da banda na carga. Os tacômetros estrela de roda dupla isolam o estiramento primário dos rolos dentro do carrinho, enquanto as marcas lineares registram o estiramento total aplicado.
Para testar o estiramento de forma prática sem interromper linhas automatizadas, a ASTM D8314-20 descreve os métodos de roda marcadora e de razão de velocidade sem fita. O procedimento da roda marcadora utiliza de 2 a 4 marcas distribuídas uniformemente ao redor da circunferência da roda e compara as distâncias marcadas antes e depois do envolvimento, enquanto o método sem fita compara a velocidade do filme na carga com a velocidade da bobina de alimentação. Com uma marcação manual de 10 polegadas, calcule o percentual de estiramento como Estiramento aplicado (%) = ((Comprimento final − Comprimento inicial) ÷ Comprimento inicial) × 100:
- Em um nível nominal de estiramento de 200%, uma marca de 10 polegadas (254 mm) no filme stretch automático passa a medir 30 polegadas (762 mm) de comprimento na carga, resultando em (30 – 10) ÷ 10 × 100 = 200% de alongamento (uma razão total de estiramento de 3.0x).
- Quando rolos de pré-estiramento de poliuretano vitrificados, acúmulo de parafina ou rolos de pressão passados incorretamente causam deslizamento oculto dentro de um carrinho ajustado em 200%, essa marca de 10 polegadas pode expandir-se para apenas 20 polegadas (508 mm, ou 100% de estiramento real). O deslizamento nos rolos provoca um aumento silencioso nos gramas de filme consumidos por palete.
Medir apenas a expansão longitudinal deixa passar a redução transversal de largura (neck-down) e o afinamento da espessura. Em um estudo empírico de novembro de 2025 publicado na Sensors (Tkaczyk et al., PMC12656129), pesquisadores ensaiaram filmes stretch de LLDPE de 15 micra (15 µm), 17 µm e 23 µm entre 150% e 250% de pré-estiramento sobre um engradado de 1200 × 800 × 1500 mm e 182 kg (incluindo um palete de 22 kg). Nesse estudo, o filme de 23 µm estirado a 150% afinou para 9–10 µm na carga, enquanto o filme de alto desempenho de 15 µm especificado para 150%–300% de pré-estiramento reduziu-se a 5–6 µm em alto estiramento. Registre sempre a largura da banda pós-envolvimento junto com o espaçamento das marcas. Sob tensão, a largura efetiva da banda pode cair de 10% a 25%: uma bobina de 20 polegadas (508 mm) com 15% de redução de largura cobre apenas 17 polegadas (432 mm), exigindo verificação da sobreposição.
Mapeamento da força de contenção com placa de tração: verificações de campo ASTM D8314 nas zonas de topo, meio e base
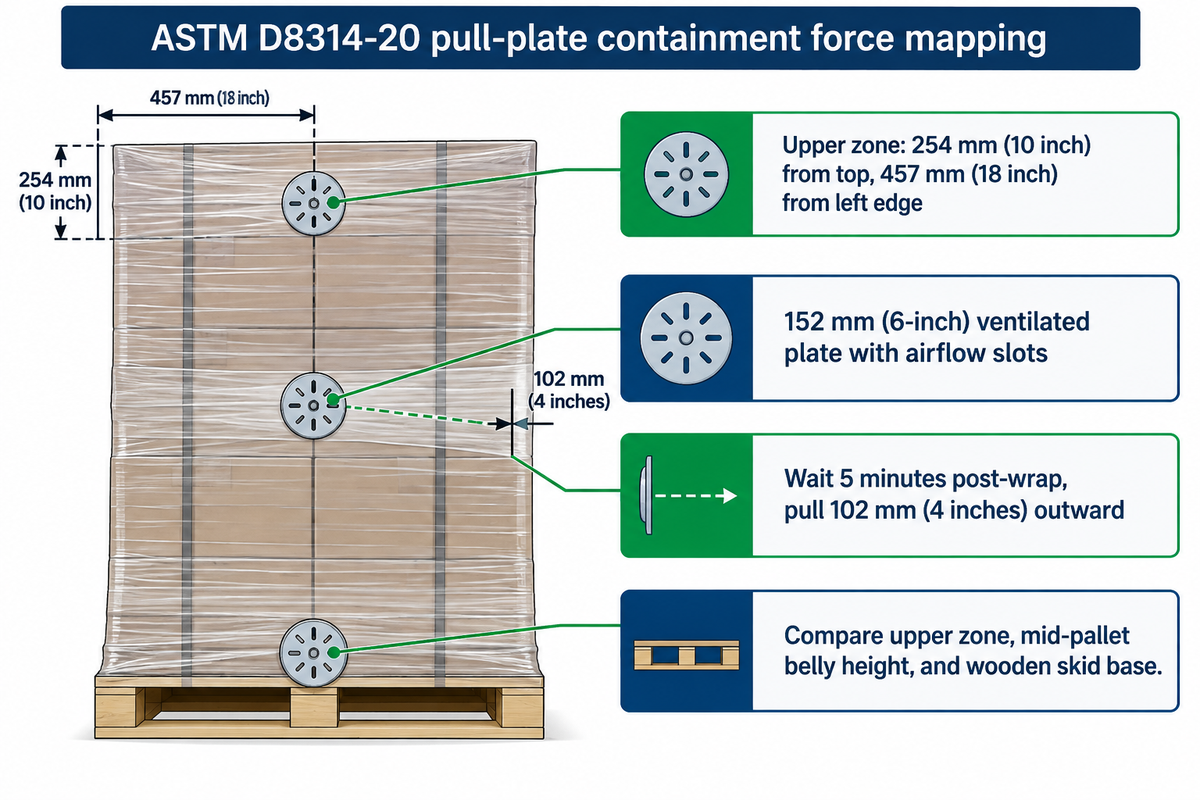
O mapeamento de contenção com placa de tração mede a força interna de retenção do envolvimento aplicado inserindo um disco rígido ventilado atrás das camadas de filme nas zonas de topo, meio e base do palete. Em seguida, os operadores medem a força necessária para puxar o filme para fora por uma distância fixa após um repouso cronometrado.
(Consulte a ASTM D8314-20 Seção 15.3.1 para o dispositivo de referência de placa de tração). Pela ASTM D8314-20 Seção 15.3.1, o dispositivo de referência utiliza uma placa rígida de 152 mm (6 polegadas) de diâmetro usinada com ranhuras de passagem de ar (comparável ao disco sensor embutido de 150 mm usado em estudos com engradados instrumentados). A Nota 1 especifica essas ranhuras para que o afastamento do filme sobre caixas de papelão planas não crie sucção parcial de vácuo atrás do disco, o que inflaria as leituras da célula de carga ou do dinamômetro de mola. A norma define uma geometria de zona superior na qual a placa é posicionada a 254 mm (10 polegadas) do topo da carga e a 457 mm (18 polegadas) da borda vertical esquerda. Após aguardar 5 minutos depois do envolvimento, traciona-se perpendicularmente à face da carga até que o filme deflita 102 mm (4 polegadas) a partir de sua linha tangente de repouso.
As auditorias de armazém comparam a força da placa de tração em três elevações: a zona superior (254 mm abaixo da borda superior), a meia altura central do palete e a zona da base onde as voltas inferiores prendem o estrado de madeira. O travamento do filme ao palete ajuda a solidarizar a carga ao estrado, enquanto o desempenho de frenagem requer um teste prático de transporte de carga unitizada. Carrinhos motorizados costumam operar na faixa de 150% a 300% de pré-estiramento, ao passo que o envolvimento manual atinge apenas de 10% a 30%; por isso, medidores não destrutivos de pistão devem sempre manter tempos de repouso e recuos padronizados.
Existe alguma ferramenta de força de contenção certificada pela ASTM com um valor universal de aprovação ou reprovação?
Não: a ASTM International publica métodos de ensaio e guias padronizados em vez de certificar marcas comerciais de instrumentos, e as Seções 1.2 a 1.2.1 da ASTM D8314-20 não estabelecem nem uma força universal de aprovação ou reprovação nem uma declaração de precisão e tendência entre dispositivos diferentes. A força segura de contenção varia amplamente entre caixas de papelão leves e frágeis e tambores rígidos pesados.
Portanto, os valores de força registrados em uma placa de tração ventilada de 6 polegadas, em uma balança de gancho estreito e em um medidor de deflexão por pistão de mola não são diretamente intercambiáveis entre fabricantes. Trate o medidor escolhido como um instrumento interno de repetibilidade: fixe a distância de tração, o recuo em relação ao canto e o tempo de repouso pós-envolvimento no procedimento de controle de qualidade, validando as forças com dados reais de expedição.
Ensaios laboratoriais de corpos de prova ASTM: o que a tração D882, o dardo D1709 e o rasgo D1922 realmente comprovam
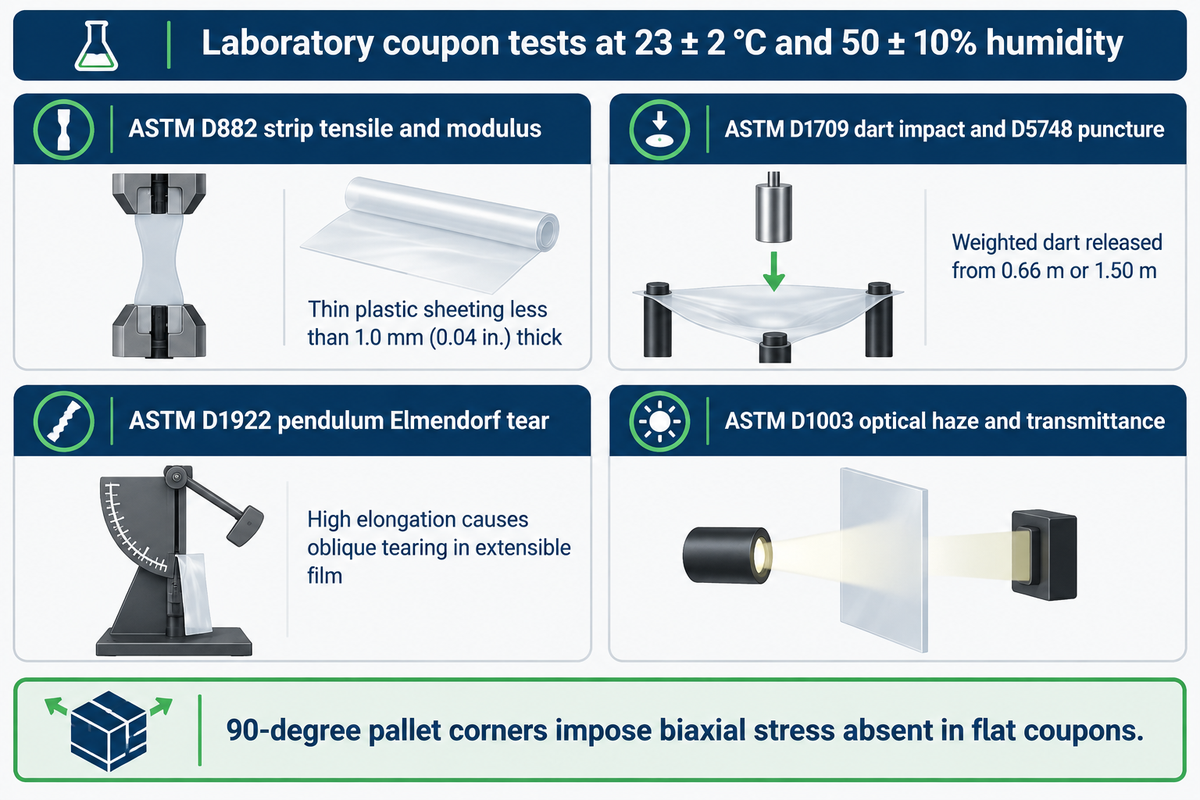
Diferentemente dos medidores diários de doca, os ensaios laboratoriais ASTM D882, D1709, D5748 e D1922 verificam se um lote de bobinas sem estiramento atende às propriedades especificadas em amostra plana. Os técnicos executam esses ensaios de tração, impacto de dardo, perfuração por sonda e rasgo a 23 ± 2 °C e 50 ± 10% de umidade relativa.
Ao analisar uma ficha técnica de filme stretch fornecida pelos fabricantes, os compradores encontram três métricas mecânicas medidas em máquina universal de ensaios ou bancada de impacto, além de uma verificação de transparência óptica:
- A tração em tira e módulo (ASTM D882-26a, que revisa a D882-18 e a D882-26) aplica-se a filmes plásticos finos com menos de 1,0 mm (0.04 polegadas) de espessura, enquanto a ASTM D638-22 cobre plásticos mais espessos. A D882 traciona tiras planas nas direções de máquina (MD) e transversal (TD) a uma velocidade definida (500 mm/min em protocolos de patentes) para registrar escoamento, resistência à ruptura por tração, alongamento e módulo secante.
- O impacto de dardo em queda livre (ASTM D1709-22) emprega um dardo semiesférico com pesos, liberado de 0,66 m (Método A) ou 1,50 m (Método B) contra o filme plano fixado para medir a massa em gramas associada à ruptura do corpo de prova. A perfuração por protrusão (ASTM D5748-95(2019)) utiliza uma sonda arredondada para penetrar o filme tensionado a uma velocidade de 250 mm/min a fim de determinar a força máxima e a energia de penetração.
- O ensaio de rasgo por pêndulo Elmendorf (ASTM D1922) mede os gramas-força necessários para estender uma fenda pré-cortada. O elevado alongamento e o rasgo oblíquo no filme stretch extensível impedem o uso da ASTM D1922 como critério preciso de aceitação, a menos que a repetibilidade seja comprovada previamente. A resistência ao rasgo também não varia linearmente com a espessura, restringindo comparações entre diferentes calibres.
- A opacidade óptica (haze) e a transmitância (ASTM D1003) informam a turvação laboratorial e a transmitância luminosa do filme, enquanto a leitura de códigos de barras através do filme stretch colorido transparente ou translúcido aplicado é confirmada em um teste prático separado com leitor no palete.
Por que uma bobina pode ser aprovada em todas as especificações laboratoriais e ainda assim romper na envolvedora? As garras de laboratório tracionam um corpo de prova estreito e sem estiramento ao longo de apenas um eixo por vez. Quando um carrinho motorizado estira uma banda de 17 micra ou 23 micra em uma janela de pré-estiramento de 100% a 300% ou de 150% a 300%, a espessura do filme cai acentuadamente. Envolver essa banda estirada ao redor de cantos de palete de 90 graus impõe então uma solicitação biaxial de perfuração que corpos de prova planos sem estiramento não reproduzem.
Aderência (cling) ASTM D5458 versus força de contenção: diagnóstico de ponta solta e desenrolamento em câmara fria
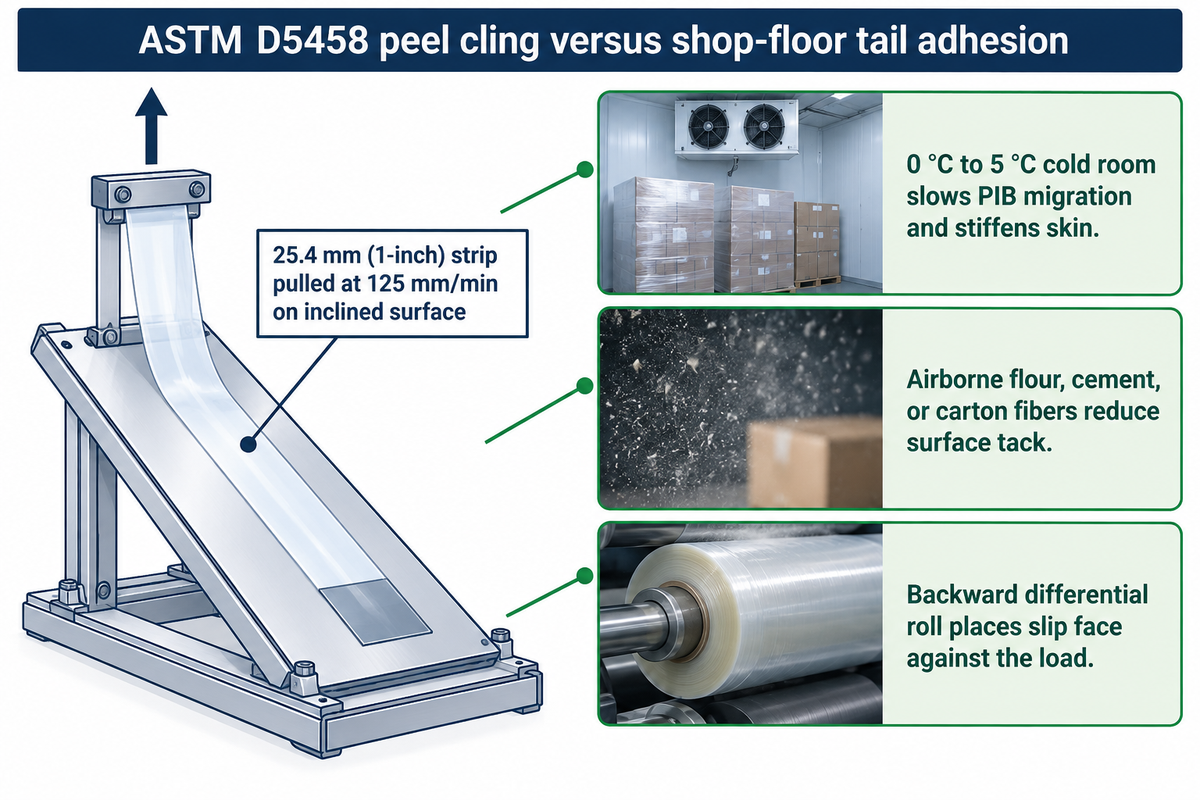
A aderência por destacamento ASTM D5458 mede a força de pega superficial necessária para separar duas camadas de filme stretch sobre um plano inclinado, ao passo que a força interna de contenção provém da tensão elástica armazenada nas cadeias estiradas de polietileno. A força interna de contenção decorre da tensão elástica acumulada nas cadeias estiradas de polietileno. Uma aderência insuficiente permite que as pontas do filme se soltem e afrouxem o envolvimento.
Pelo método de ensaio vigente revalidado ASTM D5458-95(2025), o técnico fixa uma tira de filme de 25,4 mm (1 polegada) de largura sobre uma superfície plana inclinada revestida de filme. Um cabeçote de velocidade constante puxa a tira a 125 mm/min (5 polegadas/min) para medir a força de aderência em gramas. Ao contrário das fitas adesivas de embalagem sensíveis à pressão, revestidas com adesivo acrílico permanente ou hot-melt, o filme stretch obtém aderência por meio de aditivo migratório de poli-isobutileno ou de uma camada externa coextrusada de plastômero metaloceno.
Conforme observa a ASTM D5458, a aderência entre camadas ajuda a preservar a firmeza do envolvimento após o braço de acabamento cortar a banda. Nos centros de distribuição, três variáveis operacionais e de montagem da bobina fazem a fixação da ponta na doca divergir das medições climatizadas de laboratório.
- A condensação em câmaras frigoríficas e o enrijecimento da resina entre 0 °C e 5 °C retardam a migração do PIB e enrijecem a camada de plastômero, fazendo a ponta cortada soltar-se caso a classe ou especificação do material não seja formulada para envolvimento de paletes em baixa temperatura.
- Farinha, cimento ou fibras de caixas de papelão ondulado em suspensão recobrem as superfícies expostas do filme e reduzem a pega, motivo pelo qual a ASTM D8314-20 alia os ensaios laboratoriais de destacamento a uma inspeção de aderência após 5 minutos diretamente na estrutura de teste envolvida.
- Montar ao contrário uma bobina automática coextrusada com aderência diferencial em face única (COF diferencial) posiciona a face externa deslizante de baixo atrito (baixo coeficiente de atrito externo) contra a carga em vez da face interna de alta aderência. Com isso, as pontas cortadas soltam-se enquanto paletes adjacentes grudam entre si no carregamento lado a lado na carreta.
Por que espessura e pré-estiramento idênticos falham após 30 dias: relaxamento de tensão e perfuração em cantos
Dois filmes com a mesma espessura inicial e o mesmo percentual de pré-estiramento podem divergir ao longo de várias semanas de armazenagem porque o polietileno é viscoelástico. Estruturas de filme de menor retenção perdem uma parcela maior da tensão inicial nas primeiras 12 a 24 horas, gerando menor força perimetral conforme as caixas de papelão acomodam.
A seleção da resina polimérica e o projeto das camadas determinam o quanto uma banda estirada preserva a tensão e resiste ao rasgamento nos cantos. Como exemplo, a patente concedida de filme stretch multicamadas da Trioworld US12296563B2 (publicada como US20220388285A1) descreve um filme stretch coextrusado de 5 a 40 µm. Sua camada estrutural central emprega de 50 a 90 % em massa de LLDPE metaloceno com octeno-1 (densidade próxima de 0,918 g/cm³) separada de finas camadas externas de aderência. Essa construção escolhe o LLDPE metaloceno visando retenção de tensão e resistência à perfuração, enquanto testes práticos na doca comprovam o desempenho sobre cantos vivos de paletes.
| Fator estrutural ou de processo | Perfil de filme de alta retenção | Perfil de alta perda / propenso a falhas | Ensaio de verificação ou checagem de auditoria |
|---|---|---|---|
| Comonômero e classe da resina LLDPE | Resina central de LLDPE metaloceno de octeno (C8) ou hexeno (C6) | Blenda de uso geral não verificada exigida acima do estiramento nominal | Declaração de comonômero da resina pelo fornecedor; ASTM D5459-95(2025) para retenção de tensão do filme |
| Divisão de camadas na coextrusão | 5 a 7+ camadas isolando a camada central elástica das faces de aderência/deslizamento | Monocamada ou blenda carregada de PIB que reduz o módulo central | Especificação técnica do fornecedor + retenção em placa de tração após 24 horas |
| Orientação de extrusão (plana Cast versus tubular Blown) | Cast: desbobinamento silencioso e espessura uniforme; Blown: elevada tenacidade biaxial | Classe incompatível esticada sobre cantos metálicos vivos sem cantoneiras | Propagação de rasgo em fenda vertical de 127 mm (5 polegadas) observada por 10 minutos conforme ASTM D8314-20 |
| Variabilidade transversal de espessura | Controle rigoroso de perfil de matriz plana (baixa flutuação ponto a ponto) | Faixas finas de espessura que rompem primeiro sob alto estiramento do carrinho | Varredura transversal multiponto de espessura com micrômetro digital |
| Pré-estiramento aplicado versus faixa nominal do filme | Compatível com a faixa nominal do filme (como 150%–250% em LLDPE de 15–23 µm em Tkaczyk et al., 2025) | Estiramento acima do limite nominal do filme gerando severa redução de largura | Alongamento em marca de 10 polegadas + medição da largura da banda estirada |
| Tensão inicial de aplicação à carga | Tensão controlada entre carrinho e carga preservando a recuperação elástica | Tensão excessiva de aplicação esmagando cantos da caixa de papelão e acelerando a fluência | Comparar leituras de placa de tração em 5 minutos versus 12–24 horas |
| Estabilidade da aderência entre camadas | Pega interna constante travando voltas sobrepostas sem soltura da ponta | Soltura da ponta por frio ou poeira permitindo afrouxamento das voltas externas | Aderência laboratorial ASTM D5458-95(2025) + inspeção da ponta na doca após 24 horas |
| Oscilação térmica no armazém | Qualificado na condição térmica ambiente mais crítica do armazém ou carreta | Ensaiado a 23 °C em laboratório e aplicado em carretas quentes ou docas frias | Estágio climatizado de teste prático (variação analítica de ±8% entre 5–35 °C) |
| Integridade das bordas da bobina | Proteção com tubete recuado e bordas bobinadas sem entalhes | Entalhes na borda por quedas da bobina propagando rupturas totais sob tensão | Inspeção visual das bordas da bobina no recebimento antes da montagem no carrinho |
Quanta força de contenção o filme stretch perde durante as primeiras 24 horas de armazenagem do palete?
Pesquisas empíricas em cargas unitizadas conduzidas no Virginia Tech Center for Unit Load Design (Reynolds e Lumley) constataram que a força de contenção caiu até 55% após 12 horas quando maior força de contenção foi aplicada no momento do envolvimento. O relaxamento viscoelástico primário ocorre de forma mais acentuada nas primeiras 12 a 24 horas.
Ao longo de um ciclo de armazenagem e transporte de 30 dias, esse relaxamento viscoelástico inicial do filme soma-se à fluência por umidade das caixas de papelão ondulado e às variações térmicas ambientes (modeladas analiticamente em cerca de ±8% entre 5 °C e 35 °C em Tkaczyk et al., 2025). Quando o filme aplicado é medido apenas 5 minutos após o envolvimento, uma única leitura de placa de tração pode superestimar a força estática de contenção remanescente na armazenagem, refutando alegações de contenção superior baseadas exclusivamente em medições no minuto zero.
ASTM D4649, D8314, ISTA 3E e EUMOS 40509: protocolo de teste prático de bobinas de amostra e checklist do comprador
Existem especificações definidas que uma nova bobina de filme deve atender para ser homologada por um comprador industrial. Os compradores industriais qualificam uma nova bobina conferindo os valores do Certificado de Análise do lote quanto à espessura nominal, densidade da resina, tração e alongamento MD/TD (ASTM D882-26a), impacto de dardo e aderência. As equipes seguem as diretrizes de seleção da ASTM D4649-20(2025) e executam uma auditoria de doca ASTM D8314-20 antes de agendar ensaios de transporte ISTA 3E, 3B, 3N ou EUMOS 40509.
Adeque a validação de transporte ao modal de embarque e aos limites de rigidez da carga. Na estrutura europeia de segurança viária discutida em Sensors 25(22):6883 (PMC12656129), a EUMOS 40509 avalia a rigidez da carga unitizada sob acelerações horizontais de referência de 0.8 G longitudinais e 0.5 G laterais e traseiras. Os pesquisadores também planejaram etapas térmicas complementares a 5 °C, 25 °C e 35 °C. Quando uma carga pesada não suporta as forças G exigidas apenas com filme stretch, os embarcadores combinam o envolvimento com fita de arquear para paletes de embarque e travamento ou escoramento na carreta. Pelas normas ISTA para cargas unitizadas, especifique o Procedimento 3E (revisado como ISTA 3E-2026) para remessas de carga fechada de produtos embalados semelhantes, a ISTA 3B para carga paletizada fracionada ou a ISTA 3N para perfis europeus de vibração em carga fechada.
Protocolo em 2 estágios para qualificação de bobinas de amostra de filme stretch e cargas unitizadas
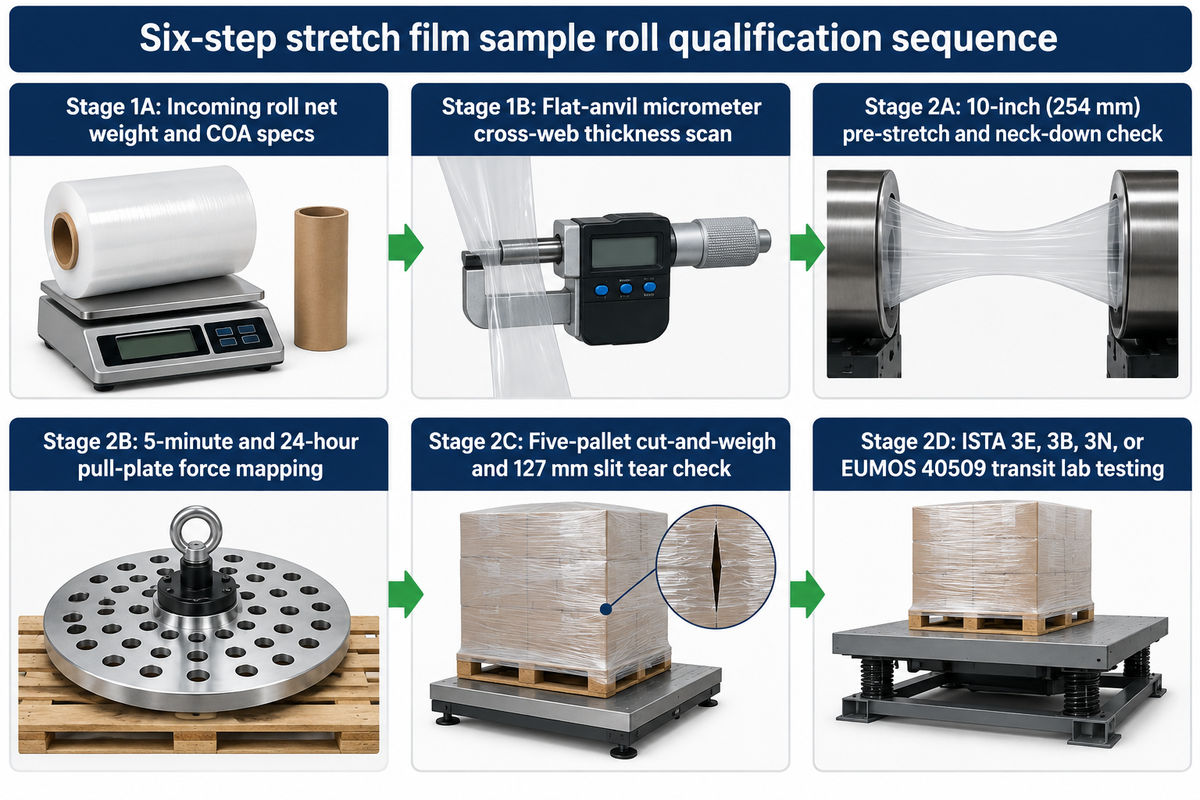
Antes de alterar as especificações da bobina ou reduzir a espessura para a classe candidata mais fina, execute esta sequência de auditoria em seis etapas:
- O Estágio 1A confere o peso líquido da bobina recebida e as especificações do Certificado de Análise. Calcule a massa líquida esperada de filme como largura × comprimento × espessura nominal × densidade do filme em unidades consistentes e compare-a com o peso bruto da bobina menos a tara do tubete vazio dentro das tolerâncias de compra acordadas.
- O Estágio 1B verifica a uniformidade transversal de espessura de borda a borda na banda de filme sem estiramento com um micrômetro digital calibrado de batente plano antes de montar a bobina no carrinho.
- O Estágio 2A audita o pré-estiramento real da envolvedora e a redução de largura. Marque um intervalo de 10 polegadas (254 mm) na bobina sem estiramento, envolva o SKU de cantos mais vivos no ajuste programado e meça tanto o espaçamento entre marcas quanto a largura da banda estirada na carga. Ao realizar teste prático com filme stretch impresso personalizado, verifique a legibilidade da impressão na mesma taxa de estiramento.
- O Estágio 2B mapeia a diferença entre a força de placa de tração em 5 minutos e em 24 horas nas zonas de topo, meio e base do palete segundo a ASTM D8314-20 (observando que apenas o relaxamento imediato pós-envolvimento reduz cerca de 10% a 20% da força em ensaios com engradados). Mantenha cinco paletes de teste no ambiente real de armazém ou doca fria e repita a medição entre 12 e 24 horas para confirmar a força de contenção estabilizada.
- O Estágio 2C executa uma auditoria de corte e pesagem do comprador em cinco paletes para calcular o custo líquido de filme por palete aprovado. Os técnicos também monitoram a propagação de rasgo a partir de uma fenda vertical de 127 mm (5 polegadas) por 10 minutos conforme a ASTM D8314-20 e conduzem testes práticos separados para avaliar resistência a impactos de empilhadeira.
- O Estágio 2D encaminha rotas de exportação de alto risco, cargas altas instáveis ou SKUs com exigência contratual a um laboratório independente acreditado para ensaios de trenó e vibração segundo ISTA 3E, 3B, 3N ou EUMOS 40509.
Checklist de teste prático de bobinas de amostra e verificação de escopo (UD Packaging)
- Informe os detalhes principais da envolvedora na solicitação de teste prático: aplicação manual ou tipo de envolvedora automática de plataforma giratória ou braço rotativo, taxa-alvo de pré-estiramento (como 150%–250%), espessura nominal atual e requisitos de tubete de 3 polegadas. Indique também o peso do palete, o perfil dos cantos e a temperatura do armazém ou câmara fria.
- A UD Packaging fornece bobinas industriais de filme stretch LLDPE plano (cast) e tubular (blown) — transparentes/coloridos translúcidos, opacos e impressos — além de insumos de fita de arquear de PET e polipropileno. Todos os pedidos de teste contam com Certificado de Análise por lote, dados físicos, pesos de tara do tubete e bobinas de amostra para avaliação na doca.
- Limite de escopo da UD Packaging: a UD Packaging não fabrica, vende nem calibra kits de teste de filme stretch, medidores de placa de tração, máquinas laboratoriais de tração ou dardo, redes para paletes ou serviços de manutenção de envolvedoras, e não emite certificados independentes ISTA ou EUMOS. A UD Packaging não emite certificados independentes ISTA ou EUMOS. Confirme com nossa equipe as espessuras disponíveis, metragens de bobina e prazos de entrega antes de emitir pedidos em volume.
Perguntas frequentes
Quantos paletes de amostra devem ser envolvidos e removidos para uma auditoria confiável de corte e pesagem do filme?
Para uma auditoria prática de consistência do comprador pelo procedimento de corte e pesagem da ASTM D8314-20, envolva e remova o filme de cinco a dez cargas paletizadas consecutivas e idênticas para cada filme candidato. Calcular a média de múltiplas cargas dilui diferenças de sobreposição na parada da plataforma giratória e variações no corte da ponta entre ciclos. Selecione para o cálculo apenas paletes que atinjam a força mínima de contenção após o relaxamento, sem perfurações nos cantos nem rupturas da banda.
Em quais pontos do palete envolvido os operadores devem medir a força de contenção com placa de tração?
Meça três elevações verticais na face maior do palete utilizando uma placa de tração ventilada de 6 polegadas (152 mm) posicionada a 18 polegadas (457 mm) para dentro a partir de um canto vertical. Verifique a zona superior localizada a 10 polegadas (254 mm) abaixo do topo do palete, a meia altura central e a zona inferior que envolve a base de madeira do palete.
Por que um ajuste de 250% de pré-estiramento na envolvedora frequentemente mede abaixo de 200% no teste com roda de 10 polegadas?
O deslizamento do filme nos rolos de pré-estiramento reduz o alongamento real da banda, resultando em um estiramento efetivo abaixo de 200% mesmo com ajuste em 250%. Entre as causas estão o acúmulo de parafina nos rolos, mola desgastada no rolo de pressão, vitrificação superficial dos rolos ou passagem invertida em S.
Qual precisão de balança é necessária para conferir o peso em gramas de filme stretch por palete?
Utilize uma balança digital calibrada de bancada ou suspensa com resolução de 1 g para os bolos de filme removidos do palete (geralmente de 200 a 600 g) e resolução de 10 g para bobinas cheias e tubetes vazios. Zere primeiro a balança com qualquer saco coletor acoplado.
Qual é a diferença entre o impacto por queda de dardo ASTM D1709 e a perfuração por protrusão ASTM D5748 em uma ficha técnica de filme?
A ASTM D1709 libera em queda livre um dardo semiesférico de 0,66 m ou 1,50 m sobre o filme fixado sem estiramento para determinar a massa do dardo em gramas associada à falha do corpo de prova sob impacto súbito. Já a ASTM D5748 avança uma sonda arredondada contra o filme tensionado a 250 mm/min para registrar a força máxima de avanço lento e a energia antes da penetração, condição que reflete melhor a pressão contínua de uma caixa de papelão ou tábua de palete contra o envolvimento estirado.
Maior aderência superficial (cling) aumenta a força de contenção do palete?
Não. A aderência por destacamento fornece pega superficial entre camadas para segurar a ponta cortada do filme e impedir que voltas adjacentes deslizem entre si. A força interna de contenção decorre da recuperação elástica do polímero estirado e das voltas aplicadas ao redor do palete.
Como os compradores devem tratar o peso do tubete de papelão ao comparar cotações de bobinas de filme stretch?
Exija que toda cotação de fornecedor e romaneio separe o peso líquido do filme de polietileno da tara do tubete de papelão vazio, conferindo ambos em uma balança calibrada no recebimento antes de auditar o custo por palete. Em seguida, avalie o custo por palete. Tubetes automáticos vazios de 3 polegadas costumam pesar de 0.9 a 2,0 kg (2.0 a 4,4 lb). Em bobinas de mesmo peso bruto, um tubete mais pesado reduz a quantidade de filme útil, por isso a tara do tubete deve ser descontada.
Pronto para executar uma auditoria controlada com bobinas de amostra em sua envolvedora? Compartilhe com a UD Packaging a largura atual da bobina, a espessura nominal, o ajuste de pré-estiramento do carrinho e o perfil de peso do palete para solicitar bobinas de teste de filme stretch manual ou automático e dados de Certificado de Análise por lote. Confira nosso filme stretch LLDPE para alinhar sua próxima solução de embalagem.
Referências e fontes
- ASTM International (via iTeh Standards). ASTM D8314-20: Métodos de ensaio padronizados para avaliação de desempenho de filmes stretch aplicados (seções 1.2, 7-15 e seção 15.3.1 sobre o procedimento de placa de tração ventilada).
- ASTM International. ASTM D4649-20(2025): Guia padrão para seleção e uso de filmes stretch para envolvimento.
- American National Standards Institute (ANSI). ASTM D882-26a: Método de ensaio padrão para propriedades de tração de filmes plásticos finos.
- ASTM International. ASTM D1709-22: Métodos de ensaio padronizados para resistência ao impacto de filmes plásticos pelo método de dardo em queda livre.
- ASTM International. ASTM D5748-95(2019): Método de ensaio padrão para resistência à perfuração por protrusão de filme stretch.
- ASTM International. ASTM D5458: Método de ensaio padrão para aderência por destacamento (peel cling) de filme stretch (reaprovado em 2025 como ASTM D5458-95(2025)).
- Virginia Tech, Center for Unit Load Design (Reynolds e Lumley; orientadores Horvath e Bouldin). Efeitos da temperatura e do relaxamento pós-envolvimento sobre a força de contenção do filme stretch.
- Tkaczyk, S. et al. (2025). Avaliação empírica da mecânica do filme stretch na otimização dos parâmetros de envolvimento para estabilidade de paletes. Sensors, 25(22):6883 (Registro editorial da MDPI).
- Google Patents/USPTO. US20220388285A1 (Concedida como US12296563B2): Filme stretch multicamadas coextrusado com camada central de LLDPE octeno metaloceno.
- International Safe Transit Association (ISTA). Procedimentos de ensaio de desempenho por simulação geral da série ISTA 3 (ISTA 3E, ISTA 3B, ISTA 3N).