Kontaktieren Sie UD Packaging Company

QUALITÄTSKONTROLLE IN DER VERPACKUNG · RAMPENAUDIT & ASTM-METHODENLEITFADEN
Ein Stretchfolien-Test wird durchgeführt, um Eigenschaften der aufgebrachten Folienanwendung wie Vordehnung am Wickler, Ausgangsdicke, lokale Zugplattenkraft an einer Palettenladung sowie Flachstreifenmechanik im Labor zu bewerten. Lagerteams führen Mehr-Zonen-Kraftmessungen und Wickelkern-Taraprüfungen durch, um die Folienkosten pro Palette auszubalancieren und Produktschäden zu senken.
Einkaufs- und Lageringenieure prüfen Folien aus zwei unterschiedlichen Gründen: um zu bestätigen, dass eingehende Verpackungsmaterialien den Einkaufsspezifikationen entsprechen, und um eine konstante Haltekraft des Wicklers nachzuweisen, wenn Bediener Stretchfolie an der Verladestelle testen. Nachfolgend vergleichen wir Praxisverfahren an gewickelten Ladeeinheiten gemäß ASTM D8314-20 (etwa das Herausziehen einer belüfteten 152 mm Prüfplatte um 102 mm exakt 5 Minuten nach dem Umwickeln) mit Laborprüfungen an flachen Folienstreifen und Transportsimulationen nach den Verfahren der Serie ISTA 3. UD Packaging fertigt und liefert industrielle LLDPE-Stretchfolie sowie Umreifungsmaterial für Praxistests im Lager; Prüfgeräte oder Wickelmaschinen verkaufen, kalibrieren oder zertifizieren wir nicht.
Wichtigste Erkenntnisse für Verpackungs- und Lagerbetriebe
- Werkslabor-Normen (ASTM D882-26a, D1709-22, D5458-95(2025)) bewerten die Mechanik flacher Probekörper und die Schälhaftung im Labor. Rampen-Feldmethoden (ASTM D8314-20) messen aufgebrachte Grammzahl, Vordehnverhältnis und lokale Zugplattenkraft, während ISTA 3E, 3B, 3N und EUMOS 40509 die dynamische Transportsicherheit der Ladeeinheit prüfen.
- Das Abziehen der Tara des leeren Hartpapier-Wickelkerns vom Bruttogewicht der Folienrolle zur Berechnung der Folienkosten pro einwandfreier Palette verhindert, dass schwere Wickelkerne hohe Granulatpreise bei einer Wiegeprüfung verschleiern.
- Am Virginia Tech Center for Unit Load Design sank die Haltekraft nach 12 Stunden um bis zu 55 %, wenn bei experimentellen Versuchen an einer gleichmäßigen starren Ladeeinheit eine höhere Ausgangshaltekraft aufgebracht wurde. Der Vergleich der Messwerte nach 5 Minuten und nach 12 bis 24 Stunden zeigt, wie viel Anfangsspannung eine getestete Umwicklung auf Ihrer Palettenladung behält.
- Bei Praxistests zur Stärkenreduzierung unterstützt UD Packaging Anwender mit chargenbezogenen Analysenzertifikaten sowie Musterrollen für Hand- und Maschinenwickeln, während unabhängige Prüflabore die formale Transportzertifizierung übernehmen.
Stretchfolien-Prüfsets gegenüber Labor-Streifenprüfungen: Was tragbare Messgeräte erfassen und wofür ein Paletten-Praxistest nötig ist
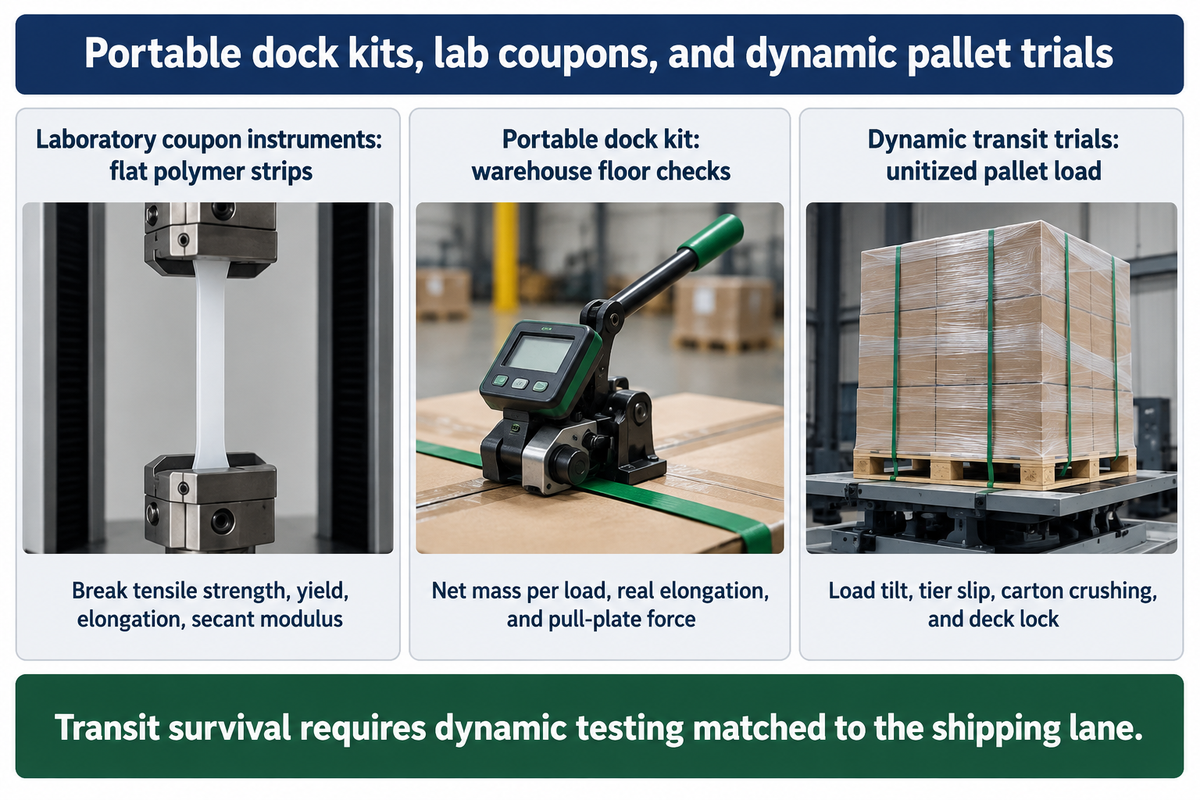
Ein Stretchfolien-Prüfset liefert bei einer Wiegeprüfung einen quantitativen Messwert der auf die Palettenladung aufgebrachten Folienmenge. Dieses Prüfset erfasst die Nettofolienmasse pro Ladeeinheit, die tatsächliche Folienstreckung, die Ausgangsfoliendicke und die lokale Zugplattenkraft. Laborprüfgeräte testen hingegen flache Polymerstreifen, während dynamische Paletten-Praxistests die Ladungsstabilität unter Bremsverzögerung und Vibration bewerten.
Ein mobiles Prüfset für die tägliche Qualitätskontrolle im Lager kombiniert vier Handmessgeräte. Bediener nutzen eine digitale Hängewaage mit Grammanzeige für das abgezogene Foliengewicht zusammen mit einem 10-Zoll-Markierrad oder Doppelrad-Tachometer, einer Flachamboss-Bügelmessschraube für die Ausgangsdicke und einer Zugplatten-Federwaage. ASTM D8314-20 regelt Prüfungen an aufgebrachter Stretchfolie auf einem 1219 × 1016 × 1270 mm (48 × 40 × 50 Zoll) großen Prüfstand oder einer Palettenladung, einschließlich des Herausziehens einer belüfteten 152 mm (6 Zoll) Prüfplatte um 102 mm (4 Zoll) nach 5 Minuten Ruhezeit. Parallel dazu gibt ASTM D4649-20(2025) Leitlinien für Auswahl und Anwendung von Stretchfolie auf Hand- und Maschinenwickellinien. Anders als Schrumpftunnel-Kontrollen für PCR-Schrumpffolie zur Prüfung von Siegelnähten konzentrieren sich Stretchfolien-Audits auf elastische Rückstellung und Lagenhaftung.
| Prüfstufe & Verfahren | Referenznorm | Prüfkörper | Primäre Messgröße | Was diese Prüfung nicht belegen kann |
|---|---|---|---|---|
| Stufe 1 Labor: Streifenzugversuch & Modul | ASTM D882-26a | Ungedehnter flacher Folienstreifen (<1,0 mm / 0.04 Zoll Dicke) | Reißfestigkeit, Streckgrenze, Reißdehnung und Sekantenmodul | Haltekraft nach dem Recken oder Durchstoßschutz an Palettenecken |
| Stufe 1 Labor: Fallbolzen- & Durchstoßversuch | ASTM D1709-22 / D5748-95(2019) | Eingespannter ungedehnter runder oder flacher Probekörper | Fallbolzen-Versagensmasse (g); maximale Sondenkraft & Durchstoßenergie | Biaxiale Eckdurchstoßung nach der Schlitten-Vordehnung |
| Stufe 1 Labor: Elmendorf-Pendelweiterreißversuch | ASTM D1922 | Voreingeschnittene Probekörper in Maschinen- (MD) und Querrichtung (TD) | Weiterreißkraft in Gramm zur Ausbreitung des Einschnitts | Linearer Dickenvergleich bei stark dehnbarer Stretchfolie |
| Stufe 1 Labor: Schälhaftung auf schiefer Ebene | ASTM D5458-95(2025) | Folienstreifen abgezogen von einer folienbespannten geneigten Fläche | Schälhaftkraft (g) zum Trennen aneinanderhaftender Folienlagen | Radiale Einwärtsspannung oder Endenhaftung in staubigen Kühlzonen |
| Stufe 1 Labor: Spannungsretention & Rückstellung | MD-Spannungsretention im Labor | Folienstreifen in Maschinenrichtung unter konstanter Dehnung gehalten | Elastische Rückstellung in %, bleibende Verformung, Spannungsretention | Kartonstauchung oder formschlüssige Fußanbindung an die Palette |
| Stufe 2 Rampen-Prüfset: Abschneide- und Wiegeprüfung | ASTM D8314-20 (Abschneiden & Wiegen) | Abgezogene Folie von umwickelten Ladeeinheiten (fünf bis zehn Ladeeinheiten im Einkaufsaudit) sowie Brutto-Folienrollen- und leere Wickelkerngewichte | Mittlere aufgebrachte Grammzahl pro Palette; Bruttogewicht der Folienrolle abzüglich Tara des leeren Wickelkerns ergibt die Nettofolienmasse pro Folienrolle | Ausschließlich aufgebrachte Folienmenge, keine nach innen wirkende Haltekraft |
| Stufe 2 Rampen-Prüfset: 10-Zoll-Strichmarke / Sternrad | ASTM D8314-20 (Markierrad) | Markierte Folienbahn vor und nach dem Auftrag am Palettenwickler | Reale Vordehnung in % und Breitenreduktion (Neck-down) der gedehnten Bahn | Langzeit-Kriechfestigkeit oder Fußfixierung während des Transports |
| Stufe 2 Rampen-Prüfset: Zugplatten-Kraftmessgerät | ASTM D8314-20 Abschnitt 15.3.1 | Belüftete 152 mm Prüfplatte um 102 mm gezogen an Kopf-/Mittel-/Fußzone | Lokale einwärts gerichtete Haltekraft (lbf / N / kgf) nach definierter Ruhezeit | Geräteübergreifende Gleichwertigkeit oder mehrachsige Vibrationsfestigkeit |
| Stufe 3 Transport: Verzögerungsschlitten & Vibration | ISTA 3E / 3B / 3N & EUMOS 40509 | Vollständige Palettenladung auf Rütteltisch oder Verzögerungsschlitten | Ladungsneigung, Lagen-Verrutschen, Kartonstauchung und Fußfixierung unter G-Kräften | Einhaltung der Ladungssicherung im Auflieger außerhalb des geprüften Transportwegs |
Kann ein tragbares Stretchfolien-Prüfset zertifizieren, dass eine umwickelte Palette den Lkw-Komplettladungstransport übersteht?
Nein: Ein tragbares Rampen-Prüfset kontrolliert aufgebrachte Folienmasse, Dehnung, Ausgangsdicke und lokale Zugplattenkraft auf dem Lagerboden; der Nachweis der Transportsicherheit erfordert jedoch dynamische Prüfungen passend zur Versandroute. Im Rahmen der Verfahren der Serie ISTA 3 deckt ISTA 3E Komplettladungen gleichartiger Packstücke ab, ISTA 3B gilt für gemischtes Teilladungs-Stückgut und ISTA 3N bildet europäische Straßen-Vibrationsspektren für Komplettladungen ab.
Ein Transport-Praxistest oder der kontrollierte Versand einer Testcharge von Palettenladungen bestätigt das Wickelprogramm und schafft einen Referenzwert für den laufenden Betrieb. Sobald ein bestimmter Artikel den Transport mit protokollierten Zugplattenwerten an Kopf, Mitte und Fuß nach 24 Stunden unbeschadet übersteht, verfügen Bediener über die Grundlage zur täglichen Produktionskontrolle gegen diesen internen Richtwert.
Abschneide- und Wiegeprüfungen: Überprüfung von Netto-Rollengewicht, Wickelkern-Tara und realen Folienkosten pro Palette
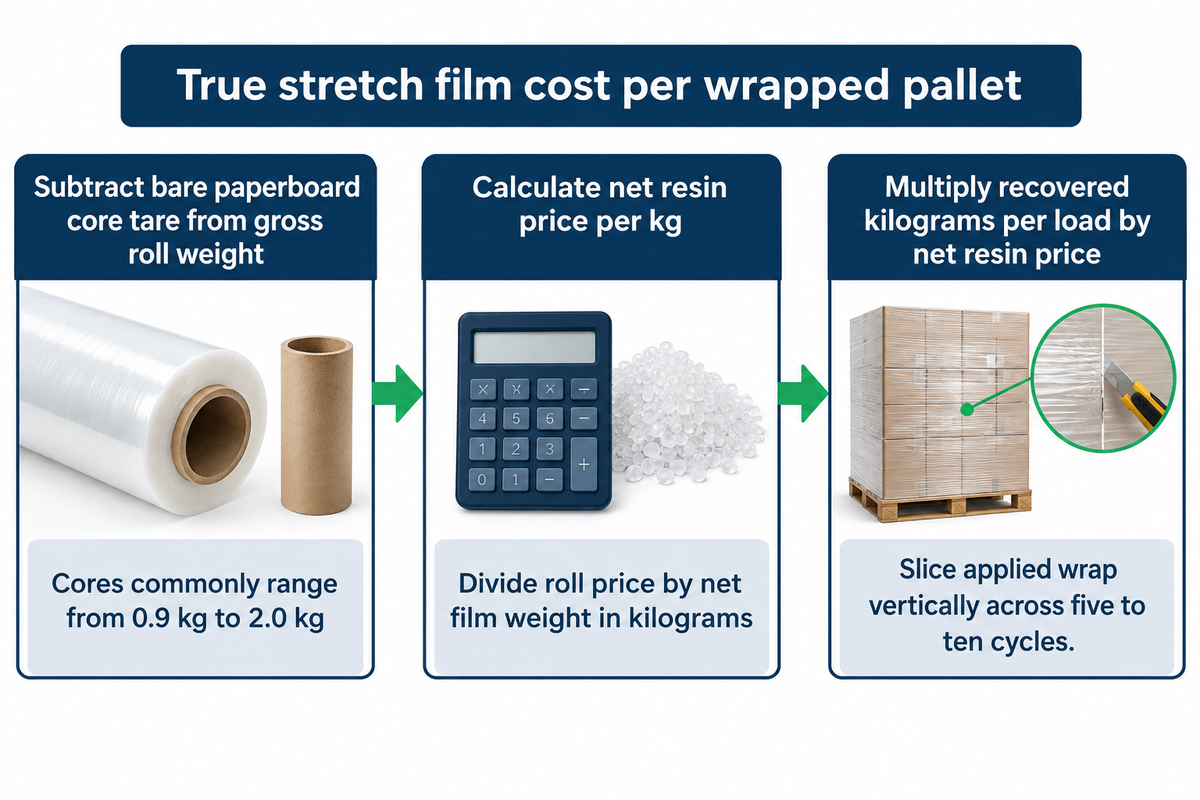
Um die tatsächlichen Kosten für Stretchfolie pro umwickelter Palette exakt zu ermitteln, ziehen Sie das Gewicht des leeren Hartpapier-Wickelkerns vom Bruttogewicht der Folienrolle ab, um das Netto-Polyethylengewicht in Kilogramm zu bestimmen. Teilen Sie anschließend den Rollenpreis durch das Nettofoliengewicht in Kilogramm und multiplizieren Sie diesen Wert mit dem mittleren Gewicht der abgezogenen Folie in Kilogramm (Gramm geteilt durch 1.000) über ordnungsgemäß gesicherte Ladeeinheiten.
Das Verfahren nach ASTM D8314-20 sieht vor, dass Techniker die aufgebrachte Umwicklung senkrecht aufschneiden und den abgenommenen Folienballen auf einer kalibrierten Grammwaage wiegen. Bei einem Konstanzaudit am Wickler gleicht die Wiederholung von fünf bis zehn identischen Wickelzyklen Schwankungen zwischen einzelnen Zyklen aus, während die Standarddichte von LLDPE bei rund 0.918 bis 0,920 g/cm³ (0,0332 lb/Zoll³) liegt. Die Wareneingangsteams wiegen im Rahmen ihrer Prüfungen leere Stretchfolien-Wickelkerne mit 3” Innendurchmesser. Vor der Berechnung der Kosten pro Ladeeinheit wiegt der Wareneingang zudem leere Wickelkerne mit 3 Zoll Innendurchmesser, die je nach Wandstärke typischerweise zwischen 0,9 kg und 2,0 kg (2,0 lb bis 4,4 lb) liegen. Schwere Wickelkerne erhöhen das Bruttoversandgewicht bei Angeboten, die nach Bruttogewicht abgerechnet werden.
Die Freigabe einer Umstellung der Foliendicke umfasst drei Prüfschritte.
- Ermitteln Sie die Netto-Polyethylenmasse der Folienrolle durch Abzug der Tara des leeren Hartpapier-Wickelkerns vom Bruttogewicht der Folienrolle: Nettofolienmasse (kg) = Bruttorollenmasse (kg) − Tara leerer Wickelkern (kg). Bei einer Dichte von 0,920 g/cm³ enthält eine 20 Zoll breite, 5.000 Fuß lange Stretchfolienrolle der Stärke 80 Gauge (0.80 mil / 20.32 Mikrometer) rund 31.84 bis 31,90 lb (14,47 kg) reines Polyethylen ohne Wickelkern.
- Angebotene Rollenpreise und geprüfte Nettofolienmasse dienen zur Berechnung des Nettogranulatpreises pro kg. In einer dokumentierten Referenzrechnung mit einer 20 Zoll breiten, 5.000 Fuß langen Maschinenrolle mit 80 Gauge zu einem Einkaufspreis von $72 netto pro Folienrolle schafft die Isolierung des Nettofoliengewichts eine objektive Vergleichsbasis pro Kilogramm über konkurrierende Angebote hinweg.
- Berechnen Sie die realen Folienkosten pro abgenommener Palette als (Mittlere abgezogene Folienmasse in Gramm ÷ 1.000) × Nettopreis pro Kilogramm. Bei derselben Abschneide- und Wiegeprüfung mit 200 % Vordehnung und durchschnittlich 340 Gramm (0.750 Pfund) Folie pro Palette vergleichen Einkäufer Kandidatenrollen durch Multiplikation der rückgewonnenen Kilogramm pro Ladeeinheit mit dem Nettopreis pro Kilogramm.
Bei der Prüfung einer dünneren Folienrolle führt ein geringerer Materialverbrauch in Gramm pro Palette nur dann zu echten Einsparungen, wenn die entspannte Haltekraft nach 24 Stunden und die Durchstoßfestigkeit an den Ecken auf der gewickelten Palette gleich bleiben. Erfassen Sie außerdem den Ausschuss separat: Automatiklinien verzeichnen häufig 3 % bis 5 % Prozessabfall, während manuelles Handwickeln 10 % bis 15 % erreichen kann.
10-Zoll-Strichmarkierungen gegenüber Sternrad-Tachometern: Prüfung von Vordehnverhältnis und Breitenreduktion (Neck-down)
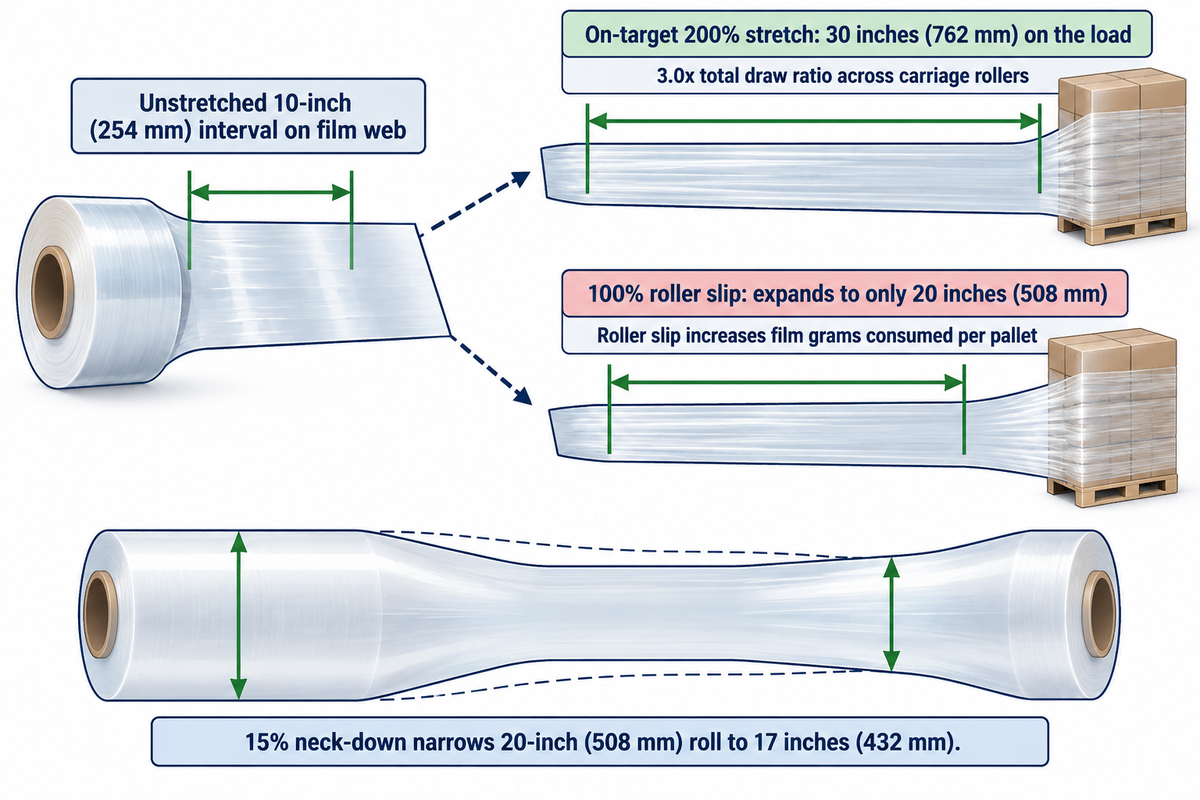
An jeder Paletten-Folienrolle überprüfen Bediener die tatsächliche Dehnung des Wicklers, indem sie im ungedehnten Zustand einen Abstand von 10 Zoll (254 mm) markieren, einen regulären Wickelzyklus fahren und den gedehnten Markenabstand sowie die Bahnbreite auf der Ladeeinheit messen. Doppelrad-Sterntachometer erfassen die primäre Reckung zwischen den Walzen im Schlitten, während Strichmarken die gesamte aufgebrachte Dehnung abbilden.
Wenn Sie eine unkomplizierte Methode zur Dehnungsprüfung ohne Stillstand automatischer Linien suchen, beschreibt ASTM D8314-20 das Markierrad-Verfahren sowie bandlose Geschwindigkeitsverhältnis-Messungen. Das Markierrad-Verfahren nutzt 2 bis 4 gleichmäßig über den Radumfang verteilte Marken und vergleicht die markierten Abstände vor und nach dem Wickeln, während das klebebandlose Verfahren die Foliengeschwindigkeit an der Ladeeinheit ins Verhältnis zur Abrollgeschwindigkeit setzt. Mit einer manuellen 10-Zoll-Marke berechnen Sie die Dehnung als Aufgebrachte Dehnung (%) = ((Endlänge − Ausgangslänge) ÷ Ausgangslänge) × 100:
- Bei einer angestrebten Dehnung von 200 % verlängert sich eine 10 Zoll (254 mm) lange Markierung auf Maschinen-Stretchfolie an der Ladeeinheit auf 30 Zoll (762 mm), was (30 – 10) ÷ 10 × 100 = 200 % Dehnung entspricht (einem Gesamtreckverhältnis von 3.0x).
- Wenn verglaste Polyurethan-Vorreckwalzen, Paraffinablagerungen oder falsch eingefädelte Andruckwalzen verdeckten Schlupf in einem auf 200 % eingestellten Reckschlitten verursachen, dehnt sich diese 10-Zoll-Marke mitunter auf lediglich 20 Zoll (508 mm beziehungsweise 100 % reale Dehnung). Walzenschlupf bewirkt einen unbemerkten Anstieg des Folienverbrauchs in Gramm pro Palette.
Allein die Messung der Längenausdehnung übersieht die Quereinschnürung (Neck-down) und die Dickenabnahme. In einer empirischen Studie vom November 2025 in Sensors (Tkaczyk et al., PMC12656129) untersuchten Forscher LLDPE-Stretchfolien in 15 Mikrometer (15 µm), 17 µm und 23 µm bei 150 % bis 250 % Vordehnung an einer 1200 × 800 × 1500 mm großen, 182 kg schweren Gitterkiste (einschließlich einer 22 kg schweren Palette). In dieser Untersuchung reduzierte sich eine bei 150 % gereckte 23 µm Folie auf der Ladeeinheit auf 9–10 µm, während eine für 150 %–300 % Vordehnung ausgelegte 15 µm Hochleistungsfolie bei hoher Reckung auf 5–6 µm ausdünnte. Protokollieren Sie stets die Bahnbreite nach dem Umwickeln zusammen mit dem Markenabstand. Unter Zugspannung kann die nutzbare Bahnbreite um 10 % bis 25 % sinken: Eine 20 Zoll (508 mm) breite Folienrolle mit 15 % Einschnürung deckt nur noch 17 Zoll (432 mm) ab, was eine Kontrolle der Lagenüberlappung erfordert.
Haltekraft-Kartierung mit Zugplatte: ASTM-D8314-Feldprüfungen an Kopf-, Mittel- und Fußzone
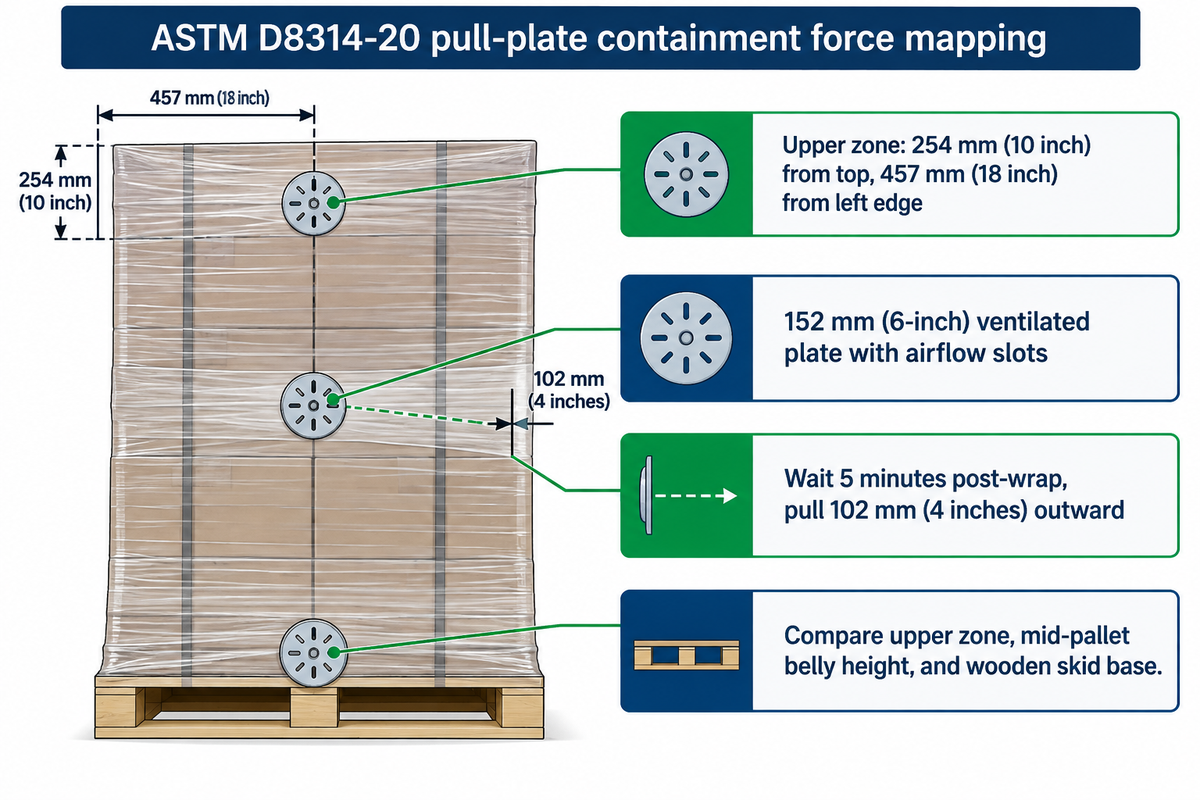
Die Haltekraft-Messung mit Zugplatte erfasst die nach innen wirkende Rückhaltekraft der aufgebrachten Umwicklung, indem eine starre belüftete Scheibe an Kopf-, Mittel- und Fußzone der Palette hinter das Folienpaket geschoben wird. Anschließend messen Bediener nach einer festgelegten Ruhezeit die erforderliche Kraft, um die Folienbahn um eine definierte Strecke nach außen zu ziehen.
(Siehe ASTM D8314-20 Abschnitt 15.3.1 zur Referenz-Zugplattenvorrichtung). Gemäß ASTM D8314-20 Abschnitt 15.3.1 verwendet die Referenzvorrichtung eine formstabile Platte mit 152 mm (6 Zoll) Durchmesser und eingefrästen Luftschlitzen (vergleichbar mit der bündigen 150 mm Sensorscheibe in instrumentierten Kistenstudien). Anmerkung 1 schreibt diese Schlitze vor, damit beim Abziehen der Folie von glatten Verpackungskartons kein Unterdruck hinter der Scheibe entsteht, der die Messwerte von Kraftmessdose oder Federwaage verfälschen würde. Die Norm definiert für die obere Messzone eine Positionierung der Platte 254 mm (10 Zoll) unterhalb der Ladungsoberkante und 457 mm (18 Zoll) vom linken vertikalen Rand entfernt. Nach 5 Minuten Wartezeit ab Wickelende wird rechtwinklig zur Ladungsfläche gezogen, bis die Folie um 102 mm (4 Zoll) gegenüber ihrer Ruhetangente ausgelenkt ist.
Lageraudits vergleichen die Zugplattenkraft auf drei Höhen: in der Kopfzone (254 mm unter der Oberkante), auf mittlerer Ladungshöhe sowie in der Fußzone, wo die unteren Wickellagen das Holzdeck der Palette erfassen. Die Einbindung des Palettenfußes verbindet die Ladeeinheit mit der Palette, wogegen das Bremsverhalten einen dynamischen Transport-Praxistest erfordert. Motorisierte Reckschlitten arbeiten üblicherweise mit 150 % bis 300 % Vordehnung, während manuelles Handwickeln nur 10 % bis 30 % erreicht; zerstörungsfreie Kolben-Prüfgeräte müssen daher stets identische Ruhezeiten und Randabstände einhalten.
Gibt es ein ASTM-zertifiziertes Haltekraft-Messgerät mit einem universellen Gut-Schlecht-Grenzwert?
Nein: ASTM International veröffentlicht genormte Prüfverfahren und Leitfäden, zertifiziert jedoch keine kommerziellen Gerätemarken, und die Abschnitte 1.2 bis 1.2.1 von ASTM D8314-20 legen weder einen allgemeingültigen Kraftgrenzwert zur Abnahme noch eine geräteübergreifende Präzisions- und Abweichungsaussage fest. Die sichere Haltekraft unterscheidet sich erheblich zwischen empfindlichen leichten Verpackungskartons und schweren starren Fässern.
Deshalb sind Kraftwerte einer belüfteten 6-Zoll-Zugplatte, einer schmalen Hakenwaage und eines federbelasteten Kolben-Auslenkungsmessers unterschiedlicher Hersteller nicht direkt untereinander austauschbar. Behandeln Sie Ihr gewähltes Messgerät als internes Wiederholpräzisions-Instrument: Legen Sie Auszugsweg, Eckabstand und Ruhezeit nach dem Wickeln verbindlich in Ihrer Prüfanweisung fest und gleichen Sie die Kräfte mit realen Versanddaten ab.
ASTM-Laborprüfungen an Probekörpern: Was D882-Zugversuch, D1709-Fallbolzen und D1922-Weiterreißen tatsächlich belegen
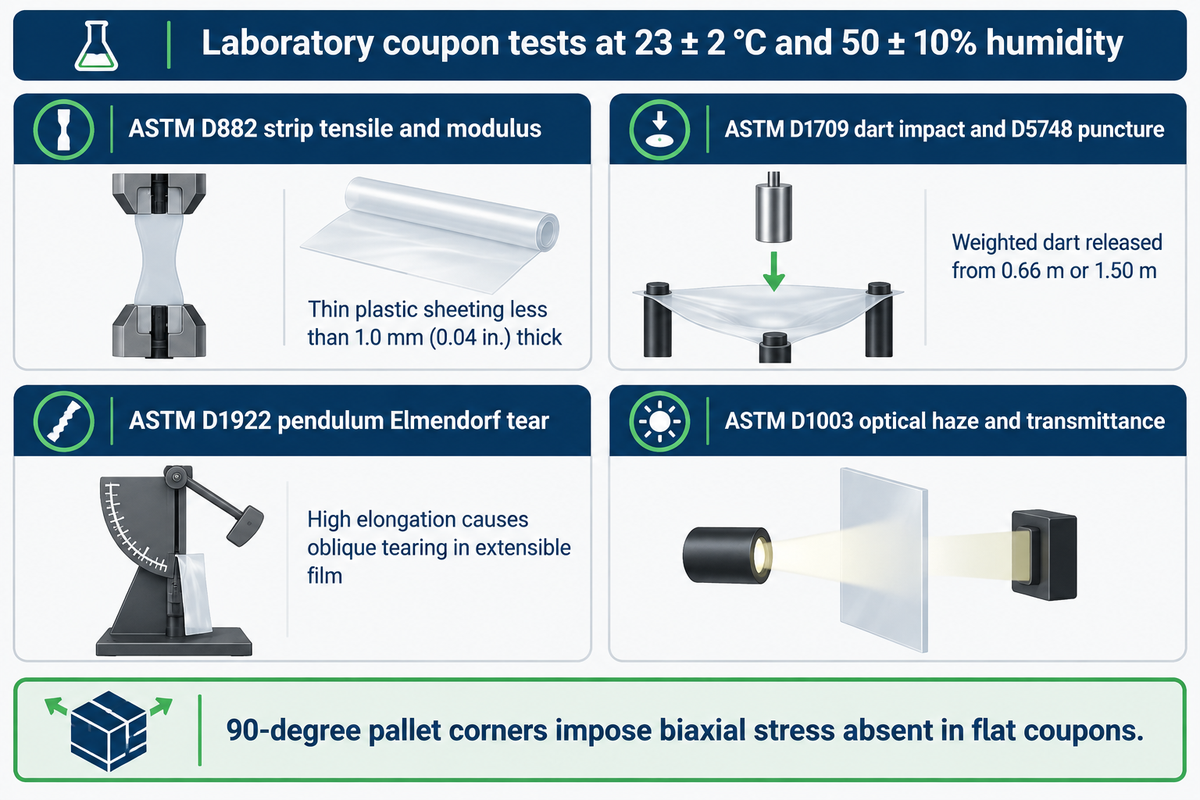
Im Gegensatz zu täglichen Rampenmessgeräten prüfen die Laborverfahren ASTM D882, D1709, D5748 und D1922, ob eine ungedehnte Rollencharge die spezifizierten Flachfolienkennwerte einhält. Techniker führen diese Zug-, Fallbolzen-, Durchstoß- und Weiterreißversuche im Normklima bei 23 ± 2 °C und 50 ± 10 % relativer Luftfeuchte durch.
Bei der Prüfung eines technischen Datenblatts für Stretchfolie der Folienhersteller stoßen Einkäufer auf drei mechanische Probekörperkennwerte aus Universalprüfmaschine oder Fallprüfstand sowie auf einen optischen Transparenzwert:
- Streifenzugversuch und Modul (ASTM D882-26a, Überarbeitung von D882-18 und D882-26) gelten für dünne Kunststofffolien unter 1,0 mm (0.04 Zoll) Dicke, während ASTM D638-22 dickere Kunststoffe abdeckt. D882 zieht flache Streifen in Maschinenrichtung (MD) und Querrichtung (TD) mit definierter Prüfgeschwindigkeit (500 mm/min in Patentprotokollen) und erfasst Streckgrenze, Reißfestigkeit, Dehnung sowie Sekantenmodul.
- Der Fallbolzen-Schlagversuch (ASTM D1709-22) nutzt einen beschwerten halbkugelförmigen Fallkörper, der aus 0,66 m (Verfahren A) oder 1,50 m (Verfahren B) Höhe auf eingespannte Flachfolie fällt, um das Versagensgewicht in Gramm zu bestimmen. Der Durchstoßversuch (ASTM D5748-95(2019)) drückt einen abgerundeten Prüfstempel mit 250 mm/min durch straff eingespannte Folie und ermittelt maximale Durchstoßkraft sowie Durchstoßenergie.
- Der Elmendorf-Pendelweiterreißversuch (ASTM D1922) misst die Kraft in Gramm zur Ausbreitung eines eingebrachten Einschnitts. Hohe Dehnbarkeit und schräges Weiterreißen dehnbarer Stretchfolie schließen ASTM D1922 als präzises Werkzeug zur Abnahme aus, sofern die Wiederholbarkeit nicht vorab belegt wurde. Zudem verläuft der Weiterreißwiderstand nicht linear zur Foliendicke, was Vergleiche über verschiedene Stärken hinweg einschränkt.
- Optische Trübung und Transmission (ASTM D1003) dokumentieren Schleierbildung und Lichtdurchlässigkeit im Labor, während die Barcode-Lesbarkeit durch aufgebrachte transparente oder transluzente farbige Stretchfolie in einem separaten Scan-Praxistest an der Palette verifiziert wird.
Warum kann eine Folienrolle jede Laborspezifikation erfüllen und dennoch auf Ihrem Palettenwickler zu einem Folienriss führen? Spannbacken im Labor ziehen einen schmalen, ungedehnten Streifen jeweils nur entlang einer Achse. Sobald ein Motor-Reckschlitten eine 17 Mikrometer oder 23 Mikrometer starke Folienbahn im Vordehnfenster von 100 % bis 300 % oder 150 % bis 300 % verstreckt, nimmt die Foliendicke stark ab. Das anschließende Umlegen der gedehnten Bahn um 90-Grad-Palettenecken erzeugt biaxiale Durchstoßspannungen, die ungedehnte Flachproben nicht abbilden.
ASTM-D5458-Schälhaftung gegenüber Haltekraft: Diagnose abstehender Folienenden und sich lösender Wicklungen im Kühllager
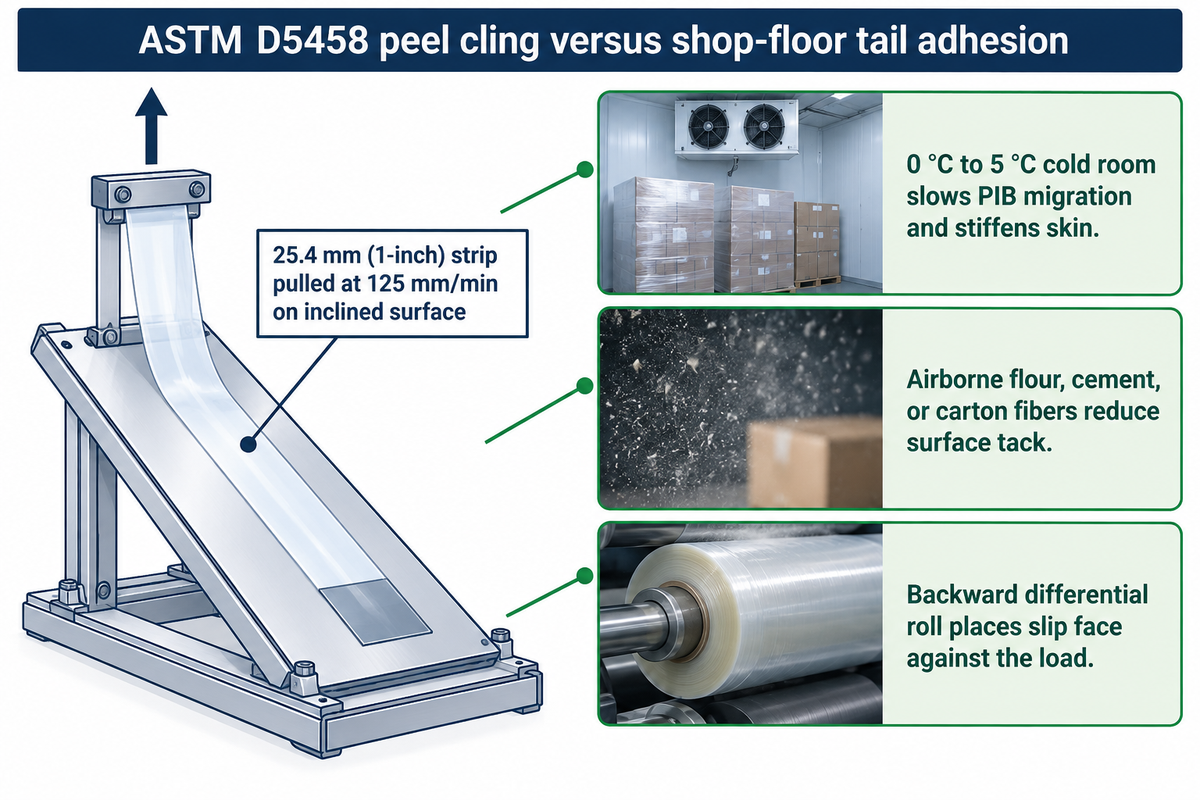
Die Schälhaftung nach ASTM D5458 misst die Oberflächenhaftkraft zum Trennen zweier Lagen Stretchfolie entlang einer schiefen Ebene, während die einwärts wirkende Haltekraft aus der elastischen Spannung verstreckter Polyethylenketten stammt. Die nach innen gerichtete Haltekraft beruht auf der gespeicherten elastischen Rückstellspannung der gedehnten Polymerketten. Unzureichende Lagenhaftung lässt das Folienende aufspringen und mindert die Wickelspannung.
Nach dem gültigen wiederbestätigten Prüfverfahren ASTM D5458-95(2025) bringt ein Prüfer einen 25,4 mm (1 Zoll) breiten Folienstreifen auf einer flachen, folienbespannten geneigten Platte auf. Ein Querhaupt zieht den Streifen mit konstanter Geschwindigkeit von 125 mm/min (5 Zoll/min) ab und misst die Schälhaftkraft in Gramm. Anders als druckempfindliche Klebebänder mit permanentem Acrylat- oder Schmelzklebstoff bezieht Stretchfolie ihre Haftung aus einem migrierenden Polyisobutylen-Additiv oder einer coextrudierten Metallocen-Plastomer-Haftschicht.
Wie ASTM D5458 festhält, sichert die Zwischenlagenhaftung den festen Verbund der Umwicklung nach dem Abtrennen der Folienbahn durch den Anlegearm. In Logistikzentren sorgen drei Praxis- und Rollenmontagefaktoren dafür, dass die Endenhaftung an der Rampe von klimatisierten Labormesswerten abweicht.
- Kondensfeuchte im Kühlraum und Versteifung des Granulats bei 0 °C bis 5 °C verlangsamen die PIB-Migration und verhärten die Plastomer-Außenschicht, sodass das Folienende absteht, sofern die Güteklasse nicht gezielt für das Umwickeln im Kühllager formuliert ist.
- Schwebender Mehl-, Zement- oder Kartonfaserstaub belegt offene Folienoberflächen und senkt die Haftung, weshalb ASTM D8314-20 Labor-Schälprüfungen um eine Haftungskontrolle 5 Minuten nach dem Wickeln direkt am Prüfstand ergänzt.
- Wird eine coextrudierte Maschinen-Folienrolle mit einseitiger Haftung (differenzieller Reibungskoeffizient) verkehrt herum eingelegt, liegt ihre glatte reibungsarme Außenseite (niedriger äußerer Reibungskoeffizient) an der Palettenladung statt der stark haftenden Innenseite. Abgeschnittene Enden lösen sich dann, während benachbarte Paletten bei der nebeneinanderliegenden Lkw-Verladung aneinanderkleben.
Warum identische Foliendicke und Vordehnung nach 30 Tagen versagen können: Spannungsrelaxation und Eckdurchstoß
Zwei Folien gleicher Ausgangsdicke und identischer Vordehnung können sich während einer mehrwöchigen Lagerung deutlich auseinanderentwickeln, da Polyethylen viskoelastisch reagiert. Folienaufbauten mit geringerer Retention verlieren in den ersten 12 bis 24 Stunden einen größeren Teil ihrer Anfangsspannung und bauen beim Setzen der Verpackungskartons weniger Umfangskraft auf.
Die Auswahl des Polymergranulats und der Schichtaufbau bestimmen maßgeblich, wie gut eine gedehnte Folienbahn ihre Spannung hält und einem Aufreißen an Kanten widersteht. Beispielsweise beschreibt das erteilte Mehrschicht-Stretchfolienpatent von Trioworld US12296563B2 (veröffentlicht als US20220388285A1) eine 5 bis 40 µm dünne coextrudierte Stretchfolie. Ihre tragende Kernschicht nutzt 50 bis 90 Gew.-% Octen-1-Metallocen-LLDPE (Dichte rund 0,918 g/cm³), getrennt von dünnen äußeren Haftschichten. Dieser Aufbau wählt Metallocen-LLDPE gezielt für Spannungsretention und Durchstoßwiderstand, während Praxistests an der Rampe die Beständigkeit über scharfen Palettenecken nachweisen.
| Struktur- oder Prozessfaktor | Folienprofil mit hoher Spannungsretention | Profil mit hohem Spannungsverlust / Ausfallrisiko | Verifizierungsprüfung oder Auditkontrolle |
|---|---|---|---|
| LLDPE-Comonomer & Granulat-Güteklasse | Kernschicht aus Octen-(C8)- oder Hexen-(C6)-Metallocen-LLDPE | Ungeprüfte Standardmischung oberhalb ihrer Nennreckung betrieben | Lieferantenerklärung zum Comonomer; ASTM D5459-95(2025) zur Spannungsretention |
| Coextrusions-Schichtaufteilung | 5 bis 7+ Schichten trennen den elastischen Kern von Haft-/Gleitschichten | Monofolie oder hoher PIB-Anteil schwächt den Kernmodul | Produktspezifikation des Lieferanten + 24-Stunden-Zugplattenretention |
| Extrusionsverfahren (Flachdüsen-Cast gegenüber Blasfolie-Blown) | Cast: leises Abrollen, gleichmäßige Dicke; Blown: hohe biaxiale Zähigkeit | Unpassende Güteklasse über scharfe ungeschützte Metallkanten gezogen | Weiterreißen eines vertikalen 127 mm (5 Zoll) Einschnitts über 10 Minuten gemäß ASTM D8314-20 beobachtet |
| Dickenschwankung quer zur Bahn | Enge Düsenbolzen-Profilregelung (geringe Punkt-zu-Punkt-Abweichung) | Dünne Dickenstreifen führen bei hoher Schlittenreckung zuerst zum Folienriss | Mehrpunkt-Querdickenmessung mit digitaler Bügelmessschraube |
| Aufgebrachte Vordehnung gegenüber Folienauslegung | Abgestimmt auf die Folienfreigabe (zum Beispiel 150 %–250 % bei 15–23 µm LLDPE in Tkaczyk et al., 2025) | Überdehnung über die Nenngrenze der Folie hinaus bis zu starker Breitenreduktion | Dehnung der 10-Zoll-Strichmarke + Messung der gedehnten Bahnbreite |
| Anfangs-Anlegespannung zur Ladeeinheit | Kontrollierte Bahnspannung zwischen Schlitten und Ladeeinheit erhält die elastische Rückstellung | Überhöhte Anlegespannung verursacht eingedrückte Kartonkanten & rasches Kriechen | Zugplattenwerte nach 5 Minuten gegenüber 12–24 Stunden vergleichen |
| Stabilität der Lagenhaftung | Gleichmäßige Innenhaftung fixiert überlappende Wickellagen ohne Verrutschen des Folienendes | Ablösen des Folienendes durch Kälte oder Staub lockert die äußeren Wickellagen | ASTM D5458-95(2025) Laborhaftung + 24-Stunden-Endenkontrolle an der Rampe |
| Temperaturschwankung im Lager | Qualifiziert unter ungünstigster Lager- oder Aufliegertemperatur | Nur bei 23 °C Laborklima geprüft, aber in heißen Aufliegern oder Kühlzonen eingesetzt | Klimatisierter Praxistest (±8 % analytische Abweichung über 5–35 °C) |
| Zustand der Rollenkante | Zurückgesetzter Wickelkernschutz mit kerbfreien gewickelten Folienkanten | Kantenkerben durch Sturz der Folienrolle führen unter Zug zum vollständigen Folienriss | Sichtprüfung der Rollenkanten im Wareneingang vor Montage am Reckschlitten |
Wie viel Haltekraft verliert Stretchfolie während der ersten 24 Stunden der Palettenlagerung?
Empirische Untersuchungen an Ladeeinheiten am Virginia Tech Center for Unit Load Design (Reynolds & Lumley) zeigten, dass die Haltekraft nach 12 Stunden um bis zu 55 % abnahm, wenn beim Umwickeln eine höhere Ausgangshaltekraft eingestellt war. Die primäre viskoelastische Spannungsrelaxation verläuft innerhalb der ersten 12 bis 24 Stunden am steilsten.
Über einen 30-tägigen Lager- und Versandzyklus summiert sich diese frühe viskoelastische Folienrelaxation mit feuchtebedingtem Kriechen der Wellpapp-Verpackungskartons und Umgebungstemperaturschwankungen (analytisch mit rund ±8 % zwischen 5 °C und 35 °C modelliert in Tkaczyk et al., 2025). Wird aufgebrachte Folie lediglich 5 Minuten nach dem Wickeln gemessen, kann ein einzelner Zugplattenwert die später im Lager verbleibende statische Haltekraft überschätzen und widerlegt Aussagen über überlegene Ladungssicherung allein anhand von Null-Minuten-Messungen.
ASTM D4649, D8314, ISTA 3E und EUMOS 40509: Prüfprotokoll für Musterrollen und Einkäufer-Checkliste
Eine neue Folienrolle muss definierte Spezifikationen erfüllen, um von industriellen Einkäufern freigegeben zu werden. Industrieeinkäufer qualifizieren eine neue Folienrolle durch Abgleich des chargenbezogenen Analysenzertifikats hinsichtlich Nenndicke, Granulatdichte, MD/TD-Zugfestigkeit und Dehnung (ASTM D882-26a), Fallbolzen-Schlagfestigkeit sowie Schälhaftung. Anschließend folgen die Teams den Auswahlrichtlinien nach ASTM D4649-20(2025) und führen ein ASTM-D8314-20-Rampenaudit durch, bevor sie Transportprüfungen nach ISTA 3E, 3B, 3N oder EUMOS 40509 ansetzen.
Stimmen Sie die Transportvalidierung auf Ihre Versandart und die Steifigkeitsgrenzen der Ladeeinheit ab. Im europäischen Verkehrssicherheitsrahmen, der in Sensors 25(22):6883 (PMC12656129) erörtert wird, prüft EUMOS 40509 die horizontale Beschleunigungssteifigkeit von Ladeeinheiten gegen Richtwerte von 0.8 G längs sowie 0.5 G quer und rückwärts. Die Forscher planten zudem ergänzende Temperaturstufen bei 5 °C, 25 °C und 35 °C. Wenn eine schwere Palettenladung den geforderten G-Kräften allein mit Stretchfolie nicht standhält, kombinieren Versender die Umwicklung mit Paletten-Umreifungsband für den Versand sowie formschlüssiger Ladungssicherung im Auflieger. Nach den ISTA-Normen für Ladeeinheiten wählen Sie Verfahren 3E (überarbeitet als ISTA 3E-2026) für Komplettladungen gleichartiger Packstücke, ISTA 3B für palettiertes Stückgut im Teilladungsverkehr oder ISTA 3N für europäische Komplettladungs-Vibrationsprofile.
2-stufiges Qualifizierungsprotokoll für Stretchfolien-Musterrollen und Ladeeinheiten
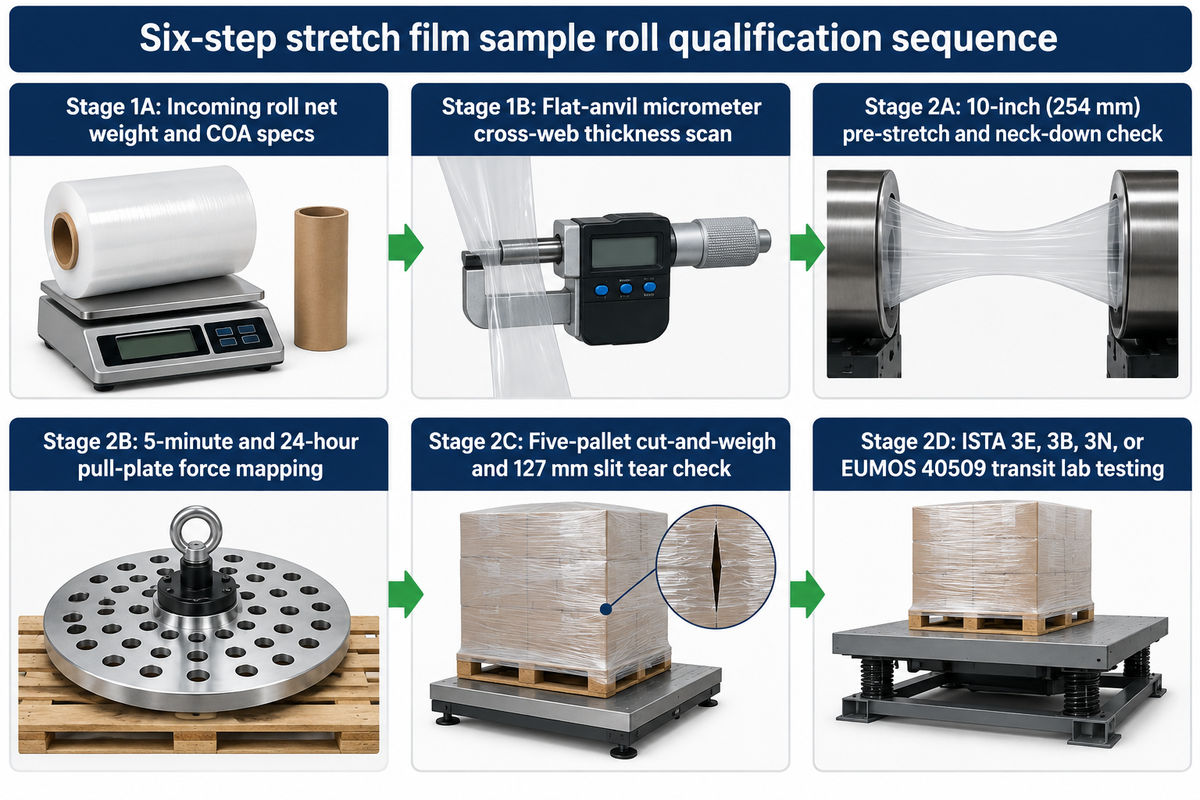
Bevor Sie Rollenspezifikationen ändern oder auf die dünnste Kandidaten-Güteklasse reduzieren, durchlaufen Sie diese sechsstufige Prüffolge:
- Stufe 1A prüft das Nettogewicht der gelieferten Folienrolle und die Kennwerte des Analysenzertifikats. Berechnen Sie die erwartete Nettofolienmasse als Breite × Lauflänge × Nenndicke × Foliendichte in einheitlichen Maßeinheiten und gleichen Sie das Ergebnis innerhalb vereinbarter Einkaufstoleranzen mit dem Bruttogewicht abzüglich leerem Wickelkern ab.
- Stufe 1B erfasst vor dem Einlegen der Folienrolle in den Reckschlitten die Querdickenverteilung von Kante zu Kante auf der ungedehnten Folienbahn mithilfe einer kalibrierten digitalen Flachamboss-Bügelmessschraube.
- Stufe 2A prüft reale Vordehnung und Breitenreduktion am Wickler. Markieren Sie auf der ungedehnten Folienrolle einen Abstand von 10 Zoll (254 mm), umwickeln Sie Ihren Artikel mit den schärfsten Kanten bei der vorgesehenen Einstellung und messen Sie Markenabstand sowie gedehnte Bahnbreite an der Ladeeinheit. Beim Praxistest mit individuell bedruckter Stretchfolie beurteilen Sie bei demselben Reckverhältnis zugleich die Drucklesbarkeit.
- Stufe 2B erfasst die Differenz zwischen der Zugplattenkraft nach 5 Minuten und nach 24 Stunden an Kopf-, Mittel- und Fußzone gemäß ASTM D8314-20 (wobei allein die unmittelbare Entspannung kurz nach dem Wickeln in Kistenversuchen rund 10 % bis 20 % der Kraft abbaut). Lagern Sie fünf Prüfpaletten unter realen Lager- oder Kühlrampenbedingungen ein und messen Sie nach 12 bis 24 Stunden erneut, um die entspannte Haltekraft abzusichern.
- Stufe 2C führt eine Abschneide- und Wiegeprüfung über fünf Paletten durch, um die Nettofolienkosten pro abgenommener Palette zu bestimmen. Techniker beobachten außerdem über 10 Minuten die Rissausbreitung an einem vertikalen 127 mm (5 Zoll) Einschnitt gemäß ASTM D8314-20 und prüfen in separaten Praxistests die Widerstandsfähigkeit bei Staplerkontakt.
- Stufe 2D übergibt anspruchsvolle Exportrouten, hohe instabile Ladeeinheiten oder vertraglich nachweispflichtige Artikel an ein akkreditiertes externes Transportprüflabor für Schlitten- und Vibrationsprüfungen nach ISTA 3E, 3B, 3N oder EUMOS 40509.
Einkäufer-Checkliste für Musterrollen-Praxistests & Lieferumfang (UD Packaging)
- Geben Sie bei Ihrer Testanfrage die wichtigsten Daten Ihres Wicklers an: Handrolle oder automatischer Drehteller- beziehungsweise Dreharmwickler, angestrebtes Vordehnverhältnis (etwa 150 %–250 %), aktuelle Nenndicke sowie Anforderungen an den 3-Zoll-Wickelkern. Nennen Sie außerdem Palettengewicht, Kantenprofil und Lager- oder Kühlraumtemperatur.
- UD Packaging liefert industrielle Cast- und Blas-LLDPE-Stretchfolienrollen (transparent/eingefärbt, blickdicht und bedruckt) sowie PET- und PP-Umreifungsband. Jede Testbestellung umfasst chargenbezogenes Analysenzertifikat, physikalische Kennwerte, Wickelkern-Taragewichte und Musterrollen für die Prüfung an Ihrer Rampe.
- Leistungsabgrenzung von UD Packaging: UD Packaging fertigt, verkauft und kalibriert weder Stretchfolien-Prüfsets, Zugplatten-Messgeräte noch Labor-Zug- oder Fallbolzenmaschinen, liefert keine Palettennetze oder Wartungsdienste für Wickler und stellt keine externen ISTA- oder EUMOS-Zertifikate aus. UD Packaging stellt keine externen ISTA- oder EUMOS-Zertifikate aus. Stimmen Sie verfügbare Foliendicken, Lauflängen und Lieferzeiten vor Großbestellungen mit unserem Team ab.
Häufig gestellte Fragen
Wie viele Musterpaletten sollten Sie für eine belastbare Abschneide- und Wiegeprüfung umwickeln und abziehen?
Umwickeln und strippen Sie für ein praxisnahes Konstanzaudit nach dem Abschneide- und Wiegeverfahren gemäß ASTM D8314-20 jeweils fünf bis zehn aufeinanderfolgende, identische Palettenladungen pro Folienkandidat. Die Mittelwertbildung über mehrere Ladeeinheiten gleicht Überlappungsunterschiede der Drehteller-Grundstellung und Schwankungen beim Folienendenschnitt aus. Berücksichtigen Sie für die Auswertung ausschließlich Paletten, die Ihre geforderte Haltekraft nach Relaxation ohne Eckdurchstoß oder Folienriss erfüllen.
An welchen Stellen einer gewickelten Palette sollten Bediener die Haltekraft mit der Zugplatte messen?
Messen Sie auf der langen Palettenseite in drei vertikalen Höhen mit einer belüfteten 6 Zoll (152 mm) großen Zugplatte, die 18 Zoll (457 mm) einwärts von einer senkrechten Ecke eingesetzt wird. Prüfen Sie die obere Zone 10 Zoll (254 mm) unterhalb der Ladungsoberkante, die mittlere Bauchzone sowie die untere Fußzone im Bereich des Holzdecks der Palette.
Warum ergibt eine eingestellte Vordehnung von 250 % am Wickler im 10-Zoll-Radtest häufig weniger als 200 %?
Schlupf der Folie auf den Vorreckwalzen mindert die tatsächliche Bahndehnung, sodass trotz einer Einstellung von 250 % effektiv weniger als 200 % Dehnung an der Palette ankommen können. Zu den Ursachen zählen Paraffinbeläge auf den Walzen, eine ermüdete Andruckrollen-Feder, verglaste Walzenoberflächen oder ein verkehrtes S-Einfädeln der Folie.
Welche Waagengenauigkeit wird benötigt, um das Stretchfoliengewicht in Gramm pro Palette zu prüfen?
Verwenden Sie eine kalibrierte digitale Tisch- oder Hängewaage mit 1 g Auflösung für abgezogene Folienballen (typischerweise 200 bis 600 g) sowie 10 g Auflösung für volle Folienrollen und leere Wickelkerne. Tarieren Sie die Waage vorab inklusive eines verwendeten Sammelbeutels auf null.
Worin besteht auf einem Foliendatenblatt der Unterschied zwischen Fallbolzen-Schlagfestigkeit nach ASTM D1709 und Stempeldurchstoß nach ASTM D5748?
ASTM D1709 lässt einen frei fallenden halbkugelförmigen Fallbolzen aus 0,66 m oder 1,50 m Höhe auf eingespannte ungedehnte Folie treffen und bestimmt die Bolzenmasse in Gramm, die bei schlagartiger Beanspruchung zum Versagen führt. ASTM D5748 drückt dagegen einen abgerundeten Stempel mit 250 mm/min in straff gespannte Folie, um Spitzenkraft und Energie bei langsamem Eindringen zu erfassen, was anhaltendem Druck durch Kartonkanten oder Palettenbretter gegen gedehnte Stretchfolie näherkommt.
Erhöht eine stärkere Schälhaftung (Cling) die Haltekraft auf der Palette?
Nein. Die Schälhaftung erzeugt lediglich die Oberflächenhaftung zwischen den Lagen, die das abgeschnittene Folienende fixiert und ein gegenseitiges Verrutschen benachbarter Wickellagen verhindert. Die nach innen wirkende Haltekraft entsteht allein aus der elastischen Rückstellkraft des verstreckten Polymers und der Lagenanzahl um die Palette.
Wie sollten Einkäufer beim Angebotsvergleich von Stretchfolienrollen mit dem Gewicht des Wickelkerns umgehen?
Verlangen Sie in jedem Lieferantenangebot und auf jedem Lieferschein eine getrennte Ausweisung von Netto-Polyethylengewicht und Tara des leeren Hartpapier-Wickelkerns und überprüfen Sie beides im Wareneingang auf einer kalibrierten Waage vor der Kostenrechnung pro Palette. Bewerten Sie erst danach die Palettenkosten. Leere 3-Zoll-Maschinen-Wickelkerne wiegen in der Regel 0.9 bis 2,0 kg (2.0 bis 4,4 lb). Bei gleichem Bruttogewicht der Folienrolle verbleibt bei einem schwereren Wickelkern weniger nutzbare Folie, weshalb die Wickelkern-Tara zwingend abzuziehen ist.
Bereit für einen kontrollierten Musterrollen-Praxistest auf Ihrem Palettenwickler? Teilen Sie UD Packaging Ihre aktuelle Rollenbreite, Nenndicke, eingestellte Schlitten-Vordehnung und Ihr Palettengewichtsprofil mit, um passende Hand- oder Maschinen-Stretchfolienrollen samt chargenbezogenem Analysenzertifikat anzufordern. Entdecken Sie unsere LLDPE-Stretchfolie für Ihre nächste Verpackungslösung.
Literatur und Quellen
- ASTM International (über iTeh Standards). ASTM D8314-20: Standardprüfverfahren zur Leistungsprüfung aufgebrachter Stretchfolien (Abschnitte 1.2, 7-15 sowie Abschnitt 15.3.1 zum Prüfverfahren mit belüfteter Zugplatte).
- ASTM International. ASTM D4649-20(2025): Standardleitfaden für Auswahl und Anwendung von Stretchfolien.
- American National Standards Institute (ANSI). ASTM D882-26a: Standardprüfverfahren für die Zugeigenschaften dünner Kunststofffolien.
- ASTM International. ASTM D1709-22: Standardprüfverfahren für die Schlagfestigkeit von Kunststofffolien nach dem Fallbolzen-Verfahren.
- ASTM International. ASTM D5748-95(2019): Standardprüfverfahren für den Durchstoßwiderstand von Stretchfolie.
- ASTM International. ASTM D5458: Standardprüfverfahren für die Schälhaftung von Stretchfolie (2025 wiederbestätigt als ASTM D5458-95(2025)).
- Virginia Tech, Center for Unit Load Design (Reynolds & Lumley; Betreuer Horvath & Bouldin). Einfluss von Temperatur und Spannungsrelaxation nach dem Umwickeln auf die Haltekraft von Stretchfolie.
- Tkaczyk, S. et al. (2025). Empirische Bewertung der Stretchfolienmechanik bei der Optimierung von Wickelparametern für die Palettenstabilität. Sensors, 25(22):6883 (MDPI-Verlagsnachweis).
- Google Patents/USPTO. US20220388285A1 (Erteilt als US12296563B2): Mehrschichtige coextrudierte Stretchfolie mit Metallocen-Octen-LLDPE-Kernschicht.
- International Safe Transit Association (ISTA). Allgemeine Simulations-Leistungsprüfverfahren der Serie ISTA 3 (ISTA 3E, ISTA 3B, ISTA 3N).