Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
El fleje PET para embalaje es solo un elemento de un sistema de unitarización de paquetes. Una selección acertada equilibra el material del fleje con la herramienta y la unión, el área de contacto con la carga y la ruta de transporte, y luego valida la selección en distintos momentos.
Conclusión clave
No compre un fleje PET basándose únicamente en el nombre del material o en una cifra de resistencia a la rotura. Antes de elegir una configuración comercial, defina el paquete, el equipo de aplicación, la unión, la geometría de contacto, la exposición durante la ruta, el método de medición y las pruebas de aceptación.
Esta distinción es importante porque los datos de la etiqueta de una bobina describen las características del material y del producto. En cambio, el resultado del envío es un elemento de un sistema más amplio. Por ejemplo, un fleje de poliéster resistente puede combinarse con un recorrido de alimentación incompatible, una unión débil, una pila de cajas compresible, una esquina afilada o una ruta que nunca se incluyó en la prueba. Del mismo modo, una falla en campo no significa necesariamente que el material del fleje sea defectuoso.
Esta guía ofrece a todas las partes interesadas un vocabulario común para tomar la decisión. Esta guía no publica valores universales de tensión, tiempo de soldadura, límite de temperatura, capacidad de carga ni proporción de reemplazo. Esos valores dependen del fleje, el equipo, la unión, la carga, el entorno y la base de ensayo documentados. Las dimensiones del producto y los detalles de la consulta siguen publicados en la página del producto de fleje PET para embalaje.
1. Qué es el fleje PET para embalaje y qué no demuestra ese nombre
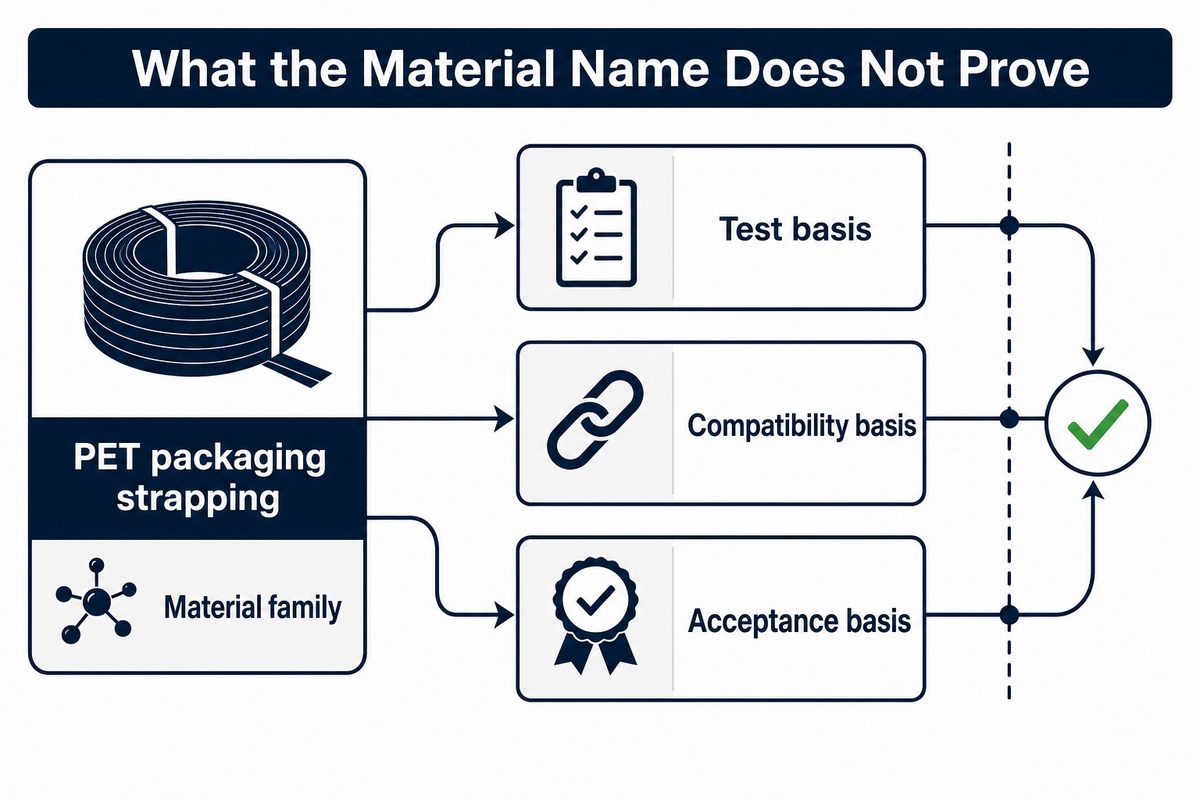
El fleje PET para embalaje es un material de flejado de poliéster fabricado con tereftalato de polietileno. Se utiliza para agrupar artículos o unitarizar paquetes. El nombre describe una familia de materiales. Algunos compradores lo llaman cinta PET para embalaje, pero esa denominación tampoco establece el desempeño de un producto específico. No ofrece una referencia sobre el desempeño de una bobina de fleje, una soldadura por fricción, el ciclo de una herramienta con sello metálico, una carga paletizada o una unidad de envío en particular.
Tres factores evitan que el nombre del material se convierta en una afirmación exagerada. Primero, todo valor del proveedor debe tener una base de ensayo. Esta base incluye las dimensiones de la probeta, el acondicionamiento, las unidades, el método y si el resultado describe el fleje sin unir o una unión terminada. Segundo, el sistema aplicado necesita una base de compatibilidad que incluya el modelo de herramienta o máquina, el rango de flejes aprobado, la superficie, el comportamiento de alimentación y el método de unión. Por último, la carga embalada necesita una base de aceptación que incluya la geometría, la compresibilidad, los bordes, la dirección de sujeción, el tiempo de espera y la forma en que se manipula el material.
ASTM D3950-23 abarca los flejes no metálicos y los métodos de unión, y distingue propiedades como la resistencia a la rotura, la elongación, la resistencia transversal y la resistencia de la unión. Esta separación es útil para los compradores porque evita un atajo habitual: considerar que una sola cifra nominal demuestra todos los demás comportamientos. Citar la norma tampoco demuestra que el producto de un proveedor la cumpla; los informes o certificados correspondientes deben acreditarlo.
La unitarización de embalajes también es distinta de la sujeción legal de la carga en vehículos. Colocar fleje PET alrededor de cajas o de un bulto no lo convierte automáticamente en un amarre con capacidad nominal. En Estados Unidos, las reglas de la FMCSA sobre sujeción de cargas y los reglamentos federales aplicables sobre sujeción de cargas abordan la decisión más amplia relativa al vehículo. Otras jurisdicciones y mercancías pueden imponer requisitos diferentes. Cuando la cuestión sea si la mercancía está legalmente sujeta a un vehículo, deje de lado la decisión de embalaje y siga las reglas aplicables y las indicaciones de la autoridad competente.
2. Use el modelo de 4 capas para la unitarización de embalajes con PET
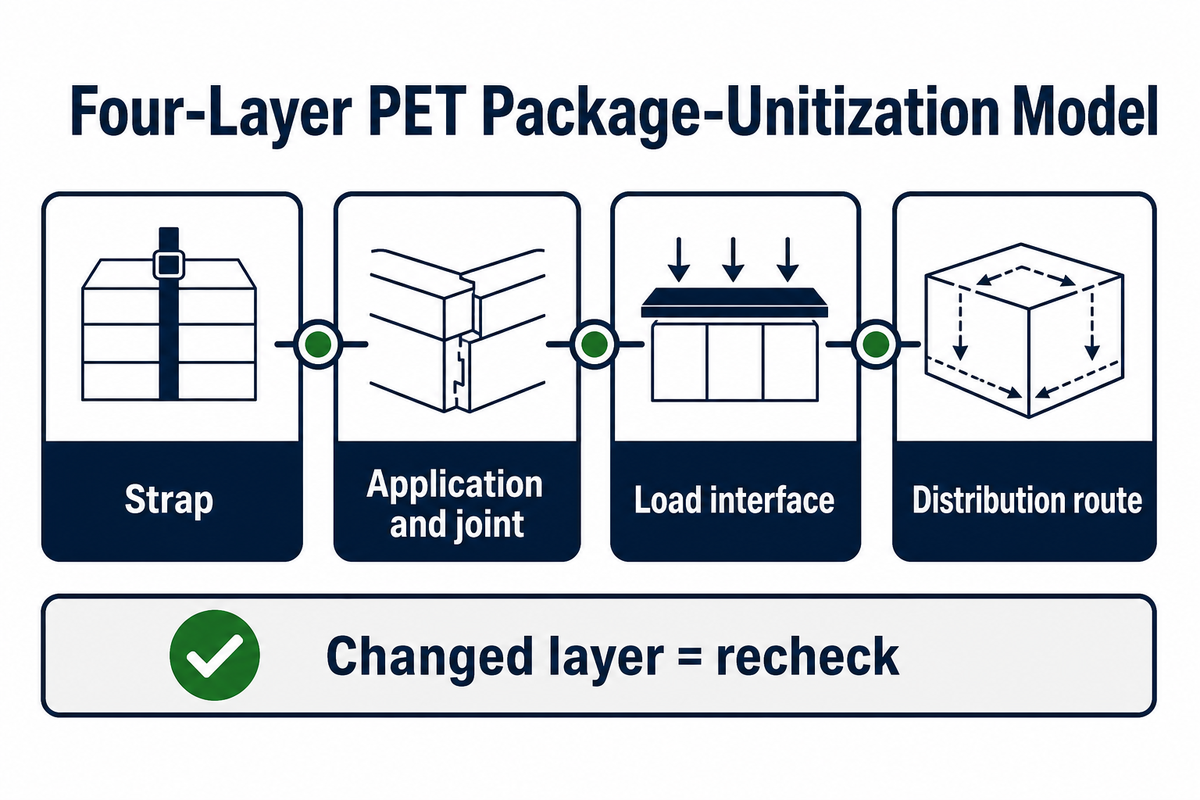
La unitarización de los paquetes depende de 4 capas conectadas. Estas capas son, respectivamente, el fleje, la aplicación y la unión, la interfaz con la carga y la ruta de distribución. La resistencia nominal a la rotura pertenece a la capa del fleje. La observación del estado de la herramienta, el resultado de la unión, el asentamiento de las cajas, el contacto con las esquinas, el uso de montacargas, la vibración, las roturas o el tiempo que espera el paquete antes de ser liberado va más allá de la descripción de la resistencia a la rotura.
Marco de 4 capas para la unitarización de embalajes con PET
El modelo de 4 capas para la unitarización de embalajes con PET es un marco editorial para la toma de decisiones, no una norma publicada. Sus capas tienen responsables, datos observables y pruebas que pueden refutar las suposiciones iniciales; si cambia una capa y no se registra su estado, el ensayo queda inconcluso.
| Capa | Registro | Pruebas | Inferencia que falla | Responsable |
|---|---|---|---|---|
| 1. Fleje | Material, dimensiones, acabado, bobina y lote | Etiqueta, certificado, dimensiones medidas y muestra | Que sea PET significa que todas las bobinas se comportan igual | Control de calidad del proveedor y compras |
| 2. Aplicación y unión | Herramienta, recorrido de alimentación, ajustes, traslape y método de unión | Rango aprobado, ciclos repetidos y muestras de uniones | La pantalla de una máquina demuestra la fuerza aplicada al paquete | Operaciones, mantenimiento y control de calidad |
| 3. Interfaz con la carga | Apilado, palé, bordes, compresión y recorrido del fleje | Geometría antes y después, marcas de contacto y estado de la carga | El peso por sí solo define la sujeción necesaria | Ingeniería de embalaje y operaciones |
| 4. Ruta de distribución | Espera, manipulación, modalidad, clima y puntos de transferencia | Observaciones en puntos de control y ensayos representativos | Una aprobación junto a la estación valida todos los envíos | Logística y autoridad de liberación |
Un estudio sobre embalajes alojado por RIT considera de manera interrelacionada la conformación de la carga, su ajuste al palé, la sujeción y el movimiento durante la distribución, en lugar de analizarlos por separado. Este enfoque ayuda a captar una visión del sistema sin convertir este modelo de 4 niveles en una ley universal. Si 2 niveles cambian simultáneamente, el efecto no permite saber cuál de ellos causó el cambio.
Aplique una regla de suspensión sencilla: no dé por validada la idoneidad de la aplicación mientras exista una capa no registrada que difiera entre el ensayo aprobado y la producción. Si cambia el producto, el patrón de las cajas, la protección de las esquinas, la herramienta, el lote de fleje, el intervalo de almacenamiento o la ruta, determine qué debe volver a verificarse. Una conclusión más limitada es más útil que una afirmación contundente con un límite invisible.
3. Interprete los términos del material sin considerarlos intercambiables
La resistencia a la rotura, la resistencia a la tracción, la elongación, la recuperación elástica, la retención de tensión y la resistencia de la unión describen propiedades o resultados de ensayo diferentes. Están relacionadas, pero ninguna sustituye universalmente a otra. Un valor alto de rotura puede coexistir con una unión débil, daños en los bordes, una sujeción retenida deficiente o una herramienta que no puede procesar de forma constante la sección transversal elegida.
La resistencia a la rotura describe la fuerza con la que una probeta definida se rompe según un método determinado. La resistencia a la tracción normalmente relaciona la fuerza con el área de la sección transversal de la probeta, por lo que el ancho y el espesor son importantes. La elongación describe el alargamiento en las condiciones de ensayo indicadas. La recuperación elástica se refiere a cuánta deformación se recupera después de que cambia la carga, mientras que la retención de tensión determina qué sujeción permanece con el tiempo y bajo ciertas condiciones. La resistencia de la unión evalúa el sistema unido, no una tira sin unir.
La literatura de patentes sobre flejes PET presenta circunstancias en las que resulta útil delimitar el método, al separar los detalles relativos a la retención de tensión, la eficiencia del sellado, la resistencia al rajado y los ensayos simulados de alta tensión. Esa patente no puede acreditar el desempeño de los productos de UD Packaging. Sin embargo, sí puede fomentar la disciplina de lectura adecuada para comprender que los ensayos tienen objetivos diferentes.
| Tipo de afirmación | Qué solicitar | Qué no demuestra | Condición de suspensión |
|---|---|---|---|
| Alta resistencia | Propiedad, valor, unidad, dimensiones y método | Resultado de la unión o idoneidad para la ruta | Falta la base de ensayo |
| Buena elongación | Acondicionamiento, método y base informada | Recuperación o fuerza retenida | Los valores comparados usan métodos diferentes |
| Retención de tensión | Estado inicial, condición transcurrida, método y resultado | Resistencia de la unión o aceptación para la ruta | No se indica el tiempo o la condición |
| Recuperación elástica | Método definido de carga, descarga y medición | Respuesta al asentamiento del paquete | La base de la probeta no está clara |
| Unión resistente | Método de unión, herramienta, ajustes, muestras y ensayo | Desempeño del fleje sin unir | No se especifica la herramienta o el traslape |
| Para trabajo pesado | Aplicación definida y pruebas de aceptación | Capacidad de carga universal | Sin límites de carga o ruta |
| Resistencia a los rayos UV | Método, duración y condición de exposición, y resultado de aceptación | Vida útil ilimitada en exteriores | La exposición durante la ruta supera las pruebas disponibles |
| Resistencia a la humedad | Condición, duración y observación del sistema de embalaje | Desempeño de la caja, la etiqueta o la unión | No se evaluó el paquete completo |
| Alternativa al acero | Requisitos de aplicación y ensayo comparados en paralelo | Reemplazo individual directo | La temperatura, los bordes o las reglas no están resueltos |
Al evaluar proveedores, mantenga la base de ensayo completa junto a cada cifra. “La misma resistencia a la rotura” no es una comparación equivalente cuando pueden variar factores como el ancho y el espesor del fleje, el acondicionamiento de la probeta, el método, la superficie y las unidades. A simple vista, una ficha técnica completa puede parecer menos atractiva que un único valor comercial, pero es la única forma que el área de compras puede auditar.
Para conocer los detalles de los métodos de unión, consulte la guía sobre la resistencia de las uniones de flejes. Este artículo mantiene el límite de las pruebas y evita competir con la otra página, que trata el tema con mayor detalle.
4. Adapte el comportamiento del fleje PET a la carga y la geometría de contacto
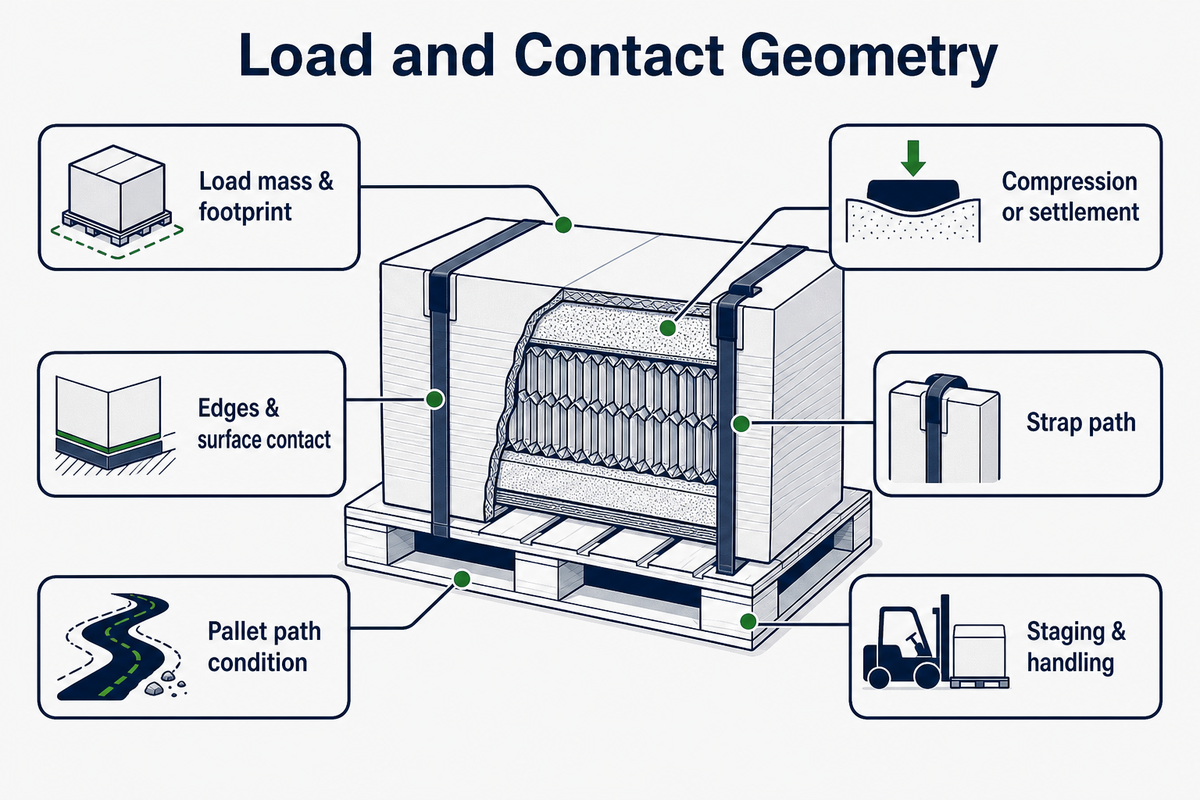
Los distintos tipos de carga imponen exigencias diferentes al fleje PET. La masa de la carga es solo una parte del análisis. No expresa la presión de contacto, el radio de los bordes, la pérdida de altura del paquete, el desplazamiento del fleje, la dirección en la que se sujeta una carga ni el comportamiento de la carga durante la manipulación.
Examinemos cómo cambian los paquetes. Los bultos rígidos pueden mantener su perímetro, pero también concentrar la fuerza en las esquinas. Las cajas de cartón corrugado son flexibles y se comprimen, lo que reduce el perímetro una vez colocado el fleje. Los paquetes elásticos, como las pacas, ejercen fuerza contra el fleje y se asientan. Los paquetes de perfil alargado tienden a torcerse o a crear puntos de contacto más pequeños que su perfil. Los tambores y los paquetes de forma irregular tienden a moverse, salvo que el diseño del embalaje controle ese movimiento. Los productos almacenados a temperaturas elevadas requieren pruebas documentadas sobre temperatura. Use un límite de temperatura documentado en lugar de suponer que la familia del material lo proporciona.
Registre para la aplicación
- Masa de la carga, superficie ocupada y patrón de apilado
- Compresión o asentamiento con el tiempo
- Bordes, esquinas y contacto superficial
- Recorrido y cantidad de flejes, y dirección de sujeción
- Estado del palé y del recorrido bajo el palé
- Puntos de control durante la espera y la manipulación
No haga inferencias a partir de
- El peso sin la geometría
- Una sola inspección visual inmediata
- Un borde afilado sin decidir si requiere protección
- Un ensayo terrestre para una ruta marítima
- Un patrón diferente de cajas o palés
- Un valor del fleje sin una base para la unión
Inspeccione todo el recorrido del fleje alrededor del paquete para detectar señales de contacto. Compruebe si hay aplanamiento localizado, abrasión, cortes, desplazamiento de la capa protectora, cambios de ángulo o un recorrido que se desplace hacia un perímetro menor. Si la marca de contacto aparece repetidamente en una misma esquina en varios lotes, la geometría es una pista más sólida que una queja general sobre el material. Si solo cambia un lote identificado bajo condiciones controladas de carga y recorrido, deben conservarse para el proveedor tanto las muestras sospechosas como las de control.
El alcance de la ruta debe ser explícito. ISO 10531 ofrece una advertencia útil sobre la validez externa: un resultado de estabilidad en un entorno terrestre no debe presentarse como prueba para el transporte marítimo. Las rutas multimodales añaden transferencias y combinaciones de riesgos. Cuando la exposición marítima, el calor inusual, los bordes severos, la geometría inestable o la sujeción regulada queden fuera de las pruebas disponibles, remita la aplicación a ingeniería de embalaje y a la autoridad correspondiente.
5. La compatibilidad entre herramienta, unión y fleje forma un solo sistema de aplicación
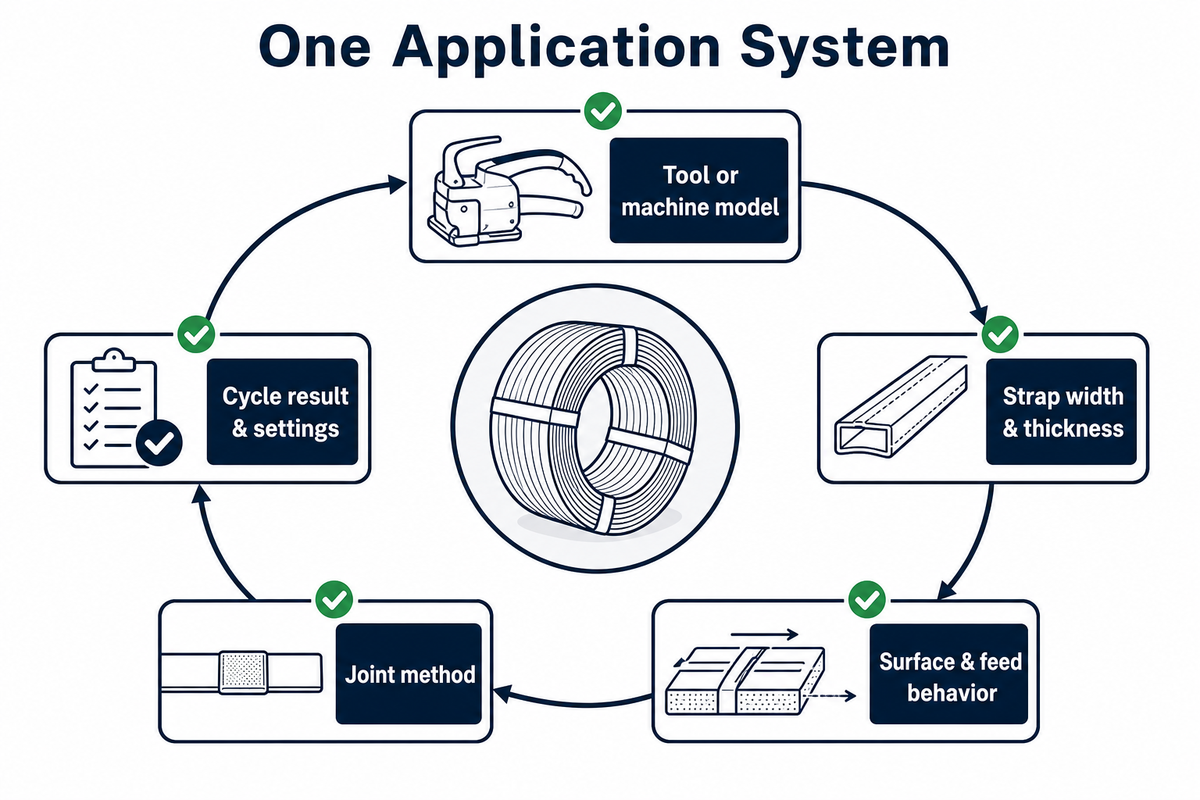
La conexión, el corte, la unión, la alimentación y el tensado del fleje PET pueden realizarse con distintos tipos de herramientas. Como la expresión “compatible con PET” es solo una clasificación inicial, no garantiza que el ancho, el espesor, el acabado superficial, el núcleo, el bobinado y la sección transversal del fleje puedan procesarse en un equipo determinado.
El primer paso para determinar la compatibilidad es consultar el rango de materiales y dimensiones documentado por el fabricante. Después, confirme el método de unión: verifique que se realice mediante soldadura por fricción, sello, hebilla u otro método aprobado. Inspeccione el recorrido del fleje, el dispensador, las guías, las mordazas, las ruedas de alimentación, las superficies de contacto, el cortador y las piezas de desgaste pertinentes, según lo permita el programa de mantenimiento aprobado. Documente el resultado del ciclo junto con los ajustes. Una fotografía del panel de control podría indicar que el valor de entrada está presente, pero no demuestra la fuerza transferida al paquete ni la que se conserva después del periodo de espera.
La medición debe tener su propio registro. La guía del NIST sobre procesos de medición distingue la repetibilidad, la estabilidad, la calibración y la incertidumbre; es una referencia sobre métodos de medición, no una norma para flejes PET. Si cambia el medidor, el dispositivo de sujeción, el método del operador o el momento de medición, la diferencia podría corresponder al proceso de medición. Registre el método y el estado del instrumento antes de usar el resultado para modificar la especificación de un fleje.
Nunca transfiera el tiempo de soldadura, el ajuste de tensión, la temperatura ni la secuencia de servicio de un modelo a otro sin autorización del fabricante. Las herramientas y máquinas motorizadas pueden presentar riesgos por piezas móviles, calor, electricidad, sistemas neumáticos o energía almacenada. Siga las instrucciones del proveedor del equipo sobre resguardos y operación. El mantenimiento o el ingreso a zonas protegidas deben ser realizados por personal capacitado conforme al procedimiento de control de energía aplicable en las instalaciones. La guía de OSHA sobre energías peligrosas explica por qué deben controlarse la activación inesperada y la liberación de energía almacenada.
Los detalles operativos corresponden a la guía existente sobre máquinas flejadoras y a la guía sobre tensores de fleje. Si el sistema ya presenta fallas, consulte la guía de solución de problemas del fleje PET para embalaje antes de cambiar el material.
6. Siga la cadena de evidencia desde el ajuste hasta el envío
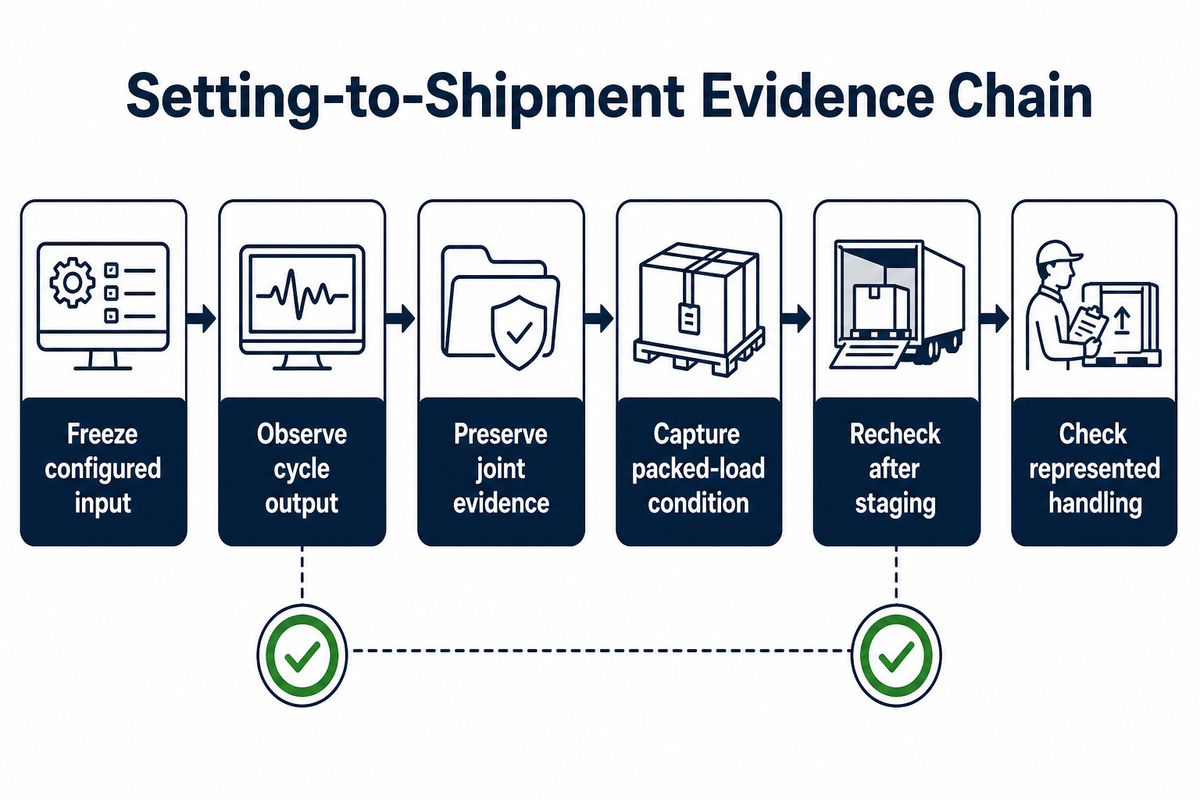
El ajuste mostrado por una herramienta es un dato de entrada. Las clases de evidencia son la tensión aplicada, el resultado de la unión, el estado retenido del paquete y la sujeción posterior a la manipulación. La cadena de evidencia desde el ajuste hasta el envío conecta los datos sin suponer que una sola aprobación junto a la estación valida cada envío.
Este no es un requisito legal universal. Este método de verificación se basa en el riesgo. Otras jurisdicciones pueden establecer sus propias leyes y determinar pruebas y requisitos diferentes para la parte de la decisión que les corresponde. En el trabajo de embalaje, la cadena ayuda a los equipos a ver exactamente dónde termina una conclusión.
- Fije los datos de entrada configurados — registre la identificación de la herramienta o máquina, la receta o los ajustes aprobados, la identificación del fleje, la familia de cargas y el método del operador.
- Observe el resultado de ciclos repetidos — verifique la alimentación, el tensado, el traslape, la unión y el corte en ciclos comparables.
- Conserve pruebas de la unión y del fleje — guarde muestras representativas y registre la base visual o de ensayo aplicable.
- Registre el estado de la carga embalada — marque la posición del fleje, la altura de la carga, los puntos de contacto, el estado del palé y la deformación visible del paquete.
- Vuelva a verificar después del periodo normal de espera — use un intervalo definido y el mismo método de observación para detectar asentamientos o movimientos.
- Verifique después de una manipulación representativa — documente la ruta o el alcance del ensayo, el resultado, las excepciones y el responsable de la aceptación.
Los procedimientos de ensayo de ISTA distinguen entre evaluación preliminar, simulación general y simulación mejorada según el objetivo y los riesgos de distribución representados. La indicación “superó la prueba de vibración” está incompleta sin el procedimiento seleccionado, la configuración del paquete, el acondicionamiento, la secuencia, los criterios de aceptación y la ruta prevista. Asimismo, ASTM D4332-22 establece un límite formal para acondicionar paquetes o componentes antes de los ensayos; no prescribe una única condición para toda la planta.
El momento de observación es importante al considerar los puntos de control. La unión puede parecer totalmente intacta mientras el fleje se desplaza hacia un perímetro menor. Una herramienta puede repetir su ciclo mientras el proceso de medición comienza a desviarse. Un palé puede estar en buen estado después de la manipulación interna, pero cambiar por el efecto de un punto de transferencia. Mantenga un registro del momento de la observación y del estado actual.
Si no está claro el grado de repetibilidad, el resultado debe denominarse observación preliminar y no causa validada. Si se modificaron varias variables, debe reiniciarse la comparación. El NIST afirma que los estudios de un factor a la vez no aclaran las interacciones y, por lo tanto, incluso un ensayo controlado con un solo cambio ofrece una respuesta limitada cuando pueden interactuar la flexibilidad de la carga, la formación de la unión, el entorno y la ruta. Para validar por completo un cambio propuesto, consulte la guía sobre cambios de fleje en los ensayos de embalajes.
7. PET, PP o acero: limite la comparación al punto de decisión
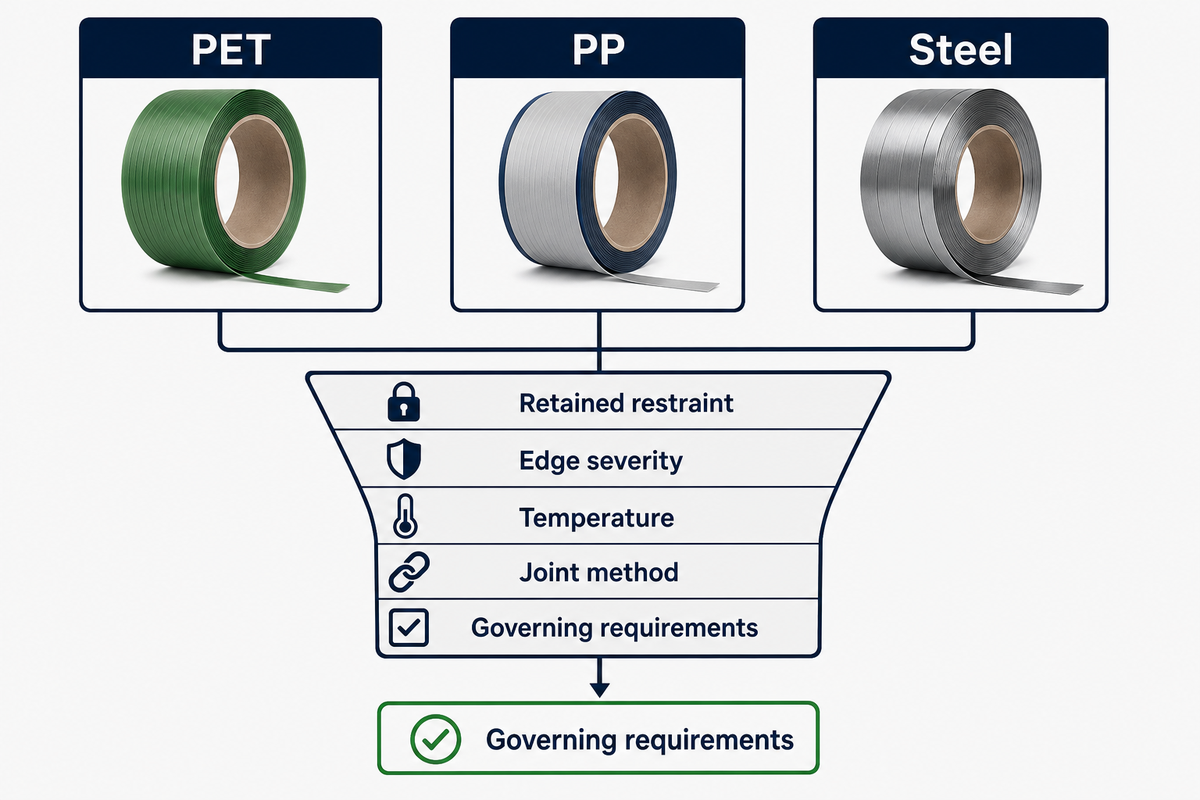
El PET suele evaluarse entre el fleje de PP, empleado en paquetes más ligeros, y el fleje de acero, utilizado cuando prevalecen la rigidez, los bordes afilados, las altas temperaturas o las condiciones especiales. Esta es una idea para la evaluación preliminar, no una regla general de sustitución.
Inicie la comparación real con los requisitos de la aplicación. Estos incluyen la sujeción retenida, la rigidez y el asentamiento de la carga, la severidad de los bordes, la modalidad de manipulación, la temperatura, el método de unión, el equipo, la exposición de las personas y el ensayo de aceptación. Afirmaciones como “alternativa al acero” no pueden satisfacer estos requisitos. Además, una resistencia nominal a la rotura equivalente no garantiza un comportamiento similar en la unión ni en un paquete variable.
Si la sustitución del material es el factor decisivo, consulte la comparación específica entre flejes de PET y PP o la comparación entre flejes de PET y acero. Hemos evitado deliberadamente repetir en esta página sus tablas comparativas. Sigue siendo necesaria una revisión de ingeniería cuando la temperatura, los bordes afilados, las cargas inusualmente rígidas, la exposición durante la ruta o los requisitos aplicables queden fuera de las pruebas documentadas para la aplicación.
8. Evalúe por separado las afirmaciones sobre contenido reciclado y reciclabilidad
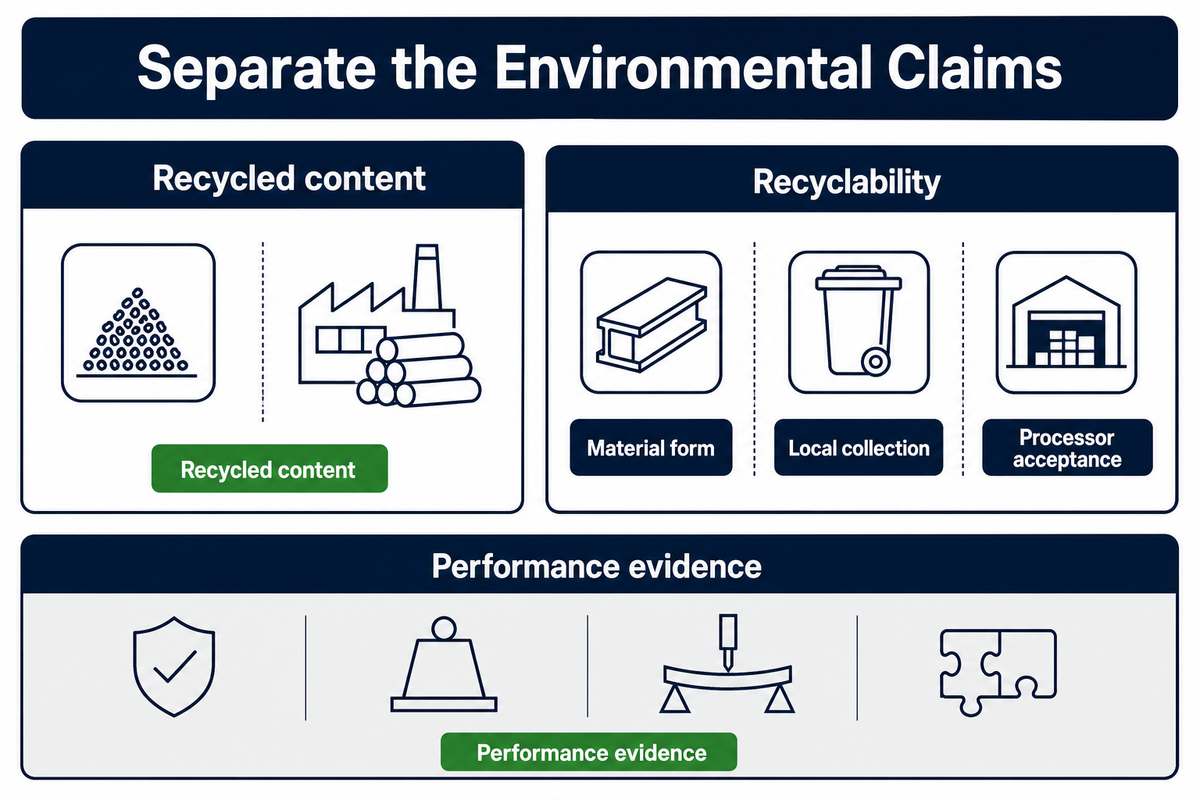
La reciclabilidad es una afirmación sobre el fin de la vida útil determinada por el diseño, la contaminación, la recolección, la clasificación, los mercados y la aceptación de los programas locales. Una bobina verde de fleje de PET con un símbolo de reciclaje o una declaración de contenido reciclado no garantiza que el comprador disponga de una vía viable de recuperación.
Según la guía de la FTC sobre declaraciones ambientales, las afirmaciones amplias y sin salvedades sobre beneficios ambientales pueden ser difíciles de fundamentar. Para el contenido reciclado, solicite la base del porcentaje, el tipo de material, la declaración o el certificado del proveedor, el lote o alcance del producto y la verificación. Para la reciclabilidad, indique la forma exacta del material, los elementos adheridos o contaminantes, la jurisdicción, la vía de recolección, el procesador o programa y los criterios de aceptación vigentes.
| Redacción de la afirmación | Evidencia que se debe solicitar | Criterio de descalificación o límite |
|---|---|---|
| Contenido reciclado | Base del porcentaje, alcance, declaración y producto cubierto | Sin una base trazable o con límites de masa poco claros |
| Reciclable | Forma del material, recolección local y aceptación actual del procesador | Ausencia de programa, contaminación o elementos adheridos incompatibles |
| Resistente a los rayos UV | Método de ensayo, exposición, duración y resultado de aceptación | Sin una base de exposición o con una aplicación que la excede |
| Resistente a la humedad | Condición definida y observación del sistema de embalaje | La afirmación no considera las etiquetas, las cajas, las uniones o la ruta |
| Alternativa al acero | Evidencia correspondiente sobre la carga, la herramienta, la unión, la temperatura, los bordes y la ruta | Redacción que afirma un reemplazo universal |
| Para trabajo pesado | Aplicación, método y resultado definidos, y responsable de la aceptación | Sin una definición medible |
Para cuestiones de diseño orientado al reciclaje, la Guía de diseño de Association of Plastic Recyclers es un buen punto de partida, pero es necesario confirmar la recolección local y la aceptación del procesador. El sitio ofrece una guía de reciclabilidad del PET más detallada.
Mantenga también por separado la evidencia de desempeño. Los materiales de PET reciclado pueden utilizarse en flejes de poliéster, pero una afirmación sobre la materia prima no demuestra el control del ancho, el resultado de rotura, el comportamiento de la unión ni el desempeño del embalaje de un producto específico. Estos aspectos requieren sus propios datos de ensayo y aplicación.
9. Convierta la evidencia en una ficha de especificaciones para el proveedor
Al evaluar posibles ofertas de suministro de fleje de PET, una ficha de aplicación documentada resulta más útil que una unidad de mantenimiento de inventario (SKU) elegida por conjetura. Buscar “fleje de PET para embalaje cerca de mí” puede ayudar a reducir la lista de proveedores, pero no sustituye esa ficha de aplicación. Cuando todos los proveedores reciben los mismos criterios de carga, equipo, unión, ruta y aceptación, el área de compras puede evaluar las ofertas sin confundir una suposición diferente con una mejor oferta de suministro.
Describa el producto y el embalaje según su masa, geometría, dimensiones, temperatura y tiempo de asentamiento; identifique los equipos existentes y las vías de unión según la marca, el modelo, el rango aprobado, el recorrido de alimentación, el nivel de automatización, el método de unión y el formato de bobina pertinente; e indique los requisitos del fleje según el material, el ancho, el acabado, el espesor, el núcleo, el bobinado, la trazabilidad y el ensayo previsto.
Indique la cuestión relacionada con la distribución. Enumere los requisitos de almacenamiento y preparación, las etapas de manipulación de las cargas, los modos de transporte, las transferencias, la exposición de las cargas al entorno y cualquier requisito particular de carácter jurisdiccional o relacionado con la mercancía. Indique los límites de la prueba, el método de medición, el plan de muestreo, los puntos de control, los criterios de aceptación, las excepciones y el responsable de la decisión. Marque cada dato desconocido como una brecha de evidencia en lugar de suplirlo con una promesa del proveedor.
Nueve campos para proporcionar información comparable a los proveedores
- Geometría de la carga y el embalaje
- Compresión, asentamiento y bordes de contacto
- Herramienta o máquina actual
- Método de unión y límites del proceso
- Dimensiones, acabado, bobina y trazabilidad del fleje
- Perfil de preparación, manipulación y ruta
- Métodos de medición y ensayo
- Criterios de aceptación y excepciones
- Brechas de evidencia, plan de prueba y responsable de la decisión
No responda a las fallas de campo sin resolver comprando flejes más resistentes. Determine si la falla se debió al material, el equipo, la unión, la carga, la medición o la ruta. El flujo de trabajo para la resolución de problemas permite mantener aislada la causa de la falla y facilita el escalamiento al proveedor.
Una vez terminada la ficha, revise las opciones de fleje de PET para embalaje adecuadas para la aplicación descrita. UD Packaging fabrica flejes de PET desde la granulación hasta las bobinas terminadas, y sus antecedentes públicos están disponibles en la página Acerca de UD Packaging. Al seleccionar un producto, la evidencia de la aplicación sigue siendo más importante que la descripción de la empresa.
¿Tiene documentada una aplicación de fleje de PET?
Comparta en un mismo documento la carga, el equipo, la unión, la ruta, la evidencia requerida y los campos sin resolver. Incluya el modelo de la herramienta o máquina, las dimensiones del fleje, el método de unión, el tiempo de preparación y los criterios de aceptación. El equipo de UD Packaging puede revisar las opciones de material y configuración sin hacer suposiciones sobre su sistema de embalaje.
Envíe la ficha de aplicación10. Preguntas frecuentes
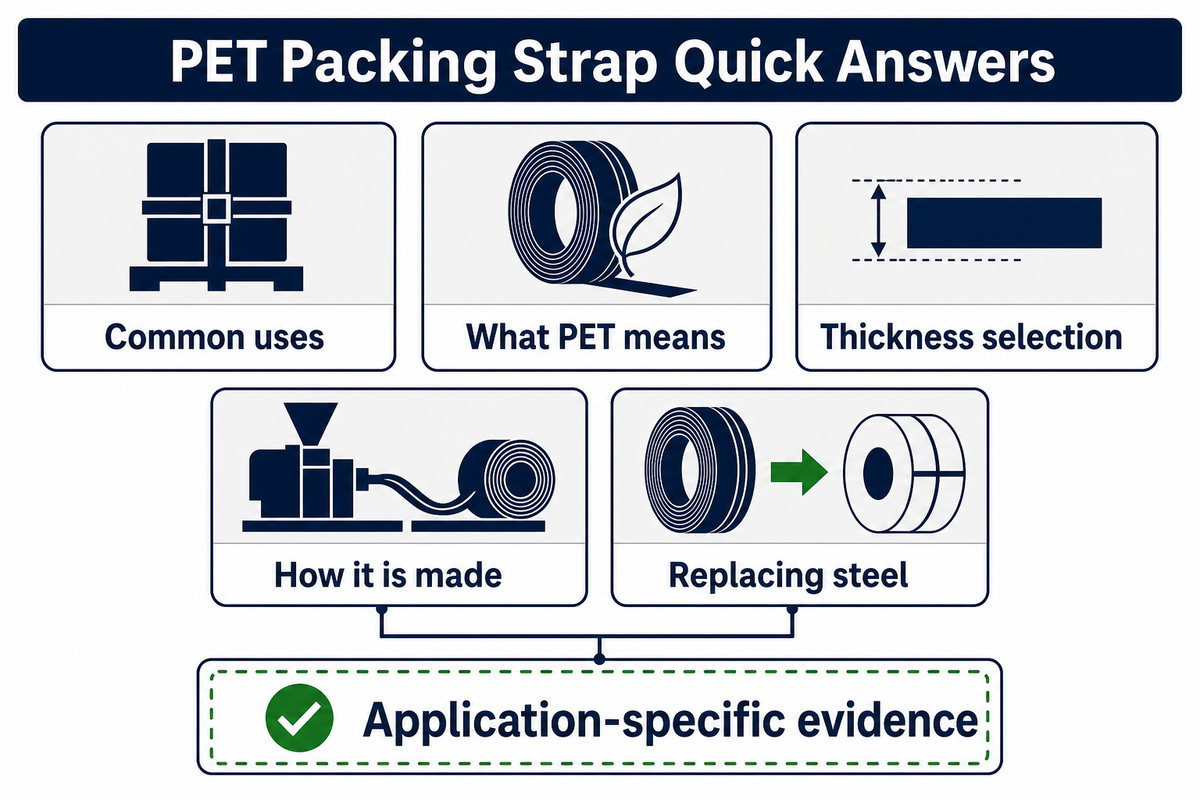
Estas respuestas abordan preguntas frecuentes sin apartarse de los mismos límites de evidencia: la denominación PET no implica una decisión de aplicación universal.
¿Para qué se utiliza el fleje de PET para embalaje?
El fleje de PET para embalaje suele evaluarse para bultos, cajas y cargas paletizadas de exigencia media a pesada cuando el sistema de embalaje completo es compatible con el comportamiento del poliéster dentro de los límites documentados de la aplicación.
El fleje de PET para embalaje suele evaluarse para bultos, cajas y cargas paletizadas de exigencia media a pesada cuando el sistema de embalaje completo es compatible con el comportamiento del poliéster. “Utilizado para” no significa lo mismo que “apto para”. Confirme la geometría de la carga, el estado de los bordes, el asentamiento, la compatibilidad de la herramienta y la unión, la exposición durante la ruta y el método de aceptación antes de seleccionar una configuración comercial.
¿Qué significa PET en un fleje de PET?
PET significa tereftalato de polietileno, la familia de materiales de poliéster utilizada para fabricar el fleje; el nombre del material por sí solo no establece una capacidad nominal universal de carga o aplicación.
PET significa tereftalato de polietileno, la familia de materiales de poliéster utilizada para fabricar el fleje. El nombre no representa una capacidad nominal de carga. Dos flejes de PET pueden diferir en dimensiones, superficie, grado, contenido reciclado, uniformidad del proceso y resultados de los ensayos. Compare evidencias equivalentes y el sistema previsto de herramienta y unión en lugar de tratar la denominación PET como una especificación completa.
¿Cuál es el espesor del fleje de PET?
El fleje de PET está disponible en varios espesores, y el espesor debe seleccionarse junto con el ancho, la superficie, el formato de la bobina, el rango de la herramienta, el método de unión y la evidencia de carga del embalaje real.
El fleje de PET está disponible en varios espesores, y el espesor debe seleccionarse junto con el ancho, la superficie, el formato de la bobina, el rango de la herramienta, el método de unión y la evidencia de carga. Un valor de espesor sin su tolerancia y contexto de aplicación no demuestra la resistencia a la rotura ni la sujeción retenida. Utilice dimensiones verificadas del proveedor y una prueba documentada del sistema exacto.
¿Cómo se fabrica el fleje de PET?
La fabricación de fleje de PET generalmente transforma la materia prima de PET preparada en una banda extruida, orientada, acabada, inspeccionada y bobinada antes de calificarla para una aplicación específica.
La fabricación de fleje de PET generalmente transforma la materia prima de PET preparada en una banda extruida, orientada, acabada, inspeccionada y bobinada. La preparación y el secado de la materia prima, la extrusión, la orientación, el enfriamiento, el acabado superficial o grabado, la termofijación cuando corresponda, la inspección y los controles de bobinado varían según el fabricante. Por lo tanto, las afirmaciones sobre la fabricación deben estar respaldadas por la trazabilidad, el control del proceso y la evidencia de ensayos correspondientes.
¿Puede el fleje de PET sustituir al fleje de acero?
El PET puede sustituir al acero en algunas aplicaciones documentadas, pero no existe una regla universal de sustitución equivalente porque la carga, la unión, la temperatura, los bordes, la ruta y los requisitos aplicables siguen determinando la decisión.
El PET puede sustituir al acero en algunas aplicaciones documentadas, pero no existe una regla universal de sustitución equivalente. Compare la temperatura, la severidad de los bordes, la rigidez de la carga, la sujeción retenida requerida, el método de unión, la ruta de manipulación, el equipo, la exposición de los trabajadores y los requisitos aplicables. Compruebe si el sistema de acero actual proporciona unitarización del embalaje, sujeción al vehículo o ambas funciones, porque no pueden intercambiarse sin una evaluación cuidadosa. Registre el procedimiento de unión y la protección de los bordes; luego someta la opción propuesta a una prueba representativa de embalaje y manipulación con criterios de aceptación definidos. Las temperaturas elevadas, los bordes muy afilados, las cargas inusualmente rígidas y las normas especiales de transporte pueden exigir que se siga considerando el acero u otro sistema de sujeción diseñado para la aplicación. Consulte la guía específica de comparación entre PET y acero para conocer el proceso de decisión detallado.
Alcance de la decisión y límites de la evidencia
UD Packaging fabrica flejes de PET y otros materiales y equipos relacionados con el embalaje industrial. Este artículo separa deliberadamente las afirmaciones sobre el material de la evidencia relativa a la unión, la carga, la medición y la ruta, y no sustituye los ensayos de aplicación por resultados de planta inventados.
Referencias y fuentes
- ASTM D3950-23, Especificación estándar para flejes no metálicos y métodos de unión ASTM International
- Métodos de sujeción de cargas y embalaje Journal of Applied Packaging Research, repositorio de Rochester Institute of Technology
- Manual de estadísticas de ingeniería NIST/SEMATECH: proceso de medición National Institute of Standards and Technology
- Un factor a la vez y límites de interacción Manual de estadísticas de ingeniería NIST/SEMATECH
- Procedimientos de ensayo de ISTA International Safe Transit Association
- ASTM D4332-22, Acondicionamiento de contenedores, embalajes o componentes de embalaje para ensayos ASTM International
- Declaraciones ambientales: resumen de las Guías Verdes U.S. Federal Trade Commission
- Descripción general de la Guía de diseño de APR Association of Plastic Recyclers
- Normas para la sujeción de cargas Federal Motor Carrier Safety Administration
- ISO 10531 Embalajes: bultos completos y llenos para transporte, ensayos de estabilidad de cargas unitarias International Organization for Standardization