Kontaktieren Sie UD Packaging Company

Aktualisiert im September 2026
Stretchfolie ist eine dehnbare Verpackungsfolie, die unter Spannung aufgebracht wird, um eine Ladeeinheit zu bündeln; die Auswahl beginnt mit dem Wickelverfahren, der Ladeeinheit, dem Transportweg und den Nachweisen, die für die Abnahme zählen. Folienart und Foliendicke sind relevant, doch keine von beiden stellt eine allgemeingültige Tragfähigkeitsangabe dar.
Das Wichtigste
Beschreiben Sie eine repräsentative Palette, wie sie umwickelt wird, was vor und während des Transports geschieht und welches Ergebnis der Käufer akzeptiert. Vergleichen Sie erst danach Aufbau, Foliendicke, Rollenpreis oder die Leistungsangabe eines Lieferanten.
Eine Rolle, die auf einem Produktdatenblatt geeignet erscheint, kann im Betrieb schlecht abschneiden. Eine andere Folie kann pro Rolle teurer erscheinen, aber je abgenommener Palette weniger Material verbrauchen. Diese beiden Beispiele ergänzen einander. Sie zeigen, dass Stretchfolie als Teil eines Ladungssicherungssystems und nicht als isolierte Kunststoffbahn funktioniert.
Einkaufsregel: Betrachten Sie die Foliendicke als Eingangsgröße. Geben Sie eine Folie erst frei, wenn Anwendung, Ladeeinheit, Transportweg und Abnahmenachweise übereinstimmen.
Dieser Ratgeber unterstützt Verpackungsingenieure, Lagerteams, Einkaufsleiter und Händler bei der Definition des Systems. Er schreibt weder eine allgemeingültige Anzahl von Wicklungen noch einen Vorreckgrad, eine Spannung, ein Ladungsgewicht oder einen Einsparungsprozentsatz vor. Produktkonfigurationen, Muster und Angebote finden Sie auf der Seite für industrielle Stretchfolie. Ziel ist es, die Nachweise für die Kaufentscheidung vergleichbar zu machen.
1. Was Stretchfolie ist und was das Etikett nicht belegt
Stretchfolie ist eine Kunststofffolie, die um eine Gruppe von Produkten gewickelt wird, bei der es sich üblicherweise um eine palettierte Ladeeinheit handelt. Die Folie wird beim Aufbringen gedehnt, doch die Dehnung allein erklärt die nach innen wirkende Kraft nicht; das Rückstellvermögen trägt dazu bei, sie auf die Ladeeinheit zu übertragen. Industrielle Käufer verwenden auch die Begriffe Wickelfolie und Palettenwickelfolie. Diese Begriffe bezeichnen eine Produktfamilie und kein qualifiziertes Versandergebnis.
Viele industriell eingesetzte Folien basieren auf linearem Polyethylen niedriger Dichte. Doch selbst innerhalb der Polyethylenfamilie bestehen Unterschiede. Schichtaufbau, Harzmischung, Additive, Herstellungsverfahren, Haftung, Nenndicke, Breite, Länge, Wicklung und Anwendungsklasse können voneinander abweichen. „Maschinenfolie“, „Hochleistungsfolie“ oder „Foliendicke 80“ benennen weiterhin weder die Wickelmaschine noch die Ladungsgeometrie, den Transportweg, das Prüfverfahren oder das Abnahmekriterium.
ASTM D4649 ist hilfreich, weil ihr veröffentlichter Geltungsbereich die Auswahl, Spezifikation und Verwendung von Stretchfolien zum Bündeln und Palettieren in Innenbereichen behandelt. Im Geltungsbereich wird außerdem darauf hingewiesen, dass extreme Temperaturen die Leistung beeinträchtigen können und die Verwendung im Freien nicht von diesem Leitfaden abgedeckt wird. Das ist eine Abgrenzung und keine Zertifizierung dafür, dass eine bestimmte Rolle jede Palette sichert.
Stretchfolie ist keine Schrumpffolie. Stretchfolie wird beim Aufbringen mechanisch gedehnt. Schrumpffolie wird erhitzt, damit sie sich zusammenzieht. Verfahren, Ausrüstung, Gefahren und Validierungsfragen unterscheiden sich; auch Frischhaltefolie für Lebensmittel hat einen anderen Anwendungs- und Konformitätsrahmen.
Bevor Sie ein Rollenetikett als Spezifikation behandeln, fordern Sie Folgendes an:
- Folienaufbau und vorgesehene Anwendungsklasse;
- Nenndicke, Breite, Länge sowie Identität der Rolle oder Charge;
- Prüfverfahren und Prüfbedingungen für jeden Leistungswert;
- repräsentative Ladeeinheit und Wickelverfahren;
- den durch die Nachweise abgebildeten Transportweg oder die entsprechende Exposition.
Entscheidungsgrenze: Wenn Folienidentität, Anwendung, Prüfverfahren oder Ladeeinheit unbekannt sind, ist die Angabe als ungeprüft zu kennzeichnen. Die Lücke darf nicht durch eine angenommene Foliendicke geschlossen werden.
2. Beginnen Sie mit dem Folieneignungsfilter aus vier Fragen
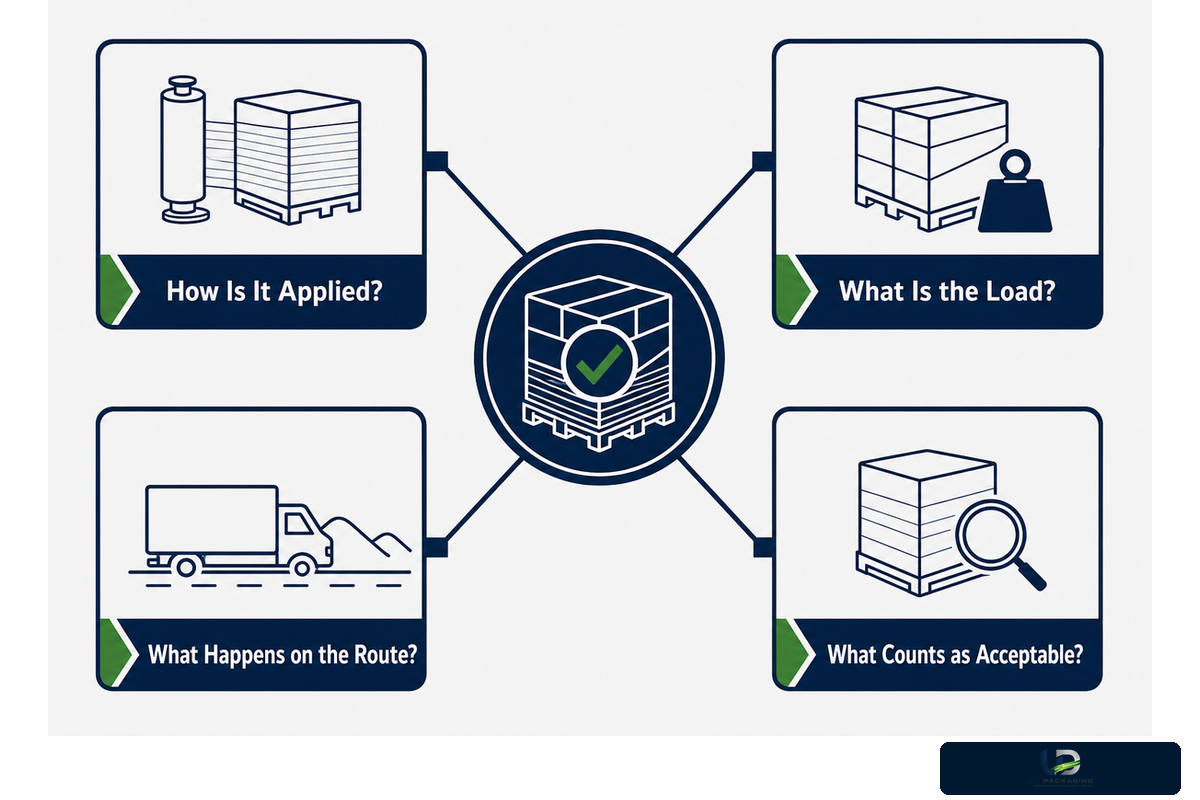
Am schnellsten lässt sich ein Praxistest für Stretchfolie bestimmen, indem Sie die folgenden 4 Fragen beantworten: Wie wird die Folie aufgebracht, wie ist die Ladeeinheit beschaffen, wie verläuft der Transportweg und welche Nachweise erfüllen die Abnahmekriterien? Dies ist das Folieneignungsmodell aus 4 Fragen.
| Frage | Aufzeichnung | Falsche Abkürzung | Nachweis oder Eskalation |
|---|---|---|---|
| 1. Wie wird sie aufgebracht? | Manuell, halbautomatisch oder automatisch; Modell der Wickelmaschine, Rollengrenzen, Steuerungen, Arbeitsweise des Bedieners | „Maschinenfolie“ passt zu jeder Wickelmaschine | Betriebsbereich des Herstellers, wiederholte Zyklen, Arbeitssicherheitsprüfung |
| 2. Wie ist die Ladeeinheit beschaffen? | Grundfläche, Höhe, Massenverteilung, Stapel, Palette, scharfe Kanten, Kompression, Bewegung | Das Ladungsgewicht allein bestimmt die Foliendicke | Repräsentative Palette, Fotos, Schadensstelle, kontrolliertes Muster |
| 3. Was geschieht auf dem Transportweg? | Verweilzeit, Handhabung, Umladungen, Temperatur, Feuchtigkeit, UV-Strahlung, Luftzirkulation, Lagerung | Eine einzige Prüfung an der Verladerampe belegt die Eignung der Sendung | Prüfungen zu späteren Zeitpunkten und Beobachtung unter repräsentativen Transportbedingungen |
| 4. Was gilt als annehmbar? | Folienrisse, lose Folienenden, Folienverbrauch, Zykluszeit, Ladungsbewegung, Schäden, gemessene Kraft, Entscheidungsverantwortlicher | „Sieht straff aus“ schließt den Praxistest ab | Vor der Prüfung schriftlich festgelegte Bestanden-/Nicht-bestanden-Regel und Ausnahmen |
Der Filter verhindert einen häufigen Einkaufsfehler. „Wir verwenden derzeit Foliendicke 80“ beschreibt die aktuelle Eingangsgröße, nicht die Aufgabe, die das Ersatzprodukt erfüllen muss. Daraus geht nicht hervor, ob die aktuelle Folie an einer Ecke reißt, ob ein Bediener zum Ausgleich einer schlechten Verankerung zu viele Wicklungen aufbringt, ob eine Maschine das nutzbare Dehnfenster überschreitet oder ob sich eine Palette nach der Bereitstellung lockert.
Temperatur und Zeit benötigen eigene Eingabefelder. Ein Forschungsprojekt von Studierenden der Virginia Tech ergab, dass Wärme und verstrichene Zeit die Rückhaltekraft unter den begrenzten Versuchsbedingungen erheblich beeinflussten. Der größte gemeldete Rückgang betrug 55 % nach 12 Stunden bei einer höheren Anfangskraft. Die Forschenden erklärten, dass weitere Untersuchungen erforderlich seien, weshalb der angegebene Verlustfaktor nicht als allgemeingültig gelten darf. Aus betrieblicher Sicht bedeutet dies, dass sich der bei einer ersten Messung festgestellte Folienzustand von dem bei einer späteren Prüfung unter Transportbedingungen festgestellten Zustand unterscheiden kann.
Die manuelle Anwendung setzt eine weitere Grenze. Offizielle Leitlinien von WorkSafe Victoria weisen auf ungünstige Körperhaltungen, wiederholte Bewegungen und hohe Kraftaufwendung beim manuellen Umwickeln von Paletten hin. Die ergonomische Belastung muss Teil der manuellen Wickelmethode sein und darf nicht in einer einfachen Kosten-Nutzen-Analyse untergehen.
Abbruchregel: Fordern Sie keine dünnere, festere oder preisgünstigere Folie an, bevor die aktuelle Folie, der Prozess, die Ladeeinheit, der Transportweg, das Fehlersignal und der Abnahmeverantwortliche dokumentiert wurden.
3. Wählen Sie eine Folienfamilie, bevor Sie die Foliendicke vergleichen
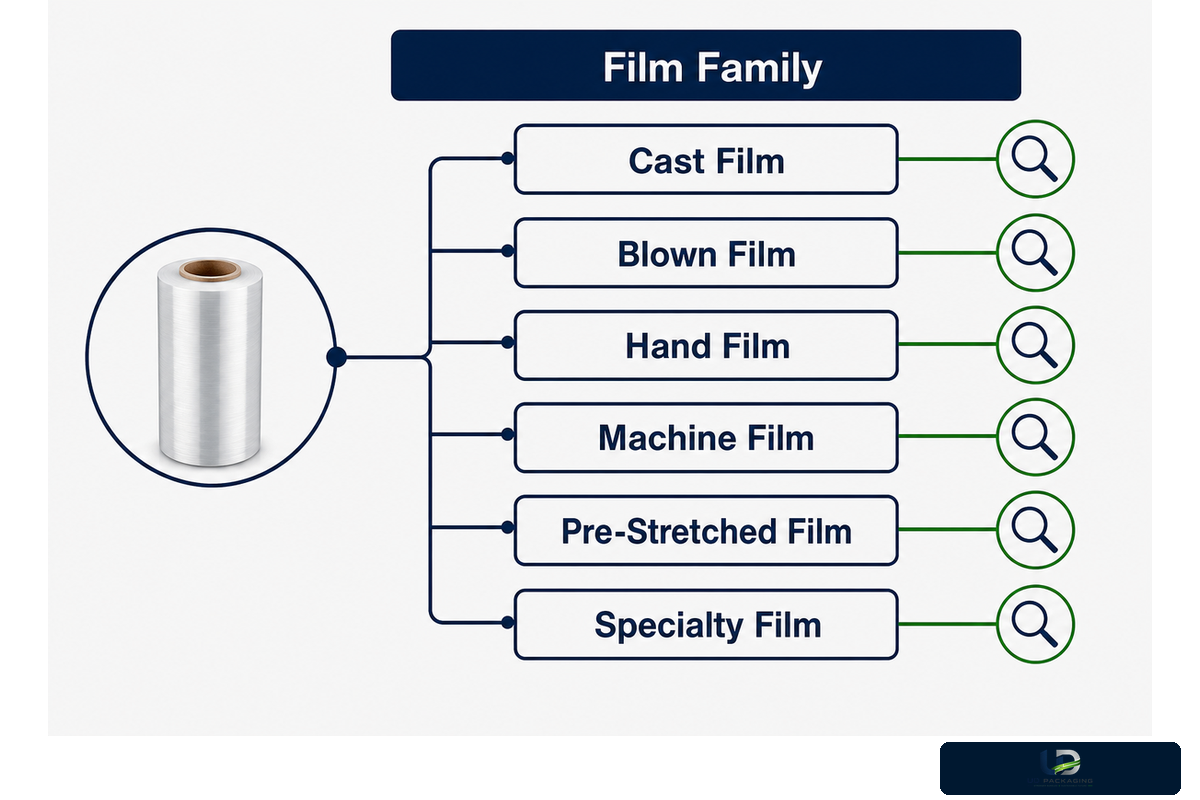
Aufbau, Anwendungsklasse und Sonderfunktion belegen für sich genommen keine Anlagenkompatibilität; sie können beeinflussen, wie sich eine Folie abwickelt, dehnt, haftet und reißt und wie sie durch die Anlage läuft. Folien mit ähnlicher angegebener Foliendicke können in Praxistests dennoch unterschiedlich abschneiden. Grenzen Sie zuerst die Familie ein und vergleichen Sie anschließend die Kandidaten innerhalb dieser Familie und dieses Prozesses.
| Familie | Hilfreiche Vorauswahlfrage | Im tatsächlichen Prozess prüfen |
|---|---|---|
| Gießfolie | Sind Transparenz, geräuscharmes Abwickeln oder ein gleichmäßiges Erscheinungsbild wichtig? | Durchstoß, Rissausbreitung, Haftung, nutzbare Dehnung und Eignung für die Wickelmaschine |
| Blasfolie | Hat die Ladeeinheit eine unregelmäßige Geometrie oder anspruchsvolle Kontaktstellen? | Abwicklung, optische Eigenschaften, Haftung, Weiterreißverhalten und Prozesswiederholbarkeit |
| Handstretchfolie | Lässt sich das manuelle Verfahren über verschiedene Bediener und Schichten hinweg sicher wiederholen? | Angewandtes Wickelbild, Folienverbrauch, Belastung des Bedieners, Verankerung und Kontrolle der Folienenden |
| Maschinenstretchfolie | Liegt die Rolle innerhalb der Abmessungs- und Dehnkapazität der Wickelmaschine? | Folienschlitten, Steuerungen, Folienlauf, nutzbares Dehnfenster, Folienrisse und Zyklen |
| Vorgereckte Stretchfolie | Wären ein geringerer Kraftaufwand beim Aufbringen oder ein anderes Kraftprofil hilfreich? | Eignung für Ladeeinheit und Verfahren; sie ist nicht automatisch ein Ersatz für Maschinenstretchfolie |
| Spezialfolie | Besteht ein tatsächlicher Bedarf an UV-Schutz, Opazität, Luftdurchlässigkeit, Farbe oder VCI? | Exposition, Produktverträglichkeit, Dauer und Nachweise für klar abgegrenzte Leistungsangaben |
| Handstretchfolie mit verlängertem Rollenkern | Verbessert die Griffform die Kontrolle für diesen Bediener und dieses Wickelbild? | Griff, Überlappung, gleichmäßige Spannung, Ermüdung und Folienverbrauch |
| Perforierte bzw. luftdurchlässige Stretchfolie | Müssen Luftbewegung oder das Entweichen von Feuchtigkeit durch die Umwicklung weiterhin möglich sein? | Perforationsbild, Ladungssicherung, Kantenverhalten und Exposition auf dem Transportweg |
Eine Herstellererklärung zum Blas- und Gießfolienverfahren zeigt, warum die Bezeichnungen als Abwägung und nicht als starre Rangfolge verstanden werden sollten. Prozessvarianten können Folieneigenschaften wie optische Qualität, Abwicklung, Haftung sowie Weiterreiß- und Durchstoßfestigkeit beeinflussen, belegen jedoch nicht, dass eine Folie bei gleicher Dicke für alle Ladeeinheiten überlegen ist.
Dieser Stretchfolien-Ratgeber unterteilt die wichtigsten Arten von Stretchfolie in Gießstretchfolie, Blasstretchfolie, Handstretchfolie, Maschinenstretchfolie, vorgereckte Stretchfolie und Spezialstretchfolie. Bei der Gießextrusion entsteht eine flache Folienbahn, während bei der Blasextrusion ein Schlauch aufgeblasen wird; beide Verfahren können einen mehrschichtigen Aufbau erzeugen, und Lieferanten können unterschiedliche Konstruktionen für unterschiedliche Verpackungsanforderungen extrudieren.
Auch die Anwendungsklasse ist von großer Bedeutung. Handstretchfolie für die manuelle Anwendung muss im Zusammenhang mit der Arbeitsweise und Belastung des Bedieners bewertet werden. Maschinenstretchfolie für die Anwendung mit Wickelmaschinen muss zur Anlage passen und über mehrere Zyklen hinweg funktionieren. Gleiches gilt für einen Karton, Sack, ein Fass oder einen unregelmäßigen Gegenstand: Eine Eigenschaft, die einem Packstücktyp hilft, kann den Fehler auf einen anderen verlagern.
Auch die maschinenseitige Eignung variiert. Zu den gängigen Stretchwicklern gehören Drehteller-, Dreharm- und Drehringsysteme. Maschinenfolie aus dem Blas- oder Gießverfahren muss weiterhin zum Folienschlitten und Steuerungsbereich passen. Handformate können einen verlängerten Rollenkern verwenden, während Spezialausführungen die Luftzirkulation an einer Ladeeinheit ermöglichen oder andere Verpackungsanforderungen erfüllen können. In keinem Fall ist eine stark dehnbare Kunststofffolie automatisch für den Transportweg qualifiziert.
Entscheidungsgrenze: Gehen Sie zu Produktnachweisen und einem kontrollierten Muster-Praxistest über, wenn die Auswahl nun von einer bestimmten SKU, Rollenabmessung, Maschinensteuerung oder geprüften Sonderfunktion abhängt.
4. Foliendicke richtig lesen, ohne sie als Festigkeitsangabe zu behandeln
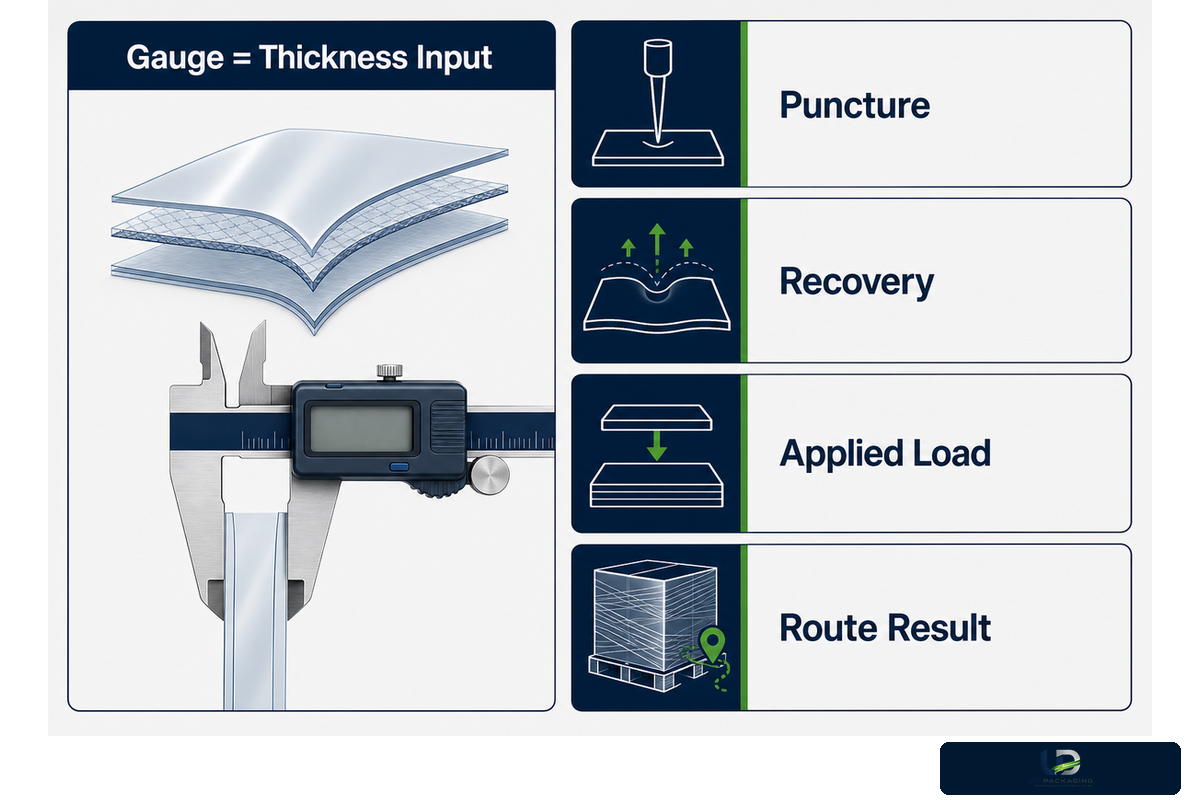
Im üblichen Sprachgebrauch der Folienbranche bezeichnet Gauge die Foliendicke. Im üblichen Sprachgebrauch der Folienbranche entsprechen 100 Gauge ungefähr 1 mil, und 1 mil entspricht 25.4 Mikrometern. Diese Umrechnung erleichtert den Abgleich von Einheiten. Sie wandelt die Dicke nicht in Durchstoßfestigkeit, Rückhaltekraft, nutzbare Dehnung oder Tragfähigkeit um.
Zwei Folien mit derselben Nenndicke können sich zudem in Harzformulierung, Schichtaufbau, Orientierung, Dickenkonstanz, Haftsystem, Dehnfenster und Rissausbreitung unterscheiden. Unterschiedliche Dicken garantieren keine unterschiedlichen Ergebnisse; zwei Folien können durch verschiedene Kombinationen aus Eigenschaften und Anwendung ähnlich gute abgenommene Ergebnisse erzielen. Deshalb sind „gleichwertige Foliendicke“ und „gleichwertige Leistung“ zwei getrennte Aussagen.
ISO 527-3 legt Bedingungen für die Beurteilung der Zugeigenschaften von Kunststofffolien und -bahnen unterhalb einer festgelegten Dicke fest. Dieses Verfahren kann einen Materialvergleich unter bestimmten Bedingungen unterstützen. Es definiert einen Zugwert jedoch nicht als Belastbarkeitsangabe für eine Palette. Nachweise für Folie, Ladeeinheit und Transportweg müssen vorgelegt werden.
Beispiel für eine kontrollierte Verringerung der Foliendicke
Die Rollen A und B können Kandidaten für dieselbe wiederkehrende Palette sein. Rolle B darf nicht deshalb zur besseren Rolle erklärt werden, weil sie dünner ist. Halten Sie Palettenfamilie, Wickelmaschine und Bediener oder Programm, Wickelbild, Bereitstellungsintervall, Transportweg und Bestanden-/Nicht-bestanden-Kriterien konstant. Erfassen Sie Rollenidentität, gemessenen Folienverbrauch je Ladeeinheit, Folienrisse, erneute Umwicklungen, Zykluszeit, späteren Zustand der Ladeeinheit und abgenommene Ladeeinheiten.
| Messgröße | Aufzeichnung für Rolle A | Aufzeichnung für Rolle B | Beispiel für Kontrolle oder Toleranz |
|---|---|---|---|
| Nenndicke | 23 μm | 20 μm | Messverfahren mit 1 μm Auflösung dokumentieren |
| Folienbreite | 500 mm | 500 mm | Innerhalb von 5 mm halten |
| Ausgangsmasse der Rolle | 16 kg | 14 kg | Waagenauflösung 0,1 kg |
| Masse der repräsentativen Ladeeinheit | 800 kg | 800 kg | Innerhalb von 10 kg halten |
| Ladungshöhe | 1500 mm | 1500 mm | Innerhalb von 20 mm halten |
| Bereitstellungsintervall | 12 Stunden | 12 Stunden | Innerhalb von 15 min halten |
| Prüfpunkt für Umgebungsbedingungen | 23°C | 23°C | Innerhalb von 2°C dokumentieren |
| Prüfpunkt für die aufgebrachte Kraft | 10 lbs | 10 lbs | Dasselbe Messgerät innerhalb von 1 lb verwenden |
| Anwendungsdauer | 45 sec | 47 sec | Dasselbe Verfahren innerhalb von 3 sec anwenden |
| Folienverbrauch je Ladeeinheit | 0,42 kg | 0,38 kg | Waagenauflösung 0,01 kg |
| Beobachtung von Folienrissen | 0 % von 50 Ladeeinheiten | 2 % von 50 Ladeeinheiten | Dasselbe 8-Stunden-Fenster |
| Ergebnis für abgenommene Ladeeinheiten | 100 % von 50 Ladeeinheiten | 96 % von 50 Ladeeinheiten | Schriftlich festgelegter Schwellenwert 98 % |
Der dünnere Kandidat besteht den Praxistest nicht, wenn Folienrisse, Nacharbeit, uneinheitliche Ladungssicherung, Schäden oder Prozessinstabilität über den vereinbarten Grenzwert hinaus zunehmen, selbst wenn der scheinbare Folienverbrauch sinkt. Auch der dickere Kandidat besteht nicht, wenn er kein dokumentiertes Problem löst und den gesamten Materialeinsatz erhöht, ohne das abgenommene Ergebnis zu verbessern.
Abbruchregel: Veröffentlichen Sie kein allgemeingültiges Verhältnis für die Verringerung der Foliendicke. Stimmen Sie Folie, Prozess, Ladeeinheit, Beobachtungszeitraum und Transportweg aufeinander ab, bevor Sie Gleichwertigkeit feststellen.
5. Folie als System zur Ladungssicherung anwenden
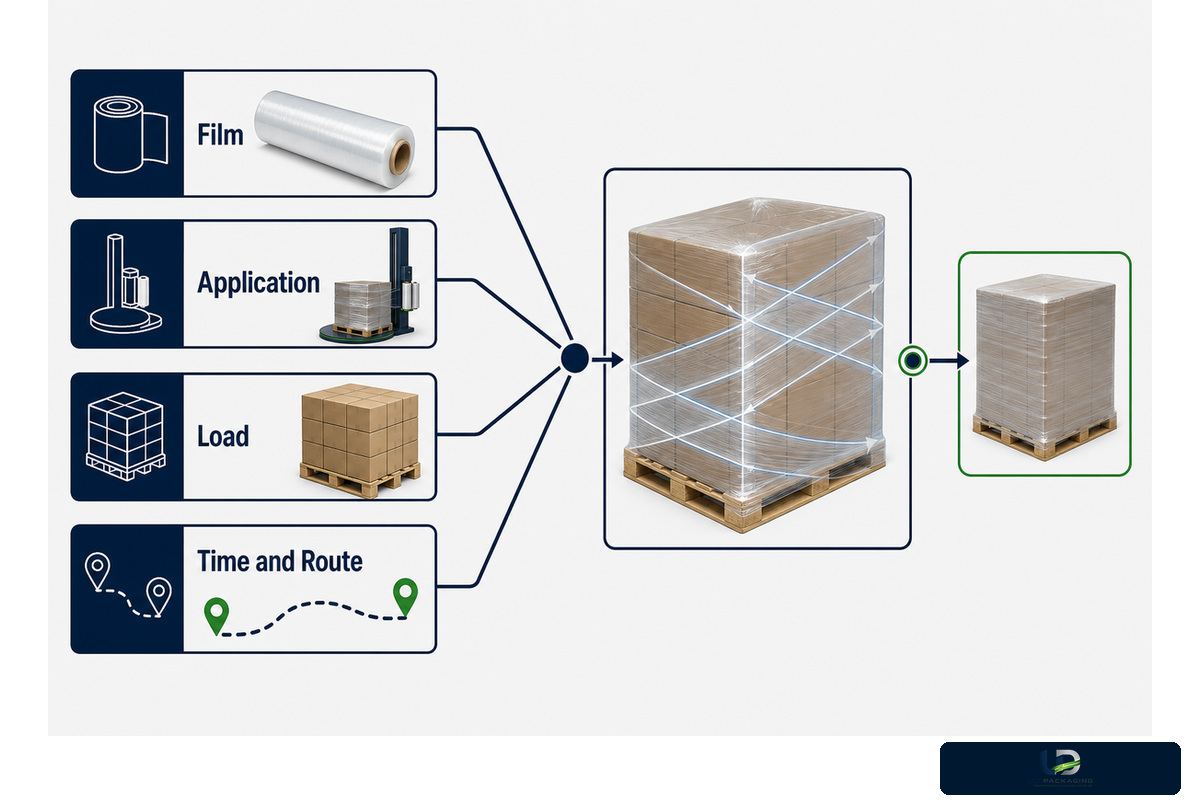
Eine geeignete Rolle kann wegen Problemen mit Verankerung, Überlappung, Folienlauf, Kraftverteilung, Verstärkung oder mangelhaftem Trennen und Versiegeln versagen. Auch die Ladeeinheit selbst kann sich setzen, neigen, Hohlräume überbrücken oder zusammengedrückt werden und dadurch einen kleineren Umfang aufweisen. Deshalb sollten Folie und Ladeeinheit gleichzeitig beobachtet werden.
Bei einem Vergleich zu kontrollierende Faktoren
- repräsentativer Aufbau der Ladeeinheit und Palette;
- Folienrolle und Charge;
- Wickelmaschine, Folienschlitten oder Arbeitsweise des Bedieners;
- Verankerung, Wickelbild, Überlappung und Verstärkungszonen;
- Bereitstellungsdauer und Umgebungsbedingungen;
- Wiederholungszyklen und Kontrollpunkte.
Nicht durch zusätzliche Wicklungen kaschieren
- instabile Stapelung;
- scharfe oder hervorstehende Kontaktstellen;
- verschlissene Rollen oder mangelhafte Folienführung;
- schwache Verbindung zwischen Ladeeinheit und Palette;
- lose oder schleifende Folienenden;
- eine nicht abgebildete Transportbedingung.
Ladungssicherung ist nicht dasselbe wie Straffheit. Eine technische Erörterung eines Herstellers zu Wickelkraft, Folienschichten, Durchsatz und Kosten veranschaulicht, dass eine ähnliche Ladungssicherung durch unterschiedliche Kombinationen erreicht werden kann, die Folienverbrauch und Zykluszeit beeinflussen können. Das Beispiel ist kein Zielwert für Ihre Palette, sondern zeigt, dass nicht eine einzige Eingangsgröße die Entscheidung bestimmen sollte.
Mehr Vorreckung ist nicht immer besser. Die Folie kann über ihren nutzbaren Betriebsbereich hinaus gedehnt oder so aufgebracht werden, dass Folienrisse, Einschnürungen oder eine schlechte Kraftverteilung entstehen. Verwenden Sie die geprüften Grenzwerte der Folien- und Anlagenhersteller und weisen Sie den Zustand anschließend an der Ladeeinheit nach. Betrachten Sie niemals eine Einstellung für eine andere Folie, Wickelmaschine oder Palette als konstant und übertragen Sie sie nicht auf die Ladeeinheit.
Das manuelle Wickeln erfordert sowohl eine sicherheitsbezogene Arbeitsprüfung als auch einen Folien-Praxistest. Halbautomatische oder automatische Anlagen können die Belastung der Beschäftigten in manchen Fällen verringern. Beim Kauf einer Anlage dürfen die Risikobewertung und die Bestimmung der für den tatsächlichen Prozess am besten geeigneten Anlage nicht auf einer willkürlichen Regel zur Anzahl der Paletten pro Tag beruhen.
Sobald die Prozessvariablen erfasst sind, prüfen Sie bitte die Stretchfolienoptionen für diese Ladeeinheit. Die kommerzielle Seite dient der Konfigurationsentscheidung, während dieses Dokument die entsprechenden Nachweise enthält.
6. Nutzen Sie die Nachweisleiter von der Rolle bis zum Transportweg
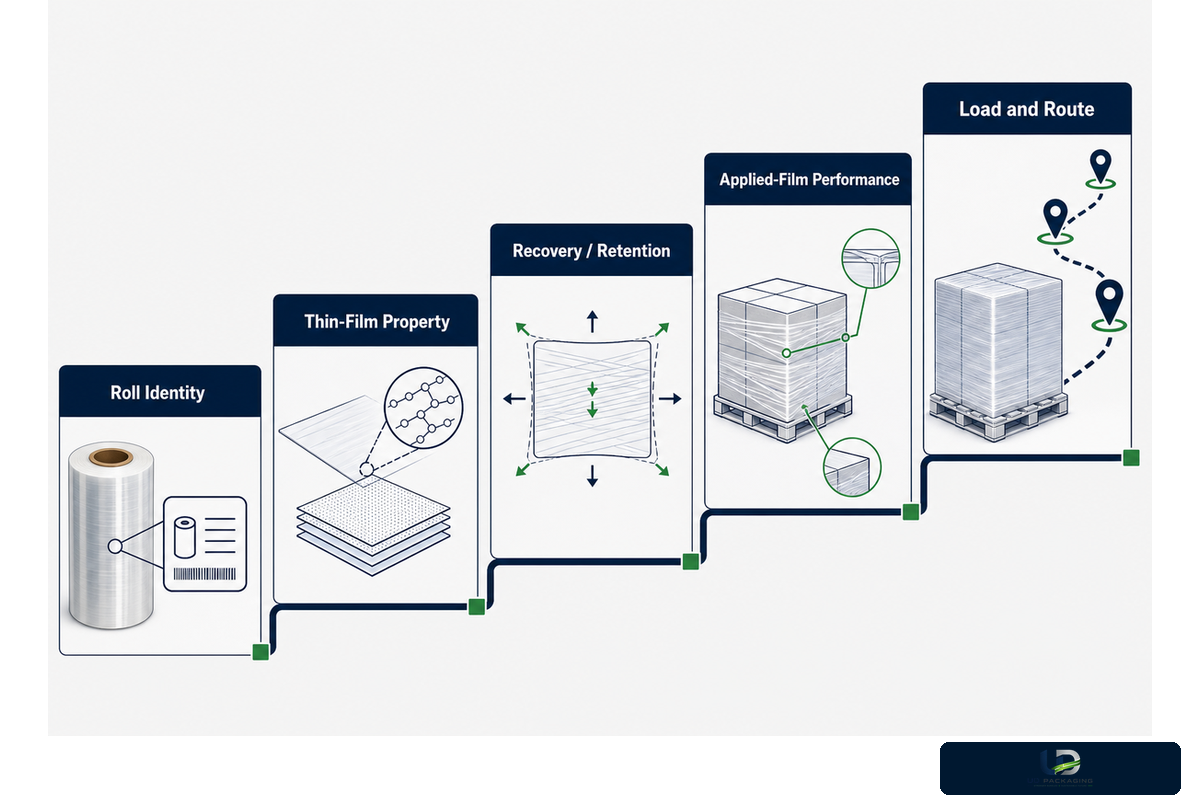
Eine Aussage über Stretchfolie gewinnt an Aussagekraft, wenn die Nachweise von der Rollenidentität über eine klar spezifizierte Materialprüfung, das Rückstellverhalten und die Leistung nach dem Aufbringen bis zur Beobachtung der umwickelten Ladeeinheit im Geltungsbereich des Kunden reichen. Jede Stufe bietet die Möglichkeit, eine eigene Frage zu beantworten. Höhere Stufen ersetzen niedrigere Stufen nicht. Sie verbinden sie miteinander.
| Stufe | Prüfobjekt | Beantwortete Frage | Ergebnis | Weiterhin nicht nachgewiesen |
|---|---|---|---|---|
| 1. Rollenidentität | Benannte Rolle und Charge | Was genau wurde geliefert? | Spezifikation, Abmessungen, Rückverfolgbarkeit | Materialergebnis oder Lasteignung |
| 2. Dünnfolieneigenschaft | Konditionierter Probekörper | Wie verhielt sich die Folie in der benannten Materialprüfung? | Verfahren, Einheiten, Probekörper, Wiederholungsergebnis | Ergebnis für Wickelbild oder Transportweg |
| 3. Rückstellvermögen/Krafterhalt | Folie unter definierter Dehnung und Einwirkzeit | Welches Rückstellvermögen oder welche Spannung bleibt bei diesem Verfahren erhalten? | Elastisches Rückstellvermögen, bleibende Verformung, Krafterhalt | Wechselwirkung mit der Ladeeinheit und Kraftverteilung |
| 4. Leistung der aufgebrachten Folie | Folie auf einer Ladeeinheit oder Prüfstruktur | Was geschah, nachdem die Wickelmaschine die Folie aufgebracht hatte? | Definierte Messungen an der aufgebrachten Folie | Jede Verweilzeit sowie jedes Klima- und Transportrisiko |
| 5. Ladeeinheit und Transportweg | Repräsentative umwickelte Palette | Erfüllte das System die Freigabekriterien des Käufers? | Nachweise am Prüfpunkt, zu einem späteren Zeitpunkt und im Vertrieb | Nicht abgebildete Ladeeinheiten oder Transportwege |
Die genannten Verfahren definieren die Nachweisleiter. ISO 527-3 behandelt die Zugeigenschaften von Folien- und Bahnprobekörpern. ASTM D5459 deckt das elastische Rückstellvermögen in Maschinenrichtung, die bleibende Verformung und den Spannungserhalt von Stretchfolie ab. ASTM D8314 behandelt Leistungsprüfungen, nachdem Stretchfolie auf eine Ladeeinheit oder Prüfstruktur aufgebracht wurde. ASTM D4649 bietet innerhalb ihres veröffentlichten Geltungsbereichs Leitlinien zur Auswahl und Anwendung.
Dies darf nicht als vollständige Versandzertifizierung dargestellt werden. In einem glaubwürdigen Bericht dürfen Norm und Version, Probekörper oder Ladeeinheit, Konditionierung, Verfahren, Einheiten, Anzahl der Wiederholungen, Abnahmekriterium und verantwortlicher Prüfer nicht fehlen. Wenn sich einer dieser Faktoren ändert, ist die Aussage stärker eingeschränkt.
Prüfungen von Verweilzeit und Temperatur gehören zwischen die Messung der aufgebrachten Folie und die Freigabe für den Transportweg, wenn die Sendung diesen Bedingungen ausgesetzt sein wird. Eine Momentaufnahme ist hilfreich, kann aber nicht als Wert zum Versandzeitpunkt oder nach einem heißen Bereitstellungsintervall vorausgesetzt werden. Palettensteifigkeit, Aufbau des Packstücks und Handhabungsgeräte bleiben Bestandteile des Systems; dokumentieren Sie sie daher auch dann, wenn im Praxistest ausschließlich die Folie geändert wird.
Dieses Verfahren ist für eine umfassendere Vertriebssimulation vorgesehen. Wählen Sie ein entsprechendes Verfahren aus dem Prüfverfahrensrahmen der International Safe Transit Association oder ein anderes transportspezifisches Protokoll. Das ausgewählte Verfahren muss das erwartete Ergebnis und die abgebildete Gefährdung berücksichtigen. Eine Vorprüfung muss als Vorprüfung ausgewiesen werden.
Abbruchregel: Betrachten Sie ein Ergebnis nicht als Garantie, wenn Transportweg, Probekörper, Konditionierung oder Abnahmekriterien von den vorgelegten Nachweisen abweichen.
7. Kosten je abgenommener Ladeeinheit statt Preis je Rolle vergleichen
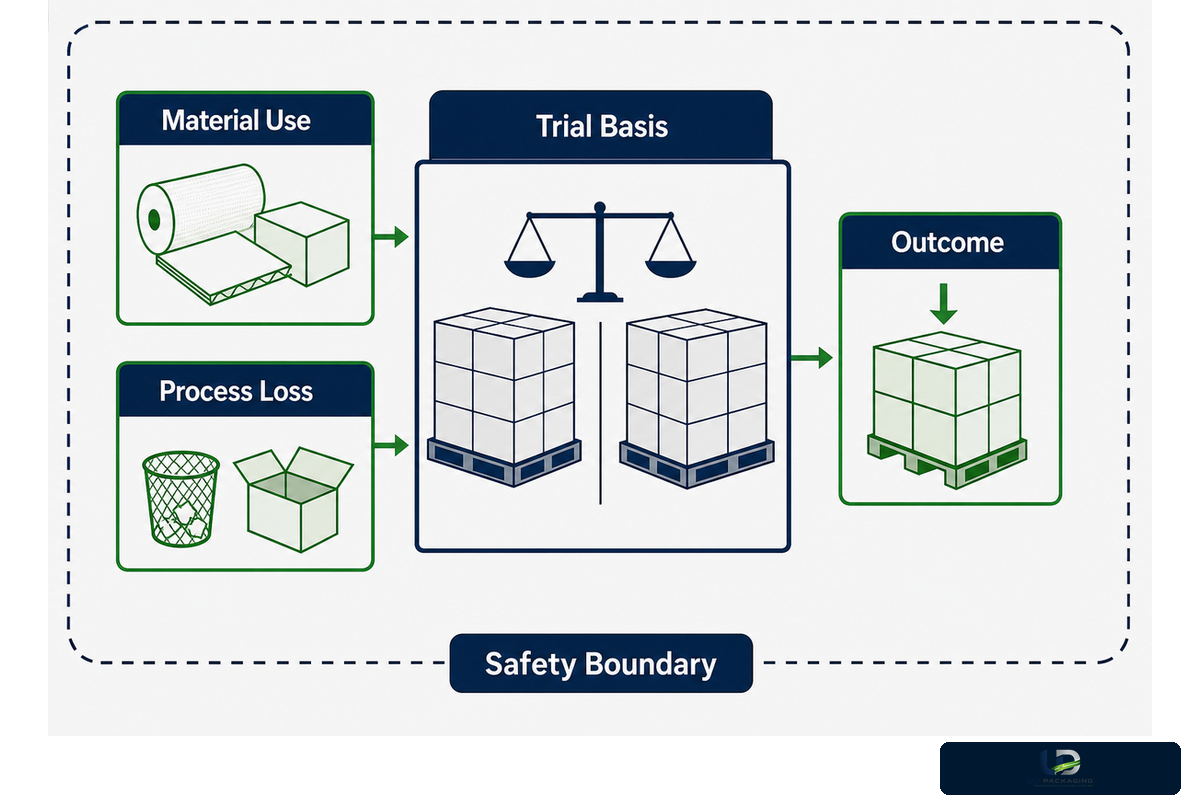
Die beste Kostengrundlage sind die Kosten für die Herstellung einer freigegebenen Ladeeinheit. Der Rollenpreis ist dabei nur ein Faktor. Folienverbrauch, Folienrisse, erneutes Umwickeln, Anwendungsdauer, Stillstandszeiten, Produktschäden und zurückgewiesene Ladeeinheiten beeinflussen allesamt das Ergebnis.
Für einen ehrlichen Vergleich steht ein objektives Arbeitsblatt zur Verfügung. Für jeden Kandidaten werden dieselbe repräsentative Ladeeinheitenfamilie sowie dasselbe Anwendungsverfahren, Beobachtungsfenster, dieselbe Beanspruchung auf dem Transportweg und dieselben Abnahmekriterien vorgegeben. Anschließend werden die Nachweise aufgezeichnet, statt sie anhand eines Rollenetiketts zu schätzen.
| Feld | Konstant halten oder messen | Warum dies wichtig ist |
|---|---|---|
| Grundlage des Praxistests | Ladeeinheitenfamilie, Wickelmaschine/Bediener, Transportweg, Abnahmeverantwortlicher | Verhindert, dass eine geänderte Annahme als Verbesserung erscheint |
| Materialverbrauch | Gemessener Folienverbrauch je Ladeeinheit auf einheitlicher Mengenbasis | Rollenlänge und Foliendicke können reine Preisvergleiche verzerren |
| Prozessverluste | Folienrisse, erneutes Umwickeln, Folienenden, Stillstandszeiten, Zykluszeit | Billiges Material kann im Betrieb teuer sein |
| Ergebnis | Freigegebene Ladeeinheiten, Verrutschen, Schäden, Abweichungen | In den Nenner gehört nur die freigegebene Ausbringung |
| Sicherheitsgrenze | Risiken bei manueller Handhabung und durch Betriebsmittel | Die Exposition von Beschäftigten ist keine versteckte Produktivitätskorrektur |
Zur Ermittlung der Kosten jeder freigegebenen Ladeeinheit für interne Analysen werden die Kosten der tatsächlich verbrauchten Folie zu den gemessenen Nacharbeits- und Prozesskosten addiert und anschließend durch die Anzahl der freigegebenen Ladeeinheiten geteilt. Halten Sie das Schadensrisiko sichtbar, statt einen Näherungswert in die Gleichung einzusetzen. Wenn Stichprobengrößen, Transportwege oder Ausschlüsse voneinander abweichen, kennzeichnen Sie den Vergleich als vorläufig.
Abbruchregel: Geben Sie ohne überprüfbare kundenspezifische Daten weder eine prozentuale Einsparung noch eine Kapitalrendite an. Ein ehrliches Arbeitsblatt ist einer exakten Zahl vorzuziehen, die aus nicht vergleichbaren Analysen resultiert.
8. Fehlersignale prüfen, bevor Sie die Folie wechseln
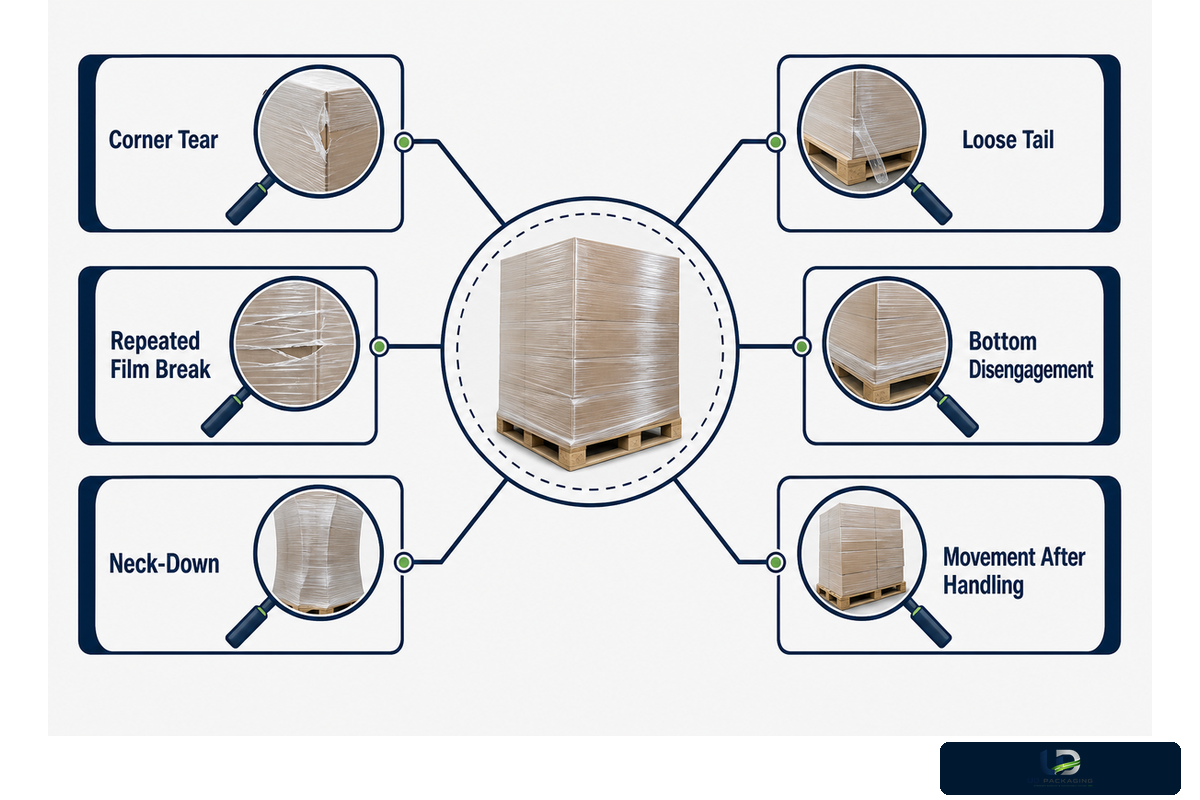
Eine dickere Rolle ist nicht für jeden Fehler die beste Lösung. Den Fehlerzustand zu bewahren, das Signal einzuordnen und jeweils nur eine kontrollierte Variable zu ändern, sind bessere Methoden für einen Praxistest. Folie, Anwendung, Ladeeinheit und Transportweg können ähnliche Symptome hervorrufen.
| Signal | Zuerst prüfen | Aufbewahren | Eskalieren, wenn |
|---|---|---|---|
| Riss oder Durchstoß an einer Ecke | Kantengeometrie, Kontaktstellen, Folienführung, Spannung, Rissrichtung | Beschädigte Folie, Rolle/Charge, Foto der Ladeeinheit, Schadensstelle | Die Ladeeinheit ist instabil oder der Fehler tritt unter kontrollierten Bedingungen erneut auf |
| Wiederholter Folienriss | Rollenschäden, Rollenführungen, Folienschlitten, nutzbare Dehnung, Grate, Ausrichtung | Maschinenzustand, Einstellung, Rissstelle, Kontrollrolle | Personal betritt einen Gefahrenbereich oder die Ursache ist ungeklärt |
| Einschnürung oder zu schmale Abdeckung | Folienverhalten, Spannung, Folienschlittenweg, Überlappung | Aufgebrachte Breite nach Höhenbereich der Ladeeinheit und Zyklus | Die Abdeckung entspricht nicht mehr dem dokumentierten Wickelbild |
| Loses oder schleifendes Folienende | Schneidvorgang, Andrückvorgang, Verschluss, Haftfläche, Verunreinigung | Position und Endzustand des Folienendes | Das Folienende kann sich an Betriebsmitteln oder vorbeifahrenden Fahrzeugen verfangen |
| Ablösung im unteren Bereich | Verankerung, Verbindung zwischen Ladeeinheit und Palette, Wickelbild, Bodenfreiheit der Palette | Untere Wicklungen und Kontrollpunkt bei der Handhabung | Die Ladeeinheit kann sich von der Palette lösen |
| Verrutschen nach Bereitstellung/Handhabung | Aufbau der Ladeeinheit, Setzverhalten, Zeit, Temperatur, Palette, Ereignis auf dem Transportweg | Geometrie vorher/nachher und zeitlicher Ablauf | Freigabekriterien werden nicht erfüllt oder die Sicherheit ist betroffen |
Eine in einer Fachzeitschrift veröffentlichte Laborstudie zur Stabilität palettierter Ladungen unterstreicht die Systemgrenze. Die Stabilität von Ladeeinheiten wird unter definierten dynamischen Bedingungen und anhand von Messungen bewertet und nicht aus dem bloßen Vorhandensein von Folie abgeleitet. Eine ordentlich aussehende Palette kann dennoch ein ungeprüftes Verhalten aufweisen.
Wenn nach einem Fehler mehrere Faktoren geändert werden, kann das Ergebnis zwar das Symptom beheben, nicht aber die Ursache. Bewahren Sie die ursprüngliche Rolle, Charge, Fotos der Ladeeinheit sowie Angaben zu Wickelmaschine oder Bediener, Wickelbild, Einstellung oder Verfahren, Umgebungsbedingungen und Zeitpunkt des Fehlers auf; ersetzen Sie die tatsächlichen Rollen- und Chargenkennungen nicht durch eine vage Bezeichnung. Eine dickere Folie könnte ein geeigneter Kandidat sein, sollte jedoch als Hypothese und nicht als Diagnose vorgeschlagen werden.
Abbruchregel: Stellen Sie eine instabile Ladeeinheit, ein Problem für die Personalsicherheit, wiederholte ungeklärte Fehler oder einen Betrieb außerhalb der geprüften Grenzwerte des Betriebsmittels oder Lieferanten unter Quarantäne und eskalieren Sie den Fall.
9. Was aktuelle Trends bei Stretchfolie für Einkäufer bedeuten
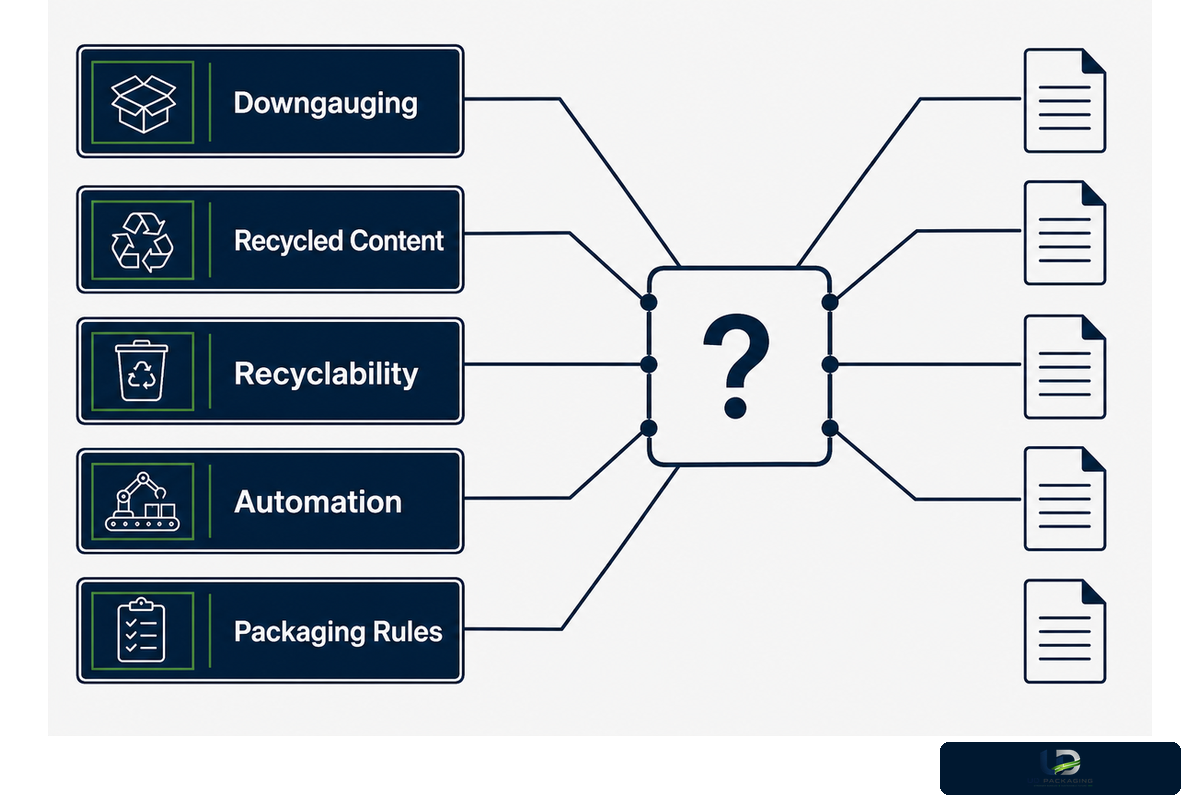
Bei Verpackungsentscheidungen werden Materialreduzierung, Anforderungen an den Recyclinganteil, Automatisierung und sich ändernde lokale Vorschriften zunehmend berücksichtigt. Einkäufer sollten darauf nicht mit bloßen Trendbegriffen reagieren. Sie sollten fragen, welche konkrete Aussage getroffen wird und welche Nachweise diese Aussage für die tatsächliche Ladeeinheit und den jeweiligen Markt stützen würden.
| Trend | Frage des Einkäufers | Anzufordernder Nachweis | Zu vermeidende Aussage |
|---|---|---|---|
| Reduzierung der Foliendicke | Sinkt der gesamte Folienverbrauch bei derselben freigegebenen Ladeeinheit? | Kontrollierter Verbrauch, Folienrisse, erneutes Umwickeln, Zeitaufwand und Ergebnis auf dem Transportweg | Eine dünnere Folie bedeutet insgesamt immer weniger Material |
| Recyclinganteil | Welcher Prozentsatz und welcher materialbezogene Geltungsbereich sind verifiziert? | Erklärung/Zertifikat, abgedecktes Produkt, Charge, Prüfnachweis | Ein Recyclinganteil belegt eine geringere Gesamtbelastung |
| Recyclingfähigkeit | Wird diese Folienart im tatsächlich genutzten Sammelsystem des Einkäufers angenommen? | Rechtsraum, Sammlung, Sortierung, Verunreinigung, aktuelle Abnahme | Ein einzelner Kunststoffcode belegt die praktische Recyclingfähigkeit |
| Automatisierung | Lassen sich diese Rolle und Ladeeinheit sicher und wiederholt auf der Anlage verarbeiten? | Betriebsbereich, abgesicherter Prozess, wiederholte Zyklen, Wartungsplan | Ein einzelner Mengenschwellenwert belegt die Eignung für die Automatisierung |
| Verpackungsvorschriften | Welche Ausführung, welcher Bediener, welcher Rechtsraum, welcher Artikel und welches Datum gelten? | Aktueller Gesetzestext und qualifizierte marktspezifische Prüfung | Eine einzige weltweit geltende Vorschrift zur Wiederverwendung oder zum Recyclinganteil |
Die Informationsmaterialien der European Commission zu Verpackungsabfällen zeigen, dass es in der Verpackungspolitik auf formatspezifische Details ankommt. Ein delegierter Beschluss der Kommission vom 25. Februar 2026 befreit bestimmte Wirtschaftsakteure, die Palettenumhüllungen und Umreifungsbänder verwenden, von den in Artikel 29(2) und (3) festgelegten Vorgaben einer Wiederverwendung zu 100 %. Dieser delegierte Beschluss hebt die umfassendere Verordnung (EU) 2025/40 nicht auf. Käufer benötigen den tatsächlichen Gesetzestext sowie Angaben zum Format und zu den Umständen, unter denen „wiederverwendbare Palettenumhüllung“ verwendet wird, statt der vagen Aussage, dass „Europa wiederverwendbare Palettenumhüllungen vorschreibt“.
Diese Sorgfalt sollte auch bei der Verpackungsgestaltung gelten. Die Leitlinien der FTC zu Umweltaussagen raten von allgemeinen, unbelegten Aussagen über Umweltvorteile ab. „Enthält Recyclingmaterial“, „verwendet weniger Neuware“, „ist recyclingfähig“ und „wird vor Ort gesammelt“ sind unterschiedliche Aussagen. Ein Einkäufer sollte Nachweise für die jeweils konkrete Aussage anfordern.
Patentaktivitäten können auf ein Interesse an einer Konstruktion hindeuten, ohne deren tatsächliche Nutzung zu belegen. In diesem Zusammenhang betrifft ein 2024 erteiltes Patent zur Umwicklung von Ladeeinheiten Verpackungsmaterialien mit Recyclinganteil. Dieses Patent beschreibt weder einen Wettbewerbsvorteil für UD Packaging noch eine marktbeherrschende Stellung oder eine Verbesserung der Verpackung.
Abbruchregel: Behandeln Sie Marktprognosen und Nachhaltigkeitskennzeichnungen als Hintergrundinformationen, bis sie eine dokumentierte Einkaufsentscheidung verändern und einer aussagespezifischen Nachweisprüfung standhalten.
10. Die Entscheidung in eine Lieferantenanfrage überführen
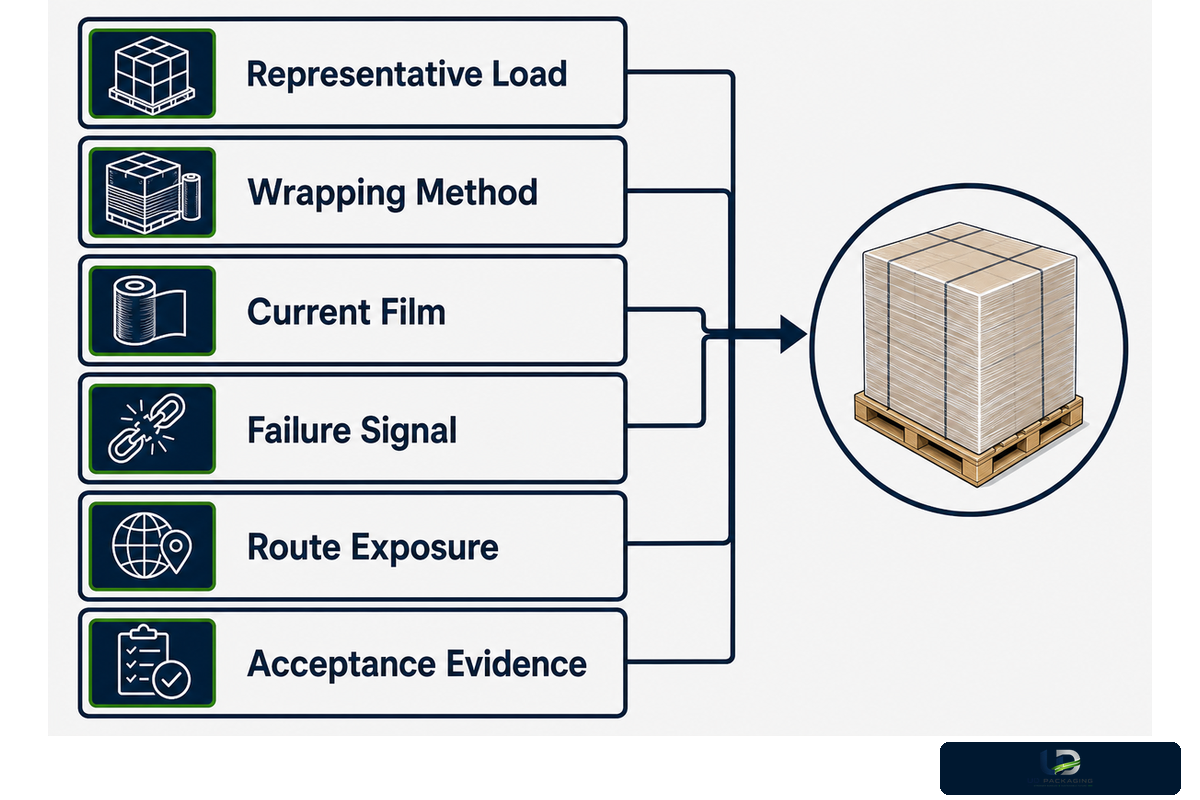
Eine Angebotsanfrage für Stretchfolie beginnt sinnvollerweise mit einer dokumentierten Ladeeinheit und einem konkreten Abnahmeproblem. Breite, Länge und Foliendicke sollten in die Leistungsbeschreibung aufgenommen werden, dürfen den Anwendungskontext jedoch nicht ersetzen. Wenn jedem Lieferanten andere Annahmen vorgelegt werden, sind die Angebote weder aussagekräftig noch vergleichbar.
Einseitige Leistungsbeschreibung für eine Angebotsanfrage zu Stretchfolie
- Repräsentatives Produkt, Palettengrundfläche, Höhe und Masseverteilung
- Stapelbild, Kompressibilität, Überstände, Kanten und Palettenzustand
- Manuelles, halbautomatisches oder automatisches Verfahren; Hersteller/Modell und Grenzwerte der Anlage
- Aktueller Folienaufbau, Foliendicke, Abmessungen, Rolle/Charge und gemessener Verbrauch
- Aktuelles Wickelbild, Steuerparameter oder Verfahren, Fehlersignal und Zeitpunkt des Auftretens
- Bereitstellungsdauer, Handhabung, Transportweg sowie Einwirkung von Temperatur, Feuchtigkeit, UV-Strahlung oder Belüftung
- Verantwortlicher für die Ergonomie beim manuellen Wickeln oder für die Anlagensicherheit, sofern relevant
- Angeforderte Nachweise: Spezifikation, Materialprüfung, Rückstellvermögen, Prüfung an der umwickelten Ladeeinheit oder Praxistest auf dem Transportweg
- Stichprobenplan, Anzahl der Wiederholungen, Kontrollpunkte, Bestanden-/Nicht-bestanden-Kriterien und Ausnahmen
- Entscheidungsverantwortliche für Einkauf, Betrieb, Sicherheit, Qualität und Freigabe
Ausgangsbasis vs. Anforderung. Die Ausgangsbasis beschreibt den Istzustand: Folie, Folienrisse, erneutes Umwickeln, Zeitaufwand, Verrutschen, Schäden und nicht ausgefüllte Felder. Die Anforderung legt fest, was ein Kandidat verbessern muss, ohne bei einer anderen Anforderung schlechter abzuschneiden. „Festere Folie“ ist keine vollständige Anforderung. Die Folie muss möglicherweise fester sein, doch ihre „Festigkeit“ beschreibt nur eine von vielen variablen Eigenschaften und behebt möglicherweise nicht den aufgezeichneten Fehler. Damit wird die Fehlerursache eindeutig nicht berücksichtigt.
Bitten Sie den Lieferanten, bei jedem Wert den Bezugsgegenstand, die Methode, die Einheit und die Bedingungen anzugeben. Ein Wert der unverarbeiteten Folie darf niemals als Wert der umwickelten Ladeeinheit angegeben werden. Eine bei einer unmittelbaren Beurteilung als geeignet eingestufte Probe darf nicht als „auf dem Transportweg erprobt“ gelten, wenn Kontrollpunkte bei Umladung oder Handhabung, Verweilzeit oder Temperatureinwirkung fehlten. Die unbekannten Faktoren sollten bis zum Abschluss des Praxistests sichtbar bleiben.
Sobald die Leistungsbeschreibung fertig ist, prüfen Sie die Stretchfolienoptionen für die dokumentierte Ladeeinheit. UD Packaging beschreibt sich als integriertes Unternehmen für die Herstellung und den Export von Kunststoffverpackungen; Hintergrundinformationen zum Unternehmen finden Sie auf der Seite Über UD Packaging. Durch diese Selbstdarstellung wird lediglich die kommerzielle Übergabe gestützt; unabhängige technische Aussagen beruhen auf den angeführten externen Nachweisen.
Haben Sie eine repräsentative Palette und ein klar definiertes Abnahmeproblem?
Übermitteln Sie Angaben zur Ladeeinheit, Wickelmethode, zum Transportweg, zur aktuellen Folie, zum Fehlersignal und zu den benötigten Nachweisen. UD Packaging kann die geeignete Folie und Bemusterungsoption prüfen, ohne Vermutungen über Ihren Prozess anzustellen, während unbekannte Einstellungen oder Abnahmefelder sichtbar bleiben, bis sie durch den Bemusterungstest geklärt sind.
Angebot anfordern11. Häufig gestellte Fragen
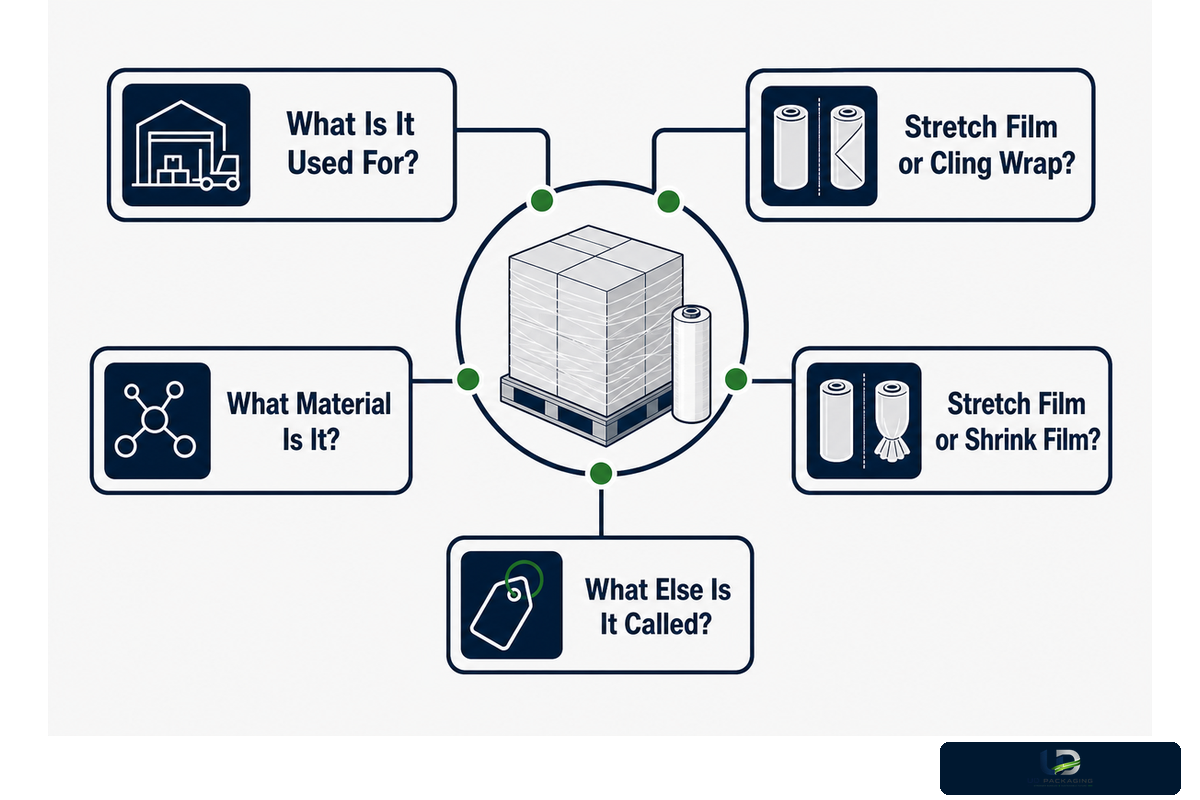
Diese Antworten bieten eine gute Grundlage. Eine konkrete Folienentscheidung erfordert dennoch die oben beschriebene Abgrenzung von Anwendung, Ladeeinheit, Transportweg und Nachweisen.
Wofür wird Stretchfolie verwendet?
Stretchfolie wird üblicherweise eingesetzt, um palettierte Waren zu einer Ladeeinheit zusammenzufassen und gruppierte Verpackungsgüter bei Lagerung und Handhabung zu schützen; die endgültige Eignung hängt jedoch weiterhin von der Ladeeinheit und dem Transportweg ab.
Stretchfolie wird üblicherweise um palettierte Kartons, gebündelte Produkte, Möbel und andere gruppierte Gegenstände gewickelt, um sie zusammenzuhalten und ihre Oberflächen bei Lagerung und Handhabung vor Staub oder leichter Feuchtigkeit zu schützen. Aus dieser allgemeinen Verwendung folgt nicht, dass jede Folie für jede Ladeeinheit geeignet ist. Stimmen Sie Anwendungsverfahren, Geometrie der Ladeeinheit, Kantenzustand, Transportweg und Abnahmeprüfung aufeinander ab, bevor Sie eine Folie als geeignet einstufen.
Ist Stretchfolie dasselbe wie Frischhaltefolie?
Im normalen industriellen Einsatz nicht; beide können haften, doch industrielle Stretchfolie und Frischhaltefolie dienen völlig unterschiedlichen Anwendungen, sind anderen Einwirkungen ausgesetzt und unterliegen anderen Prozessen und Konformitätsanforderungen.
Im normalen industriellen Einsatz nicht. Beide Folien können haften, doch industrielle Stretchfolie ist für das Zusammenfassen oder den Schutz von Waren ausgelegt und als Handstretchfolie, Maschinenstretchfolie, vorgereckte Folie und in Spezialausführungen erhältlich. Frischhaltefolie wird gemäß anderen Anforderungen für den Lebensmittelkontakt und den Haushaltsgebrauch ausgewählt. Ersetzen Sie die eine nicht allein aufgrund des Wortes „Haftung“ oder einer optischen Ähnlichkeit durch die andere.
Aus welchem Material besteht Stretchfolie?
Viele industrielle Stretchfolien bestehen aus Polyethylenformulierungen, häufig mit einem Aufbau auf LLDPE-Basis; die Materialbezeichnung allein definiert jedoch nicht jede Schicht, jeden Zusatzstoff, jeden Prozess oder jedes Ergebnis an der Ladeeinheit.
Viele industrielle Stretchfolien werden aus Polyethylenformulierungen hergestellt, häufig mit einem Aufbau auf LLDPE-Basis; „Polyethylen“ beschreibt jedoch nicht jede Schicht, jeden Zusatzstoff, jeden Prozess, jede Dicke oder jedes Leistungsergebnis. Fordern Sie Angaben zum tatsächlichen Aufbau und zur Prüfgrundlage an, wenn die Leistung an der Ladeeinheit, der Recyclinganteil, die UV-Einwirkung, der Korrosionsschutz oder die Eignung für den Lebensmittelkontakt relevant sind. Die Materialfamilie ist ein Ausgangspunkt und keine vollständige Spezifikation.
Ist Stretchfolie dasselbe wie Schrumpffolie?
Nein; Stretchfolie wird beim Wickeln mechanisch gedehnt, während Schrumpffolie sich unter Wärmeeinwirkung zusammenzieht, weshalb Schrumpffolie und Kunststofffolie nicht als dieselbe Anwendung behandelt werden dürfen.
Nein. Stretchfolie wird mechanisch gedehnt und so um die Ladeeinheit gewickelt, dass ihr Rückstellvermögen zur Ladungssicherung beiträgt. Schrumpffolie wird erwärmt, damit sie sich um ein Produkt oder eine Gruppe zusammenzieht. Die verwendeten Materialien können sich überschneiden, doch Betriebsmittel, Prozessgefahren, Wechselwirkung mit der Ladeeinheit und Qualifizierungsverfahren unterscheiden sich. Wählen Sie keine der beiden Folien anhand der Einstellungen oder Leistungsnachweise der jeweils anderen aus.
Welche andere Bezeichnung gibt es für Stretchfolie?
Gängige Bezeichnungen sind Wickelfolie und Palettenwickelfolie, doch Einkäufer sollten die Anwendungsklasse, Abmessungen, Ladeeinheit, den Transportweg, die Wickelmaschine und die erforderlichen Nachweise ergänzen, um eine mehrdeutige Spezifikation zu vermeiden.
Gängige Bezeichnungen sind Wickelfolie und Palettenwickelfolie. Ergänzen Sie für die Beschaffung die Anwendungsklasse, Abmessungen, Ladeeinheit, den Transportweg und die erforderlichen Nachweise.
Wie dieser Leitfaden den Entscheidungsrahmen festlegt
UD Packaging liefert industrielle Verpackungsmaterialien. Dieser Artikel trennt bewusst Folienkennzeichnungen und Materialprüfungen von Nachweisen zu Anwendung, Ladeeinheit, Transportweg und Abnahme. Er ersetzt weder einen ladeeinheitenspezifischen Praxistest noch veröffentlicht er erfundene Leistungsdaten des Unternehmens. Das Team von UD Packaging kann eine dokumentierte Ladeeinheit im Rahmen der kommerziellen Übergabe prüfen.
Literatur und Quellen
- ASTM D4649, Standardleitfaden für die Verwendung von Stretchfolien und die Wickelanwendung ASTM International
- ISO 527-3:2018, Prüfbedingungen für Folien und Tafeln International Organization for Standardization
- ASTM D5459, elastisches Rückstellvermögen, bleibende Verformung und Spannungserhaltung von Stretchfolie ASTM International
- ASTM D8314, Leistungsprüfung aufgebrachter Stretchfolien und Stretchwicklungen ASTM International
- Pilotstudie zu Stretchfolie für die Sicherung palettierter Ladeeinheiten begutachtete frei zugängliche Forschungsarbeit
- Studie zur Stabilität palettierter Ladungen mittels dynamischer Prüfverfahren begutachtete frei zugängliche Forschungsarbeit
- Einfluss von Zeit und Temperatur auf Stretchfolie Virginia Tech Center for Packaging and Unit Load Design
- ISTA-Prüfverfahren International Safe Transit Association
- Stretchwickeln von Paletten in der Lebensmittelherstellung WorkSafe Victoria
- Verpackungsabfälle European Commission
- Delegierter Beschluss von 2026 zu Palettenumhüllungen und Umreifungsbändern European Commission
- Umweltaussagen: Zusammenfassung der Green Guides U.S. Federal Trade Commission