Kontaktieren Sie UD Packaging Company

Aktualisiert im September 2026 · Von XCX
Zu den Komponenten industrieller Umreifungssysteme gehören die Verbrauchsmaterialien, die die Ladeeinheit umschließen, die Anlagen, die diese zuführen, spannen und verbinden, sowie die Linienkomponenten, die das Umreifungsband bereitstellen und das Packstück transportieren. Das System ist nur so zuverlässig wie das am niedrigsten bewertete oder am wenigsten kontrollierte Glied dieser Kette.
Selbst mit einem festen Umreifungsband kann eine Ladeeinheit das Versandlager mit einem schwachen Bandverschluss, einem unzureichend arbeitenden Spanngerät oder einem Handabroller verlassen, der die Rolle in der falschen Ausrichtung zuführt. Deshalb muss ein aussagekräftiges Angebot das gesamte System beschreiben und darf nicht lediglich ein Bandmaterial und ein Maschinenmodell nennen.
Dieser Leitfaden gliedert das System in ein Register mit 12 Positionen, einen Inspektionsrundgang mit 5 Stationen und eine Abnahmedokumentation für die Komponenten. Er hilft Einkäufern, hochwertige Umreifungslösungen zu vergleichen, ohne die Bezeichnungen „Kunststoff-Umreifungsband“, „Stahl-Umreifungsband“ oder „automatisch“ als Nachweis dafür anzusehen, dass das gesamte System aufeinander abgestimmt ist.
Er trifft keine Materialauswahl, kalkuliert keine Automatisierungsstufe und ersetzt keine Prüfung am tatsächlichen Packstück und auf dem vorgesehenen Transportweg. Sein Zweck besteht darin, Lücken im Geltungsbereich zu schließen, bevor daraus beschädigte Ladeeinheiten, Nacharbeit oder vermeidbare Stillstandszeiten entstehen.
Die praktische Grundregel
Spezifizieren Sie Rolle, Verschluss und Verarbeitungsanlage als eine gemeinsam geprüfte Kombination. Ergänzen Sie anschließend sämtliche Komponenten, die erforderlich sind, um diese Kombination an Ihrer Linie zu lagern, abzuwickeln, zu führen, zu steuern und zu schützen.
Was zählt zu den Komponenten eines industriellen Umreifungssystems?
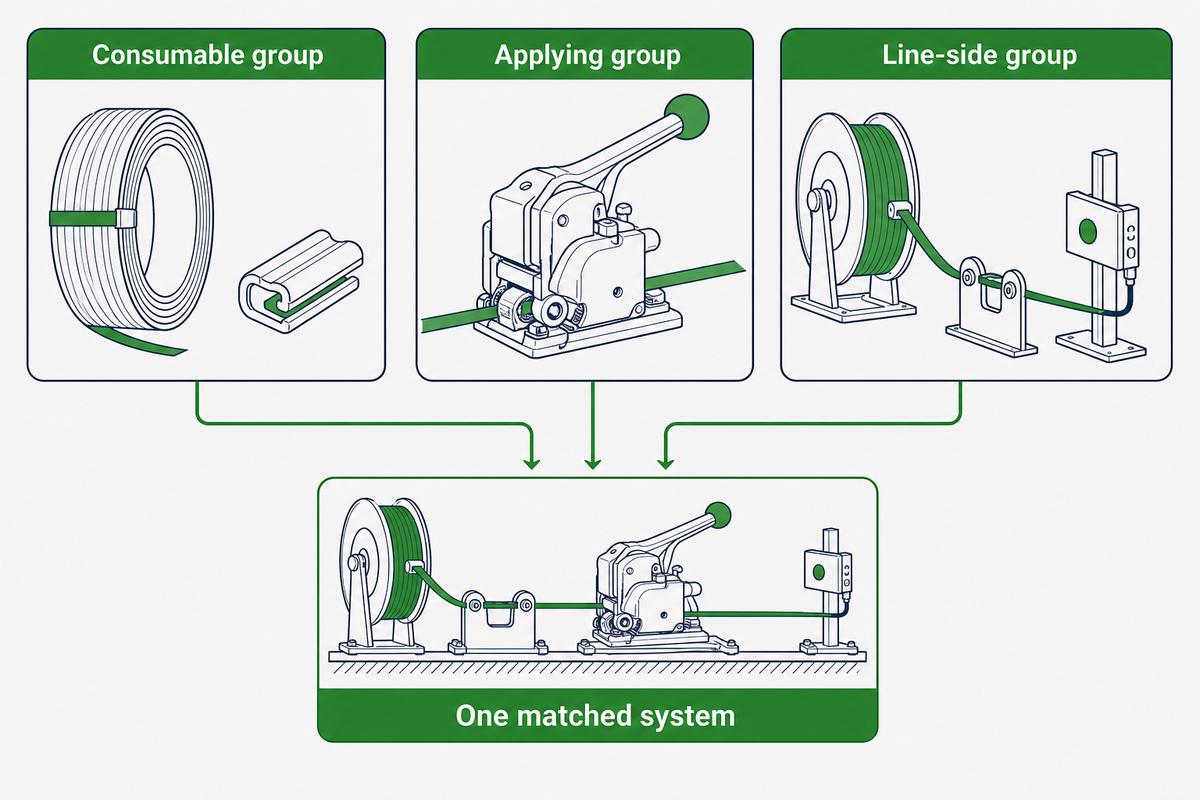
Eine Komponente eines industriellen Umreifungssystems ist jedes Teil, das beeinflusst, wie das Umreifungsband gelagert, bereitgestellt, gespannt, verbunden, geführt, geschützt oder an einer Ladeeinheit geprüft wird. Diese Definition geht über das offensichtliche Umreifungsband, Spanngerät und Verschlussgerät hinaus, da auch eine Rollenbremse, Führungsschiene, Schneidvorrichtung, Greifvorrichtung, ein Sensor oder ein Kantenschutz das Endergebnis verändern kann.
1. Verbrauchsmaterialgruppe
Umreifungsband, Verschlusshülsen, Umreifungsschnallen und schützende Kontaktteile, die am Bündel verbleiben oder bei seiner Herstellung verbraucht werden.
2. Verarbeitungsgruppe
Das Spanngerät, Verschlussgerät, Zuführsystem, der Umreifungskopf und die internen Teile, die die Spannung aufbringen und den Bandverschluss herstellen.
3. Linienperipherie
Der Handabroller, Transportwagen, Führungskanal, die Fördertechnikschnittstelle, Steuerungen und Schutzeinrichtungen, die einen wiederholbaren Betrieb ermöglichen.
Die aktuelle ASTM-Normenreihe stützt einen Teil dieser Unterteilung. ASTM D3950-23 behandelt nichtmetallische Umreifungsbänder und Verbindungsmethoden, ASTM D3953-15(2022) behandelt flache Stahl-Umreifungsbänder und Verschlusshülsen und ASTM D4675-14a(2022) ist ein Leitfaden für Auswahl und Verwendung. Diese Geltungsbereiche bilden keine einheitliche Leistungsspezifikation für sämtliche Verarbeitungs- und Linienkomponenten.
Maschinen unterliegen deshalb jedoch keineswegs keinen Vorschriften. In der Europäischen Union fallen die Konformitätspflichten für Maschinen beispielsweise unter eine gesonderte Rechtsordnung; für die Beschaffung ist zwischen dem Nachweis der gesetzlichen Konformität und dem Nachweis zu unterscheiden, dass ein bestimmter Umreifungskopf die in Ihrer Spezifikation festgelegte Spannung und Verschlussleistung erzielt.
Umreifungsanlagen reichen von Handumreifungsgeräten bis zu vollständig automatisierten Zellen, darunter tragbare Geräte für Kunststoff-Umreifungsband, halbautomatische Umreifungsmaschinen und in eine Produktionslinie integrierte vollautomatische Umreifungsmaschinen. Die Wahl der richtigen Umreifungslösung und die Auswahl der richtigen Umreifungskomponenten sind daher dieselbe Aufgabe auf 2 Ebenen: Vor dem Vergleich verschiedener Maschinenklassen muss der Einkäufer jede Funktion passend zuordnen.
Das Register mit 12 Positionen für Umreifungssysteme
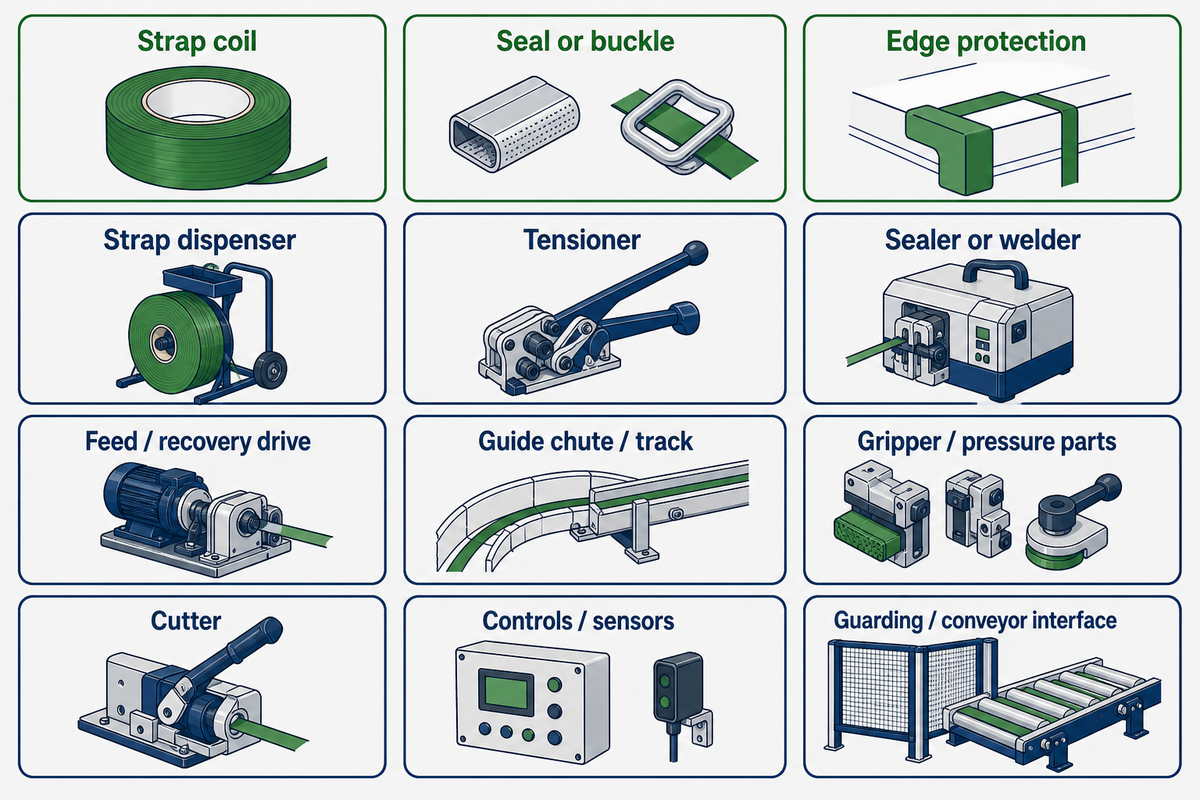
Verwenden Sie dieses Register, bevor Sie Preise vergleichen. ASTM D4675-14a(2022) behandelt die Auswahl und Verwendung flacher Umreifungsmaterialien; die zusätzlichen Komponentenpositionen dienen hier der Beschaffungskontrolle und stellen nicht die Behauptung dar, dass der Leitfaden die gesamte Maschine standardisiert. Ein Lieferant kann mehrere Positionen in einer Maschine zusammenfassen, sie separat verkaufen oder ausschließen, doch für jede Funktion sind weiterhin eine Zuständigkeit und ein Abnahmeprotokoll erforderlich.
| Komponententyp | Gruppenkategorie | Funktion | Im Angebot anzugeben | Anzeichen für Ausfall oder Verschleiß |
|---|---|---|---|---|
| 1. Umreifungsbandrolle | Verbrauchsmaterial | Hält die Spannung um die Ladeeinheit aufrecht | Material, Güteklasse, Breite, Dicke, Oberfläche, Reißkraft, Bruchdehnung, Rollenkern und Rollenformat | Aufspalten, Kantenschäden, ungleichmäßiger Bandvorschub oder unerwartete Bruchdehnung |
| 2. Verschlusshülse oder Umreifungsschnalle | Verbrauchsmaterial | Verbindet die Enden des Umreifungsbands | Bauteil, Material, Oberflächenbehandlung, Abmessungen, Geometrie, Einfädel- oder Verpressverfahren und passendes Umreifungsband | Durchrutschen, Verdrehen, offene Verpressung, Rissbildung oder Korrosion |
| 3. Kantenschutz | Verbrauchsmaterial | Trennt das Umreifungsband von Schnitt- oder Quetschstellen | Material, Auflagefläche, Eckenradius, Druckfestigkeit und Positionierung | Durchtrenntes Umreifungsband, gequetschte Ecke oder ein aus seiner Position wandernder Kantenschutz |
| 4. Bandabroller | Linienperipherie | Nimmt die Rolle auf und steuert die Abwicklung | Rollenkernbereich, Rollenbreite und -masse, Ausrichtung sowie Brems- oder Widerstandsbereich | Nachlaufen, Schlaufen auf dem Boden, ruckartige Zuführung oder verdrehtes Umreifungsband |
| 5. Spanngerät | Verarbeitung | Spannt das Umreifungsband auf einen kontrollierten Sollwert | Bandbereich, Einstellbereich, Prüfverfahren, Energieversorgung und Nachweis der Wiederholgenauigkeit | Zu geringe oder schwankende Spannung, Oberflächenschäden oder wiederholtes Durchrutschen |
| 6. Verschluss- oder Schweißgerät | Verarbeitung | Stellt den mechanischen, reibgeschweißten oder thermischen Bandverschluss her | Verschlussverfahren, passende Teile, Einstellfenster und Ergebnis am fertigen Bandverschluss | Schwache Schweißverbindung, unvollständige Verpressung, Durchbrand oder instabiler Zyklus |
| 7. Vorschub- und Rückzugsantrieb | Verarbeitung | Führt das Umreifungsband um die Ladeeinheit und zieht überschüssige Bandlänge zurück | Vorschubrichtung, Geschwindigkeit, Rückzugslogik und kompatibler Bandbereich | Zu kurzer Vorschub, Rückwärtsvorschub, fehlgeschlagener Rückzug oder wiederholtes Neueinfädeln |
| 8. Führungskanal oder -schiene | Linienperipherie | Führt das Umreifungsband um das Bündel | Öffnung, Packstückkontur, Zugänglichkeit, Ausrichtungstoleranz und Freigabeverfahren | Hängenbleiben, versetzte Bandposition oder Austritt des Umreifungsbands aus der Führungsschiene |
| 9. Greif- und Druckteile | Verarbeitung | Halten das Umreifungsband beim Spannen, Verbinden und Schneiden fest | Teilenummern, Verschleißkriterien, Zugänglichkeit und empfohlene Ersatzteile | Rutschspuren, veränderte Überlappung oder uneinheitliche Verschlussposition |
| 10. Schneidvorrichtung | Verarbeitung | Trennt die fertige Umreifungsschlaufe von der Rolle | Klingenteil, Wartungszugang, erwartetes Schnittbild und Austauschkriterium | Ausgefranste, schräge oder nur teilweise durchtrennte Bandenden |
| 11. Steuerungen und Sensoren | Linienperipherie | Steuern den Zyklusablauf und erkennen Packstücke, Umreifungsband und Störungen | Schnittstellen, Programme, Alarme, Rücksetzlogik, Aufzeichnungen und Zuständigkeitsgrenze | Fehlauslösungen, nicht erkannte Packstücke oder wiederkehrende Störungen ohne physischen Defekt |
| 12. Schutzeinrichtungen und Fördertechnikschnittstelle | Linienperipherie | Begrenzen den Zugang und führen die Ladeeinheit gleichbleibend zu | Packstückbezugspunkt, Höhenbereich, Verriegelungen, Schutzbereich und Linienverantwortung | Falsch positionierte Umreifungsbänder, unsicherer Zugang oder Zeitverluste in vor- oder nachgelagerten Prozessen |
Am leichtesten werden der Bandabroller und die Schnittstelle übersehen, die die Ladeeinheit positioniert. Keines dieser Bauteile stellt den Bandverschluss her, doch beide bestimmen, ob dasselbe Umreifungsband mit derselben Ausrichtung am Umreifungskopf ankommt und ob jedes Band den vorgesehenen Bereich des Packstücks trifft.
Automatische Maschinen können einige dieser Funktionen integrieren, während manuelle Umreifungssysteme sowie halb- und vollautomatische Linien sie unterschiedlich zusammenfassen. Kennzeichnen Sie alle 12 Positionen mit „enthalten“, „separat geliefert“, „vom Käufer bereitzustellen“ oder „nicht zutreffend“, anstatt anzunehmen, dass die Maschinenbezeichnung den Geltungsbereich eindeutig festlegt.
Die Verbrauchsmaterialgruppe: Umreifungsbandrolle, Verschlusshülsen und Umreifungsschnallen
Eine vollständige Spezifikationsposition für die Rolle enthält mehr Angaben als lediglich Polyester oder Polypropylen. Erst diese Einzelheiten machen aus der Verbrauchsmaterialposition des Registers eine bestellfähige Spezifikation. Erfassen Sie Güteklasse, Nennbreite und -dicke, Toleranzen, Oberfläche, Farbe, sofern betrieblich relevant, Reißkraft, Bruchdehnung, Rollenkernabmessungen, Wickelrichtung, Rollenmasse oder -länge, Vorgaben zu Spleißstellen, Chargenidentität und Lagergrenzen.
Rollenkern und Rollenformat sind wichtig, weil dasselbe Umreifungsmaterial für einen anderen Bandabroller aufgewickelt sein kann. Eine nicht passende Rolle kann zwar auf die Spindel passen, aber dennoch aus der falschen Höhe oder Richtung beziehungsweise außerhalb des richtigen Bremsbereichs zuführen, wodurch eine korrekte Materialspezifikation zu einem instabilen Umreifungsprozess führt.
Schreiben Sie Polypropylen-Umreifungsband, PET-Umreifungsband, gewebtes Umreifungsband oder Kordel-Umreifungsband statt des ungenauen Begriffs „Poly“. Diese Umreifungsvarianten sind unterschiedliche Materialien oder Konstruktionen von Kunststoff-Umreifungsbändern, und eine Umreifungsbandrolle für Wellpappe oder Papierprodukte eignet sich möglicherweise nicht für Schwerlasttransporte und -lagerung, selbst wenn die Breite identisch erscheint.
Dieselbe Sorgfalt gilt für ein breites Anwendungsspektrum, vom Verpacken und Versenden leichter Kartons bis zur horizontalen und vertikalen Umreifung dichter Bündel. Festigkeit und Flexibilität des Materials sind wichtig, doch Verschluss und Verarbeitungsanlage bestimmen weiterhin, ob die angegebene Eigenschaft an der Ladeeinheit wirksam wird.
| Verschlussfamilie | In der Position anzugeben | Sinnvolle Wareneingangsprüfung |
|---|---|---|
| Offene Verschlusshülse | Breite, Länge, Material, Oberflächenbehandlung, Kerb- oder Verpressgeometrie und passendes Umreifungsgerät | Bauteilidentität, Abmessungen und montiertes Profil auf dem vorgesehenen Umreifungsband |
| Geschlossene Verschlusshülse | Innenabmessungen, Überlappungs- oder Einfädelverfahren, Oberflächenbehandlung und passendes Umreifungsband | Freie Beweglichkeit vor dem Spannen und vollständiger Verschluss danach |
| Aufsteck- oder Einschubverschlusshülse | Aufsetzrichtung, Haltemerkmal, Abmessungen und Geometrie des Verschlussgeräts | Korrekter Sitz ohne Verformung oder unvollständigen Eingriff |
| Draht- oder Formteilschnalle | Material, Draht- oder Körpergeometrie, Abmessungen, Einfädeldiagramm und Systembewertung | Einfädelrichtung, Länge des Bandendes, Verdrehung und Durchrutschverhalten |
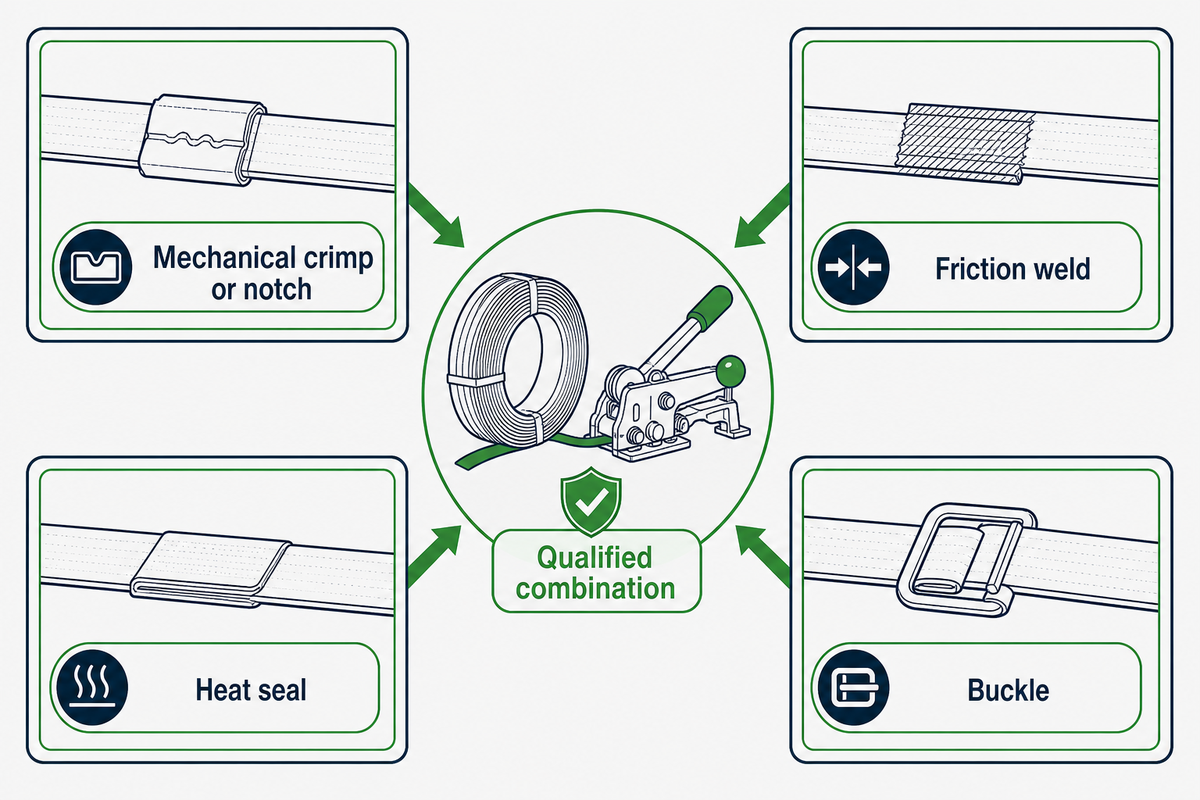
Der sicherste Beschaffungsweg besteht darin, Umreifungsband, Verschluss und Umreifungsgerät als qualifizierte Kombination zu behandeln. UD Packaging liefert PET-Umreifungsband sowie die zugehörigen Verbrauchsmaterialien und Anlagen; die Aussagen des Unternehmens zu Produktqualität und Prüfungen sollten dennoch anhand von Berichtsnummer, Geltungsbereich, Datum, beprobter Charge und genau angebotenem Produkt geprüft und nicht als pauschales Zertifikat betrachtet werden.
Prüfen Sie für Abmessungen und Verschlussformate die Verschlusskomponenten für Umreifungssysteme von UD Packaging, einschließlich der Geometriefamilien der Verschlusshülsen und der verfügbaren Umreifungsschnallen. Wenn noch zwischen Polyester, Polypropylen, Stahlband oder einer anderen Materialfamilie zu entscheiden ist, verwenden Sie den gesonderten Vergleich der Umreifungsbandmaterialien, anstatt das Komponentenregister zu einem weiteren Materialleitfaden auszuweiten.
Die Verarbeitungsgruppe: Spanngerät, Verschlussgerät und der damit hergestellte Bandverschluss
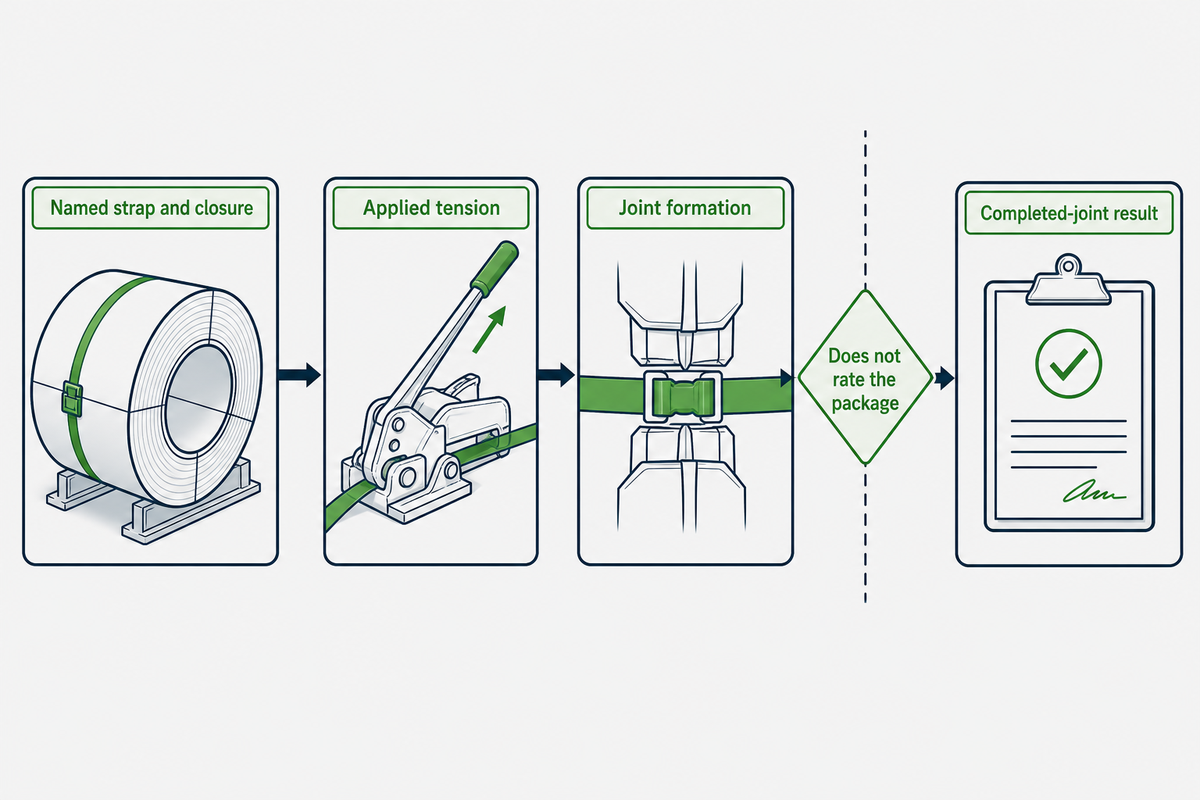
Das Spanngerät bestimmt, wie viel Kraft vor dem Verschließen aufgebracht wird; das Verschlussgerät entscheidet, wie viel vom Potenzial des Umreifungsbands am Bandverschluss erhalten bleibt. Sobald Rolle und Verschlussfamilie festgelegt sind, verarbeitet die Verarbeitungsgruppe diese Verbrauchsmaterialien zu einem Bandverschluss. Manuelle, pneumatische und akkubetriebene Umreifungsgeräte können gleichermaßen geeignet sein, doch aus der Geräteklasse allein gehen weder Betriebseinstellung und Zustand noch das Ergebnis am fertigen Bandverschluss hervor.
| Verschlussart | Verbindungsweise | Festzulegende Variablen | Anzufordernde Nachweise |
|---|---|---|---|
| Mechanische Verpressung oder Kerbung | Eine Verschlusshülse aus Metall wird um die überlappenden Bandlagen verformt | Verschlusshülsenteil, Ausrichtung, Gerät und Backenprofil sowie Anzahl und Position der Verpressungen | Festigkeit und Versagensart des fertigen Bandverschlusses für die bezeichnete Kombination |
| Reibschweißverschluss | Beim Reibschweißen erzeugen Schwingungen Wärme zwischen den Oberflächen der überlappenden Kunststoff-Umreifungsbänder | Schweißeinstellung, Druck, Überlappung, Haltezeit, Bandoberfläche und Gerätezustand | Prüfung des Bandverschlusses mit Einstellungen und visueller Beurteilung der Schweißstelle |
| Heißsiegelverschluss | Ein beheiztes Element stellt die Verbindung her, bevor Druck ausgeübt und gekühlt wird | Temperatur- oder Energieregelung, Druck, Überlappung, Zeitsteuerung und Zustand des Heizelements | Protokoll des kontrollierten Zyklus und Ergebnis am fertigen Bandverschluss |
| Umreifungsschnalle | Einfädelweg und Reibung sichern das Umreifungsband unter Belastung | Identität der Umreifungsschnalle, Einfädelung, Bandende, Bandkonstruktion und aufgebrachte Spannung | Zugergebnis auf Systemebene und beobachtete Verdrehung oder Schlupf |
Berechnungsbeispiel für die nutzbare Verschlussleistung
Angenommen, ein Lieferant gibt für ein Umreifungsband eine Reißkraft von 5.000 N und für das konkret geprüfte Umreifungsband mit Gerät und Einstellung einen Wirkungsgrad des fertigen Bandverschlusses von 72 % an. Die Rechnung lautet 5.000 N × 0.72 = 3.600 N am Bandverschluss.
Angegebene Reißkraft des Umreifungsbands von 5.000 N × angegebener Verschlusswirkungsgrad von 72 % = angegebenes Ergebnis am Bandverschluss von 3.600 N
Nur ein Rechenbeispiel – keine Prüfdaten von UD Packaging, keine sichere Arbeitslast und kein Abnahmekriterium.
Eine kurze Sensitivitätsprüfung macht den Unterschied sichtbar: Innerhalb dieses hypothetischen Beispiels entspricht jede Änderung um 1 Prozentpunkt 50 N, sodass 70 % zu 3.500 N, 71 % zu 3.550 N und 72 % zu 3.600 N führen würden. Halten Sie die zugrunde liegenden Kräfte und Bedingungen fest, statt lediglich den Prozentwert in die Beschaffungsunterlagen zu übernehmen.
Die Berechnung zeigt, welche Nachweise Sie benötigen, bewertet jedoch nicht das Packstück. Sie müssen weiterhin bestätigen, wie die beiden Eingangswerte ermittelt wurden, ob das Ergebnis ein Mindest- oder typischer Wert ist, welche Versagensart auftrat und ob die vorgesehene Transportprüfung die vollständige Ladeeinheit freigibt.
Informationen zur Prüfgrenze und zur Interpretation des Versagens finden Sie unter Prüfung eines Bandverschlusses. Für die Auswahl zwischen manuellen, pneumatischen und akkubetriebenen Geräten verwenden Sie den gesonderten Bedienleitfaden für Spanngeräte.
Warum spannt meine Umreifungsmaschine das Band nicht?
Beginnen Sie mit der Störungs- und Rückzugslogik der Maschine und prüfen Sie anschließend das ausgewählte Programm, die Bandabmessungen, die Rollenabwicklung, den Vorschubweg, die Position der Ladeeinheit und die Spannungseinstellung. Erst danach sollten Sie verschlissene Vorschubräder, Greifvorrichtungen, Andruckrollen oder Antriebsteile untersuchen, denn ein wiederkehrendes Symptom zu geringer Spannung kann durch Software, Einrichtung, Verbrauchsmaterial oder mechanischen Verschleiß verursacht werden.
Protokollieren Sie vor und nach der Korrektur die tatsächlich erreichte Spannung oder Nachweise zum fertigen Bandverschluss. Wird der Sollwert erhöht, ohne die Ursache zu ermitteln, kann dies das Produkt beschädigen, den Verschlussprozess überlasten oder ein Problem am Bandabroller beziehungsweise bei der Zuführung verdecken.
Die Umreifungsmaschinengruppe: Was sich im Umreifungskopf befindet
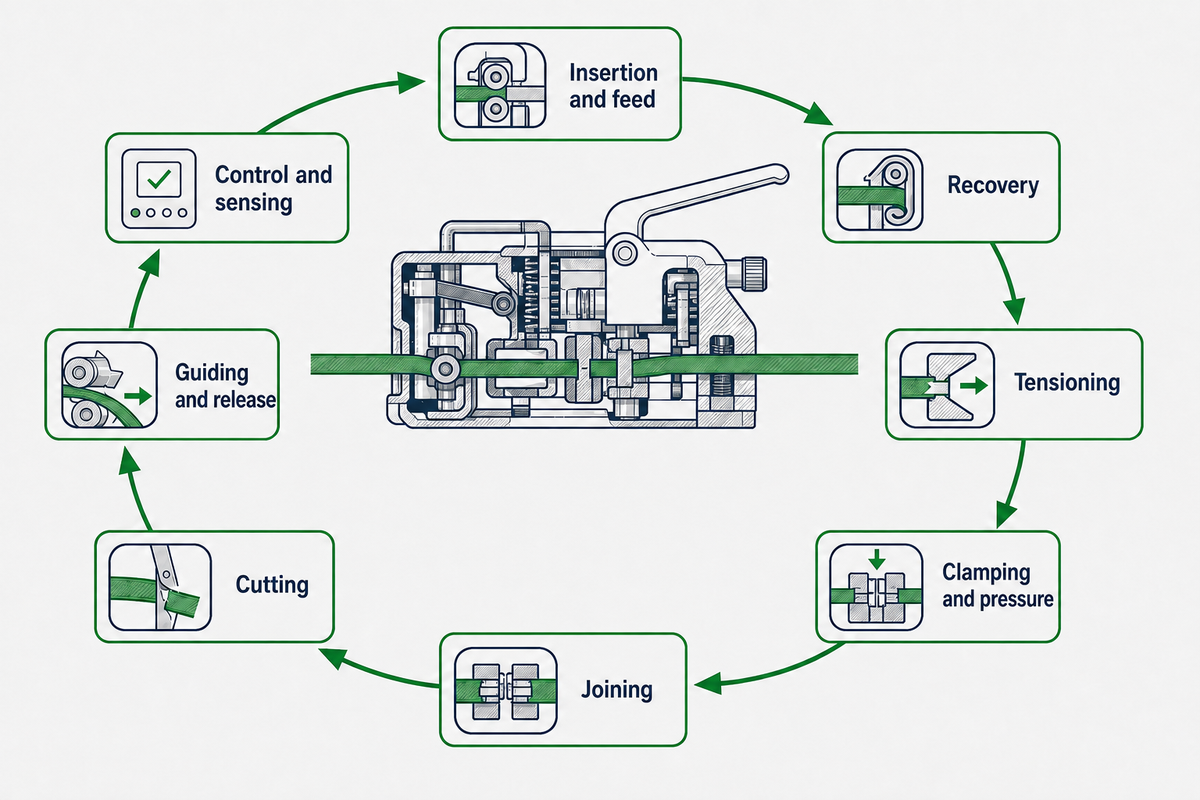
Eine automatische Umreifungsmaschine verfügt üblicherweise über Funktionen für Einschub, Rückzug, Endspannung, Klemmung, Verbindung und Schnitt. Durch diesen Ablauf werden die getrennten Spann- und Verschlussfunktionen in einem Verschlussaggregat zusammengeführt. Je nach Konstruktion können diese Funktionen separate Räder und Andruckrollen verwenden oder in einem kompakten Umreifungskopf kombiniert sein.
- Einschub und Bandvorschub: Schiebt das Umreifungsband durch die Führungsschiene und um das Packstück.
- Rückzug: Zieht die freie überschüssige Bandlänge zurück, nachdem das Umreifungsband den Weg vollständig durchlaufen hat.
- Spannen: Bringt vor dem Verschließen die abschließende kontrollierte Bewegung oder Kraft auf.
- Klemmung und Druck: Hält beide Bandlagen während der Herstellung des Bandverschlusses in Position.
- Verbinden: Verpresst eine Verschlusshülse, stellt einen Reibschweißverschluss her oder wendet Wärme und Druck an.
- Schneiden: Trennt die fertige Umreifungsschlaufe ab und erhält dabei ein für den Vorschub vorbereitetes Bandende.
- Führung und Freigabe: Führt das Umreifungsband zu und öffnet anschließend die Führungsschiene, damit sich die Schlaufe um die Ladeeinheit spannen kann.
- Steuerung und Erfassung: Übernimmt Packstückerkennung, Zyklussteuerung, Alarme, erneuten Bandvorschub und Linienkommunikation.
2 amtliche Patentdokumente – keine Technologie von UD Packaging – zeigen, warum die „Spannungseinstellung“ keinen universell einheitlichen Mechanismus bezeichnet. EP 1 095 858 B1, in dem Illinois Tool Works Inc. zum Zeitpunkt der Erteilung als Patentinhaber eingetragen ist, dokumentiert ein Handumreifungsgerät, das seine vorgegebene Spannung anhand des Motorstillstands erkennt. EP 1 232 093 B1, in dem Officina Meccanica Sestese S.p.A. zum Zeitpunkt der Erteilung als Patentinhaber eingetragen ist, dokumentiert ein maschinelles Spanngerät, bei dem eine Verzögerung von 0 bis n Zehntelsekunden den wirksamen Anteil einer festen Radbewegung von 120° verändert, die in dieser Ausführungsform einem Bandweg von 100 mm entspricht.
Das zweite Dokument beschreibt einen Hochleistungskontext mit 40 bis 50 Umreifungszyklen pro Minute und erläutert, wie Verschleiß zu einer falschen Einstellung führen kann. Diese Werte gelten für die dort beschriebene patentierte Ausführungsform; sie stellen weder eine Zusage zum Durchsatz noch zur Lebensdauer aktueller automatischer Maschinen dar.
„kann infolge von Verschleiß während des Betriebs fehlerhaft eingestellt werden“
Diese historischen Erteilungsdokumente beschreiben 2 Konstruktionsausführungen und weder die Funktionsweise aller heutigen Maschinen noch die aktuellen Rechteinhaber. Sie zeigen, dass die Bezeichnung der Einstellung allein nicht ausreicht: Der Lieferant sollte Mechanismus, Einstellverfahren, Prüfverfahren und zulässiges Ergebnis für die angebotene Anlage angeben.
Abgrenzung des Geltungsbereichs: Automatisierungsstufen, Versorgungsanschlüsse, Installation, Preisspannen und der modellspezifische Sicherheitsbereich werden im Leitfaden für Umreifungsmaschinen behandelt. Dieser Abschnitt benennt nur die Komponenten, deren Zustand Bandvorschub, Spannung, Verschlussbildung und Schnittqualität beeinflussen kann.
Im Angebot zu prüfende Linienkomponenten: Bandabroller, Transportwagen und Führungskanal
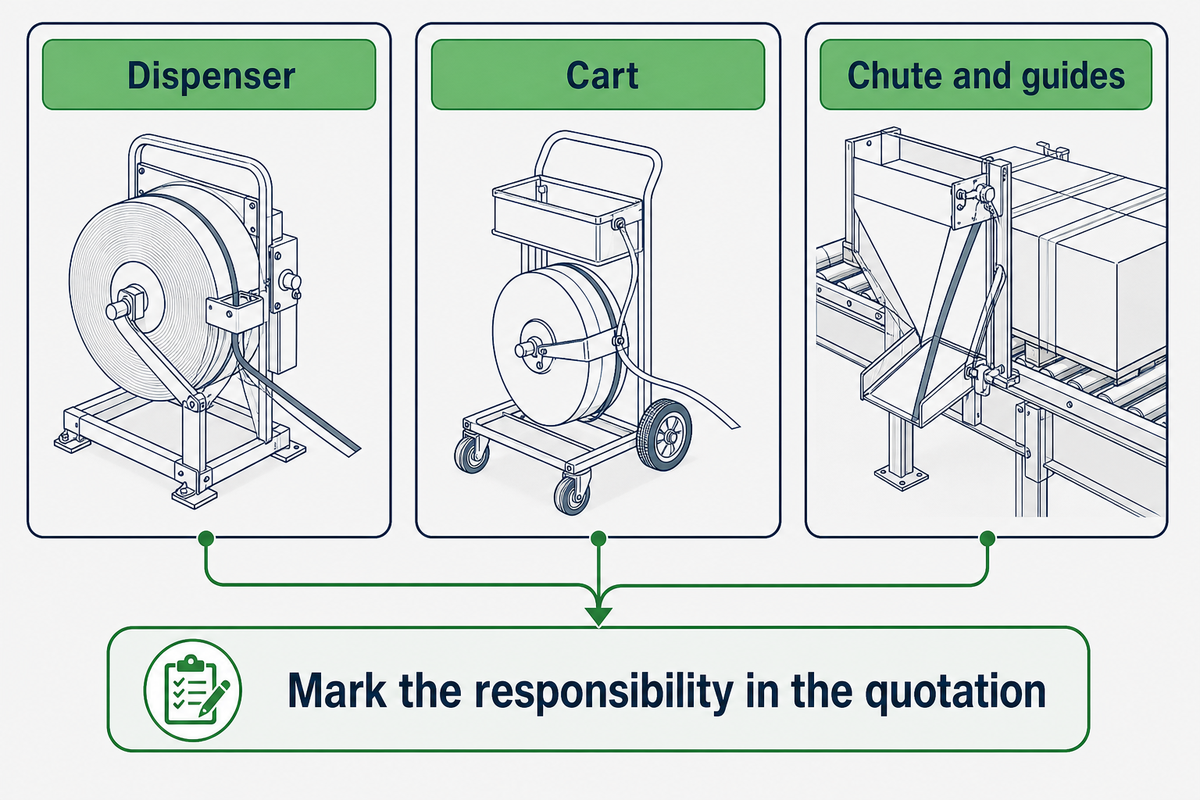
Linienkomponenten sind weder automatisch enthalten noch automatisch ausgeschlossen. Bei dieser Prüfung des Geltungsbereichs wird die Grenze des Verschlussaggregats auf Bandabroller, Transportwagen und Führungen erweitert. Eine Maschine kann Bandvorschub und abrollerseitige Steuerung integrieren, während in einem anderen Angebot Transportwagen, Spanngerät und Verschlussgerät separat aufgeführt werden.
Die einzige sichere Vorgehensweise besteht darin, die Zuständigkeit im konkret vorliegenden Angebot zu kennzeichnen; der öffentlich zugängliche Geltungsbereich von ASTM D4675 ist auf flache Umreifungsmaterialien beschränkt und klärt diese kaufmännische Abgrenzung nicht. Dadurch vermeiden Sie, für einen hochentwickelten Umreifungskopf zu bezahlen, während die Rolle auf einem Transportwagen verbleibt, dessen Spindel, Bremse und Ausrichtung nie darauf abgestimmt wurden.
Bandabroller
Bestätigen Sie die Passung von Spindel und Rollenkern, die maximalen Rollenabmessungen und die maximale Rollenmasse, die Abwickelrichtung, die Brems- oder Widerstandseinstellung, die Nachlaufkontrolle und die vorgesehenen Sensoren.
Transportwagen
Bestätigen Sie die Tragfähigkeit der Räder, den Zustand des Bodens, die Rollensicherung, die Geräteablage, die Aufbewahrung der Verschlusshülsen, die Griffposition und das sichere Verfahren zum Laden einer vollen Rolle.
Führungskanal und Führungen
Bestätigen Sie die Packstückkontur, den Bandweg, den Freigabevorgang, die Zugangspunkte, die Ausrichtungsprüfungen und das Verfahren zur Beseitigung einer schweren Blockade.
Ein Transportwagen oder Bandabroller beeinflusst die betriebliche Effizienz häufig stärker, als sein Preis vermuten lässt, da er bei jedem Zyklus die Handhabung und Abwicklung der Rolle steuert. Beziehen Sie bei manuellen und tragbaren Umreifungsgeräten den gesamten Weg von der Rolle bis zum Gerät in den Praxistest ein, anstatt das Gerät mit einem von Hand zugeführten Bandabschnitt vorzuführen.
Transportwagen für Umreifungsband gehören auch dann in die Zuständigkeitsmatrix, wenn das Umreifungsgerät tragbar ist, während bei integrierten Anlagen für Stahl-Umreifungsband die Abwickeltechnik hinter der Produktionszelle angeordnet sein kann. Eine klare Abgrenzung verbessert die Effizienz, weil die Bediener wissen, wer für Rollenwechsel, Einstellung der Abwicklung und Zugang zuständig ist, statt diese Lücke erst bei der Inbetriebnahme festzustellen.
Der Rundgang durch die 5 Stationen der schwächsten Glieder: Welche Komponente begrenzt das gesamte System?
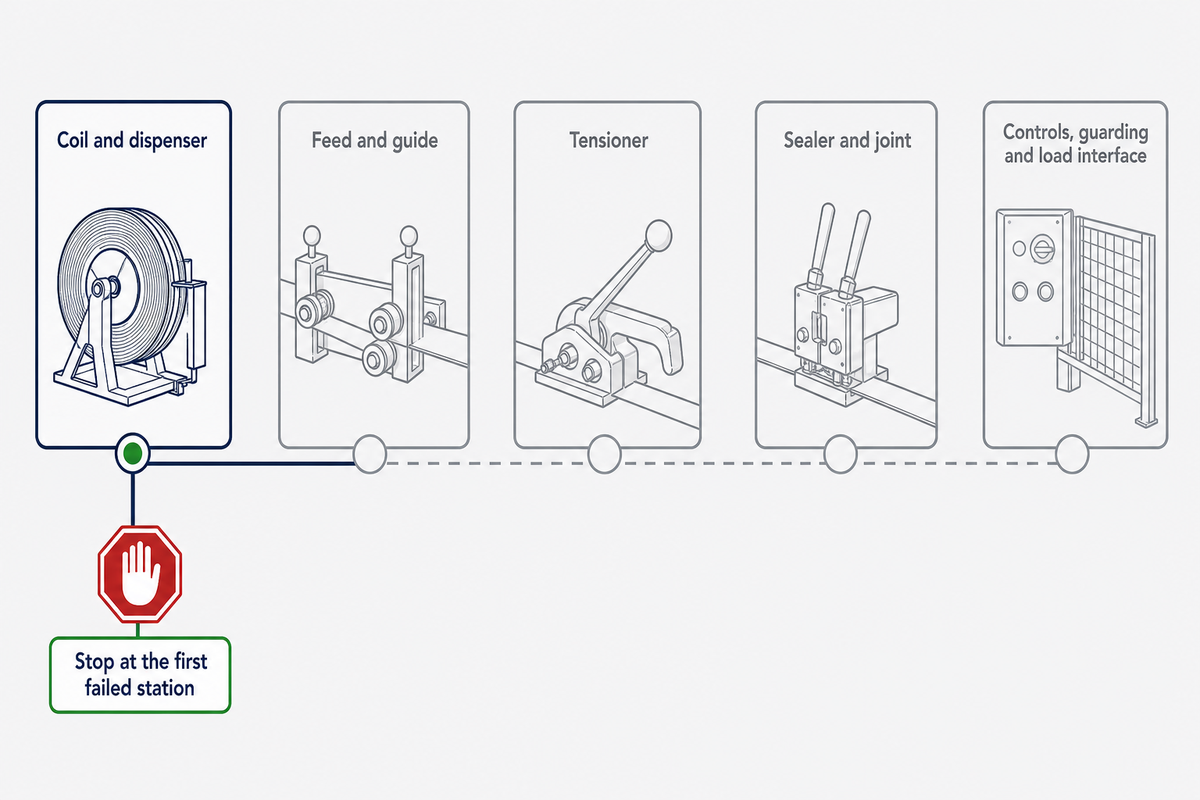
Gehen Sie das System in Prozessreihenfolge ab und stoppen Sie an der ersten Station, deren Grenzwert, Zustand oder Nachweis die Anforderung nicht erfüllt. Dieser Rundgang erweitert die Verantwortungsmatrix von der maschinennahen Ausrüstung über den Bandverschluss bis zur Steuerung. Eine höhere Einstellung weiter hinten im Prozess kann keine Tragfähigkeit wiederherstellen, die bereits durch beschädigtes Umreifungsband, instabilen Bandvorschub oder einen nicht identifizierten Bandverschluss verloren gegangen ist.
- Bandrolle und Abrollgerät: Prüfen Sie Materialidentität, Abmessungen, Sitz des Rollenkerns, Abwickelrichtung und Bremsverhalten. Diese Station begrenzt das System, wenn das falsche Umreifungsband eingelegt ist oder eine Beschädigung beim Bandvorschub das Material vor dem Spannen verändert.
- Bandvorschub und Führung: Prüfen Sie, ob das Umreifungsband den gesamten Transportweg ohne Verdrehung, Kantenbeschädigung, Hängenbleiben oder uneinheitliche Positionierung durchläuft. Diese Station begrenzt die Wiederholgenauigkeit, wenn das Verschlussaggregat das Band bei jedem Zyklus in einer anderen Lage erhält.
- Spanngerät: Prüfen Sie den Mechanismus, die gewählte Einstellung und die tatsächliche Ausgangsleistung in der angebotenen Konfiguration. Diese Station begrenzt das System, wenn das Umreifungsgerät die vorgesehene Spannung nicht erreicht oder nicht reproduzierbar aufbringt.
- Verschlussgerät und Bandverschluss: Prüfen Sie die genaue Verschlusskombination und das Ergebnis des fertigen Bandverschlusses. Diese Station begrenzt die nutzbare Festigkeit des Umreifungsbands, wenn der Bandverschluss weniger Kraft überträgt als das unverbundene Band.
- Steuerung, Schutzeinrichtungen und Schnittstelle zur Ladeeinheit: Prüfen Sie Packstückerkennung, Bezugspunkt, Rezept, Alarmreaktion, Verriegelungen und Freigabe. Diese Station begrenzt die sichere Produktion, wenn der Prozess nicht reproduzierbar ist oder Störungen nicht nach dem freigegebenen Verfahren behoben werden können.
Ein hilfreiches rechtliches Beispiel verdeutlicht die technische Logik, doch sein Geltungsbereich muss erkennbar bleiben. Für Zurrmittel im gewerblichen Straßentransport der Vereinigten Staaten legt 49 CFR 393.108(a) die zulässige Gebrauchslast anhand des niedrigsten Grenzwerts einer beliebigen Komponente fest, wobei ausdrücklich das Spanngerät oder die Anschlagpunkte einbezogen werden, je nachdem, welcher Wert niedriger ist.
Die Tabelle für Stahl-Umreifungsband im selben Abschnitt zeigt außerdem, warum eine größere Abmessung nicht automatisch eine höhere behördliche Einstufung bedeutet. In dieser Tabelle sind 31,7 × 0,74 mm, 31,7 × 0,79 mm und 31,7 × 0,89 mm jeweils mit 540 kg aufgeführt, während 31,7 × 1,12 mm und 31,7 × 1,27 mm jeweils mit 770 kg angegeben sind.
| Breite × Dicke | Aufgeführte zulässige Gebrauchslast |
|---|---|
| 31,7 × 0,74 mm | 540 kg |
| 31,7 × 0,79 mm | 540 kg |
| 31,7 × 0,89 mm | 540 kg |
| 31,7 × 1,12 mm | 770 kg |
| 31,7 × 1,27 mm | 770 kg |
| 31,7 × 1,50 mm | 870 kg |
| 50,8 × 1,12 mm | 1.200 kg |
| 50,8 × 1,27 mm | 1.200 kg |
Diese Vorschrift schafft keine weltweit gültige Formel für die Umreifung von Packstücken, und das Zusammenfassen einer Palette zu einer Ladeeinheit sichert sie nicht automatisch auf einem Fahrzeug. Sie macht jedoch eine Erkenntnis für den Einkauf besonders deutlich: Durch ein bewertetes Umreifungsband werden die zugehörigen Komponenten in der Tragfähigkeitskette nicht bedeutungslos.
| Wenn die erste nicht bestandene Station folgende ist … | Nächster Schritt | Noch nicht durchführen |
|---|---|---|
| Bandrolle/Abrollgerät | Material, Format, Ausrichtung und Abwicklung korrigieren | Spannung erhöhen, um einen mangelhaften Bandvorschub zu überwinden |
| Bandvorschub/Führung | Ausrichtung, Freiraum und saubere Bandzuführung wiederherstellen | Verschlussgerät ersetzen, weil das Umreifungsband beschädigt zugeführt wurde |
| Spanngerät | Einstellmechanismus und Ausgangsleistung am bezeichneten Umreifungsgerät prüfen | Reißkraft des Umreifungsbands als Nachweis der aufgebrachten Spannung verwenden |
| Bandverschluss | Genaue Kombination aus Umreifungsband, Verschluss und Umreifungsgerät prüfen | Wirkungsgrad von einer anderen Verschlussart übertragen |
| Steuerung/Schnittstelle | Grenzen bei Rezept, Sensor, Störungsbehebung und Verantwortlichkeiten klären | Jeden wiederkehrenden Alarm als mechanischen Verschleiß behandeln |
Verschleißteile und die jeweils verursachten Symptome
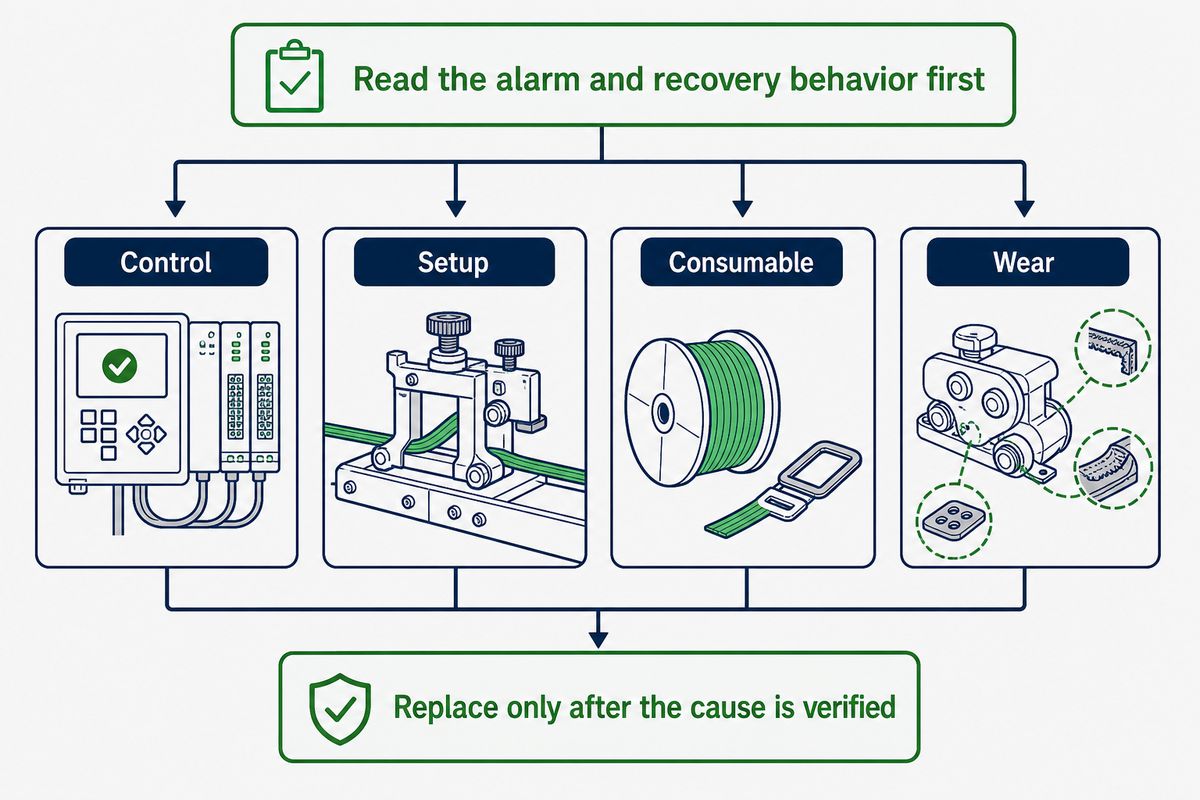
Führen Sie die Diagnose in 3 Zweigen durch: Fragen Sie zuerst, ob die maschineneigene Logik zur Störungsbehebung den Fehler beseitigen soll; prüfen Sie danach Einstellungen, Umreifungsband und Ladeeinheit; untersuchen Sie zuletzt die Verschleißteile. Mit dem Austausch von Teilen zu beginnen kostet Zeit und kann den tatsächlichen Zustand vorübergehend verdecken.
Keine glaubwürdige öffentliche Quelle dieser Recherche belegt ein allgemeingültiges Austauschintervall für sämtliche Modelle und Einsatzumgebungen von Umreifungsmaschinen. Verwenden Sie den modellspezifischen Wartungsplan des Herstellers zusammen mit dem beobachteten Zustand, der Messwertdrift und den Nachweisen zum fertigen Bandverschluss.
| Symptom an der Linie | Verdächtige Komponente oder Prüfzweig | Durchzuführende Prüfung | Austauschen, wenn |
|---|---|---|---|
| Umreifungsband durchläuft den Führungskanal nicht vollständig | Logik zur Störungsbehebung, Vorschubrad, Führung oder verformtes Umreifungsband | Fehlerhistorie auslesen, Transportweg von Hand prüfen und vorderes Bandende kontrollieren | Ein bestimmtes Teil besteht seine modellspezifische Zustandsprüfung nicht, nachdem Einrichtung und Transportweg bestätigt wurden |
| Wiederholt zu geringe Spannung | Rezept, Bremswirkung des Abrollgeräts, Vorschubrad oder Greifer | Gewählte Einstellung prüfen und Ausgangsleistung messen, bevor das Verschlussaggregat geöffnet wird | Ausgangsleistung bleibt außerhalb des vereinbarten Bereichs und die Inspektion bestätigt Verschleiß |
| Aufgescheuertes oder abgeschabtes Umreifungsband | Führungskante, Andruckrolle, Greifer oder Fehlausrichtung | Spur entgegen der Prozessrichtung zurückverfolgen und beide Bandseiten vergleichen | Eine Oberfläche ist über den Grenzwert des Herstellers hinaus beschädigt und die Ausrichtung ist korrekt |
| Schwache oder unvollständige Reibschweißverbindung | Einstellung, Verunreinigung, Druckteil oder Reibelement | Schweißbereich kontrollieren, Bandweg reinigen und geregelte Einstellung prüfen | Nachweise zum Bandverschluss bleiben unzureichend und das Verschleißkriterium ist erfüllt |
| Verschlusshülse öffnet sich oder rutscht | Falsche Verschlusshülse, falsches Backenprofil, Verschleiß des Verschlussgeräts oder falsche Ausrichtung | Teileidentität bestätigen und fertige Verpressung oder Kerbung kontrollieren | Geometrie des Umreifungsgeräts liegt außerhalb des Herstellergrenzwerts oder kann das freigegebene Profil nicht formen |
| Ausgefranstes Schnittende | Klinge, zeitliche Abstimmung, noch unter Spannung stehendes Umreifungsband oder unzureichende Abstützung | Schnitt nach dem Lösen der Spannung prüfen und Zustand von Klinge und Abstützung kontrollieren | Klinge ist ausgebrochen oder stumpf oder erreicht nicht die Qualität des freigegebenen Schnittmusters |
| Schwankende Überlappungslänge | Einstellung für Bandvorschub/Störungsbehebung, rutschender Greifer oder Sensorzeitpunkt | Überlappung über aufeinanderfolgende Zyklen messen und mit Alarmen abgleichen | Ein Halteteil besteht die Inspektion nicht, nachdem zeitliche Abstimmung und Einrichtung geprüft wurden |
| Bandrolle läuft nach oder ruckt | Bremse des Abrollgeräts, Lager, Sitz des Rollenkerns oder Abwickelrichtung | Abwicklung beim Starten und Stoppen mit der Produktionsrolle beobachten | Bremse oder Lager kann die angegebene Einstellung unter der Belastung durch die Bandrolle nicht halten |
| Maschine stoppt wiederholt ohne sichtbare Schäden | Sensor, Steuerungsablauf, Position des Packstücks oder bestimmungsgemäße Störung der Rückstelllogik | Alarm- und Eingangszustände auslesen, bevor mechanische Teile verstellt werden | Erst nachdem die Prüfzweige für Steuerung und Einrichtung abgearbeitet wurden und eine Komponentenprüfung fehlschlägt |
Kalte, feuchte oder staubige Lager können Reibung, Kondensation, Korrosion und Schmutzbelastung verändern; daher kann ein Wartungskalender irreführend sein, der von einer sauberen, klimatisierten Linie übernommen wurde. Bevorraten Sie kritische Teile für Bandvorschub, Greifen, Druckausübung, Verbinden und Schneiden passend zur genauen Maschinenkonfiguration, knüpfen Sie die Nachbestellung jedoch an den geprüften Zustand und die Verbrauchshistorie.
Welche Probleme treten häufig bei Umreifungsmaschinen auf?
Zu den häufigen Symptomen gehören ein ausbleibender Bandvorschub oder eine fehlgeschlagene erneute Bandeinfädelung, geringe oder schwankende Spannung, Bandschäden, schwache Schweißverbindungen, unvollständig verpresste Verschlusshülsen, ausgefranste Schnitte, eine veränderte Überlappung, das Nachlaufen der Bandrolle und Fehlstopps. Dasselbe Symptom kann durch die Steuerung, die Einrichtung, ein Verbrauchsmaterial oder Verschleiß verursacht werden; lesen Sie daher zuerst den Alarm und das Verhalten der Maschine bei der Störungsbehebung aus und prüfen Sie anschließend Umreifungsband und Einstellungen, bevor Sie Teile austauschen.
Bei der Angebotsanfrage zu fordernde Abnahmenachweise für jede Komponente
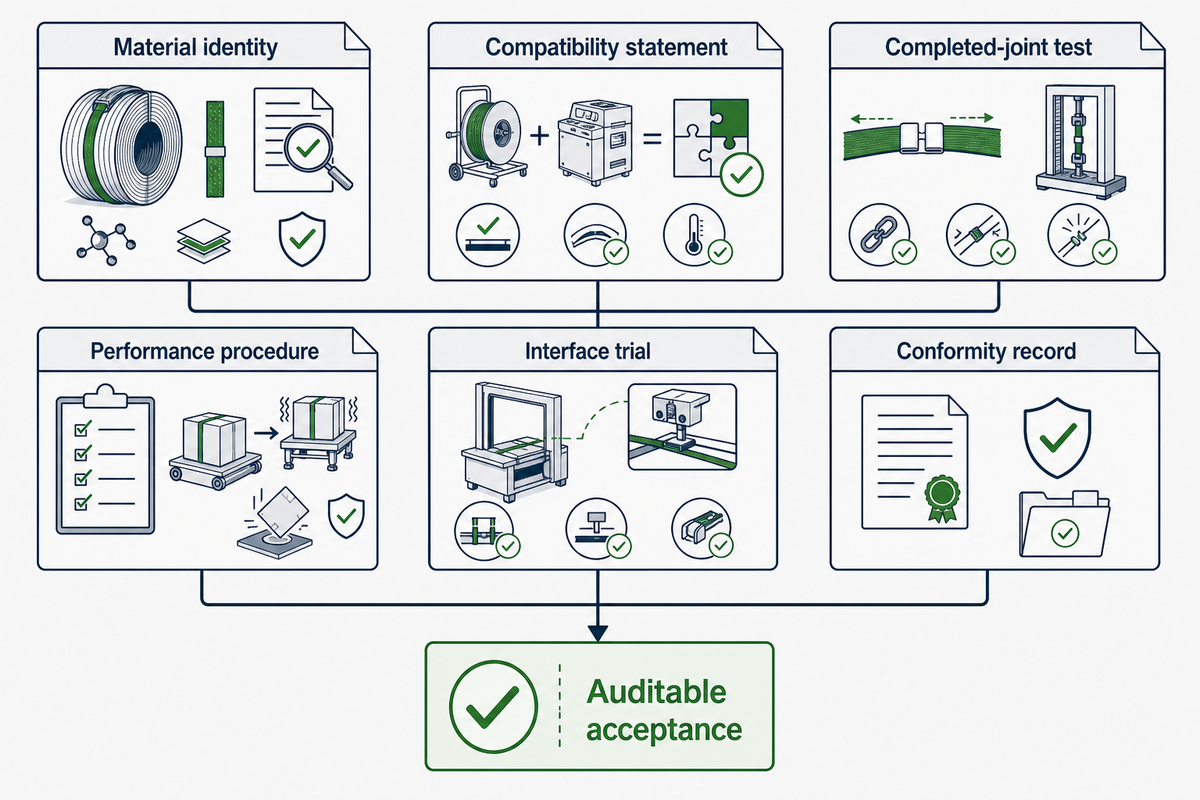
Eine Angebotsanfrage sollte jede Aussage überprüfbar machen. „Für PET geeignet“ reicht nicht aus, wenn das gelieferte Umreifungsband, der Verschluss, das Umreifungsgerät und die Einstellung jeweils den fertigen Bandverschluss verändern können. Im Geltungsbereich der aktuellen Veröffentlichung ASTM D3950 werden nichtmetallisches Umreifungsband und Verbindungsmethoden getrennt genannt, weshalb Materialnachweise und Nachweise zum fertigen Bandverschluss in getrennte Zeilen gehören.
| Komponente | Anzuforderndes Dokument | Erforderliche Angaben | Prüfmethode |
|---|---|---|---|
| Umreifungsbandrolle | Gelenkte Spezifikation und Chargenprotokoll | Material, Güteklasse, Abmessungen, Toleranzen, Prüfeigenschaften, Rollenkern und Chargenidentität | Etiketten und vermessenes Wareneingangsmuster mit dem angebotenen Dokument abgleichen |
| Verschlusshülse oder Umreifungsschnalle | Teilezeichnung und Kompatibilitätserklärung | Geometrie, Material, Oberflächenbehandlung, Umreifungsbandbereich, Umreifungsgerät und Einbaurichtung | Geliefertes Teil und einen fertigen Bandverschluss kontrollieren |
| System aus Umreifungsband und Verschluss | Prüfbericht zum fertigen Bandverschluss | Genaue Kombination, Konditionierung, Einstellungen, Ergebnisse und Bruchstellen | Angegebenen Wirkungsgrad nachrechnen und vereinbarte Abnahmeprüfung wiederholen |
| Abrollgerät/Transportwagen | Gesamtanordnung und Datenblatt zur Belastbarkeit | Rollenkernbereich, Außenmaße/Masse der Bandrolle, Ausrichtung, Bremse, Räder und Rückhaltevorrichtung | Produktionsrolle einlegen und kontrollierte Abwicklung beobachten |
| Spanngerät | Leistungs- und Prüfverfahren | Umreifungsbandbereich, Einstellmechanismus, Ausgangsbereich, Toleranz und Prüfmethode | Prüfungen bei vereinbarten niedrigen, betrieblichen und hohen Einstellungen bezeugen |
| Verschlussgerät/Verschlussaggregat | Prozessfenster und Verschleißteilliste | Verschlussart, geregelte Parameter, Teilenummern und Ausschussindikatoren | Aufeinanderfolgende Bandverschlüsse und Proben aus zerstörenden Prüfungen begutachten |
| Führung/Führungskanal | Layout- und Packstückkonturzeichnung | Transportweg, Freiräume, Bezugspunkt, Zugang, Freigabe und Verfahren zur Staubeseitigung | Vereinbarte minimale und maximale Packstückbedingungen durchlaufen lassen |
| Steuerungen/Schnittstellen | Funktionsbeschreibung und Schnittstellenliste | Ablauf, Rezepte, Signale, Alarme, Störungsbehebung und Datenverantwortung | Normal-, Grenz- und Fehlerszenarien des Abnahmeplans ausführen |
| Schutzeinrichtungen/Maschine | Anwendbare Konformitätsnachweise und technische Dokumentation | Rechtsordnung, Maschinenidentität, Geltungsbereich, Erklärung und Informationen zu Restrisiken | Angebotene Maschine und Zielmarkt bestätigen, ohne die Konformität als Nachweis der Spannung zu behandeln |
Übernehmen Sie diese Zeilen in die Angebotsanfrage
| Zeile der Angebotsanfrage | Erforderliche Eingabe | Antwort des Lieferanten | Abnahmenachweis |
|---|---|---|---|
| Ladeeinheit und Transportweg | Geometrie, Masse, Oberflächen und Setzverhalten des Packstücks sowie Handhabungs- und Distributionsbedingungen | Auslegungsgrundlage und Ausschlüsse | Vereinbarter Packstück-/Distributionstest |
| Verbrauchsmaterialsatz | Identitäten von Umreifungsband, Verschluss und Kantenschutz | Gelenkte Teileliste | Wareneingangs- und Bandverschlussprotokolle |
| Applikationssatz | Spann- und Verschlussverfahren, Umreifungsgerät/Verschlussaggregat und Einstellungen | Betriebsfenster und Grenzwerte | Prüfungen der Ausgangsleistung und des fertigen Bandverschlusses |
| Maschinennaher Ausrüstungssatz | Abrollgerät, Transportwagen, Führungskanal, Förderer und Steuerungen | Verantwortungsmatrix für eingeschlossene/ausgeschlossene Leistungen | Praxistests mit eingelegter Bandrolle und im Packstückbereich |
| Ersatzteile/Service | Benannte Verschleißteile, Kriterien, Zugang und Supportgrenze | Teileliste und Wartungsplan | Vorführung von Inspektion und Wartung |
UD Packaging gibt an, dass seine Produkte einer Qualitätskontrolle und Produktqualitätsprüfungen durch SGS unterzogen werden und dass sich seine Verfahren zur Prüfung der Zugfestigkeit von Kunststoff und der Festigkeit von Bandverschlüssen auf GB/T 1040.1-2018 und GB/T 1040.3-2006 beziehen. Fordern Sie den aktuellen Bericht sowie Angaben zu Prüfgegenstand, methodischem Geltungsbereich, Chargenbezug und Messergebnis an; leiten Sie aus einer unternehmensweiten Aussage keinen Wert für eine nicht identifizierte Rolle ab.
Prüfen Sie außerdem, ob die genannte Ausgabe am Beschaffungsdatum maßgeblich ist. Der offizielle Eintrag für GB/T 1040.1-2018 bezeichnet diese Ausgabe; Käufer und Lieferant sollten die laut Vertrag und geltendem Normenregister erforderliche Ausgabe prüfen, bevor sie diese zum Abnahmekriterium machen.
Legen Sie eine Systembeschreibung vor, nicht nur die Bezeichnung eines Umreifungsbands
Senden Sie das 12-zeilige Verzeichnis, Angaben zu Packstück und Transportweg, die vorgesehenen Verbrauchsmaterialien, die erforderlichen Nachweise zum Bandverschluss und die offenen Verantwortungszeilen. UD Packaging kann die Systemgrenzen für PET-Umreifungsband, Verschluss und Ausrüstung anhand dieser Beschreibung prüfen, ohne fehlende Abnahmewerte zu erfinden.
Prüfung eines aufeinander abgestimmten Umreifungssystems anfordernWas ändert sich bei der Spezifikation von Komponenten?
Geben Sie für die Beschaffung die Verschlussart, ihre geregelten Einstellungen und das Ergebnis des fertigen Bandverschlusses gemeinsam an. „Die Maschine verschweißt PET“ beschreibt eine Fähigkeit; die Aussage nennt weder den Prozentsatz oder die Kraft, die der bezeichnete Bandverschluss erreicht hat, noch die Bedingungen oder das Verfahren, mit dem die Produktion ihn innerhalb des abgenommenen Fensters hält.
Diese Dokumentation gilt sowohl dann, wenn PET als Alternative zu Stahl-Umreifungsband erwogen wird, als auch dann, wenn ein Werk Umreifungsgeräte für Kunststoff-Umreifungsband mit einem fest installierten Verschlussaggregat vergleicht. Die offene Frage lautet nicht, welcher Katalog mehr Umreifungsanwendungen anbietet, sondern ob sich jede Komponente einer gelenkten Eingabe und einem überprüfbaren Ergebnis zuordnen lässt.
Die Daten zur Suchnachfrage aus diesem Durchlauf zeigen ein stabiles und kein sprunghaft wachsendes Thema. 14 von 20 erfassten Komponentenbegriffen blieben über die gemessenen 12 Monate unverändert oder innerhalb eines stabilen Bereichs, und kein Begriff zeigte einen anhaltenden Rückgang; dies beschreibt das Suchverhalten, nicht die Marktgröße oder Versanddaten.
Warum hier keine Marktgrößenangabe steht: Öffentliche Herausgeber ordnen vermeintlich vergleichbare Märkte für Umreifungsprodukte in unvereinbare Größenordnungen ein. Die Wiederholung einer einzelnen Schätzung oder Wachstumsrate würde einer Komponentenspezifikation eine falsche Genauigkeit verleihen; daher verwendet der Artikel stattdessen Primärquellen zu Normen, Vorschriften und Patenten sowie die gemessene Suchnachfrage.
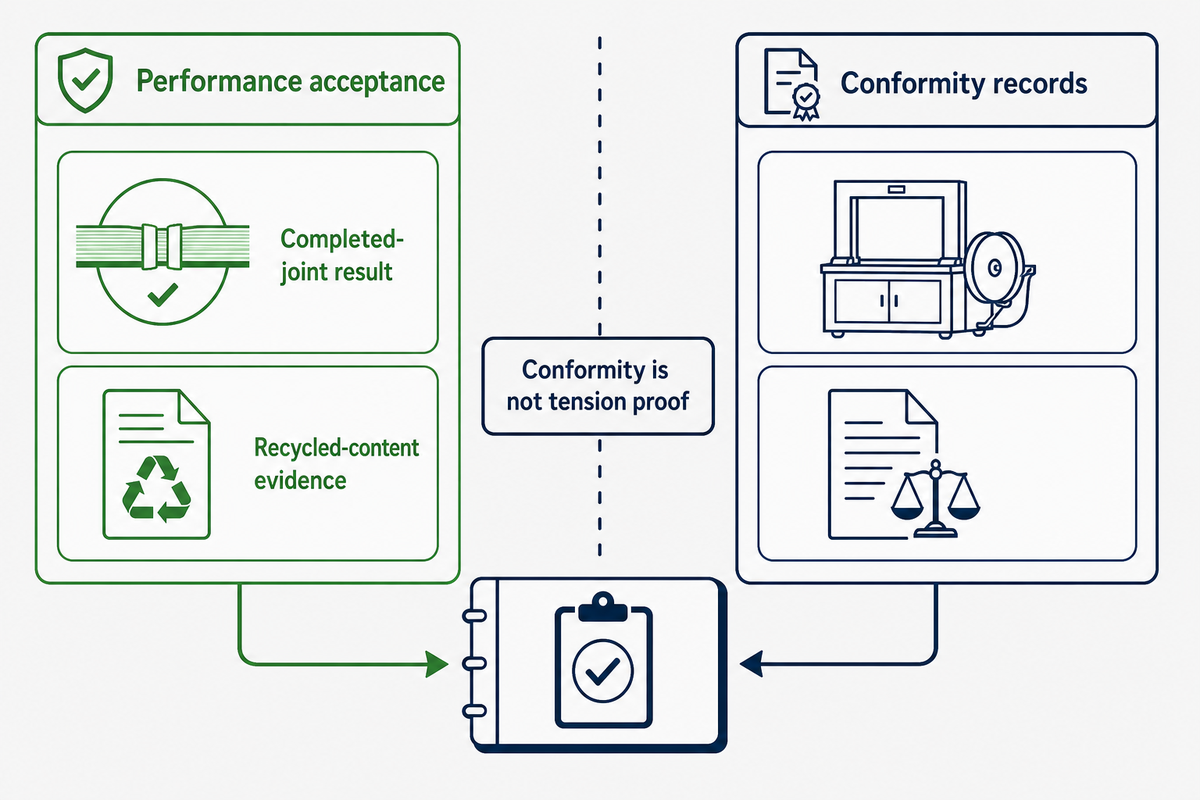
Nachweise zu Rezyklatanteilen werden zu einem weiteren Dokument auf Rollenebene, doch der verantwortliche Akteur und die erforderliche Erklärung hängen von der Rechtsordnung und der Transaktion ab. In der Europäischen Union trat die Verordnung über Verpackungen und Verpackungsabfälle am 11. Februar 2025 in Kraft und gilt ab dem 12. August 2026; ein delegierter Rechtsakt vom Februar 2026 nimmt Palettenumhüllungen und Umreifungsbänder von der Anforderung einer Wiederverwendung zu 100 % aus, belässt sie jedoch innerhalb des umfassenderen Ziels, Transport- und Verkaufsverpackungen ab dem 1. Januar 2030 zu 40 % wiederzuverwenden.
Die Seite zur Ausnahme bezieht sich ausdrücklich auf das Recht der Europäischen Union und weist einem bestimmten Käufer keine konkrete gesetzliche Rolle zu. Klären Sie, wer die Verpackung gestaltet, mit einer Marke versieht, importiert oder auf dem betreffenden Markt bereitstellt, bevor Sie das Dokument einem Lieferanten oder Kunden zuordnen.
Auch für die Maschinendokumentation gibt es einen datierten Übergang. Laut der Maschinenseite der Europäischen Kommission müssen Maschinen, die vor dem 20. Januar 2027 auf dem Markt der Europäischen Union bereitgestellt werden, der Maschinenrichtlinie 2006/42/EC entsprechen, während die Verordnung (EU) 2023/1230 ab diesem Datum verbindlich gilt.
Führen Sie Aufzeichnungen zur Leistungsabnahme und zur Konformität in derselben Akte, jedoch in getrennten Zeilen. Eine Erklärung oder CE-Kennzeichnung betrifft ein gesetzliches Konformitätsverfahren; sie weist allein weder die Wiederholgenauigkeit der aufgebrachten Spannung noch den Wirkungsgrad des Bandverschlusses oder die Leistung des Packstücks nach.
Häufig gestellte Fragen
Was sind die Hauptkomponenten eines industriellen Umreifungssystems?
Die Hauptkomponenten sind das Umreifungsband und der Verschluss, die Ausrüstung zum Zuführen, Spannen, Verschließen und Schneiden sowie die maschinennahe Ausrüstung, die die Bandrolle aufnimmt, das Umreifungsband führt, die Ladeeinheit positioniert und den Zyklus steuert. Eine vollständige Prüfung umfasst außerdem Kantenschutz, Sensoren, Schutzeinrichtungen, Förderschnittstellen und die Abnahmedokumente für die genaue Kombination.
Welche Probleme treten häufig bei Umreifungsmaschinen auf?
Zu den häufigen Problemen gehören ein fehlgeschlagener Bandvorschub oder eine fehlgeschlagene erneute Bandeinfädelung, geringe Spannung, beschädigtes Umreifungsband, schwache Schweißverbindungen, unvollständige Verpressungen, ausgefranste Schnitte, das Nachlaufen der Bandrolle und Fehlstopps. Lesen Sie zuerst den Alarm und den Zustand der Störungsbehebung aus und prüfen Sie anschließend Rezept, Verbrauchsmaterial, Abwicklung und Position der Ladeeinheit, bevor Sie Vorschubräder, Greifer, Druckteile, Heizelemente, Reibelemente oder Schneidvorrichtungen untersuchen.
Wie stellt man bei einer Umreifungsmaschine die Spannung ein?
Verwenden Sie das modellspezifische Einstell- und Prüfverfahren des Maschinenherstellers, da unterschiedliche Konstruktionen eine Einstellung auf unterschiedliche Weise in Spannung umsetzen können. Bestätigen Sie das richtige Rezept und Umreifungsband, messen Sie die resultierende Ausgangsleistung, kontrollieren Sie Packstück und Bandverschluss und erhöhen Sie niemals einfach eine Einstellung, um eine mangelhafte Abwicklung der Bandrolle oder einen beschädigten Transportweg zu kompensieren.
Welche Arten von Umreifungsband gibt es?
Zu den gängigen industriellen Produktgruppen gehören Polypropylen, Polyester oder PET, Flachstahlband, Komposit-Fadenband und gewebtes Polyesterband. Sie unterscheiden sich jeweils in Bruchdehnung, Rückstellvermögen sowie Kanten-, Temperatur- und Verschlussverhalten; verwenden Sie den speziellen Materialleitfaden, wenn die Materialauswahl und nicht die Vollständigkeit des Systems die offene Entscheidung ist.
Welche Komponente des Umreifungssystems sollte zuerst spezifiziert werden?
Beginnen Sie mit der Ladeeinheit: Geometrie, Masse, Kontaktflächen, scharfe Kanten, Temperatur, Setzverhalten, Handhabungsmethode und Transportweg. Ergänzen Sie kunden-, frachtführer- und rechtsordnungsspezifische Einschränkungen, bevor Sie eine Bandrolle auswählen, denn diese Faktoren bestimmen, welchen Beanspruchungen die fertige Ladeeinheit standhalten muss.
Definieren Sie anschließend das Ergebnis aus Umreifungsband und Verschluss einschließlich der Messverfahren für die Leistung des fertigen Bandverschlusses und die Abnahme des Packstücks. Wählen Sie die Applikationsausrüstung erst aus, nachdem dieses Ergebnis feststeht, und spezifizieren Sie danach das Abrollgerät, die Führung, die Steuerungen, die Schutzeinrichtungen, den Fördererbezugspunkt und das Verhalten bei der Störungsbehebung, die zu seiner reproduzierbaren Erreichung erforderlich sind.
Diese Reihenfolge verhindert eine häufige Umkehrung: Zuerst wird eine Maschine gekauft und später versucht, eine verfügbare Bandrolle und Verschlusshülse daran anzupassen. Sie schafft außerdem einen klaren Nachweispfad, wenn sich eine Komponente ändert, weil das Team die betroffene Station erneut validieren kann, statt stillschweigend anzunehmen, dass alle anderen Ergebnisse weiterhin gelten.
Wie viel kostet eine Umreifungsmaschine?
Der Preis hängt von Automatisierungsgrad, Packstückbereich, Verschlussaggregat, Medienversorgung, Förderer, Steuerungen, Schutzeinrichtungen und Installation ab. Verwenden Sie den Kaufratgeber für Maschinen für einen klar abgegrenzten Vergleich.
Literatur und Quellen
- ASTM D3950-23 — Standardspezifikation für nichtmetallisches Umreifungsband (und Verbindungsmethoden). Offizielle Veröffentlichungs- und Geltungsbereichsseite.
- ASTM D3953-15(2022) — Standardspezifikation für Flachstahl-Umreifungsband und Verschlusshülsen. Offizielle Veröffentlichungs- und Geltungsbereichsseite.
- ASTM D4675-14a(2022) — Standardleitfaden zur Auswahl und Verwendung flacher Umreifungsmaterialien. Offizielle Veröffentlichungs- und Geltungsbereichsseite.
- Elektronische Sammlung der Bundesvorschriften, 49 CFR 393.108. Zulässige Gebrauchslasten für Zurrsysteme innerhalb des angegebenen Geltungsbereichs für den Straßentransport der Vereinigten Staaten.
- Europäisches Patent EP 1 095 858 B1 — Handumreifungsgerät. Offizielle Patenterteilungs-PDF; Illinois Tool Works Inc. ist als Inhaberin der Patenterteilung eingetragen.
- Europäisches Patent EP 1 232 093 B1 — Spannvorrichtung für Umreifungsmaschinen. Offizielle Patenterteilungs-PDF; Officina Meccanica Sestese S.p.A. ist als Inhaberin der Patenterteilung eingetragen.
- Europäische Kommission — Palettenumhüllungen und Umreifungsbänder von der Anforderung einer Wiederverwendung zu 100 % ausgenommen, 25. Februar 2026.
- Europäische Kommission — Rechtsvorschriften für Maschinen. Übergangstermine für Richtlinie und Verordnung.
Nachweisgrenze: Zahlenbeispiele in diesem Artikel dienen der Erläuterung, sofern sie nicht ausdrücklich einer Quelle zugeordnet sind. Sie sind weder Produktergebnisse von UD Packaging noch zulässige Gebrauchslasten, Rechtsberatung oder Abnahmekriterien für ein nicht identifiziertes Packstück.