Kontaktieren Sie UD Packaging Company

Ausgangspunkt des Praxistests
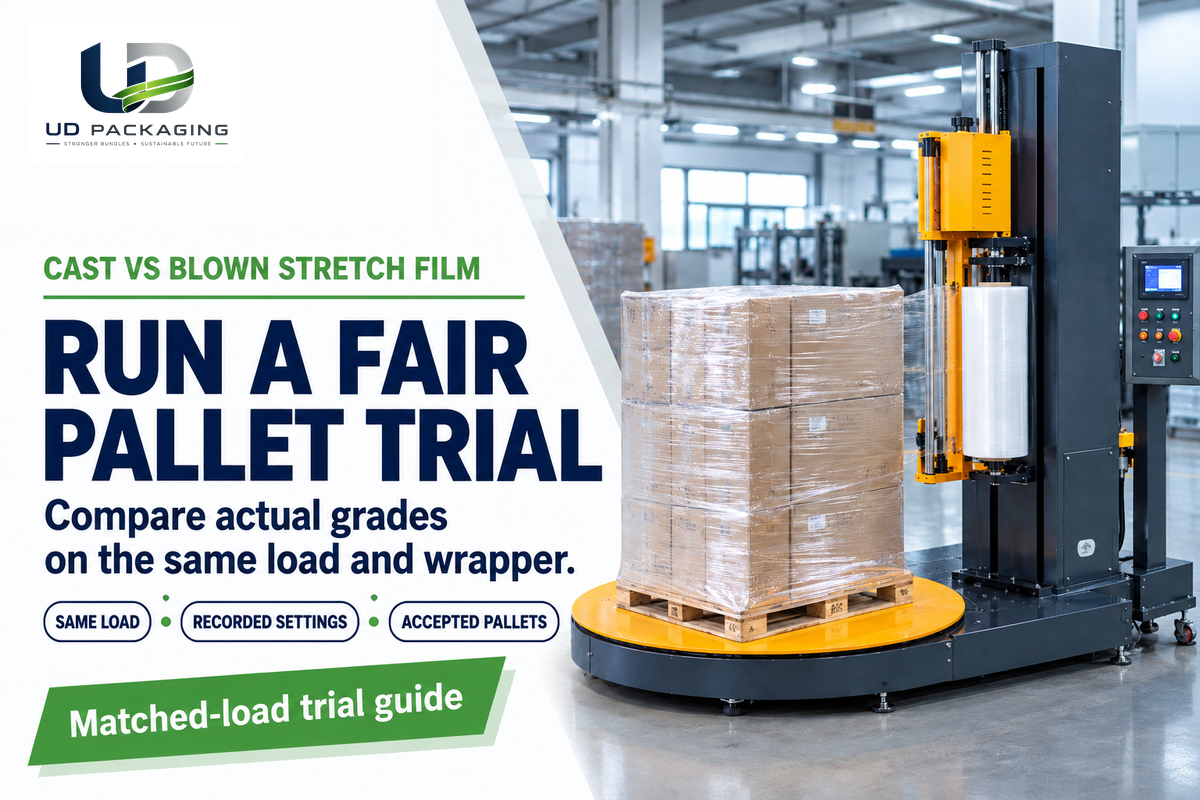
Vergleichen Sie eine Cast-Sorte und eine Blas-Sorte bei identischem Ladungsaufbau auf derselben Wickelmaschine. Beginnen Sie mit dem aktuell freigegebenen Wickelprogramm, sofern es innerhalb der Einsatzbereiche beider Folien liegt. Zeichnen Sie die tatsächliche Haltekraft, die Scanergebnisse, Folienabrisse und das Foliengewicht auf. Wiederholen Sie die Messungen an übereinstimmenden Stellen und nach denselben Wartezeiten.
Cast-Stretchfolie ist eine dehnbare Kunststofffolie, die durch eine flache Extrusionsdüse extrudiert und auf einer Kühlrolle abgekühlt wird. In der Regel bietet sie gute Durchsicht und eine leise Abwicklung; diese Eigenschaften entscheiden jedoch nicht darüber, ob eine Palette zusammenhält. Vergleichen Sie Cast- und Blasfolien-Muster an derselben Ladeeinheit und wählen Sie die Sorte und das Wickelprogramm, die Ihre Anforderungen an die Handhabung bei den niedrigsten Kosten je abgenommener Palette am besten erfüllen.
Cast-Stretchfolie eignet sich üblicherweise für Anwendungen, bei denen Etiketten gut erkennbar bleiben sollen und leiser gewickelt wird. Blasfolie kommt ebenfalls in Frage, wenn Durchstoßfestigkeit oder Weiterreißverhalten wichtig sind. Vergleichen Sie die tatsächlichen Sorten an gleichartigen Ladeeinheiten, mit demselben Abnahmepunkt und dokumentierten Einstellungen der Wickelmaschine.
Vor der Bestellung von Rollen für den Praxistest
- Gleiche Einstellungen an der Wickelmaschine garantieren keine gleiche Haltekraft.
- Eine leisere Rolle oder klarere Folie kann bei der Prüfung der Ecken oder des Etiketts trotzdem durchfallen.
- Zählen Sie die Folie für das Nachwickeln nur einmal und teilen Sie die Kosten durch die Zahl der abgenommenen Paletten ohne Doppelzählung.
- Halten Sie fest, wann und wo die Haltekraft gemessen wird, da die Spannung der Folie nach dem Wickeln nachlässt.
Cast- und Blas-Stretchfolie im Überblick
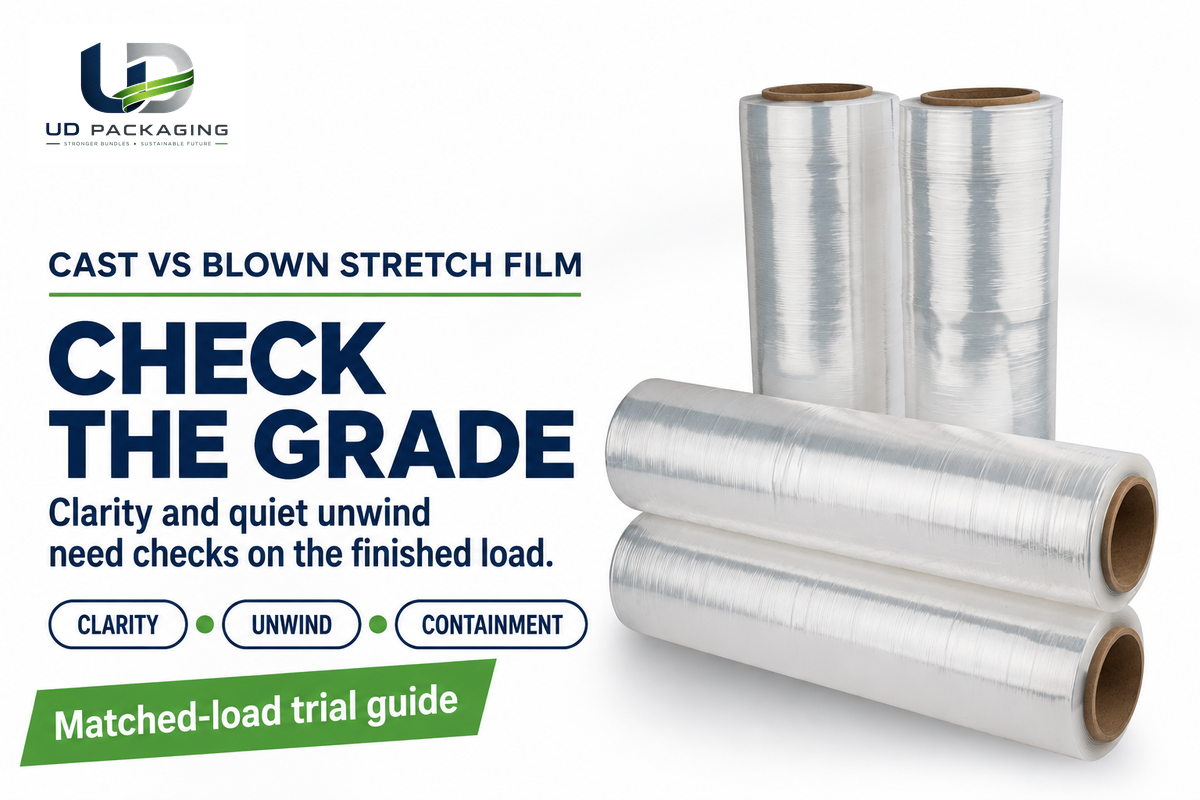
Blas- und Cast-Stretchfolie bezeichnen dagegen zwei Herstellungsverfahren für Stretchfolie und keine zwei festen Leistungsstufen. Lieferanten bieten Cast-Sorten tendenziell für hohe Klarheit und leisere Abwicklung an, Blas-Sorten dagegen für eine anspruchsvollere Handhabung. Der praktisch relevante Unterschied zwischen Blasfolie und Cast-Folie ist das Verhalten der jeweiligen Rollen an Ihrer Ladeeinheit.
Was ist Cast-Stretchfolie?
Cast-Stretchfolie ist eine Wickelfolie aus Polyethylen, die im Cast-Extrusionsverfahren hergestellt wird. Die Hersteller extrudieren das geschmolzene Material durch eine flache Extrusionsdüse und kühlen die Folienbahn an einer Kühlrolle ab. Die Folie lässt sich für die Hand- oder Maschinenanwendung einsetzen. Ihre Dicke, Rezeptur und ihr Dehnbereich müssen auf die Wickelmaschine und das zu sichernde Gut abgestimmt sein.
Bei der Blasfolienextrusion bilden eine ringförmige Extrusionsdüse und Luft eine Folienblase. Lieferanten beschreiben das Verfahren so, dass erhitztes Harz senkrecht zu einer Blase aufgeblasen wird, bevor es abgekühlt und aufgewickelt wird. Vergleichen Sie die Durchstoß- und Weiterreißergebnisse der fertigen Sorte, um eine Rolle für exponierte Ecken auszuwählen. Ein Additiv oder ein anderer Schichtaufbau kann das Verhalten beider Folienarten verändern.
| Beobachtung | Cast-Muster: Prüfpunkte | Blas-Muster: Prüfpunkte |
|---|---|---|
| Klarheit | Scannen Sie das tatsächliche Etikett durch die fertigen Wickellagen. | Prüfen Sie dasselbe Etikett bei gleicher Beleuchtung und gleicher Scannerposition. |
| Abwickelgeräusch | Beobachten Sie bei normaler Anwendungsgeschwindigkeit. | Wiederholen Sie die Beobachtung an derselben Station und im gleichen Abstand. |
| Durchstoß und Riss | Prüfen Sie gefährdete Ecken und Rissverläufe. | Verwenden Sie dieselben Ecken und dieselbe Abfolge bei der Handhabung. |
| Haftung | Bestätigen Sie die Haftseite und die Fixierung des Folienendes. | Prüfen Sie den Halt des Folienendes und den Kontakt zu benachbarten Paletten. |
| Haltekraft | Messen Sie an vereinbarten Stellen und zu vereinbarten Zeitpunkten. | Wiederholen Sie dieselbe Messmethode. |
Die Beschreibung der Cast-Folie von Signode nennt leise Abwicklung, Transparenz und einseitige Haftung. Eine hohe Haftung bedeutet daher nicht, dass beide Seiten klebrig sind. Richten Sie die gelieferte Folie nach der angegebenen Haftseite aus, besonders wenn gewickelte Paletten bei der Lagerung einander berühren.
Vor dem Folienvergleich Ladeeinheit und Wickelmaschine festlegen
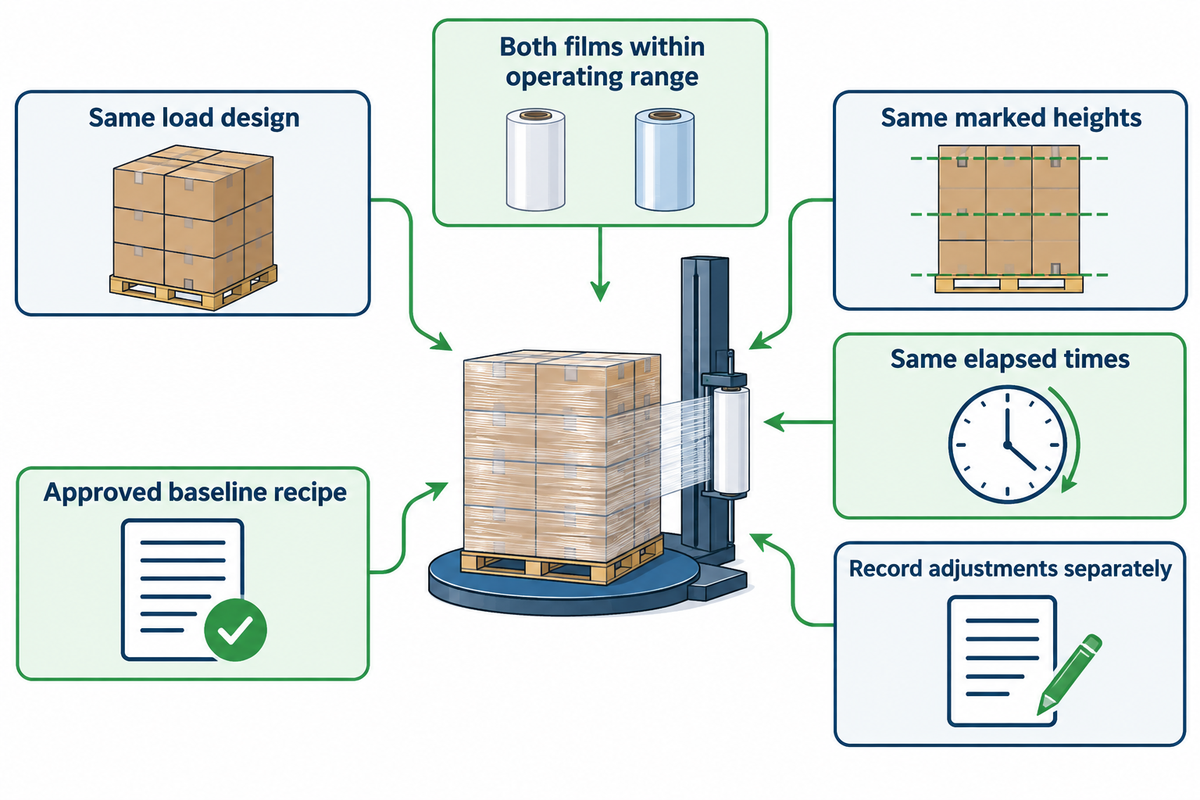
Ein fairer Praxistest zum Palettenwickeln beginnt mit einer reproduzierbaren Ladeeinheit und einem freigegebenen Wickelprogramm. Halten Sie Kartonanordnung, Zustand der Palette und Wickelbild beim ersten Vergleich konstant. Messen Sie die resultierende Haltekraft, anstatt davon auszugehen, dass derselbe Wert am Bedienfeld dieselbe Kraft bedeutet, und lassen Sie für jede Sorte eine gesondert dokumentierte Einstellung zu.
Verwenden Sie Ihre bisher bewährte Folie als Referenz. Zeichnen Sie Vorreckgrad, Force-to-Load-Einstellung, Geschwindigkeit des Folienwagens, Überlappung und Umdrehungen oben und unten auf. Geben Sie bei einem Praxistest mit Maschinen-Stretchfolie zusätzlich das Modell der Wickelmaschine und den verfügbaren Vorreckbereich an. Das Handwickeln erfordert denselben Bediener und einen wiederholbaren Wickelweg um die Palette; zieht ein Bediener die Folie an jeder Ecke straff, während ein anderer sie vor der Drehung locker lässt, umfasst der Vergleich neben der Änderung des Materials auch eine Änderung der Technik.
ASTM D4649-20(2025) gibt Hinweise zur Auswahl, Spezifikation und Verwendung von Stretchfolie für Anwendungen im Innenbereich, einschließlich Lagerung und geschlossener Transportbehälter. Die Beanspruchung im Freien liegt außerhalb des angegebenen Geltungsbereichs. Umfasst der Transportweg Temperaturwechsel oder UV-Einwirkung, ergänzen Sie diese Bedingungen in der Anfrage zum Praxistest.
Messen Sie die Haltekraft in entsprechend markierten Höhen und nach jeweils gleichen Zeiten nach dem Wickeln. Eine Studie der Virginia Tech aus dem Jahr 2019 zu Zeit und Temperatur ergab, dass Wärme und Zeit die endgültige Haltekraft letztlich beeinflussten. Die explorativen Ergebnisse sprechen dafür, diese Variablen zu kontrollieren; sie erlauben jedoch keine Vorhersage eines prozentualen Verlusts für Ihre Folie.
Beispiel für einen Praxistest-Aufbau: Angenommen, ein Lager stellt die Umwicklung einer quadratischen Palette mit Haushaltswaren in Kartons um. Das Team wählt ein Kartonmuster aus und markiert die Messpositionen unten, in der Mitte und oben. Es wickelt die bisherige Folie und beide Kandidatenfolien mit dem freigegebenen Referenzprogramm. Verwenden Sie das Programm innerhalb des angegebenen Einsatzbereichs der Kandidatenfolie. Der Bediener zeichnet Folienabrisse auf, ohne die Spannung stillschweigend zu verringern. In einer zweiten Stufe kann der Lieferant ein kompatibles Wickelprogramm empfehlen, das ebenfalls gesondert dokumentiert wird. Nun kann der Käufer zwischen dem Einfluss der Folie und einer Änderung der Einstellung unterscheiden, statt alle Änderungen dem Herstellungsverfahren zuzuschreiben.
Klarheit und Abwickelgeräusch im Arbeitsbereich prüfen
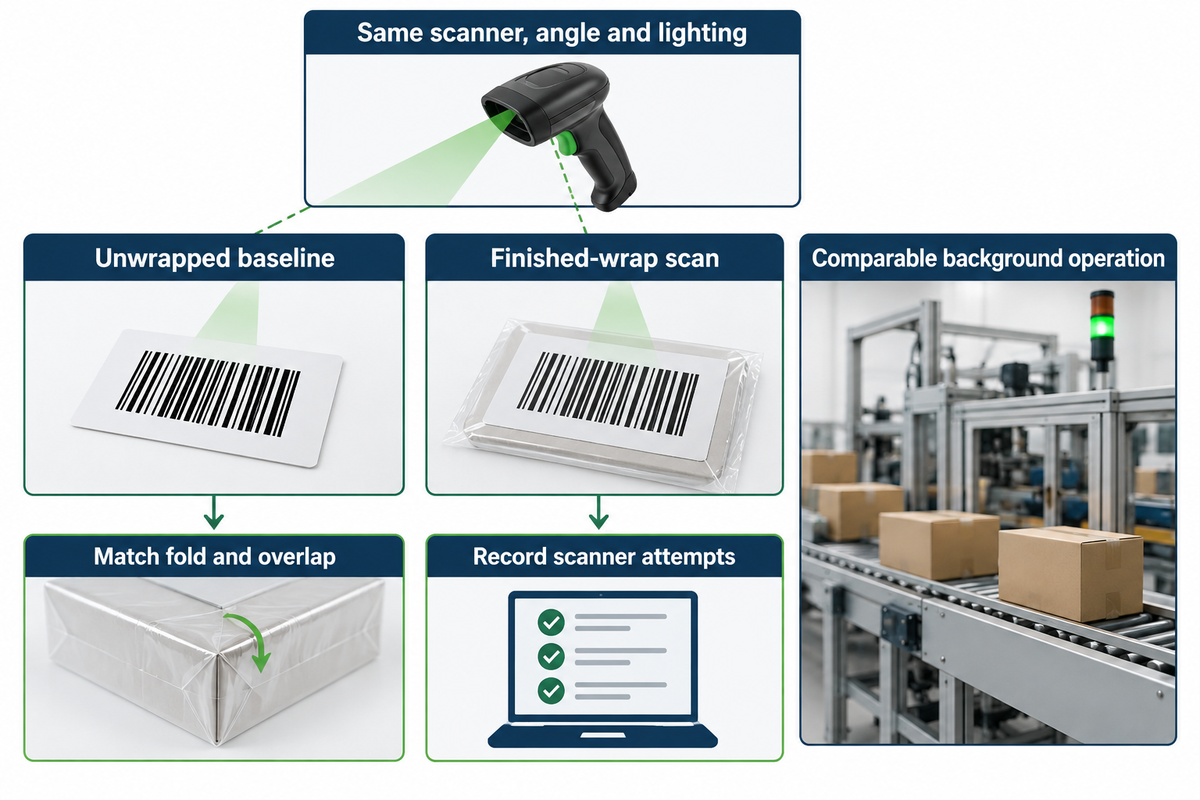
Klarheit und Abwickelgeräusch sind Prüfungen im Arbeitsbereich, für die die fertig gewickelte Palette, der übliche Scanner und eine gleichbleibende Beobachtungsposition erforderlich sind. Eine klare Folienbahn, die gegen das Licht gehalten wird, zeigt nicht, wie sich überlappende Lagen auf einem Etikett auswirken. Vergleichen Sie die Folien mit der Wickelgeschwindigkeit und der Lagenzahl, die im Betrieb verwendet werden.
Wie bleiben Etiketten durch die Palettenfolie lesbar?
Etiketten bleiben lesbar, wenn der Barcode korrekt gedruckt wurde und die fertige Umwicklung einen nutzbaren optischen Pfad frei lässt. Um die Lesbarkeit des Barcodes zu vergleichen, scannen Sie das Etikett vor und nach dem Aufbringen der fertigen Umwicklung. Wiederholen Sie den Scanvorgang für jede Folie mit demselben Scanner, Winkel, Abstand und derselben Beleuchtung. Halten Sie die Position des Etiketts und die Lagenzahl konstant und zeichnen Sie Scanfehler auf, anstatt die Transparenz der Folie nach Augenschein zu beurteilen.
Ein Barcode kann aus vielen Gründen unlesbar sein. Der Barcode kann an der falschen Stelle gedruckt sein. Das Etikett kann gefaltet sein. Dem Barcode kann es an Kontrast fehlen. Das Etikett kann Knicke oder Falten aufweisen. Die Leitlinien von GS1 zur Barcode-Qualität nennen Gründe für einen Barcode von schlechter Qualität, darunter Ruhezonen und Hindernisse durch die Verpackung. Halten Sie fest, wo sich das Etikett befindet, unter der Folie oder auf deren Außenseite, damit beide Muster denselben Bedingungen ausgesetzt sind.
Verwenden Sie für die Geräuschbeobachtung dieselbe Stelle, dieselbe Geschwindigkeit und denselben Beobachtungsabstand, wobei die Maschinen im Hintergrund in einem vergleichbaren Betriebszustand laufen. Eine Smartphone-App kann bei einem gleichbleibenden Vergleich helfen, für eine offizielle Bewertung sind jedoch die richtige Methode und geeignete Messtechnik erforderlich. NIOSH beschreibt bestimmte Geräte- und Kalibrierbedingungen für die eigene Schallpegel-App; eine kurze Prüfung im Lager erfüllt diese Bedingungen nicht automatisch.
Beispiel für ein Scanproblem: Ein Distributionszentrum im E-Commerce setzt eine klare Cast-Rolle ein, die nach Angaben des Teams die Sichtbarkeit der Etiketten gegenüber der bisherigen Blasfolienrolle verbessert. Vor der Auswahl scannt das Team dasselbe Etikett unter beiden fertigen Wickelbildern. Auf einer Palette verläuft eine Falte über den Barcode, auf einer anderen gibt es in Etikettenhöhe eine zusätzliche Überlappung. Der Bediener entfernt die Falte, gleicht die Überlappung an und wiederholt das Wickeln. Verschwindet dabei der Vorteil, liegt das erste Problem in der Platzierung des Etiketts, die korrigiert werden muss. Lässt sich die Rolle nach dieser Anpassung weiterhin nicht wie vorgesehen scannen, sind bei einer oder mehreren Paletten wiederholte Scanversuche nötig. Die Scanversuche und ihre Positionen sind dem Lieferanten zusammen mit Fotos detailliert zu beschreiben.
Durchstoß, Riss und Ladungsstabilisierung getrennt bewerten
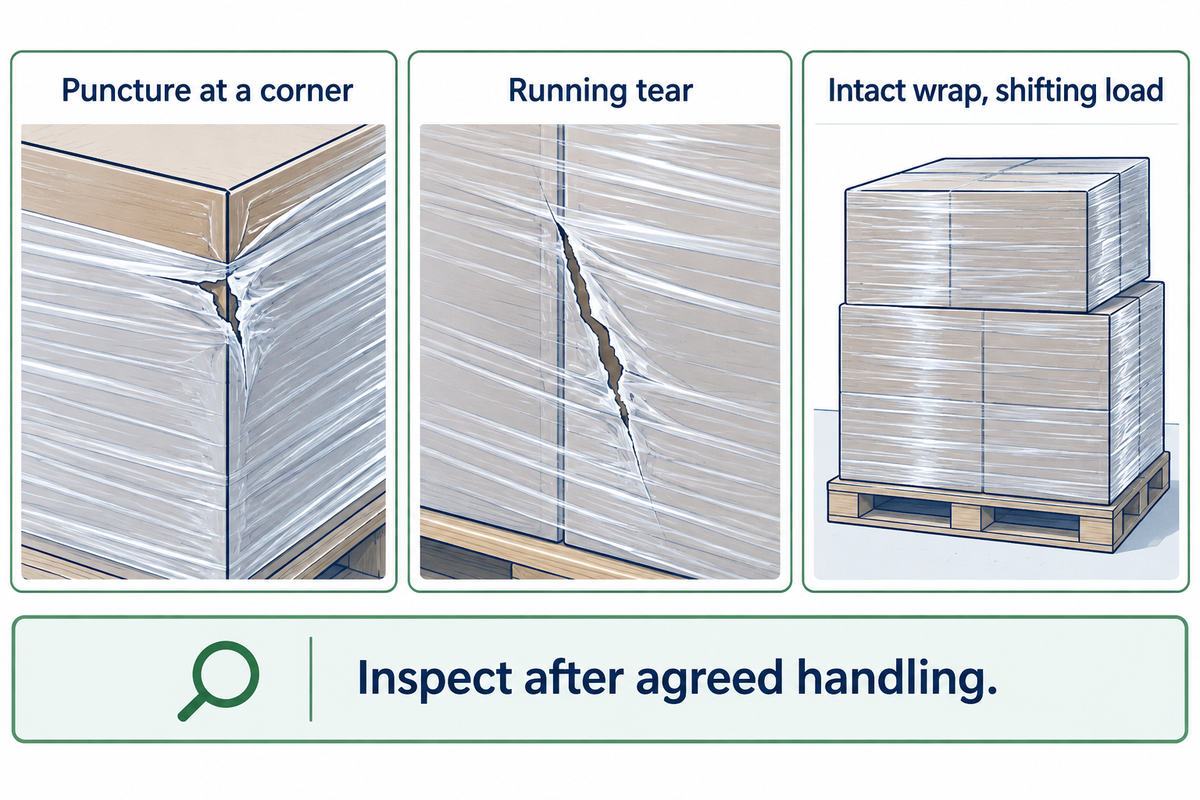
Durchstoßfestigkeit, Weiterreißverhalten und Ladungsstabilisierung beschreiben unterschiedliche Versagensmechanismen. Eine Außenecke eines Kartons kann einen Durchstoß oder einen Riss auslösen, und eine kleine, kaum sichtbare Beschädigung kann zu einem durchlaufenden Riss werden. Eine unversehrte Umwicklung kann dennoch Verrutschen und Schäden zulassen, wenn die Anwendung nach der Handhabung zu wenig verbleibende Kraft hinterlässt. Suchen Sie getrennt nach Schäden durch Eckenversagen und nach Rissmechanismen und prüfen Sie die Ladungsbewegung nach der vereinbarten Handhabungsabfolge. Beurteilen Sie die Ladungsstabilität sowohl nach den vorgesehenen Transportbedingungen als auch an der Wickelstation.
ASTM D5748-26 misst das Durchstoßverhalten bei zweiachsiger Beanspruchung mit einer Sonde bei einer einzigen niedrigen Prüfgeschwindigkeit. Die öffentlich zugänglichen Dokumente weisen darauf hin, dass das Verfahren nicht alle Praxisbedingungen abbildet. Vergleichen Sie die Prüfkörperbedingungen und Prüfverfahren in beiden Dokumenten und prüfen Sie anschließend die fertige Ladeeinheit unter den vorgesehenen Einsatzbedingungen.
Ist Blas-Stretchfolie besser als Cast-Stretchfolie?
Blas-Stretchfolie kann für eine bestimmte Aufgabe die bessere Wahl sein, aber nur, wenn die getestete Sorte die Anforderungen der Aufgabe besser erfüllt. Wer mit scharfen oder unregelmäßig geformten Ecken zu tun hat, sollte die infrage kommenden Folien an genau diesen Ecken beurteilen. Cast-Folie kann die bessere Wahl sein, wenn sie dieselben Handhabungsprüfungen bestanden hat und eine nutzbare Scanklarheit, ein geringeres Abwickelgeräusch oder niedrigere Kosten je abgenommener Palette bietet.
Starke Haftung ist eine andere Eigenschaft als die Durchstoßfestigkeit. Prüfen Sie das Folienende nach dem vereinbarten Lagerintervall und kontrollieren Sie, ob benachbarte Paletten aneinanderhaften. Zeichnen Sie bei schweren Ladeeinheiten die Bewegung und die gemessene Haltekraft auf, anstatt allein das Gewicht als Auswahlkriterium heranzuziehen. Eine lautere Rolle kann sich fester anfühlen, ohne eine höhere Festigkeit zu belegen.
Reißt ein Muster, fotografieren Sie die Ausgangsstelle, bevor Sie Einstellungen ändern. Die Hinweise von Lantech zur Fehlerbehebung behandeln Ursachen bei Folie, Ladeeinheit und Maschine. Eine geringere Spannung kann einen Folienabriss verhindern; sie kann jedoch zu weniger Haltekraft führen. Zeichnen Sie jeden Ausgleich auf, zum Beispiel zusätzliche Lagen, und beziehen Sie das zusätzliche Material in den Kostenvergleich ein.
Praxistest-Aufzeichnung für gleichartige Ladeeinheiten führen
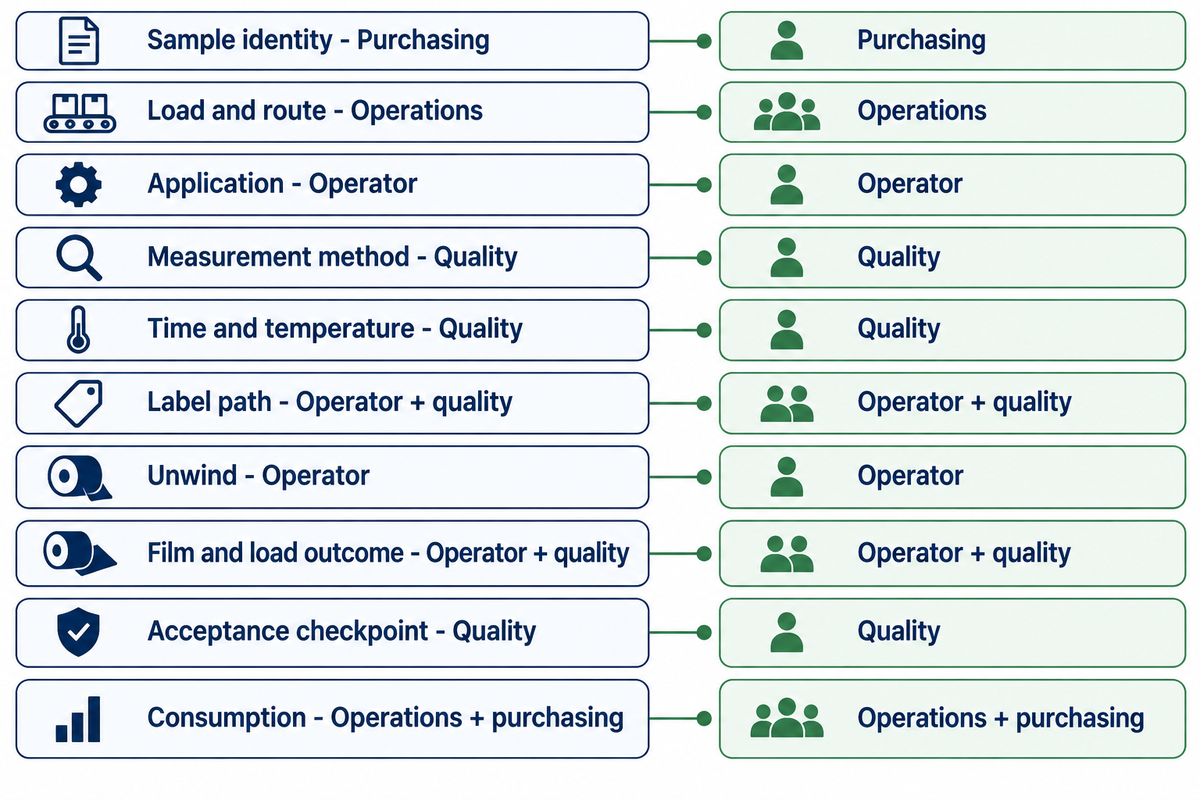
Die Praxistest-Aufzeichnung für gleichartige Ladeeinheiten ist ein Arbeitsblatt, mit dem sich zwei Foliensorten für einen bestimmten Ladungsaufbau vergleichen lassen, ohne dass Änderungen der Einstellungen zu Verwechslungen führen. Der Einkauf erfasst die Rollen und Preise, und der Bediener dokumentiert die Anwendung. Die Qualitätssicherung hält das vereinbarte Prüfergebnis fest. Vergleichen Sie zunächst einen repräsentativen Ladungsaufbau und weiten Sie den Vergleich auf andere Verpackungsanforderungen aus, wenn es sich als lohnend erweist.
| Praxistest-Kategorie | Je Folie festhalten | Verantwortlich |
|---|---|---|
| Musterkennzeichnung | Lieferant, Sorte, Charge, Cast oder Blasfolie, Foliendicke, Breite, Nettofoliengewicht und Rollenkern. | Einkauf |
| Ladeeinheit und Transportweg | Palettenabmessungen, Gewicht, Kartonmuster, Ecken und geplante Handhabungsabfolge. | Betrieb |
| Anwendung | Wickelmaschine, Vorreckgrad, Krafteinstellung, Geschwindigkeiten, Überlappung, Umdrehungen und Ausrichtung der Folie. | Bediener |
| Messmethode | Messinstrument, Verfahren und markierte Messstellen. | Qualitätssicherung |
| Zeit und Temperatur | Verstrichene Zeit nach dem Wickeln, Wartezeit und Temperaturverlauf. | Qualitätssicherung |
| Lesepfad des Etiketts | Barcode-Referenzwert ohne Folie, Scannerposition und Scans durch die fertigen Lagen. | Bediener + Qualitätssicherung |
| Abwicklung | Normale Geschwindigkeit, Beobachtungsabstand, Hintergrundbedingungen und Geräuschbeobachtungen. | Bediener |
| Ergebnis für Folie und Ladeeinheit | Folienabrisse, Durchstöße, Risse, Lösen des Folienendes und Bewegung der Ladeeinheit. | Bediener + Qualitätssicherung |
| Abnahmepunkt | Benannter Endpunkt, vereinbarte Abnahmekriterien, abgenommene Paletten ohne Doppelzählung und Ablehnungsgründe. | Qualitätssicherung |
| Verbrauch | Netto-Folienverbrauch einschließlich Nachwickeln und Ausschuss sowie gesondert erfasste direkte Arbeitskosten für das Nachwickeln. | Betrieb + Einkauf |
Legen Sie den Abnahmepunkt vor dem Start fest, zum Beispiel nach der vereinbarten Handhabungsabfolge im Lager und der Wartezeit. Hängt die Kaufentscheidung von der Transportleistung ab, beziehen Sie den relevanten Transportweg oder eine qualifizierte Simulation ein und prüfen Sie anschließend. Das Bestehen einer Prüfung an der Laderampe kann ein fehlendes Lieferergebnis nicht ersetzen.
„Unterschiede werden erst relevant, wenn sie systematisch im Verhältnis zu den relevanten Variablen betrachtet werden.“
Sein systemischer Ansatz verknüpft die Folie mit der Ladeeinheit und der Wickelmaschine. Die Fehlersuche bei Verpackungsproblemen beginnt mit der fehlgeschlagenen Ladeeinheit und ihrem dokumentierten Wickelprogramm. Führen Sie für jede abgenommene Kombination ein datiertes Wickelprogramm; wenn dieselben Verpackungsprobleme erneut auftreten, zeigt die Aufzeichnung, welche Folie und welche Einstellungen tatsächlich verwendet wurden, sodass der nächste Bediener dies nicht erst ermitteln muss. Der Leitfaden zur Methode der Ladungsstabilisierung bei Ladeeinheiten kann helfen, die Diskussion über den Test zu strukturieren, während Käufer und Verkäufer die tatsächlichen Abnahmebedingungen vereinbaren.
| Beobachteter Fehler | Als Nächstes zu sammelnde Nachweise | Entscheidung vor der nächsten Rolle |
|---|---|---|
| Loch an einer Ecke | Foto der Ecke, Kontaktstelle und Ausgangsschaden. | Den Vorsprung beheben oder eine kompatible Sorte im Praxistest prüfen; diese Ecke erneut prüfen. |
| Keine Folienabrisse, aber lose Ladeeinheit | Haltekraft in den vereinbarten Höhen und nach den vereinbarten Zeiten. | Wickelprogramm und verbleibende Kraft vor der Abnahme prüfen. |
| Barcode muss mehrfach gescannt werden | Referenz ohne Folie, Foto von Falte/Überlappung und Scanversuche. | Lesepfad des Etiketts korrigieren, dann die Folien erneut vergleichen. |
| Guter Praxistest, schlechter Wiederholungslauf | Chargenkennung, Einstellungen und Temperaturverlauf aus beiden Läufen. | Die geänderte Eingangsgröße ermitteln, bevor die Freigabe ausgeweitet wird. |
Kosten je abgenommener Palette vergleichen
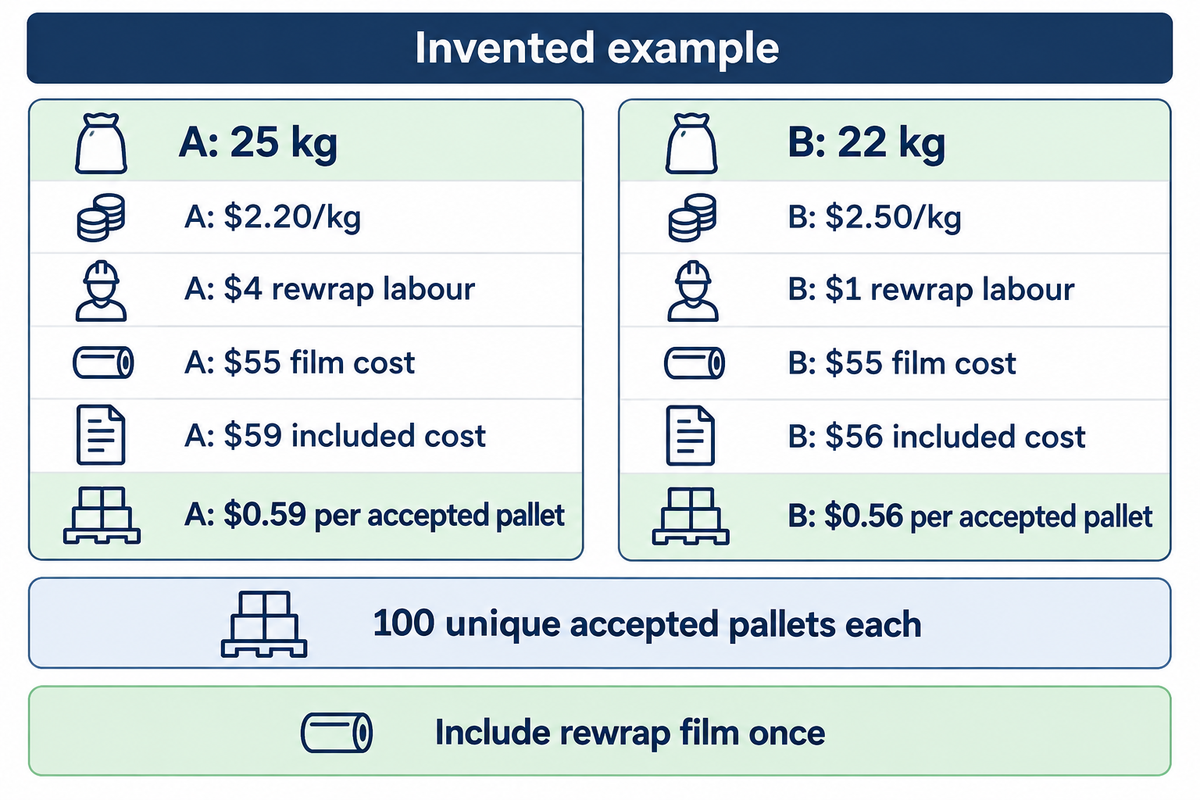
Die Kosten je abgenommener Palette ergeben sich, wenn die Kosten innerhalb einer vereinbarten Systemgrenze des Praxistests durch die Zahl der Paletten geteilt werden, die den benannten Abnahmepunkt jeweils einmal bestehen. Legen Sie für beide Folien dieselbe Systemgrenze zugrunde und rechnen Sie das Material für das Nachwickeln einmal ein. Eine günstigere Rolle kann in der Anwendung mehr kosten, wenn Folienabrisse, Ausschuss oder zusätzliches Wickeln ihren Kaufpreisvorteil aufzehren. Erfassen Sie die nutzbare Ausbeute jeder Rolle im Verhältnis zur abgenommenen Stückzahl, bevor Sie einem günstigeren Verbrauchsmaterial eine bessere Effizienz zuschreiben.
Formel: (Netto-Folienverbrauch × Preis je Kilogramm + direkte Arbeitskosten für das Nachwickeln) / abgenommene Paletten ohne Doppelzählung. Dieser vereinfachte Vergleich betrachtet isoliert die Folie und die Arbeitskosten für das Nachwickeln. Erfassen Sie weitere Kosten gesondert, falls sich diese durch den Folienwechsel ändern; vermischen Sie kein Ergebnis allein an der Laderampe mit einem Ergebnis nach Lieferprüfung.
Angenommene Eingangswerte: Das folgende Beispiel verwendet erfundene Preise und Verbrauchswerte für zwei Muster, A und B. Bei jedem Muster werden 100 Paletten (ohne Doppelzählung) an einem übereinstimmenden Abnahmepunkt im Lager abgenommen. Das Gesamtfoliengewicht umfasst Ausschuss und das gesamte Nachwickeln. Arbeitskosten für das erstmalige Wickeln, Ausrüstung, Fracht und nicht gemessene nachgelagerte Schäden werden als gleich angenommen und aus dem engen Vergleich ausgeschlossen.
| Eingangswert oder Ergebnis | Muster A | Muster B |
|---|---|---|
| Gesamter Netto-Folienverbrauch | 25 kg | 22 kg |
| Angenommener Folienpreis | $2.20/kg | $2.50/kg |
| Folienkosten | $55 | $55 |
| Direkte Arbeitskosten für das Nachwickeln | $4 | $1 |
| Berücksichtigte Kosten im Praxistest | $59 | $56 |
| Abgenommene Paletten (ohne Doppelzählung) | 100 | 100 |
| Kosten je abgenommener Palette | $0.59 | $0.56 |
Unter diesen Annahmen kostet A (25 × $2,20 + $4) ÷ 100 = $0.59, während B (22 × $2,50 + $1) ÷ 100 = $0.56 kostet. B hat den höheren Kilogrammpreis und die niedrigeren berücksichtigten Kosten je abgenommener Palette. Diese Zahlen veranschaulichen die Berechnung; es handelt sich nicht um gemessene Einsparungen von UD Packaging.
Kaufentscheidung: Angenommen, der Käufer erhält nach dem Praxistest ein höheres Angebot für B. Wenn der angenommene Verbrauch von 22 kg und die Arbeitskosten von $1 für das Nachwickeln unverändert bleiben, liegt der Break-even-Preis bei ($59 − $1) ÷ 22 = etwa $2.636/kg. Oberhalb dieses Preises verliert B innerhalb der Systemgrenze dieses Beispiels seinen Kostenvorteil. Der Käufer sollte außerdem prüfen, ob die angebotene Rolle dieselbe Sorte und dasselbe Nettofoliengewicht hat wie die getestete Rolle. Ersetzt der Lieferant sie durch eine dünnere Konstruktion, lässt sich das bisherige Verbrauchsergebnis nicht einfach übertragen. Der Einkauf kann anhand der Berechnung verhandeln, während der Betrieb die Musterkennzeichnung prüft.
Eine Musteranfrage stellen, die der Lieferant umsetzen kann
Sehr hilfreich ist es, dem Lieferanten Angaben zum Wickelgut, zur Anlage, die die Folie aufbringt, und zur Art des auftretenden Fehlers zu machen. Senden Sie uns die aktuelle bewährte Spezifikation als Ausgangspunkt und bitten Sie darum, dass ein Cast-Kandidat und ein Blas-Kandidat auf diese Anlage abgestimmt werden. Wenden Sie das freigegebene Wickelprogramm innerhalb des angegebenen Dehnbereichs der Kandidatenfolie an und geben Sie die sortenspezifische Anpassung, falls eine vorgenommen wurde, gesondert an.
Stellen Sie Fotos der Ladeeinheit, Palettenabmessungen und -gewichte, scharfe Kanten, Lagerbedingungen und den geplanten Transportweg bereit. Nennen Sie Breite und Länge der Rolle, Dicke, Rollenkern und Nettofoliengewicht. Geben Sie bei manuellen Praxistests zum Palettenwickeln die Arbeitsweise des Bedieners und den Handabroller an. Nennen Sie bei hohem Verpackungsaufkommen auf einer automatischen Linie die Geschwindigkeit der Wickelmaschine und die Grenzen des Folienwagens.
Stimmen Sie die angebotene Sorte auf die Vorreckeinheit der Wickelmaschine ab und richten Sie die angegebene Haftseite zur Kontaktfläche hin aus. Ein Maschinenwickeln außerhalb des Dehnbereichs der Folie ist für einen Praxistest ungeeignet. Fordern Sie die im Datenblatt genannten Prüfverfahren und die Chargenkennung der Testrolle an, damit sich eine spätere Bestellung mit dem abgenommenen Muster vergleichen lässt.
Die Seite zum Bezug der Stretchfolie von UD Packaging bietet Cast-, Blas- und vorgereckte Bezugswege an und fragt Angaben zur Anwendung ab. Senden Sie die ausgefüllte Praxistest-Aufzeichnung mit Ihrer Anfrage. Lassen Sie sich im Angebot den Bezugsweg und die Produktionsstätte der angebotenen Folie bestätigen. Der Name des Verfahrens sagt nicht aus, wer eine bestimmte Foliensorte herstellt.
Branchenausblick: Änderungen der Foliensorte erneut prüfen
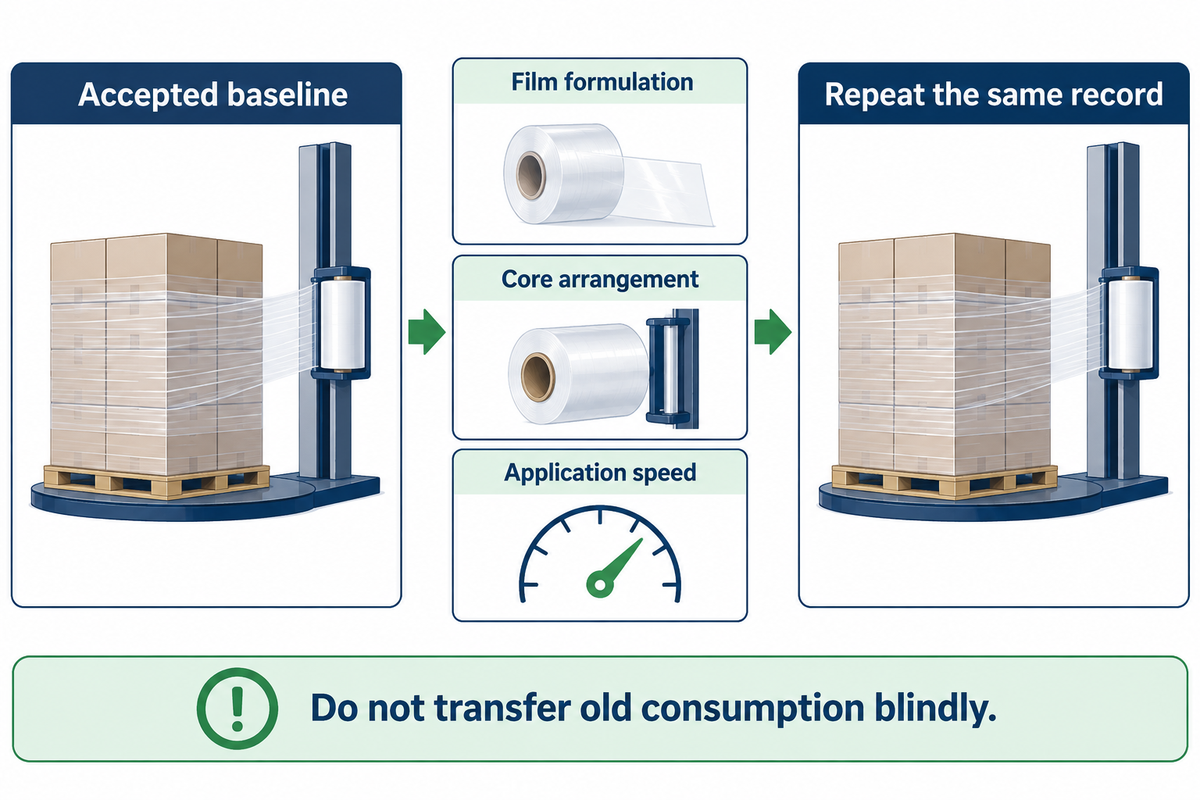
Ein geringerer Folienverbrauch ist nur dann wirksam, wenn der geänderte Folientyp die geforderte Leistung bei den Ladeeinheiten erfüllt. Käufer, die 2026 dünnere Folien bewerten, sollten die Kosten je abgenommener Palette und dasselbe Ergebnis bei der Handhabung vergleichen, statt die Reduzierung der Foliendicke zum Abnahmekriterium zu machen. Um die Auswirkungen eines möglichen Austauschs vergleichen zu können, ist es unerlässlich, das bisherige Wickelrezept und die Ergebnisse aufzubewahren.
Neuere Folienaufbauten können das Verhältnis zwischen Dehnbarkeit, Haftung und Widerstandsfähigkeit gegen Beschädigung verändern, doch die Verfahrensbezeichnung allein garantiert keine Vergleichbarkeit. Die Erörterung von Thong Guan zu den Aussagen über dünnere Folien geht über die Mehrschichtfolie hinaus und besagt, dass eine dünne Mehrschichtfolie nicht immer besser ist als andere Folientypen. Betrachten Sie die Herstellerangaben als Mittel, um bestimmte Typen von Verpackungslösungen miteinander zu vergleichen, und nicht als allgemeine Rangfolge.
Auch die Ausgaben von Prüfverfahren müssen genau benannt werden. Die öffentlich zugängliche Seite von ASTM führt D5748-26 als aktiv und zuletzt am 29. April 2026 aktualisiert auf. Dieses Datum kennzeichnet das behandelte Durchstoßverfahren. Es bedeutet nicht, dass eine Aktualisierung dieser Ausgabe einen früheren Praxistest mit Paletten ungültig macht. Vergleichen Sie Verfahren, Zustand der Prüfkörper und angegebene Ergebnisse, bevor Sie Informationen aus mehreren Praxistests zusammenführen.
Die Restkraft gehört neben dem anfänglichen Erscheinungsbild in die Spezifikation. ASTM D5459-95(2025) behandelt das Rückstellvermögen, die bleibende Verformung und den Spannungserhalt von Stretchfolie. Der öffentlich zugängliche Geltungsbereich nennt keine einheitliche Abnahmekraft für Paletten. Vereinbaren Sie mit dem Lieferanten das ladungsspezifische Messverfahren und wiederholen Sie es nach demselben Wartezeitintervall und derselben Temperaturvorgeschichte, die für die abgenommene Referenz verwendet wurden.
In Distributionszentren kann ein abgenommener Folientyp mehrere Kartonanordnungen abdecken, die Freigabe sollte diese Anordnungen jedoch benennen. Eine Änderung der Folienrezeptur, der Ausführung des Rollenkerns oder der Applikationsgeschwindigkeit kann das Ergebnis des nächsten Laufs verändern. Vergleichen Sie den Ersatz anhand derselben Aufzeichnung, bevor Sie ihn auf den Betrieb ausweiten. Beginnen Sie mit dem aktuell eingesetzten, abgenommenen Folientyp und jeweils nur einem Kandidaten; führen Sie jede vom Lieferanten empfohlene Änderung der Einstellungen getrennt in einem eigenen Testlauf durch. Der Einkauf erhält so einen eindeutig identifizierbaren Ersatz, der Betrieb ein wiederholbares Wickelrezept.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Stretchfolie und Schrumpffolie?
Stretchfolie hält durch aufgebrachte Dehnung; Schrumpffolie zieht sich beim Erhitzen zusammen.
Stretchfolie wird bei der Anwendung gedehnt um die Ware gelegt, und ihr Rückstellvermögen trägt dazu bei, die Ware zusammenzuhalten. Bei Schrumpffolie zieht ein dazu passendes Wärmeverfahren die Folie zusammen. Ein Wickelrezept für Paletten-Stretchwickler lässt sich nicht auf einen Schrumpfverpackungsprozess übertragen. Geben Sie bei der Anfrage von Mustern die Anlage an, mit der die Folie aufgebracht wird, damit der Lieferant nicht für den falschen Folientyp ein Angebot erstellt.
Eignet sich Cast-Stretchfolie für schwere Ladeeinheiten?
Cast-Folie kann für schwere Ladeeinheiten geeignet sein, wenn der getestete Folientyp und das Wickelrezept die Anforderungen der Ladeeinheit erfüllen.
Die Masse der Ladeeinheit ist nur ein Einflussfaktor. Kartonstauchung, scharfe Ecken, Palettenaufbau und Handhabung können das Ergebnis verändern. Testen Sie die tatsächliche Ladeeinheit mit dem vorgesehenen Wickler und halten Sie anschließend Ladungshalt und Bewegung der Ladung am vereinbarten Prüfpunkt fest. Eine allgemeine Kilogramm-Angabe kann diesen Vergleich nicht ersetzen, insbesondere wenn später eine andere Kartonanordnung oder ein anderer Transportweg hinzukommt.
Was ist eine Stretchfolienmaschine?
Unter einer Stretchfolienmaschine kann ein Palettenwickler oder eine Anlage zur Herstellung von Folie verstanden werden.
Für einen Praxistest mit Paletten ist in der Regel der Wickler maßgeblich, der die Folie auf die Ladeeinheit aufbringt. Dessen Folienwagen, Vorreckeinheit und Steuerung beeinflussen die Anwendung. Eine Folienextrusionslinie hingegen stellt die Folie selbst her. Geben Sie in einer Anfrage für Testrollen das Wicklermodell an, denn Angaben zur Produktionslinie sagen dem Lieferanten nicht, wie Ihre Palette gewickelt wird.
Kann ich Rollen nach Bruttogewicht vergleichen?
Verwenden Sie für Verbrauchsvergleiche die Nettomasse der Folie, da das Bruttogewicht den Rollenkern einschließt.
Erfassen Sie die Masse des Rollenkerns gesondert und vergleichen Sie die gelieferte nutzbare Folie. Andernfalls kann ein schwererer Rollenkern wie mehr Wickelmaterial aussehen. Führen Sie Rollenbreite und Typkennung der Folie in derselben Einkaufsaufzeichnung.
Sollte trübe Cast-Stretchfolie ersetzt werden?
Trübe Folie sollte ersetzt oder untersucht werden, wenn sie die geforderte Sichtbarkeit oder andere vereinbarte Anwendungsprüfungen nicht besteht.
Prüfen Sie zunächst, ob die Trübung von der Folie selbst stammt oder von Falten, überlappenden Lagen, Verschmutzung oder einem beschädigten Etikett herrührt. Scannen Sie das nicht umwickelte Etikett und wiederholen Sie den Scan anschließend mit dem üblichen Scanner durch die fertige Wicklung. Ändert sich das Ergebnis zwischen einzelnen Rollen, bewahren Sie Chargendaten und Fotos für den Lieferanten auf. Eine sichtbare Veränderung rechtfertigt eine Untersuchung, belegt jedoch für sich genommen nicht, dass die Palette den Ladungshalt verloren hat oder dass ein anderes Herstellungsverfahren das Problem löst.
Zwei Folientypen für einen vergleichbaren Praxistest anfragen
Senden Sie UD Packaging Fotos Ihrer Ladeeinheiten, das Wicklermodell und Ihre aktuelle Spezifikation. Geben Sie den Fehler an, den Sie beheben möchten, sowie den Prüfpunkt, an dem beide Muster beurteilt werden.
Hinweise zum Praxistest: Das Arbeitsblatt und das Zahlenbeispiel sind praktische Vergleichshilfen und keine berichteten Praxistestergebnisse aus dem Werk. Herstellerbeschreibungen bleiben ihren Quellen zugeordnet. Die öffentlich zugänglichen Zusammenfassungen der Normen geben den Geltungsbereich der Prüfung an; die anwendungsspezifischen Abnahmekriterien vereinbaren Käufer und Lieferant.
Referenzen und Quellen
- ASTM International, D4649-20(2025), Auswahl und Verwendung von Stretchfolie, öffentlich zugänglicher Geltungsbereich.
- Virginia Tech, Einfluss von Zeit und Temperatur auf Stretchfolie, Forschungszusammenfassung 2019.
- GS1, Prüfungen der Barcode-Qualität, 2024.
- NIOSH, Schallpegelmesser-App.
- ASTM International, D5748-26, Durchstoßfestigkeit (Protrusion), öffentlich zugänglicher Geltungsbereich.
- Sterling Anthony, Systematischen Ladungshalt verstehen, Packaging World, 2020.
- ASTM International, D5459-95(2025), Rückstellvermögen und Spannungserhalt, öffentlich zugänglicher Geltungsbereich.