Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
Una herramienta para fleje de poliéster es una tensora, una selladora o una unidad combinada que se utiliza para colocar fleje PET alrededor de un pallet o bulto. La herramienta debe ser compatible con el material y el ancho del fleje, el método de unión, la carga y el ritmo de trabajo. Este artículo explica qué hace la herramienta, por qué una herramienta para fleje de acero no es un sustituto automático, la secuencia de operación y los puntos de control de seguridad, y cómo se adaptan nueve tipos de herramientas a diferentes entornos de producción.
Especificaciones rápidas
| Norma aplicable | ASTM D3950-23 (flejes no metálicos y métodos de unión) |
| Mecanismos comunes | Tensora-selladora manual, soldadura por fricción a batería, neumática |
| Método de unión | Soldadura, sello o hebilla específicos del modelo y aprobados para el fleje seleccionado |
| Alcance del costo | Herramienta, batería o suministro de aire, cargador, consumibles, repuestos, capacitación y servicio |
¿Qué es una herramienta para fleje de poliéster?
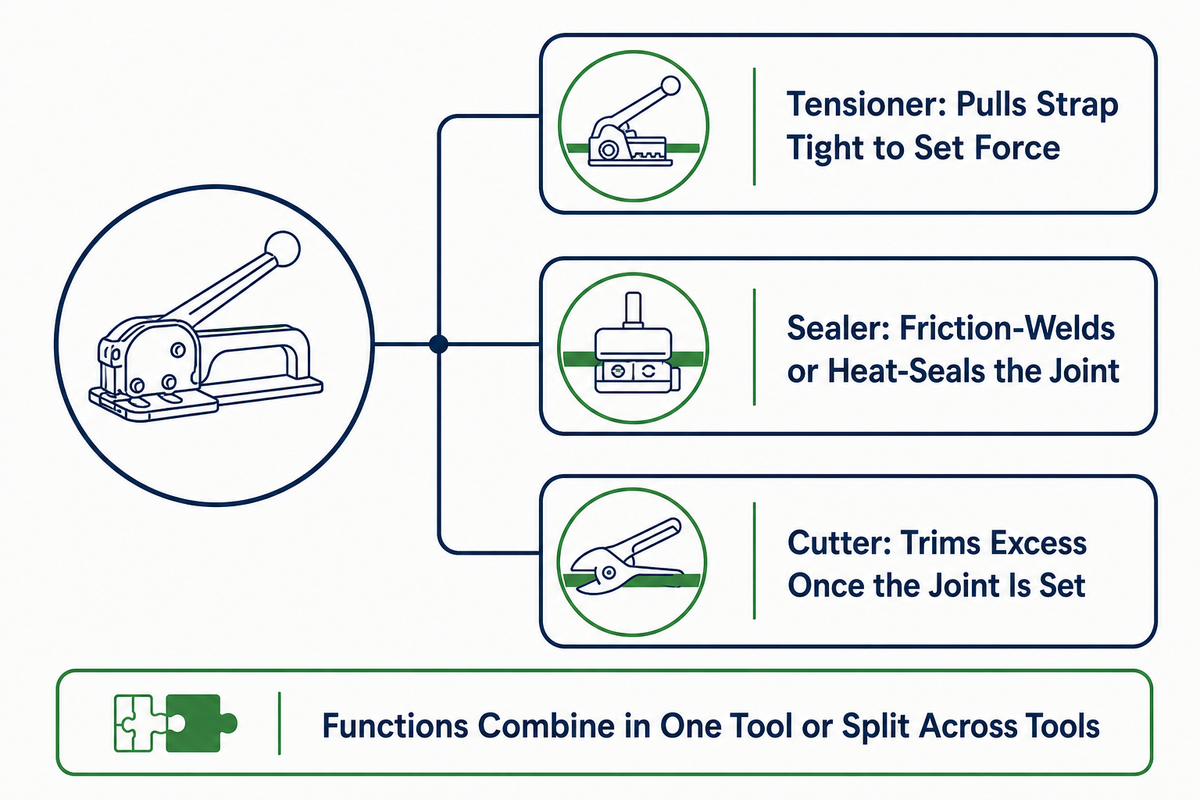
Las herramientas para fleje de poliéster son dispositivos manuales o motorizados que se utilizan para tensar el fleje PET, unir sus extremos superpuestos y, en las herramientas equipadas para ello, cortar el sobrante. Esas tres funciones pueden integrarse en una unidad combinada o distribuirse entre herramientas separadas. El sistema especificado de fleje y unión soporta la carga; la herramienta aplica ese sistema de manera uniforme cuando se configura y opera conforme a las instrucciones de su modelo.
| Función | Qué hace |
|---|---|
| Tensora | Tensa el fleje alrededor de la carga hasta alcanzar la fuerza configurada por el operador o la máquina |
| Selladora | Une los extremos superpuestos del fleje mediante soldadura por fricción o termosellado |
| Cortadora | Recorta el fleje sobrante una vez completada la unión |
La norma vigente para el sistema es ASTM D3950-23, que abarca los flejes no metálicos y sus métodos de unión; no certifica una herramienta de forma aislada.
La terminología de los catálogos no es uniforme. Fleje de poliéster, fleje PET, fleje tejido, fleje compuesto y fleje de polipropileno pueden describir estructuras diferentes, aunque todos aparezcan bajo “herramientas para flejes de plástico”. Una herramienta combinada sin sello también es diferente de una tensora y una selladora separadas. Use el nombre del producto como ayuda para la búsqueda y después verifique en la ficha técnica el material, ancho y espesor exactos del fleje, el método de unión y el modelo de la herramienta.
Para trabajos repetitivos, registre el número real de ciclos, la especificación del fleje, el resultado de la unión, la geometría de la carga, el alcance del operador y las condiciones de servicio antes de comparar una herramienta manual, a batería o neumática. La ergonomía, el peso de la herramienta, la disponibilidad de batería o aire, los repuestos y el rango operativo nominal del fabricante importan más que una etiqueta genérica de “servicio pesado”.
Los catálogos de los distribuidores son menos precisos. Las herramientas de flejado pueden aparecer con etiquetas como herramientas manuales de corte para flejado, flejado de servicio pesado, flejado con banda, herramienta de flejado, flejado sin sello, tensora y cortadora de fleje o herramienta selladora. Los filtros para anchos de fleje pueden utilizar expresiones poco naturales como ancho de poliéster, poliéster y polipropileno, flejes de polipropileno, flejado a batería y flejado de plástico a batería. Antes de comparar cotizaciones, el comprador de un almacén debe convertir cada etiqueta en requisitos normalizados de material, tamaño, unión, modelo de herramienta y envío.
Para embalar pallets, una carcasa resistente o robusta no demuestra por sí sola confiabilidad, durabilidad, productividad ni una adaptación adecuada. Compare el diseño ergonómico, la empuñadura ajustable, el manejo liviano o de poco peso, el acceso para mantenimiento y el rendimiento en paquetes irregulares. Una selladora neumática, una herramienta combinada neumática para plástico o una estación equipada con empujador también necesitan un suministro de aire verificado y una trayectoria protegida para la cuchilla o cortadora. El objetivo no es simplemente tensar más rápido, sino producir una unión aceptada dentro de los controles logísticos y de seguridad de las instalaciones.
Tipos de herramientas para fleje de poliéster
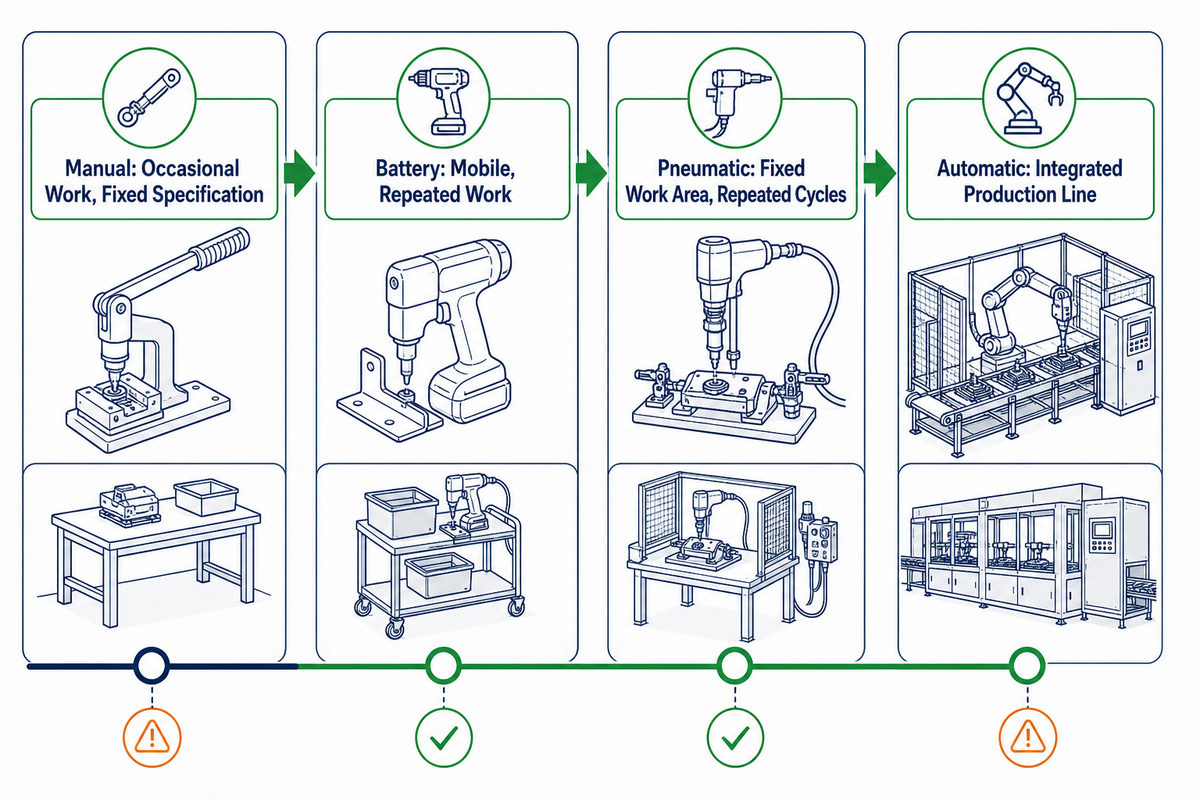
Nueve categorías prácticas abarcan desde herramientas manuales separadas hasta una línea automatizada integrada. Llame a esto el mapa de 9 niveles de herramientas de flejado: úselo para preseleccionar un mecanismo y después confirme cada límite numérico en las fichas técnicas exactas de la herramienta y el fleje. Los valores publicados a continuación solo se indican cuando la información citada de los modelos los respalda.
| Tipo o nivel de herramienta | Volumen diario típico o aplicación operativa | Fuente de energía o ejemplo publicado | Ancho del fleje o punto de control de compatibilidad | No apta para o limitación principal |
|---|---|---|---|---|
| Tensora y selladora manuales separadas | Trabajo ocasional y especificación fija del fleje | Accionamiento manual | Confirme que ambas herramientas indiquen el mismo ancho de PET y el mismo sello | Más pasos de manipulación y mayor esfuerzo del operador |
| Herramienta combinada manual sin sello | Trabajo portátil y de pocos ciclos | Accionamiento manual; sin sello separado en sistemas compatibles | Verifique el grado, ancho y espesor del PET, y la capacidad nominal de la unión | La compatibilidad depende del modelo |
| Herramienta compacta a batería con soldadura por fricción | Trabajo itinerante repetitivo | Batería recargable; el peso y el tiempo de carga dependen del modelo | Utilice el rango de PET publicado para el modelo | Capacidad de la batería y planificación de la carga |
| Herramienta a batería para soldadura por fricción de mayor capacidad | Trabajo itinerante que requiere una gama más amplia de flejes compatibles | Batería; la velocidad de tensado y el rango de tamaños dependen del modelo | Confirme el ancho, espesor y grado del PET seleccionado | La configuración exacta sigue siendo determinante |
| Herramienta a batería para soldadura por fricción de muchos ciclos (ejemplo BXT4) | Trabajo itinerante repetitivo | Capacidad publicada de hasta 800 ciclos por carga de batería | Confirme la combinación del modelo y el fleje seleccionados | El número de ciclos publicado no garantiza el rendimiento de producción |
| Tensora neumática con selladora separada | Área de trabajo fija con ciclos repetitivos | Aire comprimido; la presión depende del modelo | Compatibilice el suministro de aire, la tensora, la selladora y el fleje PET | Manguera de aire y manejo de dos herramientas |
| Herramienta combinada neumática | Trabajo fijo de muchos ciclos | Aire comprimido | Compruebe la presión nominal de aire y la especificación de la unión del PET | No es portátil lejos del suministro de aire |
| Estación de flejado semiautomática | Trabajo repetitivo en una sola estación | La configuración varía según la máquina | Valide el fleje, la disposición del arco o la mesa, los controles y la unión | Requiere una estación de trabajo definida e integración |
| Flejadora totalmente automática | Línea de producción integrada | Los controles y la alimentación eléctrica de la línea dependen del sistema | Valide la velocidad de la línea, la geometría del paquete, la alimentación del fleje y la unión | Mayor exigencia de integración y servicio |
¿Cuál es la diferencia entre una herramienta de flejado manual y una neumática?
Las herramientas manuales utilizan fuerza manual y pueden distribuir el tensado, el sellado y el corte entre dispositivos separados. Las herramientas neumáticas utilizan un suministro de aire comprimido y también pueden ser separadas o combinadas. Compare la secuencia de trabajo completa, la especificación compatible del fleje y la unión, la disponibilidad de aire, la ergonomía y la demanda de ciclos medida, en lugar de suponer que todas las herramientas realizan las tres funciones.
La oferta actual de modelos muestra cómo están evolucionando las herramientas a batería. Packaging Insights informa que la Signode BXT4 permite manipular el fleje con un solo dedo, incorpora una pantalla táctil para controlar la tensión y la soldadura y utiliza una batería AMPShare con capacidad nominal de hasta 800 ciclos por carga. La descripción general de la BXT4 enviada por el proveedor a Packaging World aporta contexto adicional sobre el modelo, pero no constituye una verificación independiente. Considere la cifra de ciclos como una capacidad nominal publicada del modelo, no como una promesa de rendimiento de paquetes. Esa misma cobertura comercial de Packaging World de 2025–2026 sitúa a otros modelos de la línea en un rango similar: se informa que un modelo compacto pesa aproximadamente 8.05 lbs con su batería y alcanza cerca del 80% de carga en aproximadamente 24 minutos, mientras que, según se informa, un modelo de mayor capacidad de la misma familia inalámbrica tensa flejes PET o PP de aproximadamente 9mm a 32mm de ancho a velocidades de hasta 290mm/s; estas son cifras publicadas en medios comerciales, no una verificación independiente de laboratorio.
Específicamente para poliéster, utilice la gama de herramientas para flejes de plástico como preselección comercial solo después de definir los requisitos del fleje y la unión. Quienes trabajen con acero u otro material deben consultar en su lugar la guía más amplia de mecanismos para distintos materiales.
Por qué el poliéster necesita una herramienta diferente a la de los flejes de acero o PP
Ambas normas aplicables describen un sistema de fleje y unión, no una herramienta de forma aislada. ASTM D3950-23 abarca los flejes no metálicos y sus métodos de unión; ASTM D3953 abarca los flejes planos de acero al carbono, sus sellos y tipos de unión. La herramienta para poliéster debe ser compatible con el sistema especificado, incluso cuando los anchos nominales de los flejes coincidan.
Cuando una especificación cita D3953, identifica un contexto de flejado con acero, pero no demuestra compatibilidad con PET. Llame a esto la falacia de los anchos coincidentes: exija que la especificación de la herramienta indique el material del fleje, el rango de tamaños y el método de unión, en lugar de suponer que dos herramientas son intercambiables porque coinciden sus anchos nominales de fleje.
El aviso de revisión de ASTM cita los cambios tecnológicos en los métodos de cierre como motivo para actualizar D3953. Ese aviso se refiere a la norma para flejes de acero; no anuncia una revisión de D3950-23 ni establece la compatibilidad de herramientas para PET.
Los mecanismos también suelen ser diferentes. Muchos sistemas para flejes de acero engarzan un sello metálico o forman una unión de acero sin sello, mientras que las herramientas combinadas para PET suelen emplear soldadura por fricción u otro tipo de unión expresamente aprobado para el fleje de plástico. La ficha del modelo exacto, y no solo la etiqueta del material, determina qué unión realiza la herramienta.
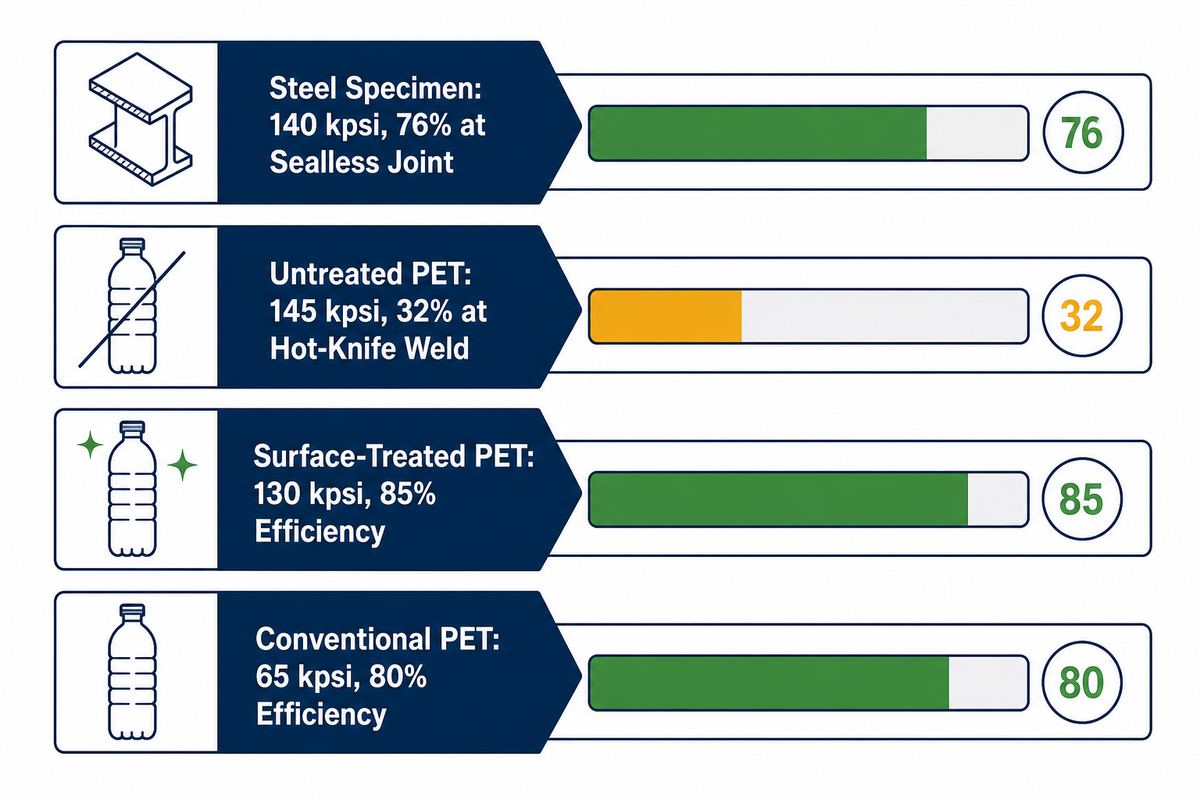
La eficiencia de la unión es el otro aspecto que los compradores suelen pasar por alto: la tabla de muestras de la patente de Estados Unidos 5,772,944 presenta una muestra de acero de alta resistencia de 140 kpsi con una carga de rotura de 2,100 lb y 76% en una unión sin sello, mientras que una muestra de PET de alta resistencia sin tratar figura con 145 kpsi, 2,175 lb y 32% en una soldadura con cuchilla caliente. Esas son muestras de ensayos de patente, no grados comerciales universales. Demuestran que la resistencia del fleje sin unir no puede sustituir el rendimiento nominal de la unión terminada.
La tabla de puntos de control de evidencia publicada separa los datos del modelo, los datos de las muestras y los límites de alcance para evitar que el comprador mezcle cifras que no son comparables:
| Elemento de evidencia | Valor publicado | Uso para la decisión | Limitación |
|---|---|---|---|
| ASTM D3950-23 | Especificación vigente para flejes no metálicos | Identificar el contexto del fleje PET/PP y su unión | No certifica por sí sola una herramienta |
| ASTM D4675-14a(2022) | Selección del sistema y pruebas del usuario | Definir el plan de homologación | No es una hoja de ajustes específica de un modelo |
| Elementos de unión de ASTM D3950-23 | El alcance publicado permite sellos o hebillas aprobados cuando sean necesarios | Evitar excluir una unión solo por su etiqueta | La combinación seleccionada de fleje y unión sigue requiriendo homologación |
| Modos de operación de la BXT4 | Modos manual, semiautomático y automático | Comparar las opciones de control durante una prueba | Un ejemplo de modelo publicado |
| Ejemplo de la BXT4 | Hasta 800 ciclos por carga | Planificar la cobertura de las baterías | Capacidad nominal publicada, no un umbral de ROI |
| Muestra de acero de la patente | 140 kpsi; rotura a 2,100 lb; unión a 1,600 lb; 76% de eficiencia | Mantener separados los valores del fleje y de la unión | Muestra de patente, no un grado universal |
| Muestra de PET sin tratar de la patente | 145 kpsi; rotura a 2,175 lb; unión a 700 lb; 32% de eficiencia | Mostrar por qué importan los datos de la unión terminada | Muestra histórica soldada con cuchilla caliente, no un grado universal |
| Muestra de PET con tratamiento superficial de la patente | 130 kpsi; rotura a 1,950 lb; unión a 1,660 lb; 85% de eficiencia | Comparar la resistencia del fleje con el rendimiento de la unión | Muestra histórica con un tratamiento superficial específico |
| Muestra de PET convencional de la patente | 65 kpsi; rotura a 1,300 lb; unión a 1,040 lb; 80% de eficiencia | Comparar una segunda muestra de PET | Muestra histórica, no una especificación actual de producto |
| OSHA 29 CFR 1917.51(c) | Flejado metálico; carga de terminal marítima | Comprobar el alcance de la norma antes de aplicarla | No es una norma para herramientas de PET en almacenes |
Cómo usar una herramienta para fleje de poliéster (paso a paso)
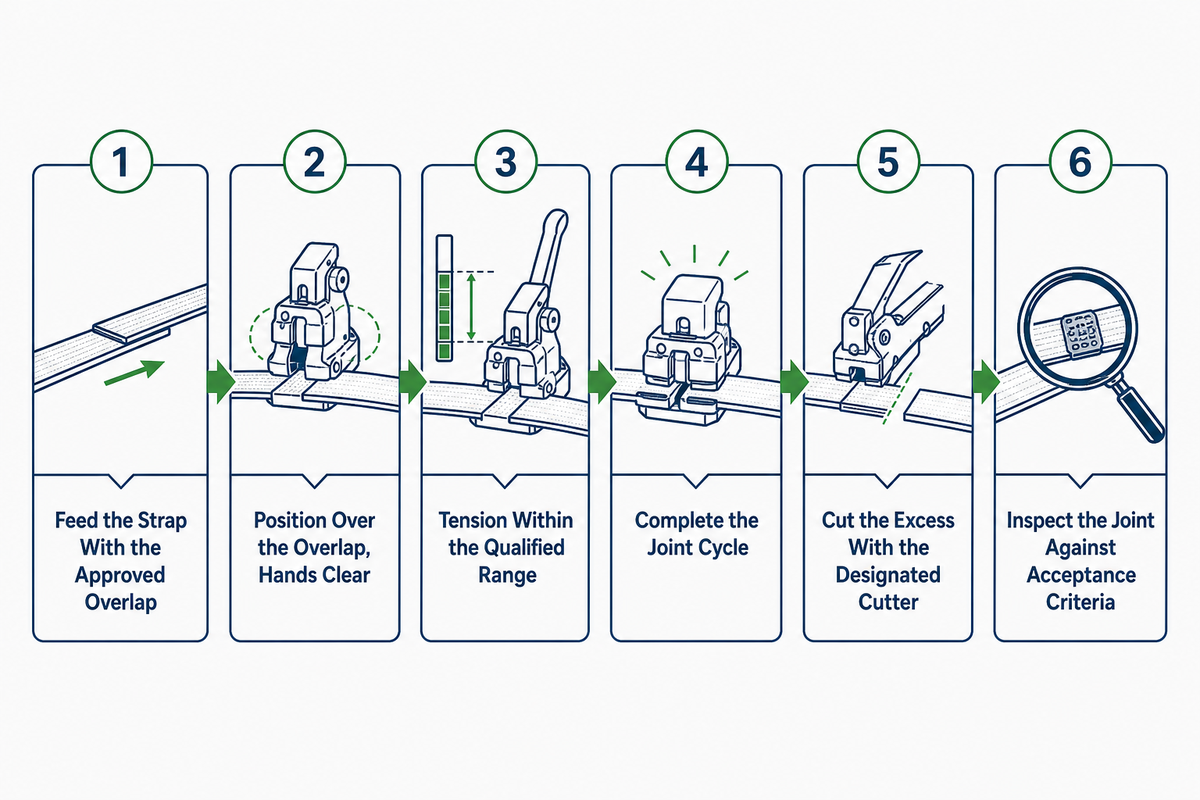
Las herramientas combinadas suelen seguir seis etapas: pasar el fleje, colocar la herramienta sobre la superposición, tensar, completar el ciclo de unión especificado, cortar con la cortadora indicada e inspeccionar el resultado antes de mover la carga. Las tensoras y selladoras separadas agregan pasos para cambiar de herramienta. Esta secuencia sirve como orientación, pero no sustituye el manual de operación de la herramienta seleccionada ni el procedimiento aprobado para embalar la carga.
- Pase el fleje por el recorrido aprobado para el paquete y deje la superposición especificada por el fabricante de la herramienta.
- Coloque la herramienta sobre los extremos superpuestos del fleje como se muestra en las instrucciones del modelo, manteniendo las manos fuera de la trayectoria del fleje y las mordazas.
- Configure y aplique la tensión dentro del rango aprobado para el fleje, la unión y la prueba del paquete; no utilice la tensión máxima como valor predeterminado.
- Complete el ciclo de unión y espere la indicación de finalización del modelo o el tiempo de enfriamiento especificado.
- Corte el sobrante únicamente con la cortadora indicada para ese fleje y estado de tensión, siguiendo las instrucciones del modelo.
- Inspeccione la unión según los criterios de aceptación del fabricante antes de retirar la herramienta o mover la carga.
ASTM D3950-23 proporciona la referencia pertinente para el fleje y la unión; consulte las instrucciones del fabricante de la herramienta para conocer la tensión exacta, el tiempo de sellado y la secuencia de corte.
📐 Nota de ingeniería
No existe una prueba universal de “tirón manual” ni un solo valor de tensión para todos los pallets. Homologue el ajuste con los datos del fabricante del fleje, el rango nominal de la herramienta, el resultado de la unión, la geometría del paquete y una prueba con una carga representativa. Los paquetes blandos o deformables pueden dañarse antes de que un ajuste de tensión alto mejore la sujeción.
¿Cómo se usa una herramienta para flejar pallets?
Para un pallet, utilice el recorrido del fleje, la protección de bordes, el número de flejes y el patrón de anclaje aprobados para ese paquete y modo de transporte. El espacio entre las tablas de la plataforma no es una regla universal para pasar el fleje. Coloque y apoye la herramienta exactamente como exige su manual, y confirme que la posición elegida mantenga las manos alejadas y permita formar la unión sin interferencias.
Ya sea que el equipo se venda como kit de flejado para plástico, como tensora y selladora separadas o como herramienta combinada a batería, el registro de operación debe identificar el modelo de la herramienta, la especificación del fleje PET, el ajuste, el resultado de la inspección de la unión y el paquete probado.
Cómo adaptar los ajustes de la tensora y la selladora al grado del fleje
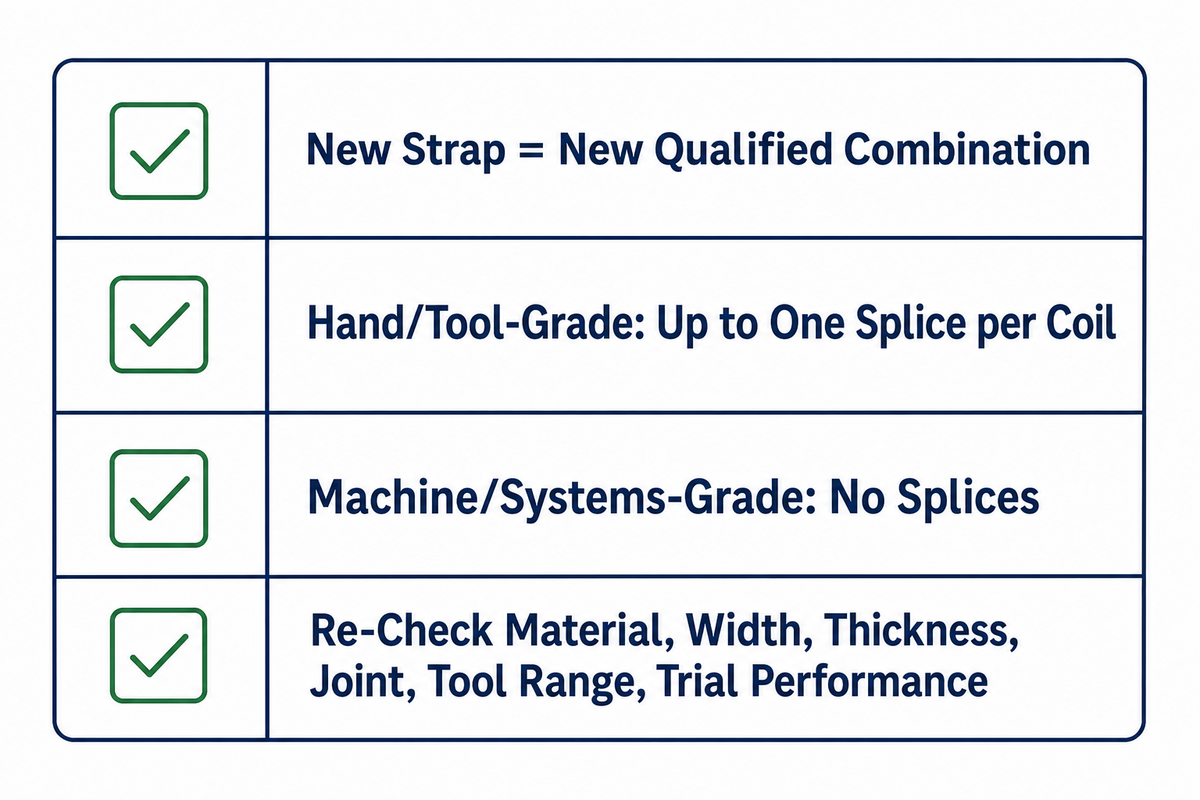
La clasificación de productos de un proveedor ilustra por qué importan los detalles de la bobina: su fleje de poliéster de grado manual o para herramientas puede contener hasta un empalme por bobina, mientras que su línea de grado para máquinas o sistemas se ofrece sin empalmes para equipos de alta velocidad. Considere esto una clasificación específica del proveedor, no una tolerancia válida para todo el sector. Consulte la ficha técnica de la bobina seleccionada y la política de la máquina sobre empalmes.
No seleccione un método de unión basándose únicamente en el aspecto de la superficie. El grabado, los recubrimientos, las dimensiones, el grado de la resina y el diseño de la herramienta pueden afectar la compatibilidad, así que exija al fabricante una homologación explícita del fleje y la herramienta. Después, se debe inspeccionar y probar una unión de prueba conforme a los criterios del fabricante antes de autorizar la producción.
Al cambiar entre PET y PP, considere el nuevo fleje como una nueva combinación que debe homologarse, en lugar de copiar el ajuste anterior de tensión o sellado. Vuelva a comprobar el material, ancho, espesor, método de unión, rango nominal de la herramienta y rendimiento de la unión de prueba. Las páginas de tensoras de fleje y sellos para fleje pueden utilizarse para solicitar una configuración compatible, pero la aprobación final debe seguir siendo específica para el modelo y el fleje.
Cómo elegir la herramienta adecuada para fleje de poliéster
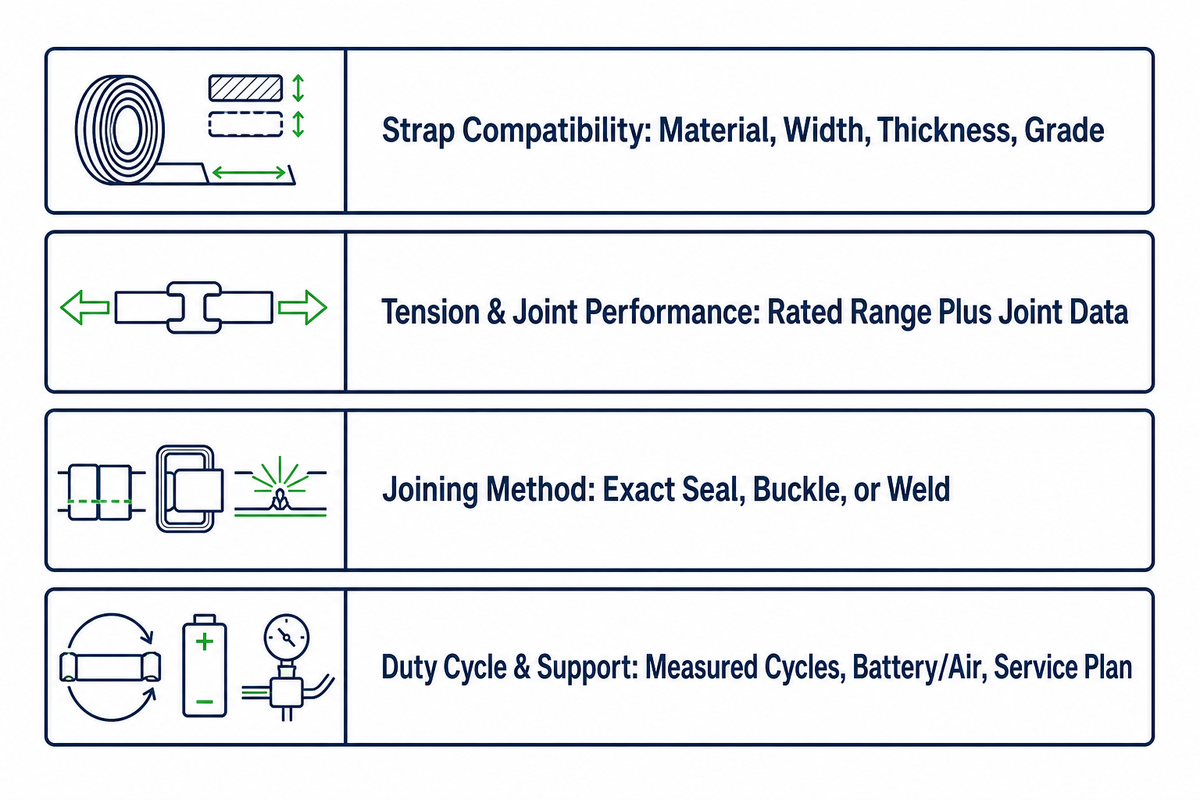
La elección de una herramienta para fleje de poliéster comienza con el paquete, el sistema de fleje y unión y el ritmo de trabajo medido, no con un único valor de tensión. Recopile los datos del fabricante del fleje sobre resistencia a la rotura y elongación, los datos propuestos de rendimiento de la unión, la geometría del paquete, la exposición durante el almacenamiento, la demanda de ciclos y los límites nominales de la herramienta; después, homologue la combinación mediante pruebas representativas.
La corrosión y la exposición a rayos UV son importantes para el almacenamiento al aire libre, pero por sí solas no determinan la selladora. ASTM D4675-14a(2022) considera las propiedades del fleje, la carga, la geometría del paquete, la fricción, el método de unión y el equipo de aplicación como un solo problema de selección, y exige pruebas del usuario antes de la adopción.
Una vez definidos el ancho del fleje y el método de unión, compare la línea de herramientas compatibles para fleje de poliéster con su carga y volumen diario.
Lista de verificación para solicitudes de cotización: copie estos datos en su solicitud:
| Parámetro | Qué especificar | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Compatibilidad del fleje | Material, ancho, espesor, grado y tratamiento superficial | La herramienta debe incluir expresamente el fleje propuesto | Compare la especificación de la herramienta con la etiqueta y la ficha técnica de la bobina |
| Tensión y rendimiento de la unión | Rango nominal de la herramienta y datos de unión del fleje elegido | La fuerza de la herramienta, la resistencia a la rotura del fleje y el rendimiento de la unión terminada son valores diferentes | Solicite los datos del fabricante y pruebe un paquete representativo |
| Método de unión | Sello, hebilla, soldadura u otra unión aprobada exactos | El aspecto de la superficie por sí solo no demuestra la compatibilidad | Exija por escrito la compatibilidad entre el fleje y la herramienta, así como los criterios de aceptación |
| Ciclo de trabajo y soporte | Ciclos medidos por turno, periodo de máxima actividad, acceso a batería o aire y plan de servicio | El patrón operativo determina las necesidades de mano de obra, carga y mantenimiento | Cronometre el proceso actual y compárelo con el ciclo de trabajo nominal del modelo cotizado |
La tabla de recomendaciones de herramientas según el tipo de comprador es una forma sencilla de convertir la lista de verificación anterior en una decisión de compra según el tamaño de la operación:
| Perfil del comprador | Nivel recomendado | Motivo |
|---|---|---|
| Uso ocasional, especificación estable | Evalúe herramientas manuales separadas o combinadas | El bajo costo de capital puede ser adecuado para un proceso medido de pocos ciclos |
| Trabajo itinerante repetitivo | Evalúe un modelo a batería con soldadura por fricción | La alimentación portátil puede reducir la manipulación manual; verifique las necesidades de carga y servicio |
| Trabajo fijo, continuo o integrado | Compare sistemas neumáticos, semiautomáticos y automáticos | Utilice una prueba cronometrada y un modelo de costo total para decidir entre los niveles |
Una vez que la lista de verificación para la solicitud de cotización y la tabla de niveles indiquen un mecanismo, solicite una configuración compatible de herramienta para PET en lugar de pedirla en un listado genérico.
Seguridad de las herramientas para fleje de poliéster
⚠️ Importante
Una tensora puede activarse si no se aísla su gatillo antes de introducir las manos en la trayectoria del fleje; el único incidente de OSHA con un protector de bordes que se describe a continuación documenta la lesión resultante.
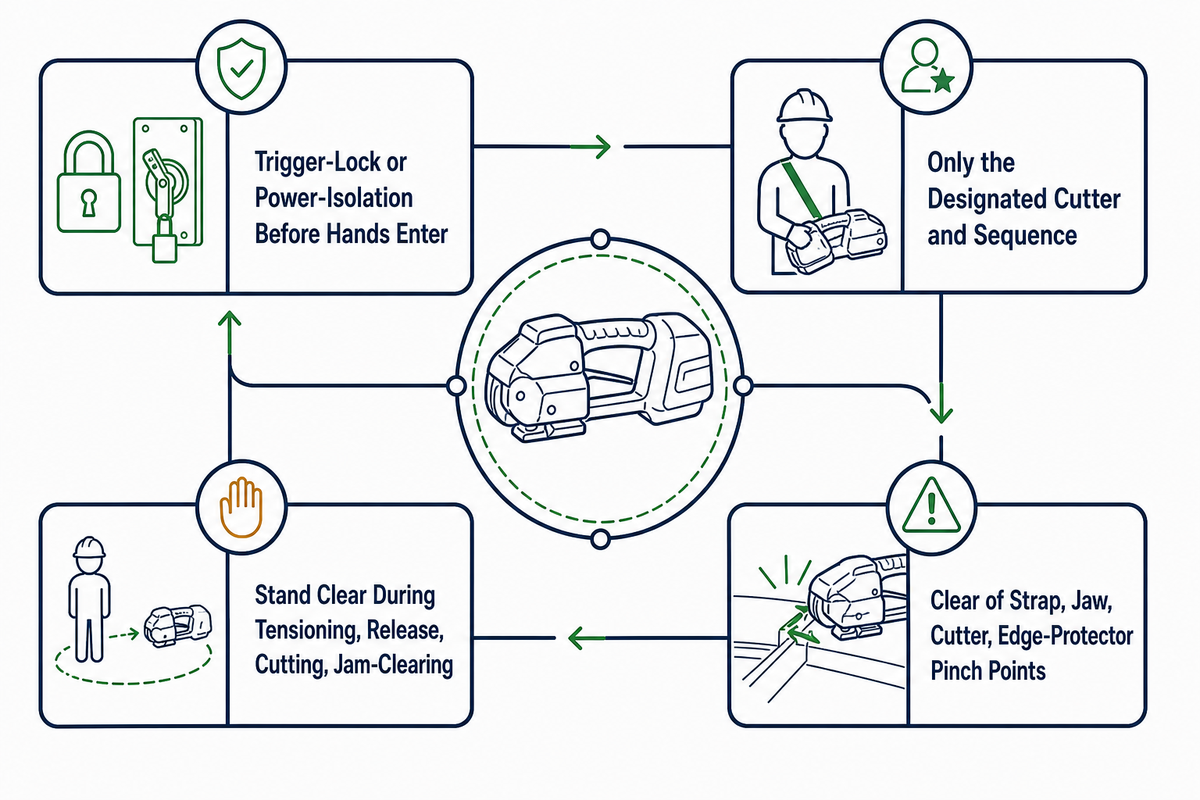
La seguridad de una herramienta para fleje de poliéster comienza por seguir las instrucciones del modelo seleccionado sobre aislamiento de la alimentación, puntos de atrapamiento, corte, equipo de protección personal y eliminación de atascos. Mantenga las manos y el cuerpo fuera de la trayectoria del fleje y las mordazas, y utilice únicamente una cortadora indicada para la tarea por el fabricante de la herramienta o del fleje. La norma de OSHA que aparece a continuación se limita al flejado metálico en la manipulación de carga en terminales marítimas; se incluye para demostrar que el alcance normativo importa, no para crear una norma específica para PET.
OSHA 29 CFR 1917.51(c) establece que solo pueden utilizarse herramientas de corte para cortar flejes o bandas metálicos empleados para asegurar cargas en el contexto de terminales marítimas cubierto por la norma. Para trabajos con PET, siga las normas laborales aplicables y el procedimiento de corte indicado por el fabricante.
“Solo deberán utilizarse herramientas de corte para cortar flejes o bandas metálicos utilizados para asegurar cargas.”
Un registro de accidente de OSHA documenta el caso de un trabajador que flejaba un pallet de puertas y colocó un protector de bordes debajo del fleje cuando se activó una herramienta a batería para flejes de plástico. Su dedo índice quedó atrapado entre el fleje y el protector de bordes, y la punta fue amputada. Se trata de un único incidente registrado, no de una estimación de frecuencia. Para trabajos que sigan una secuencia comparable, mantenga las manos fuera de la trayectoria del fleje y aplique el procedimiento de bloqueo del gatillo o aislamiento de la alimentación especificado por el fabricante del modelo antes de recolocar un protector de bordes o eliminar un atasco.
- ✔ Aplique el procedimiento de bloqueo del gatillo o aislamiento de la alimentación específico del modelo antes de introducir las manos en la trayectoria del fleje.
- ✔ Utilice únicamente la cortadora y la secuencia de corte indicadas para el fleje y la herramienta.
- ✔ Mantenga las manos alejadas de los puntos de atrapamiento del fleje, las mordazas, la cortadora y el protector de bordes.
- ✔ Manténgase fuera de la trayectoria del fleje durante el tensado, la liberación, el corte y la eliminación de atascos.
¿Cuánto cuesta una herramienta para fleje de poliéster?
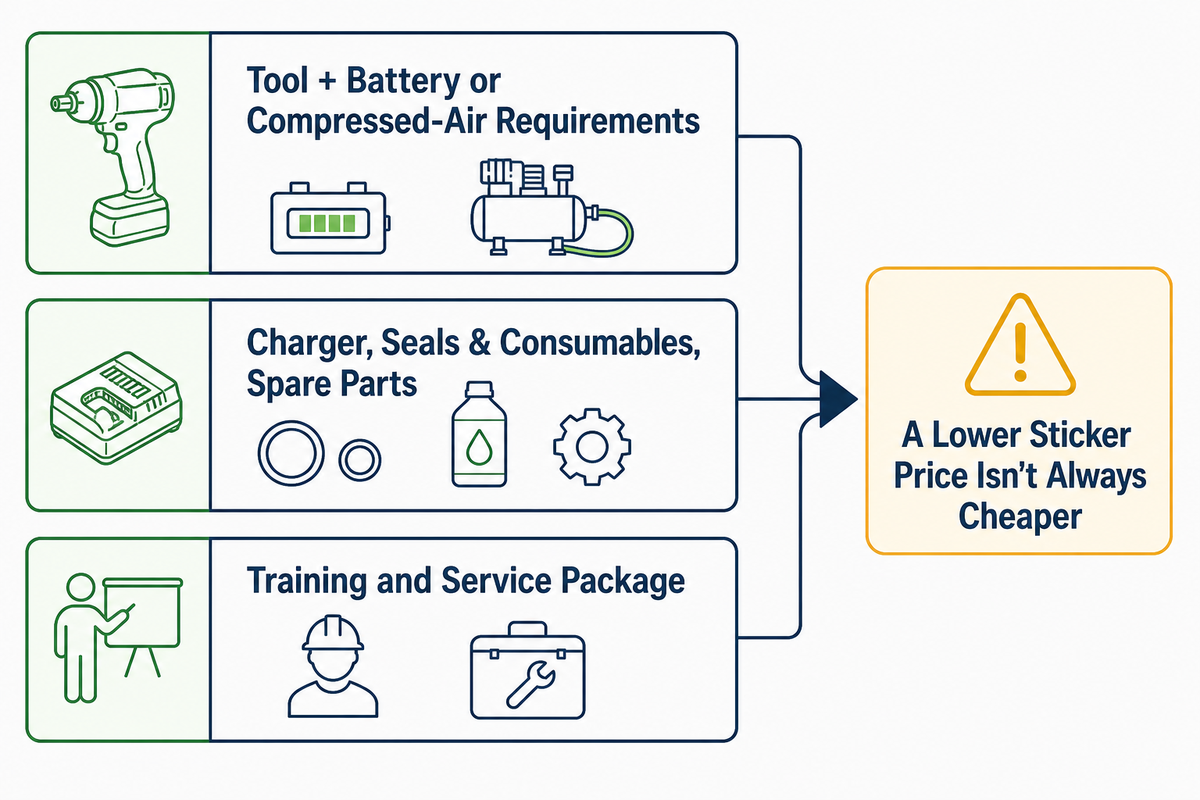
Una cotización útil debe corresponder exactamente al mecanismo, la especificación del fleje y el régimen de trabajo. Pida a los proveedores que desglosen la herramienta, los requisitos de batería o aire comprimido, el cargador, los sellos u otros consumibles, las piezas de repuesto, la capacitación y el paquete de servicio, en lugar de comparar únicamente los precios de las herramientas.
La norma ASTM D4675 también es una referencia útil para evaluar costos: confirme el fleje, la carga, el método de unión y el equipo de aplicación como un solo sistema antes de comparar cotizaciones.
Analice el precio cotizado junto con las verificaciones de seguridad y de la unión indicadas anteriormente: una herramienta de menor costo puede seguir siendo inadecuada si su rango nominal de flejes, método de unión, cortador o ciclo de trabajo no corresponden al embalaje validado.
Comparar el precio de una herramienta para poliéster con el de una herramienta para flejes de acero tampoco es un método abreviado confiable. Las dos herramientas se utilizan con normas y métodos de unión diferentes (consulte la sección sobre normas más arriba), por lo que un precio de venta más bajo no significa que sea la opción más económica cuando también se consideran el ciclo de trabajo, el costo del fleje consumible y el riesgo de falla de la unión. Solicite cotizaciones para el ancho y el grado específicos del fleje utilizado, en lugar de comparar precios de lista entre materiales. Use la gama de herramientas para PET para contrastar las opciones con la lista de verificación anterior antes de solicitar cotizaciones.
Errores comunes al usar herramientas de flejado de poliéster
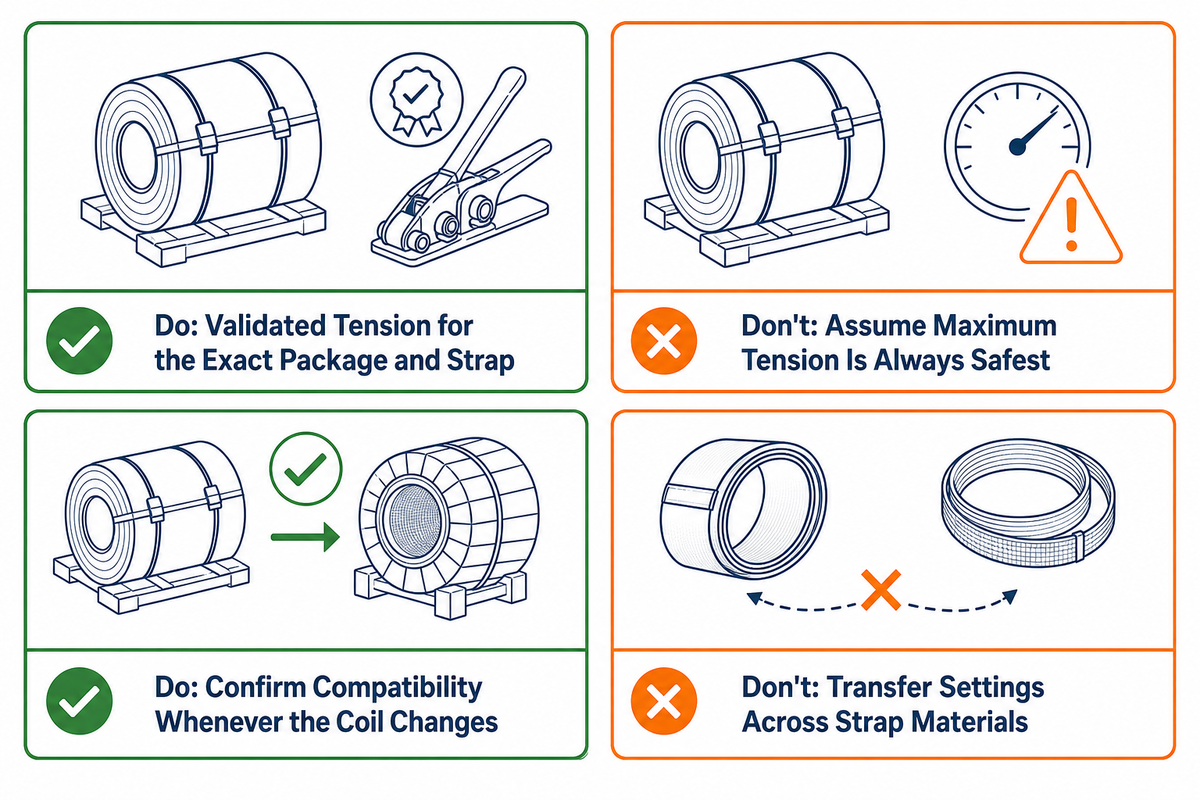
La tensión máxima no es un ajuste de seguridad universal. Las recomendaciones de proveedores utilizadas en esta investigación advierten que una tensión excesiva puede aumentar el esfuerzo en la unión, mientras que el propio embalaje puede aplastarse o deformarse antes de que una mayor fuerza del fleje mejore la sujeción. El ajuste aceptable debe determinarse a partir del sistema validado de fleje y unión y de pruebas representativas del embalaje.
✔ Qué hacer
- Usar un ajuste de tensión validado para el embalaje y el fleje específicos
- Confirmar por escrito la compatibilidad entre el fleje y la herramienta cada vez que cambie la bobina
- Inspeccionar la unión según los criterios de aceptación del fabricante
⚠ Qué no hacer
- Suponer que la tensión máxima siempre es el ajuste más seguro
- Improvisar un cortador o una secuencia de corte que no se ajuste a las instrucciones del fabricante
- Transferir los ajustes de otro material de fleje sin una nueva validación
El estado de la herramienta es otro punto que debe verificarse. Una patente de una herramienta de flejado describe un mecanismo en el que las superficies ásperas o dentadas y la tensión excesiva deforman los extremos del fleje y contribuyen a una rotura prematura. Esa patente demuestra un posible mecanismo, no una tasa de fallas aplicable a todas las herramientas modernas. Respete los límites de inspección y reemplazo del modelo seleccionado para las mordazas, los sujetadores, las placas de soldadura y los cortadores.
Cuándo pasar de una herramienta manual a una máquina flejadora
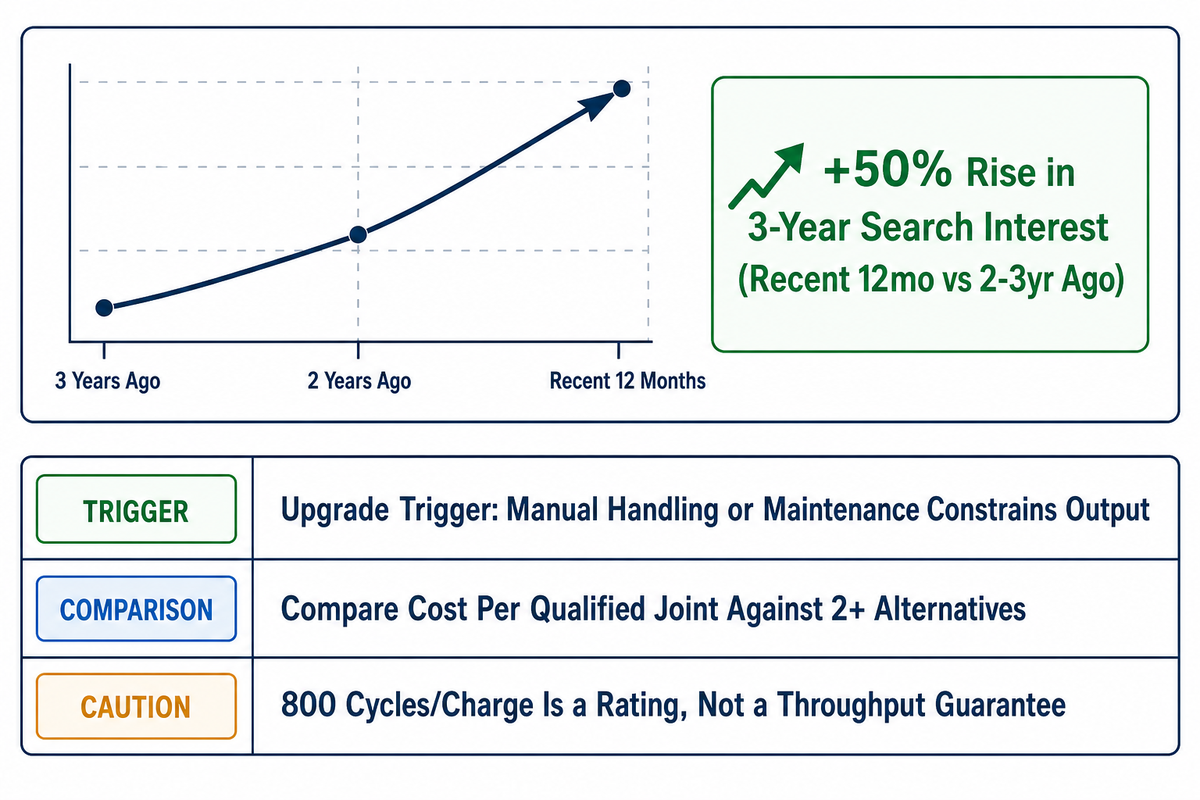
Actualice el equipo cuando un estudio cronometrado del proceso demuestre que la manipulación manual, la carga, la disponibilidad de herramientas, el mantenimiento o la exposición del operador limitan la producción requerida, no cuando lo indique un umbral genérico de cantidad de pallets. Compare el costo actual por unión validada con al menos dos alternativas e incluya la mano de obra, los consumibles, las baterías o el aire comprimido, el mantenimiento, el tiempo de inactividad, la capacitación, las uniones rechazadas y el trabajo de integración en la línea.
La demanda de esta categoría de herramientas constituye una verdadera tendencia de varios años y no un repunte estacional: los datos de búsquedas de palabras clave de tres años correspondientes a la palabra clave principal de este artículo muestran que el volumen de búsquedas aumentó aproximadamente un 50% en los 12 meses más recientes frente al mismo periodo de dos a tres años antes. La información publicada sobre la BXT4 indica que permite insertar el fleje con un solo dedo y realizar hasta 800 ciclos por carga de batería. Ese número es útil para planificar una prueba, pero no garantiza el rendimiento ni el retorno de la inversión. Si una herramienta a batería se aproxima a su capacidad nominal de ciclos con el esquema real de turnos, pruebe escenarios con una segunda herramienta, una herramienta neumática, una máquina semiautomática y una máquina automática antes de elegir la opción con el menor costo total.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre el fleje plástico y el fleje de poliéster?
“Fleje plástico” suele utilizarse como término general para los flejes de plástico, mientras que fleje de poliéster se refiere específicamente al PET. Confirme el material antes de pedir una herramienta o un elemento de unión.
Los vendedores pueden utilizar “plástico” para referirse al PET o al polipropileno (PP), pero son materiales diferentes y no debe suponerse que comparten los mismos ajustes. Solicite el tipo de resina, el ancho, el espesor, el tratamiento superficial, los datos de resistencia a la rotura, el método de unión y la compatibilidad explícita con la herramienta. Incluya esos campos en la orden de compra para evitar que una denominación genérica del catálogo cambie inadvertidamente la combinación aprobada. Si la herramienta especifica que sirve tanto para PET como para PP, obtenga ajustes iniciales y criterios de aceptación independientes para cada material.
¿Para qué se utiliza el fleje plástico?
El fleje plástico se utiliza para agrupar o reforzar embalajes y cargas paletizadas durante la manipulación, el almacenamiento o el transporte. El material y el patrón aprobados dependen del embalaje y de los riesgos de distribución.
Algunos ejemplos comunes son los productos paletizados, los bultos, las cajas de cartón, la madera y las tuberías. Estos ejemplos no definen por sí solos un diseño seguro; la especificación del fleje, la cantidad y posición de los flejes, la protección de los bordes, la unión y el equipo de aplicación deben validarse como un único sistema de embalaje. Registre cómo se levanta, apila, almacena y transporta el embalaje y, antes de su uso habitual, pruebe el patrón propuesto en condiciones representativas de manipulación.
¿Qué resistencia tiene el fleje plástico?
No existe una capacidad única para el “fleje plástico”. Use la resistencia nominal a la rotura del fleje y el desempeño validado de la unión terminada para el material y las dimensiones exactos.
El espécimen de la patente incluido en esta guía muestra por qué la resistencia a la tracción del fleje sin unir y la eficiencia de la unión terminada deben considerarse por separado. Solicite los datos del fleje de PET seleccionado, la herramienta y la unión; después, valide el embalaje completo en lugar de asignar directamente a un pallet el valor de rotura del fleje obtenido en laboratorio. La cantidad de flejes, su orientación, la fricción del embalaje, la protección de los bordes, los impactos durante la manipulación y las condiciones de almacenamiento deben formar parte de esa validación.
¿Cómo se amarra el fleje plástico?
En un sistema de PET aplicado con herramienta, utilice la unión especificada por el fabricante en lugar de sustituirla por un nudo; la unión exacta puede ser una soldadura, un sello o una hebilla aprobada para el fleje.
La unión especificada puede ser una soldadura por fricción, un termosellado, una hebilla, un sello u otro método validado, según el sistema de fleje y herramienta. Siga las instrucciones y los criterios de aceptación de la combinación exacta.
¿Cuánto peso puede soportar el fleje plástico?
La resistencia a la rotura de un fleje no equivale a la capacidad de peso de un pallet. La capacidad depende del diseño completo del embalaje, del sistema validado de fleje y unión y de pruebas representativas de manipulación.
Solicite el material y las dimensiones del fleje seleccionado, su resistencia nominal a la rotura, los datos de la unión terminada, la compatibilidad con la herramienta y el método de prueba. La geometría del embalaje, la fricción, la protección de los bordes, la cantidad y orientación de los flejes, la manipulación y los riesgos de distribución también influyen en el diseño, por lo que no debe convertir directamente el valor de un solo fleje en un peso de carga admisible.
¿Qué es una herramienta de flejado para embalar pallets?
Una herramienta de flejado para embalar pallets es el mismo dispositivo tensor, sellador y cortador que se utiliza para asegurar el fleje alrededor de una carga paletizada. El embalaje de pallets describe la aplicación, mientras que la herramienta aplica la tensión, realiza la unión y corta el fleje.
“Embalaje de pallets” describe la aplicación, no un mecanismo diferente.
Referencias y fuentes
- ASTM D3950-23, Especificación estándar para flejes no metálicos (y métodos de unión). ASTM International.
- ASTM D3950-17, versión histórica utilizada en la investigación. Sustituida por la versión vigente D3950-23 citada anteriormente.
- Signode lanza la herramienta manual a batería BXT4. Packaging Insights.
- Descripción general del producto Signode BXT4 enviada por el proveedor. Packaging World.
- Se invita a las partes interesadas a participar en la revisión de la norma ASTM sobre flejes de acero. ASTM International.
- Patente de EE. UU. 5,772,944, datos de especímenes sobre la eficiencia de la unión del fleje. USPTO / Google Patents.
- ASTM D4675-14a(2022), Selección y uso de flejes planos. ASTM International.
- 29 CFR 1917.51, Terminales marítimas, aparejos y equipos para manipulación de carga. U.S. Occupational Safety and Health Administration.
- Registro de accidente de OSHA #202439790, lesión con una herramienta de flejado a batería. U.S. Occupational Safety and Health Administration.
- Patente canadiense CA2066818C, herramienta de flejado. Google Patents.
El equipo responsable de este informe
Esta guía se preparó a partir de las normas, los registros gubernamentales, los especímenes de patentes, la cobertura de medios especializados y los ejemplos de proveedores indicados a continuación. Las cifras específicas de cada modelo siguen identificadas como ejemplos publicados, y los umbrales de los proveedores no se presentan como límites de ingeniería universales. La selección final de la herramienta y las instrucciones de uso deben confirmarse con el fleje elegido, la prueba del embalaje y las instrucciones vigentes del fabricante.