Kontaktieren Sie UD Packaging Company

Aktualisiert im September 2026
Die Fehlersuche bei PET-Umreifungsband dient dazu, einen Fehler bis zum ersten fehlerhaften Schritt zurückzuverfolgen und dabei Belege zu 7 möglichen Knotenpunkten zu sichern: Messung, Bandrolle, Bandlauf, Spannungsübertragung, Bandverschluss/Umreifungsgerät, Kontaktfläche zur Ladeeinheit und Transportweg. Nehmen Sie keine Änderungen vor, bevor eine bekanntermaßen einwandfreie Referenz vorliegt.
Kurzantwort
Ein Problem mit PET-Umreifungsband ist ein Fehlerbild, keine Schlussfolgerung. Protokollieren Sie, an welcher Stelle sich der Ablauf zuerst verändert hat, vergleichen Sie ihn mit einem bekanntermaßen einwandfreien Zustand und nehmen Sie zu Prüfzwecken nur eine einzige kontrollierte Änderung vor. Bleiben die Zuverlässigkeit der Messung oder das Zusammenwirken mehrerer Faktoren unklar, muss die eigentliche Ursache offenbleiben.
Wenn Sie hier gelandet sind, weil das Umreifungsband nicht vorgeschoben wird, sich eine Reibschweißverbindung immer wieder öffnet, die Spannung von Zyklus zu Zyklus schwankt oder eine Palette locker angekommen ist, richtet sich dieser Leitfaden an genau solche Situationen. Dieser Leitfaden ersetzt weder die Produktseite, noch ist er eine Seite für jede Maschine, auf der für jede Maschine nur eine einzige richtige Einstellung angegeben wird. Definitionen und Werkstoffe finden Sie im Leitfaden zu PET-Umreifungsband; jener Leitfaden ist allgemeiner gehalten, während sich dieser auf die Eingrenzung von Fehlern konzentriert.
Als beweisorientierter Ablauf für PET-Kunststoffband ist dieser Leitfaden zur Fehlersuche an Umreifungsmaschinen keine allgemeine Reparaturanleitung. Probleme mit PET-Umreifungsband treten beim Spannen, Verschließen oder bei der Handhabung auf, doch ein lockeres Band kann seinen Ursprung bereits in der Messmethode, im Aufbau der Ladeeinheit oder auf dem Transportweg haben. Eine gute Schulung der Bediener verhindert willkürliche Änderungen und Stillstandszeiten. Verschlissene Bauteile dürfen ausschließlich von geschultem Instandhaltungspersonal nach dem freigegebenen Verfahren ausgetauscht werden; Bediener dürfen zur Fehlersuche keine abgesicherten Bereiche betreten.
1. Am ersten Fehlerpunkt beginnen
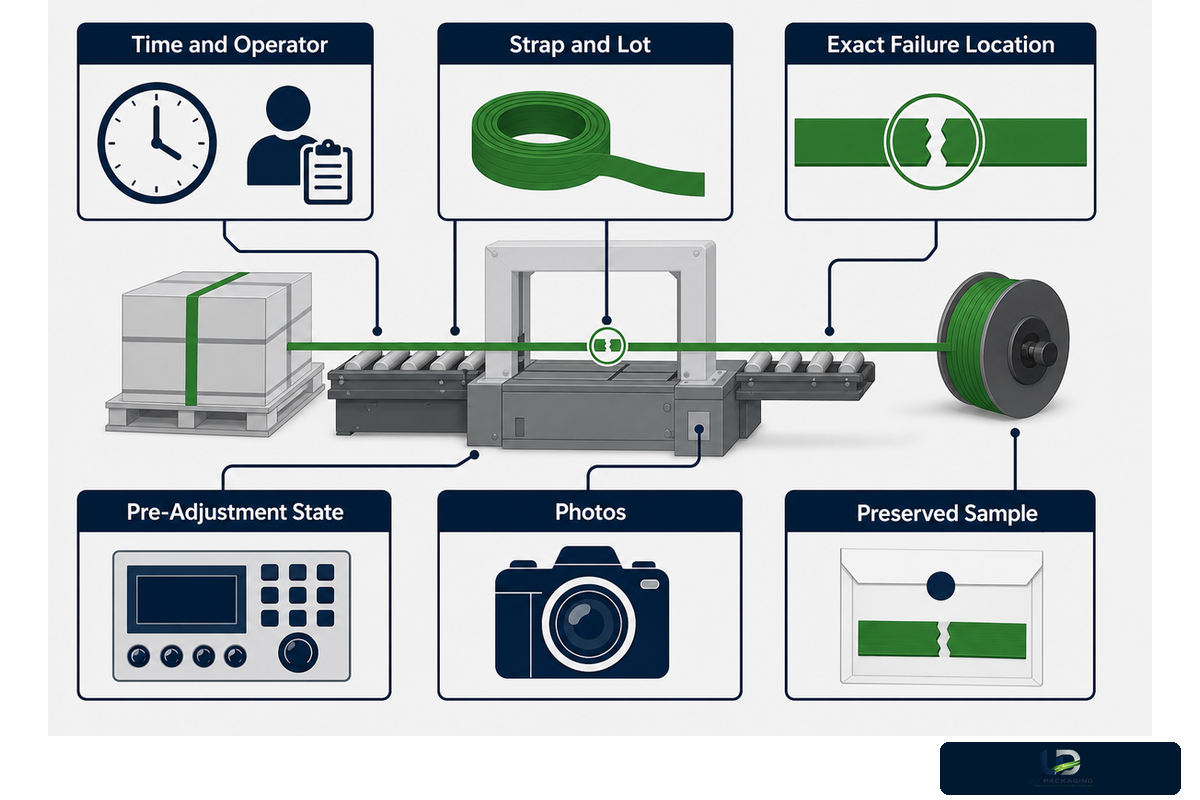
Der beste Zeitpunkt, aus einem Fehler bei PET-Umreifungsband zu lernen, ist, bevor jemand den Stau beseitigt, eine Einstellung am Regler verändert, eine fehlerhafte Bandschlaufe herausschneidet oder Ersatzmaterial heranrollt. Notieren Sie die erste sichtbare Veränderung und halten Sie fest, was bei späteren Fehlern geschah. Die erste Veränderung ist häufig der beste Hinweis auf den weiteren Untersuchungsweg.
Beschreiben Sie das Ereignis, ohne eine Ursache zu nennen. „Das Umreifungsband knickte beim Auftreffen auf den Bogeneinlauf“ ist eine Beobachtung. „Schlechtes Umreifungsband“ ist eine Schlussfolgerung. „Der Bandverschluss öffnete sich bei der ersten Kurvenfahrt des Gabelstaplers“ ist ebenfalls eine Beobachtung. „Zu geringe Spannung“ ist weiterhin nur eine Hypothese. Durch diese Unterscheidung verhindern Sie, dass das Team aufgrund einer Vermutung mehrere Variablen gleichzeitig verändert.
Jetzt erfassen
- Zeitpunkt, Bediener, Kennung der Maschine oder des Umreifungsgeräts
- Bandetikett, Abmessungen, Rollenkern und Charge
- Genaue Stelle des Staus, Schlupfs, Bruchs oder Bandverschlusses
- Zustand des Bedienfelds vor der Einstellung
- Fotos von Rolle, Bandlauf, Bandverschluss und Ladeeinheit
- Ein unversehrtes fehlerhaftes Muster, sofern gefahrlos möglich
Nicht beseitigen
- Den ursprünglichen Ausgangspunkt des Bruchs
- Die Oberfläche der fehlerhaften Schweißverbindung
- Den ersten Punkt der Abweichung beim Bandvorschub
- Den Zustand der Ladeeinheit beim Fehler
- Welche Variable sich vor dem Auftreten verändert hat
- Ob das Problem einer bestimmten Charge folgt
Sicherheit ist von größter Bedeutung und darf niemals hinter der Beweissicherung zurückstehen. Wenn Sie einen geschlossenen Bereich betreten müssen, um Material in der Nähe eines beweglichen oder unter Spannung stehenden Teils zu entfernen, oder wenn Sie Instandhaltungsarbeiten an der Anlage durchführen müssen, unterbrechen Sie Ihre Tätigkeit und befolgen Sie das für die Anlage freigegebene Verfahren zur Kontrolle gefährlicher Energien. Laut OSHA sind ein unerwartetes Anlaufen oder die Freisetzung gespeicherter Energie möglich, wodurch Sie schwer verletzt werden können. HSE weist bei der Instandhaltung von Anlagen ebenfalls auf diese Gefahr hin. Leider kann dieser Artikel Ihnen nicht dabei helfen, festzustellen, welches Verfahren für die betreffende Anlage und die von Ihnen ausgeführte Aufgabe gilt.
2. Vor jeder Einstellung eine reproduzierbare Referenz erfassen
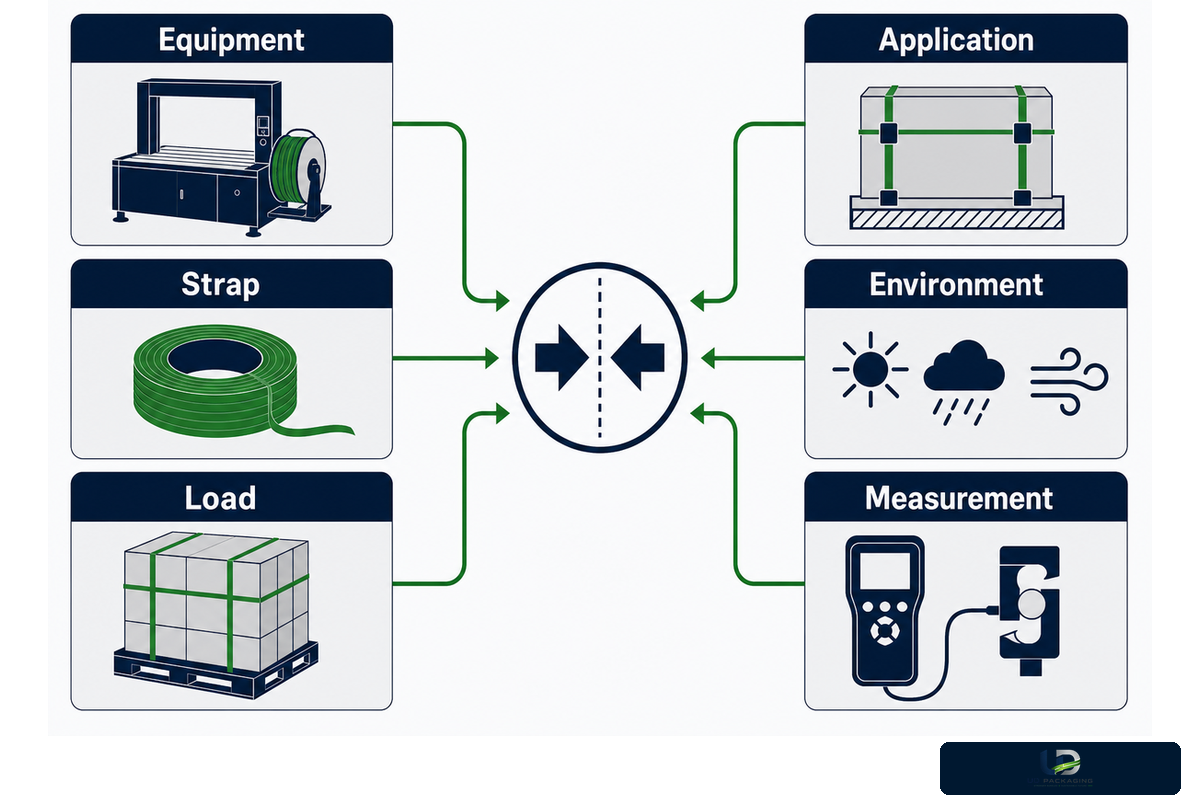
Durch das Festlegen einer Referenz werden nachfolgende Messungen vergleichbar. Dies beweist nicht, dass die Messungen richtig sind, verhindert jedoch, dass nicht korrigierte Abweichungen bei Maschine, Material, Ladeeinheit, Bediener und Umgebung unberücksichtigt bleiben. Bringen Sie die Referenz neben der Maschine an. Ändern Sie die Referenz nur, wenn das freigegebene Verfahren geändert wurde.
| Referenzfeld | Was zu erfassen ist | Warum dies wichtig ist |
|---|---|---|
| Anlage | Modell, Seriennummer, Umreifungsgerät, gegebenenfalls Software/Rezeptur | Einstellungen und kompatible Bandbereiche sind modellspezifisch |
| Umreifungsband | PET-Qualität, Breite, Dicke, Oberfläche, Rollenkern, Lieferant, Charge | Verhindert, dass ein nicht dokumentierter Austausch unbemerkt bleibt |
| Ladeeinheit | Gewicht, Grundfläche, Stapelanordnung, Kompressibilität, Kanten, Palette | Dasselbe Umreifungsband kann sich bei einer anderen Ladeeinheitenfamilie anders verhalten |
| Anwendung | Bandposition, Anzahl der Umreifungen, Kantenschutz, Vorgehensweise des Bedieners | Die Geometrie verändert die Ladungssicherung und die örtliche Beanspruchung |
| Umgebung | Lagerdauer, Temperatur-/Feuchtigkeitsbedingungen, Bereitstellung und Transportweg | Die Eigenschaften von Packstoffen und die Vergleichbarkeit von Prüfungen können sich je nach Bedingungen verändern |
| Messung | Methode, Instrument, Status, Bediener, Einheiten und Auflösung | Eine streuende oder systematisch verzerrte Methode kann einen falschen Unterschied erzeugen |
| Zeitlicher Verlauf | Zykluszahl, Zeitstempel, Fehlerbeginn und Auswirkung eines Neustarts oder erneuten Einlegens | Unterscheidet einen Einrichtungsfehler von einer im Betrieb entstehenden Abweichung |
| Kontrollreferenz | Bekanntermaßen einwandfreie Rolle, einwandfreies Packstück, Zustand des Umreifungsgeräts und zulässige Abweichung | Zeigt, ob der Fehler dem Material, der Anlage oder der Ladeeinheit folgt |
Eine Messung ist kein vollkommen neutraler Zeuge. NIST unterteilt Probleme im Messprozess in Wiederholpräzision, Vergleichspräzision, Stabilität, Kalibrierung und Unsicherheit. Liefert einer der Bediener oder eine der verwendeten Foliendicken- bzw. Materialstärkenmessungen, Vorrichtungen oder Geometrien ein anderes Ergebnis, kann der „Unterschied“ eher auf das Messsystem als auf das Umreifungsband zurückzuführen sein. Stellen Sie sicher, dass die Methode geeignet ist, bevor Sie anhand des Ergebnisses Verantwortlichkeiten zuweisen.
Auch für die Konditionierung sind Grenzen erforderlich. ASTM D4332-22 konditioniert Behälter, Packstücke oder Verpackungskomponenten vor der Prüfung. Die Norm legt keine einzige universell gültige Bedingung für Ihr Werk fest. Die Schlussfolgerung ist hier vielmehr einfacher: Erfassen Sie die Umgebungsbedingungen und vergleichen Sie unterschiedlich konditionierte Packstücke nicht so, als wären sie identisch.
3. Die Fehlerisolationskarte mit 7 Knotenpunkten verwenden
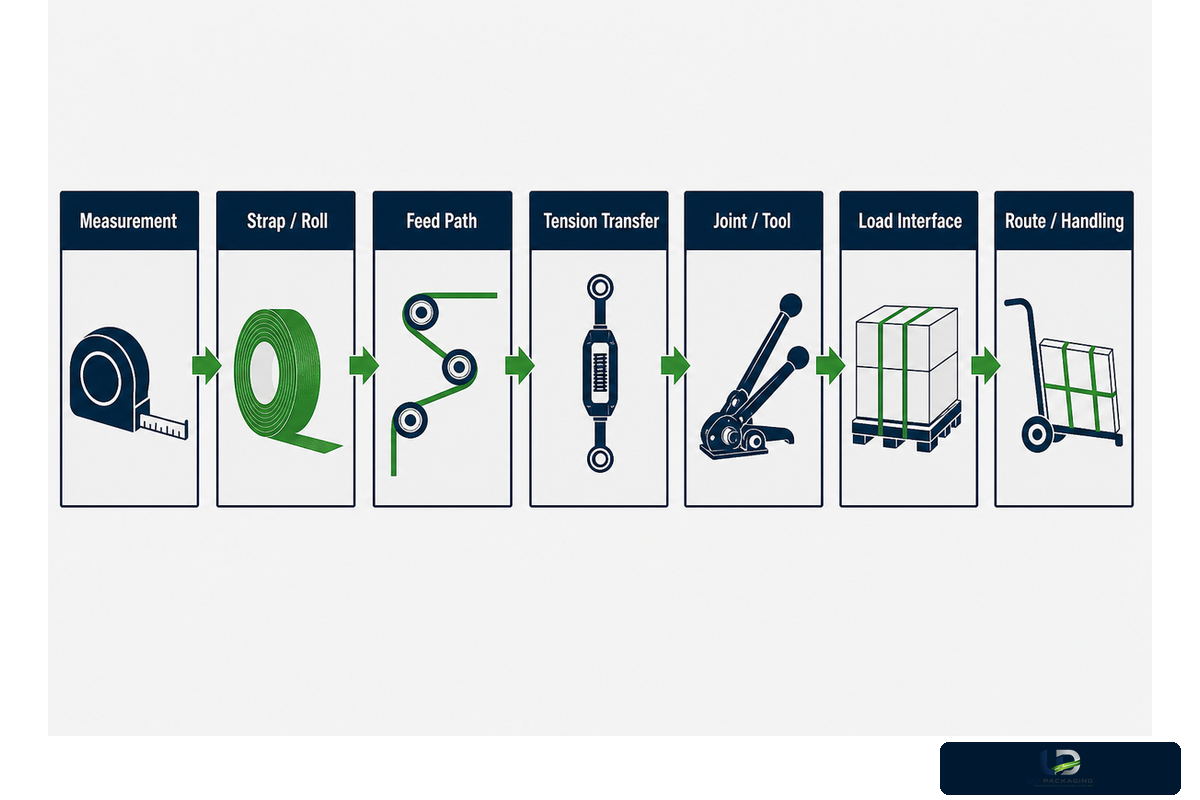
Die Karte ist ein Hilfsmittel für den Prüfablauf und die zu beachtenden Hinweise, keine Maschine für Schlussfolgerungen. Führen Sie zunächst Messungen durch und beurteilen Sie anschließend Rolle, Bandlauf, Spannungsübertragung, Bandverschluss/Umreifungsgerät, Kontaktfläche zur Ladeeinheit und Transportweg. Die Reihenfolge ist wichtig. Sie verhindert, dass aus einem eindeutigen Fehler automatisch eine Materialreklamation wird, und zeigt die Belege auf, die jede vorläufige Annahme infrage stellen würden.
| Knotenpunkt | Erste Prüfung | Alternative Ursache | Zu sichernde Belege | Wahrscheinlich zuständig |
|---|---|---|---|---|
| 1. Messung | Methode, Instrument, wiederholende Bediener-/Einrichtungskonstellation | Systematische Messabweichung, Auflösung, Vorrichtung oder Technik | Rohmesswerte und Methodenkennung | Qualitätssicherung |
| 2. Umreifungsband/Rolle | Etikett, Charge, Abmessungen, Wicklung, Kante | Falscher Rollenkern/falsche Ausrichtung oder Lagerschaden | Foto der Rolle, Muster, Verpackung | Qualitätssicherung/Beschaffung |
| 3. Bandlauf | Erste Abweichung, Führungen, Rollen, Fremdkörper | Reibungswiderstand, Beschädigung, Fehlausrichtung oder Blockierung | Markierte Staustelle und Ergebnis mit der Kontrollrolle | Bediener/Instandhaltung |
| 4. Spannungsübertragung | Zykluskonstanz und Bandkontakt | Schlupf, Verschleiß, Methode, Kompression der Ladeeinheit | Einstellungen und beobachtetes Ergebnis | Bediener/Qualitätssicherung |
| 5. Bandverschluss/Umreifungsgerät | Kompatibilität, Verschlussfläche, Ausrichtung, Verschleiß | Verunreinigung, Prozess oder Abkühlung | Einwandfreie und fehlerhafte Bandverschlüsse | Qualitätssicherung/Instandhaltung |
| 6. Kontaktfläche zur Ladeeinheit | Ecken, Stapel, Palette, Bandposition | Setzung, Einschneiden an Kanten oder ungünstige Geometrie | Fotos der Ladeeinheit vorher/nachher | Verpackung/Betrieb |
| 7. Transportweg/Handhabung | Wann sich der Zustand zuerst verändert | Stoß, Vibration, Kompression, Ereignis mit dem Gabelstapler | Belege vom Kontrollpunkt und Transportweg | Logistik/Werksleitung |
Verwenden Sie die Karte in beide Richtungen. Wenn eine kompatible, bekanntermaßen einwandfreie Rolle an derselben Führungsstelle versagt, wird die Materialhypothese schwächer. Wenn eine Charge versagt und die Kontrollrolle bei derselben Maschine, Ladeeinheit, Methode, demselben Messsystem und denselben Bedingungen besteht, gewinnt der Zweig Charge/Material an Gewicht; dennoch werden unverbrauchte Muster und eine Prüfung durch den Lieferanten benötigt. „Umreifungsband“ oder „Maschine“ lässt sich üblicherweise nicht anhand einer einzigen Beobachtung entscheiden.
Legen Sie für jedes Element eine Grenze fest. Beenden Sie den Messzweig, sobald die Methode oft genug wiederholt wurde, um eine Entscheidung zu ermöglichen, und ihr Status bekannt ist. Beenden Sie den Rollenzweig, sobald Identität, Abmessungen, Wicklung und Zustand mit der freigegebenen Referenz übereinstimmen. Beenden Sie den Maschinenzweig, bevor ein nicht freigegebener Eingriff oder eine nicht freigegebene Reparatur erforderlich wird. Setzen Sie die Schlussfolgerung zum Material aus, sobald sich gleichzeitig die Ladeeinheit, die Umgebungsbedingungen oder der Transportweg verändert haben. Eine Checkliste ohne Abbruchregeln wird sich immer weiter ausdehnen und sämtliche möglichen Ursachen einschließen. Dies ist weder eine effiziente noch eine wirksame Methode zur Auswahl des nächsten Schritts.
Trennen Sie die Beweiskraft von der betrieblichen Dringlichkeit. Ein Beispiel dafür ist der in der folgenden Zeile dargestellte Fall. Aus Gründen der Ladungssicherheit muss die Linie den Betrieb einstellen, auch wenn die eigentliche Ursache des Problems noch nicht ermittelt wurde. Ein einziger fehlerfreier Zyklus kann ein Beleg dafür sein, die Beobachtung fortzusetzen, reicht jedoch nicht als Nachweis aus, dass das Problem behoben wurde. Erfassen Sie die Entscheidung zur Eindämmung, die Entscheidung zur Untersuchung und die endgültige Schlussfolgerung als drei getrennte Vorgänge. Dadurch lassen sich die später zu übergebenden Vorgänge erheblich leichter handhaben.
4. Wenn PET-Umreifungsband nicht vorgeschoben oder geführt wird
Ein Vorschubproblem beginnt dort, wo das Umreifungsband nicht mehr dem vorgesehenen Bandlauf folgt, und nicht dort, wo der Stau bemerkt wird. Arbeiten Sie von der Rolle zum Verschlussaggregat vor und notieren Sie die erste Faltung, Verdrehung, Knickstelle, den ersten Schlupf oder Kantenkontakt. Beseitigen Sie nur, was das freigegebene Maschinenverfahren zulässt.
- Identität und Ausrichtung prüfen — bestätigen Sie PET, Abmessungen, Rollenkern, Wickelrichtung und Kompatibilität mit der jeweiligen Maschine.
- Rolle prüfen — achten Sie auf zusammengedrückte Wicklungen, teleskopartig verschobene Lagen, beschädigte Kanten, Feuchtigkeitseinwirkung oder ein verformtes Bandanfangsstück.
- Bandlauf verfolgen — prüfen Sie den Widerstand am Abrollgerät, Führungen, Rollen, den Umreifungsbogen oder den Kanal unter der Palette sowie die genaue Stelle der ersten Abweichung.
- Auf Störeinflüsse prüfen — suchen Sie nach Bandabrieb, Bruchstücken, loser Folie, Palettenschäden oder Verpackungsmaterial, das in den Bandlauf hineinragt.
- Sicher vergleichen — führen Sie nach der Rückkehr zur freigegebenen Referenz eine kompatible, bekanntermaßen einwandfreie Rolle an derselben Ladeeinheitenfamilie aus.
Wenn beide Rollen an derselben Stelle versagen, darf dies nicht länger als Vergleichsproblem zwischen Lieferanten betrachtet werden. Bandlauf, Führung, Rolle, Abrollgerät, Sensor, Schneidmesserende, Palettenöffnung und Geometrie der Ladeeinheit müssen geprüft werden. Wenn nur die verdächtige Charge innerhalb stabiler Grenzen versagt, bewahren Sie beide Rollen auf und vergleichen Sie Breite, Dicke, Kante, Steifigkeit, Wicklung und Zustand mit einer geeigneten Messtechnik.
Machen Sie aus dieser Checkliste keine interne Reparaturanleitung. In Verpackungsbetrieben sollten praktische Abhilfemaßnahmen freigegebene interne Reparaturanweisungen bedeuten: Eine Checkliste für eine fehlausgerichtete Führung oder einen anderen mechanischen Fehler muss dort enden, wo Verfahren für abgesicherte Bereiche oder zur Kontrolle gefährlicher Energien gelten. Modellgrenzen, Zugangspunkte, Funktionen zur Staubeseitigung, beheizte Elemente und sichere Rücksetzabläufe unterscheiden sich. Modellgrenzen, Zugangspunkte und sichere Rücksetzabläufe unterscheiden sich auch, wenn Stretchfolie, Kantenschutz, Kartonverschluss, Schutzverpackungen oder Polypropylen-Umreifungsband in den Bandlauf gelangen; Polypropylen ist nicht mit PET austauschbar. Ein allgemeiner Leitfaden zu Umreifungsmaschinen kann Maschinenkategorien beschreiben; das OEM-Handbuch und Ihr geschultes Instandhaltungsteam bestimmen das weitere Vorgehen. Das Instandhaltungsteam sollte mithilfe des OEM-Handbuchs und des Leitfadens zu Umreifungsmaschinen die Bandbreite, die Bandenden, den Bandvorschub und die Bandqualität prüfen, bevor häufige Probleme an einer Verpackungslinie als Materialfehler eingestuft werden.
5. Wenn die Spannung zu niedrig, zu hoch oder ungleichmäßig ist
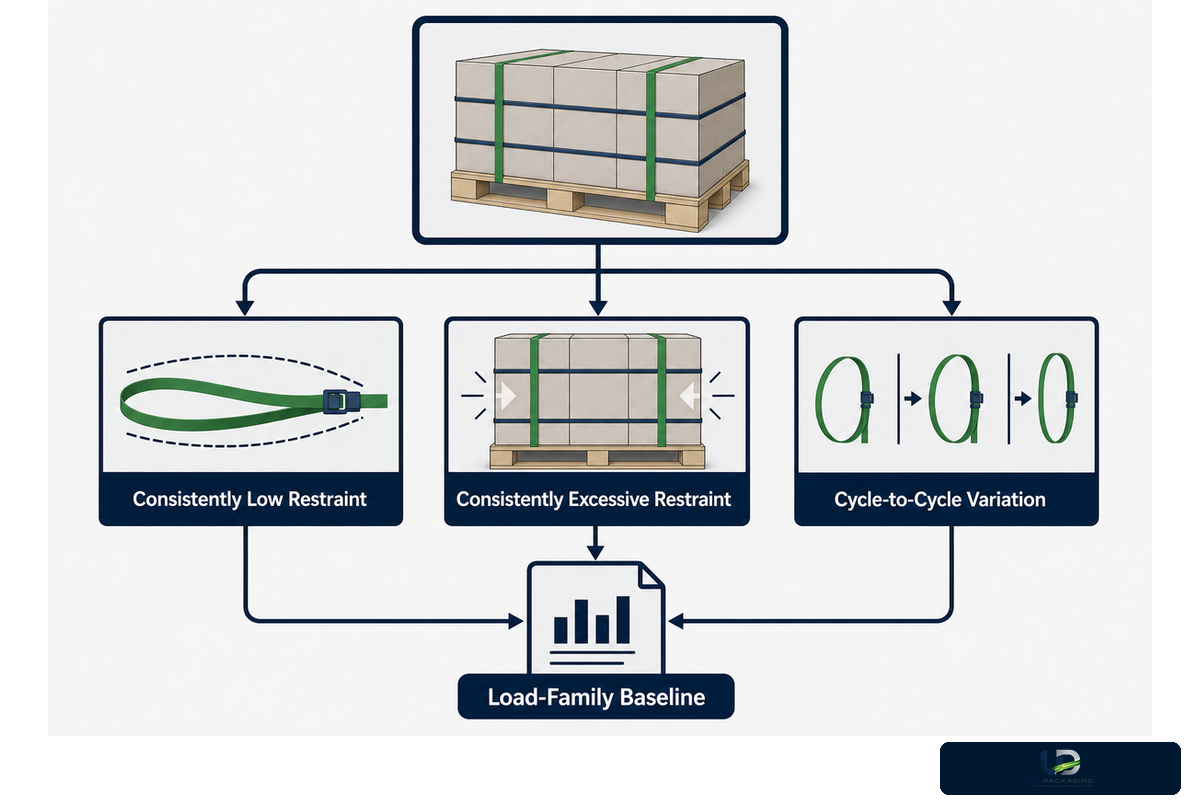
Spannungsfehler können entstehen, bevor, während oder nachdem das Umreifungsgerät das Band anzieht. Eine angezeigte Einstellung ist ein Eingabewert und kein Nachweis für eine am Packstück wirkende Kraft; eine straffe Bandschlaufe belegt zudem keine dauerhaft erhaltene Sicherungswirkung. Erfassen Sie mehrere Zyklen und notieren Sie die Zustandsänderung.
Unterscheiden Sie zunächst drei Fehlerbilder:
- Durchgehend zu geringe Sicherungswirkung: Jeder Zyklus an derselben Ladeeinheit liegt gefühlt oder gemessen unter der freigegebenen Referenz.
- Durchgehend übermäßige Sicherungswirkung: Kartons werden gequetscht, Ecken verformen sich, Trays reißen oder das Umreifungsband schneidet in das Packstück ein.
- Schwankungen von Zyklus zu Zyklus: Dieselbe dokumentierte Einrichtung führt abwechselnd zu akzeptablen sowie zu lockeren, beschädigten oder verrutschten Ergebnissen.
Bei der Fehlersuche nach konstant zu hohen oder zu niedrigen Ergebnissen sollten Sie auf Probleme mit der Bandkompatibilität, harten/glatten Kontaktflächen, der Kompressibilität der Ladeeinheit, der Bandposition, der Vorgehensweise des Bedieners und dem vom Hersteller angegebenen Bereich achten. Bei Schwankungen ist die Wiederholpräzision zu prüfen: Zustand von Vorschubrad/Greifer, Bandschlupf, Veränderungen der Kontaktgeometrie, uneinheitliche Überlappung, Sensorzustand, Bedienerabfolge und Messmethode. Wenn sich die Ladeeinheit während der folgenden Zyklen verändert, handelt es sich nicht mehr um einen reinen Vergleich der Spannung.
Erfassen Sie für den Nachweis zur Spannung den Spannmodus/die Einstellung zusammen mit dem beobachteten Gerätezyklus und/oder dem resultierenden Bandverschluss sowie der Nachbehandlung durch das Umreifungsgerät. Ein zweites Spannen ist nur erforderlich, wenn Umreifungsband, Überlappung, Ladeeinheit und Methode identisch sind. Dies ist für die Qualitätssicherung aussagekräftiger als das Foto eines Einstellreglers und kann zwischen einer stabilen Spannung und Problemen bei der Messung oder an der Kontaktfläche zur Ladeeinheit unterscheiden.
Versuchen Sie nicht, eine lockere Sendung durch eine willkürliche Erhöhung der Spannung zu „beheben“, nur weil diese besser erscheint. Eine zu hohe Spannung belastet den Bandverschluss übermäßig, kann die Ladeeinheit beschädigen und lässt die eigentliche Ursache möglicherweise weiterhin unbehandelt. Ebenso ist eine für die Kartons niedrige und sichere Einstellung nicht zwangsläufig ausreichend, wenn sich der Stapel setzt. Die richtige Entscheidung richtet sich nach der Ladeeinheitenfamilie und dem Transportweg, nicht nach einem einzigen universellen PET-Wert. Kategorien von Umreifungsgeräten finden Sie im Leitfaden zu Spanngeräten und weitere Informationen zu Geräten im Leitfaden zu Umreifungsgeräten.
Wenn Bediener sagen, „die Spannung hat sich verändert“, fragen Sie, was sich konkret verändert hat: die angezeigte Einstellung, das Geräusch beim Anziehen, die Dauer des Anziehens, die gemessene Kraft, die Bruchdehnung des Umreifungsbands, die Veränderungen am Karton, der Zustand des Bandverschlusses oder die Veränderung nach einer Wartezeit. Diese Größen sind nicht gegeneinander austauschbar. Durch die genaue Benennung der beobachteten Veränderung kann die Instandhaltung einen Regelwert bestimmen, während die Qualitätssicherung das Ergebnis am Packstück beschreibt. Außerdem wird dadurch erkennbar, wann das Umreifungsgerät unverändert bleibt, aber die Kontaktfläche zur Ladeeinheit uneinheitlich ist.
Verwenden Sie eine Referenz je Ladeeinheitenfamilie statt einer werksweit einheitlichen Rezeptur. Verwenden Sie diese Referenz je Ladeeinheitenfamilie anstelle einer werksweit einheitlichen Rezeptur, um eine konstante Bandspannung, die Ergebnisse der Bandspannung, die Spannungseinstellung, schwere Ladeeinheiten, jede einzelne Anwendung, Ladungssicherung, Ladungsstabilität, beschädigte Waren, die schwächste Stelle und industrielle Verpackungsbedingungen zu vergleichen. Die Bandetiketten können bei einem Bündel aus komprimierbaren Kartons, einem scharfkantigen Produkt und einem starren Bündel identisch sein. Daher sollten die Kennung der Ladeeinheit und die Bandposition in der freigegebenen Referenz enthalten sein. Wenn eine Ladeeinheitenfamilie nicht stabilisiert werden kann, ist das Ergebnis als Entwicklung einer Anwendung und nicht als Fehlersuche an einer Maschine zu betrachten.
6. Wenn der Verschluss oder die Reibschweißverbindung schwach ist
Bewahren Sie einen schwachen Bandverschluss auf, bevor Sie die Schweiß- und Spannungseinstellungen verändern. Das Öffnen des Bandverschlusses kann durch ein inkompatibles Umreifungsband oder Verschlussverfahren, Verunreinigungen, eine unzureichende Überlappung, Fehlausrichtung, zu geringe oder zu hohe Prozessparameter, unzureichende Abkühlung, verschlissene Kontaktteile oder eine Spannung verursacht werden, die den Bandverschluss außerhalb des zulässigen Prozessfensters belastet.
Legen Sie einen unter den Bedingungen der freigegebenen Referenz hergestellten einwandfreien Bandverschluss neben den fehlerhaften Bandverschluss. Erfassen Sie die Fehlerstelle. Ist der Bandverschluss im Inneren gerissen? Ist das Umreifungsband gerissen? Hat sich die Überlappung verschoben oder ist das Umreifungsband an einer anderen Stelle gerissen? Die Beurteilung des Erscheinungsbilds ist eine qualitative Festigkeitsprüfung, hilft aber auch dabei, die nächste kontrollierte Prüfung einzugrenzen und zu verhindern, dass verschiedene Fehler pauschal als schlechte Schweißverbindungen zusammengefasst werden.
Innerhalb des freigegebenen Prozesses prüfen
- Kompatibilität von Umreifungsband und Verschlussart
- Breite, Dicke und Lage der Überlappung
- Saubere, trockene Kontaktflächen
- Ausrichtung und sichtbar erkennbarer Verschleißzustand
- Dokumentierter Zustand von Schweißung/Verschluss und Abkühlung
- Wiederholte Verschlussmuster und aufbewahrte fehlerhafte Muster
Nicht voraussetzen
- Eine höhere Spannung verstärkt den Bandverschluss
- Eine optisch einwandfreie Schweißverbindung beweist Prozesskonstanz
- Eine Temperatur oder Zeit ist für jedes Umreifungsgerät geeignet
- Ein fehlerhafter Bandverschluss bedeutet immer, dass das Umreifungsband schlecht ist
- Ein bestandener Bandverschluss beweist die Stabilität auf dem Transportweg
- Eine Sichtprüfung ersetzt vorgeschriebene Prüfungen
ASTM D3950-23 definiert nichtmetallische Umreifungsbänder und Verschlussarten zum Verschließen, Verstärken, Bündeln, Zusammenfassen zu Ladeeinheiten und Palettieren sowie die relevanten Eigenschaften und Bandverschlüsse. Dadurch können Teams Belege zum Umreifungsband und zum Bandverschluss präzise besprechen. Dies ist kein Leitfaden zur Fehlersuche an Ihrer Anlage. Dieser Leitfaden überlässt die Instandhaltung der Anlage dem freigegebenen Verfahren: Schwache Verschlüsse, Bandbrüche, eine Fehlfunktion, elektrische Fehler, eine Überhitzungswarnung, bewegliche Teile, Schritte zum Schmieren oder Prüfen von Verschleißteilen, vorbeugende Instandhaltung, präventive Instandhaltung und die Instandhaltung von Umreifungsmaschinen erfordern einen Instandhaltungsplan, der den ordnungsgemäßen Betrieb, die Nutzungsdauer, den Austausch von Verbrauchsmaterialien und die Austauschkosten festlegt. Weitere Einzelheiten zu dieser Art von Beweisrahmen finden Sie im Leitfaden zur Festigkeit von Bandverschlüssen.
7. Wenn das Umreifungsband reißt, sich spaltet oder ausfranst
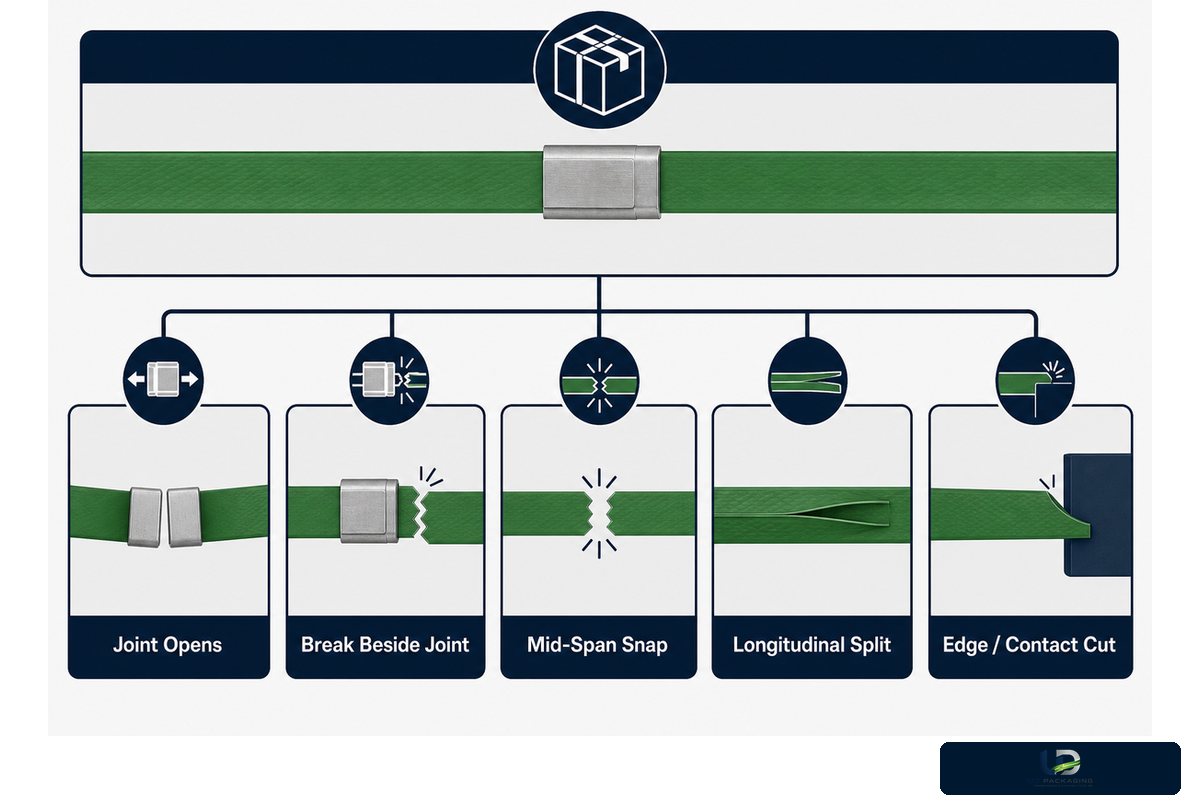
„Das Umreifungsband ist gerissen“ lässt die wichtigsten Informationen offen: wie und wo es versagt hat. Belassen Sie die gerissene Bandschlaufe in ihrer aktuellen Position und notieren Sie ihre Ausrichtung auf der Ladeeinheit, bevor Sie die Reißfestigkeit erörtern. Mehrere Kontaktstellen können selbst ein festeres Umreifungsband überfordern, solange der primäre Fehlermechanismus bestehen bleibt.
| Ausgangspunkt des Fehlers | Erste Fragen | Belege, die die Untersuchungsrichtung ändern |
|---|---|---|
| Bandverschluss öffnet sich | Kompatibilität, Überlappung, Verunreinigung, Prozess, Abkühlung, Verschleiß? | Derselbe Fehler tritt chargenübergreifend bei einem bestimmten Gerätezustand auf |
| Bruch neben dem Bandverschluss | Örtliche Hitze/Beanspruchung, Ausrichtung, Kerbe oder übermäßige Prozessparameter? | Die Fehlerstelle verlagert sich, wenn sich der Zustand des Bandverschlusses/Umreifungsgeräts ändert |
| Bruch in der freien Bandlänge | Beschädigung, Überlastung, Stoß, vorherige Knickstelle oder Chargenzustand? | Eindeutiger Ausgangspunkt am aufbewahrten Muster sichtbar |
| Längsspaltung | Kantenschaden, Führungskontakt, Wicklung oder Musterzustand? | Die Spaltung beginnt wiederholt an derselben Stelle des Bandlaufs/der Kontaktstelle |
| Schnitt durch Kante/Kontakt | Scharfe Ecke, abrasive Oberfläche, beschädigte Führung oder fehlender Kantenschutz? | Verschiedene Chargen versagen bei identischer Geometrie |
Erst wenn die vorliegenden Belege bis zu einem gewissen Grad auf Kompatibilität, Charge, Abmessungen, Oberfläche oder erforderliche Leistung hindeuten, sollte eine Prüfung der Spezifikation erwogen werden. Ein Vergleich von PET- und PP-Umreifungsband oder PET- und Stahl-Umreifungsband ist angebracht, wenn die Werkstofffamilie infrage steht. Keiner der beiden Vergleiche repariert eine beschädigte Führung oder beseitigt eine scharfkantige Ladeeinheit.
8. Wenn die Ladeeinheit straff das Werk verlässt, aber locker ankommt
Ein Packstück, das eine Umreifungsmaschine durchläuft, kann sich während der Bereitstellung, beim Transport mit dem Gabelstapler, beim Beladen des Aufliegers sowie durch Vibrationen, Stöße, Druck, Temperatur und Luftfeuchtigkeit weiterhin verändern. Der nach dem Versand auftretende Verlust des festen Sitzes ist ein zeit- und transportwegabhängiges Problem. Ermitteln Sie, wann sich die Sicherung verändert hat, anstatt das Foto vom Bestimmungsort als Ursache zu behandeln.
Erstellen Sie einen einfachen zeitlichen Ablauf der Nachweise: unmittelbar nach der Umreifung, nach den üblichen Bereitstellungszeiten, nach dem internen Warenumschlag, beim Versand und nach einem repräsentativen Transport oder Praxistest. Notieren Sie an jedem Kontrollpunkt die Bandlage und den Zustand des Bandverschlusses, die Höhe und Geometrie der Ladeeinheit, den Kontakt mit einer Ecke oder Kante, sichtbare Verformungen der Kartons und den Zustand der Palette sowie alle Handhabungsereignisse. Verwenden Sie denselben Blickwinkel und dieselben Referenzmarkierungen, damit Bewegungen eindeutig erkennbar sind.
Zu den häufigen alternativen Erklärungen gehören:
- Die Ladeeinheit setzt sich oder die Wellpappenverpackung wird zusammengedrückt, während die Länge des Umreifungsbands nahezu unverändert bleibt.
- Das Umreifungsband rutscht auf einen kleineren Umfang des Packstücks oder vom Kantenschutz herunter.
- Der Bandverschluss rutscht oder eine lokale Schadstelle vergrößert sich bei der Handhabung.
- Die Geometrie der Palette oder des Stapels verändert sich, sodass auf einer Seite Spiel entsteht.
- Stöße oder Vibrationen verändern die Ladeeinheit unabhängig vom ursprünglichen Maschinenzyklus.
- Unterschiedlich konditionierte Packstücke werden miteinander verglichen, als wären ihre Ausgangszustände identisch.
ISTA unterteilt Screening-Prüfungen in allgemeine und erweiterte Simulationen von Distributionsbedingungen und den jeweils angestrebten Ergebnissen. Die Auswahl des Prüfverfahrens ist eine verpackungstechnische Entscheidung, die sich nicht durch eine vage Aussage wie „Vibrationsprüfung bestanden“ begründen lässt. Ein von RIT veröffentlichter Fachbeitrag zur Verpackung betrachtet Verpackung, Palettierung, Sicherungen und Bewegungen im Distributionsprozess als System. Verwenden Sie einen repräsentativen Transportweg oder ein geeignetes Verfahren, anstatt aus einer einzigen Prüfung an der Umreifungsstation eine Garantie für den gesamten Transportweg abzuleiten.
Prüfung der Gegenhypothese
Ein nachweislich einwandfreies Packstück, das auf Transportweg A stabil bleibt, sich aber auf Transportweg B lockert, deutet stärker auf eine Wechselwirkung zwischen Transportweg und Ladeeinheit hin. Tritt eine Veränderung unter denselben kontrollierten Bedingungen des Transportwegs und des Packstücks nur bei der verdächtigen Charge auf, sollten beide Proben für die Materialprüfung aufbewahrt werden.
9. Kontrollierten Screening-Praxistest durchführen und mit Nachweisen eskalieren
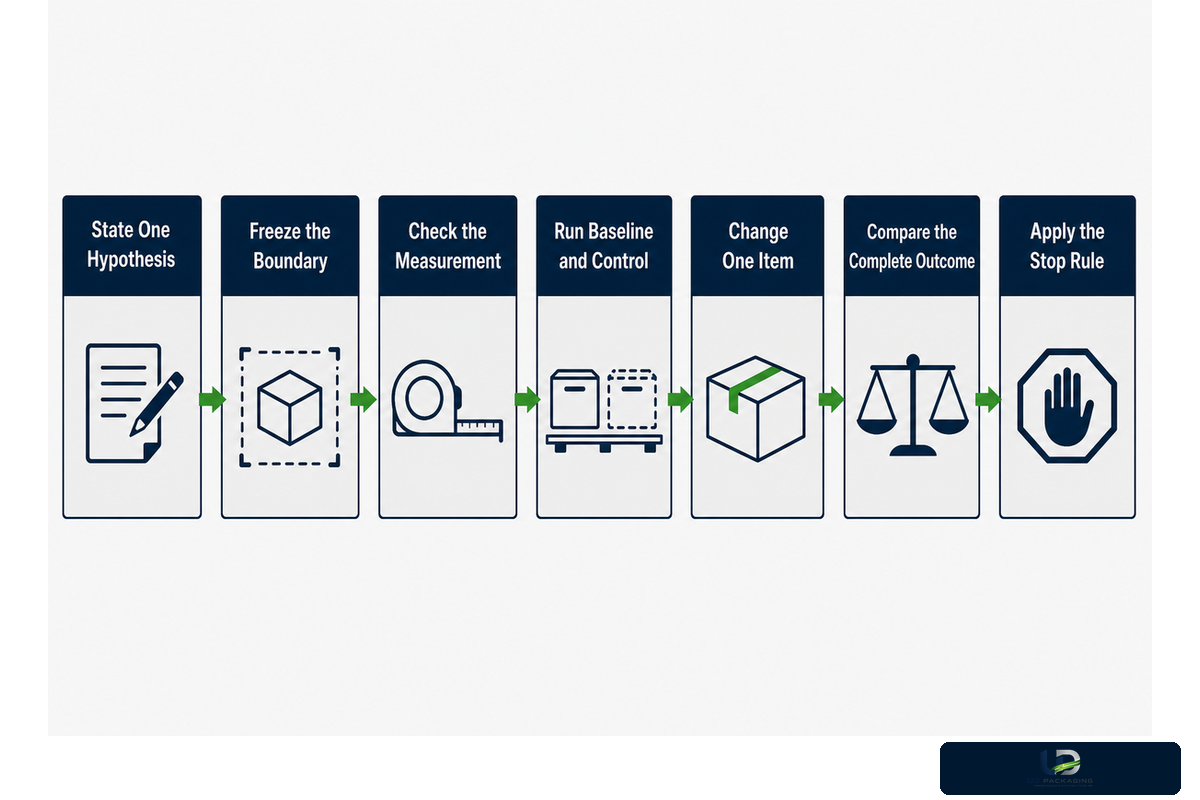
Ein Einzelfaktortest ist lediglich eine vorläufige Screening-Prüfung. NIST warnt davor, dass Versuche, bei denen jeweils nur ein Faktor verändert wird, keine Wechselwirkungen erkennen lassen. Aufgrund der Wechselwirkungen zwischen Umreifungsband, Einstellung, Nachgiebigkeit der Ladeeinheit, Umgebung, Herstellung des Bandverschlusses, Handhabung und Messverfahren kann dennoch ein falsches Ergebnis entstehen.
„OFAT-Experimente lassen uns über Wechselwirkungen zwischen den Faktoren im Dunkeln“.
Prüfkarte für einen Screening-Praxistest mit einer Änderung
- Formulieren Sie eine Hypothese – zum Beispiel „der Fehler tritt bei dieser Rolle/Charge auf“ und nicht „das Umreifungsband ist schlecht“.
- Halten Sie die Rahmenbedingungen konstant — dieselbe freigegebene Maschine, dieselbe Art von Ladeeinheit, dieselbe Bandlage, dasselbe Vorgehen des Bedieners, dieselbe Umgebung und dieselben Ausgangseinstellungen.
- Prüfen Sie die Messung — protokollieren Sie Messverfahren, Gerätestatus, Einheiten, Auflösung, Bediener und Wiederholbarkeit, bevor Sie das Ergebnis verwenden.
- Führen Sie Ausgangs- und Kontrollprüfung durch — protokollieren Sie wiederholte Ergebnisse unter den nachweislich einwandfreien Bedingungen und bewahren Sie die Proben auf.
- Ändern Sie nur einen Punkt — Rolle, Reinigungszustand, Zustand der Führung, Position oder dokumentierte Einstellung; verschleiern Sie niemals eine zweite Änderung.
- Vergleichen Sie das vollständige Ergebnis — Bandvorschub, Nachweise zur Spannung, Bandverschluss, Schnitt, Schäden an der Ladeeinheit und Zustand nach der Handhabung.
- Wenden Sie die Abbruchregel an — betrachten Sie die Grundursache weiterhin als ungeklärt, wenn sich das Ergebnis nicht wiederholt, die Messung unsicher ist oder ein anderer Faktor die Reaktion verändert.
Über diese Screening-Prüfungen hinaus können plausible Wechselwirkungen untersucht werden. In manchen Situationen sind ein strukturierter Mehrfaktorenplan und ein geeignetes Prüfverfahren sowie die Festlegung einer Abnahmegrundlage erforderlich. Diese Karte soll willkürliche Anpassungen verhindern und einen brauchbaren Anhaltspunkt liefern; sie soll aus der Problemlösung in der Fertigung keine unbelegte Laborschlussfolgerung machen.
Nachweispaket für die Eskalation an den Lieferanten
Stellen Sie genügend Informationen bereit, um die Fragestellung nachvollziehen zu können: Modell und Seriennummer der Maschine/des Umreifungsgeräts, Material und Abmessungen des Umreifungsbands, Lieferant und Charge, Zustand von Rollenkern und Rolle, dokumentierte Einstellungen, Aufbau der Ladeeinheit und Bandlage, Umgebungsbedingungen und Zustand auf dem Transportweg, Messverfahren, einwandfreie und fehlerhafte Proben, Fotos/Videos mit Zeitstempel, Verlauf des Fehlerbeginns und der Veränderungen, Wartungszustand sowie Ergebnis der kontrollierten Screening-Prüfung.
Geben Sie an, was jede Datei zweifelsfrei belegt. Das Foto einer Rolle belegt nicht die Zugfestigkeit; es belegt den Zustand des Etiketts und der Rolle. Das Foto eines Bedienfelds belegt den Zustand der angezeigten Daten; es belegt nicht die auf das Packstück übertragene Kraft. Das Foto eines Bandverschlusses belegt nicht dessen Festigkeit; es belegt auch nicht den Zustand des Bandverschlusses. Das Foto vom Bestimmungsort belegt nicht den Mechanismus der Veränderung; es belegt den Zustand und den Zeitpunkt der Veränderung. Dadurch wird verhindert, dass zahlreiche Anhänge beim Prüfer falsche Sicherheit erzeugen.
Nehmen Sie auch Negativbefunde auf. Erfassen Sie bei den routinemäßigen Umreifungsprüfungen in jeder Schicht auch Negativbefunde: Ein Stillstand, kostspielige Ausfallzeiten, Schichtwechsel, direkte Sonneneinstrahlung, Lagerbedingungen und Übergaben auf dem Transportweg sollten in eine strukturierte Wartung und eine zuverlässige Lieferkette einfließen. Wenn die Reinigung das Problem nicht behoben hat, ein zweiter Bediener es reproduzieren konnte, auch eine Kontrollrolle klemmte oder das Packstück während der gesamten Bereitstellung stabil blieb, sich jedoch nach einem einzigen Abschnitt des Transportwegs lockerte, schließen diese Beobachtungen mögliche Ursachen bei der nächsten Untersuchung aus. Negativbefunde sind für Lieferanten besonders hilfreich, da sie wiederholte Rückfragen reduzieren und dabei helfen, eine Kompatibilitätsprüfung von einer Serviceanfrage für die Maschine zu unterscheiden. Negativbefunde sind für Lieferanten besonders hilfreich, da dokumentierte bewährte Verfahren wiederholte Rückfragen reduzieren, eine effiziente Verpackung und hohe Betriebseffizienz unterstützen, das Vertrauen der Kunden erhalten und eine Kompatibilitätsprüfung von einer Serviceanfrage für die Maschine trennen, ohne zu behaupten, dass eine Maßnahme die Lebensdauer der Anlage immer verlängert.
| Nachweiskategorie / deutet hin auf | Nächste zuständige Stelle | Nicht abschließen, bevor |
|---|---|---|
| Lücke bei Verfahren, Bandeinfädelung, Beladung oder Aufzeichnung | Verantwortlicher Bediener | Die freigegebene Methode unter Aufsicht reproduzierbare Ergebnisse liefert |
| Unklarheit bei Messung, Probe oder Abnahme | Qualitätssicherung/Verpackungsingenieur | Methode und Entscheidungsregel für den Zweck geeignet sind |
| Bandweg, Greifer, Schweißung, Schneidvorrichtung oder Maschinenzustand | Geschultes Wartungspersonal/OEM-Service | Modellspezifische Arbeiten sicher abgeschlossen und überprüft sind |
| Kompatibilität, nicht dokumentierter Austausch oder Chargenunterschied | Einkauf und Qualitätssicherung des Lieferanten | Beide Proben und der stabile Vergleich geprüft sind |
| Aufbau der Ladeeinheit, Transportweg oder ungeklärte Wechselwirkungen | Werksleitung/Logistik/Technik | Risiko, Prüfumfang und Freigabebefugnis abgestimmt sind |
| Identität oder sichtbarer Zustand von Umreifungsband/Rolle | Qualitätssicherung und Einkauf | Etikett, Charge, Probe und stabile Kontrollprobe aufbewahrt sind |
| Probe des Bandverschlusses und Nachweise zum Verschlussverfahren | Qualitätssicherung und Wartung | Fehlerursprung und modellspezifische Prozessgrenzen geprüft sind |
| Zeitlicher Ablauf des Transportwegs und Veränderung am Kontrollpunkt | Logistik und Verpackungstechnik | Repräsentative Distributionsbedingungen und angestrebtes Ergebnis definiert sind |
| Abweichende Umgebungsbedingungen | Qualitätssicherung und Verpackungstechnik | Konditionierungszustand aufgezeichnet ist und Vergleiche gültig sind |
Wenn die vorliegenden Nachweise auf eine Frage zum Material oder zur Spezifikation hindeuten, prüfen Sie bitte die Spezifikationsoptionen für PET-Umreifungsband. Die Vertriebsseite enthält Größen, Ausführungen und ein Anfrageformular; diese Seite beschreibt den Weg zur Fehlerbehebung. Sie können auch den Leitfaden für PET-Umreifungssets lesen, wenn das Problem eher die Kompatibilität der Komponenten als das Bandmaterial selbst betrifft.
Benötigen Sie eine Lieferantenprüfung auf Grundlage konkreter Fehlernachweise?
Senden Sie die Angaben zu Maschine, Umreifungsband, Ladeeinheit, Bandverschluss, Transportweg und Vergleich gemeinsam ein. Das Team von UD Packaging kann dann den Bereich Material/Spezifikation prüfen, ohne über Maschine oder Anwendung spekulieren zu müssen, und ermitteln, welche Fragen in die Zuständigkeit des Lieferanten, der Wartung, der Qualitätssicherung oder des Verpackungsingenieurs fallen.
Ihr Nachweispaket übermittelnInformationen zum Unternehmen und zur Fertigung finden Sie unter Über UD Packaging.
10. Häufig gestellte Fragen
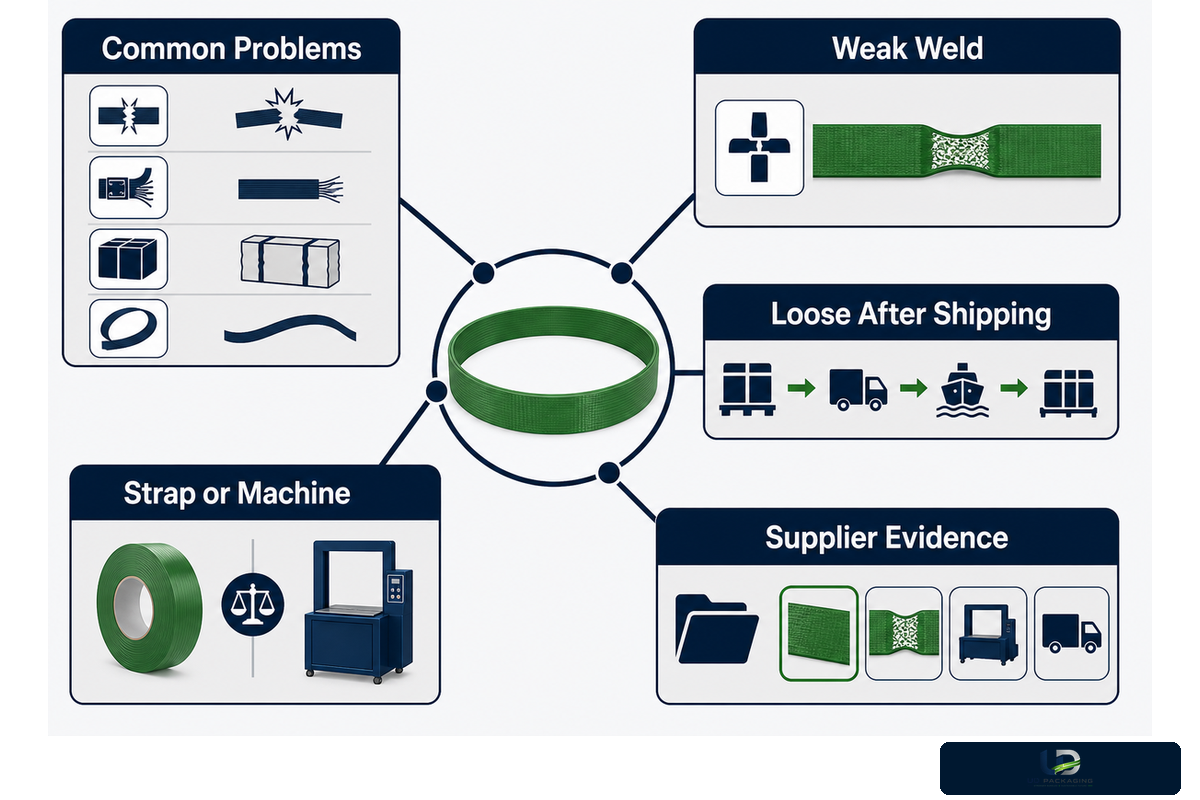
Diese Antworten behandeln die Fragen, die Einkäufer und Bediener am häufigsten stellen. Für alle gilt dieselbe Regel: Beschreiben Sie den Fehler, sichern Sie die ersten Nachweise und vergleichen Sie innerhalb stabiler Rahmenbedingungen. Wenn die Aufgabe in abgesicherte Bereiche oder Bereiche mit gespeicherter Energie führt, brechen Sie ab und befolgen Sie die geltenden Standort- und Maschinenverfahren.
Welche Probleme treten bei PET-Umreifungsband am häufigsten auf?
Zu den häufigen Fehlern gehören mangelhafter Bandvorschub oder Bandlauf, geringe oder schwankende Spannung, schwache oder ungleichmäßige Reibschweißverbindungen, unsaubere oder unvollständige Schnitte, sich öffnende Bandverschlüsse, Brüche im freien Bandabschnitt, Längsrisse, Kantenschäden, eingedrückte Kartons und nach der Handhabung gelockerte Umreifungsbänder. Das Fehlen von Fehlern gibt keinen Aufschluss über die Ursache. Protokollieren Sie die erste fehlerhafte Phase, bewahren Sie Umreifungsband und Bandverschluss auf und prüfen Sie Messung (Länge und Breite), Rolle, Bandweg, Spannungsübertragung, Umreifungsgerät, Ladeeinheit und Transportweg.
Wie behebe ich eine schwache oder ungleichmäßige Reibschweißverbindung?
Bewahren Sie einen fehlerhaften Bandverschluss auf und protokollieren Sie Charge, Breite und Dicke des Umreifungsbands, die Identität der Maschine/des Umreifungsgeräts sowie die Einstellwerte. Lassen Sie Ausrichtung und Verschleißteile von geschultem Personal prüfen. Vermeiden Sie allgemeingültige Grenzwerte für Schweißzeit, Temperatur und Abkühlung, da Umreifungsgeräte, Bandaufbau und Bedingungen stark variieren.
Warum lockert sich PET-Umreifungsband nach dem Versand?
Die Ladeeinheit kann sich setzen und verdichten, ihre Geometrie oder Größe verändern und dadurch das Umreifungsband auf einen kleineren Umfang verschieben, an einer Kante beschädigt werden, der Bandverschluss kann rutschen oder die Handhabung auf dem Transportweg kann die Position des Packstücks verändern. Vergleichen Sie Nachweise mit Zeitstempel von der Verpackung, Bereitstellung und internen Handhabung sowie nach Durchlaufen des repräsentativen Transportwegs. Protokollieren Sie die Umgebungsbedingungen. Ein einzelnes Foto des Endzustands kann nicht zeigen, wo und wann die Sicherungswirkung verloren ging.
Wie erkenne ich, ob das Umreifungsband oder die Umreifungsmaschine die Ursache ist?
Bestücken Sie die freigegebene Maschine mit einer nachweislich einwandfreien Rolle, nachdem Sie die Stabilität des Messverfahrens geprüft haben. Wenn beide Rollen, einschließlich der nachweislich einwandfreien Rolle, an derselben Stelle des Bandwegs oder des Umreifungsgeräts versagen, liegt das Problem wahrscheinlich an der Anlage oder am Prozess. Wenn eine Charge wiederholt versagt, während die Kontrollrolle auf derselben Maschine bei derselben Ladeeinheit, Umgebung und Methode besteht, bewahren Sie beide Rollen für die Prüfung durch den Lieferanten auf. Wenn wahrscheinlich weitere Faktoren zusammenwirken, ist dies lediglich ein Screening-Ergebnis.
Welche Nachweise sollte ich einem Lieferanten von PET-Umreifungsband senden?
Senden Sie Modell und Seriennummer der Maschine oder des Umreifungsgeräts, Material, Breite, Dicke und Oberflächenausführung des Umreifungsbands, Rollenkern, Lieferant und Charge, Fotos von Rolle/Bandvorschub/Bandverschluss, fehlerhafte Proben, je einen erfolgreichen und einen fehlgeschlagenen Zyklus, die aktuell dokumentierten Einstellungen, Abmessungen der Ladeeinheit und Bandlage sowie Umgebungsbedingungen und Transportweg zusammen mit Messverfahren, Verlauf des Fehlerbeginns, Wartungszustand und kontrolliertem Vergleich. Dadurch kann der Lieferant Fragen zu Charge, Prozess, Messung und Anwendung klären.
Referenzen & Quellen: Methodische Grenzen
Öffentliche Quellen dienen dazu, die Grenzen von Methoden, Messungen, Konditionierung, Sicherheit und Transportwegprüfungen festzulegen. Dieser Leitfaden gibt weder kostenpflichtige Normen wieder noch ersetzt er ein OEM-Handbuch mit Anweisungen zur Maschinenbedienung. Er schreibt weder die Wartung einer bestimmten Maschine vor noch zertifiziert er ein Packstück für einen Transportweg. Die transparenten Arbeitskarten sind redaktionelle Zusammenfassungen, die auf freigegebenen Standortverfahren und Abnahmekriterien beruhen.
- ASTM D3950-23, Standardspezifikation für nichtmetallische Umreifungsbänder (und Verbindungsmethoden)
- ASTM D4332-22, Konditionierung von Behältern, Packstücken oder Verpackungskomponenten für Prüfungen
- OSHA, Kontrolle gefährlicher Energien (Lockout/Tagout)
- HSE, Wartung von Arbeitsmitteln
- ISTA, Prüfverfahren
- Journal of Applied Packaging Research, Methoden zur Ladungssicherung und Verpackung
- NIST/SEMATECH, Grenzen von Einzelfaktortests und Wechselwirkungen
- NIST/SEMATECH, Messprozess
Abschließende Erkenntnis
Fragen Sie nicht „Ist das Umreifungsband schlecht?“ als Erstes. Fragen Sie, in welcher Phase der Fehler auftrat, ob die Messung verlässlich ist, was unverändert blieb, welche Belege die führende Hypothese widerlegen würden und wer für die nächste sichere Entscheidung verantwortlich ist.