Comuníquese con UD Packaging Company

Actualizado en agosto de 2026 · Por XCX
La resistencia de la unión del fleje es la fuerza máxima que soporta una unión terminada conforme a un método de prueba establecido. No es la resistencia a la rotura de un fleje sin unir. La eficiencia de la unión equivale a la fuerza máxima de la unión dividida entre la fuerza máxima del fleje sin unir, multiplicada por 100. Registre el material, el método de unión, los ajustes de la herramienta, el acondicionamiento, la geometría de la probeta y la ubicación de la falla antes de comparar los resultados.
Un porcentaje por sí solo no basta para aprobar un cierre. El numerador y el denominador deben proceder de probetas identificadas y ensayadas sobre una base comparable, y el resultado debe incluir la ubicación de la falla. Sin ese contexto, una cifra alta puede ocultar el deslizamiento del fleje, un problema de las mordazas, condiciones de acondicionamiento distintas o un ajuste de herramienta no equivalente.
Esta guía explica una prueba reproducible, un cálculo transparente, el diagnóstico de fallas y los registros que debe solicitar un comprador. No establece un porcentaje de aprobación universal, una carga de trabajo segura, una cantidad de muestras ni un resultado de producto de UD Packaging. Esas decisiones deben figurar en el plan de pruebas escrito para el fleje, el cierre, la herramienta, el embalaje y la ruta de distribución reales.
Límite del alcance de búsqueda: “Joint strength food”, “joggle lap joint” y “plug joint” se refieren a preguntas diferentes sobre alimentos, láminas metálicas o carpintería. “Joint health” es una expresión médica y también queda fuera de esta guía. Aquí, “unión del fleje” significa un cierre para embalaje industrial.
Especificaciones rápidas: qué incluye un resultado comparable
- Fuerza máxima de cada probeta con la unión terminada, con su unidad.
- Fuerza máxima de las probetas comparativas sin unir, con la misma unidad.
- Cálculo de la eficiencia de la unión que conserve ambas fuerzas sin procesar.
- Identificación, lote, ancho, espesor, superficie y preparación del fleje.
- Tipo de cierre, identificación, ajustes y estado de la herramienta, y operador o estación.
- Temperatura de acondicionamiento, humedad relativa, duración y exposición previa.
- Geometría de la probeta, disposición de las mordazas, dirección de tracción, velocidad y registro de la máquina.
- Ubicación de la falla, fotografía u observación, decisión y condición que activa una nueva prueba.
Qué mide realmente la resistencia de la unión del fleje
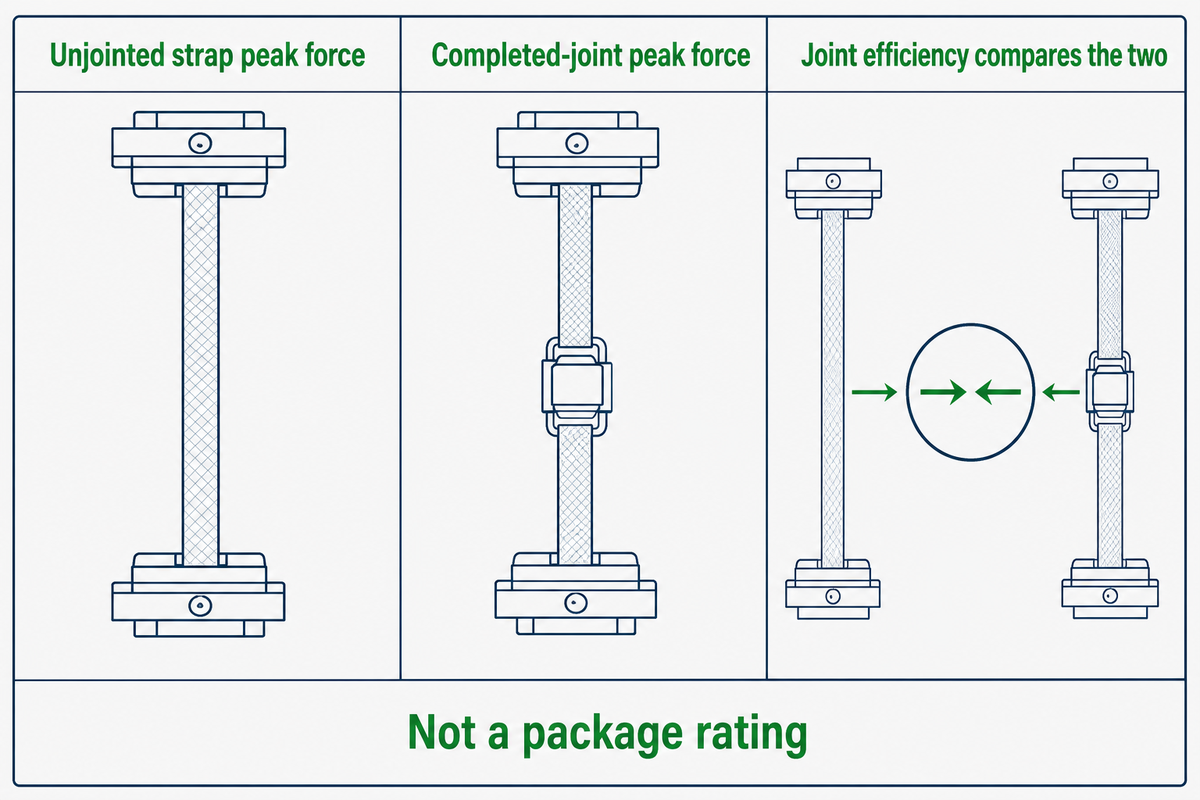
La resistencia de la unión del fleje mide la fuerza que soporta un cierre formado: por ejemplo, una soldadura por fricción, un sello metálico o una unión sin sello. La fuerza de rotura del fleje se mide en una probeta sin unir. La eficiencia de la unión compara ambos valores, pero no convierte ninguno de ellos en una clasificación de desempeño del embalaje.
La distinción es importante porque un cierre es un proceso, no solo un componente. Incluso después de comparar el valor de referencia del material sin unir, un fleje con una clasificación alta puede producir una unión inestable cuando cambian el traslape, la geometría del sello, la energía de soldadura, el estado de la herramienta o la contaminación superficial. Por el contrario, una rotura en el cuerpo del fleje lejos de una unión firme puede indicar que el cierre no fue el punto limitante de esa probeta.
| Valor informado | Qué demuestra | Qué no demuestra |
|---|---|---|
| Fuerza máxima del fleje sin unir | La fuerza máxima de la probeta en la prueba de material establecida. | La calidad del cierre, la eficiencia de la unión, la tensión retenida o el desempeño del embalaje. |
| Fuerza máxima de la unión terminada | La fuerza máxima del conjunto unido ensayado con la configuración registrada. | Todas las herramientas, los lotes, los ajustes, los entornos o las rutas de envío. |
| Eficiencia de la unión | El resultado de la unión en relación con la comparación indicada del fleje sin unir. | Un umbral de aceptación universal o una carga de trabajo segura. |
El alcance público de ASTM D3950-23 resulta útil para delimitar esta diferencia, ya que abarca flejes no metálicos y métodos de unión, y considera la resistencia a la rotura y la resistencia de la unión como propiedades distintas. ISO 527-3 aborda las propiedades de tracción de películas y láminas de plástico; no debe presentarse como prueba de una unión de fleje terminada.
Cómo realizar una prueba reproducible de resistencia de la unión del fleje
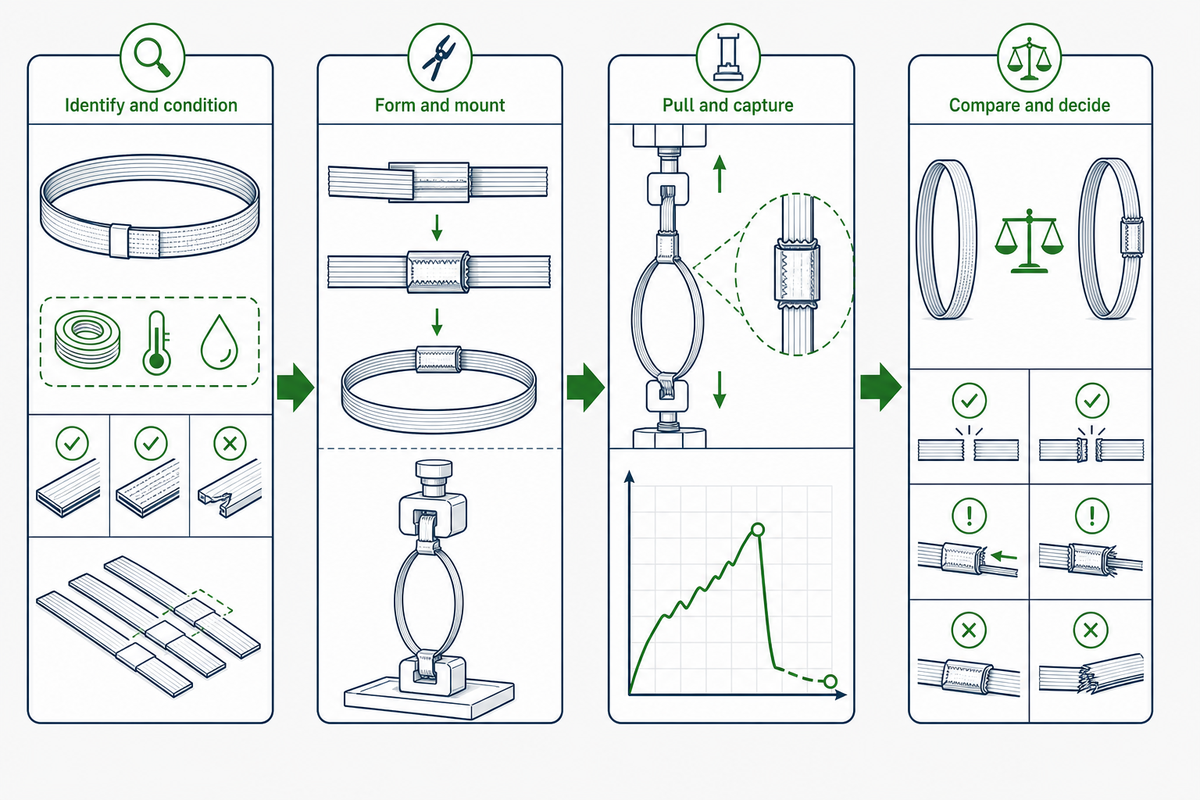
¿Cómo se prueba la resistencia de la unión del fleje?
Redacte el método antes de preparar las probetas. El objetivo no es simplemente tirar de un lazo hasta que algo se mueva; es crear una comparación que otro laboratorio o equipo de producción pueda reproducir sin tener que adivinar el fleje, la unión, el acondicionamiento, las mordazas, la velocidad ni la regla para evaluar los resultados. Registre la alineación de la unión y la estabilidad mecánica de las mordazas en lugar de suponer que el dispositivo permaneció perpendicular.
- Identifique el sistema — registre el material, lote, dimensiones y superficie del fleje, el cierre, la herramienta, los ajustes, el estado de mantenimiento y quién preparó la probeta.
- Acondicione las probetas — indique la temperatura, la humedad relativa, la duración y la exposición previa en lugar de escribir únicamente “condiciones ambientales”.
- Forme la unión — utilice el traslape, el proceso de sellado o soldadura, la orientación de la herramienta, el ajuste de tensión y el procedimiento de sujeción o enfriamiento declarados.
- Monte la probeta — alinee la trayectoria de la carga, evite daños causados por las mordazas y registre la geometría de la probeta, la separación entre mordazas y la dirección de tracción.
- Realice la tracción — utilice el intervalo de fuerza y la velocidad de prueba establecidos en una máquina cuyo sistema de medición de fuerza cuente con un registro de verificación vigente y adecuado para el método.
- Documente la falla — guarde la fuerza máxima, la curva o el trazado cuando estén disponibles, la ubicación de la falla, cualquier deslizamiento visible y una fotografía antes de retirar la probeta.
- Compare y decida — calcule cada resultado conforme a la regla escrita, muestre la dispersión y el mínimo, y después aplique la acción de aceptación, investigación o repetición acordada previamente.
ISO 7500-1 se refiere a la verificación y calibración del sistema de medición de fuerza de las máquinas de ensayo uniaxial estático. Este es un límite relacionado con la confiabilidad de la máquina, no un método para probar uniones de PET. El método aún debe especificar la probeta de fleje, la unión, el acondicionamiento, las mordazas, la velocidad y el registro de fallas.
El acondicionamiento merece un renglón propio en el registro. ASTM D618 muestra por qué la temperatura, la humedad relativa y el historial de acondicionamiento importan al comparar resultados de pruebas de plásticos. “Mismo fleje, misma herramienta” es una descripción incompleta si un conjunto de probetas se ensayó después de un historial de almacenamiento o acondicionamiento diferente.
Fórmula de eficiencia de la unión y ejemplo resuelto
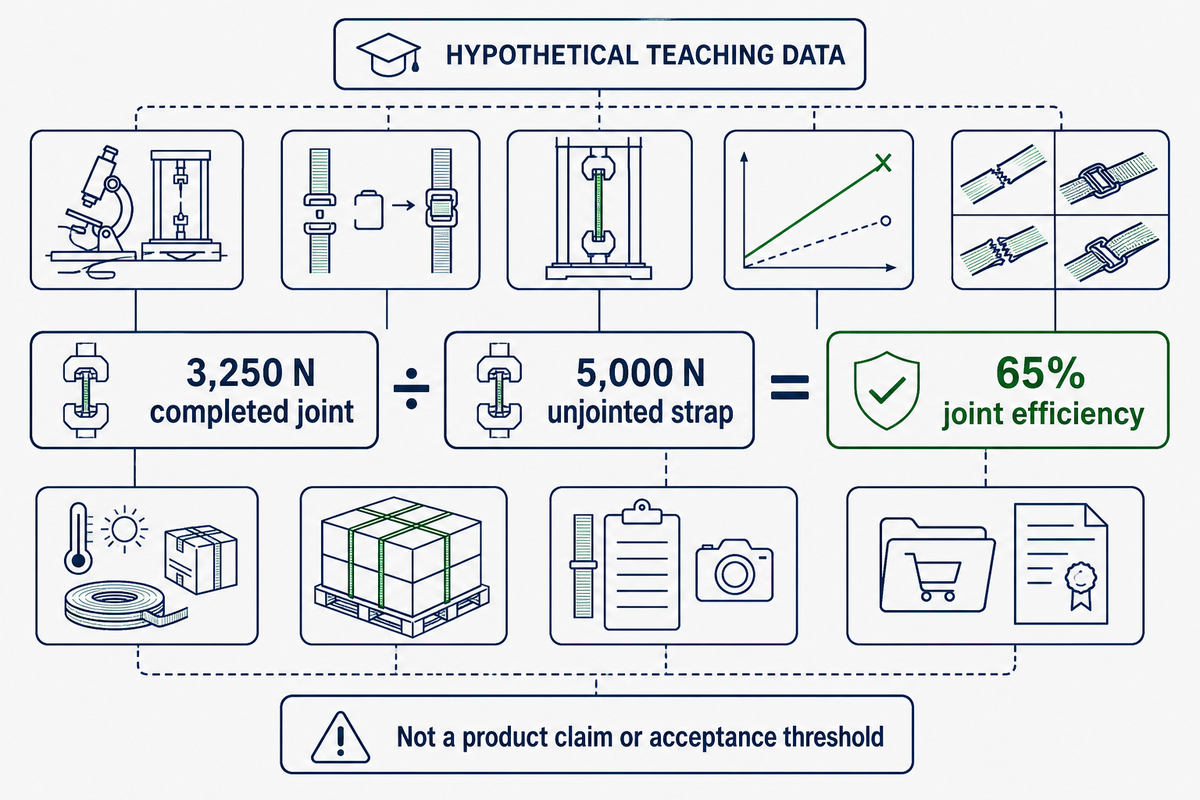
Eficiencia de la unión (%) = fuerza máxima de la unión terminada ÷ fuerza máxima del fleje sin unir × 100
Conserve ambas fuerzas, sus unidades, la identificación de las probetas y las condiciones de comparación junto al porcentaje.
En un ejemplo hipotético, divida un resultado de unión terminada de 3,250 N entre un resultado sin unir de 5,000 N. Multiplicar 0.65 por 100 da una eficiencia de la unión del 65%. Estas cifras son únicamente datos didácticos. No son datos de pruebas de UD Packaging, una afirmación sobre un producto ni un umbral de aceptación.
Registro de condiciones hipotéticas: fleje PET de 16.0 mm × 1.00 mm; 23 °C y 50% de humedad relativa durante 24 h; 30 min desde el acondicionamiento hasta la prueba; 300 mm de longitud libre; velocidad de tracción de 200 mm/min; traslape de 100 mm; sujeción durante 10 s. Las cuatro eficiencias didácticas son 62.0%, 65.0%, 68.0% y 71.0%. Estos valores solo muestran la estructura del registro y no recomiendan un tamaño de probeta, un programa de acondicionamiento, una velocidad ni un nivel de aprobación.
| Probeta | Fuerza máxima de la unión | Comparación sin unir | Eficiencia | Falla observada |
|---|---|---|---|---|
| J-01 | 3,250 N | 5,000 N | 65.0% | Separación de la unión |
| J-02 | 3,400 N | 5,000 N | 68.0% | Deslizamiento del fleje en la unión |
| J-03 | 3,100 N | 5,000 N | 62.0% | Separación de la unión |
| J-04 | 3,550 N | 5,000 N | 71.0% | Rotura del cuerpo del fleje |
No informe únicamente el promedio de 66.5%. En este conjunto didáctico, el mínimo es 62.0%, el máximo es 71.0% y cambia el modo de falla. Esa variación es precisamente la razón por la que cada probeta debe incluirse en el registro. NIST Technical Note 1297 respalda la explicación de lo que se midió y de cómo se evaluaron los componentes de incertidumbre; no establece una cantidad universal de muestras de fleje.
Interprete la ubicación de la falla antes de aceptar la cifra
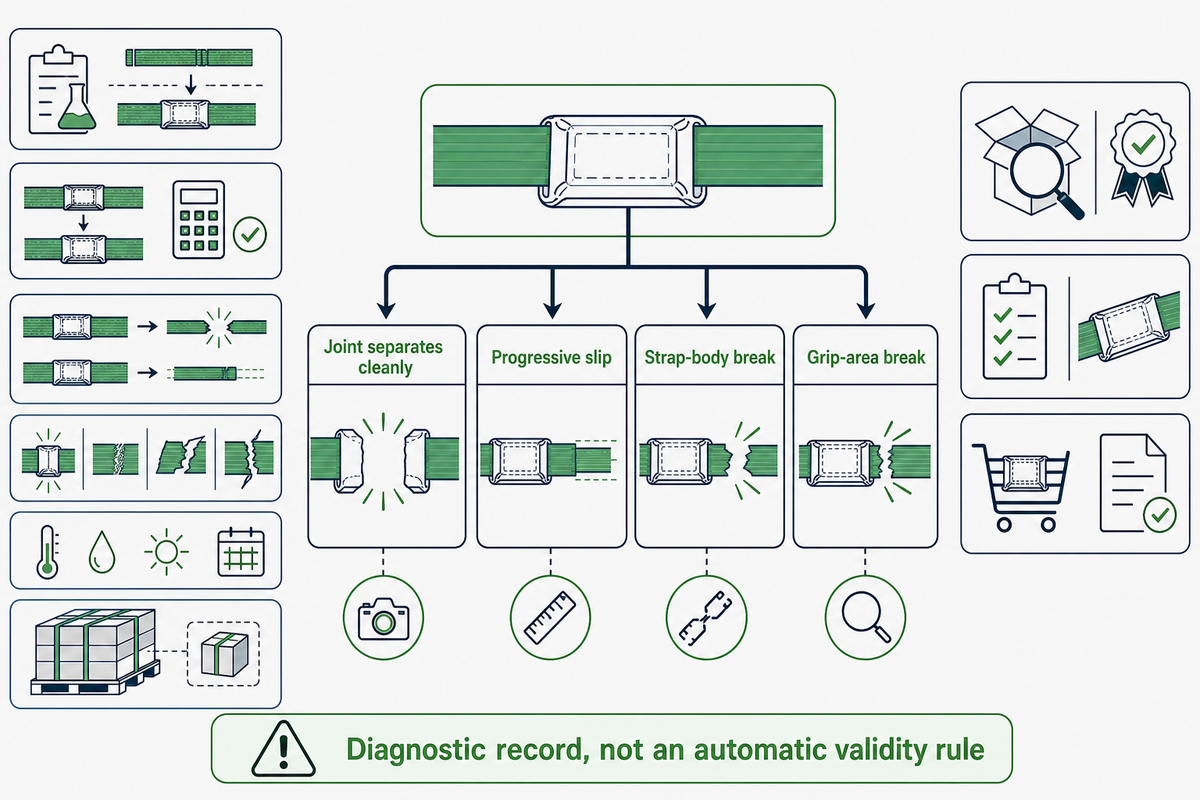
Un valor de fuerza máxima sin la ubicación de la falla constituye evidencia incompleta. La fuerza indica cuándo se produjo el máximo registrado; la superficie que falló y el patrón de movimiento indican si la probeta estuvo limitada por la unión, el cuerpo del fleje o la configuración de la prueba. Utilice la siguiente Matriz de diagnóstico de rotura y deslizamiento como registro de diagnóstico, no como regla automática de validez.
Matriz de diagnóstico de rotura y deslizamiento con 9 observaciones
| Observación | Qué pudo haber sido determinante | Qué registrar ahora | Siguiente acción |
|---|---|---|---|
| La unión se separa limpiamente | Adherencia de la soldadura, enganche del sello, muesca, traslape o estado de la superficie | Caras separadas, traslape, ajustes, fuerza | Compare el proceso de unión con la configuración escrita |
| Deslizamiento progresivo a través del sello | Geometría del sello, engarzado, enganche de los dientes, superficie del fleje | Distancia de deslizamiento, orientación del sello, identificación de la herramienta | Inspeccione la compatibilidad y el desgaste de la herramienta antes de repetir la prueba |
| Deslizamiento dentro de la soldadura por fricción | Energía de soldadura, presión, enfriamiento, contaminación, alineación | Área soldada, residuos, ajustes, procedimiento de sujeción | Restablezca la ventana controlada del proceso |
| El fleje se rompe junto a la unión | Concentración de esfuerzos, zona afectada por el calor, daño en los bordes | Distancia desde la unión, aspecto del borde, fotografía | Revise la preparación y la geometría de la unión |
| El fleje se rompe en el tramo libre | El cuerpo del fleje puede ser el factor limitante de esa probeta | Ubicación de la rotura, dimensiones, lote, fuerza | Conserve el resultado; verifique las reglas de validez específicas del método |
| Rotura en la zona de las mordazas | Presión de las mordazas, abrasión, flexión o desalineación | Marcas de las mordazas, distancia, fotografía del montaje | Investigue la configuración antes de considerarlo evidencia sobre el cierre |
| La probeta se retuerce durante la tracción | Carga fuera del eje o alineación desigual de las mordazas | Dirección de la torsión, posiciones de las mordazas, video si está disponible | Corrija la alineación y repita conforme al plan |
| La fuerza disminuye y se recupera | Deslizamiento intermitente, respuesta de la máquina o progresión de la unión | Trazado de fuerza, eventos audibles, movimiento visible | Revise el trazado junto con la probeta física |
| Fallas mixtas en el conjunto | Varios mecanismos limitantes o preparación inestable | Cada modo y la fuerza de su probeta | No oculte el cambio de modo al promediar |
Qué hacer
- Fotografíe ambas caras de la unión después de la prueba.
- Marque la distancia de la falla respecto de la unión y las mordazas.
- Conserve el trazado de fuerza junto con la observación física.
- Investigue los modos mixtos antes de combinar los resultados.
Qué no hacer
- Considerar que toda rotura del cuerpo del fleje implica una aprobación automática.
- Descartar un resultado bajo sin una razón escrita.
- Registrar el daño causado por las mordazas como separación de la unión.
- Comparar fuerzas obtenidas en condiciones no equivalentes.
Cómo cambia el modo de falla según el tipo de cierre
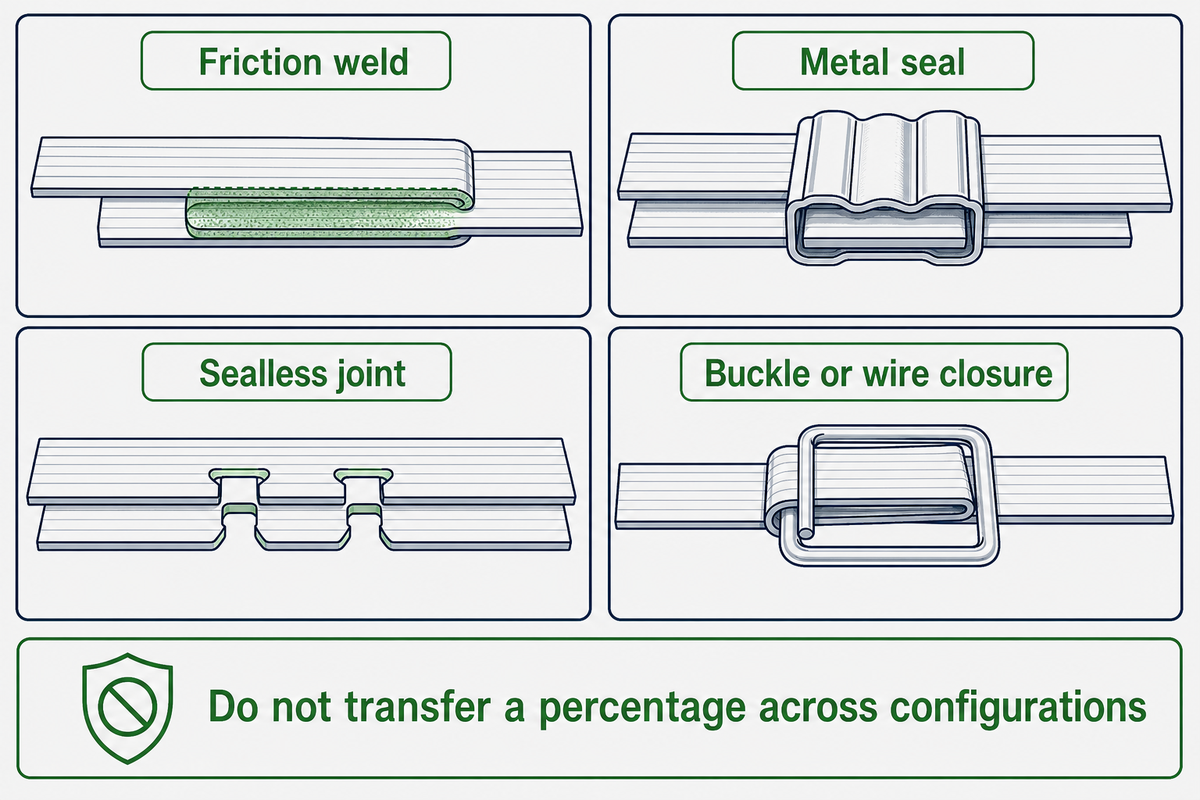
Las uniones soldadas por fricción, con sello metálico y sin sello no comparten una misma eficiencia supuesta. Cada mecanismo crea una trayectoria de carga distinta y un grupo diferente de variables controlables. El porcentaje indicado por un proveedor para un cierre no puede transferirse a otra geometría de sello, herramienta, superficie o construcción del fleje sin evidencia.
| Cierre | Variables que deben mantenerse constantes | Observaciones útiles |
|---|---|---|
| Soldadura por fricción | Modelo de herramienta, ajuste de soldadura, presión, traslape, sujeción o enfriamiento, estado de la batería, superficie del fleje | Área soldada, zona sin fundir, perforación por quemado, deslizamiento, residuos, contacto descentrado |
| Sello metálico | Pieza y orientación del sello, geometría del engarzado o la muesca, modelo de herramienta, desgaste, dimensiones del fleje | Apertura del sello, desgarro en la muesca, deslizamiento progresivo, enganche asimétrico |
| Unión sin sello | Modelo de herramienta, patrón de unión, estado de la matriz, grado y dimensiones del fleje, alineación | Deformación del enclavamiento, trayectoria del desgarro, enganche incompleto, marcas de la herramienta |
| Cierre con hebilla o alambre | Identificación de la hebilla, recorrido de enhebrado, tipo de fleje, tensión aplicada, longitud del extremo libre | Rotación, fluencia, corte, extracción, flexión localizada |
Cuando una especificación utiliza un sello de fleje especificado, vincule el sello con las dimensiones del fleje y la herramienta ensayados. “Compatible con 16 mm” no es una declaración completa sobre la resistencia de la unión. Registre la pieza exacta, la geometría instalada, la herramienta y la falla observada.
¿Qué resistencia tiene el fleje metálico?
No existe un único valor para todo el material. El fleje plano de acero y su unión con sello son elementos de evidencia separados. ASTM D3953-15(2022) se aplica a los flejes planos de acero y sus sellos; no debe citarse como especificación rectora ni como umbral de aceptación de una unión de PET.
Cinco variables que hacen variar las pruebas de unión
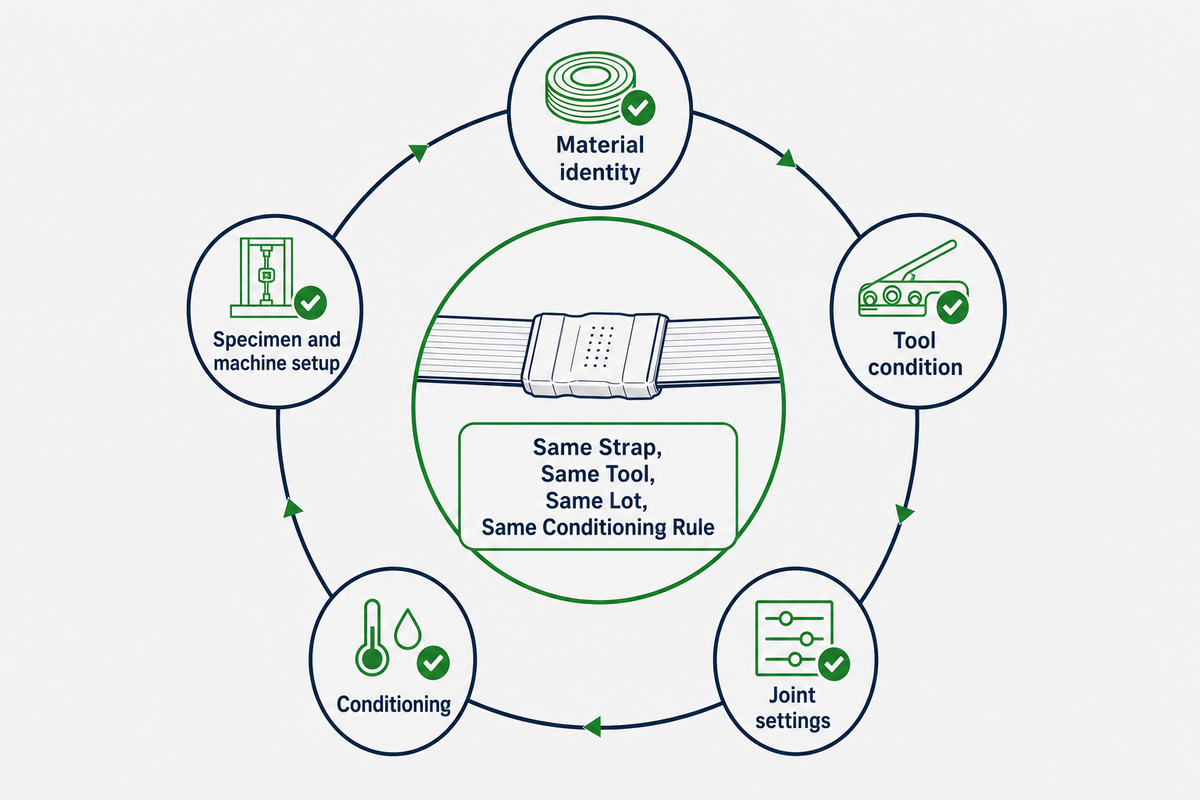
La regla de control más útil es sencilla: Mismo fleje, misma herramienta, mismo lote, misma regla de acondicionamiento. Al comparar datos, utilice también la misma preparación de probetas y configuración de prueba. Si cambia algún campo controlado, trate el resultado como una condición diferente hasta que el plan escrito indique lo contrario.
- Identificación del material: lote, resina o construcción, superficie, ancho, espesor, antigüedad, almacenamiento y daños visibles.
- Estado de la herramienta: modelo exacto, número de serie o estación, estado de la batería, estado de calibración o verificación, mantenimiento, piezas de desgaste y limpieza.
- Ajustes de la unión: tensión aplicada, ajuste de soldadura o sellado, traslape, alineación, presión, ciclo y procedimiento de enfriamiento o sujeción.
- Acondicionamiento: temperatura, humedad relativa, duración, exposición previa y tiempo entre el acondicionamiento, la formación de la unión y la prueba.
- Configuración de la probeta y la máquina: preparación, geometría, mordazas, longitud calibrada o libre, dirección de tracción, velocidad, operador y regla de adquisición de datos.
Por lo tanto, la herramienta incluida en la configuración ensayada forma parte del sistema ensayado y no es un accesorio intercambiable. Los controles de producción deben identificar los ajustes y el estado de la herramienta con suficiente detalle para reproducir las condiciones de laboratorio o calificación.
Del resultado de laboratorio a una decisión de embalaje
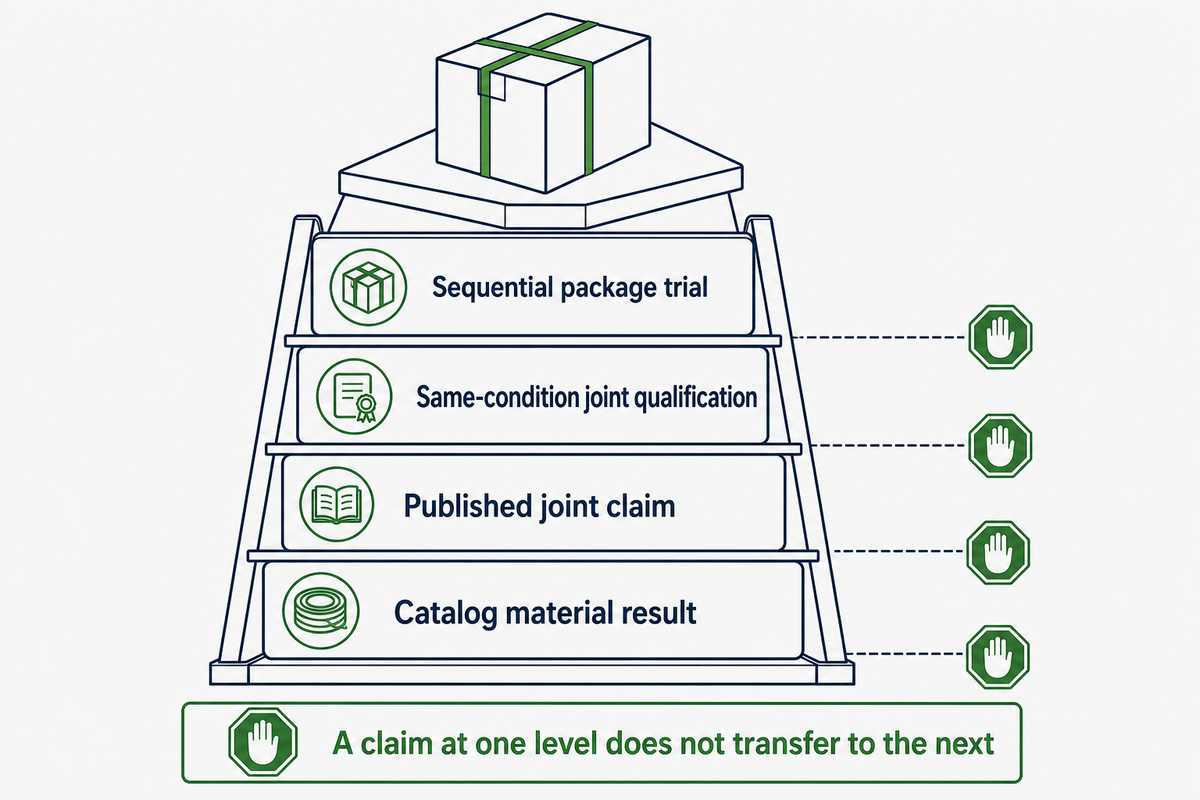
Una prueba estática de una unión terminada califica la condición de prueba registrada. Por sí sola, no demuestra que una caja o tarima flejada resistirá asentamientos, vibraciones, impactos, manipulación, calor, humedad, abrasión o exposición a bordes afilados. Mantenga los resultados del material, las afirmaciones publicadas sobre la unión, la calificación de la unión en las mismas condiciones y las pruebas secuenciales del embalaje como niveles de evidencia separados; una afirmación de un nivel no se transfiere al siguiente.
- Resultado del material en el catálogo: permite evaluar preliminarmente un fleje identificado, pero no demuestra un cierre.
- Afirmación publicada sobre la unión: permite evaluar preliminarmente una opción de cierre, pero no demuestra la herramienta, el lote ni el acondicionamiento del comprador.
- Calificación de la unión en las mismas condiciones: respalda la configuración ensayada de fleje–cierre–herramienta–acondicionamiento.
- Prueba secuencial del embalaje: somete la unidad de envío sin abrir a los peligros previstos de la distribución y a criterios acordados previamente.
ASTM D4675-14a(2022) presenta la selección de flejes planos como punto de partida y enfatiza las pruebas realizadas por el usuario. ASTM D4169-23e1 aborda las pruebas secuenciales de desempeño de contenedores y sistemas de envío en la misma unidad de envío sin abrir; no es un método de prueba para uniones de fleje.
Para la transferencia a la aplicación que se solicita en esta guía, revise la configuración de flejado para la carga en cajas. Utilice esa página para analizar la aplicación en cajas, pero mantenga la calificación de la unión y la validación de la ruta del embalaje como etapas de evidencia separadas.
Hoja de trazabilidad de probetas: plan de aceptación y repetición de pruebas
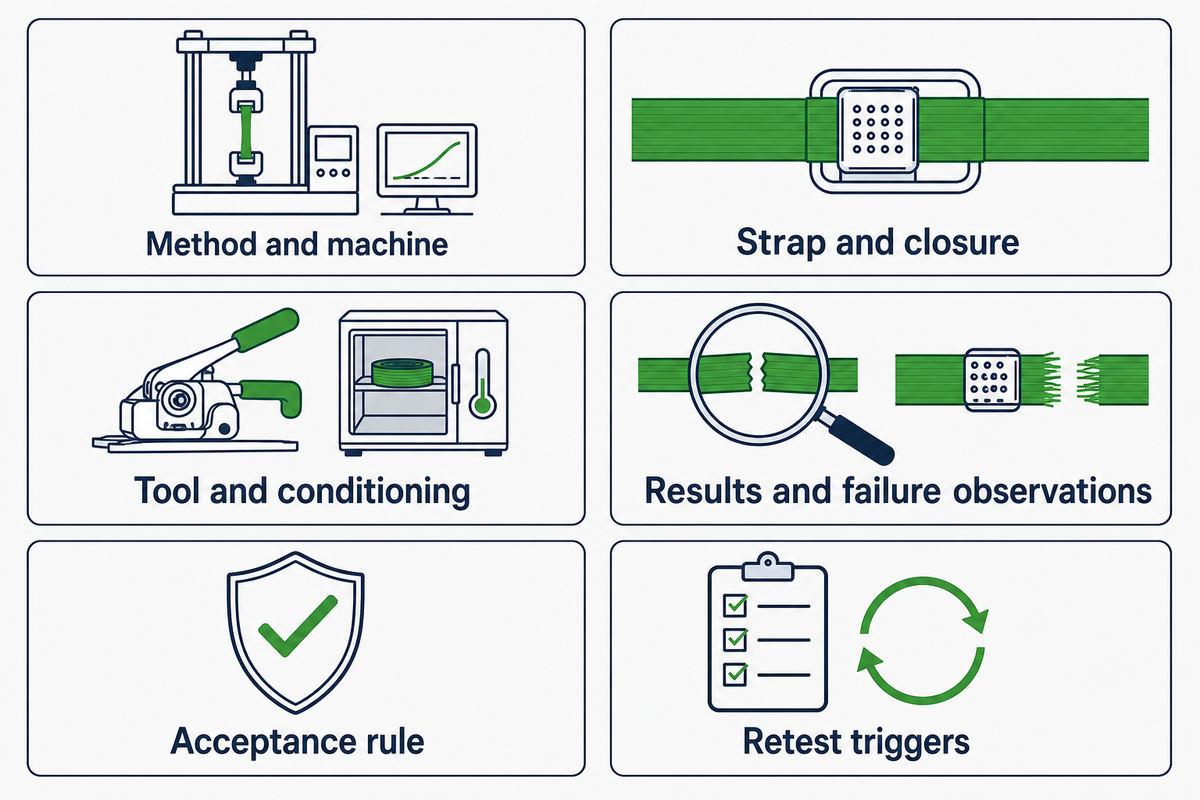
La Hoja de trazabilidad de probetas es un registro editorial para el comprador, no un formulario normalizado. Su función es mantener juntos el método, las condiciones, cada resultado, los modos de falla, la decisión y las condiciones que activan una revisión. Acuerde la regla de aceptación y la cantidad de probetas antes de realizar las pruebas; no las elija después de ver los datos.
| Campo del registro | Información mínima | Por qué es importante |
|---|---|---|
| Método y revisión | Procedimiento identificado, edición, revisión de las instrucciones locales | Evita cambios silenciosos del método |
| Máquina | Modelo, identificación, intervalo de fuerza, estado y fecha de verificación | Vincula el resultado de fuerza con un sistema identificado |
| Fleje | Material, producto, lote, ancho, espesor, superficie | Define el material ensayado |
| Cierre | Tipo de unión, pieza de sello o hebilla, traslape y orientación | Define el mecanismo de transferencia de carga |
| Herramienta y ajustes | Modelo, identificación, estado, tensión y ajustes de soldadura o sellado | Permite reproducir el proceso en producción |
| Acondicionamiento | Temperatura, humedad relativa, duración, exposición previa | Separa el historial ambiental de la variación del material |
| Configuración de la probeta | Geometría, longitud libre, mordazas, dirección de tracción, velocidad | Controla la alineación y la base de comparación |
| Resultados individuales | Cada fuerza máxima y eficiencia, no solo el promedio | Revela los resultados bajos y la dispersión |
| Observaciones de las fallas | Ubicación, modo, deslizamiento, fotografía, trazado de fuerza | Muestra qué determinó cada resultado |
| Resumen | Cantidad, promedio, mínimo, máximo, método de dispersión | Respalda una decisión transparente |
| Regla de aceptación | Criterios acordados previamente y responsable de la decisión | Impide cambiar los umbrales después de obtener los resultados |
| Condiciones para repetir la prueba | Cambios de material, lote, dimensiones, herramienta, ajustes, planta, método o ruta | Mantiene la aprobación dentro de los límites de la evidencia |
Las directrices de NIST sobre mediciones repetidas respaldan la conservación de las observaciones y la dispersión, pero no establecen una cantidad obligatoria para todos los programas de flejado. Por ejemplo, una especificación para fardos de algodón puede emplear sus propias reglas de promedio y mínimo específicas para la aplicación; esos valores no pueden transferirse a cajas, tarimas, ladrillos, bobinas metálicas o madera.
Para una coordinación más profunda entre el comprador y el proveedor, lleve el registro sin procesar de las probetas a la revisión técnica. Esa revisión debe complementar el registro sin procesar de las probetas, no sustituirlo.
Qué incluir en una solicitud de cotización o un registro de inspección de entrada
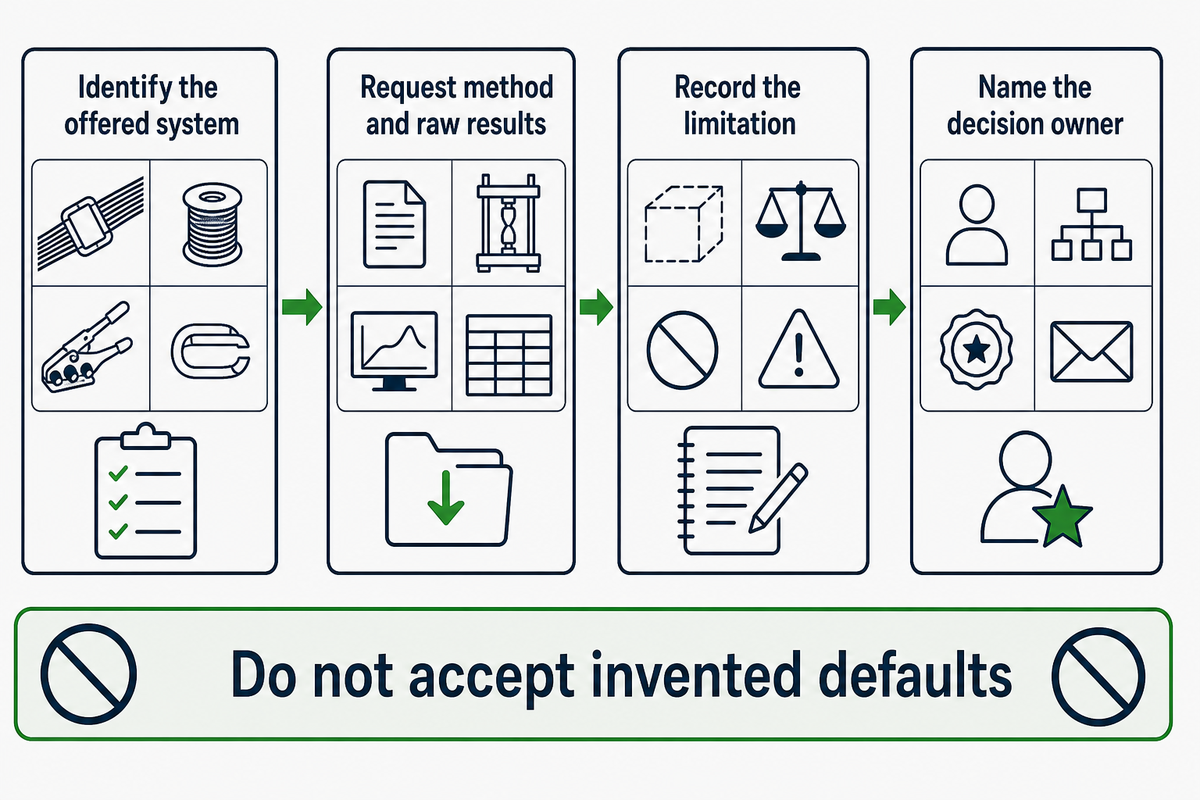
Una solicitud de cotización debe vincular el fleje y el cierre ofrecidos, así como el estado de la herramienta, con evidencia que pueda reproducirse. La investigación actual no estableció intervalos universales defendibles para estos campos, por lo que el comprador debe proporcionar los requisitos de la aplicación o solicitar valores declarados e informes de pruebas en lugar de aceptar valores predeterminados inventados.
| Campo solicitado | Evidencia que debe solicitarse | Limitación que debe registrarse |
|---|---|---|
| Identificación del fleje | Material, grado, superficie, ancho, espesor, tolerancia, trazabilidad del lote | Se aplica únicamente al producto identificado y a los controles del lote |
| Prueba del material | Método, probeta, acondicionamiento, resultados individuales, unidades, revisión del informe | No demuestra la unión terminada |
| Resultado de la unión | Cierre, herramienta, ajustes, fuerzas sin procesar, eficiencia, fallas | Se aplica únicamente a la condición registrada |
| Sello o hebilla | Número de pieza, material, geometría, dimensiones compatibles del fleje | El ancho nominal por sí solo no demuestra la compatibilidad |
| Compatibilidad de la herramienta | Modelo exacto, intervalo aprobado, ajustes, controles de mantenimiento y desgaste | El ajuste visual no valida el proceso |
| Acondicionamiento y exposición | Límites de almacenamiento, temperatura, humedad, radiación ultravioleta, sustancias químicas y tiempo | Solicite evidencia pertinente para la ruta |
| Prueba del embalaje | Carga representativa, patrón de flejado, bordes, tiempo de permanencia, peligros, criterios de aceptación | Una prueba de tracción de la unión no equivale a una prueba del embalaje completo |
| Control de cambios | Reglas de notificación de cambios de material, dimensiones, proceso, planta, herramienta o método | La aprobación no se mantiene automáticamente después de un cambio |
| Responsabilidad del informe | Emisor, fecha, revisión, alcance, vínculo con la probeta y responsable de la decisión | Un logotipo por sí solo no demuestra el alcance ni la cobertura del lote |
UD Packaging puede analizar el suministro conjunto de flejes PET, sellos o hebillas y equipos manuales o automáticos. Aun así, el registro de aceptación debe identificar la configuración ofrecida y el informe que la respalda; este artículo no afirma un rollo, porcentaje de unión, alcance de certificación, plazo de entrega, capacidad ni resultado del cliente específicos.
¿Necesita comparar un fleje, un cierre y una herramienta bajo una misma condición documentada? Comparta con UD Packaging el material, el embalaje, la ruta, el método de unión, la herramienta y los campos de aceptación.
Solicitar una consulta sobre pruebas de uniónPreguntas frecuentes
¿La resistencia a la rotura del fleje es igual a la resistencia de la unión del fleje?
Respuesta
No. La resistencia a la rotura del fleje se obtiene de una probeta de material sin unir conforme a un método establecido. La resistencia de la unión del fleje es la fuerza máxima que soporta un cierre terminado conforme al método registrado. La eficiencia de la unión compara ambos valores, pero ninguno de ellos establece por sí solo una carga de trabajo segura del embalaje ni un resultado de distribución. Mantenga juntas las fuerzas sin procesar, las unidades, las condiciones de las probetas y las ubicaciones de las fallas antes de aprobar la comparación.
¿Cómo se prueba la resistencia de la unión del fleje?
Respuesta
Identifique el fleje, el lote, el cierre, la herramienta, los ajustes, el acondicionamiento, la geometría de la probeta, las mordazas, la dirección de tracción, la velocidad y la máquina. Forme y monte la unión de manera uniforme, sométala a tracción conforme al método escrito y registre después cada fuerza máxima, ubicación de la falla, fotografía y trazado de fuerza. Aplique una regla de aceptación y una cantidad de muestras acordadas antes de realizar las pruebas. Si cambia la configuración o el acondicionamiento, clasifíquelo como una condición nueva en lugar de combinar los resultados.
¿Qué es la eficiencia de la unión del fleje?
Respuesta
La eficiencia de la unión del fleje es la fuerza máxima de la unión terminada dividida entre la fuerza máxima comparable del fleje sin unir, multiplicada por 100. Informe el porcentaje junto con ambas fuerzas sin procesar, las unidades, las condiciones de las probetas y el modo de falla. Un porcentaje sin su numerador y denominador no permite determinar si la base de comparación es válida. Es un resultado relativo de la prueba, no una clasificación automática del embalaje ni un umbral de aprobación universal.
¿Qué causa el deslizamiento de una unión de fleje PET?
Respuesta
Las posibles causas incluyen una combinación inadecuada entre el fleje y la herramienta, baja energía o presión de soldadura, superficies contaminadas, un traslape corto, tiempo insuficiente de enfriamiento o sujeción, piezas desgastadas, carga fuera del eje, un enganche deficiente del sello o movimiento de las mordazas de ensayo. Registre dónde comienza el deslizamiento antes de cambiar los ajustes.
¿Cuántas probetas de unión deben someterse a ensayo?
Respuesta
No existe una cantidad única que pueda justificarse para todos los flejes, métodos, riesgos de producción y aplicaciones. Defina la cantidad en el método aplicable o en el plan de ensayos del comprador antes de realizar las pruebas. Considere la variabilidad esperada, las consecuencias de una falla, los cambios en el proceso y la precisión necesaria para tomar la decisión. Informe los resultados de cada probeta, el mínimo, el máximo, la media, la medida de dispersión seleccionada y la distribución de los modos de falla. Conserve los resultados excluidos junto con el motivo por escrito, en lugar de eliminarlos del registro. Si el método, la especificación del cliente, el embalaje regulado o la norma de aplicación establecen una cantidad, cumpla ese requisito en lugar de usar una cifra genérica de un blog. Amplíe el plan de evidencia cuando un lote, una herramienta, un ajuste, una planta, un método, un historial de acondicionamiento o un patrón de falla nuevos puedan cambiar la decisión, y designe al responsable de la aprobación antes de comenzar los ensayos.
¿Qué resistencia tiene el fleje metálico?
Respuesta
El fleje metálico no tiene una resistencia única. El valor depende del material, el grado, el ancho, el espesor, el acabado, la probeta y el método de ensayo. La unión con sello o sin sello también tiene su propio resultado. Compare el fleje de acero y la unión específicos conforme a la especificación aplicable, registre el lugar de la falla y mantenga separada la validación del embalaje; no transfiera su valor numérico ni su criterio de aceptación al PET.
Nota sobre el método y la evidencia
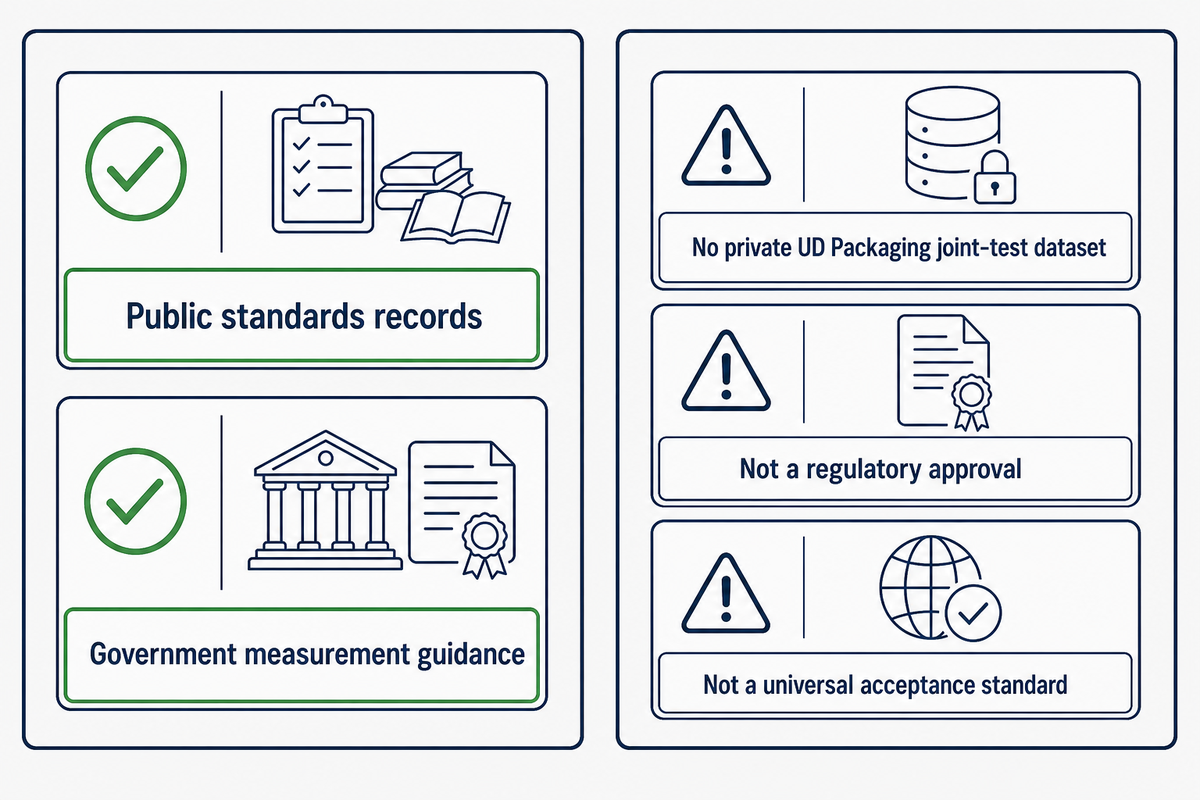
Esta guía se elaboró a partir de registros públicos de normas, directrices gubernamentales de medición, evidencia actual sobre preguntas relacionadas y una revisión del lenguaje utilizado en la industria del embalaje. Firecrawl y Ahrefs no estuvieron disponibles durante esta ejecución, por lo que se informó la falta de esas vías de cobertura y se las sustituyó por la alternativa aprobada de búsqueda web. No se dispuso del volumen exacto de palabras clave ni se proporcionó ningún conjunto privado de datos de UD Packaging sobre ensayos de uniones.
La Cuadrícula de diagnóstico de rotura–deslizamiento, la Hoja de trazabilidad de probetas y la Regla de mismo fleje, misma herramienta, mismo lote y mismo acondicionamiento son herramientas editoriales para la toma de decisiones. No son formularios de ASTM o ISO, aprobaciones regulatorias, estudios de casos de clientes ni normas universales de aceptación.
Referencias y fuentes
- ASTM D3950-23, Especificación estándar para flejes no metálicos (y métodos de unión) · ASTM International
- ASTM D3953-15(2022), Especificación estándar para flejes planos de acero y sellos · ASTM International
- ASTM D4675-14a(2022), Guía estándar para la selección y el uso de materiales de fleje plano · ASTM International
- ASTM D618-21, Práctica estándar para el acondicionamiento de plásticos para ensayos · ASTM International
- ASTM D4169-23e1, Práctica estándar para ensayos de desempeño de contenedores y sistemas de transporte · ASTM International
- ISO 527-3:2018, Plásticos, Determinación de las propiedades de tracción, Parte 3 · International Organization for Standardization
- ISO 7500-1:2018, Verificación y calibración de sistemas de medición de fuerza · International Organization for Standardization
- Nota técnica 1297 de NIST, Directrices para evaluar y expresar la incertidumbre de medición · National Institute of Standards and Technology
- Manual de estadística para ingeniería de NIST/SEMATECH, recopilación de datos para evaluar la repetibilidad · National Institute of Standards and Technology
- Especificaciones para amarres de pacas · Joint Cotton Industry Bale Packaging Committee