Kontaktieren Sie UD Packaging Company

Ein technisches Datenblatt für Stretchfolie liefert Laborprüfwerte an flachen Folienproben aus linearem Polyethylen niederer Dichte (LLDPE), die bei 23 °C und 50 % relativer Luftfeuchtigkeit mindestens 40 Stunden lang gemäß ASTM D618-21 Procedure A konditioniert wurden. Ein technisches Datenblatt für Stretchfolie fasst Laborprobenmessungen an Kunststofffolien aus linearem Polyethylen niederer Dichte (LLDPE) zusammen, die nach der Norm ASTM D618-21 Procedure A mindestens 40 Stunden lang bei 23 °C und 50 % relativer Luftfeuchtigkeit klimatisiert wurden. Die Messung der physikalischen Folieneigenschaften wird anhand der jeweiligen Standardprüfungen angegeben, nämlich ASTM D882-26 für Zugfestigkeit und Bruchdehnung, ASTM D1922 für die Weiterreißfestigkeit nach Elmendorf in Maschinenrichtung (MD) und Querrichtung (TD), ASTM D1709 für die Fallbolzen-Schlagfestigkeit, ASTM D5458 für die Schälhaftung sowie ASTM D1003 für die optische Trübung, damit Verpackungsingenieure Rezepturen für industrielle Stretchfolie vor Paletten-Praxistests vergleichen können.
Aktualisiert im November 2026 · Von karry, UD Packaging
Lesen Sie ein technisches Datenblatt für Stretchfolie, indem Sie fünf Elemente gemeinsam prüfen: die Nennfoliendicke (Gauge, mil und Mikrometer), die Ausgabefassung der Prüfnorm, die Probenorientierung (MD gegenüber TD), die Prüfmethodenvariante (etwa ASTM D1709 Method A gegenüber Method B) sowie die Frage, ob veröffentlichte Zahlen unverbindliche typische Durchschnittswerte oder verbindliche Einkaufsgrenzwerte darstellen, die auf einem chargenspezifischen Analysenzertifikat (COA) bestätigt werden.
Kurzspezifikationen: ASTM-Basiswerte im Stretchfolien-Datenblatt
- Standardkonditionierung: Konditionieren Sie die Prüfkörper gemäß der Norm ASTM D618-21 Procedure A mindestens 40 Stunden lang bei 23 °C und 50 % relativer Luftfeuchtigkeit, bevor die Prüfung im selben Laborklima erfolgt.
- Umrechnung von Gauge in mil und Mikrometer: 50 Gauge = 0.50 mil = 12.7 Mikrometer (0,0127 mm); 80 Gauge = 0.80 mil = 20.3 Mikrometer (0,0203 mm); 90 Gauge = 0.90 mil = 22.9 Mikrometer (0,0229 mm).
- Methodenaufteilung beim Fallbolzenversuch (ASTM D1709): Method A lässt einen Fallkopf mit 38.1 ± 0,13 mm Durchmesser aus 0.66 ± 0,01 m Höhe fallen; Method B lässt einen Kopf aus poliertem Edelstahl mit 50.8 ± 0,13 mm Durchmesser aus 1.50 ± 0,01 m Höhe fallen.
- Gravimetrische Prüfung im Wareneingang: Nettofoliengewicht (kg) = Breite (m) × Dicke (µm) × Lauflänge (m) × Dichte (0,92 g/cm³) ÷ 1.000; eine Maschinen-Folienrolle mit 500 mm × 23 µm × 1.500 m enthält 15,87 kg Nettofolie zuzüglich 1.0 bis 1,5 kg Taragewicht für den Papier-Wickelkern.
Was ein technisches Datenblatt für Stretchfolie tatsächlich misst: Zeilenweise Eigenschaftsübersicht
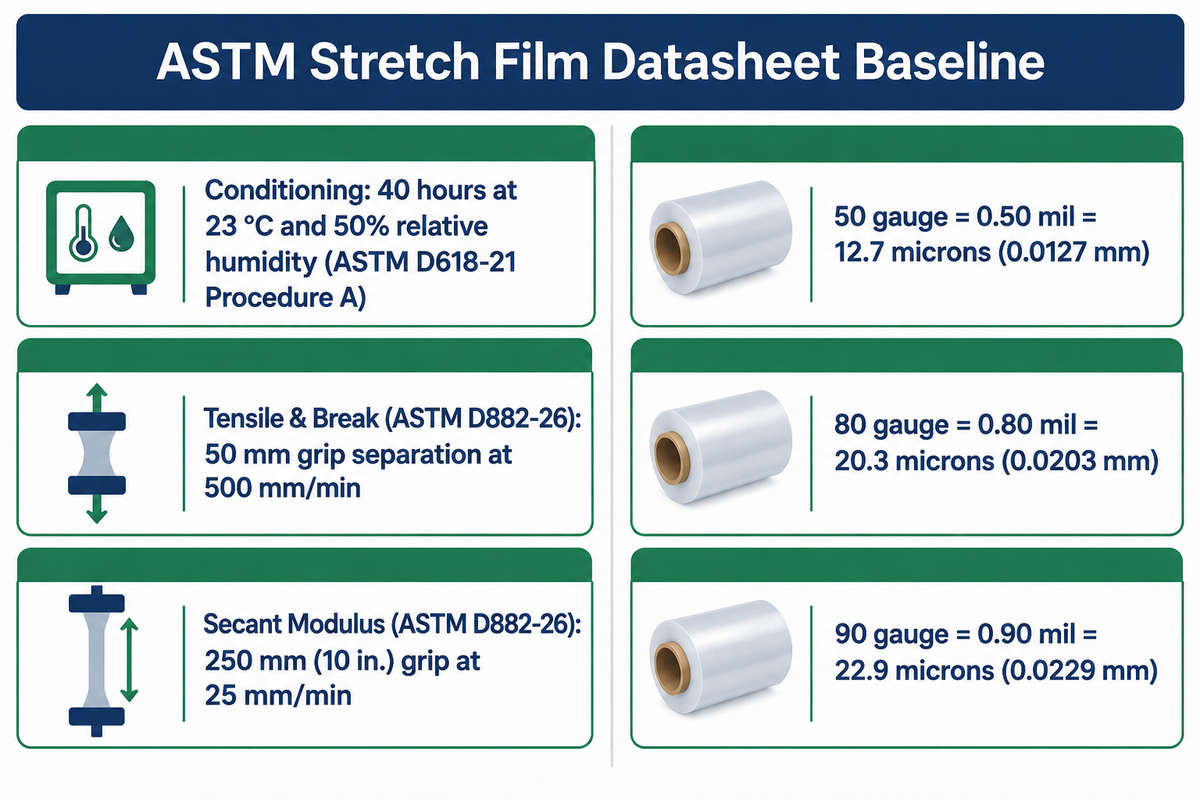
Ein standardmäßiges technisches Datenblatt für Stretchfolie weist Laborwerte an flachen Probestreifen aus, die gemäß der Norm ASTM D618-21 Procedure A mindestens 40 Stunden lang bei 23 °C und 50 % relativer Luftfeuchtigkeit konditioniert wurden, und deckt Dicke, Dichte ( ASTM D792 ), Zugfestigkeit ( ASTM D882-26 ), Weiterreißfestigkeit ( ASTM D1922 ), Fallbolzen-Schlagfestigkeit ( ASTM D1709 ), Haftung ( ASTM D5458 ) und Trübung ( ASTM D1003 ) ab. Ein standardmäßiges technisches Datenblatt für Stretchfolie dokumentiert Laborwerte an flachen Probestreifen, die gemäß der Norm ASTM D618-21 Procedure A mindestens 40 Stunden lang bei 23 °C und 50 % relativer Luftfeuchtigkeit konditioniert wurden, und umfasst Dicke, Dichte (ASTM D792), Zugfestigkeit (ASTM D882-26), Weiterreißfestigkeit (ASTM D1922), Fallbolzen-Schlagfestigkeit (ASTM D1709), Haftung (ASTM D5458) sowie Trübung (ASTM D1003).
Wenn Einkäufer Verpackungsmaterial verschiedener Folienhersteller bewerten, sind die Zeilen im Datenblatt nur dann aussagekräftig, wenn der zugrunde liegende Prüfaufbau und die Probenrichtung konstant gehalten werden. Obwohl internationale Einkäufer mitunter sowohl ASTM- als auch ISO-Verfahren anfragen, decken die geprüften Forschungsunterlagen für diesen Leitfaden die maßgeblichen ASTM-Normen ab und führen keine spezifischen ISO-Methodennummern auf. Laut der technischen Aufschlüsselung von BioPDI zu ASTM D882-26 (aktualisiert am 29. April 2026) regelt ASTM D882-26 im angegebenen Geltungsbereich die Zugprüfung dünner Kunststofffolien und -bahnen an Streifenproben in Maschinenrichtung (MD) und Querrichtung (TD), die mindestens 40 Stunden lang bei 23 °C und 50 % relativer Luftfeuchtigkeit gemäß der Norm ASTM D618-21 Procedure A konditioniert wurden. Nach ASTM D882-26 werden Streckspannung (in MPa oder psi), Reißfestigkeit (in MPa oder psi) und prozentuale Bruchdehnung bei Folien mit über 100 % Dehnung (wie im Prüfprotokoll von BioPDI angegeben) bei 50 mm Anfangseinspannlänge und 500 mm/min Traversengeschwindigkeit gemessen, während der übliche 1 %- oder 2 %-Sekantenmodul (in MPa oder psi, laut BioPDI-Protokoll) einen separaten Prüfkörper bei 250 mm (10 in.) Einspannlänge und 25 mm/min (1.0 in./min) Prüfgeschwindigkeit erfordert.
Zugwerte nach ASTM D882-26, die mit festen Traversengeschwindigkeiten an schmalen Streifen ermittelt wurden, lassen sich nicht direkt auf Anwendungen übertragen, deren Kraft-Zeit-Verlauf stark vom Laboraufbau abweicht. Um die Lücke zwischen Laborstreifenwerten und dem Praxiseinsatz in Lagertransport und Ladeeinheitensicherung zu schließen, bietet ASTM D4649-20(2025) den offiziellen Branchenleitfaden für die Auswahl und Anwendung von Stretchfolien in Palettierumgebungen.
Zeilenweiser TDS-Eigenschafts- und ASTM-Methoden-Decoder
Nutzen Sie den nachfolgenden zeilenweisen TDS-Eigenschafts- und ASTM-Methoden-Decoder, um jede Zeile auf dem Spezifikationsblatt eines Konfektionärs oder Rohstofflieferanten – wie die in der Patentveröffentlichung WO2018140308A1 einer Tochtergesellschaft der Dow Chemical Company dokumentierten Prüfverfahren für mehrschichtige Polyethylenfolien – auf reale Vorgänge beim Palettenwickeln zu übertragen:
| Eigenschaftszeile im Datenblatt | Maßgebliche ASTM- / ISO-Norm | Prüfbedingungen, Richtung & Einheiten | Auswirkung am Palettenwickler |
|---|---|---|---|
| Nennfoliendicke | Messschraube / Gravimetrisch | Gauge, mil oder µm (80 Gauge = 0.80 mil = 20,3 µm / 0,0203 mm) | Ausgangsquerschnitt der Folienbahn vor der Vordehnung im Folienschlitten |
| Dichte des Basisharzes | ASTM D792 | 0,917–0,920 g/cm³ Standard-LLDPE-Dichte | Kristallinität, Foliensteifigkeit und gravimetrische Massenbilanz des Rollengewichts |
| Streckspannung & Reißfestigkeit (MD/TD) | ASTM D882-26 | MD- & TD-Spannung in MPa oder psi; Dehnung in % (50 mm Einspannlänge, 500 mm/min) | Maximale Bahnspannung vor dem Einschnüren (Streckgrenze) und dem endgültigen Folienriss (Bruch) |
| Sekantenmodul bei 1 % oder 2 % Dehnung | ASTM D882-26 | MD- & TD-Steifigkeit in MPa oder psi; 250 mm (10 in.) Einspannlänge bei 25 mm/min | Elastische Rückstellsteifigkeit und Haltekraft an formstabilen Verpackungskartons |
| Weiterreißfestigkeit nach Elmendorf (MD/TD) | ASTM D1922 | MD- & TD-Weiterreißkraft in Gramm-Kraft (g) oder mN; jeder g/mil-Wert ist eine separat abgeleitete, dickenbezogene Kenngröße | Widerstand gegen das Weiterreißen eines Kanteneinrisses quer oder längs durch die gedehnte Folienbahn |
| Fallbolzen-Schlagfestigkeit (Dart Drop) | ASTM D1709 | Gramm (g); Method A (38,1 mm, 0,66 m) oder Method B (50,8 mm, 1,50 m) | Widerstand gegen plötzliche dynamische Stöße durch scharfe Palettensplitter |
| Durchstoßfestigkeit mit langsamer Prüfsonde | ASTM D5748-95 | Newton (N) und Joule (J) bei 250 mm/min Sondengeschwindigkeit | Quasistatischer Durchstoßwiderstand an hervorstehenden Ecken unter dauerhafter Wickelspannung |
| Schälhaftung (Peel Cling) & Highlight-Maximale Dehnung | ASTM D5458 / ASTM D4649-20(2025) | ASTM D5458 misst die Schälhaftung (g); der in WO2018140308A1 genannte Highlight-Prüfstand nach ASTM D4649 arbeitet mit 56 m/min (185 ft/min), sodass Haftung und Abrollkraft getrennte Messungen sind | Haftung des Folienendes auf der darunterliegenden Wickellage im Vergleich zur Dehnfähigkeit im angetriebenen Vorreckschlitten |
| Optische Trübung (Haze) | ASTM D1003 | Prozentuale (%) Lichtstreuung durch die ungedehnte Folie | Lesbarkeit von Barcodes mit Laser- und Kamerascannern im Lager durch mehrere Wickellagen hindurch |
Umrechnungsregeln für Gauge, mil und Mikrometer auf internationalen Datenblättern
Nordamerikanische Hersteller geben die Foliendicke in Gauge oder mil an, während europäische und asiatische technische Datenblätter Mikrometer (µm) oder Millimeter (mm) ausweisen. Da 1 mil exakt 25,4 µm (0,0254 mm) entspricht, sind 50 Gauge gleich 0.50 mil beziehungsweise 12.7 Mikrometer (0,0127 mm), 80 Gauge gleich 0.80 mil beziehungsweise 20.3 Mikrometer (0,0203 mm) und 90 Gauge gleich 0.90 mil beziehungsweise 22.9 Mikrometer (0,0229 mm). Beachten Sie, dass handelsübliche Referenztabellen im Lagerbereich, wie etwa die Gauge-Dicken-Umrechnungstabelle für Stretchfolie von TCD Tape, diese Nennwerte in Mikrometer auf 12.5 Mikrometer, 20 Mikrometer und 23 Mikrometer runden. Wer sowohl die exakte mathematische Umrechnung als auch die branchenübliche kaufmännische Rundung berücksichtigt, vermeidet Einheitenverwechslungen beim Vergleich eines importierten 20 µm-Datenblatts mit einer nordamerikanischen 80 Gauge-Spezifikation.
MD- gegenüber TD-Orientierung sowie Fallbolzen-Schlagfestigkeit gegenüber Durchstoßfestigkeit: Falsche Vergleiche vermeiden
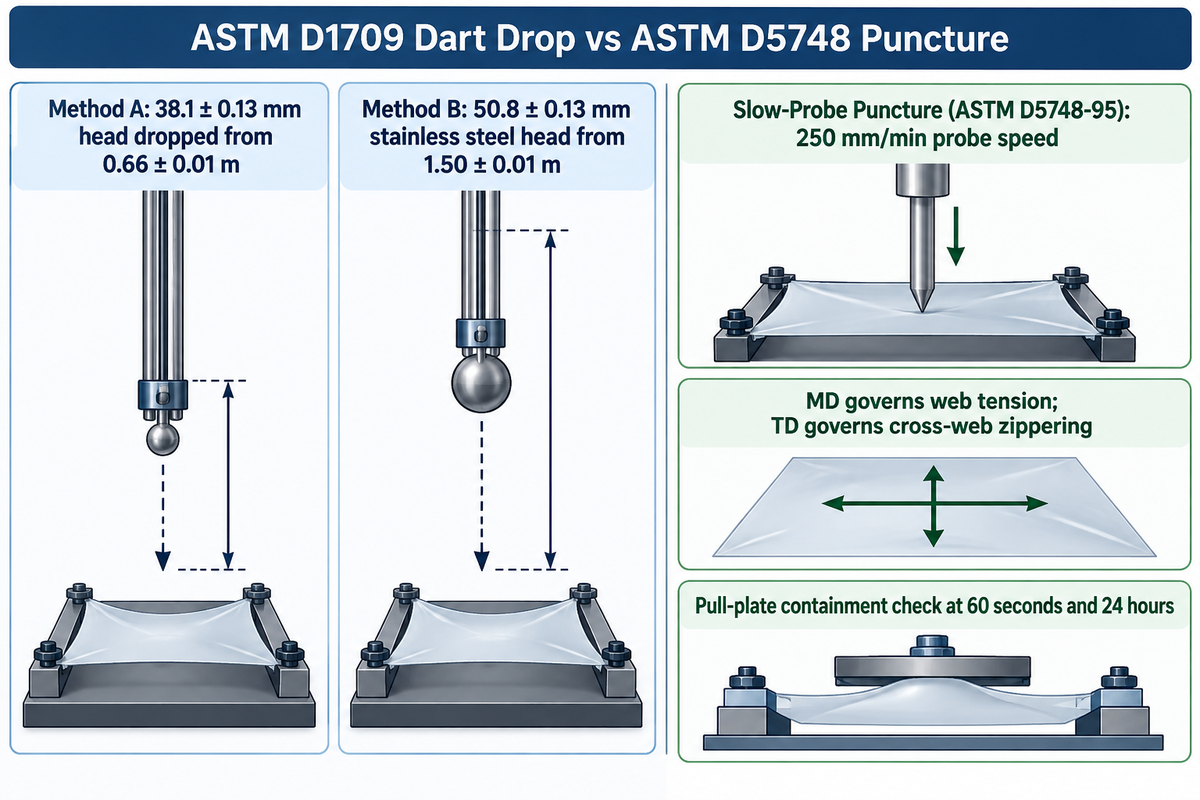
Die MD-Eigenschaften steuern die Längsspannung der Folienbahn beim Durchlaufen angetriebener Vorreckwalzen, während die TD-Eigenschaften das Querreißen begrenzen, wenn eine gedehnte Folienbahn an einer scharfen Palettenecke hängenbleibt.
Wählen Sie Stretchfolie danach aus, ob die Zugfestigkeitswerte an der Streckgrenze oder beim endgültigen Bruch angegeben sind und ob die Weiterreißfestigkeit auf die Foliendicke normiert wurde, anstatt nur auf den höchsten einzelnen Zugwert zu achten. Wenn Sie für einen Palettenwickler mit 250 % Vordehnung typische Richtwerte mit garantierten Mindesttoleranzen auf zwei Spezifikationsblättern vergleichen, fordern Sie verbindliche Mindestschwellenwerte – wie eine zweite Streckspannung in MD von mindestens 21,0 MPa und eine maximale Dehnung am Highlight-Prüfstand bei 56 m/min (185 ft/min) gemäß Dokumentation in WO2018140308A1 – und prüfen Sie diese anhand eines chargenspezifischen Analysenzertifikats (COA). Die Analyse von BioPDI zu ASTM D882-26 hebt hervor, dass die Reißfestigkeit (Tensile Strength at Break) die Kraft im exakten Moment des Probenbruchs und nicht die maximale Spitzenkraft heranzieht; obwohl beide Werte mitunter zusammenfallen, stimmen sie bei entfestigenden Polyethylenfolien nicht immer überein, weshalb die Norm die Angabe beider Werte vorschreibt. Zudem verringert sich, wie im technischen Leitfaden für Stretchfolie von Lantech berichtet wird, eine 65 Gauge (0.65 mil)-Folie nicht auf 26 Gauge unter der üblichen Definition der prozentualen Längenzunahme bei 250 % Vordehnung (welche 1 Längeneinheit auf 3.5 Einheiten streckt, also auf rund 18.6 Gauge / 19 Gauge an der Ladeeinheit); der Wert von 26 Gauge bei Lantech teilt 65 Gauge durch einen Streckfaktor von 2,5×, sodass Einkäufer stets prüfen sollten, welche Konvention für das Streckverhältnis eine Spezifikation verwendet.
Fallbolzenversuch nach ASTM D1709 Method A gegenüber Method B und Durchstoßprüfung nach ASTM D5748
Prüfer von Datenblättern lesen in zwei konkurrierenden Angeboten häufig „Dart Impact: 150 g (ASTM D1709)“ und gehen von identischer Durchstoßzähigkeit aus. Laut dem technischen Leitfaden von Industrial Physics zu ASTM D1709 umfasst ASTM D1709 jedoch zwei unterschiedliche Prüfaufbauten mit nicht vergleichbaren Schlagenergien: Method A nutzt einen halbkugelförmigen Fallkopf mit 38.1 ± 0,13 mm Durchmesser aus einer Fallhöhe von 0.66 ± 0,01 m, während Method B einen größeren Fallkopf aus poliertem Edelstahl mit 50.8 ± 0,13 mm Durchmesser aus 1.50 ± 0,01 m Fallhöhe einsetzt. Folglich lassen sich Grammwerte nach ASTM D1709 Method A und Method B zwischen Datenblättern nicht direkt vergleichen, und sie ersetzen auch nicht die Durchstoßprüfung mit langsamer Sonde nach ASTM D5748-95, bei der ein Prüfstempel mit 250 mm/min in die eingespannte Folie gedrückt wird, um langsames Kantenkriechen zu simulieren.
Statische Laborstreifenwerte erfassen die Spannungsrelaxation auf der Versandpalette nicht; bewerten Sie die Haltekraft der Ladeeinheit daher mittels Zugplattenprüfung (Pull-Plate) nach 60 Sekunden oder 24 Stunden im Anschluss an das Umwickeln, wie vom ASTM Subcommittee D10.25 beschrieben, während ASTM D4649-20(2025) einen Standardleitfaden für die Auswahl und Anwendung von Stretchfolien bereitstellt. In einer begutachteten Studie der Fachzeitschrift *Sensors* vom November 2025 (PMC12656129), in der handelsübliche LLDPE-Stretchfolien mit 15 µm, 17 µm und 23 µm Dicke bei Vordehnverhältnissen von 150 %, 200 % und 250 % (sowie bis zu 320 % bei Hochleistungs-Güteklassen) untersucht wurden, wiesen die Forscher nach, dass eine 23 µm-Standardfolie, die auf 150 % Vordehnung begrenzt war, für 6 Wickellagen 101 g Folie verbrauchte (138 g für 9 Lagen bei 42.80 N Stabilisierungskraft und 123 mm Auslenkung), während laut derselben *Sensors*-Studie eine 17 µm-Folie, die mit 240 % bis 320 % vorgedehnt wurde, lediglich 68 g bis 57 g Materialverbrauch aufwies und gleichzeitig 42.70 N bis 53.60 N Stabilisierungskraft für einen wirtschaftlichen Wickelzyklus lieferte.
| Beobachtete Störung an der Wickelanlage | Primär zu prüfende TDS-Eigenschaft | Richtung & ASTM-Methode | Diagnostischer Prüfschritt |
|---|---|---|---|
| Folienbahn reißt zwischen den Vorreckwalzen | Bruchdehnung & 2. Streckgrenze | MD — ASTM D882-26 | Prüfen Sie MD-Bruchdehnung und zweite Streckspannung gemäß der Norm ASTM D882-26 gegen Referenzrezepturen (etwa 21,0 MPa zweite Streckspannung in MD laut WO2018140308A1) |
| Kleiner Kanteneinriss reißt horizontal quer über die Folienrolle durch | Weiterreißwiderstand nach Elmendorf | TD & MD — ASTM D1922 (Gramm-Kraft g) | Prüfen Sie die Schnittqualität der Rollenkante und kontrollieren Sie die ausgewiesenen TD- und MD-Weiterreißkräfte nach ASTM D1922 (etwa 560 bis 580 g TD-Weiterreißkraft bei 0.8 mil Castfolie in US6265055B1) |
| Palettenecke durchstößt die Folie beim ruckartigen Anheben mit dem Gabelstapler | Fallbolzen-Schlagfestigkeit (Dart Drop) | Folienfläche — ASTM D1709 Method A | Klären Sie, ob das Datenblatt Method A (38,1 mm, 0,66 m) oder Method B (50,8 mm, 1,50 m) angibt, und ergänzen Sie dies durch Durchstoßdaten mit langsamer Sonde nach ASTM D5748-95 |
| Ladeeinheit verrutscht beim Transport 24 Stunden nach dem Umwickeln | 2 %-Sekantenmodul & Zugplattenkraft | MD — ASTM D882-26 (250 mm, 25 mm/min) | Prüfen Sie die Haltekraft per Zugplattenmessung sowohl 60 Sekunden als auch 24 Stunden nach der Anwendung, wie vom ASTM Subcommittee D10.25 beschrieben |
| Folienende löst sich ab oder benachbarte Paletten kleben aneinander | Schälhaftung & Reibungskoeffizient | Haft-/glatte Außenseite — ASTM D5458 / ASTM D1894 | Prüfen Sie die Schälhaftung nach ASTM D5458 auf der inneren Haftschicht und den Reibungskoeffizienten nach ASTM D1894 auf der äußeren Gleitschicht |
Cast- gegenüber Blas-LLDPE bei 80 Gauge (20 Mikrometer): Direkter Vergleich der technischen Datenblätter
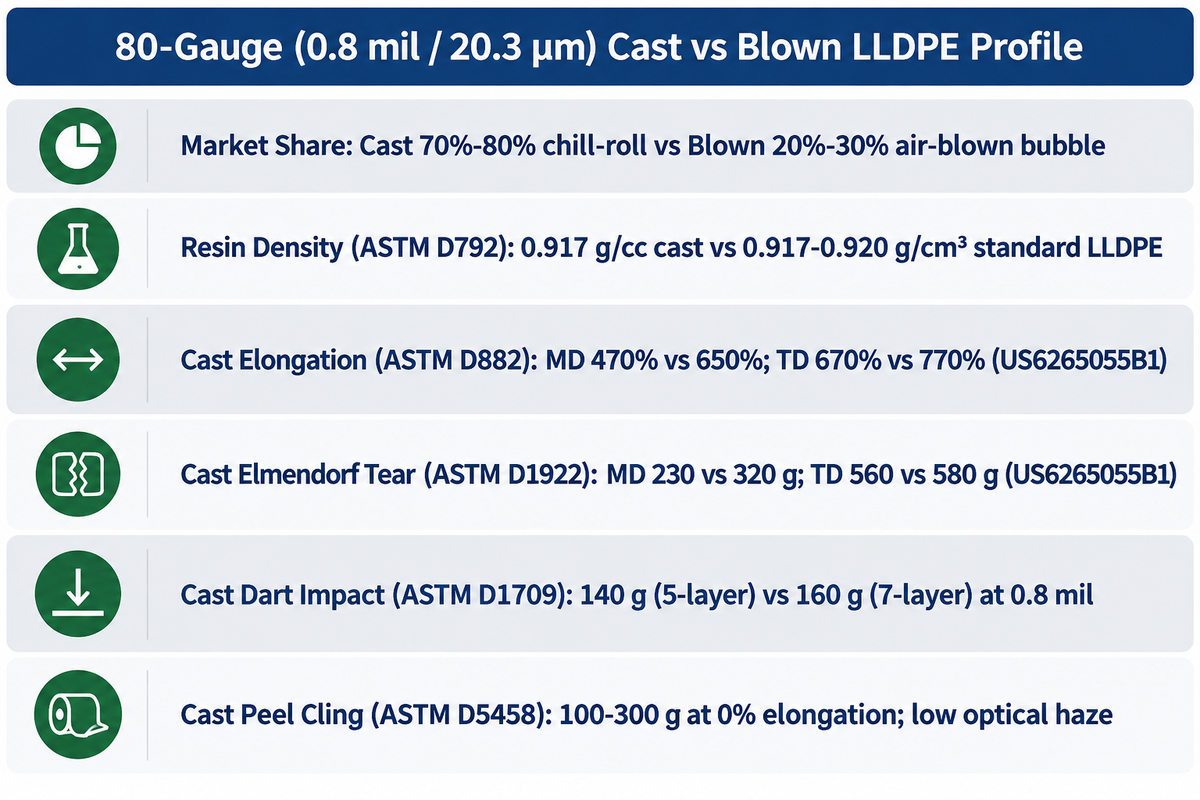
In US6265055B1 Tabelle 1 zeigen die 0.8 mil (80 Gauge / 20,3 µm) Cast-LLDPE-Strukturen nach ASTM D1922 eine MD-Weiterreißkraft von 230 bis 320 g und eine TD-Weiterreißkraft von 560 bis 580 g als gemessene Weiterreißwerte (beziehungsweise 230 bis 320 g/mil in MD und 560 bis 580 g/mil in TD bei Normierung auf die Dicke), während Lantech berichtet, dass Castfolie 70 % bis 80 % des Stretchfolienmarktes und Blasfolie 20 % bis 30 % ausmacht.
Automatisierte Zusammenfassungen behaupten häufig, dass Castfolie in Maschinenrichtung eine höhere Weiterreißfestigkeit als Blasfolie besitze, doch die Physik der Polymerverarbeitung und Patentprüftabellen belegen für Kühlwalzen-Castfolien genau den gegenteiligen Trend. Wie im US-Patent US6265055B1 (Beispiel 1, Tabelle 1) für 0.8 mil (80 Gauge) Cast-Hexen-/Metallocen-LLDPE-Folie mit einer Dichte von 0,917 g/cc dokumentiert, zeigt ein 5-Schicht- gegenüber einem 7-Schicht-Castaufbau bei Prüfung nach ASTM D882, D1922, D1709 und D5458 eine MD-Bruchdehnung von 470 % gegenüber 650 % sowie eine TD-Bruchdehnung von 670 % gegenüber 770 %. In der Patenttabelle weisen die beiden Caststrukturen eine MD-Weiterreißkraft nach Elmendorf von 230 gegenüber 320 g und eine TD-Weiterreißkraft von 560 gegenüber 580 g als gemessene Weiterreißwerte auf (während Anspruch 13 dickenbezogene Bereiche von 50 bis 350 g/mil in MD und 400 bis 700 g/mil in TD angibt), ergänzt durch eine Fallbolzen-Schlagfestigkeit von 140 gegenüber 160 g und eine Schälhaftung von 100 bis 300 g bei 0 % Dehnung. Beachten Sie, dass bei beiden Caststrukturen die TD-Weiterreißkraft nach Elmendorf (560–580 g) etwa doppelt so hoch ist wie die MD-Weiterreißkraft nach Elmendorf (230–320 g), weil der schnelle Abzug über die Kühlwalze die Polymerketten in Längsrichtung entlang MD ausrichtet. Behandeln Sie diese Werte für 0.8 mil (80 Gauge) in US6265055B1 als rezepturspezifisch: Sie gelten für 5-Schicht- und 7-Schicht-Hexen-/Metallocen-LLDPE-Rezepturen mit 0,917 g/cc, und obwohl unsere ausgewerteten Branchenquellen (Lantech und IPG) die Cast- und Blasextrusionsverfahren sowie deren Marktanteile dokumentieren, veröffentlichen sie keine korrespondierende Zahlentabelle für Blasfolie zu Elmendorf-Weiterreißkraft, Fallbolzenversuch, Haftung und optischer Trübung bei 80 Gauge.
Benchmark-Tabelle der Datenblätter für 80-Gauge (20 µm) Cast- gegenüber Blas-LLDPE
Im technischen Vergleich von Blas- und Cast-Stretchfolie von Lantech sowie im Katalog für industrielle Stretchfolie von IPG (der laut IPG 40 bis 120 Gauge / 10.2 bis 30.5 Mikrometer bei bis zu 250 % und 300 % Vordehnung abdeckt) dominiert die Castextrusion das schnelle, gleichmäßige Umwickeln von Standardpaletten, während sich die Blasextrusion besser für schwere, unregelmäßige Ladeeinheiten eignet, die eine höhere Kantenreißfestigkeit erfordern. Gleichzeitig erwähnt der Bericht von Packaging Digest über 5-schichtige Cast-Metallocen-Stretchfolie, dass moderne 5-Schicht-Cast-Metallocen-Güteklassen in 43 und 63 Gauge (20-in und 30-in Breite sowie 7.500 ft bzw. 10.500 ft Lauflänge) laut Packaging Digest bis zu 300 % Vordehnung erreichen, ohne ihre ladungssichernde Rückstellsteifigkeit einzubüßen.
| Datenblatt-Parameter | ASTM-Methode | 80-Gauge (0.8 mil / 20,3 µm) 5-Schicht- & 7-Schicht-Cast-LLDPE (US6265055B1) | Prozessprofil Blas-LLDPE (Lantech- & IPG-Basiswerte) |
|---|---|---|---|
| Marktanteil & Kühlverfahren | Extrusionsverfahren | 70 %–80 % Marktanteil laut Lantech; schnelle Kühlwalzen-Abschreckung (Chill-Roll) | 20 %–30 % Marktanteil laut Lantech; vertikal luftgekühlte Folienblase |
| Dichte des Basisharzes | ASTM D792 | 0,917 g/cc (Hexen- / Metallocen-LLDPE) | 0,917–0,920 g/cm³ Standard-LLDPE-Bereich |
| Bruchdehnung (MD / TD) | ASTM D882-26 | MD: 470 % (5-Schicht) gegenüber 650 % (7-Schicht); TD: 670 % gegenüber 770 % laut US6265055B1 | ASTM D882 gibt die MD- und TD-Bruchdehnung an Probestreifen an; die Vordehnung am Wickler (bis zu 250 %–300 % laut IPG) ist eine separate Produktspezifikation |
| Elmendorf-Weiterreißkraft (MD / TD) | ASTM D1922 | MD: 230 gegenüber 320 g; TD: 560 gegenüber 580 g ausgewiesene Weiterreißkräfte in US6265055B1 | Ausgewogenere MD/TD-Reißorientierung für scharfe, unregelmäßige Ecken |
| Fallbolzen-Schlagfestigkeit (Dart Drop) | ASTM D1709 | 140 g (5-Schicht) gegenüber 160 g (7-Schicht) bei 0.8 mil | ASTM D1709 weist die Fallbolzen-Schlagfestigkeit aus; Durchstoßfestigkeit mit langsamer Sonde und Kantenwiderstand erfordern separate Messungen nach ASTM D5748-95 |
| Schälhaftung & optische Klarheit | ASTM D5458 / D1003 | 100–300 g Schälhaftung bei 0 % Dehnung; geringe optische Trübung und leises Abrollen | Höhere Haftklebkraft und höhere optische Trübung; lauteres Abrollgeräusch |
Wenn Ihre Anwendung über die normale Innenlagerung hinausgeht, prüfen Sie die Additivzeilen im technischen Datenblatt: Die Außenlagerung auf Freiflächen erfordert UV-stabilisierte Stretchfolie für den Außenbereich, der Überseeexport von bearbeitetem Stahl oder Automobilgussteilen verlangt korrosionshemmende VCI-Stretchfolie, und das Palettieren von Chemikalienfässern oder Elektronikbauteilen erfordert antistatische Stretchfolie.
Typische Richtwerte gegenüber Mindestspezifikationsgrenzen: Vom TDS zur Einkaufsspezifikation und zum COA
Ein standardmäßiges technisches Datenblatt für Stretchfolie führt unverbindliche typische Richtwerte zur Produktvorauswahl auf. Ein standardmäßiges technisches Datenblatt für Stretchfolie nennt unverbindliche typische Werte für die Vorauswahl, während die Einkaufsspezifikation Mindestwerte oder Toleranzen festlegt, gegen die ein chargenspezifisches Analysenzertifikat (COA) berichten muss.
Öffentliche ASTM-Prüfnormen und veröffentlichte Forschungsunterlagen geben keine universellen Zahlentoleranzen für Rollengewicht, Foliendicke oder Rollenbreite vor; Einkäufer müssen diese beidseitigen Abnahmetoleranzen direkt in ihrer Einkaufsspezifikation oder Qualitätsvereinbarung mit dem Folienhersteller festlegen. Daher müssen diese Toleranzen in der Einkaufsspezifikation oder Qualitätsvereinbarung des Käufers mit dem Konfektionär definiert werden.
Checkliste zur gravimetrischen Rollengewichts- und COA-Toleranzprüfung
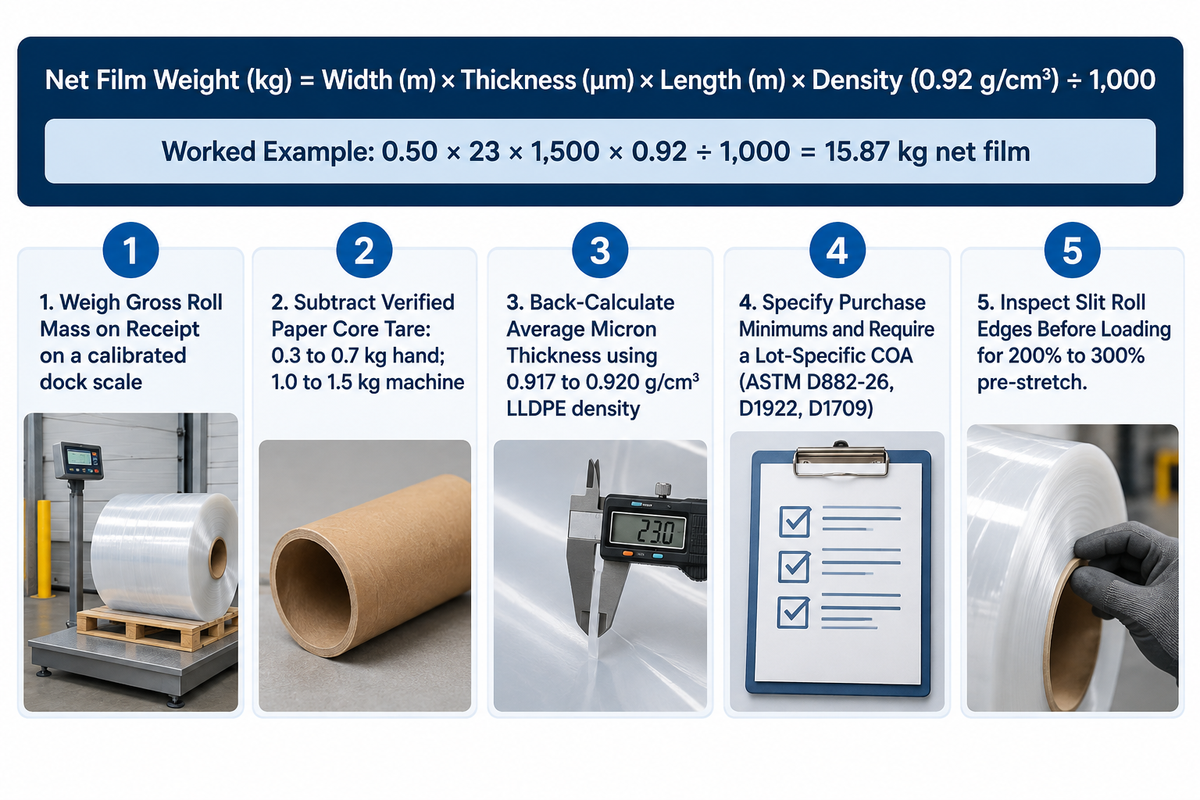
Im Wareneingang steht selten eine auf 23 °C klimatisierte Labormessschraube bereit, doch jedes Lager mit einer geeichten Plattformwaage kann die Nettomasse der gesamten Folienrolle und die durchschnittliche Mikrometerdicke in zwei Minuten überprüfen. Die im Rollengewichtsrechner für Stretchfolie von Tuosheng Pack dargestellten Zusammenhänge ermöglichen die Bestimmung der Nettomasse der Polyethylenfolie nach einer direkten physikalischen Formel:
Nettofoliengewicht (kg) = Breite (m) × Dicke (µm) × Lauflänge (m) × Dichte (0,92 g/cm³) ÷ 1.000. Rechenbeispiel: Für eine Standard-Maschinenrolle mit 500 mm (0,50 m) Breite × 23 µm (90 Gauge) Dicke × 1.500 m Lauflänge bei einer LLDPE-Dichte von 0,92 g/cm³ gilt: 0,50 × 23 × 1.500 × 0.92 ÷ 1.000 = 15,87 kg Netto-Stretchfolie. Rechnet man ein übliches Papier-Wickelkern-Taragewicht für Maschinenrollen von 1.0 bis 1,5 kg hinzu, ergibt sich ein Bruttowaagengewicht von 16.87 bis 17,37 kg (während Papier-Wickelkerne für Handrollen 0.3 bis 0,7 kg wiegen).
Beachten Sie, dass diese gravimetrische Rollengewichtsformel die durchschnittliche Dicke der gesamten Folienrolle misst (basierend auf einer Standard-LLDPE-Dichte von 0.917 bis 0,920 g/cm³ bzw. einer Nennrechendichte von 0,92 g/cm³ nach Abzug des Papier-Wickelkern-Taragewichts); gibt das Lieferanten-TDS nach ASTM D792 eine steifere LMDPE- oder Coextrusionsdichte an, setzen Sie diese deklarierte Dichte ein und kombinieren Sie die Waagenprüfung mit einer Dickenprofil-Messung quer zur Bahn, um lokale Dickenstreifen zu erkennen. Darüber hinaus darf eine als „Equivalent Gauge“ vermarktete Folienrolle bei der Ermittlung des Nettorollengewichts niemals mit einer echten Mikrometerdicke gleichgesetzt werden. Für Konfektionäre, die Mutter-Jumborollen einkaufen, bieten wir einen Leitfaden zur Weiterverarbeitung von Stretchfolien-Jumborollen an, um Schneidtoleranzen und Hülsenwandgewichte abzustimmen.
- Bruttorollenmasse bei Anlieferung wiegen: Legen Sie eingehende Musterrollen auf eine geeichte Wareneingangswaage und erfassen Sie das Bruttogewicht in Kilogramm zur Bestellung.
- Geprüftes Taragewicht des Papier-Wickelkerns abziehen: Ziehen Sie das exakte Taragewicht des 3-Zoll-Papier-Wickelkerns ab (0.3 bis 0,7 kg bei Handrollen; 1.0 bis 1,5 kg bei Maschinenrollen), damit Hülsenkarton nicht als Kunststofffolie mitgezählt wird.
- Durchschnittliche Mikrometerdicke zurückrechnen: Teilen Sie das Nettofoliengewicht (kg) × 1.000 durch
Breite (m) × Lauflänge (m) × vom Lieferanten deklarierte Dichte(etwa 0.917 bis 0,920 g/cm³ für Standard-LLDPE oder 0,92 g/cm³ Nennwert), um zu bestätigen, dass die tatsächliche durchschnittliche Mikrometerdicke mit der Bestellung übereinstimmt. - Einkaufsmindestwerte festlegen und chargenspezifisches COA anfordern: Definieren Sie die zulässigen Mindestwerte und Maßtoleranzen in der Einkaufsspezifikation und verlangen Sie ein chargenspezifisches COA, das die Prüfergebnisse für MD-Bruchdehnung nach ASTM D882-26, MD/TD-Weiterreißfestigkeit nach ASTM D1922 und Fallbolzen-Schlagfestigkeit nach ASTM D1709 Method A gegen diese Grenzwerte und Toleranzen ausweist.
- Geschnittene Rollenkanten vor dem Einlegen prüfen: Weisen Sie Folienrollen mit teleskopierten Wicklungen, gequetschten Wickelkernen oder Klingenschnitt-Kerben an den Kanten zurück, die bei bis zu 200 % bis 300 % Vordehnung – wie in den Maschinenfolien-Spezifikationen von IPG angegeben – zu Folienrissen führen können.
So prüfen Sie Lieferanten-Datenblätter und spezifizieren Musterrollen für Ihre Wickelanlage
Ein qualifizierter Stretchfolienlieferant sollte vollständige ASTM-Methodennummern sowie getrennte MD/TD-Richtungswerte vorlegen, nachweisen, dass dickenreduzierte Folien oder Folien mit Post-Industrial-Rezyklatanteil (PIR) die geforderten Weiterreiß- und Vordehngrenzen einhalten, und einen kontrollierten Paletten-Praxistest bestehen, bei dem der tatsächliche Folienverbrauch in Gramm pro Palette sowie die 24-Stunden-Haltekraft gemessen werden.
Nachhaltiges Verpackungsdesign, Dickenreduzierung (Downgauging) und geschlossene Recyclingkreisläufe verändern die Beschaffung industrieller Stretchfolie in globalen Lieferketten grundlegend. Laut einer 2026 in *Sustainability* veröffentlichten Ökobilanz (MDPI Sustainability 18(12), 5960) soll der weltweite Markt für Verpackungsfolien von USD 105,4 Milliarden im Jahr 2024 auf USD 159,7 Milliarden bis 2033 wachsen, und der Wechsel von einer herkömmlichen 23 µm-Neuwarefolie auf eine hülsenlose 20 µm-Folie mit 30 % Post-Industrial-Rezyklat (PIR) aus LLDPE senkt die Klimawirkung laut Studie um 15 %. Wie jedoch die Patentveröffentlichung WO2018212962A1 in Bezug auf mehrschichtige Polyolefin-Stretchfolien warnt, sind tiefgreifende Rezepturänderungen nicht immer ohne das Risiko eines höheren Ausschusses möglich, wenn die mechanische Weiterreißfestigkeit und die Vordehnstabilität nicht zuvor verifiziert werden.
Begutachtete Untersuchungen in PMC12656129 weisen darauf hin, dass manche kommerziellen Katalogblätter lediglich fünf Basisangaben – Dicke, Rollengewicht, Rollenlänge, vorgedehnte Länge und prozentuale Vordehnung – aufführen, während sie die dynamische Ladungsstabilisierungskraft weglassen. Ebenso liefern Hersteller wie Intertape Polymer Group (IPG) zwar sowohl Maschinen- als auch Hand-Stretchfolien über 40 bis 120 Gauge (10.2 bis 30.5 Mikrometer), doch geht aus öffentlichen Online-Katalogseiten nicht hervor, welche Hersteller vollständige Datenblätter mit ASTM-Prüfbedingungen für beide Produktlinien veröffentlichen, sodass Einkäufer das chargenspezifische ASTM-Datenblatt im Rahmen der Lieferantenqualifizierung direkt anfordern müssen. Die Haftwerte nach ASTM D5458 und die Ergebnisse zur maximalen Dehnung am Highlight-Prüfstand (ermittelt bei 56 m/min bzw. 185 ft/min im Zusammenhang mit ASTM D4649, wie in WO2018140308A1 referenziert) sind getrennte Messungen unter definierten Laborbedingungen; keines der beiden Ergebnisse lässt sich ohne einen realen Praxistest am Wickler direkt auf Tiefkühllager oder staubige Versandrampen übertragen. Wenn Sie bei UD Packaging ein Angebot oder eine Musterrolle für Maschinen-Stretchfolie anfragen, teilen Sie uns Ihr Vordehnverhältnis am Folienschlitten (etwa bis zu 200 %, 250 % oder 300 % gemäß handelsüblichen Wicklerspezifikationen), die Palettenabmessungen, das Ladegewicht und die Lagertemperatur mit, damit unser Team eine passende Cast- oder Blas-Güteklasse empfehlen und Musterrollen für den Praxistest vor Ort bereitstellen kann.
Häufig gestellte Fragen
Warum versagen zwei 80-Gauge-Stretchfolien mit ähnlicher Reißfestigkeit auf einem Palettenwickler mit 250 % Vordehnung unterschiedlich?
Zwei 80-Gauge-Stretchfolien versagen unterschiedlich, weil ein Vorreckschlitten mit 250 % Vordehnung (wie im Wicklerleitfaden von Lantech beschrieben) unterhalb des Bruchpunkts arbeitet, sodass Folien mit geringerer zweiter Streckspannung, niedrigerem üblichem 2 %-Sekantenmodul nach der Norm ASTM D882-26 oder geringerer Elmendorf-Weiterreißfestigkeit nach ASTM D1922 kleine Kanteneinrisse zu vollständigen Folienrissen ausweiten. Nach ASTM D882-26 wird die Reißfestigkeit beim endgültigen Bruch der Probe erfasst, während 470 % bis 650 % den zugehörigen MD-Bruchdehnungsbereich für die 0.8 mil Castfolien-Rezepturen in US6265055B1 darstellen.
Wie kann der Wareneingang die Dicke einer Stretchfolie überprüfen, wenn das Lieferanten-TDS nur typische Richtwerte angibt?
Wiegen Sie die eingehende Folienrolle auf einer geeichten Waage, ziehen Sie das Taragewicht des 3-Zoll-Papier-Wickelkerns ab (0.3 bis 0,7 kg bei Handrollen bzw. 1.0 bis 1,5 kg bei Maschinenrollen) und wenden Sie die gravimetrische Massenbilanzformel an: Nettofoliengewicht (kg) = Breite (m) × Dicke (µm) × Lauflänge (m) × 0,92 g/cm³ ÷ 1.000. Eine Standardrolle mit 500 mm × 23 µm × 1.500 m ergibt 15,87 kg Nettofolie.
Worin besteht der Unterschied zwischen den Fallbolzenwerten nach ASTM D1709 Method A und Method B auf einem Stretchfolien-Datenblatt?
ASTM D1709 Method A lässt einen halbkugelförmigen Fallkopf mit 38.1 ± 0,13 mm Durchmesser aus 0.66 ± 0,01 m Höhe fallen, während Method B einen größeren Fallkopf aus poliertem Edelstahl mit 50.8 ± 0,13 mm Durchmesser aus 1.50 ± 0,01 m Höhe fallen lässt. Da sich sowohl die Kopfgeometrie als auch die kinetische Fallenergie unterscheiden, können Grammwerte nach Method A und Method B nicht direkt zwischen Lieferanten-Datenblättern verglichen werden.
Warum ist die Elmendorf-Weiterreißfestigkeit in Maschinenrichtung (MD) bei Cast-LLDPE-Folie geringer als bei Blas-LLDPE-Folie gleicher Dicke?
Bei der Castextrusion zieht die schnelle Abschreckung auf der Kühlwalze die geschmolzene LLDPE-Bahn in Längsrichtung aus und richtet die Polymerketten entlang der Maschinenrichtung (MD) aus. In US6265055B1 Tabelle 1 weisen die 0.8 mil (80 Gauge) Caststrukturen nach ASTM D1922 eine MD-Weiterreißkraft von 230 bis 320 g und eine TD-Weiterreißkraft von 560 bis 580 g als gemessene Weiterreißwerte auf.
Wann sollte ein Einkäufer ein chargenspezifisches Analysenzertifikat (COA) verlangen, anstatt sich auf ein Standard-TDS für Stretchfolie zu verlassen?
Fordern Sie stets ein chargenspezifisches Analysenzertifikat (COA) an, statt sich auf ein allgemeines technisches Datenblatt für Stretchfolie zu verlassen, sobald Sie automatische Wickelmaschinen mit bis zu 200 % bis 300 % Vordehnung betreiben (wie in den Maschinenfolien-Spezifikationen von IPG angegeben), schwere Exportpaletten versenden oder enge Toleranzen für Nettorollengewicht und Mikrometerdicke durchsetzen müssen. Ein Standard-Datenblatt nennt unverbindliche typische Richtwerte zur Vorauswahl, während die Einkaufsspezifikation die Mindestwerte oder Toleranzen festlegt, gegen die ein chargenspezifisches COA berichtet.
Benötigen Sie Unterstützung dabei, ein technisches Datenblatt für Stretchfolie mit dem Vordehnverhältnis Ihres Palettenwicklers, Ihrer Ladegeometrie und Ihren Toleranzen für das Nettorollengewicht abzustimmen? Kontaktieren Sie UD Packaging, um Ihre Zielspezifikationen zu besprechen und Musterrollen über unsere UD Packaging-Kontaktseite anzufordern.
Literatur und Quellen
- NCBI PubMed Central (PMC12656129, Sensors 2025), Bewertung von 15 µm, 17 µm und 23 µm LLDPE-Stretchfolien und Haltekräften nach Vordehnung
- BioPDI, ASTM D882-26 gegenüber ISO 527-3:2018 Zugprüfung dünner Kunststofffolien und Konditionierung nach ASTM D618-21 Procedure A
- ASTM International, ASTM D4649-20(2025) Standardleitfaden für die Auswahl und Anwendung von Stretchfolien
- ASTM Subcommittee D10.25, Zugplattenprüfung (Pull-Plate) an Stretchfolien nach 60 Sekunden und 24 Stunden
- Industrial Physics, Fallbolzen-Schlagprüfung (Spezifikationen nach ASTM D1709 Method A gegenüber Method B)
- US-Patent US6265055B1, Mehrschichtige Cast-LLDPE-Stretchfolie 0.8 mil (80 Gauge) Eigenschaftstabelle nach ASTM D792, ASTM D882, ASTM D1922, ASTM D1709, ASTM D5458, ASTM D1894 und ASTM D1003
- WIPO-Patentveröffentlichung WO2018140308A1, Mehrschichtige Stretchfolie Prüfverfahren nach ASTM D882, ASTM D1922, ASTM D1709, ASTM D5748-95 und ASTM D4649
- Lantech, Herstellung von Blas- gegenüber Cast-Stretchfolie, Marktanteile und Dickenreduktion bei 250 % Vordehnung
- TCD Tape, Umrechnungstabelle für Stretchfolie in Gauge, mil, Mikrometer und Millimeter
- Intertape Polymer Group (IPG), Spezifikationen für Cast- und Blas-Maschinen- sowie Hand-Stretchfolie
- Tuosheng Pack, Gravimetrische Formel für das Rollengewicht von Stretchfolie und Referenzwerte für das Wickelkern-Taragewicht
- Packaging Digest, Fünfschichtige Cast-Metallocen-Stretchfolie bei 300 % Vordehnung
- MDPI Sustainability (2026, 18(12), 5960), Ökobilanz dickenreduzierter LLDPE-Stretchfolien und solcher mit 30 % PIR-Anteil
- WIPO-Patentveröffentlichung WO2018212962A1, Rezeptur und mechanische Stabilität mehrschichtiger Stretchfolien