Comuníquese con UD Packaging Company

Actualizado en noviembre de 2026 | Guía técnica de inspección de recepción y compras
Un centro de cartón para película stretch es el tubo de cartón bobinado en espiral que soporta la película de polietileno lineal de baja densidad durante el bobinado, el tránsito y la dispensación. Los rollos manuales de América del Norte y los rollos de máquina globales suelen utilizar un diámetro interior de 76.2 mm (3 in). Los rollos manuales europeos utilizan comúnmente un diámetro interior de 50 mm (2 in) con un ancho de película de 450 mm o 500 mm. Los rollos estrechos de flejado utilizan centros de 38 mm (1.5 in), mientras que los tubos de máquina añaden de 7 a 15 mm de sobresaliente por lado.
En un rollo manual de 2.0 kg netos, los centros estándar pesan de 0.35 a 0.55 kg y los tubos de pared gruesa alcanzan 0.70 kg. Los centros de rollos de máquina suelen pesar de 1.1 kg a 1.8 kg según el espesor de pared y las demandas de par de la envolvedora. Revisar las especificaciones de rollos de película stretch industrial junto con las normas ISO 11093 ayuda a los equipos a verificar la tolerancia del diámetro interior, el aplastamiento radial y el peso neto de la película.
Respuesta directa: Los centros estándar de película stretch para máquina utilizan un diámetro interior de 76.2 mm (3 in) con una tolerancia de ±0.5 mm. Los centros manuales miden 76.2 mm (3 in) en América del Norte o 50 mm (2 in) en Europa y pesan de 0.35 a 0.55 kg (hasta 0.70 kg para paredes gruesas). Los rollos de máquina con centro suelen incluir de 7 a 15 mm de labio sobresaliente por lado.
| Parámetro | Rollo de película stretch manual | Rollo de película stretch para máquina | Rollo estrecho para agrupado / Centro extendido |
|---|---|---|---|
| Diámetro interior nominal (ID) | 50 mm / 50.8 mm (2 in) o 76.2 mm (3 in) | 76 mm / 76.2 mm (3 in, tolerancia ±0.5 mm) | 38 mm (1.5 in) a 76.2 mm (3 in) |
| Ancho estándar de película | 450 mm o 500 mm (18 in EE. UU.) | 500 mm (20 in EE. UU.) | Ancho personalizado o lámina de 450–500 mm |
| Sobresaliente / Extensión del centro | Borde al ras o labio de 7–15 mm por lado | Labio de 7 a 15 mm por lado (14–30 mm total) | Mango extendido de 1 in a 5 in (25–127 mm) |
| Peso tara típico del centro | 0.35 a 0.55 kg (hasta 0.70 kg pared gruesa) | 1.10 kg a 1.80 kg (varía según espesor de pared) | Varía según extensión del mango y capas de pared |
| Espesor de pared típico | Pared kraft ligera de 3.5 mm a 4.5 mm | Pared de alta rigidez de 6.0 mm a 12.0 mm | Adaptado al agarre manual o tensión de agrupado |
Conclusiones clave de ingeniería
- Las pruebas de ROLL Lab muestran que el aplastamiento plano según ISO 11093-9 y CCTI T-108 tiene poca correlación con el aplastamiento radial. Especifique el aplastamiento radial mínimo en bar (método T-158 o T-159) con un margen sobre la presión de línea.
- Un estudio revisado por pares de junio de 2026 en PubMed Central (PMC12656129) evaluó un rollo de 23 um. El tubo de cartón representa alrededor del 1.5% del impacto climático total.
- En pruebas empíricas realizadas por ROLL Lab, se descubrió que cada aumento de un punto porcentual en la humedad reduce la resistencia al aplastamiento radial en aproximadamente un 7.1%. Redujo la rigidez del diámetro interior en un 12.3% y el aplastamiento plano en un 3.6%.
- En un rollo manual de 2.0 kg netos, un centro de 0.35 kg a 0.70 kg representa del 14.9% al 25.9% del peso bruto. Dos rollos de máquina de 15.0 kg brutos con centros de 1.1 kg frente a 1.8 kg difieren entre un 8% y un 12% en metraje de película utilizable.
Dimensiones estándar del centro de película stretch: Diámetro interior, longitud y peso tara
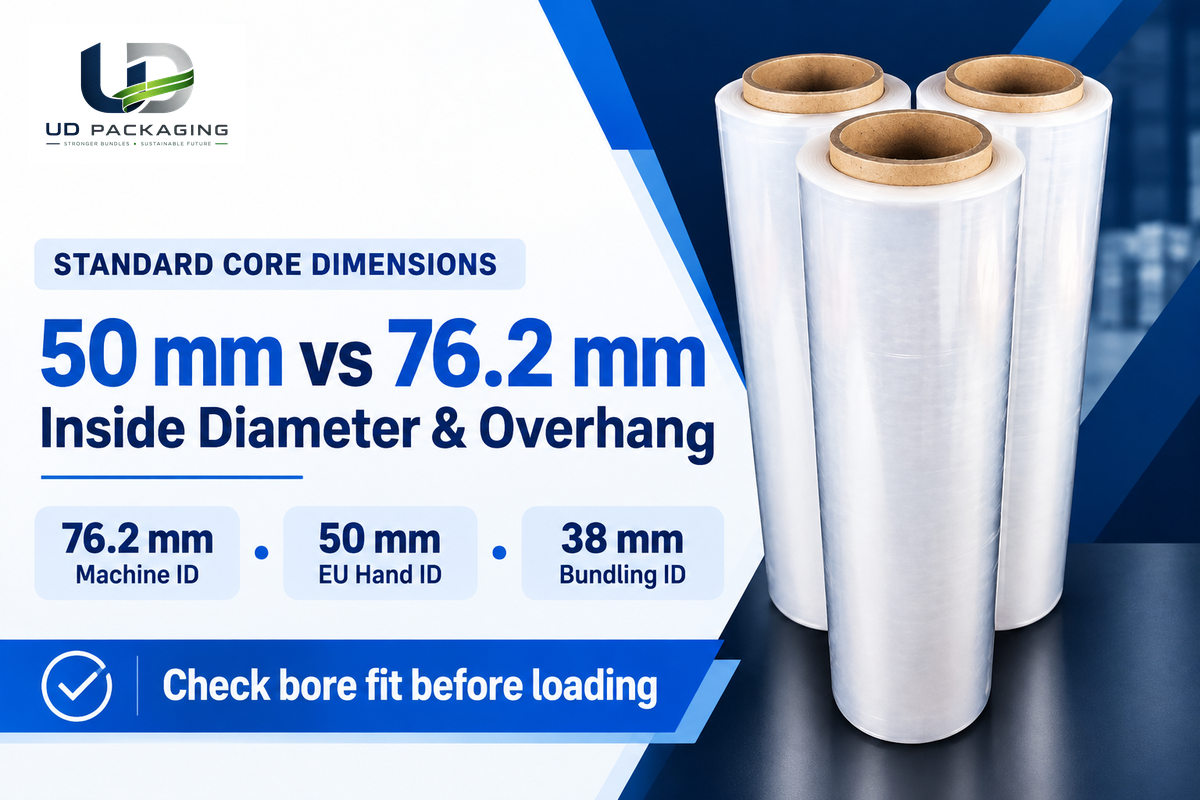
Los centros estándar de película stretch para máquina utilizan un diámetro interior de 76.2 mm (3 in) con tolerancia de ±0.5 mm. También incluyen de 7 a 15 mm de sobresaliente por lado. Los rollos manuales utilizan 76.2 mm en América del Norte o 50 mm en Europa. Esos centros manuales pesan de 0.35 a 0.55 kg, alcanzando 0.70 kg en paredes gruesas.
Según el resumen de iTeh sobre ISO 11093-4:2022 (ISO 11093-4), la norma especifica métodos de ensayo dimensional para tubos de papel y cartón. Cubre diámetro interior, diámetro exterior, espesor de pared y longitud. Las especificaciones de Western Container Corp muestran que los convertidores fabrican centros bobinados en espiral en diámetros interiores de 2 pulgadas (50.8 mm) y 3 pulgadas (76.2 mm). Hanpak señala que la película manual en EE. UU. usa 18 pulgadas de ancho en centros de 3 pulgadas (76 mm). Las plantas europeas usan 450 mm o 500 mm de ancho de película en centros manuales de 50 mm y centros de máquina de 76 mm.
Un centro con un diámetro interior real de 76.0 mm tiene una interferencia diametral de 0.2 mm en un eje rígido de 76.2 mm. Un centro de cartón subdimensionado de 76.0 mm forzado sobre un mandril de acero sólido de 76.2 mm se atasca en el equipo de embalaje. Por el contrario, una holgura excesiva patina sobre los conos mecánicos durante la aceleración del carro. Las preferencias regionales de diámetro interior (76.2 mm en América del Norte frente a 50.8 mm en Europa) varían según la flota de dispensadores y el herramental del convertidor.
| Formato de rollo y referencia de origen | Diámetro interior (Métrico / Imperial) | Ancho de película | Longitud / Sobresaliente del centro | Peso tara del centro | Pared / Espesor de película |
|---|---|---|---|---|---|
| Película manual norteamericana (Hanpak / Western Container) | 76.2 mm (3.0 in) | 18 in (457 mm) o 20 in | Al ras o labio de +7 a 15 mm/lado | 0.35 kg a 0.55 kg (0.70 kg pesado) | Pared de 3.5–4.5 mm; espesor nominal 60–120 gauge |
| Película stretch manual europea (Referencia Hanpak) | 50 mm / 50.8 mm (2.0 in) | 450 mm o 500 mm | Al ras o labio de +7 a 15 mm/lado | 0.35 kg a 0.55 kg estándar | Espesor de película de 15 um a 30 um |
| Rollo manual neto de 2.0 kg (Especificación Teagolpack) | 76 mm (3.0 in) | 500 mm | Ajustado a lámina de 500 mm | Centro de cartón de 0.35 kg a 0.70 kg | Película LLDPE de 20 um (espesor nominal 80 gauge) |
| Rollo de película stretch para máquina (Hanpak / Sonoco RCS) | 76 mm / 76.2 mm (3.0 in, ±0.5 mm) | 500 mm (20 in) | 514 mm a 530 mm (+7–15 mm/lado) | Masa del centro de 1.10 kg a 1.80 kg | Pared de 6.0–12.0 mm; película de 15–30 um |
| Rollo de agrupado con centro extendido (Castle Industrial) | 38 mm (1.5 in) o 76.2 mm (3 in) | Ancho manual o de agrupado | Extensión de +1 in a 5 in (25–127 mm) | Incluye masa del mango extendido | Envoltura LLDPE de 15 um a 23 um |
Al adquirir rollos de película stretch manual con centros de 50 mm y 76 mm, asegúrese primero de alinear el diámetro interior del tubo con sus dispensadores de freno manual. Cambiar de un centro de 76 mm a uno más ligero de 50 mm reduce el diámetro del tubo cuando el peso de la película, el espesor de pared y el empaque en caja permanecen comparables. Confirme primero que sus dispensadores de piso tengan un cono de 50 mm para envolver tarimas.
Rollos de película stretch con centro al ras vs. centro extendido vs. sin centro: Ajuste al dispensador y compensaciones de residuos
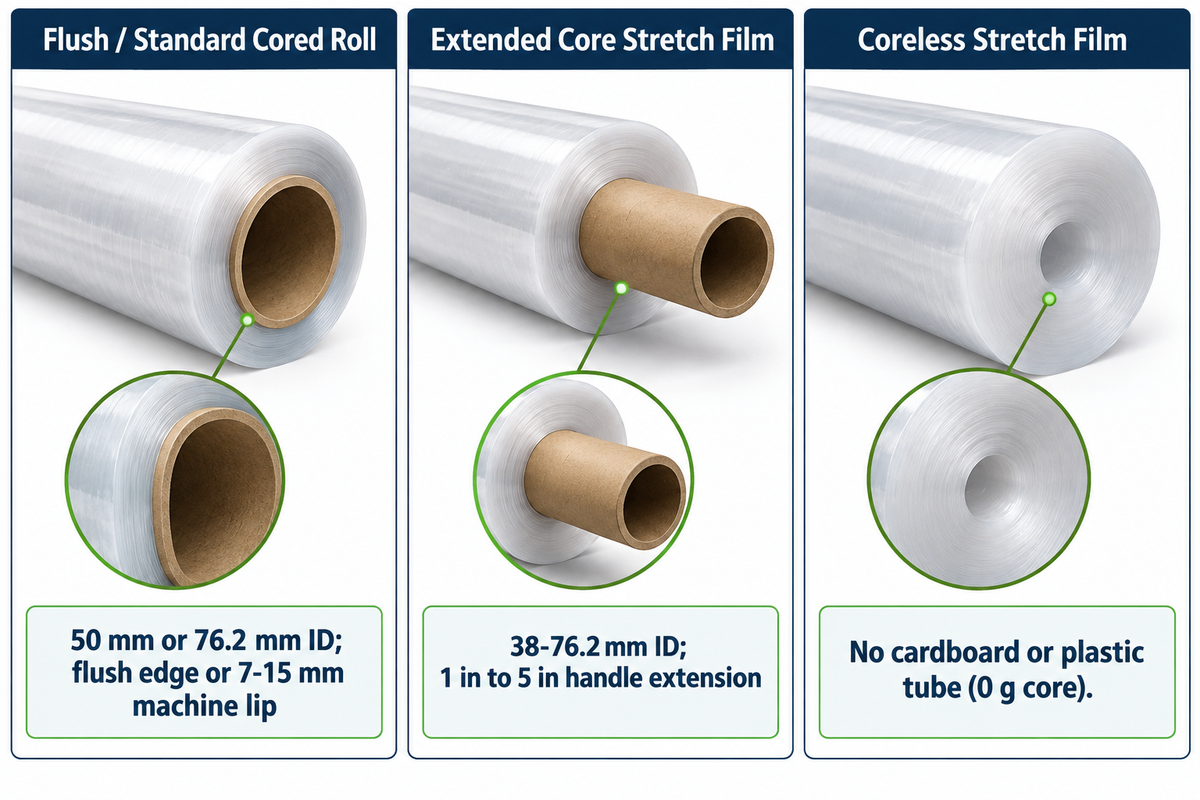
Elija rollos con centro al ras cuando el diámetro interior del centro y el diámetro exterior del rollo coincidan con sus dispensadores o envolvedoras de tarimas. Según Castle Industrial, la película stretch con centro extendido utiliza una extensión de mango de 1 pulgada en rollos manuales o una extensión de 5 pulgadas en rollos de máquina. Utilice películas stretch sin centro con adaptadores manuales reutilizables compatibles o mandriles expansibles.
Un centro de cartón al ras termina aproximadamente al mismo nivel que los bordes de la película. Algunos rollos de máquina con centro dejan un labio de cartón expuesto donde los mandriles del carro necesitan holgura en el borde. Según Castle Industrial, la película para tarimas con centro extendido utiliza un centro de cartón que sobresale 1 pulgada en rollos manuales o 5 pulgadas en rollos de máquina más allá del ancho de la película. En los rollos manuales, esa extensión de 1 pulgada actúa como un mango integrado. Las películas con centro extendido permiten a los operadores sujetar el tubo directamente al agrupar varias cajas en un solo paquete. Los equipos también las utilizan para asegurar artículos de forma irregular o envolver productos voluminosos en pasillos estrechos. Los mangos de cartón descubierto generan fricción contra los guantes del operador. Las líneas de alto volumen insertan tapones de plástico reutilizables (como señalan los operadores de almacén en discusiones de foros de embalaje) para mejorar la ergonomía y simplificar el envoltura manual.
| Dimensión de comparación | Rollo estándar / Centro al ras | Película stretch con centro extendido | Película stretch sin centro (Coreless) |
|---|---|---|---|
| Geometría del tubo central | DI de 50 mm o 76.2 mm; borde al ras o labio de máquina de 7–15 mm | DI de 38–76.2 mm; extensión de mango de 1 in a 5 in | Sin tubo de cartón ni plástico (centro de 0 g) |
| Hardware dispensador requerido | Cono dispensador manual o mandril de máquina compatible | Mango de cartón integrado o tapón giratorio opcional | Adaptador manual reutilizable o mandril expansible (ej., US9212022B2) |
| Residuo de cartón por rollo | 0.35–0.55 kg (manual, hasta 0.70 kg) o 1.1–1.8 kg (máquina) | Tubo de cartón más sección de mango sobresaliente de 1–5 in | 0 kg de residuo de tubo de cartón (residuo reducido) |
| Aplicación de estiramiento | Preestirado motorizado (como relación de engranajes de 250%) o freno manual | Tracción manual; el estiramiento depende de la película y del operador | Adaptadores manuales o desbobinadores especializados sin centro |
| Riesgo para las capas internas de película | Bajo cuando el aplastamiento radial supera la presión de bobinado | Flexión del mango extendido si se cae durante la preparación | Desgarro de capa interna o deformación del orificio sin soporte interno |
Muchas empresas creen que cambiar a películas stretch sin centro reduciría instantáneamente su huella de carbono. Una evaluación del ciclo de vida revisada por pares de junio de 2026 publicada en PubMed Central (PMC12656129) estudió el impacto de una película stretch tradicional de 23 um. La evaluación encontró que el centro de cartón representa solo aproximadamente el 1.5% del impacto climático total del rollo. La resina LLDPE constituye la gran mayoría del impacto del rollo. Si un rollo sin centro se engancha en un eje inadecuado y requiere vueltas adicionales, el mayor consumo de película puede compensar el impacto del 1.5% del centro mostrado en ese estudio.
El dimensionamiento correcto de los centros también está en consonancia con las normas europeas sobre residuos de envases. Según la Comisión Europea y el resumen de EUR-Lex del Reglamento (UE) 2025/40, el Reglamento sobre Envases y Residuos de Envases de la UE entró en vigor en febrero de 2025. Tanto la guía PPWR del gobierno del Reino Unido como Baker McKenzie señalan que el reglamento entra en aplicación el 12 de agosto de 2026. El marco de responsabilidad ampliada del productor establece objetivos progresivos de reducción de residuos de envases per cápita para 2030, 2035 y 2040. También amplía la responsabilidad del productor. El uso de rollos más ligeros con centros correctamente dimensionados respalda el embalaje sostenible y los objetivos de sostenibilidad corporativa sin comprometer la estabilidad de las cargas.
Control de calidad de recepción: Verificación de tolerancia del diámetro interior, labio sobresaliente y aplastamiento radial
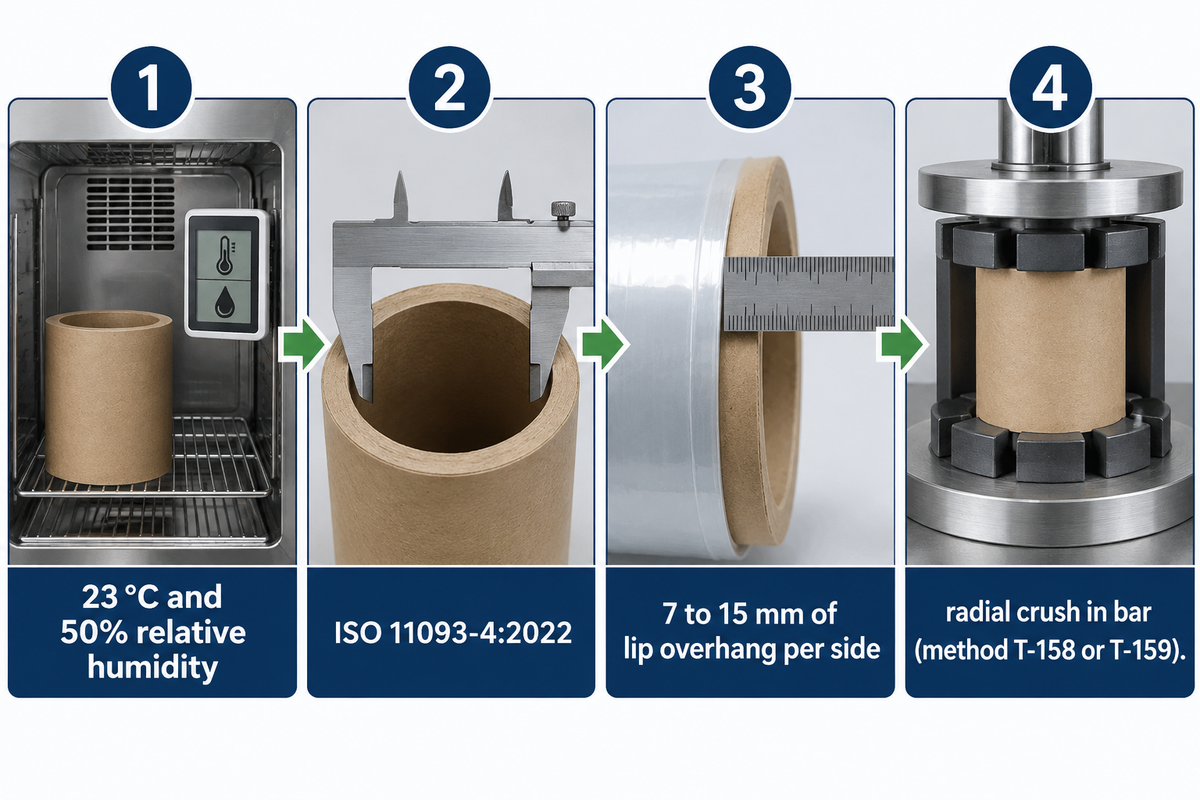
Acondicione las muestras de centros en laboratorio a 23 °C y 50% de HR según ISO 11093-2:2025 hasta que dos pesajes separados por al menos 48 horas difieran en un 0.1% o menos de masa. Mida el diámetro interior, el espesor de pared y la longitud según ISO 11093-4:2022, verifique la holgura del labio del carro y especifique el aplastamiento radial mínimo en bar (T-158 o T-159) más la rigidez del DI.
Protocolo de diámetro interior, labio y aplastamiento para verificación en muelle de recepción
Este protocolo de recepción integra el acondicionamiento en laboratorio con la medición dimensional, la verificación de la extensión del labio y el ensayo de aplastamiento radial.
- El acondicionamiento previo en laboratorio (ISO 11093-2 / resumen iTeh ISO 11093-2:2025) reemplaza la edición de 1994. Prepara especímenes de centros a 23 °C y 50% de humedad relativa. El equilibrio de humedad se alcanza cuando dos pesajes consecutivos separados por al menos 48 horas difieren en un 0.1% o menos de masa.
- Según iTeh, la norma ISO 11093-4:2022 especifica métodos de ensayo para el diámetro interior, diámetro exterior, espesor de pared y longitud de centros de papel y cartón. En la recepción, las lecturas de pie de rey interno en múltiples ángulos en ambos extremos del tubo verifican la redondez (
Ovalidad = D_max - D_min), mientras que un tapón pasa/no pasa verifica los límites de aceptación del diámetro interior. - Cuando los carros de película de máquina o las mordazas del mandril requieren holgura axial en el borde, verifique el labio de cartón expuesto por lado para que coincida con la placa de soporte del carro. En equipos donde el borde de la película puede tocar la placa de soporte inferior, un centro sin sobresaliente o hundido puede provocar roce y daños en el borde durante la envoltura de tarimas.
- Las pruebas de ROLL Lab muestran que el aplastamiento plano según ISO 11093-9:2019 (y CCTI T-108) es una verificación de producción entre placas. Mientras tanto, Pacorr señala que ASTM D2659 evalúa la resistencia a la compresión vertical entre placas de centros de papel y ASTM D2412 cubre tubos y centros de plástico. Especifique el aplastamiento radial mínimo en bar indicando el método de ensayo (T-158 o T-159) y un margen de seguridad sobre la presión de línea. Combine ese objetivo con la rigidez del diámetro interior en bar por cada 0.1 mm de reducción del DI.
” El aplastamiento plano (compresión entre placas, kN/m), el aplastamiento radial (presión uniforme, bar) y la rigidez del DI (bar por cada 0.1 mm de reducción del DI) son tres valores diferentes. Para los rollos de película importan los dos últimos, y el aplastamiento plano no los predice.”
Especifique el aplastamiento radial y la rigidez del diámetro interior por separado del aplastamiento plano al evaluar centros de pared delgada. Según Hanpak, una envolvedora ajustada a 250% de preestirado necesita un conjunto de película y rollo que soporte esa relación de engranajes sin romperse. Considere un escenario ilustrativo de un almacén de bebidas que utiliza rollos de máquina de 20 um en una envolvedora de brazo rotativo con 250% de preestirado. Las cajas caídas con labios de centro mellados y sin sobresaliente permiten que el borde inferior de la película roce la placa del carro. Especificar un centro de 76.2 mm (±0.5 mm) con 7 a 15 mm de labio sobresaliente por lado evita el roce del borde. Añadir una clasificación de aplastamiento radial según T-158 o T-159 también evita tiempos de inactividad no planificados en el cambio de rollo.
Peso tara del centro vs. peso neto de la película: Auditoría del costo real de película por kilogramo
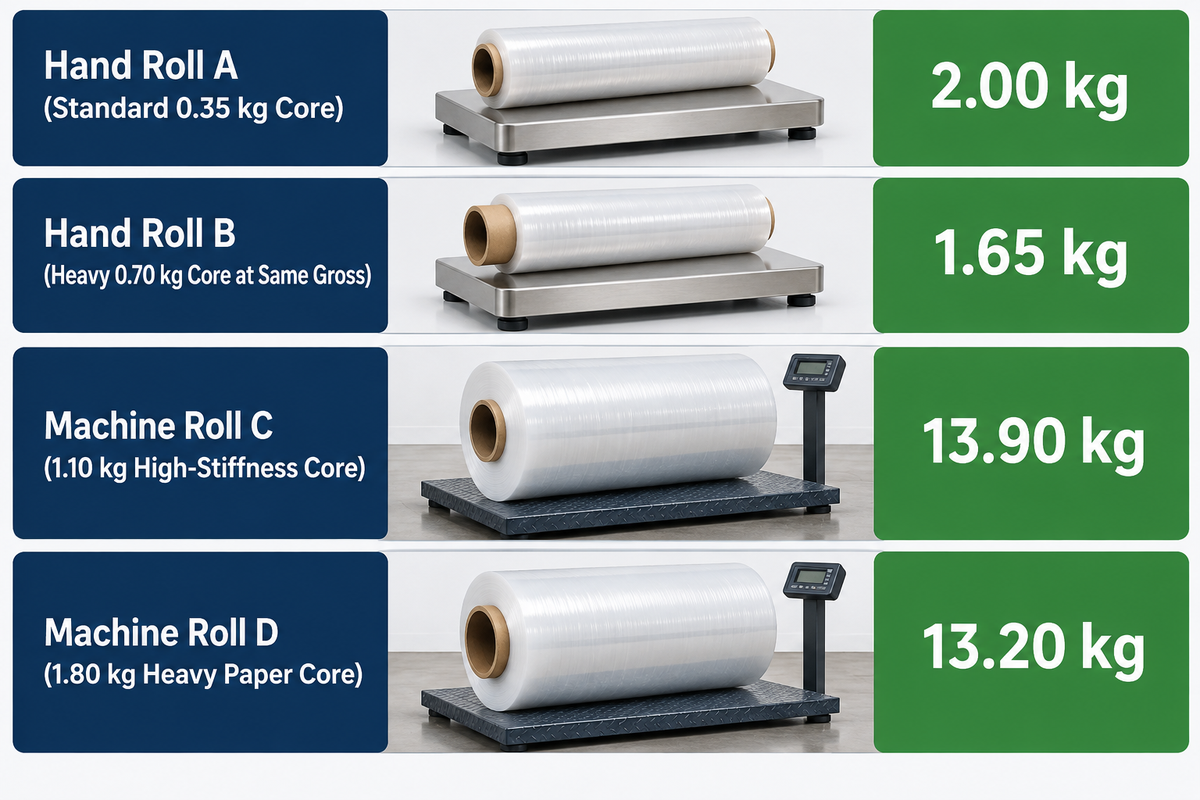
El peso tara del centro de cartón reduce el plástico utilizable en cada rollo vendido por peso bruto. Los compradores deben deducir la masa del centro (Peso neto de película = Peso bruto del rollo - Peso tara del centro) de cada envío. Ese paso determina el peso neto verificado de la película y estima la longitud lineal del rollo a partir del ancho nominal, el espesor y la densidad.
Ecuación de auditoría de tara de película neta para facturación por peso bruto vs. neto
Restar el peso tara del centro del peso bruto del rollo arroja la masa neta de película LLDPE, que luego se utiliza para aproximar los metros lineales por rollo.
Datos asumidos: Primero, considere un rollo manual de película stretch de 2.0 kg netos (500 mm de ancho, 20 um de espesor, 0.92 g/cm3 de densidad LLDPE). Un centro estándar de 0.35 kg produce un rollo bruto de 2.35 kg (14.9% de proporción del centro en el peso bruto). Un centro pesado de 0.70 kg produce un rollo bruto de 2.70 kg (25.9% de proporción del centro en el peso bruto). Si ese rollo bruto de 2.70 kg se factura a tarifas de película neta, los 0.35 kg adicionales de cartón crean una penalización de peso de película del 17.5% al 35.0%. Segundo, en la tabla de peso bruto fijo a continuación, el Proveedor A y el Proveedor B envían ambos un rollo manual bruto de 2.35 kg. El Rollo de Máquina C y el Rollo de Máquina D envían ambos un rollo de máquina bruto de 15.0 kg. En la comparación de rollos manuales, el centro representa el 14.9% del peso bruto del Rollo A y el 29.8% del Rollo B. A un precio ilustrativo de $5.00 por rollo, el Rollo B cuesta un 21.2% más por kilogramo neto de película.
| Escenario de facturación de rollo (Datos asumidos) | Peso bruto del rollo | Peso tara del centro (Proporción del bruto) | Peso neto verificado de película | Longitud estimada (500 mm x 20 um) | Diferencia de película neta |
|---|---|---|---|---|---|
| Rollo manual A (Centro estándar de 0.35 kg) | 2.35 kg | 0.35 kg (14.9% del bruto) | 2.00 kg | 217.4 m | Base ($2.50/kg neto a $5.00/rollo) |
| Rollo manual B (Centro pesado de 0.70 kg al mismo bruto) | 2.35 kg | 0.70 kg (29.8% del bruto) | 1.65 kg | 179.3 m (-38.1 m) | $3.03/kg neto (+21.2% costo unitario de película) |
| Rollo de máquina C (Centro de alta rigidez de 1.10 kg) | 15.00 kg | 1.10 kg (7.3% del bruto) | 13.90 kg | 1,510.9 m | Base de rollo de máquina de 15.00 kg brutos |
| Rollo de máquina D (Centro de cartón pesado de 1.80 kg) | 15.00 kg | 1.80 kg (12.0% del bruto) | 13.20 kg | 1,434.8 m (-76.1 m) | -0.70 kg película neta (brecha de metraje de 8%–12% según espesor) |
Dos rollos de máquina de 500 mm etiquetados con 15.0 kg de peso bruto pueden diferir entre un 8% y un 12% en metraje de película utilizable. Esa brecha ocurre cuando un proveedor sustituye un centro de alta rigidez de 1.1 kg por un centro de cartón pesado de 1.8 kg. Los rollos de máquina de alto preestirado aún necesitan suficiente espesor de pared y resistencia al aplastamiento radial para evitar el colapso. Para conversiones de unidades de espesor durante auditorías de recepción, consulte nuestra guía sobre conversión de espesor nominal y milésimas de pulgada a micras en película stretch.
Los costos de los centros de cartón también han aumentado en toda la industria del embalaje en 2026. Los datos de Towards Packaging proyectan que el mercado mundial de centros de papel crecerá de USD 5.13 mil millones en 2026 a USD 7.55 mil millones para 2035 (CAGR de 4.37%). Mientras tanto, un proveedor de informes de mercado (DataIntelo) valora el mercado de 2025 en $4.8 mil millones y proyecta $7.6 mil millones para 2034 (CAGR de 5.2%). Según Sonoco Investor Relations y la consultora de mercado Prismane Consulting, Sonoco anunció un aumento de precio del 8% en tubos y centros convertidos a partir de abril de 2026. Ese aviso de abril también añadió $70 por tonelada en cartón reciclado sin estucar (URB) en EE. UU. y Canadá (€80 por tonelada en EMEA) en medio de una inflación sostenida y alta utilización de planta. Sonoco siguió con un aumento del 7% en productos convertidos y $60 por tonelada en URB efectivo el 8 de julio de 2026.
En el Reino Unido, el fabricante de centros Just Paper Tubes implementó un aumento de precio del 10% en tubos de cartón y centros de papel efectivo el 1 de octubre de 2026. En el análisis de costos de energía y materiales de 2026 de Just Paper Tubes, los precios nacionales del papel recuperado OCC 1.04 subieron de £65–£80 a £84–£98 por tonelada entre junio y octubre de 2026. Ese cambio representa un aumento de aproximadamente el 25.5% en el punto medio del rango. El mismo fabricante informó que el gas europeo TTF se situó en €94.20/MWh el 2 de noviembre de 2026, aproximadamente un 199% por encima del nivel previo a la guerra de €31.51/MWh el 27 de febrero de 2026. Los precios promedio del diésel en surtidor en el Reino Unido también subieron un 19.2%, pasando de 167.12p por litro (semana del 29 de junio de 2026) a 199.22p por litro (semana del 26 de octubre de 2026).
Adecuación de especificaciones del centro a dispensadores manuales, envolvedoras de tornamesa y de brazo rotativo
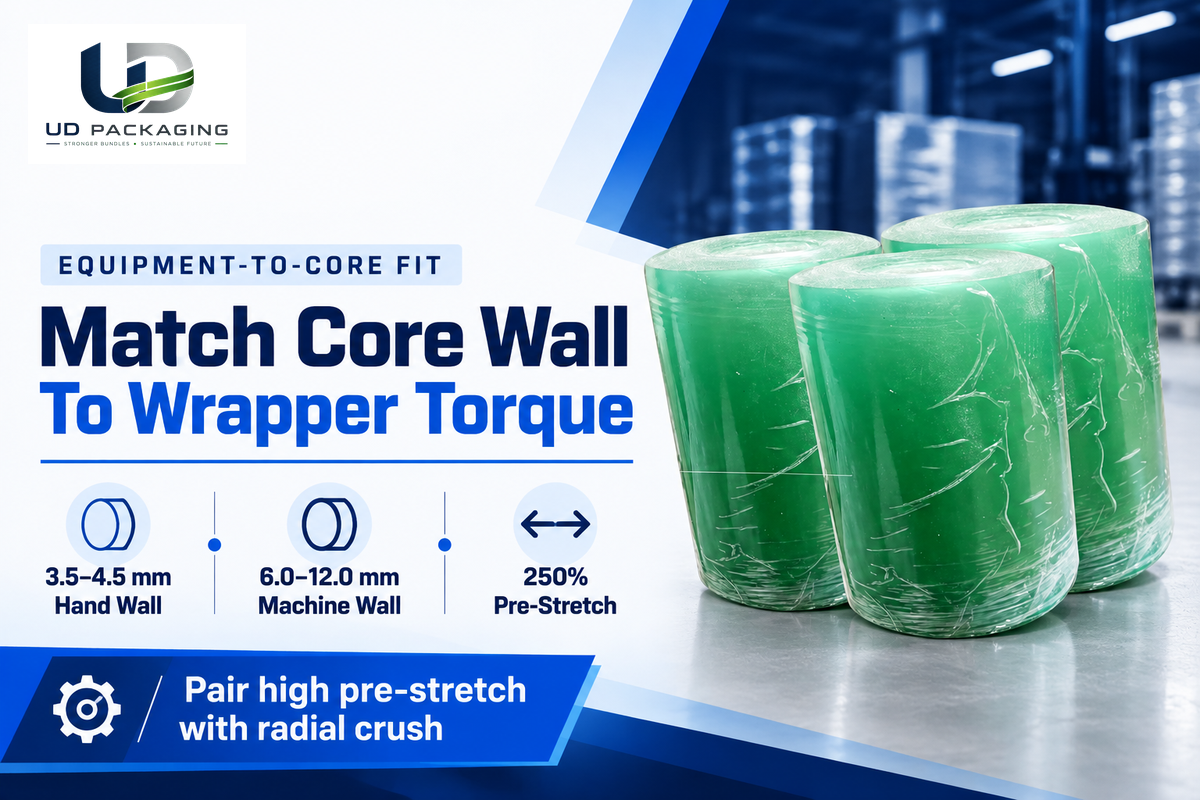
Combine centros de pared delgada (pared de 3.5 a 4.5 mm) de 50 mm (2 in) o 76.2 mm (3 in) con dispensadores manuales. Utilice centros de 76.2 mm (±0.5 mm) con espesor de pared de 6.0 a 12.0 mm y resistencia verificada al aplastamiento radial en envolvedoras de tornamesa, brazo rotativo y anillo.
Cuando la película se bobina sobre una camisa de cartón y se monta en una envolvedora de película stretch, los engranajes de preestirado del carro y el mandril cargan el tubo. Las bobinadoras de alta velocidad y las envolvedoras automáticas de anillo aplican un alto par durante la aceleración y desaceleración. Los datos de producto de Sonoco indican que sus centros Radial Crush Strength (RCS) soportan el bobinado de película de alta tensión. Los centros de película T2 Torque Transmission de Sonoco están diseñados para mejorar la transferencia de par en la interfaz entre el mandril y el centro. Para instalaciones que utilizan rollos con centro y sin centro, la Patente de EE. UU. US9212022B2 describe un mandril cilíndrico ajustable. Utiliza segmentos de plano inclinado de 45 grados que se expanden radialmente para distribuir uniformemente el agarre en el orificio interior. Los mandriles de plano inclinado de expansión radial son un tipo de diseño de ingeniería para rollos sin centro o con paredes delgadas. Los mandriles de fricción neumáticos y mecánicos son los mandriles estándar para las envolvedoras de tarimas con centro.
| Tipo de equipo de envoltura | Modo de tensión / Preestirado | DI nominal del centro | Geometría del extremo del centro | Interfaz de mandril / Sujeción | Construcción recomendada del centro |
|---|---|---|---|---|---|
| 1. Envoltura manual sin dispensador | Tensión manual del operador | 38 mm (1.5 in) a 76.2 mm (3 in) | Mango extendido de 1 in a 5 in | Agarre manual directo sobre la extensión del centro | Centro extendido de cartón en espiral |
| 2. Envoltura manual con tapones plásticos | Tracción manual con insertos giratorios | 50.8 mm (2 in) o 76.2 mm (3 in) | Borde al ras o labio estándar | Tapones de polímero giratorios a presión | Centro manual de pared 3.5–4.5 mm (0.35–0.55 kg) |
| 3. Dispensador de freno de tensión a dos manos | Tensión por freno mecánico manual | 50 mm (UE) o 76.2 mm (EE. UU.) | Borde al ras o labio de 7–15 mm | Cono superior roscado y placa base | Centro kraft de 0.35–0.55 kg (hasta 0.70 kg) |
| 4. Manual sin centro o mandril expansible | Tensión de desbobinado manual o ligera | Ojo sin tubo de 50.8 mm o 76.2 mm | Sin tubo de cartón (centro de 0 g) | Varilla manual reutilizable o mandril expansible | Rollo LLDPE bobinado sin centro |
| 5. Envolvedora de tornamesa con freno en el centro | Tensión de carro por freno mecánico | 76 mm / 76.2 mm (3 in, ±0.5 mm) | Labio de 7 mm a 15 mm por lado | Cono de fricción superior + placa inferior del carro | Centro de máquina con pared de 6.0–12.0 mm (1.1–1.8 kg) |
| 6. Envolvedora de tornamesa con preestirado motorizado | Preestirado motorizado por engranajes (ej., 250%) | 76 mm / 76.2 mm (3 in, ±0.5 mm) | Labio de 7 mm a 15 mm por lado | Cono superior con resorte + mandril inferior | Centro de alto aplastamiento radial (clasificado T-158 / T-159) |
| 7. Envolvedora de brazo rotativo de alta velocidad | Preestirado motorizado en carro (ej., 250%) | 76.2 mm (3 in, tolerancia ±0.5 mm) | Adaptado a la holgura del carro rotativo | Mandril expansible neumático o mecánico | Centro clasificado para aplastamiento radial (ej., Sonoco RCS) |
| 8. Envolvedora automática de anillo de alta velocidad | Bobinado y frenado de anillo de alta aceleración | Diámetro interior de precisión de 76.2 mm (3 in) | Adaptado al ancho del mandril del anillo | Mordazas de mandril expansible de alto par | Centro de transmisión de par (ej., Sonoco T2) |
| 9. Sistema de mandril expansible de plano inclinado | Dispensación de rollos con centro o sin centro | Agarre cilíndrico ajustable del diámetro interior | Borde de rollo con centro al ras o sin centro | Segmentos radiales de plano inclinado a 45 grados (US9212022B2) | Centro de cartón estándar o rollo sin centro |
Al utilizar rollos de película stretch para máquinas envolvedoras automáticas de tarimas, verifique primero la holgura de la carcasa del carro y el diámetro de sus mandriles. Los rollos jumbo pueden alimentar un sistema de desbobinado o rebobinadora de capacidad adecuada; el soporte del rollo debe poder acomodar la masa, el diámetro exterior y el diámetro interior del centro de los rollos.
Prevención del colapso del centro, deslizamiento del mandril y mellado de bordes en almacenes húmedos
Prevenga las fallas de los centros de película stretch en el piso del almacén almacenando los rollos paletizados separados del concreto húmedo en áreas acondicionadas. Verifique la tolerancia de ±0.5 mm del diámetro interior para máquina antes de cargar. Asimismo, mantenga de 7 a 15 mm de labio de cartón sin daños por lado cuando lo requiera el carro de la envolvedora.
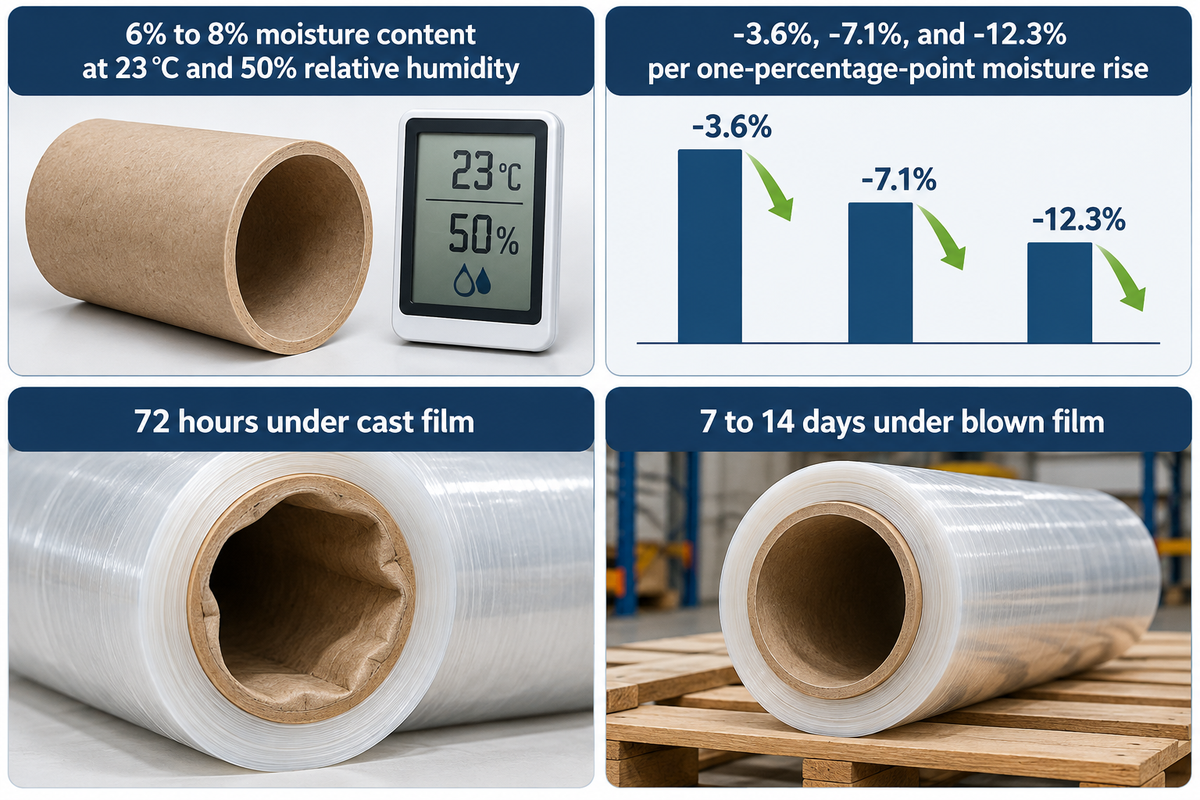
La alta humedad ambiental durante el tránsito y el almacenamiento debilita rápidamente el cartón bobinado en espiral. Según ISO 11093-2:2025, el equilibrio de humedad en laboratorio ocurre cuando dos pesajes separados por al menos 48 horas difieren en un 0.1% o menos de masa. Las pruebas empíricas de ROLL Lab muestran que los centros de papel suelen equilibrarse entre un 6% y un 8% de contenido de humedad a 23 °C y 50% de humedad relativa. En las pruebas empíricas de ROLL Lab, cada 1 punto porcentual adicional de contenido de humedad cuesta alrededor del 3.6% de aplastamiento plano. Ese mismo aumento de humedad también reduce el aplastamiento radial en un 7.1% y la rigidez del diámetro interior en un 12.3%. ROLL Lab informa que los centros subespecificados que soportan película stretch cast pueden fallar dentro de las 72 horas bajo las condiciones de bobinado y almacenamiento probadas. Las fallas con película soplada aparecieron dentro de 7 a 14 días. Las ventanas empíricas de falla (72 horas con película cast y 7 a 14 días con película soplada) varían según el grado del cartón y la tensión de bobinado. Los coeficientes de pérdida de rigidez por humedad (-3.6%, -7.1% y -12.3% por cada punto porcentual de aumento de humedad) también dependen de sistemas adhesivos específicos.
| Modo de falla en línea | Síntoma observable en planta | Causa raíz principal | Métrica / Referencia de inspección | Acción correctiva de ingeniería |
|---|---|---|---|---|
| 1. Colapso del orificio tras el bobinado (Película cast) | El centro se deforma hacia adentro durante el almacenamiento | La tensión circunferencial supera el aplastamiento radial | Ventana de falla de 72 h para película cast según ROLL Lab | Especificar aplastamiento radial en bar (T-158 / T-159) y rigidez DI |
| 2. Deformación diferida del orificio (Película soplada) | El rollo encaja al inicio pero se atasca tras el almacenamiento | Acumulación gradual de presión radial sobre el tubo | Ventana de 7–14 días para película soplada según ROLL Lab | Mejorar pared del centro (6.0–12.0 mm) y rigidez DI (bar/0.1 mm) |
| 3. Ablandamiento por humedad y pérdida de rigidez | Extremos del centro blandos en el nivel inferior de la tarima | La humedad del centro sube por encima del equilibrio de 6%–8% | -12.3% rigidez DI y -7.1% aplastamiento radial por cada +1% pt | Almacenar tarimas separadas del concreto húmedo cerca de 23 °C / 50% HR |
| 4. Atasco en el husillo al cambiar el rollo | El centro agotado se traba en el eje de la envolvedora | Orificio de 76.0 mm forzado en eje de 76.2 mm (interferencia de 0.2 mm) | Verificación con pie de rey ISO 11093-4:2022 (tolerancia ±0.5 mm) | Especificar diámetro interior de 76.2 mm (±0.5 mm) ajustado al mandril |
| 5. Patinaje y desgarro en el mandril | La capa interna de papel se desfibra durante la aceleración | Alto par del carro o mordazas del mandril desgastadas | Deslizamiento de mordazas bajo bobinado de alta velocidad | Usar centros de par mejorado (ej., Sonoco T2) y dar mantenimiento a mordazas |
| 6. Roce y rotura del borde inferior de la película | La lámina se rasga desde el borde inferior del rollo en el carro | Un centro hundido o labio mellado deja que la película roce la placa | Verificación de holgura del borde con la placa de soporte del carro | Proteger extremos del rollo y mantener el sobresaliente requerido |
| 7. Exceso de revoluciones por tarima | Los operadores aplican vueltas extra para sujetar las cargas | Película de bajo grado con baja resistencia a la perforación | Verificación de contención y costo por tarima de Allied Packaging | Auditar el costo neto de película por tarima envuelta, no por rollo |
| 8. Aplastamiento del mango en centro extendido | El mango de cartón sobresaliente se dobla dentro de la caja | Impacto axial sobre la extensión de 1 in o 5 in del centro | Inspección visual en recepción de los extremos de mango sobresalientes | Insertar tapones plásticos reutilizables como soporte de agarre manual |
Considere un escenario ilustrativo de un almacén costero donde tarimas de película stretch cast de máquina de 23 um reposan sobre concreto sin sellar. En este escenario, la humedad que migra hacia los niveles inferiores eleva el contenido de humedad del centro por encima de una humedad de equilibrio asumida de 6-8%. Según el coeficiente empírico de ROLL Lab de -12.3% de rigidez del diámetro interior por cada punto porcentual adicional de humedad, los tubos húmedos se contraen sobre los mandriles de 76.2 mm. La contracción aumenta los costos laborales de cambio de rollo y afecta negativamente la eficiencia operativa en líneas de producción ocupadas que utilizan este material de embalaje. Para un embalaje eficiente, durante la preparación al aire libre, combine capuchones sellados para tarimas con prácticas de almacenamiento de película stretch al aire libre resistente a rayos UV, y proteja las esquinas afiladas de las cargas con esquineros reforzados para protección de bordes de tarimas y aseguramiento con fleje.
Cómo especificar los parámetros del centro de película stretch en su orden de compra
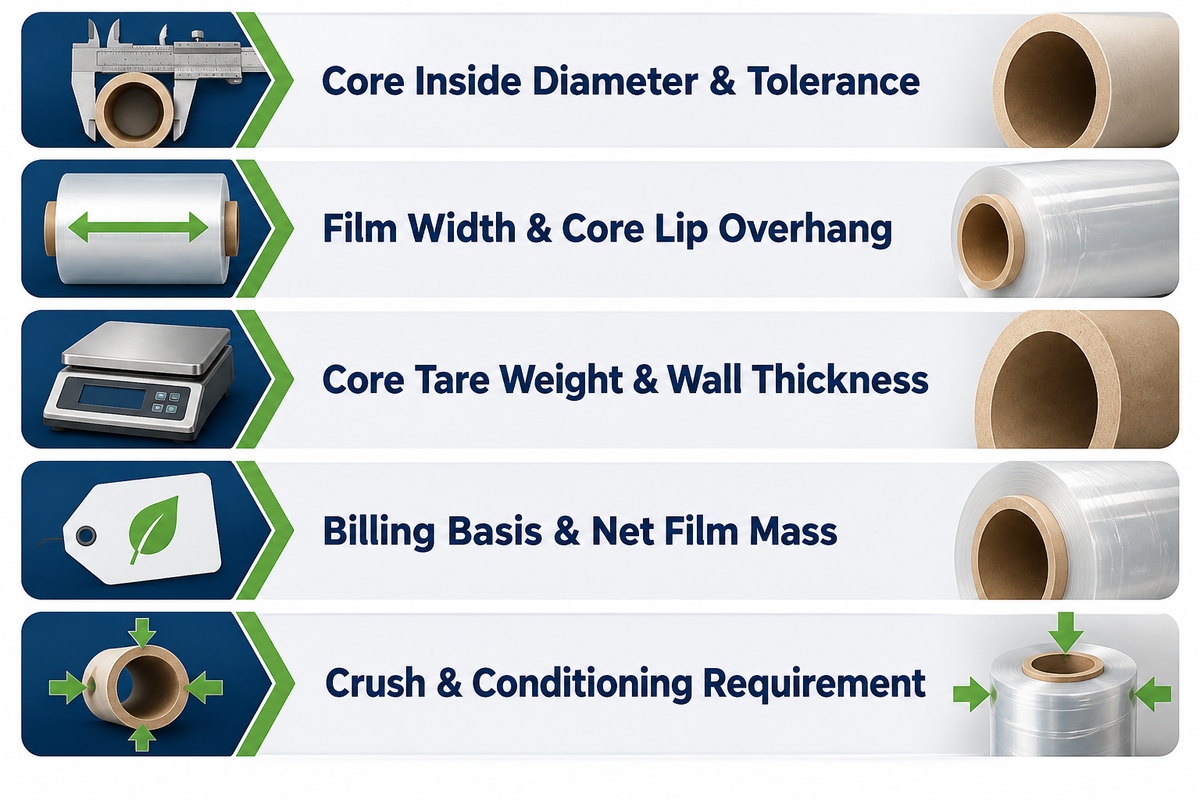
Fije cinco parámetros del centro en cada orden de compra de película stretch industrial para que la película stretch ofrezca una contención confiable de las cargas. Especifique el diámetro interior del centro y su tolerancia, el labio sobresaliente requerido para su carro y el peso tara del centro en kilogramos. Además, especifique el peso neto garantizado de la película y el ensayo de aplastamiento radial (T-158 o T-159).
La guía de compras de Allied Packaging indica que la película más barata por rollo puede costar significativamente más por tarima. Una película de bajo grado puede requerir vueltas adicionales para cumplir con su estándar de contención de cargas. Al adquirir productos tradicionales de película stretch y centros para su proceso de embalaje, la película stretch ofrece una excelente cohesión solo cuando las especificaciones del rollo coinciden con la línea. Ya sea que su instalación utilice adaptadores dispensadores de cartón o de plástico, las tolerancias dimensionales explícitas en la orden de compra eliminan las disputas por rollos incompletos. Las especificaciones claras también mejoran la eficiencia de producción.
| Campo de partida en la OC | Objetivo recomendado para rollo manual | Objetivo recomendado para rollo de máquina | Norma / Método de verificación |
|---|---|---|---|
| Diámetro interior del centro y tolerancia | 50 mm / 50.8 mm (2 in) o 76.2 mm (3 in) | 76.2 mm (3 in) con tolerancia de ±0.5 mm | Pie de rey interno y tapón pasa/no pasa ISO 11093-4:2022 |
| Ancho de película y labio sobresaliente del centro | 450/500 mm (UE) o 18 in (EE. UU.); al ras o mango de 1 in | Lámina de 500 mm; al ras, labio de carro o extensión de 5 in | Verificación de longitud ISO 11093-4:2022 y holgura del carro |
| Peso tara del centro y espesor de pared | 0.35 a 0.55 kg (hasta 0.70 kg); pared de 3.5–4.5 mm | 1.10 a 1.80 kg indicado en etiqueta; pared de 6.0–12.0 mm | Báscula digital de banco sobre tubo de cartón sin película |
| Base de facturación y masa neta de película | Peso neto LLDPE (ej., 2.0 kg netos) facturado por separado | Peso neto LLDPE facturado por separado de la tara del centro | Masa neta = Masa bruta - Tara del centro |
| Requisito de aplastamiento y acondicionamiento | Labio sin daños; acondicionado según ISO 11093-2:2025 | Aplastamiento radial mínimo en bar (T-158 / T-159) + rigidez DI | Verificación ROLL Lab T-158 / T-159 e ISO 11093-9:2019 |
En las cadenas de suministro globales, Hanpak lista centros manuales europeos de 50 mm y centros de máquina de 76 mm en anchos de 450 mm y 500 mm. Hanpak también señala rollos manuales de EE. UU. de 18 pulgadas en centros de 3 pulgadas (76 mm). Western Container Corp fabrica centros de película bobinados en espiral de 2 pulgadas (50.8 mm) y 3 pulgadas (76.2 mm), mientras que Sonoco suministra centros de película RCS y T2. Teagolpack lista rollos manuales LLDPE de 20 um x 500 mm x 2.0 kg netos en centros de 76 mm (centro de cartón de 0.35 a 0.70 kg). El etiquetado claro en las cajas facilita la identificación del ancho del rollo, el espesor de la película, el diámetro interior del centro y el peso neto en operaciones de embalaje exigentes que requieren una excelente cohesión. Si está comparando convertidores regionales y plantas OEM, revise nuestra guía para evaluar fabricantes globales de película stretch.
Preguntas frecuentes sobre centros de cartón para película stretch
¿Cuál es el tamaño estándar de un centro de película stretch?
Un centro estándar de película stretch industrial utiliza un diámetro interior de 3 pulgadas (76 mm o 76.2 mm) con una tolerancia de ±0.5 mm para máquina. Las líneas de envoltura manual europeas utilizan frecuentemente centros de 2 pulgadas (50 mm o 50.8 mm) con anchos de película de 450 mm o 500 mm. Los rollos estrechos de agrupado utilizan centros de 1.5 pulgadas (38 mm), mientras que algunos tubos de máquina añaden de 7 a 15 mm de sobresaliente por lado.
¿Cuánto pesa un centro de cartón para película stretch y cómo afecta el precio del rollo?
En un rollo manual de 2.0 kg netos, un centro de cartón estándar de 76 mm pesa de 0.35 a 0.55 kg. Los tubos manuales de pared gruesa alcanzan 0.70 kg, lo que equivale del 14.9% al 25.9% del peso bruto. Los centros de rollos de máquina pesan de 1.1 a 1.8 kg. Restar el peso tara del centro del peso bruto del rollo revela el peso neto verificado de la película para realizar comparaciones rentables.
¿Cuál es la diferencia entre película stretch con centro al ras, centro extendido y sin centro?
La película stretch con centro al ras utiliza un tubo de cartón cortado al nivel del borde de la película para ajustarse a dispensadores manuales y mandriles de envolvedoras. La película stretch con centro extendido sobresale 1 pulgada en rollos manuales o 5 pulgadas en rollos de máquina más allá del ancho de la película. La película stretch sin centro elimina el tubo de cartón y utiliza un mandril reutilizable.
¿Por qué se aplastan o se atascan los centros de película stretch en las envolvedoras automáticas de tarimas?
Los centros de película stretch se aplastan o se atascan cuando la presión de la película bobinada supera la resistencia al aplastamiento radial o la humedad ablanda las capas de papel kraft. Especificar el aplastamiento radial mínimo en bar (método T-158 o T-159) y probar muestras acondicionadas según ISO 11093-2:2025 ayuda a prevenir el colapso. Ajustar la tolerancia del diámetro interior al husillo reduce los atascos relacionados con el centro, aunque el desgaste del husillo y el daño en las mordazas también pueden causar bloqueos.
¿Cómo interactúa el espesor de la película (como 60 gauge vs. 80 gauge) con la selección del centro de película stretch?
Una película stretch de espesor nominal 80 gauge (20 um) es más gruesa que una película de 60 gauge (15 um) dentro de los rangos industriales comunes de 15 a 30 um. La presión radial sobre los centros de cartón depende de la tensión de bobinado, el diámetro del rollo y la relajación de la película, entre otros factores, y no solo del espesor nominal. Los rollos de máquina de alta tensión utilizan centros con pared de 6.0 a 12.0 mm clasificados para aplastamiento radial en bar y rigidez del diámetro interior.
Solicite especificaciones personalizadas de rollos de película stretch con centro de 50 mm y 76 mm
¿Necesita película stretch manual o de máquina adaptada exactamente a los conos de sus dispensadores y mandriles de sus envolvedoras? Explore nuestra línea completa de productos de película stretch LLDPE para solicitar muestras de rollos con diámetros interiores de centro personalizados de 50 mm (2 in) o 76.2 mm (3 in). También confirmamos anchos de película de 450 mm o 500 mm y facturación por peso neto de película en cada pedido.
Referencias y fuentes
- ISO 11093-4, Papel y cartón, Ensayo de tubos y centros, Parte 4: Medición de dimensiones Organización Internacional de Normalización (ISO)
- ISO 11093-4:2022, Papel y cartón, Ensayo de tubos y centros, Parte 4: Medición de dimensiones iTeh Standards
- ISO 11093-2, Papel y cartón, Ensayo de tubos y centros, Parte 2: Acondicionamiento de muestras de ensayo Organización Internacional de Normalización (ISO)
- ISO 11093-2:2025, Papel y cartón, Ensayo de tubos y centros, Parte 2: Acondicionamiento de muestras de ensayo (Resumen de la tercera edición) iTeh Standards
- ISO 11093-9:2019, Papel y cartón, Ensayo de tubos y centros, Parte 9: Determinación de la resistencia al aplastamiento plano Organización Internacional de Normalización (ISO)
- Resistencia al aplastamiento de centros de papel: Aplastamiento plano, aplastamiento radial y rigidez del DI ROLL Lab
- Evaluación comparativa del ciclo de vida de envases de película stretch sin centro y convencionales (PMC12656129) PubMed Central / Biblioteca Nacional de Medicina
- Nuevas normas sobre envases: Menos residuos y reciclaje más sencillo (Aplicación el 12 de agosto de 2026) Comisión Europea
- Reglamento (UE) 2025/40, Resumen sobre envases y residuos de envases a partir de 2026 EUR-Lex / Oficina de Publicaciones de la Unión Europea
- Guía del Reglamento de Envases y Residuos de Envases de la UE (EU PPWR) Departamento de Negocios y Comercio del Reino Unido
- Sonoco implementa aumentos de precios para cartón reciclado sin estucar y productos de cartón convertidos (2026) Sonoco Investor Relations
- Dimensionamiento y pronóstico del mercado de centros de papel 2026–2035 Towards Packaging
- Patente de EE. UU. US9212022B2, Mandril para rollos de película stretch con centro y sin centro Oficina de Patentes y Marcas de Estados Unidos (vía Google Patents)