Entre em contato com a UD Packaging Company

Força de contenção no filme stretch: ajustes da envolvedora, protocolos de medição e limites de contenção de paletes

A força de contenção no filme stretch, comumente chamada de força de contenção na engenharia de cargas unitizadas, é a força de aperto voltada para dentro criada pelas camadas adjacentes de polietileno estirado ao redor de uma carga paletizada para impedir deslocamentos durante o transporte. De acordo com o guia de contenção de paletes da Robopac USA, a força de contenção é o aperto total voltado para dentro determinado pela multiplicação da força de envolvimento de uma única camada pelo número de camadas sobrepostas de filme. Carros motorizados alongam o filme na faixa de pré-estiramento de 150% a 300%; contudo, a força de retenção desejada varia de 2 a 6 libras para cargas leves (0 a 500 libras), até 15 a 22 libras para cargas extremas (1.700 a 2.200 libras).

Razão de pré-estiramento versus força sobre a carga: por que os ajustes na IHM da envolvedora divergem da contenção real do palete
A força de contenção é a variável mais importante para definir se os paletes expedidos chegam intactos ou desabam dentro de um semirreboque rodoviário. Como a força total aplicada à pilha unitizada é uma especificação decisiva para reduzir avarias e garantir a segurança da carga, não basta confiar apenas nos seletores do painel da envolvedora para controlar os paletes embarcados. Pela ASTM D8314-20 (Seção 11.1.2), o palete passa por verificação de estiramento, pois frequentemente há diferença entre os ajustes na máquina envolvedora e o estiramento efetivamente aplicado.
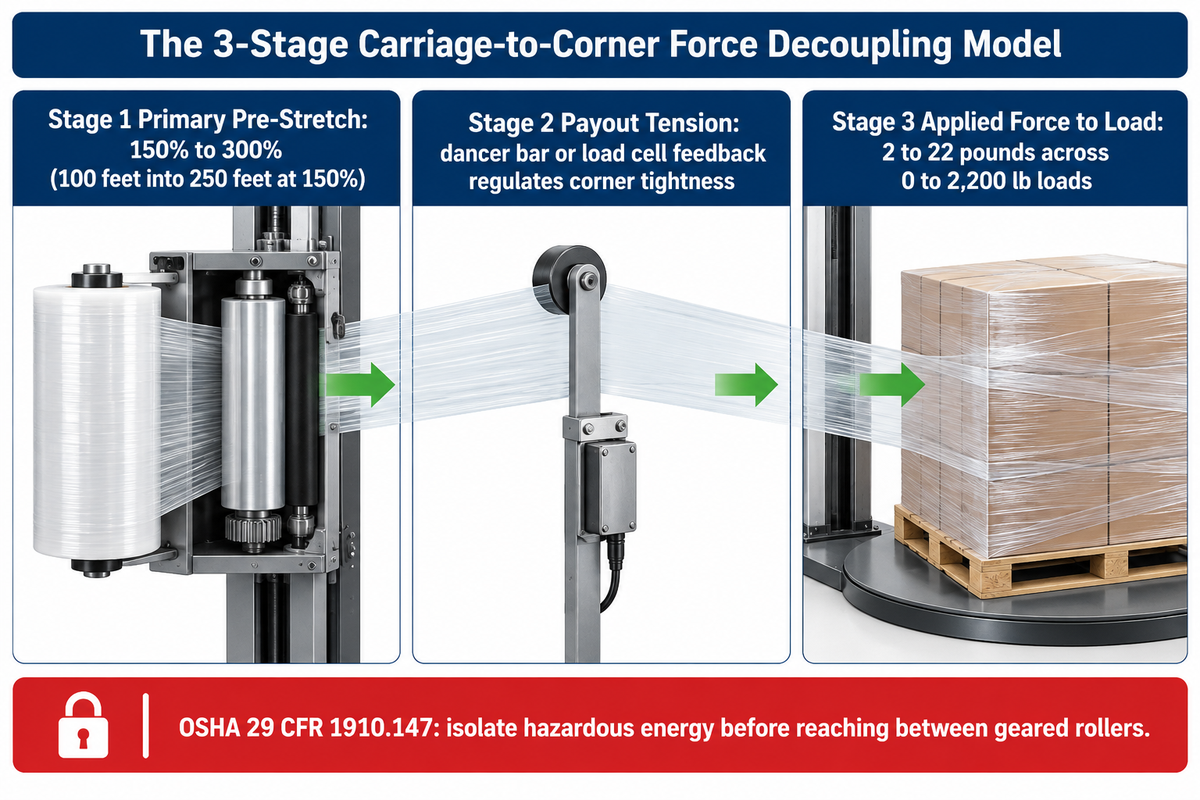
Para usar corretamente o filme stretch em envolvedoras semiautomáticas ou automáticas, a engenharia separa três zonas mecânicas entre a bobina de filme e o canto da carga. Primeiro, o pré-estiramento primário ocorre entre dois rolos de borracha engrenados dentro do carro, antes de o filme seguir em direção ao palete. Demonstrou-se em pesquisa revisada por pares sobre força estabilizadora de carga unitária (Sensors 2025, PMC12656129) que filmes comerciais de LLDPE para máquina de 15 mícrons e 23 mícrons operam na faixa de 150% a 300% de pré-estiramento. Em envolvedoras de mesa giratória Lantech Q-300 e nos ensaios de campo da Morrisette Packaging, um carro ajustado em 150% de pré-estiramento transforma 100 pés de filme em 250 pés, evitando que a equipe consuma mais filme do que o necessário.
Segundo, a tensão de saída do carro até a carga — chamada de força de envolvimento ou aperto na tela do operador e tratada como especificação-chave contra danos — controla a velocidade com que o filme alongado é liberado conforme o palete gira. Um braço dançarino, freio magnético ou sistema com retroalimentação por célula de carga regula essa tensão entre o rolo de saída e o canto do palete. Terceiro, depois que o filme envolve a carga, a tensão de recuperação elástica de cada camada multiplicada pelas camadas sobrepostas gera a força voltada para dentro que mantém a carga firme.
Do ponto de vista do escopo de fornecimento, a UD Packaging fabrica consumíveis de fornecimento em atacado de filme stretch LLDPE, incluindo bobinas de filme stretch para máquina de alto pré-estiramento, bobinas de aplicação manual e fita de arquear para paletes. Como rolos de carro desgastados ou variações no módulo do filme afetam a contenção da carga, nossa equipe fornece fichas técnicas rastreáveis por lote para apoiar a calibração de operações com filme stretch manual versus máquina.
Como interagem os rolos internos de pré-estiramento do carro e a tensão de saída do braço dançarino?
Os rolos engrenados dentro do carro esticam o filme além do seu limite de escoamento para aumentar o rendimento por bobina e enrijecer ainda mais as cadeias poliméricas antes da saída. Em seguida, a tensão no braço dançarino regula a liberação do filme, o que por sua vez define o quão firme o filme envolve os cantos do palete.
Quando os rolos de borracha de pré-estiramento vitrificam ou os potenciômetros do braço dançarino sofrem deriva entre turnos, a força real sobre a carga se afasta da porcentagem exibida na interface homem-máquina (IHM). Além disso, quando técnicos abrem um carro motorizado para limpar rolos ou remover rupturas de filme, a norma de bloqueio e etiquetagem da OSHA (29 CFR 1910.147), que classifica o desatolamento como serviço de manutenção, exige isolar energias perigosas antes de alguém alcançar entre rolos engrenados.
| Estágio mecânico | Localização física na máquina envolvedora | Variável principal de controle e referência citada | Efeito sobre o filme e a carga paletizada | Método de verificação em campo (ASTM D8314-20) |
|---|---|---|---|---|
| Estágio 1: Pré-estiramento primário | Entre rolos de borracha engrenados rápido e lento dentro do carro | 150% a 300% de pré-estiramento em máquina (10%–20% em aplicação manual) | Alonga LLDPE de 15 µm a 23 µm além do escoamento; eleva o rendimento da bobina e o módulo do filme | Verificação de estiramento aplicado com roda marcadora (Seção 11.2.1) ou corte e pesagem (Seção 11.2.3) |
| Estágio 2: Tensão secundária de saída | Trecho livre entre o rolo de saída do carro e o canto do palete giratório | Ajuste na IHM de força de envolvimento ou retroalimentação de braço dançarino / célula de carga | Define o aperto de uma única camada e o estreitamento de largura; tensão excessiva esmaga cantos de caixa de papelão leve | Confirmar curso do braço dançarino e ausência de amassamento nos cantos ou rupturas de filme |
| Estágio 3: Força aplicada sobre a carga | Envoltório multicamada pressionando para dentro nas zonas superior, média e inferior | 2 a 22 libras de força de contenção em cargas de 0 a 2.200 lb | Força acumulada para dentro (força de uma camada × camadas sobrepostas) evitando deslocamento da carga | Ensaio com placa de tração (Seção 15.3.1) ou auditoria em 3 pontos com dinamômetro portátil de gancho |
Onde a força aplicada se concentra: cantos versus faces planas e relaxação de tensão em 12 horas
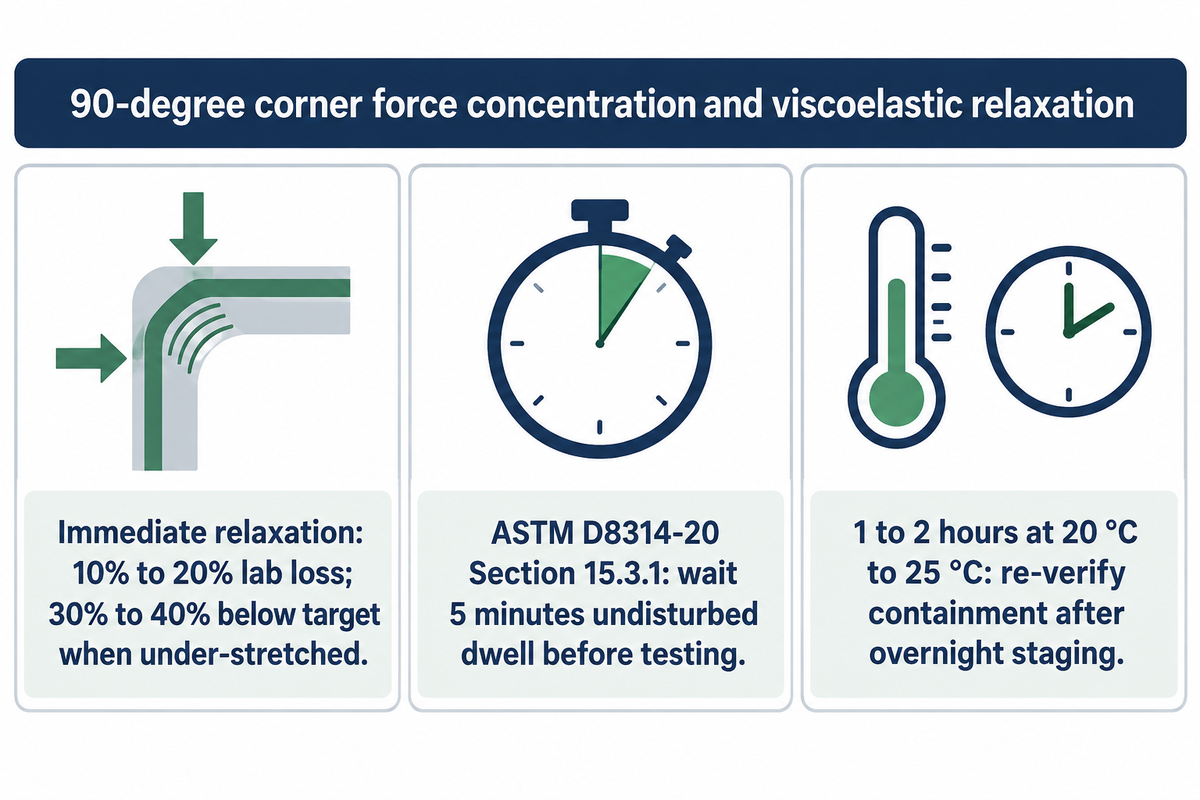
A quantidade de força entregue a um palete retangular nunca é uniforme ao longo de todo o perímetro nem permanece constante depois que a mesa giratória para. Nos cantos verticais de 90 graus, o filme tensionado adjacente puxa em ângulo para o interior. A força compressiva concentra-se na aresta da caixa de papelão, enquanto o restante da parede lateral resiste ao esforço voltado para dentro. Além disso, as cadeias de polietileno estiradas relaxam após o envolvimento, reduzindo a força inicial de retenção antes mesmo de a carga sair da área de expedição.
Como observa a análise da GenPac sobre falhas de contenção de paletes em trânsito, duas camadas muito apertadas e quatro camadas mais soltas podem resultar em uma soma semelhante de força de retenção, motivo pelo qual apenas o número de voltas ou a espessura do filme não garante que a carga esteja segura. É possível envolver um palete seis vezes com ajustes sem calibração e ainda sofrer avarias, ou obter estabilidade confiável com menos voltas quando pré-estiramento e tensão de saída estão equilibrados. Envolver com duas passadas excessivamente apertadas concentra o pico de pressão nos cantos verticais das caixas, enquanto aplicar quatro passadas com tensão moderada distribui a contenção da carga por toda a parede composta de filme stretch.
O que acontece com a força de retenção do filme stretch logo após o término do ciclo de envolvimento?
O polietileno estirado relaxa imediatamente após o envolvimento, reduzindo a força estabilizadora retida em cerca de 10% a 20% em testes laboratoriais instrumentados (PMC12656129), enquanto auditorias iniciais em fábrica relatadas pela Morrisette Packaging encontram a força de contenção no meio da carga de 30% a 40% abaixo da meta quando um filme pouco pré-estirado relaxa no palete.
Três comportamentos viscoelásticos determinam quanta força de retenção sobrevive até o transporte:
- Se o pré-estiramento do carro estiver baixo demais, as cadeias poliméricas não são levadas por completo à região quase elástica (150% a 250% de pré-estiramento conforme PMC12656129). Como afirma a Morrisette Packaging, filme sem estiramento ou sub-estirado relaxa após a aplicação, deixando a força de contenção intermediária de 30% a 40% abaixo do necessário.
- Como a relaxação de tensão é mais acentuada nos primeiros minutos após a parada da mesa, a ASTM D8314-20 Seção 15.3.1 recomenda um tempo de espera constante e sem perturbações de 5 minutos entre o fim do ciclo de envolvimento e o início de qualquer medição de força de contenção.
- Como concluem Tkaczyk et al. (PMC12656129), as premissas de força específica por volta mantêm-se válidas nas primeiras 1 a 2 horas entre 20 °C e 25 °C, ao passo que a permanência prolongada durante a noite exige reconfirmar as leituras de contenção para garantir que a força após relaxação mantenha o palete seguro para embarque.
Como medir a força sobre a carga de modo repetível: protocolos ASTM D8314 de placa de tração versus dinamômetro de gancho de 3 polegadas
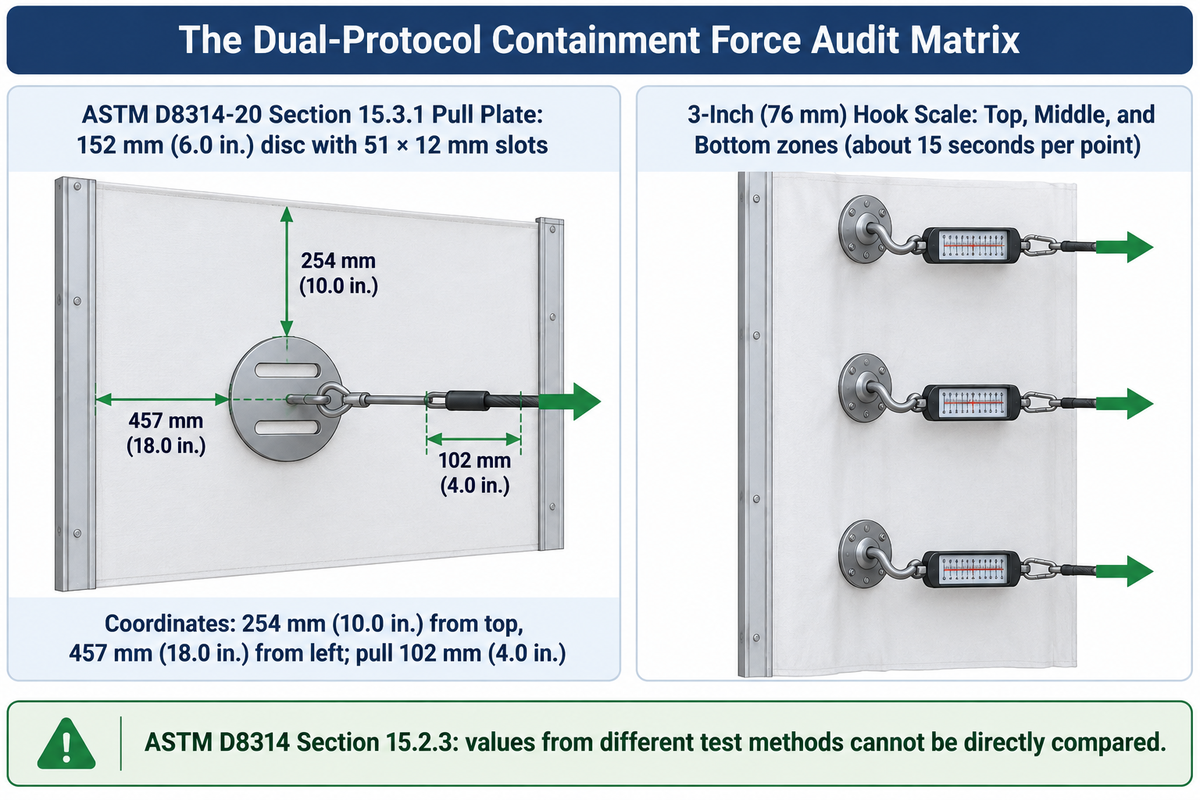
Não é possível confirmar a estabilidade da carga empurrando a lateral de um palete envolvido com a palma. O controle de qualidade repetível exige um medidor calibrado de força de contenção ou um sistema portátil de medição da força do filme de fornecedores como Highlight Industries para puxar o filme a uma distância fixa em um ponto padronizado. Os engenheiros de embalagem utilizam dois protocolos de avaliação descritos na ASTM D8314-20 (2025) Guia padrão para ensaios de desempenho de filmes stretch aplicados e envolvimento por estiramento e em kits de campo.
Pela ASTM D8314-20 Seção 10.2 e Seção 15.3.1, a qualificação em laboratório normalmente usa uma estrutura de carga de palete de 1219 mm (48 pol.) de comprimento por 1016 mm (40 pol.) de largura por 1270 mm (50 pol.) de altura, enquanto o teste em campo aplica o Método de Avaliação por Placa de Tração diretamente na carga unitizada envolvida:
- A placa de tração é um disco metálico rígido com 152 mm (6.0 pol.) de diâmetro equipado com olhal central para o gancho da balança e fita polimérica antiderrapante. Duas fendas próximas ao centro, com 51 mm (2.0 pol.) de comprimento por 12 mm (0.50 pol.) de largura, permitem passar uma régua graduada e evitam a formação de vácuo sob o filme.
- Após envolver a carga e aguardar o intervalo recomendado de espera sem perturbações, o operador insere a placa de tração entre o filme e o produto na face mais longa da carga. A placa é posicionada a 254 mm (10.0 pol.) abaixo do topo do produto e a 457 mm (18.0 pol.) da borda vertical esquerda.
- O operador faz um rasgo horizontal de 25 mm (1.0 pol.) para o olhal e dois cortes com a largura das fendas para a régua graduada e entrada de ar. Com uma balança acoplada ao olhal, o operador puxa a placa 102 mm (4.0 pol.) para fora a partir da linha tangente em repouso para registrar a força.
Em docas de expedição de alto volume onde a equipe audita paletes uma vez por turno sem rasgar o filme ao redor de um disco metálico, as fábricas utilizam um dinamômetro portátil de gancho (como a ferramenta CFT-6 da Lantech) ou um sistema eletrônico portátil de força de filme de fornecedores como Highlight Industries. Seguindo o procedimento de teste de campo em 3 pontos da Morrisette Packaging, o operador faz medições em três regiões da carga — base (terço inferior), meio (centro) e topo (terço superior) — levando cerca de 15 segundos por ponto ao puxar o filme 3 polegadas (76 mm) para fora para registrar a força em libras.
Como a geometria de contato da placa de tração e a deflexão de 3 polegadas com gancho afetam os valores medidos?
Diferenças na geometria de contato e na distância tracionada explicam a divergência entre as leituras. Pela ASTM D8314-20 Seção 15.2.3, os métodos de ensaio de força de contenção possuem calibrações distintas e seus valores não podem ser comparados diretamente entre si.
A placa circular ASTM de 6.0 polegadas distribui a deflexão por uma área ampla de múltiplas camadas de filme até 4.0 polegadas de curso, enquanto um gancho portátil ou garra de apoio aciona as camadas em um ponto localizado e puxa 3.0 polegadas. Em outro contexto, não converta força de contenção em libras-força (lbf) ou newtons (N) em resistência à tração do filme em libras por polegada linear (PLI). A ASTM D8314-20 Seção 15.3.1 descreve a força de contenção em newtons ou libras-força, enquanto as orientações de contenção da Robopac USA definem metas por faixa de peso em libras. Para uma visão completa de todos os ensaios de filme aplicado, consulte nosso guia sobre ensaios de contenção de carga unitária conforme ASTM D8314.
| Parâmetro da auditoria | Protocolo de placa de tração ASTM D8314-20(2025) Seção 15.3.1 | Protocolo de chão de fábrica com gancho de 3 polegadas (modelo CFT-6) | Regra de repetibilidade e calibração |
|---|---|---|---|
| Geometria do dispositivo de contato | Disco metálico rígido de 152 mm (6.0 pol.) de diâmetro com duas fendas de ventilação e medição de 51 × 12 mm (2,0 × 0.50 pol.) para régua | Balança de gancho ou berço guiado por pistão que engata o filme multicamada em um ponto localizado | A ASTM D8314 Seção 15.2.3 determina que valores de diferentes métodos de força de contenção não podem ser comparados diretamente |
| Coordenadas horizontais e verticais do sensor | Lado maior do palete, 254 mm (10.0 pol.) abaixo do topo e 457 mm (18.0 pol.) da borda vertical esquerda; opcional topo/meio/base | Lado maior do palete nas zonas superior (terço superior), média (centro) e inferior (terço inferior) | Uma variação de poucos milímetros na posição ou na distância puxada produz desvio expressivo |
| Deslocamento de tração para fora | 102 mm (4.0 pol) perpendicular à linha tangente em repouso | 76 mm (3.0 pol) de deflexão para fora a partir da face da carga | Apoiar a régua até a superfície do produto; interromper a tração na marca exata de deslocamento |
| Tempo de espera pós-envolvimento e ciclo | Espera recomendada sem perturbações de 5 minutos; exige três pequenos cortes horizontais (25 mm e 51 mm) | Espera constante pós-envolvimento; tração não destrutiva de cerca de 15 segundos por leitura uma vez por turno | Realizar todas as comparações exatamente no mesmo intervalo pós-envolvimento e na mesma temperatura ambiente |
Parâmetros de força sobre a carga por faixa de peso do palete e como evitar esmagamento dos cantos das caixas
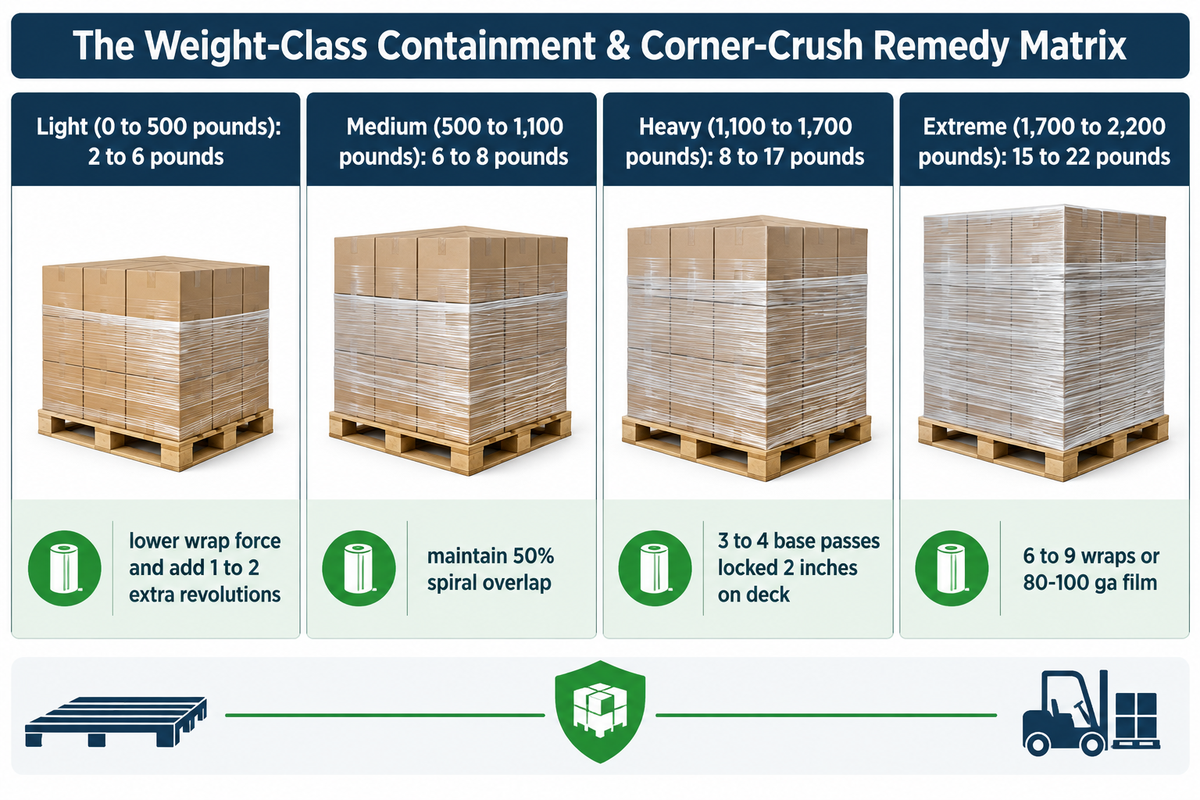
Depois de sua equipe estabelecer uma forma repetível de medir a força de contenção no topo, meio e base de uma carga paletizada, o próximo passo é adequar o nível de força ao peso e ao desenho da carga. Selecionar o padrão ideal de envolvimento é fator essencial para equilibrar o volume de filme consumido por palete e a estabilidade em trânsito: selecionar o padrão ideal de envolvimento é fator essencial para equilibrar o volume de filme consumido por palete e a estabilidade em trânsito: cargas leves (0 a 500 libras) exigem de 2 a 6 libras de força de contenção, enquanto cargas extremas (1.700 a 2.200 libras) exigem de 15 a 22 libras . cargas leves (0 a 500 libras) exigem de 2 a 6 libras de força de contenção, enquanto cargas extremas (1.700 a 2.200 libras) exigem de 15 a 22 libras.
Publicados pela Robopac USA e pelas Recomendações de contenção da carga da IPS Packaging & Automation, os paletes industriais dividem-se em quatro faixas de peso associadas aos perfis de carga A, B e C:
- Perfil de carga A: volumes sobre palete com extremidades uniformes tanto na horizontal quanto na vertical, sem saliências pontiagudas.
- Perfil de carga B: padrões irregulares de caixas ou leves avanços sobre a borda do palete gerando degraus expostos que requerem maior resistência à perfuração.
- Perfil de carga C: cargas altamente irregulares com SKUs variados e cantos salientes afiados que exigem alta resistência ao rasgo e controle rigoroso da tensão.
A combinação das quatro faixas de peso da Robopac USA com os perfis de carga A, B e C da IPS Packaging gera uma matriz de consulta em 9 níveis para paletes expedidos:
| Nível de peso e classe do perfil | Faixa de peso do palete (lb) | Força de contenção recomendada (Robopac USA) | Principais problemas de contenção e modo de falha | Receita da envolvedora e solução anti-esmagamento |
|---|---|---|---|---|
| Nível 1: Ultraleve uniforme Classe A | 0 a 500 libras | 2 a 6 libras | Cantos de caixas de papelão amassados e deformação das camadas superiores por força de envolvimento excessiva | Reduzir a tensão da força de envolvimento no carro; adicionar 1 a 2 voltas extras com tensão moderada |
| Nível 2: Leve em caixa de papelão frágil Classe A | 0 a 500 libras | 2 a 6 libras | Flambagem da onda em garrafas PET vazias, papel-toalha ou cartuchos finos | Diminuir o aperto de saída; contar com a recuperação elástica de 150%–250% de pré-estiramento |
| Nível 3: Leve com bordas escalonadas Classe B | 0 a 500 libras | 2 a 6 libras | Rasgo localizado nos cantos em bandejas leves salientes quando a tensão fica alta demais | Usar filme macio de alta elasticidade com baixa tensão de saída no carro e 50% de sobreposição |
| Nível 4: Média estável em caixa de papelão Classe A | 500 a 1.100 libras | 6 a 8 libras | Inclinação no meio da carga quando a tensão entre topo e base varia entre turnos | Fixar cartão plastificado de parâmetros; manter 50% de sobreposição helicoidal na subida e descida |
| Nível 5: Média de caixas mistas Classe B | 500 a 1.100 libras | 6 a 8 libras | Junções horizontais fracas entre camadas quando a subida do carro é rápida demais | Reduzir velocidade vertical do carro; travar filme ao menos 2 polegadas sobre a base do palete |
| Nível 6: Pesada uniforme em caixas Classe A | 1.100 a 1.700 libras | 8 a 17 libras | Deslizamento da carga sobre o estrado do palete em frenagem de empilhadeira ou vibração rodoviária | Aplicar 3 a 4 passadas reforçadas na base; travar ao menos 2 polegadas no estrado |
| Nível 7: Pesada irregular em sacos ou caixas Classe B | 1.100 a 1.700 libras | 8 a 17 libras | Perfurações pelos garfos da empilhadeira na base rompendo a faixa inferior de contenção | Enrolar a borda inferior do filme formando um cordão firme logo abaixo das tábuas superiores do palete |
| Nível 8: Extrema alta ou instável Classe B | 1.700 a 2.200 libras | 15 a 22 libras | Oscilação das camadas superiores em cargas instáveis durante frenagem intermodal ou rodoviária | Usar padrão helicoidal duplo (6 a 9 voltas) com faixas de filme aplicadas localmente em cordão no topo e na base |
| Nível 9: Extrema com bordas cortantes Classe C | 1.700 a 2.200 libras | 15 a 22 libras | Perfurações de canto, rupturas do filme e colapso em vários níveis por saliências afiadas | Combinar filme resistente à perfuração de 80–100 ga com cantoneiras ou fita de arquear |
Quando um armazém enfrenta cantos amassados em cargas leves, o erro instintivo é culpar o tipo de filme ou baixar a força de contenção para níveis inseguros de transporte. O esmagamento de caixas de papelão ocorre quando a força de envolvimento do Estágio 2 no carro é ajustada alta demais. A primeira passada do filme comprime diretamente os cantos da caixa antes mesmo que exista suporte de uma parede plana estabilizada. A correção de engenharia é simples: reduza a tensão de envolvimento na IHM e adicione 1 a 2 voltas extras sobrepostas para que a contenção adequada seja construída por multiplicação de camadas, e não pelo esmagamento em uma única passada.
Igualmente relevantes são a análise da IPS Packaging sobre problemas frequentes de contenção de carga e a lista de verificação de falhas em doca da GenPac quanto ao travamento de base. Se o filme não descer pelo menos 2 polegadas sobre o palete, a pilha unitizada pode escorregar do estrado de madeira em uma freada brusca do caminhão. Enrolar os centímetros inferiores do filme em um cordão bem torcido logo abaixo das tábuas superiores prende a carga ao palete. Isso também mantém folga para a entrada dos garfos da empilhadeira.
Número de voltas, sobreposição e temperatura ambiente: regras de escala linear para força de retenção aplicada
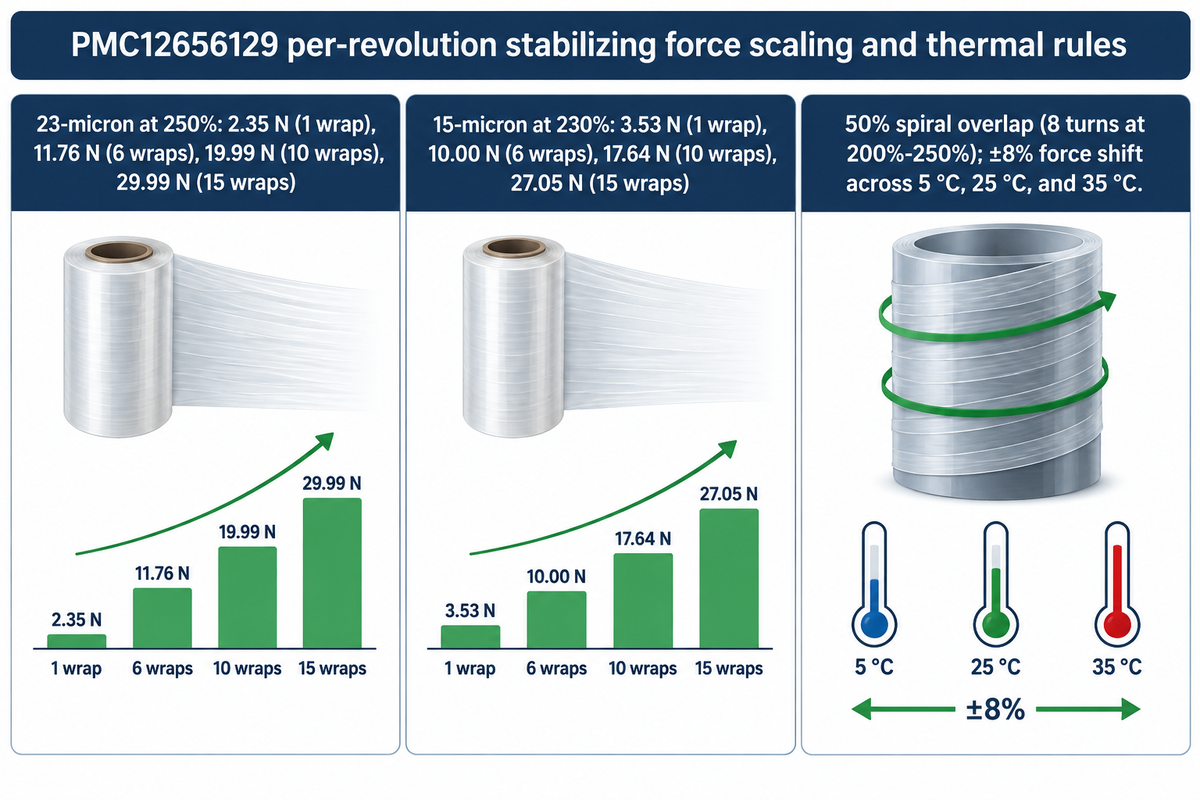
Como cada volta adicional da mesa giratória aumenta a força estabilizadora sobre o palete? Em um estudo de 2025 revisado por pares publicado na Sensors (Tkaczyk et al., PMC12656129), pesquisadores utilizaram uma envolvedora automática Robopac 705 e um disco sensor de 150 mm embutido na parede de um engradado de 1200 × 800 × 1500 mm para medir forças estabilizadoras estática ($F_s$) e dinâmica ($F_d$) em filmes stretch LLDPE de 15 mícrons, 17 mícrons e 23 mícrons.
Os dados comprovaram correlação direta entre número de voltas, grau de pré-estiramento e as forças que estabilizam a carga. Observe que o sensor embutido na parede do engradado na Tabela 1 e Tabela 2 de PMC12656129 mede força estática local para dentro ($F_s$) a um terço da altura da carga, o que constitui grandeza física diferente da força de contenção puxada para fora em placa de tração ou balança de gancho e não pode ser convertida 1 para 1 em libras na escala de tração:
- Para o filme de 23 mícrons a 250% de pré-estiramento (PMC12656129 Tabela 2), a força estabilizadora estática local sobe de 2.35 N em 1 volta para 4.12 N em 2 voltas, 5.88 N em 3 voltas e 7.64 N em 4 voltas.
- Com 6 voltas, a força estática local chega a 11.76 N; com 10 voltas, atinge 19.99 N; e com 15 voltas, alcança 29.99 N, com incrementos por volta ($dF_s$) de 1.76 N a 2.36 N por camada.
- Para o filme de alta qualidade de 15 mícrons a 230% de pré-estiramento (PMC12656129 Tabela 1), a força estática local inicia em 3.53 N com 1 volta, chega a 10.00 N com 6 voltas, 17.64 N com 10 voltas e 27.05 N com 15 voltas (31.16 N com 17 voltas).
Para converter ganhos por volta em contenção da carga uniforme do topo à base do palete inteiro, a operação deve combinar o número de voltas com sobreposição helicoidal adequada. Como explica o guia completo de filme stretch da Benchmark Industrial, nas espirais ascendente e descendente deve ser formada camada dupla contínua sobrepondo a passada anterior em cerca de 50%. Tkaczyk et al. (PMC12656129 Seção 4) apontam que envolver com cerca de 8 voltas a 200% a 250% de pré-estiramento entrega equilíbrio eficiente entre segurança, custo e consumo de material.
A temperatura ambiente do armazém também altera a força de retenção após o envolvimento. Tkaczyk et al. (PMC12656129 Seção 3.1) registram que variações térmicas entre 5 °C, 25 °C e 35 °C modificam a força estabilizadora em cerca de ±8% devido às mudanças de módulo e taxa de relaxação do LLDPE, enquanto as notas de cadeia fria da Morrisette Packaging alertam que as propriedades mecânicas do filme variam de forma expressiva abaixo de 35 °F. Quando paletes são envolvidos em área morna e levados para câmara fria, ou aguardam em carretas de verão a 35 °C, meça a força de contenção na condição térmica real e adicione 1 volta compensatória se as leituras ficarem abaixo da meta da faixa de peso.
Como a formulação do filme e o método de extrusão determinam a retenção de força ao reduzir a espessura
Um equívoco comum nas compras industriais é supor que quanto maior a espessura nominal, mais resistente será o filme no palete. Embora a espessura determine a área de seção bruta de filmes comuns, a química da resina e o método de extrusão permitem que filmes técnicos mais finos forneçam maior força estabilizadora por grama de polietileno.
Filmes stretch de LLDPE comerciais abrangem desde copolímeros convencionais Ziegler-Natta de buteno ou hexeno até formulações baseadas em metaloceno C8 (octeno). Conforme descrito no Pedido de Patente dos EUA US20220388285A1 e no Pedido de Patente dos EUA US20120219814A1, filmes stretch multicamadas de LLDPE têm densidade nominal em torno de 0,918 g/cm³ e podem combinar camadas externas ou centrais de octeno metaloceno com camadas de aderência. Cadeias de ligação interlamelares densas formadas pelas ramificações de octeno armazenam energia elástica entre 150% e 250% de pré-estiramento, e acima de 300% ocorrem estreitamento de largura e afinamento que limitam ganhos adicionais de força (PMC12656129 Seção 4).
O método de extrusão também determina o comportamento do filme sob tensão. Como explicam o guia Stretch Film 101 da Doverco e a comparação cast versus soprado da Benchmark Industrial, o filme stretch cast é extrudado sobre rolos resfriados para oferecer transparência na leitura de códigos de barras e desenrolamento mais silencioso em perfis afinados (por exemplo 40 a 60 gauge). Entre os tipos industriais de filme stretch, o filme stretch soprado tem alta resistência biaxial à perfuração e menor estreitamento durante o estiramento, o que gera melhor aderência entre camadas e otimiza o volume de filme e a quantidade total aplicada em câmara fria.
| Classe do filme e categoria da resina | Espessura e pré-estiramento (PMC12656129 / Benchmark) | Referência de massa aplicada e força | Perfil de estreitamento, pega e perfuração | Aplicação mais indicada por carga paletizada |
|---|---|---|---|---|
| Classe 1: Filme automático de alta qualidade 15 µm | 15 µm (60 ga) a 230% de pré-estiramento (faixa 150%–300%) | 10.00 N força estática em 6 voltas; 27.05 N em 15 voltas; EI(M) = 0.308 N/g | Maior eficiência normalizada de força por grama; exige carro motorizado calibrado | Cargas uniformes perfil A de alto volume em envolvedoras automáticas |
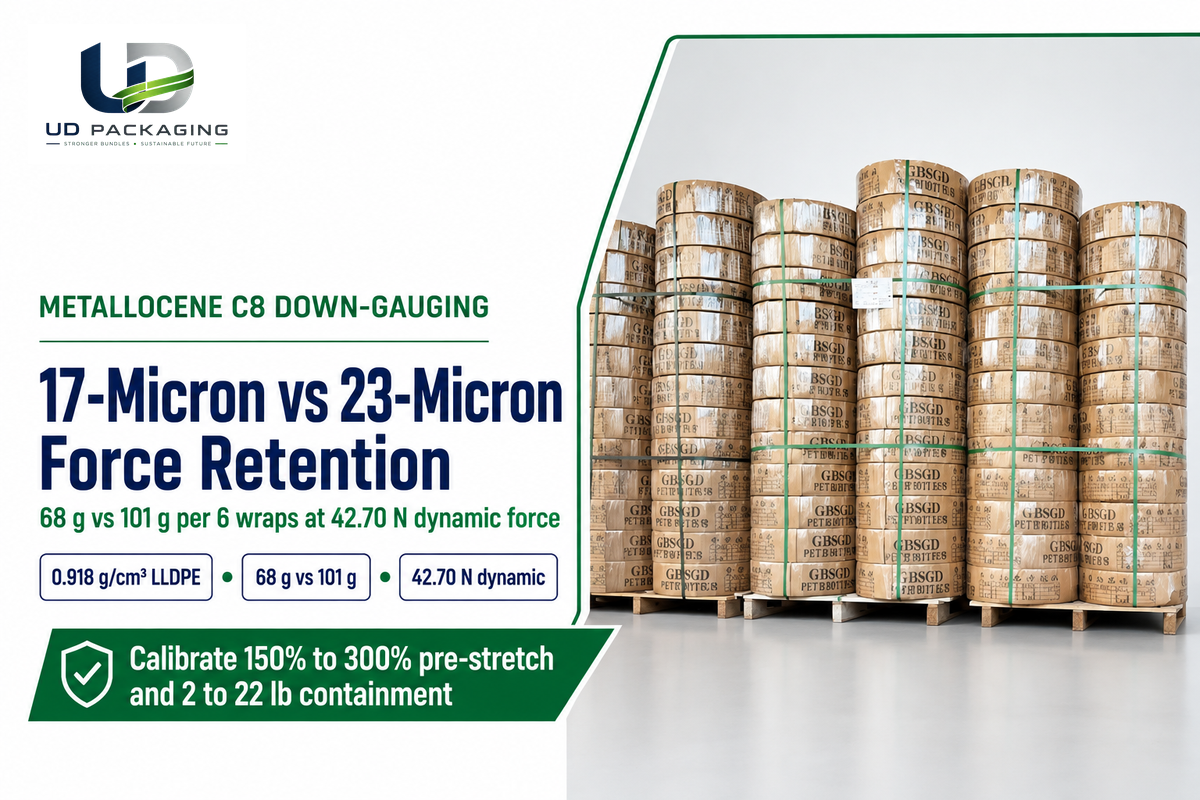
| Classe 2: Filme automático de alta qualidade 17 µm (v1) | 17 µm (67 ga) a 240% de pré-estiramento (6 voltas) | 68 g massa de filme; 42.70 N força dinâmica Fd a 123 mm de deflexão (0.628 N/g) | Iguala a força dinâmica do filme padrão de 23 µm (42.80 N) reduzindo massa de 101 g para 68 g | Paletes padrão perfis A e B migrando de filme comum de 23 µm |
| Classe 3: Alta qualidade 17 µm estiramento máximo (v2) | 17 µm (67 ga) a 320% de pré-estiramento (6 voltas) | 57 g massa de filme; 53.60 N força dinâmica Fd a 123 mm de deflexão (0.940 N/g) | Maior eficiência específica de força; exige carro moderno para evitar rupturas por estreitamento | Rotas curtas de distribuição e alto giro em perfil A |
| Classe 4: Alta qualidade 17 µm múltiplas voltas (v3) | 17 µm (67 ga) a 240% de pré-estiramento (9 voltas) | 102 g massa de filme; 65.95 N Série 1 a 71.10 N Série 3 força dinâmica | Alta contenção multicamada com a mesma massa (~101–102 g) de 6 voltas de filme de 23 µm | Frete rodoviário de longa distância com alta exigência de estabilidade pós-relaxação |
| Classe 5: Filme nano cast reduzido para calibre 60 gauge | 60 ga (15,2 µm) a 250% a 300% de pré-estiramento | Substitui filme cast de 80 gauge (20,3 µm) após recalibração do pré-estiramento da envolvedora | Desbobinamento silencioso, alta transparência e economia aproximada de 17% por otimização de calibre | Fábricas migrando de calibre 80 gauge em linhas semiautomáticas ou automáticas |
| Classe 6: Filme cast automático padrão de 80 gauge | 80 ga (20,3 µm) a 200% a 250% de pré-estiramento | Padrão de referência para cargas convencionais (1.500 a 2.400 lb) | Módulo equilibrado, leitura limpa de códigos de barras e baixo ruído no armazém | Cargas paletizadas médias e pesadas de armazém geral entre turnos |
| Classe 7: Filme automático padrão de 23 µm (v4) | 23 µm (90 ga) a 150% de pré-estiramento (6 voltas) | 101 g massa de filme; 42.80 N força dinâmica Fd a 123 mm de deflexão (0.424 N/g) | Espessura efetiva aplicada de 9–10 µm; maior massa por palete que o filme de 17 µm | Envolvedoras de mesa giratória antigas limitadas a engrenagens de 150% de pré-estiramento |
| Classe 8: Filme soprado pesado calibre 100 gauge | 100 ga (25,4 µm) extrudado pelo processo soprado | Especificado para cargas pesadas acima de 2.400 lb e cantos afiados | Resistência biaxial superior à perfuração e pega em baixa temperatura; desenrolamento mais ruidoso | Cargas irregulares perfis B e C, câmara fria e caixas de papelão com cantos vivos |
| Classe 9: Filme stretch manual pré-estirado | 35 a 47 ga filme pré-orientado | Requer 10 a 15 vezes menos esforço de tração manual para excelente pressão de contenção | Menor estreitamento e bordas reforçadas para envolvimento manual ergonômico | Docas de baixo giro com menos de 20 paletes leves a médios por dia |
Conforme apontado por Morrisette Packaging e IPS Packaging, avaliar vários tipos de filme stretch, incluindo filme cast pré-estirado e filmes de menor espessura, permite reduzir o consumo de filme stretch e a quantidade total aplicada por palete. Conforme mostrado na Tabela 6 de PMC12656129, um filme de alta qualidade de 17 mícrons com 240% de pré-estiramento (68 g em 6 voltas) apresentou a mesma força estabilizadora dinâmica de um filme padrão de 23 mícrons a 150% de pré-estiramento (101 g em 6 voltas), reduzindo a massa potencial de filme em 33 g por palete e preservando contenção e proteção da carga. Ao solicitar suprimentos industriais de embalagem, confira nossos guias sobre propriedades do filme stretch soprado versus cast e conversão de gauge do filme stretch para mícrons e mils. Para cargas extremas ou instáveis perfil C de 2.200 libras ou mais em que apenas o filme não basta, combine cantoneiras de reforço com reforço de paletes pesados usando fita de arquear de PET ou PP.
Como verificar fichas técnicas de filme stretch, massa por corte e pesagem e testes práticos na mesma carga
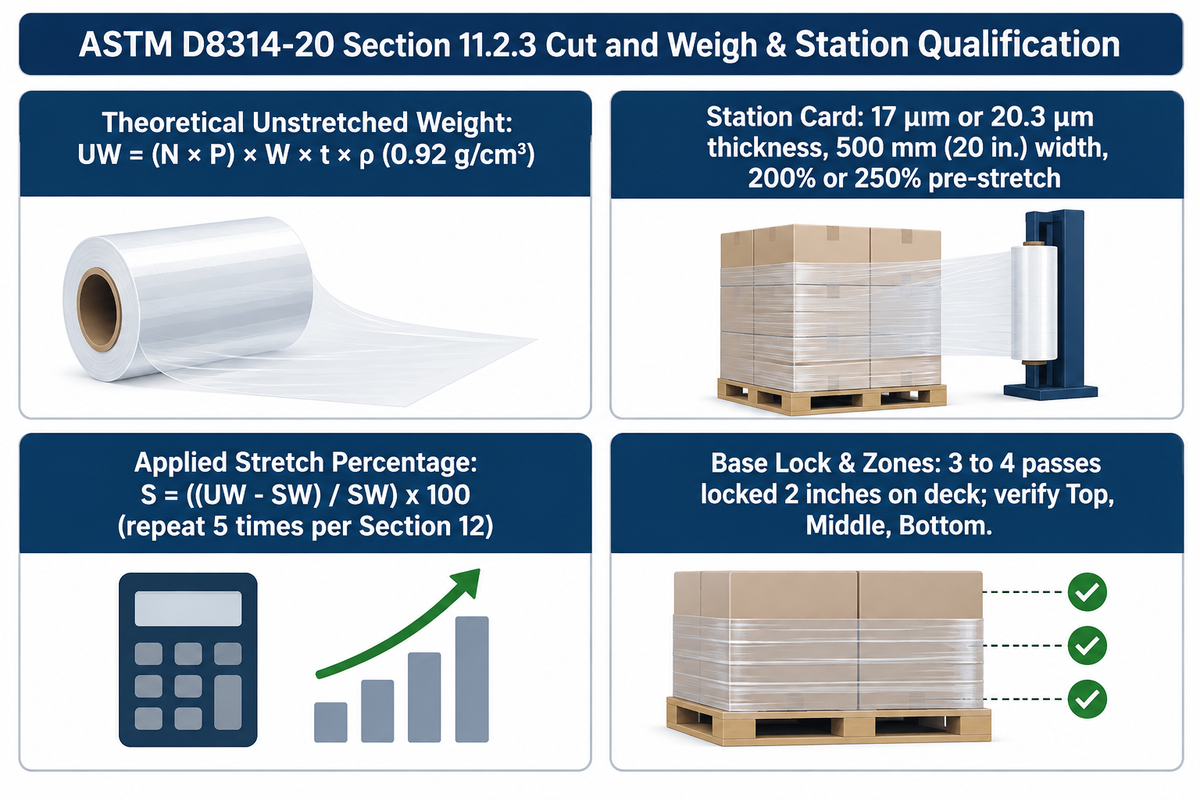
Ao homologar trocas de filme stretch ou introduzir novas cargas e fornecedores em sua linha automatizada de embalagem, são necessários três registros integrados para confirmar a especificação da bobina virgem, a massa depositada no palete e a receita de contenção.
Primeiro, confira os dados de recebimento da bobina na ASTM D4649-20(2025) Tabela 3. Um certificado de análise rastreável por lote deve informar espessura nominal, peso líquido da bobina, densidade nominal da resina LLDPE de 0,918 g/cm³, módulo de tração ASTM D882 e recuperação elástica ASTM D5459. Compradores podem consultar nossos artigos sobre leitura de ficha técnica de filme stretch e dimensões padrão de bobinas de filme stretch manual e automático ao inspecionar paletes recebidos.
Segundo, diferencie a pesagem de bobinas recebidas do Método de Corte e Pesagem definido na ASTM D8314-20 Seção 11.2.3. Ao contrário da pesagem de recebimento, a Seção 11.2.3 mede quanto filme realmente fica aplicado sobre o palete envolvido e calcula o percentual efetivo de estiramento aplicado usando as Equações 3 e 4: as Equações 3 e 4 dessa seção determinam o percentual real de estiramento aplicado.
Peso teórico sem estiramento: UW = (N × P) × W × t × ρ
Percentual de estiramento aplicado na carga: S = ((UW – SW) / SW) x 100
- A variável t é a espessura não estirada (cm = mícron / 10.000), e ρ é a densidade média do LLDPE (0,92 g/cm³ ou 0,0332 lb/in³).
- Após envolver o palete e registrar a força de contenção no topo, meio e base, o operador corta todo o filme da carga, compacta em uma bola firme e pesa sua massa estirada SW em balança tarada. Para remover o filme em docas de recebimento, a equipe pode usar cortadores ergonômicos de lâmina oculta para docas de recebimento após confirmar a estabilidade da carga (orientação de segurança OLFA).
- Pela ASTM D8314-20 Seção 12 (Ensaio de Consistência da Envolvedora), repetir esse ciclo de envolvimento e pesagem ao menos cinco vezes na mesma estrutura de carga mede média e desvio-padrão do peso aplicado para identificar variações entre máquina e filme.
Lista de verificação para qualificação da estação na mesma carga
Antes de aprovar uma nova receita de filme stretch ou solicitar bobinas de amostra do fornecimento em atacado de filme stretch LLDPE da UD Packaging, registre os seis parâmetros abaixo em um cartão plastificado na estação:
- Identificação do filme e COA do lote: Registre processo e resina (cast versus soprado, octeno metaloceno versus LLDPE convencional), espessura nominal (por exemplo 17 µm ou 20,3 µm), largura sem estiramento (500 mm ou 20 pol) e peso líquido da bobina conforme ASTM D4649-20(2025).
- Ajustes de pré-estiramento e saída do carro: Anote tanto a relação de pré-estiramento dos rolos engrenados (por exemplo 200% ou 250%) quanto o percentual de força de envolvimento no braço dançarino ou célula de carga na IHM.
- Padrão de envolvimento e travamento na base: Anote voltas superiores, voltas de ancoragem na base (3 a 4 passadas fixando ao menos 2 polegadas no estrado do palete), velocidade vertical do carro e sobreposição helicoidal (cerca de 50%).
- Protocolo de medição e tempo de espera: Especifique se a força sobre a carga foi testada via ASTM D8314-20 Seção 15.3.1 (método da placa de tração após espera sem perturbações) ou dinamômetro de gancho de 3 polegadas.
- Leituras de força em três zonas (Topo / Meio / Base): Confirme que as três zonas verticais atendem à meta por classe de peso da Robopac USA (2–6 lb leve, 6–8 lb média, 8–17 lb pesada ou 15–22 lb extrema) sem amassar cantos.
- Massa aplicada por corte e pesagem (SW): Registre o total em gramas de filme aplicado por palete (por exemplo 57–68 g para filme de 17 µm versus 101 g para filme de 23 µm) e o percentual calculado de estiramento sobre a carga conforme ASTM D8314-20 Seção 11.2.3.
Perguntas frequentes
Qual é a diferença entre percentual de pré-estiramento e força sobre a carga em uma envolvedora de filme stretch?
Percentual de pré-estiramento é o diferencial de velocidade entre os rolos engrenados dentro do carro que alonga o filme (normalmente 150% a 300%) antes da saída do carro, definindo o rendimento da bobina e o enrijecimento das cadeias poliméricas. Força sobre a carga, também chamada de força de contenção, é a força acumulada voltada para dentro (em libras-força ou newtons) exercida por todas as camadas sobrepostas no palete após o envolvimento, controlada pela tensão de saída do carro e pelas voltas aplicadas.
Por que testes ASTM D8314 com placa de tração e dinamômetros de gancho de 3 polegadas geram leituras diferentes em libras no mesmo palete?
As leituras variam porque os dois métodos têm calibração diferente e solicitam áreas distintas do filme (ASTM D8314-20 Seção 15.2.3). O ensaio com placa de tração da Seção 15.3.1 da ASTM puxa um disco rígido de 6.0 polegadas de diâmetro 4.0 polegadas para fora perpendicularmente à face da carga após espera de 5 minutos, enquanto um dinamômetro de gancho puxa um ponto localizado do filme 3.0 polegadas para fora, resultando em valores não intercambiáveis que precisam ser registrados separadamente. As medições resultantes não são intercambiáveis e devem ser anotadas de forma independente.
Quanta força de contenção um palete envolvido perde após o ciclo de envolvimento?
Paletes envolvidos perdem cerca de 10% a 20% da força estabilizadora retida logo após o envolvimento (PMC12656129), e a Morrisette Packaging relata força de contenção no meio da carga 30% a 40% abaixo da meta quando filme sub-pré-estirado relaxa sobre o palete. Como o polietileno linear de baixa densidade (LLDPE) é um polímero viscoelástico cujas cadeias estiradas relaxam ao longo do tempo, é preciso aplicar pré-estiramento adequado e conferir a força após o intervalo de espera para que o patamar relaxado continue segurando a carga no transporte.
É possível elevar a força sobre a carga sem esmagar cantos de caixas de papelão ondulado leves?
Sim. Reduza a tensão de saída do carro na IHM para baixar o pico de aperto nos cantos e adicione 1-2 voltas extras sobrepostas para construir a força total de contenção distribuída de forma uniforme em múltiplas camadas de baixa tensão.
Onde posicionar sensores ou dinamômetros no palete para registrar força de contenção de modo repetível?
Para validar melhorias de processo na fábrica, meça em três alturas verticais ao longo da face mais comprida do palete e a uma distância horizontal fixa do canto. No ensaio com placa de tração descrito na ASTM D8314-20 Seção 15.3.1, posicione uma placa ventilada a 10.0 polegadas abaixo do topo do produto e 18.0 polegadas da borda esquerda, aguarde tempo de espera fixo e puxe 4.0 polegadas para fora.
Trocar filme de 23 mícrons (90 gauge) ou 80 gauge por um filme metaloceno mais fino reduz a força sobre a carga?
Não quando há ajuste de resina e calibração de pré-estiramento. Na PMC12656129 Tabela 6, um filme automático de LLDPE de 17 mícrons pré-estirado entre 240% e 320% entregou de 42.70 N a 53.60 N de força estabilizadora dinâmica com 57 a 68 g por palete, comparável ou superior a um filme de 23 mícrons (42.80 N com 101 g).
A UD Packaging vende dinamômetros de força de contenção ou apenas consumíveis de filme stretch?
Não, a UD Packaging fornece somente consumíveis: filme stretch manual de LLDPE, bobinas de filme stretch para máquina com alto pré-estiramento em versões cast e soprada, e fita de arquear industrial de PET/PP para paletes. Não fabricamos nem vendemos conjuntos mecânicos de placa de tração, dinamômetros eletrônicos de gancho (como o Lantech CFT-6) nem máquinas envolvedoras de mesa giratória. Fornecemos certificados COA rastreáveis por lote e bobinas de amostra para que seus especialistas validem as receitas de força sobre a carga diretamente na sua linha.
Referências e fontes
- ASTM International/iTeh Standards – ASTM D8314-20 Guia padrão para ensaios de desempenho de filmes stretch aplicados e envolvimento por estiramento (Seções 10.2, 11.1.2, 11.2.3, 15.2.3 e 15.3.1)
- ASTM International – Visão geral de reaprovação ativa da ASTM D8314-20(2025) (Subcomitê D10.25 sobre paletização e unitização de cargas)
- ASTM International ASTM D4649-20(2025) Guia padrão para seleção e uso de filmes stretch (Tabela 3 de limites de espessura e peso de bobina)
- National Library of Medicine/PMC (Tkaczyk et al., Sensors 2025) – Estudo piloto de filme stretch para estabilização de cargas paletizadas (PMC12656129)
- Administração de Segurança e Saúde Ocupacional dos EUA (OSHA) 29 CFR 1910.147 Controle de energias perigosas (bloqueio e etiquetagem para manutenção e desatolamento de máquinas)
- Escritório de Patentes e Marcas dos Estados Unidos – US20220388285A1 Filme stretch multicamadas (formulações de LLDPE octeno metaloceno a 0,918 g/cm³)
- Escritório de Patentes e Marcas dos Estados Unidos – US20120219814A1 Métodos para aprimoramento de filmes stretch de polietileno (controle de aderência e desprendimento em coextrusão multicamadas)
- Robopac USA – Força de contenção é a chave para embarcar paletes com segurança: metas por faixa de peso (2-22 lbf)
- IPS Packaging & Automation Força de contenção com filme stretch: perfis de carga em paletes A, B e C e adequação de calibre
- Morrisette Packaging Força de contenção no filme stretch explicada: desvios de regulagem em campo, relaxação e efeitos em cadeia fria
- GenPac (General Packaging, Inc.) Força de contenção com filme stretch: como evitar falhas de cargas paletizadas em trânsito
- Benchmark Industrial Guia completo de filme stretch: cast versus soprado, sobreposição helicoidal e custo por palete
- Lantech Especificações de pré-estiramento motorizado por rolos da envolvedora semiautomática de mesa giratória Q-300
- Doverco — Filme stretch 101: memória de recuperação elástica e mecânica do pré-estiramento motorizado
- SourceBySpec –Enciclopédia técnica de filme stretch: conversão de gauge para mícrons e propriedades de polímeros
- OLFA Industrial Safety Eliminando riscos no manuseio de caixas de papelão e filme stretch em docas de recebimento
- r/IndustrialMaintenance Relatos de campo Calibração de sensor e braço dançarino em carro de envolvedora de filme stretch