Kontaktieren Sie UD Packaging Company

Ein PET-Umreifungsband für Metallbarren sichert an der Umgebungsluft abgekühlte Barrenbündel aus Aluminium, Zink, Blei und Zinn mithilfe extrudierter Bänder aus Polyethylenterephthalat (PET) gemäß ASTM D3950-23 Typ IV. Es eignet sich für kaltes Metall innerhalb der Temperaturgrenze des Bandlieferanten und erfordert einen schnittfesten Kantenschutz über scharfen Graten. Einkäufer müssen die im Zugversuch geprüfte Tragfähigkeit am Bandverschluss nachweisen, statt die Breite allein nach dem Bündelgewicht zu bemessen. Bleiben Barrenoberflächen heiß, überschreiten scharfe Kanten die Grenzen für den PET-Kantenschutz oder schreiben Verträge Metallbänder vor, setzen Werke weiterhin Stahl-Umreifungsband mit geeigneter Kantenauflage ein.
Die Auswahl des falschen Umreifungsmaterials führt im Gießereibetrieb zu zwei typischen Ausfällen. Unterdimensionierter Kunststoff reißt beim Abbremsen des Gabelstaplers oder beim Containertransport, während unnötiges Kohlenstoff-Stahlband Rückschlaggefahren beim Aufschneiden, Rostflecken und höhere Betriebskosten verursacht. Dieser technische Leitfaden erläutert geprüfte Temperaturschwellen für ein thermoplastisches Umreifungsband, Regeln für den Kantenschutz, LME-Basisvorgaben sowie ein Prüfverfahren für die Bündelauslegung.
| Steuerungsparameter | Geprüfter Referenzwert | Primärquelle |
|---|---|---|
| Obergrenze bei Kaltmetallkontakt | Bis ca. 60 °C (140 °F) für TYCOON PET | Teufelberger-Leitfaden für die Metallindustrie |
| PET-Glasübergangstemperatur (Tg) | 70–85 °C (158–185 °F) | NETZSCH-Thermodaten für Polymere |
| LME-Basiswert für Barren mit Polyester | 15,6 × 0,9 mm, 6.000 N mittlere Reißfestigkeit | LME Anhang D Tabelle 2 |
| LME-Referenzwert für Verschlussfestigkeit | 80 % Reibschweißverschluss (2.500 N) vs. 60 % Metallhülse (3.500 N) | LME Anhang D Tabellen 2 & 4 |
| PET-Banddicken für Schwermetall | 19 × 1,0–1,27 mm, 25mm × 1,27 mm, 32 × 1,00 mm | Teufelberger & Strapping4Less |
Was ist ein PET-Umreifungsband für Metallbarren und wo eignet sich Polyester für Barrenbündel?
Polyester-Umreifungsband (PET-Umreifungsband) ist ein gerecktes thermoplastisches Band nach ASTM D3950-23 Typ IV zur Bündelung schwerer, starrer Ladeeinheiten. In Nichteisen-Gießereien bündelt PET-Umreifungsband für Metallbarren abgekühlte Stapel aus Primäraluminiumbarren, Aluminiumlegierungen, Zinkbarren, Zinn und Blei zu staplerfähigen Einheiten ohne Rostflecken.
Eine zentrale Frage für Einkäufer in Gießereien lautet, ob ein Kunststoff-Umreifungsband ein eine metrische Tonne schweres Metallbündel sicher zusammenhält, ohne sich durch Dehnung zu lockern. LME Anhang D, Tabelle 2, nennt Spezifikationen für 15,6 × 0,9 mm Polyester-Umreifungsband mit 6.000 N mittlerer Reißfestigkeit. Diese Vorgabe gilt für Barren aus Primäraluminium, Aluminiumlegierungen, Zinn, Blei und Zink. Die Arbeitsdehnung unter Bandspannung beträgt 2-3,5 % gegenüber 0,1-0,3 % bei Stahlband nach LME Tabelle 1.
Die Elastizität wirkt wie ein industrieller Stoßdämpfer. Starre Metallstapel verschieben sich geringfügig, wenn Unterleghölzer nachgeben oder sich gestapelte Barren während der Seefracht setzen. Bei Stahl-Umreifungsband mit einer Arbeitsdehnung von 0,1-0,3 % kann die Vorspannung abfallen, sobald sich ein Barrenstapel setzt. Polyester behält dagegen eine Arbeitsdehnung unter Spannung von 2-3,5 % bei, wodurch es Metallbündel zusammenhält und die Bandspannung auch im multimodalen Warenumschlag bewahrt.
Was ist der Unterschied zwischen PET- und PP-Umreifungsband?
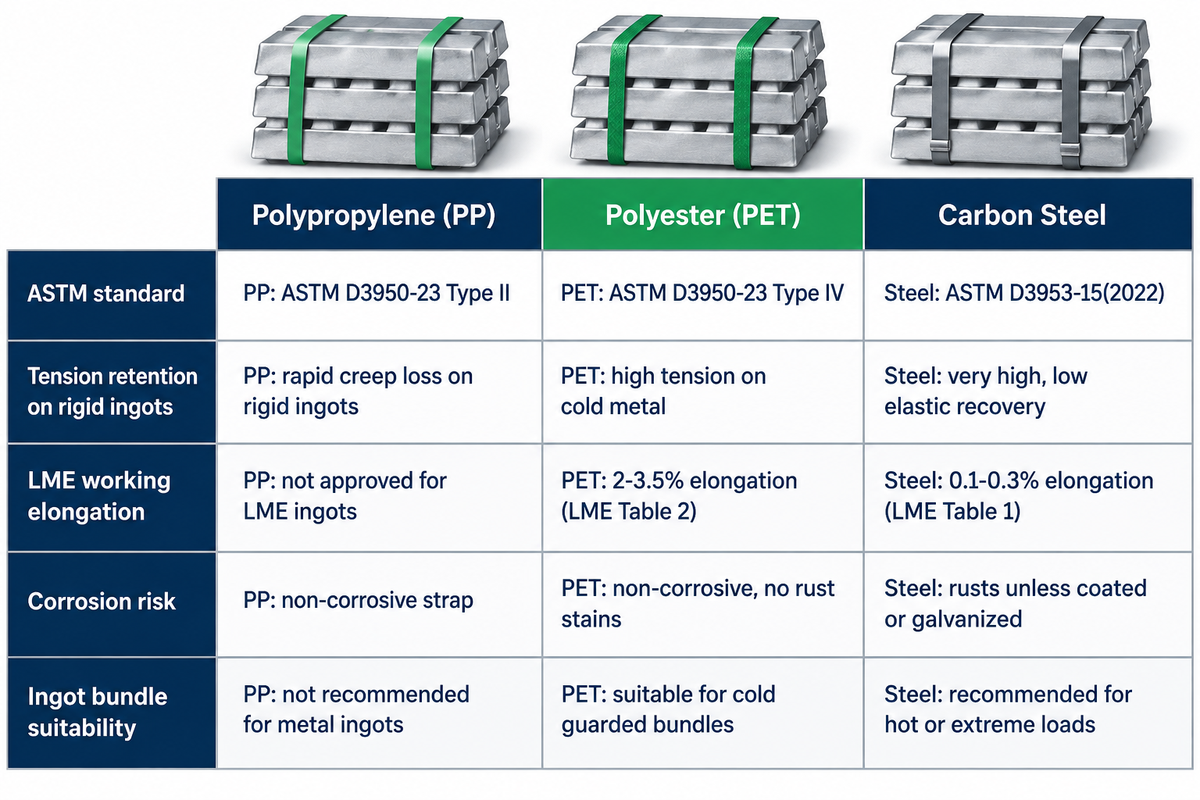
ASTM D3950-23 stuft Polyester (PET) als Umreifungsband vom Typ IV und Polypropylen (PP) als Typ II ein, was den deutlichen Unterschied beim langfristigen Spannungserhalt widerspiegelt. Beim Erhalt der Bandspannung zeigt sich ein erheblicher Abstand. Unter dauerhafter Zugspannung an dichten, abgekühlten Barrenbündeln hält PET die Spannung grundsätzlich besser als PP. PP-Band kriecht unter statischer Dauerbeanspruchung. Daher schreiben Einkäufer für Kartonware häufig Polypropylen vor, während schwere Metallbündel mit PET gesichert werden.
Polypropylen-Polymere verformen sich dauerhaft, wenn sie über Tage der Lagerung oder des Exportversands unter hoher Bandspannung stehen. Selbst ein breites PP-Band kann dabei seine Haltewirkung verlieren. Unter der dichten Masse gegossener Barren gleiten die Molekülketten aneinander vorbei. In den technischen Thermoplast-Referenzdaten von NETZSCH weist allgemeines PET-Polymer einen Elastizitätsmodul (Young-Modul) von 2.100 bis 3.100 MPa auf. Fertig gereckte Qualitäten von PET-Umreifungsband erreichen eine höhere Zugsteifigkeit als PP, um schwere, starre Bündel zu sichern. Lesen Sie unseren detaillierten Vergleich von Ladeeinheiten und Bandverschluss bei PET- und PP-Umreifungsband, bevor Sie eine Umreifungsband-Spezifikation für gemischte Lagerlinien auswählen.
| Eigenschaft | Polypropylen (PP) | Polyester (PET) | Kohlenstoff-Stahlband |
|---|---|---|---|
| Maßgebliche ASTM-Norm | ASTM D3950-23 Typ II | ASTM D3950-23 Typ IV | ASTM D3953-15(2022) |
| Spannungserhalt an starren Barren | Gering; schneller Kriechverlust | Hoch an kaltem Metall innerhalb der Spezifikation | Sehr hoch; geringes Rückstellvermögen |
| Arbeitsdehnung (LME-Basiswert) | Nicht für LME-Barren zugelassen | 2–3,5 % (LME Tabelle 2) | 0,1–0,3 % (LME Tabelle 1) |
| Korrosions- und Fleckenrisiko | Korrosionsfreies Umreifungsband | Korrosionsfreies Umreifungsband | Rostet, sofern nicht beschichtet oder verzinkt |
| Eignung für Metallbarren | Nicht empfohlen | Geeignet (kalte Bündel mit Kantenschutz) | Empfohlen (heiße oder extreme Ladeeinheiten) |
Ab welcher Oberflächentemperatur erweicht PET-Umreifungsband oder verliert an Gussbarren seine Bandspannung?
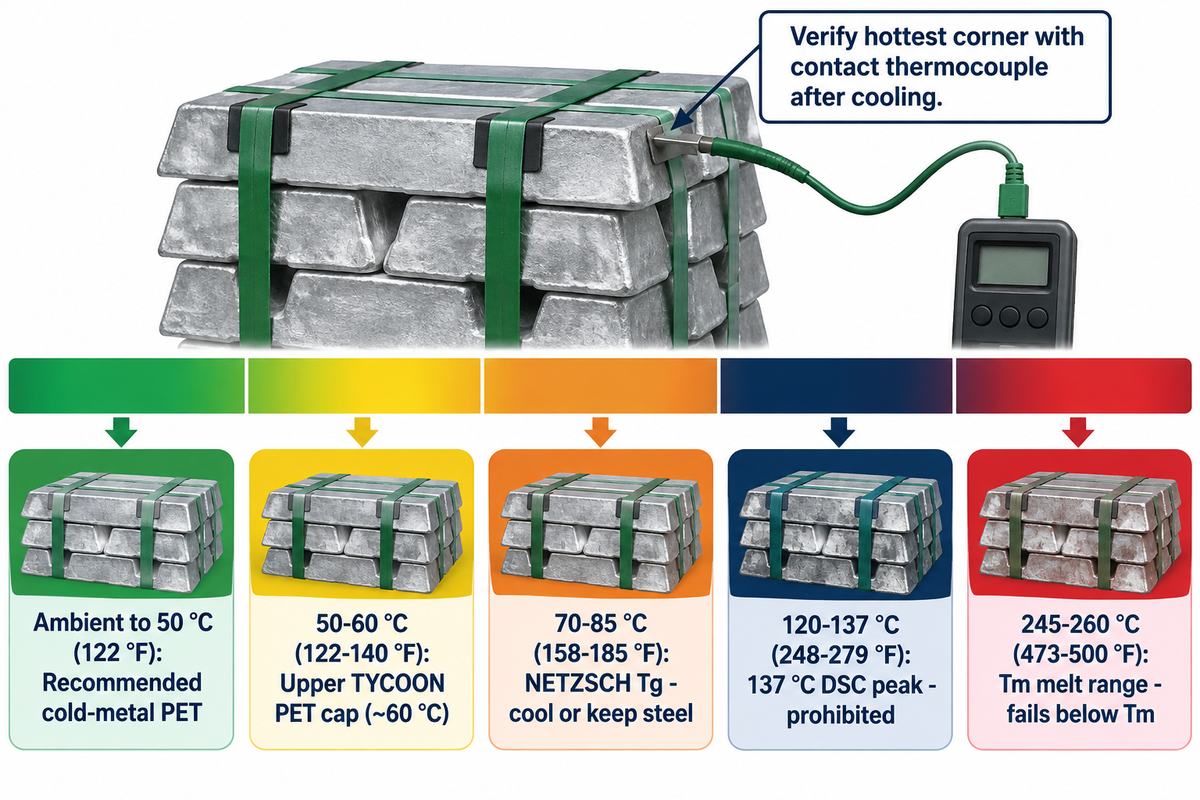
Teufelberger gibt an, dass sein TYCOON PET-Umreifungsband aufgrund der Polymerrelaxation auf Kaltmetall-Anwendungen bis etwa 60 °C (140 °F) beschränkt ist und für Heißanwendungen alternative Werkstoffe erfordert. Siehe die Teufelberger-Empfehlungen für PET-Umreifungsband in der Metallindustrie sowie die NETZSCH-Thermodaten für PET zu den maßgeblichen Temperaturgrenzen. Laut den Polymer-Thermodaten von NETZSCH liegt die Tg von PET im Bereich von 70-85 °C und der Schmelzbereich bei 245-260 °C. Wird der Schmelzpunkt von PET mit seiner zulässigen Einsatztemperatur gleichgesetzt, führt dies an warmen Barren zu Spannungsverlust im Band.
Stellen Sie sich ein Polyester-Umreifungsband (PET-Umreifungsband) unter 2.500 N Zugspannung wie eine gespannte Nylon-Gitarrensaite im heißen Kofferraum eines Autos vor. Die Saite schmilzt nicht, doch die Wärme lässt die inneren Molekülketten relaxieren und die Tonhöhe fällt rasch ab. Die Daten der dynamischen Differenzkalorimetrie (DSC) von NETZSCH weisen den Glasübergang von PET bei 70–85 °C und die Schmelzpeaks bei 249–251 °C aus. Diese Thermoanalysen zeigen zudem einen exothermen Nachkristallisationspeak bei 137 °C.
In Verpackungsbroschüren heißt es mitunter, Polyester widerstehe Verformungen bis 120 °C, ohne dass die anliegende Zugspannung oder die Kontaktdauer genannt wird. Angaben zur Bandspannung oder Einwirkzeit fehlen dabei jedoch. Untersuchungen an gereckten PET-Fasern am Oak Ridge National Laboratory unter eingespannter Erwärmung belegen, dass das Spannungsverhalten von Faktoren wie Molekülorientierung, Ausgangsspannung und Zeit abhängt. Da ein kurzer, unbelasteter Test nicht mit einer Dauerzugspannung an einem warmen Barrenstapel vergleichbar ist, sollten Gießereien die Bündel unter die Kaltmetallgrenze des Bandlieferanten abkühlen oder beim Stahl-Umreifungsband bleiben.
| Barren-Oberflächentemperatur | Polymerphysik & Quelle | Bewertung für die Barrenumreifung |
|---|---|---|
| Umgebung bis 50 °C (122 °F) | Glasartiger teilkristalliner PET-Zustand (unterhalb NETZSCH Tg) | Empfohlen für die Kaltmetall-Umreifung mit PET |
| 50–60 °C (122–140 °F) | Obere Kaltmetallgrenze (~60 °C Obergrenze für Teufelberger TYCOON PET) | Obergrenze; stabilisierte Kontakttemperatur prüfen |
| 70–85 °C (158–185 °F) | PET-Glasübergangsbereich Tg (NETZSCH) | Außerhalb des Kaltmetall-Fensters für PET; Bündel abkühlen oder Stahlband nutzen |
| 120–137 °C (248–279 °F) | DSC-Peak der Nachkristallisation bei 137 °C (NETZSCH) | Für PET unzulässig; Stahlband beibehalten |
| 245–260 °C (473–500 °F) | Kristalliner Schmelzbereich Tm; DSC-Peaks 249–251 °C (NETZSCH) | Unzulässig; gespanntes PET versagt weit unterhalb von Tm |
Kann PET-Umreifungsband für Aluminiumbarren direkt nach dem Gießen verwendet werden?
Nein, frisch gegossene Aluminiumbarren müssen abkühlen, bevor PET-Umreifungsband das Bündel berührt. Eine Oberflächen-Sprühkühlung kann zwar die Außenhaut abkühlen, während der dichte Kern heiß bleibt. Nimmt der Luftstrom durch den Stapel ab, steigt die Wärme wieder an die Oberfläche zurück und erweicht das Polyester.
Bediener können diesen Wärmerückstau durch eine Messung mit einem Kontakt-Thermoelement vermeiden. Gemessen werden sollte der heißeste Kontaktpunkt am Aluminium und nicht ein Messwert aus einem Infrarot-Thermometer. Lassen Sie den Stapel nach dem Abkühlen thermisch ausgleichen und starten Sie die Umreifungsmaschine erst, wenn die Kontaktmesswerte sicher innerhalb der Kaltmetall-Betriebsgrenze des Bandlieferanten liegen. Berücksichtigen Sie im Sommer außerdem den Temperaturanstieg im heißen, geschlossenen Luftraum eines voll beladenen Seecontainers.
Wie beschädigen scharfe Kanten, Gussgrate und Sägegrate das PET-Umreifungsband?
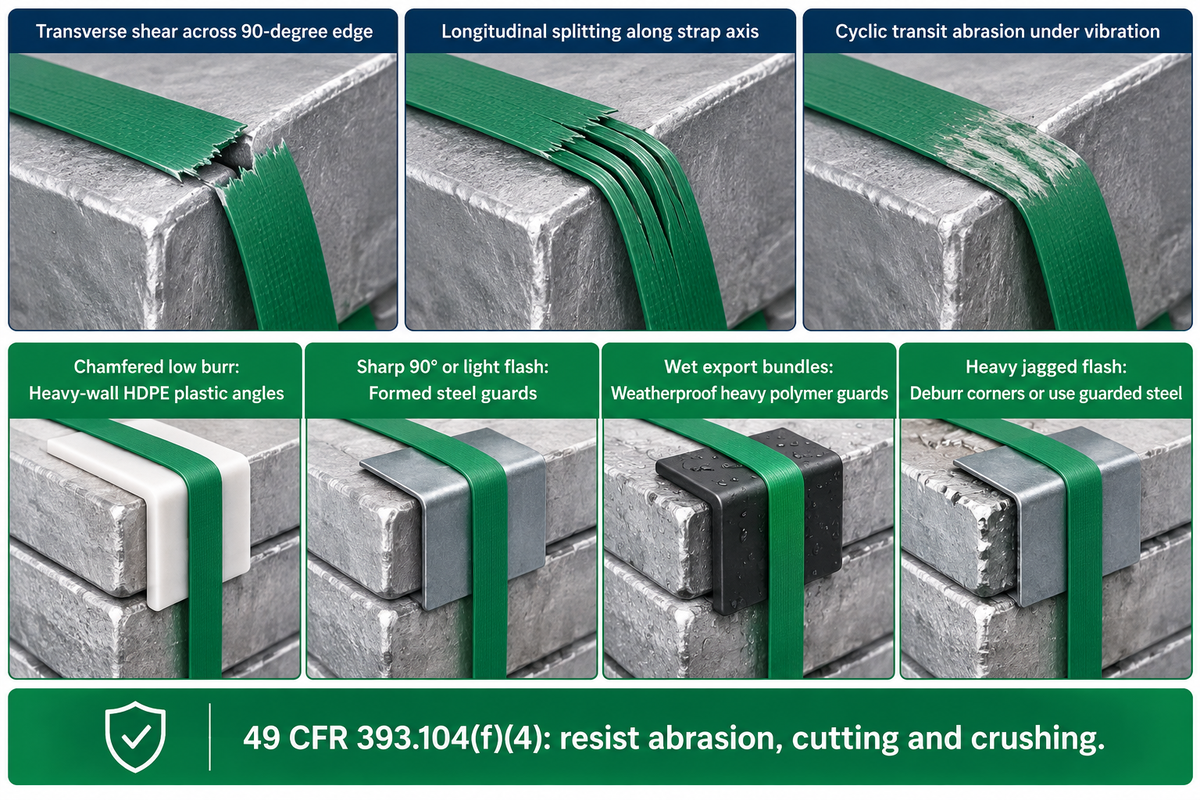
Rohe Gussbarrenkanten, Trennfugengrate und Sägegrate bündeln die Bandspannung auf einer mikroskopisch schmalen Linie und kerben die Polyesterfasern unter Zug ein. Ist das Band erst angeritzt, lässt die Bandspannung entlang der Kante durch Transportvibrationen aus einer Mikrokante einen vollständigen Abriss über die gesamte Bandbreite entstehen. Keine Dicke eines extrudierten PET-Bandes kann an nicht entgrateten Metallkanten einen geeigneten Kantenschutz ersetzen.
Drei unterschiedliche mechanische Versagensmechanismen greifen ungeschützten Kunststoff an Metallprodukten wie Barren, Grobblechen und Metalltafeln an. Der erste ist die Querscherung, die das Band beim ersten Spannen direkt über einer scharfen 90-Grad-Kante durchtrennt. Zweitens spaltet das Längsspleißen gereckte Polyesterfasern entlang der Bandachse auf; das Patent WO2013059555A1 mischt gezielt Polyolefin-Copolymer-Additive bei, um die Spleißfestigkeit zu erhöhen. Der dritte Mechanismus ist der zyklische Transportabrieb, der die Bandkante durchscheuert. Beachten Sie, dass nicht entfernte Gussgrate auch Stahlband einkerben und schwächen können, weshalb eine saubere Kantengeometrie oder ein Kantenschutz bei beiden Werkstoffen unverzichtbar ist.
„Ein Kantenschutz muss immer dann verwendet werden, wenn ein Zurrmittel an der Berührungsstelle mit einem Ladungsteil Abrieb oder Einschnitten ausgesetzt wäre. Der Kantenschutz muss abrieb-, schnitt- und druckfest sein.“
Rechtliche Unterscheidungen sind hier wichtig. Nach 49 CFR § 393.5 gilt auch ein durch Umreifungsband gebündeltes Packstück als „Ladungsteil“, während ein „Zurrmittel“ die Ladung an den Anschlagpunkten eines Fahrzeugs sichert. Somit regelt 49 CFR § 393.104(f)(4) rechtlich die Fahrzeugverzurrung und nicht eigenständige Bündelbänder. Verpackungsingenieure wenden dennoch dieselben Maßstäbe für Abrieb-, Schnitt- und Druckfestigkeit an, wenn sie PET-Umreifungsband an scharfkantigen Barren einsetzen. Ein ungeschützter scharfer Grat durchtrennt ein gespanntes Umreifungsband unabhängig davon, ob es am Tieflader angeschlagen ist oder einen Stapel bündelt. Fahrer schwerer Flachbettauflieger berichten regelmäßig von messerscharfen Metallcoils, die dünne Kunststoff-Kantenschutzwinkel glatt durchschneiden.
Vorbehalte gegen Kantenschutzwinkel sind beim Betriebspersonal weit verbreitet. Werksteams lehnen Kantenschutz oft ab, weil das manuelle Anlegen jedes Bündel um einige Sekunden verzögert, während der Wechsel auf eine größere Banddicke das Abscheren kaum verhindert. Ein dickeres Umreifungsband beziehungsweise ein stärkeres PET schert am Kantengrund dennoch ab und erhöht lediglich die Kosten. Entscheidend ist, die Kante zu entschärfen und sicherzustellen, dass die Kantenschutzwinkel beim automatischen Spannen formschlüssig sitzen. Unser Leitfaden zur Abstimmung von Kantenschutz auf scharfe Ladungskanten behandelt dieses Thema ausführlich.
| Kantenzustand des Barrens | Empfohlener Schutzwerkstoff | Fixiermethode | Einsatzgrenze |
|---|---|---|---|
| Gefaste Gussbarren, geringer Grat | Dickwandige HDPE-Kunststoffwinkel | Vertiefte Bandführungsrille | Verformt sich bei Kontakt mit warmem Metall |
| Scharfe 90°-Kanten oder leichter Grat | Geformte Stahlwinkel oder stahlverstärkter Kantenschutz | Klemmauflage plus Bandführungsnut | Höhere Stückkosten; im Pendelverkehr wiederverwendbar |
| Feuchte oder im Freien gelagerte Exportbündel | Witterungsbeständiger schwerer Polymer-Kantenschutz | Geschlitzte Eckklemmen | Unbeschichtete Vollpappe bei Regen vermeiden |
| Starker gezackter Gussgrat, nicht entgratet | Für dünne Packmittel ungeeignet | Nicht zutreffend | Kanten entgraten oder geschütztes Stahlband einsetzen |
Warum das Barrengewicht allein Breite und Dicke des PET-Umreifungsbandes nicht bestimmen kann
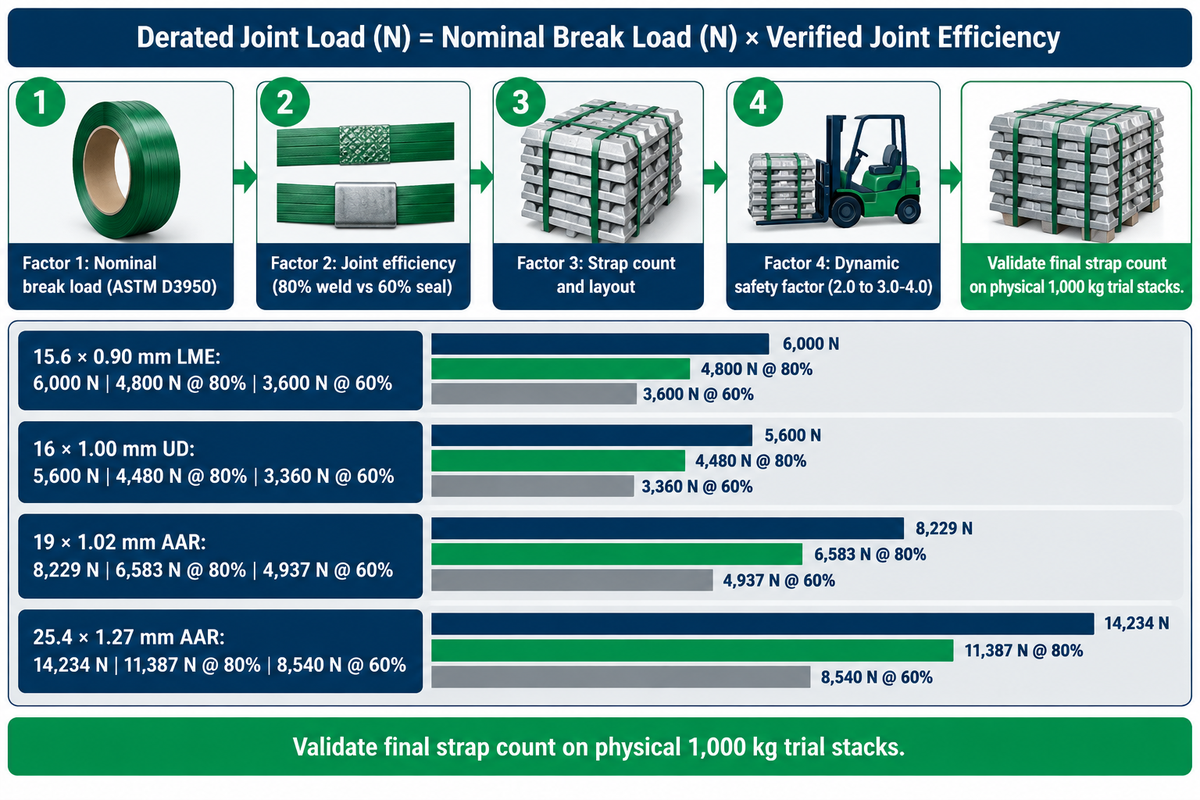
Die Wahl einer Bandbreite von 19 mm oder 25mm allein anhand des Bündelgewichts vernachlässigt Verluste am Bandverschluss, die Bandanzahl, die Kantenreibung und Transportstöße. Unsere 4-Faktoren-Formel zur Bandauslegung für Barren prüft Banddicken vorab anhand von vier Eingangsgrößen: Nenn-Reißfestigkeit, Verschlusswirkungsgrad, Bandanzahl und dynamischer Sicherheitsfaktor. Für Aluminium- und Zinkbarren legt LME Anhang D Tabelle 2 einen Polyester-Basiswert von 15,6 × 0,9 mm (6.000 N) fest. Vorgeschrieben sind 2.500 N aufgebrachte Bandspannung bei Reibschweißung (80 % Bandverschluss) oder 3.500 N bei Metallhülsen (60 % Bandverschluss), wobei die Umreifungsgeräte zur Banddicke passen müssen.
Der Schadensleitfaden von HB Sub Noor weist darauf hin, dass eine 1:1-Gleichsetzung der Reißfestigkeit des Bandes mit dem Gewicht der Palette zu Bandrissen beim Transport führt. Starkes Bremsen, Kurvenfahrten und Staplerstöße vervielfachen statische Einwirkungen um das Drei- bis Vierfache, und ein mangelhafter Verschluss kann die nutzbare Bandfestigkeit um 50 % oder mehr mindern. Der Geräteleitfaden von Pefilmpack ergänzt, dass ein für dünnes Band ausgelegtes Umreifungsgerät ein dickes PET-Band nicht zuverlässig verschweißen kann. Verpackungsingenieure unterscheiden zudem vier Kenngrößen: lineare Band-Bruchlast, abgeminderte Festigkeit am Bandverschluss, vom Gerät aufgebrachte Bandspannung und richtungsabhängige Ladungssicherung im Fahrzeug nach 49 CFR § 393.102. Nach dem Zugprüfverfahren gemäß ASTM D3950 wird die lineare Reißfestigkeit bei einer Traversengeschwindigkeit von 5 in./min (127 mm/min) und einem Einspannabstand von 150–250 mm bestimmt.
Die Bandauswahl vor dem Praxistest umfasst vier gekoppelte Prüfschritte, anstatt lineare Bandbruchlasten zu einem irreführenden Bündelwert zu addieren:
Abgeminderte Verschlusslast (N) = Nenn-Bruchlast (N) × Geprüfter Verschlusswirkungsgrad
Bewerten Sie diese abgeminderte Verschlusslast einer einzelnen Bandschlaufe zusammen mit drei betrieblichen Faktoren: Bandanzahl und Quer-/Längsanordnung, Reibung zwischen den Barren samt Vorspannungserhalt sowie dynamischer Sicherheitszuschlag für den Transportweg. Beispielsweise nennt LME Anhang D Tabelle 2 für 15,6 × 0,9 mm (6.000 N) Polyester-Umreifungsband einen Verschlusswirkungsgrad von 80 % bei Reibschweißung (2.500 N Vorspannung) und 60 % bei gezahnten Verschlusshülsen aus Metall (3.500 N Vorspannung). Juwo Plastic setzt für starre Schwergüter wie Ziegel, Stahlrohre und Blöcke einen Sicherheitsfaktor von 2.0 an, während HB Sub Noor für Lkw-, Bahn- oder Seefrachtstöße mit 3,0–4,0 rechnet. Die folgende Tabelle vergleicht neun veröffentlichte PET-Spezifikationen aus den Katalogen von LME, UD Packaging und Strapping4Less auf Basis von 1 lbf = 4.448 N. Überprüfen Sie die endgültige Bandanzahl stets an realen 1.000 kg Teststapeln, statt lineare Schlaufenlasten auf das Bündelgewicht hochzurechnen. Im Gegensatz dazu gilt die zulässige Arbeitslast (WLL) von 1/4 nach 49 CFR § 393.104(e) Fußnote 1 ausschließlich für ungekennzeichnete Zurrbänder aus Stahlband nach ASTM D3953-97.
| Breite & Dicke | Nenn-Bruchlast (Quelle) | Einzelverschluss @ 80 % Schweißung | Einzelverschluss @ 60 % Hülse | Norm- / Katalogkontext |
|---|---|---|---|---|
| 15,6 × 0,90 mm | 6.000 N (LME Tabelle 2) | 4.800 N | 3.600 N | LME Anhang D Spezifikation für Nichteisen-Barren |
| 16 × 0,60 mm | 3.900 N (UD Packaging) | 3.120 N | 2.340 N | UD Packaging veröffentlichte leichte 16 mm Ausführung |
| 16 × 0,80 mm | 4.600 N (UD Packaging) | 3.680 N | 2.760 N | UD Packaging veröffentlichte mittlere 16 mm Ausführung |
| 16 × 1,00 mm | 5.600 N (UD Packaging) | 4.480 N | 3.360 N | UD Packaging veröffentlichte schwere 16 mm Ausführung |
| 5/8-inch × 0.035-inch (15,9 × 0,89 mm) | 1.370 lbs / 6.094 N (Strapping4Less) | 4.875 N | 3.656 N | AAR-zertifizierte 5/8-inch Handelsrolle |
| 3/4-inch × 0.040-inch (19 × 1,02 mm) | 1.850 lbs / 8.229 N (Strapping4Less) | 6.583 N | 4.937 N | AAR-geprägte 19 mm Katalogrolle |
| 3/4-inch × 0.050-inch (19 × 1,27 mm) | 2.315–2.500 lbs / 10.297–11.120 N (Strapping4Less) | 8.238–8.896 N | 6.178–6.672 N | Schwerlast-Anwendungen (grün / AAR schwarz) |
| 1-inch × 0.050-inch (25,4 × 1,27 mm) | 3.200 lbs / 14.234 N (Strapping4Less) | 11.387 N | 8.540 N | AAR-zertifizierte 25mm Schwermetall-Rolle |
| 1-1/4-inch × 0.050-inch (32 × 1,27 mm) | 3.968 lbs / 17.650 N (Strapping4Less) | 14.120 N | 10.590 N | Breiteste handelsübliche PET-Katalogrolle |
Die Oberflächenstruktur verändert zudem den Messwert der Bügelmessschraube, ohne den tragenden Polymerquerschnitt zu vergrößern. Nach ASTM D3950-23 Abschnitt 5.1.4 kann eine Prägung zu einer gesamten Nenndicke des geprägten Umreifungsbandes führen, die bis zum Doppelten eines glatten Bandes gleicher Breite und Reißfestigkeit beträgt. Siehe die Spezifikation ASTM D3950-23 für nichtmetallische Umreifungsbänder für die verbindlichen Dicken- und Klassifizierungsregeln. In den Angeboten von Strapping4Less weist glattes 3/4″ AAR-PET bei derselben Nenndicke von 0.040-inch eine Reißfestigkeit von 1.900 lbs auf, während geprägtes 3/4″ AAR-PET eine Reißfestigkeit von 1.850 lbs erreicht. Die Prägespitzen verlagern festes Harz an das Außenmaß. Geben Sie Breite und Dicke daher stets zusammen mit der geprüften Mindest-Reißfestigkeit in Newton oder lbs an, statt die nominelle Banddicke mit der Festigkeit gleichzusetzen.
PET- vs. Stahl-Umreifungsband für Metallbarren: Festigkeit, Normen und Go/No-Go-Grenzen
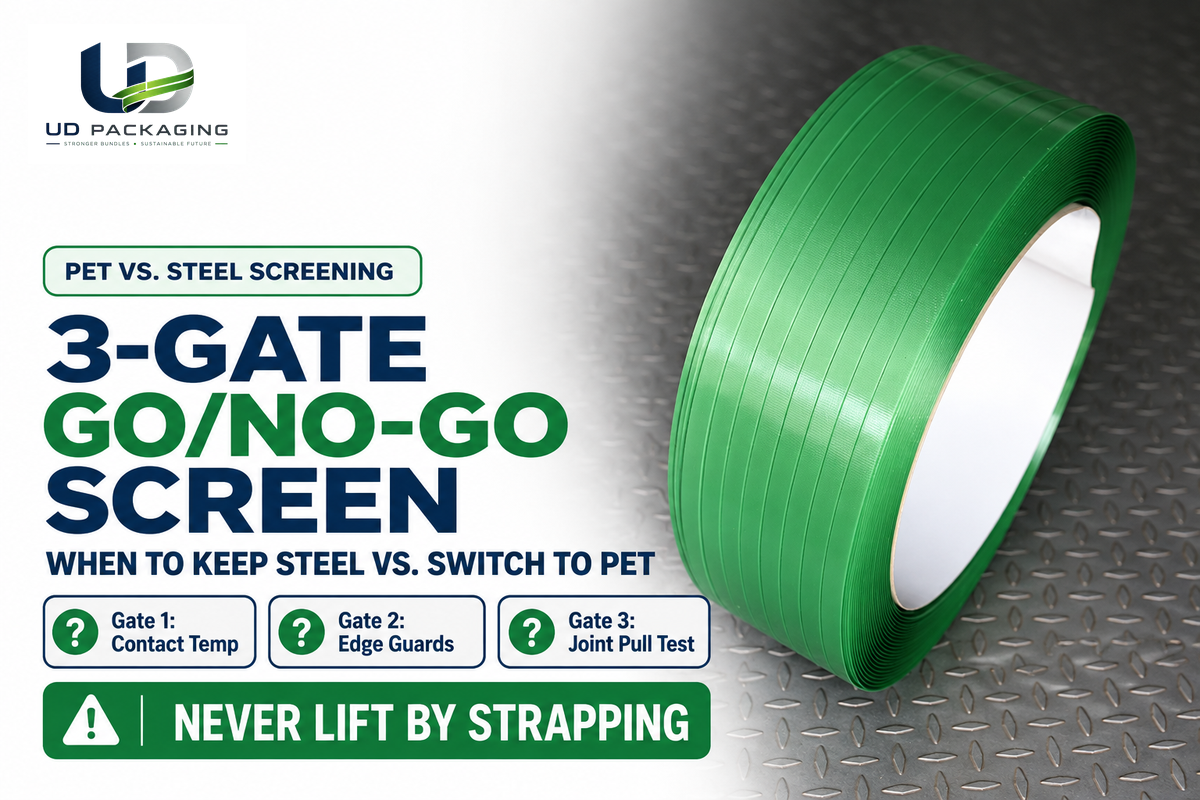
Hochfestes Kohlenstoff-Stahlband hält hohen statischen Bruchlasten und heißem Metall stand, während Hochleistungs-PET das Rückschlagrisiko beim Aufschneiden senkt, Bandrost verhindert und beim Setzen der Stapel die Bandspannung hält. Nutzen Sie unser 3-Stufen-Go/No-Go-Prüfraster für Barren-PET, um Kantenschutz, Kontakttemperatur und im Zugversuch geprüfte Verschlussfestigkeit zu bewerten, bevor Sie eine Stahlband-Linie umstellen.
Wie belastbar ist Stahl-Umreifungsband?
Nach ASTM D3953-15(2022) und den Katalogbereichen von Signode deckt kaltgewalztes Standard-Stahlband bei 0,38–0,58 mm Dicke einen Bereich von 650 bis 1.990 lbf (ca. 2.891 bis 8.852 N) ab. Wärmebehandeltes Hochleistungs-Stahlband reicht bei 0,51–1,12 mm Dicke von 1.900 bis 13.200 lbf (ca. 8.451 bis 58.714 N). Die Reißfestigkeit ist niemals eine zulässige Arbeitslast, und ein Umreifungsband ist grundsätzlich nicht zum Heben schwebender Ladeeinheiten zugelassen.
Handelsübliches PET und Standard-Stahlband überschneiden sich im mittleren Bruchlastbereich erheblich. Hochfestes Stahlband erreicht für extreme Schwerlasten höhere statische Spitzenwerte (bis zu 58.714 N in der Magnus-Baureihe von Signode). Beim Setzen während des Transports verhalten sich Bündel jedoch unterschiedlich. LME Anhang D Tabelle 1 führt 19 × 0,63 mm Stahlband mit 12.000 N mittlerer Festigkeit bei nur 0,1–0,3 % Arbeitsdehnung. Verdichtet sich ein Barrenstapel unter Kran- oder Lkw-Vibrationen, kann sich Stahlband nicht wie Polyester zusammenziehen, um die Vorspannung aufrechtzuerhalten. Das Öffnen von Stahlband birgt zudem Rückschlaggefahren, die vom National Safety Council dokumentiert sind.
Gespannte Stahlbänder können zu gefährlichen Geschossen werden, die beim Durchtrennen peitschenartig zurückschlagen.
Mit sogenannten Entenschnabel-Scheren können Bediener gespannte Stahlbänder durchtrennen. Dabei müssen sie jedoch geeignete persönliche Schutzausrüstung tragen und außerhalb des Rückschlagbereichs stehen. Bestehen kalte Nichteisen-Ladeeinheiten alle drei Prüfstufen sowie die Zugprüfungen im Praxistest, bietet hochfestes PET die erforderliche Bündelfestigkeit und Beständigkeit bei geringerem Peitschenrisiko. Zudem rostet es in feuchten Häfen nicht wie Stahlband. Sortenreines Monomaterial-PET ist vollständig recycelbar und unterstützt nachhaltige Verpackungskonzepte. Einen detaillierten Vergleich der Lebenszykluskosten finden Sie in unserem Leitfaden zu den Leistungsunterschieden zwischen PET- und Stahl-Umreifungsband.
Wann sollte eine Gießerei beim Stahl-Umreifungsband bleiben, statt auf PET umzustellen?
Gießereien sollten unter den folgenden Bedingungen beim Stahl-Umreifungsband bleiben. Stahlband sollte beibehalten werden, wenn die Barrenoberflächen die Kaltmetallgrenze Ihrer PET-Qualität überschreiten (etwa ~60 °C bei Teufelberger TYCOON PET) oder wenn über die Kontaktdauer kein dokumentierter Spannungserhalt unter Zug vorliegt. Stahlband ist ebenso beizubehalten, wenn kein Kantenschutz sicher über Graten fixiert werden kann oder wenn eine PET-Dehnung von 2-3,5 % unzulässig ist. Gleiches gilt, wenn der Abnehmer oder die Bahn Metallbänder vorschreibt und wenn nachgelagerte Umschmelzöfen Kunststoff im Schrottsatz verbieten.
Eine betriebliche Grenze überrascht Gießereien häufig bei der Kundenfreigabe. Manche Sekundäraluminium-Schmelzwerke chargieren komplette umreifte Bündel oder prüfen Rücklaufschrott strikt auf Polymerverunreinigungen. Abnehmerverträge oder Bahnverladevorschriften können weiterhin Stahlband nach ASTM D3953 verlangen, selbst wenn LME Anhang D Tabelle 2 Polyester für LME-zugelassene Nichteisen-Barrenqualitäten erlaubt. Unabhängig davon gilt 49 CFR § 393.104(e) Fußnote 2 für Stahl-Umreifungsband, das in den USA als Ladungszurrmittel im Straßenverkehr dient. Diese Vorschrift verlangt bei Bändern ab 25,4 mm Breite mindestens zwei Kerbpaare pro Hülse sowie zwei Verschlusshülsen bei überlappenden Bandverbindungen.
| Prüfkriterium | Eignungsfenster für PET (GO) | Kriterium für Stahlband / Abwägung | Prüfung im Betrieb |
|---|---|---|---|
| Stufe 1: Kontakttemperatur | Abgekühltes Metall innerhalb der Kaltmetallgrenze des Lieferanten (z. B. ≤ 60 °C TYCOON PET), geprüft auf Kontaktdauer und Spannungserhalt | Heiße Gussoberflächen oberhalb der Kaltmetallgrenze oder nahe 70–85 °C Tg | Kontakt-Thermoelement an der heißesten Bandkante |
| Stufe 2: Kanten- & Gratprofil | Entgratete Kanten oder formschlüssig gehaltene Kantenschutzwinkel | Nicht abdeckbare Gussgrate oder messerscharfe Kanten | Sichtprüfung der Kanten & Abriebversuch |
| Stufe 3: Zuggeprüfte Verschlusslast | Qualifizierte Tragfähigkeit am PET-Bandverschluss erfüllt die dynamische Prüfreserve | Beanspruchungen oberhalb der im Zugversuch qualifizierten PET-Verschlussfestigkeit | Zugprüfung an Probeschweißungen & Spannungskontrolle über Nacht |
| Norm / Börsenvorschrift | Bandspezifikation ASTM D3950 Typ IV; LME Tabelle 2 für LME-geregelte Nichteisen-Barren; plus schriftliche Freigabe von Käufer/Frachtführer | Kunden-, Börsen- oder Frachtführerklausel mit Pflicht zu ASTM D3953 Stahlband | Schriftliche Prüfung von Abnahmevertrag & Frachttarif |
| Bereich der Reißfestigkeit | 3.900–17.650 N über die gelisteten 16–32 mm PET-Handelskataloge | Hochfestes Stahlband erreicht 58.714 N (Signode Magnus) | Prüfung der Zugkurve im Chargen-COA |
| Arbeitsdehnung | 2–3,5 % Stoßaufnahme bei sich setzenden Stapeln (LME Tabelle 2) | Dehnungslose starre Geometrie (0,1–0,3 % Stahlband, LME Tabelle 1) | Stapelhöhen- & Stapler-Neigungstest |
| Korrosion & Feuchte | Feuchter Export & Freilager (PET-Umreifungsband rostet nicht) | Blankes Stahlband rostet; erfordert im Freilager lackierte oder verzinkte Bänder | Prüfung von Exportfeuchte & Kondenswasser |
| Bedienersicherheit beim Entbändern | Geringere Rückschlagenergie beim Schneiden und leichtere Rollenhandhabung | Stahlbandschnitt erfordert volle PSA & Entenschnabel-Schere (NSC/DWS) | EHS-Freigabe an der Warenannahme |
| Vorgabe am Umschmelzofen | Bänder werden vor der Ofenbeschickung rückstandsfrei entfernt | Direktes Chargieren ganzer Bündel mit striktem Kunststoffverbot | Betriebsanweisung des nachgelagerten Schmelzwerks bestätigen |
| Heben schwebender Ladeeinheiten | Strikt untersagt | Strikt untersagt (zertifizierte Anschlagmittel/Staplergabeln nutzen) | Sicherheitsregel für den Kranbetrieb |
Verschlusswirkungsgrad, Umreifungsgeräte und Kompatibilität mit automatischen Barrenlinien
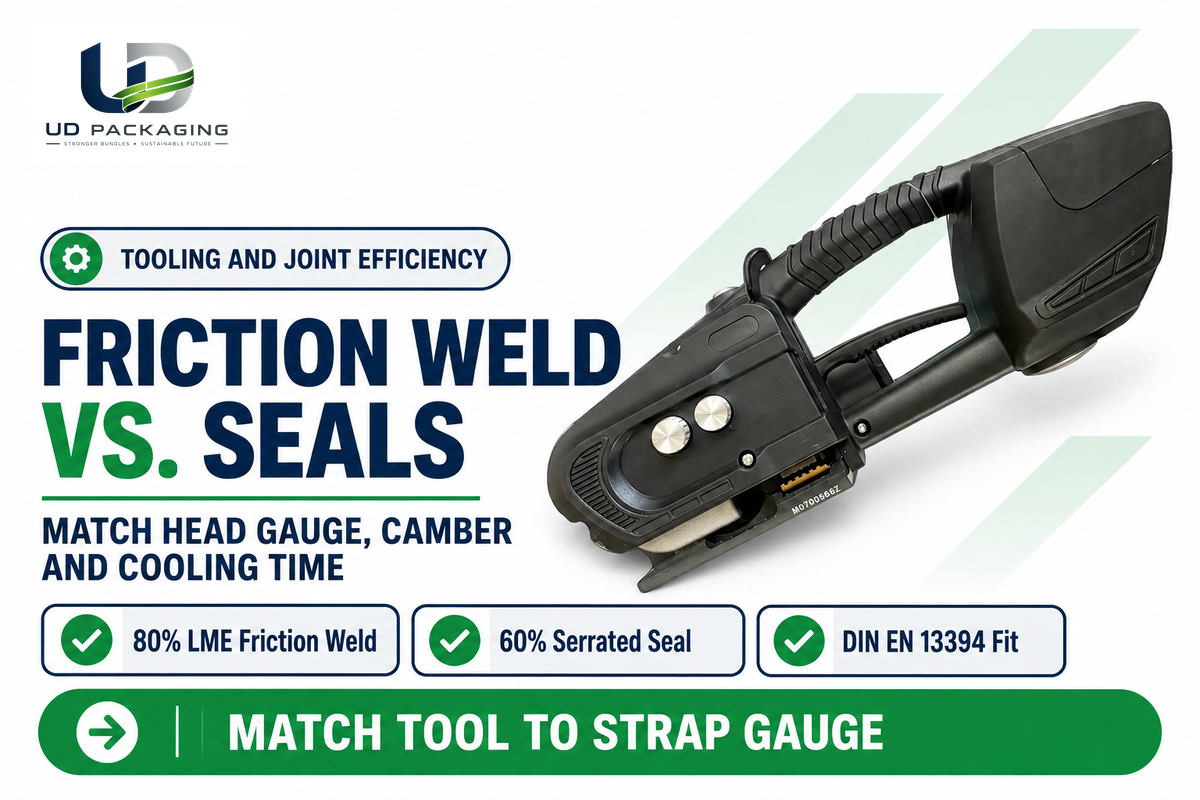
Reibschweißverschlüsse erreichen laut Juwo Plastic 75–90 % der Nenn-Reißfestigkeit des PET-Bandes. LME Anhang D Tabellen 2 und 4 nennen 80 % für den Reibschweißverschluss, und Itipack gibt ~85 % für hülsenlose Verbindungen an. Manuell verpresste gezahnte Verschlusshülsen aus Metall liegen bei 60 %, Drahtschnallen noch darunter. Vorhandene Spanngeräte für Stahlband und glatte Stahlbandhülsen können Polyester nicht sicher verschließen, da PET gezahnte Greifer oder eine kontrollierte thermische Verschweißung benötigt.
An einem abgekühlten, kantengeschützten Bündel begrenzt in der Regel der Bandverschluss die nutzbare Tragfähigkeit, bevor das Band selbst reißt. Ungeschützte Grate oder thermische Schädigungen können das Band dennoch vorher durchtrennen. LME Anhang D Tabelle 4 stellt zwei Geräteklassen für 15,6 × 0,9 mm (6.000 N) Polyester-Umreifungsband gegenüber. Pneumatische Reibschweißgeräte bringen 2.500 N Bandspannung auf und halten 80 % Verschlussfestigkeit (4.800 N). Manuelle Geräte mit Metallhülse bringen 3.500 N Spannung bei 60 % Verschlussfestigkeit (3.600 N) auf. Schnelllaufende automatische Umreifungslinien nutzen zudem Ultraschall-Verschlussaggregate, um gleichmäßige Verbindungen ohne Metallhülsen herzustellen. Das erteilte US-Patent US12397943B2 beschreibt, wie handgeführte Akku-Umreifungsgeräte Spannräder und vibrierende Reibplatten für reproduzierbare Schweißzeiten synchronisieren.
Die Abstimmung zwischen Umreifungsgerät und Umreifungsband entscheidet darüber, ob eine Verpackungslinie störungsfrei läuft oder wiederholt blockiert. Pefilmpack berichtet, dass ein für dünnes 0,6 mm Band ausgelegtes Handumreifungsgerät ein dickes 1,27 mm Polyesterband für Barren nicht prozesssicher verschweißen kann. Für akkubetriebene Handumreifungsgeräte schreibt das Benutzerhandbuch des FROMM P329S die Verwendung von Kunststoff-Umreifungsband nach DIN EN 13394 vor. Technopet gibt ebenfalls an, Umreifungsbänder gemäß ASTM D3950 und DIN EN 13394 zu fertigen. Förderstaus beim Bandvorschub im Kanal eines automatischen Umreifungsrahmens entstehen durch einen zu starken Säbelbogen (seitliche Krümmung). Prüfen Sie vor der Großbestellung von Rollen, ob die Abmessungen des Rollenkerns, die Schweißkühlzeit und die Zahnung der Verschlusshülsen zum Handbuch Ihres Umreifungsgeräts oder Umreifungskopfes passen. Unsere Leitfäden zur Auswahl eines Umreifungsgeräts für Polyester sowie zur Abstimmung von Verschlusshülsen und Fehlerdiagnose am Bandverschluss helfen bei der Gerätezuordnung für schweres PET-Band.
| Verschlussart | Veröffentlichter Verschlusswirkungsgrad | Gerätetyp | Optimaler Einsatz an der Barrenlinie | Häufigste Ausfallursache |
|---|---|---|---|---|
| Reibschweißverschluss | 75–90 % (Juwo); 80 % (LME) | Akku- oder Druckluft-Umreifungsgeräte | Gießereien mit mittlerem bis hohem Durchsatz | Zu kurze Kühlzeit lässt warme Schweißnaht aufspringen |
| Ultraschall- / hülsenloser Verschluss | Ca. 85 % (Itipack) | Automatische Umreifungsmaschine | Kontinuierliche Barrengieß-Förderstrecken | Säbelbogen-Abweichung oder verschmutzte Vorschubrollen |
| Gezahnte Metall-Verschlusshülse | 60 % (LME Tabellen 2 & 4) | Handumreifungsgeräte & schwere Verschlusszangen | Reserveumreifung bei kleinem Volumen | Glatte Hülse rutscht auf glattem PET durch |
| Phosphatierte Drahtschnalle | Unter 60 % (praxisabhängig) | Manuelles Spanngerät | Nur leichte Paletten ohne Barren | Nicht sauber eingelegte Umreifungsschnalle gibt bei Stoß nach |
Bündelschemata für Aluminium-, Zink- und Nichteisenbarren sowie Export-Handhabung
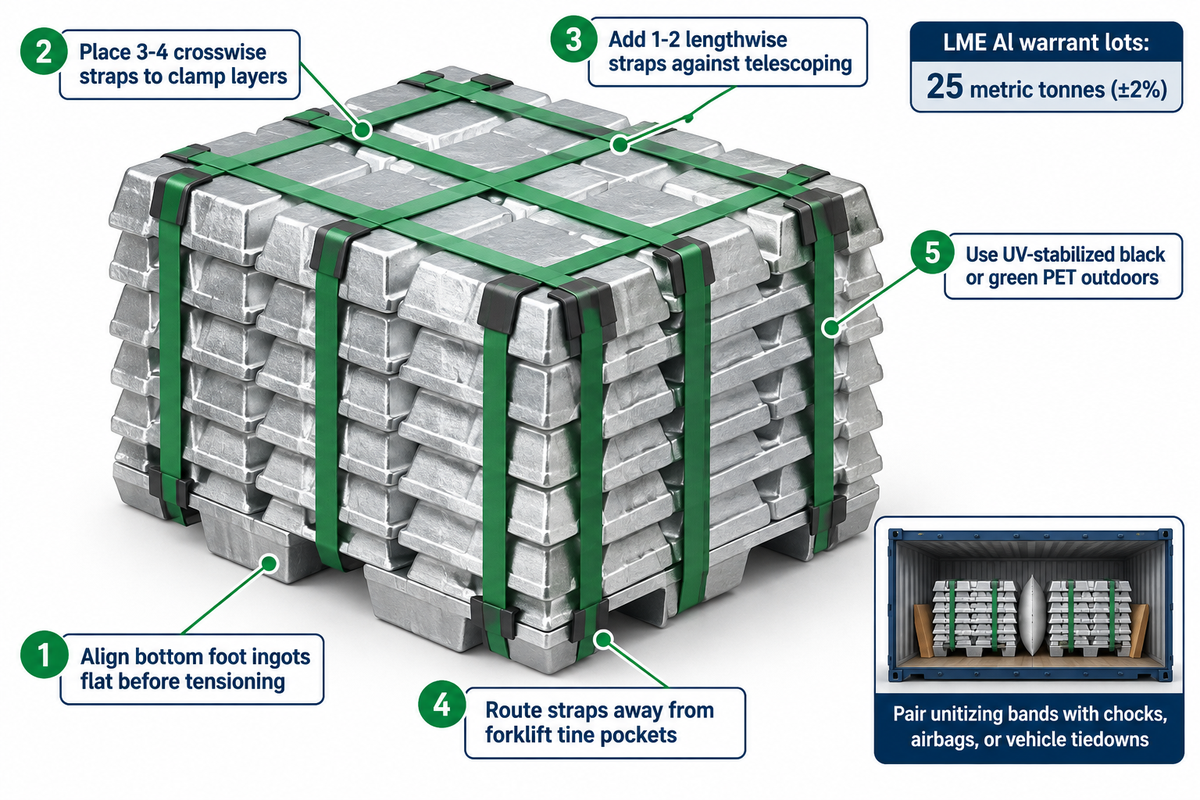
Bei der Exportverpackung von Aluminiumbarren werden drei bis vier quer verlaufende Bänder mit einem oder zwei längs verlaufenden Bändern um einen selbstpalettierten Stapel kombiniert, wobei die Einfahrtaschen für den Gabelstapler frei bleiben. Nach den physischen Kontraktspezifikationen der LME für Primäraluminium werden Lagerscheinpartien in Losen von 25 metrischen Tonnen (±2 %) aus Barren, T-Barren oder Masseln (Sows) verschifft, weshalb eine gleichmäßige Stapelgeometrie für die Containerverladung entscheidend ist.
Innerbetriebliche Transporte in trockenen Hallen zeigen meist nicht die verdeckten Beanspruchungen, denen Barrenbündel in der Seefracht ausgesetzt sind. Ein Bündel, das im trockenen Lager fest saß, erfährt auf dem Transportweg salzhaltige Luftfeuchte, wiederholten Kranumschlag und Strahlungswärme im Container. PET-Bänder rosten nicht und hinterlassen keine Rostspuren; metallische Kantenschutzwinkel können jedoch weiterhin korrodieren und Verfärbungen auf den Ladeeinheiten verursachen.
Der Leitfaden zur Fehlerbehebung von Juhong benennt einen oft unterschätzten Zusammenhang bei der Bandspannung. Das Umreifungsband einfach noch stärker vorzuspannen ist selten die beste Lösung, wenn Bänder nach dem Export locker ankommen. Eine überhöhte Vorspannung zerdrückt weiche Unterleghölzer oder zieht schief liegende Fußbarren zusammen, die sich beim Rollen des Schiffes setzen und Spiel erzeugen. Nutzen Sie die folgenden fünf Auslegungsregeln, um exporttaugliche Bündel für Seecontainer aufzubauen.
- Richten Sie die selbstpalettierten Fußbarren der untersten Lage vor dem Aufbringen der Bandspannung bündig aus, damit die Querbänder einen ebenen Umfang zusammenziehen, statt Hohlräume zu überbrücken.
- Legen Sie 3 bis 4 gleichmäßig verteilte Querbänder zur vertikalen Lagensicherung an und ergänzen Sie 1 oder 2 Längsbänder, um ein teleskopartiges Verschieben der Barren beim Abbremsen des Containers zu verhindern.
- Führen Sie das Umreifungsband in vertieften Gussrillen oder außerhalb der Einfahrzonen der Staplergabeln, damit die Gabelspitzen das Band beim Verladen nicht anritzen.
- Verwenden Sie UV-stabilisiertes schwarzes oder grünes PET-Umreifungsband, sobald Bündel vor der Containerverladung auf offenen Hafenflächen lagern.
- Kombinieren Sie die Bündelbänder mit Unterlegkeilen, Staupolstern oder Frachtführer-Zurrgurten, da Umreifungsbänder den Stapel nur zu einer Palette zusammenfassen, ihn aber nicht am Containerboden verankern.
Betriebe, die neben Barren auch Stangen, Coils und Nichteisen-Stapel umschlagen, können ihre Linienlayouts anhand unseres Leitfadens für Umreifungssysteme in Metall-Distributionszentren vereinheitlichen. Dort wird erläutert, wie sich Umreifungslösungen für unterschiedliche Schwermetallformate gemeinsam abstimmen lassen.
Kosten, Mindestbestellmenge (MOQ), Lieferzeit und Lieferantenauswahl für schweres 19 mm PET-Umreifungsband
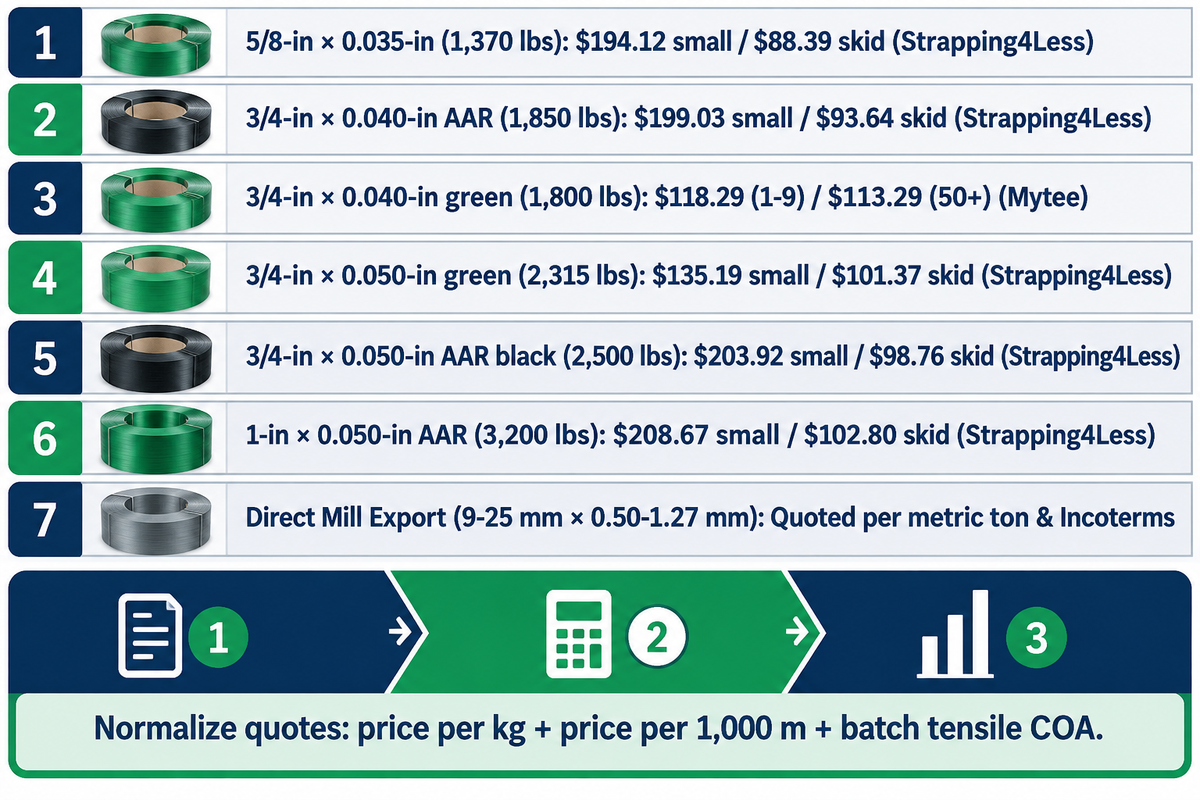
Geprüfte US-Händlerpreise vom November 2026 für schweres 3/4-inch (19 mm) PET-Umreifungsband liegen je nach Angebot zwischen $118,29 und $203,92 pro Einzelrolle. Ganze Paletten mit 24 bis 28 Rollen sinken auf $93,64–$101,37 pro Rolle. Direktangebote ab Werk für den Export werden nach Netto-Bandgewicht, Harzqualität, Incoterms und Mindestbestellmenge in metrischen Tonnen kalkuliert.
Einkaufsteams stoßen in Online-Rollenangeboten auf große Preisunterschiede, weil dort oft weder das Netto-Rollengewicht noch der Harzaufbau genannt wird. Der Rollenpreis einer 44,75 lb Rolle mit 3/4″ × 0.050″ Umreifungsband lässt sich nicht direkt mit einer 50 lb Rolle in 3/4″ × 0.040″ vergleichen. Einkäufer müssen jedes Angebot bei gleicher Reißfestigkeit auf den Preis pro Kilogramm und den Preis pro 1.000 Meter umrechnen. Günstigere Kunststoffrollen im Handel bestehen mitunter aus gewebten Verbundersatzstoffen oder dünnem Mahlgut mit schwankender Schweißnahtqualität. Normieren Sie alle Angebote, indem Sie den gelieferten Rollenpreis durch die Netto-Polymermasse (ohne Papphülse) teilen und die Zugprüfzertifikate der jeweiligen Charge prüfen.
| Bezugskanal & geprüfte Quelle | Bandabmessung & Bruchlast | Rollenspezifikation | Kleinmengenpreis | Ganze Palette / Mengenstaffel |
|---|---|---|---|---|
| US-Händler (Strapping4Less, Nov. 2026) | 5/8-inch × 0.035-inch AAR (1.370 lbs) | 3.800 ft Rolle | $194,12 (1–3 Rollen) | $88,39 (Palette mit 28 Rollen) |
| US-Händler (Strapping4Less, Nov. 2026) | 3/4-inch × 0.040-inch AAR geprägt (1.850 lbs) | 3.000 ft, 50 lb Rolle | $199,03 (1–3 Rollen) | $93,64 (Palette mit 28 Rollen) |
| US-Händler (Mytee Products, Nov. 2026) | 3/4-inch × 0.040-inch grün (1.800 lbs) | 3.000 ft, 16×6 in. Rollenkern | $118,29 (1–9 Rollen) | $113,29 (50+ Rollen) |
| US-Händler (Strapping4Less, Nov. 2026) | 3/4-inch × 0.050-inch grün geprägt (2.315 lbs) | 2.300 ft, 44,75 lb Rolle | $135,19 (1–3 Rollen) | $101,37 (Palette mit 24 Rollen) |
| US-Händler (Strapping4Less, Nov. 2026) | 3/4-inch × 0.050-inch AAR schwarz (2.500 lbs) | 2.300 ft Rolle | $203,92 (1–3 Rollen) | $98,76 (ganze Palette) |
| US-Händler (Strapping4Less, Nov. 2026) | 1-inch × 0.050-inch AAR (3.200 lbs) | Schwerlast-Rolle | $208,67 (1–3 Rollen) | $102,80 (ganze Palette) |
| Direktwerk / Export-Extruder | 9–25 mm × 0,50–1,27 mm kundenspezifisch | Standard- oder Jumborollen | Angebot anfordern (Mindestbestellmenge je nach Spezifikation) | Kalkuliert je metrische Tonne & Incoterms |
Durch Mengenstaffeln sinkt der Stückpreis beim Händler von 1–3 Testrollen ($199,03) auf eine volle Palette mit 28 Rollen ($93,64) um mehr als die Hälfte. Beide US-Händler bieten Einzelrollen für Praxistests an. Werksangebote mit Mindestbestellmenge in metrischen Tonnen richten sich nach Harzqualität und Transportweg, während Marktkommentare von Greenbridge darauf hinweisen, dass aktuelle US-Handelsregelungen und Einfuhrzölle auf Stahl die Lieferketten und die Lieferzeit für Stahl-Umreifungsband verlängern können, sodass Werke verstärkt Polyester-Alternativen qualifizieren.
Welche Industrielieferanten fertigen schweres PET-Umreifungsband und automatische Anlagen für Barrenlinien?
Industrielle Einkäufer unterscheiden zwischen Maschinenbauern und Extrateuren von PET-Verbrauchsrollen. Zu den geprüften Anlagenspezialisten zählen Packway Machines (Umreifungsmaschinen für Metallbarren), FROMM (Akku-Umreifungsgeräte wie das P329S), Signode (Stahlband- und Umreifungssysteme) sowie Itipack (hülsenlose Umreifungsanlagen). Teufelberger ist Anbieter von PET-Umreifungsband für die Metallindustrie, und Extrusionswerke wie UD Packaging fertigen PET-Verbrauchsrollen. Beziehen Sie PET-Rollen direkt vom Extrusionswerk, wenn Sie bereits ein qualifiziertes Umreifungsgerät einsetzen, oder wenden Sie sich bei der Neuanschaffung von Verschlussaggregaten und automatischen Förderlinien an Maschinenanbieter.
Gießereien, die eingeführte automatische Verschlussaggregate oder Akku-Umreifungsgeräte betreiben, qualifizieren Direktextrudeure anhand von vier messbaren Prüfpunkten. Prüfen Sie die Rückverfolgbarkeit des Qualitätsmanagements nach ISO9001 sowie Werks- oder SGS-Analysenzertifikate (COA) zur Zugfestigkeit. Testen Sie außerdem die Säbelbogen-Geradheit in automatischen Bandführungen und die reproduzierbare Auszugsfestigkeit des Reibschweißverschlusses an Ihrem genauen Aggregatmodell. UD Packaging extrudiert PET-Umreifungsband im eigenen Werk in Jiangyin, China, in den Standardbreiten 12, 16 und 19 mm sowie als Auftragsfertigung in 9–25 mm × 0,50–1,27 mm. Veröffentlichte 16 mm Referenzwerte nennen 3.900 N bei 0,6 mm, 4.600 N bei 0,8 mm und 5.600 N bei 1,0 mm. Nutzen Sie unsere Checkliste für Beschaffung und Qualitätsprüfung von PET-Umreifungsband, um Chargenzertifikate und Musterläufe vor dem Abschluss von Jahreslieferverträgen zu prüfen.
Checkliste für den Barren-Umreifungsversuch vor Serienfreigabe und RFQ-Datentabelle
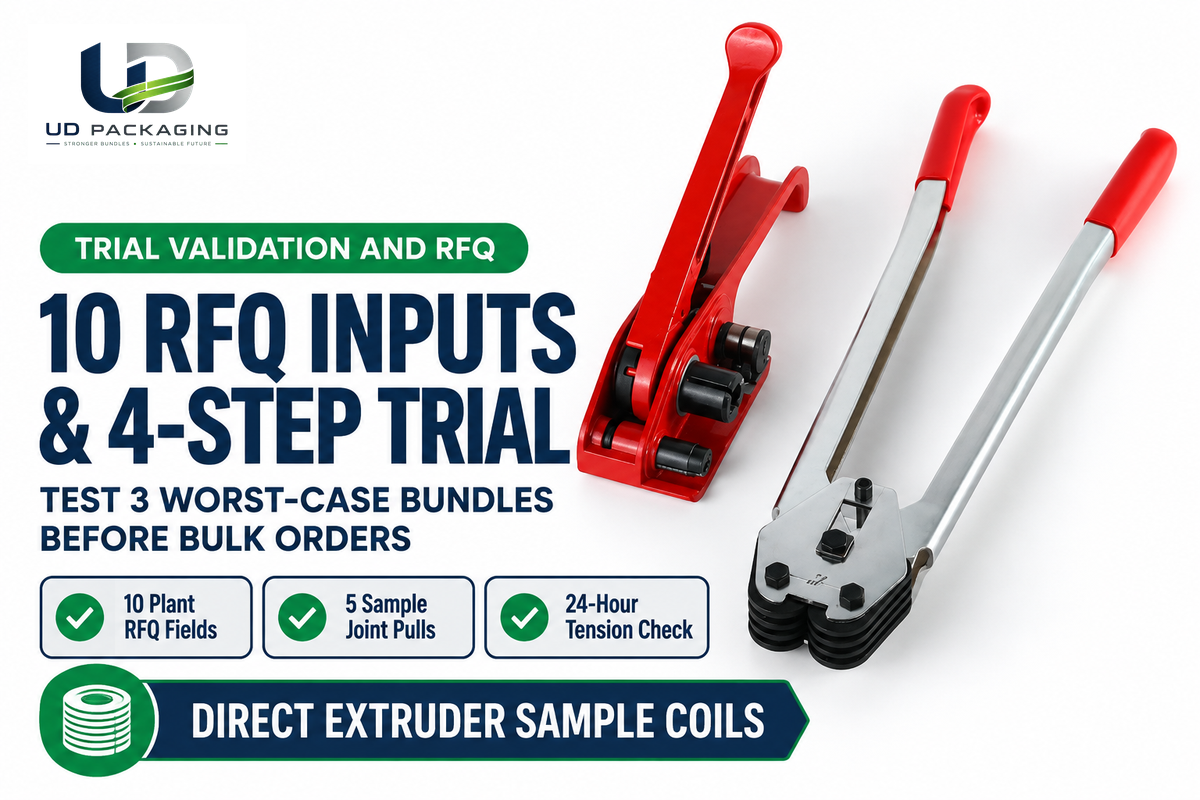
Erfassen Sie zehn im Werk gemessene Eingangsdaten und fassen Sie diese in einem einzigen Spezifikationsblatt zusammen, bevor Sie eine Großbestellung planen oder eine Barrenlinie umstellen. Prüfen Sie Musterrollen an mindestens drei Worst-Case-Bündeln und führen Sie nach dem Abkühlen über Nacht eine Nachkontrolle der Bandspannung durch. Schließen Sie nicht allein von der Bandbreite auf die erforderliche Reißfestigkeit und bestätigen Sie Kanten- sowie Temperaturgrenzen vor einer Serienbestellung.
| # | RFQ-Parameter | Was Ihr Werk messen muss | Warum dies die Bandauswahl beeinflusst |
|---|---|---|---|
| 1 | Legierung & Barrenform | Al-, Zn-, Pb-, Sn-Barren, T-Barren oder Masseln (Sows) | Bestimmt Börsenkonformität & Stapelverzahnung |
| 2 | Bündelmasse & Umfang | Netto-kg je Stapel, L × B × H (mm) | Bestimmt Bandanzahl und Laufmeterbedarf je Rolle |
| 3 | Höchste Kontakttemperatur | Messwert des Kontakt-Thermoelements nach thermischer Stabilisierung (°C) | Prüfung Stufe 1 gegen Kaltmetallgrenze des Lieferanten (z. B. ~60 °C TYCOON PET) |
| 4 | Kantenzustand & Kantenschutz | Entgratet vs. Gussgrat; HDPE- oder Stahl-Kantenschutzwinkel | Prüfung Stufe 2 gegen Abscheren und Längsspleißen |
| 5 | Zielbreite & Banddicke | Metrische mm (z. B. 16 × 1.0, 19 × 1.0, 19 × 1.27) | Muss zu den Führungsspaltmaßen am Umreifungskopf passen |
| 6 | Mindest-Reißfestigkeit | Erforderliche Bruchlast in N oder lbf (nicht nur die Breite) | Grundlage der 4-Faktoren-Auslegung & der COA-Abnahme |
| 7 | Oberflächenausführung & Farbe | Glatt vs. geprägt; grün oder UV-schwarz | Abgestimmt auf Schweißplattengriff & UV-Freilagerung |
| 8 | Modell von Umreifungsgerät oder Umreifungskopf | Manuelle Zange, Akku-Umreifungsgerät oder Automatikrahmen | Bestimmt Verschlussart, Dickenkompatibilität und Säbelbogentoleranz; per Zugversuch prüfen |
| 9 | Grenzen für Rollenkern & Rollengewicht | 406 × 152 mm (16×6 in.) oder gerätespezifischer Rollenkern | Verhindert Ablaufstörungen auf vorhandenen Abrollgeräten |
| 10 | Transportart & Mengenbedarf | Lkw, Bahn oder Seecontainer; monatliche metrische Tonnen | Bestimmt Sicherheitsfaktor sowie Paletten- vs. Export-Mindestbestellmenge |
- Protokollieren Sie nach dem thermischen Abkühlen die höchsten Band-Kontakttemperaturen und prüfen Sie jede Ecke auf scharfe Trennfugengrate, bevor Sie Musterrollen einfädeln.
- Fertigen Sie mit Ihrem Seriengerät fünf aufeinanderfolgende Probeverschlüsse an, prüfen Sie diese auf gleichmäßige Verschmelzung ohne verbrannte Ränder und führen Sie Zugprüfungen gegen den geforderten Verschlusswirkungsgrad durch.
- Umreifen Sie drei vollgewichtige Worst-Case-Stapel mit angelegtem Kantenschutz und führen Sie anschließend normale Staplerhübe, Vollbremsungen und Doppelstapel-Umsetzvorgänge durch.
- Kontrollieren Sie nach 24 Stunden Setzzeit bei Umgebungstemperatur sämtliche Bandverschlüsse, Kantenschutzwinkel und die Bandspannung, bevor Sie die Serienlieferung freigeben.
Haben Sie die Rollenabmessungen und Musterrollen für Ihre abgekühlten Barrenbündel festgelegt? Übermitteln Sie Ihre zehn RFQ-Angaben, das Modell Ihres Umreifungskopfes und die benötigte Reißfestigkeit über unsere Spezifikationen für industrielles PET-Umreifungsband, um Musterrollen und ein Direktangebot ab Werk anzufordern. UD Packaging liefert direkt extrudierte Rollen aus PET-Umreifungsband und begleitet Musterprüfungen; eigene Zugprüfstände, Schutznetze oder Reparaturdienste für Umreifungsmaschinen bieten wir nicht an.
Häufig gestellte Fragen zu PET-Umreifungsband für Metallbarren
Woraus besteht PET-Umreifungsband?
PET-Umreifungsband wird aus Polyethylenterephthalat-Harz extrudiert, wobei häufig gereinigte Flakes aus recycelten Flaschen mit Neuware und Schlagzähmodifikatoren kombiniert werden. Nach dem Extrudieren und Abkühlen verstrecken die Hersteller das feste PET in Längsrichtung, um die Polymerketten auszurichten. Diese Orientierung erhöht die Zugfestigkeit und das elastische Rückstellvermögen für schwere, starre Bündel nach ASTM D3950-23 Typ IV.
Was bedeutet PET-Umreifungsband in der industriellen Metallverpackung?
In der Industrieverpackung bezeichnet PET-Umreifungsband ein hochzugfestes Polyester-Umreifungsband, das als korrosionsfreie Bündellösung für abgekühlte schwere Barren aus etwa Aluminium und Zink dient. Im Vergleich zu leichten Polypropylenbändern hält Polyester über lange Transportzyklen hinweg eine dauerhafte Klemmspannung aufrecht, und gegenüber Kohlenstoff-Stahlband verhindert es Bandrost und senkt das Rückschlagrisiko beim Aufschneiden.
Rostet PET-Umreifungsband für Metallbarren oder hinterlässt es beim Export Flecken auf Aluminiumbündeln?
Nein, Polyester-Umreifungsband ist vollständig nichtmetallisch, rostet und korrodiert nicht und hinterlässt während eines feuchten Seetransports keine Eisenoxidspuren auf Aluminium-, Zink- oder Zinnbarren. Kombinieren Sie PET auf feuchten Exportstrecken mit nichtmetallischen Polymer-Kantenschutzwinkeln, da beschädigte Zinkschichten bei anhaltender Kondensation dennoch korrodieren und Oberflächenspuren übertragen können.
Darf man Metallbarrenbündel am PET-Umreifungsband anheben?
Heben Sie Barrenbündel niemals am PET- oder Stahl-Umreifungsband an. Verpackungsbänder fassen Stapel ausschließlich für die Handhabung und den Transport zusammen. Heben Sie Ladeeinheiten stets mit Staplergabeln durch die Fußtaschen oder mit zertifizierten Krananschlagmitteln an.
Wie sollte ein Praxistest zur Umreifung von Aluminiumbarren vor der kompletten Umstellung validiert werden?
Prüfen Sie zunächst nach dem Temperaturausgleich des Kerns mit einem Kontakt-Thermoelement, ob die heißeste Kontaktkante des Barrens innerhalb der Kaltmetallgrenze Ihres PET-Lieferanten bleibt. Führen Sie anschließend fünf Reibschweißungen mit Ihrem eingesetzten Akku-Umreifungsgerät oder automatischen Verschlussaggregat durch und prüfen Sie sowohl die saubere Verschmelzung als auch die Auszugsfestigkeit. Umreifen Sie drei vollgewichtige Bündel mit fixiertem Kantenschutz, fahren Sie normale Staplerbrems- und Stapelzyklen und kontrollieren Sie nach einer Nacht Setzzeit die verbliebene Bandspannung. Geben Sie die Serienumstellung erst frei, wenn weder Bandkerben noch Schweißnahtrutschen oder lockere Schlaufen auftreten.
Funktionieren glatte oder geprägte PET-Umreifungsbänder besser mit gezahnten Verschlusshülsen aus Metall?
Geprägtes PET-Umreifungsband hält in manuellen Verschlusszangen meist besser in gezahnten Metall-Verschlusshülsen, weil die Oberflächenstruktur das saubere Eingreifen der Zähne unterstützt. Glattes PET eignet sich dagegen besser für Reibschweiß- und Ultraschall-Verschlussaggregate, da ebene Kontaktflächen mit geringerem Lufteinschluss verschmelzen.
Warum lockert sich PET-Umreifungsband an gegossenen Metallbündeln nach dem Abkühlen über Nacht?
Für das Lockern über Nacht gibt es drei Hauptursachen. Erstens führt das Umreifen warmer Barren dazu, dass Kernwärme in den Glasübergangsbereich von PET bei 70–85 °C nachströmt und die Spannungsrelaxation beschleunigt. Zweitens setzen sich unebene Fußbarren und weiche Unterleghölzer unter dem hohen Stapelgewicht. Drittens öffnen sich Reibschweißverschlüsse, wenn das Umreifungsgerät vor Abschluss der Kühlzeit gelöst wird. Messen Sie die stabilisierte Kontakttemperatur, richten Sie zuerst die unterste Barrenlage rechtwinklig aus und prüfen Sie die Schweißkühlzeit an Ihrem Verschlussaggregat.
Welche Abmessung des Rollenkerns passt in automatische Barren-Umreifungsmaschinen?
Schnelllaufende Barrenlinien nutzen größere oder maschinenspezifische Rollen, die gemäß Vorgabe des Aggregatherstellers auf den Dorndurchmesser und die Außenbreite des Abrollgeräts abgestimmt sind. Standard-Rollenkerne mit 406 × 152 mm (16 × 6 in.), wie sie bei Mytee Products und Strapping4Less geführt werden, bedienen manuelle und halbautomatische Einheiten. Prüfen Sie für Ihre genauen Dornmaße vor der Bestellung Ihre RFQ-Spezifikation.
Geprüft vom technischen Team von UD Packaging.
Referenzen & Quellen
- London Metal Exchange (LME), Aluminium Alloy Guidance Notes (Anhang D: Umreifungsspezifikationen, Tabellen 1, 2 & 4) lme.com
- London Metal Exchange (LME), Physische Kontraktspezifikationen der LME für Aluminium lme.com
- 49 CFR § 393.104 (Vorschriften für Ladungssicherungsmittel), § 393.102 & 393.5 – ecfr.gov.
- ASTM International/iTeh Standards ASTM D3950-23: Standardspezifikation für nichtmetallische Umreifungsbänder (und Verschlussverfahren) standards.iteh.ai
- iTeh Normenkatalog, ASTM D3953-15(2022): Standardspezifikation für Flachstahl-Umreifungsband und Verschlusshülsen – standards.iteh.ai
- Teufelberger Strapping, Metallindustrie: Hochleistungs-Umreifungsbänder für Stahlprodukte (Einsatzgrenzen von TYCOON PET) teufelberger.com
- NETZSCH Analyzing & Testing, Thermische Eigenschaften & DSC-Analyse von Polyethylenterephthalat (PET) analyzing-testing.netzsch.com
- Oak Ridge National Laboratory (ORNL), Orientierungsinduzierte Kristallisation von Polyethylenterephthalat impact.ornl.gov
- Signode Industrial Group, Spezifikationen für Stahl-Umreifungsband (Apex Standard & Magnus Hochfest) signode.com
- National Safety Council Safety+Health Magazine, Sicherheit bei Stahl-Umreifungsband (Wyoming DWS Leitfaden zu Rückschlag & Zuschnitt) safetyandhealthmagazine.com
- FROMM Packaging Australia, Benutzerhandbuch für das akkubetriebene Kunststoff-Umreifungsgerät Modell P329S (Referenz DIN EN 13394) fromm-pack.com.au
- Itipack Systems, Referenzwerte zur Verschlussfestigkeit für sichere Stahlband- & hülsenlose Umreifungen itipack.com
- Packway Machines, Spezifikationen für Metallbarren-Umreifungsmaschinen packwaymachines.com
- Technopet, Konformität mit Qualitätsnormen (ASTM D3950 & DIN EN 13394) technopet.com.pk
- Greenbridge, Preisanstieg durch Stahlzölle vermeiden: Umstieg auf PET-Umreifungsband greenbridge.com
- Juwo Plastic (PETPackingStrap), Leitfaden zu Abmessungen und Reißfestigkeit von PET-Umreifungsband petpackingstrap.com
- USPTO / Google Patents, US12397943B2 (Handumreifungsgerät) & WO2013059555A1 (Spleißfestes Polyester-Umreifungsband) patents.google.com
- Strapping4Less, Preiskatalog für gelieferte Rollen & Paletten von PET-Polyester-Umreifungsband (Geprüft im November 2026) strapping4less.com
- Mytee Products, 3/4″ × 0.040″ × 3.000′ Grüne Polyester-PET-Umreifungsbandrolle mit 16×6 Rollenkern (SKU POLYS-34040, Geprüft im November 2026) myteeproducts.com
- HB Sub Noor, Häufige Umreifungsfehler und wie man sie vermeidet: Ein Praxisleitfaden hbsubnoor.com
- Juhong Packaging, Warum lockert sich PET-Umreifungsband nach dem Versand? – jsjhpackaging.com
- UD Packaging, Spezifikationen & Fertigungsumfang für PET-Umreifungsband udpackaging.com