Comuníquese con UD Packaging Company

Fuerza de contención en película estirable: ajustes de la envolvedora, protocolos de medición y límites por pallet

La fuerza de contención en película estirable, denominada comúnmente fuerza de contención en ingeniería de cargas unitarias, es la fuerza de sujeción hacia el interior creada por capas adyacentes de polietileno estirado alrededor de un pallet unitizado para evitar que la carga se desplace durante el transporte. Según la guía de contención de pallets de Robopac USA, la fuerza de contención es la presión total hacia el interior determinada al multiplicar la fuerza de envoltura de una sola capa por el número de capas superpuestas de película estirable. Los carros motorizados alargan la película dentro de un rango de preestirado de 150% a 300%; sin embargo, la fuerza de sujeción objetivo varía desde 2 a 6 libras para cargas ligeras (0 a 500 libras), hasta 15 a 22 libras para cargas extremas (1,700 a 2,200 libras).

Relación de preestirado frente a fuerza sobre la carga: por qué los ajustes de la pantalla de la envolvedora difieren de la contención real del pallet
La fuerza de contención es la variable más decisiva para que los pallets lleguen intactos o colapsen dentro de un remolque de carretera. Dado que la fuerza total aplicada al apilamiento unitizado es una especificación clave para reducir daños y garantizar la seguridad de la carga, los operadores no pueden depender únicamente de los controles del panel de la envolvedora para controlar los pallets despachados. Según ASTM D8314-20 (Sección 11.1.2), el pallet se somete a pruebas de estiramiento, ya que con frecuencia existe una diferencia entre los valores fijados en la máquina envolvedora y el estiramiento realmente aplicado.
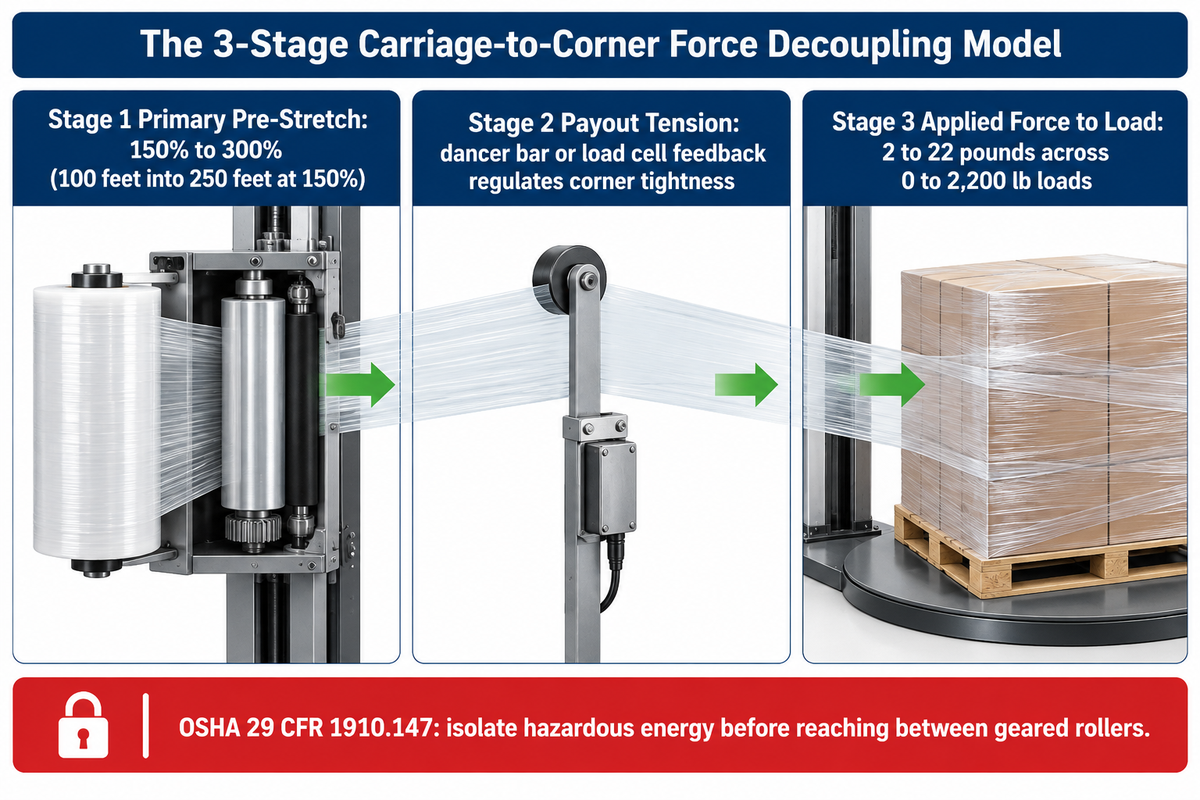
Para usar correctamente la película estirable en envolvedoras semiautomáticas o automáticas, los ingenieros dividen el recorrido entre el rollo y la esquina de la carga en tres zonas mecánicas. En primer lugar, el preestirado primario ocurre entre dos rodillos de goma engranados dentro del carro, antes de que la banda de película salga hacia el pallet. En una investigación revisada por pares sobre fuerza estabilizadora de cargas unitarias (Sensors 2025, PMC12656129) se demostró que las películas comerciales de polietileno lineal de baja densidad (LLDPE) para máquina de 15 micras y 23 micras operan dentro de un rango de preestirado de 150% a 300%. En las envolvedoras de plataforma giratoria Lantech Q-300 y en las mediciones de campo de Morrisette Packaging, un carro ajustado a 150% de preestirado convierte 100 pies de película en 250 pies, lo que evita que el personal consuma más película de la necesaria.
En segundo lugar, la tensión de salida del carro hacia la carga —denominada fuerza de envoltura o apriete en la pantalla del operador y tratada como especificación clave para reducir daños— controla la rapidez con que avanza la película alargada mientras gira el pallet. Un rodillo balancín, un freno magnético o un sistema de retroalimentación por celda de carga regula esa tensión entre el rodillo de salida y la esquina del pallet. En tercer lugar, una vez estirada alrededor de la mercancía, la tensión de recuperación de cada capa multiplicada por las capas superpuestas genera la fuerza hacia el interior que mantiene unida la carga.
En cuanto al alcance de suministro, UD Packaging fabrica consumibles para suministro a granel de película estirable LLDPE, incluidos rollos de película estirable para máquina de alto preestirado, rollos de aplicación manual y fleje para pallet. Dado que unos rodillos desgastados del carro o variaciones en el módulo de la película alteran la contención del pallet, nuestro equipo entrega fichas técnicas con trazabilidad por lote para ayudar a calibrar las configuraciones de envoltura manual frente a máquina.
¿Cómo interactúan los rodillos de preestirado internos del carro y la tensión de salida del balancín?
Los rodillos engranados dentro del carro estiran la película más allá de su punto de fluencia para aumentar el rendimiento lineal del rollo y endurecer aún más las cadenas poliméricas antes de la salida. A continuación, la tensión en el rodillo balancín regula la entrega de la banda de película, lo que a su vez determina qué tan ajustada envuelve las esquinas del pallet.
Cuando los rodillos de goma de preestirado se cristalizan o los potenciómetros del balancín derivan entre turnos, la fuerza real sobre la carga se aparta del porcentaje mostrado en la interfaz hombre-máquina (HMI). Además, cuando los técnicos abren un carro motorizado para limpiar rodillos o retirar atascos tras un corte de película, la norma de bloqueo y etiquetado de OSHA (29 CFR 1910.147), que clasifica el desatasco como servicio de mantenimiento, exige aislar la energía peligrosa antes de introducir las manos entre los rodillos engranados.
| Etapa mecánica | Ubicación física en la máquina envolvedora | Variable de control principal y referencia citada | Efecto en la película y la carga en pallet | Método de verificación en campo (ASTM D8314-20) |
|---|---|---|---|---|
| Etapa 1: Preestirado primario | Entre rodillos de goma engranados rápido y lento dentro del carro | 150% a 300% de preestirado en máquina (10%–20% en aplicación manual) | Alarga el LLDPE de 15 µm a 23 µm más allá del punto de fluencia; aumenta el rendimiento del rollo y la rigidez del módulo | Comprobación de estiramiento aplicado con rueda marcadora (Sección 11.2.1) o corte y pesaje (Sección 11.2.3) |
| Etapa 2: Tensión secundaria de salida | Tramo libre entre el rodillo de salida del carro y la esquina del pallet giratorio | Ajuste en HMI de fuerza de envoltura o retroalimentación por balancín o celda de carga | Define la firmeza de una sola capa y la reducción de ancho; una tensión excesiva aplasta esquinas de cajas de cartón ligeras | Verificar el recorrido del balancín y la ausencia de aplastamiento en esquinas o roturas de película |
| Etapa 3: Fuerza aplicada sobre la carga | Envolvente multicapa que presiona hacia el interior en las zonas superior, media e inferior | 2 a 22 libras de fuerza de contención para cargas de 0 a 2,200 lb | Fuerza acumulada hacia el interior (fuerza de una capa × capas superpuestas) que impide el desplazamiento de la carga | Evaluación con placa de tracción (Sección 15.3.1) o auditoría en 3 puntos con dinamómetro portátil de gancho |
Dónde se concentra la fuerza aplicada: esquinas frente a caras planas y relajación de tensión en 12 horas
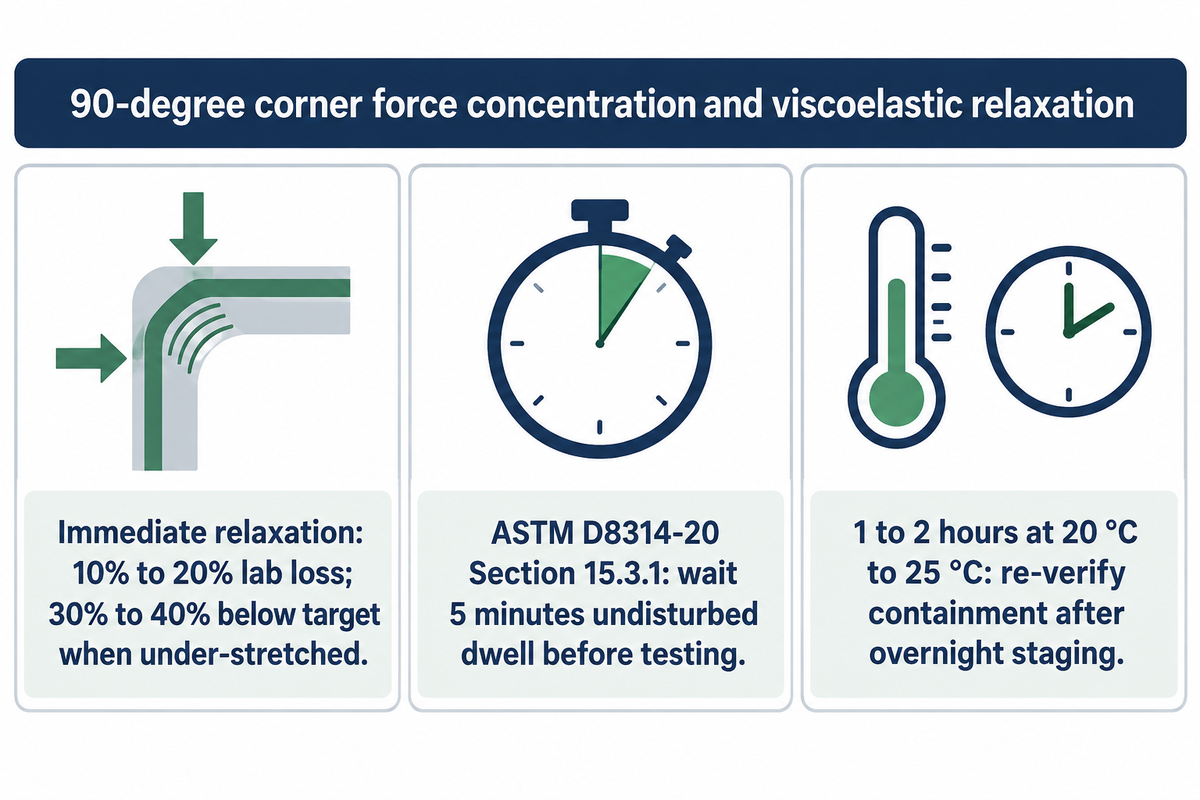
La fuerza entregada a un pallet rectangular nunca es uniforme en todo su perímetro ni permanece constante tras detenerse la plataforma giratoria. En las esquinas verticales de 90 grados, la película tensa adyacente tira hacia el interior en ángulo. La fuerza de compresión se concentra en el borde de la caja de cartón mientras el resto de su pared lateral resiste esa presión hacia adentro. Además, las cadenas de polietileno estiradas se relajan después del enfardado, reduciendo la fuerza de sujeción inicial antes de que el envío salga del área de espera.
Como señala el análisis de GenPac sobre fallas de contención de pallets en tránsito, dos capas muy tensas y cuatro capas más flojas pueden generar un total similar de fuerza de sujeción, por lo que el número de vueltas o el espesor por sí solos no garantizan que la carga sea segura. Usted puede envolver un pallet seis veces con parámetros sin calibrar y seguir sufriendo daños en el producto, o lograr estabilidad confiable con menos vueltas cuando el preestirado y la tensión de salida están equilibrados. Envolver con dos pasadas excesivamente apretadas concentra el esfuerzo pico en las esquinas verticales de las cajas, mientras que aplicar cuatro pasadas con tensión moderada distribuye una contención uniforme en toda la pared compuesta de película estirable.
¿Qué ocurre con la fuerza de sujeción de la película estirable justo después de terminar el ciclo de envoltura?
El polietileno estirado se relaja de inmediato tras el enfardado y reduce la fuerza estabilizadora retenida en aproximadamente un 10% a 20% en ensayos de laboratorio instrumentados (PMC12656129), mientras que auditorías iniciales en planta informadas por Morrisette Packaging hallan la fuerza de contención a media carga entre un 30% y un 40% por debajo del objetivo cuando la película con bajo preestirado se relaja sobre el pallet.
Tres comportamientos viscoelásticos determinan cuánta fuerza de sujeción se conserva durante el transporte:
- Si el preestirado del carro es demasiado bajo, las cadenas poliméricas no entran por completo en la región cuasi elástica (150% a 250% de preestirado según PMC12656129). Como indica Morrisette Packaging, la película sin estirar o poco preestirada se relaja tras aplicarse y deja la contención en la zona media entre un 30% y un 40% por debajo del valor requerido.
- Dado que la relajación de tensiones es más pronunciada en los primeros minutos tras detenerse la plataforma, la Sección 15.3.1 de ASTM D8314-20 recomienda mantener un tiempo de reposo uniforme y sin perturbaciones de 5 minutos entre el final del ciclo y el inicio de cualquier prueba de fuerza de contención.
- Como concluyen Tkaczyk et al. (PMC12656129), las suposiciones de fuerza específica por vuelta se cumplen en las primeras 1 a 2 horas entre 20 °C y 25 °C, mientras que la permanencia nocturna en andén exige volver a verificar las lecturas de contención para confirmar que la fuerza de equilibrio tras la relajación siga asegurando el envío del pallet.
Cómo medir la fuerza sobre la carga de forma repetible: protocolos ASTM D8314 de placa de tracción frente a dinamómetro de gancho de 3 pulgadas
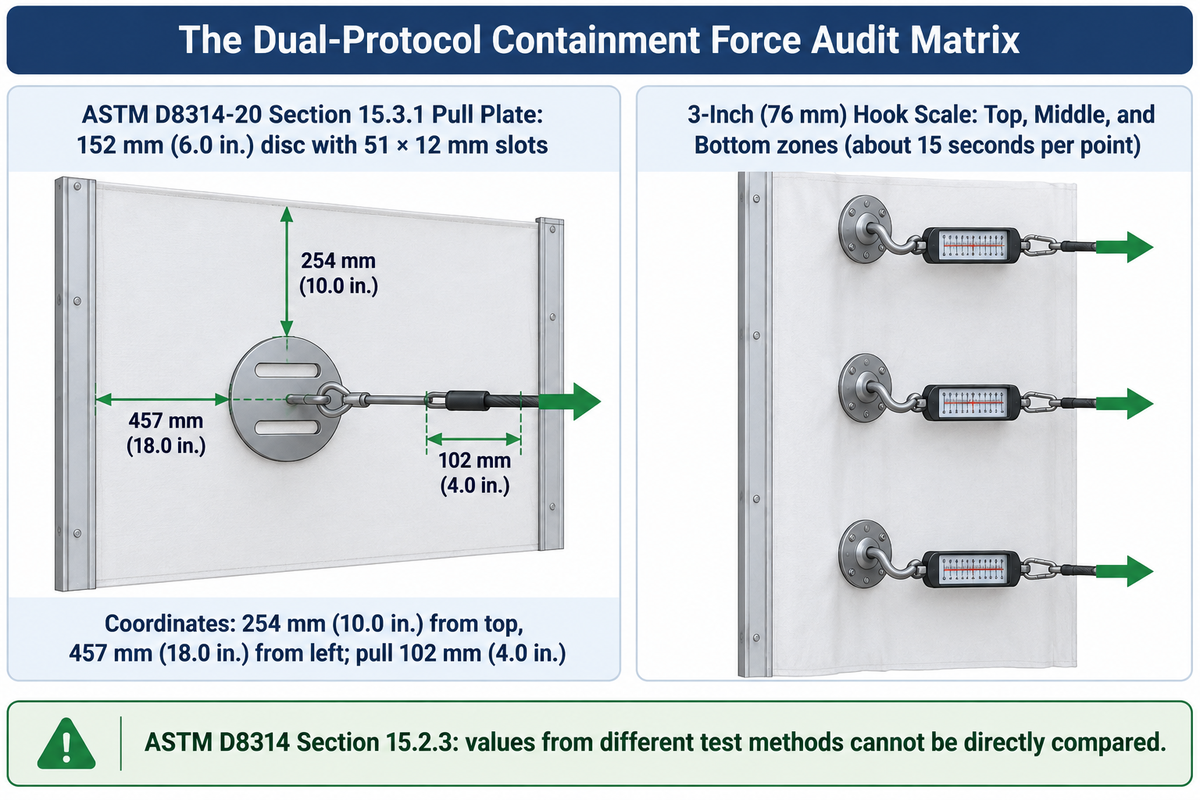
No se puede verificar la estabilidad de la carga empujando el costado de un pallet envuelto con la palma. El control de calidad repetible requiere un medidor calibrado de fuerza de contención o un sistema portátil de medición de fuerza de proveedores como Highlight Industries para jalar la película a una distancia fija en una ubicación estandarizada. Los ingenieros de embalaje emplean dos protocolos distintos descritos en ASTM D8314-20 (2025) Guía estándar para pruebas de desempeño de películas estirables aplicadas y envoltura por estiramiento y en equipos de campo.
Según las Secciones 10.2 y 15.3.1 de ASTM D8314-20, la calificación de laboratorio suele utilizar un bastidor de carga de pallet de 1219 mm (48 pulg.) de largo por 1016 mm (40 pulg.) de ancho por 1270 mm (50 pulg.) de alto, mientras que las pruebas de planta aplican el método de evaluación con placa de tracción directamente sobre la carga unitaria envuelta:
- La placa de tracción es un disco metálico rígido de 152 mm (6.0 pulg.) de diámetro provisto de un ojal central para el gancho del dinamómetro y cinta adhesiva antideslizante de polímero. Dos ranuras cerca del centro, de 51 mm (2.0 pulg.) de largo por 12 mm (0.50 pulg.) de ancho, permiten introducir una regla graduada y evitan el efecto vacío detrás de la película.
- Después de envolver la carga y esperar el intervalo recomendado de reposo sin perturbaciones, el operador inserta la placa de tracción entre la película y el producto en el lado más largo de la carga. La placa se ubica a 254 mm (10.0 pulg.) por debajo de la parte superior del producto y a 457 mm (18.0 pulg.) desde el borde vertical izquierdo.
- El operador realiza un corte horizontal de 25 mm (1.0 pulg.) para el ojal y dos cortes del ancho de las ranuras para la regla graduada y la entrada de aire. Con un dinamómetro enganchado al ojal, el operador jala la placa 102 mm (4.0 pulg.) hacia afuera desde la línea tangente en reposo para medir la fuerza.
En andenes de despacho de alto volumen donde el equipo audita pallets una vez por turno sin cortar la película alrededor de un disco metálico, las plantas usan un dinamómetro portátil de gancho (como la herramienta CFT-6 de Lantech) o un sistema electrónico portátil de fuerza de película de proveedores como Highlight Industries. Siguiendo el procedimiento de prueba de campo en 3 puntos de Morrisette Packaging, el operador toma lecturas en tres áreas de la carga —base (tercio inferior), zona media (centro) y zona superior (tercio superior)—, empleando unos 15 segundos por punto al jalar la película estirable 3 pulgadas (76 mm) hacia afuera para registrar la fuerza en libras.
¿Cómo influyen la geometría de contacto de la placa de tracción y la deflexión de 3 pulgadas con gancho en los valores medidos?
Las diferencias en la geometría de contacto y en la distancia de tracción explican la variación entre las lecturas. Según la Sección 15.2.3 de ASTM D8314-20, los distintos métodos de ensayo de fuerza de contención se calibran de forma diferente y sus valores no pueden compararse directamente entre métodos.
La placa circular ASTM de 6.0 pulgadas distribuye la deflexión hacia afuera sobre un área amplia de varias capas hasta completar 4.0 pulgadas de desplazamiento, mientras que un gancho portátil o soporte de apoyo toma las capas en un punto localizado y jala 3.0 pulgadas. Asimismo, no debe confundir la fuerza de contención en libras fuerza (lbf) o newtons (N) con la resistencia a la tracción de la banda en libras por pulgada lineal (PLI). La Sección 15.3.1 de ASTM D8314-20 expresa la fuerza de contención en newtons o libras fuerza, mientras que las recomendaciones de contención de Robopac USA especifican objetivos por clase de peso en libras. Para una visión completa de todos los métodos de ensayo de película aplicada, consulte nuestra guía sobre pruebas de contención de carga unitaria según ASTM D8314.
| Parámetro de auditoría | Protocolo de placa de tracción ASTM D8314-20(2025) Sección 15.3.1 | Protocolo de planta con dinamómetro de gancho de 3 pulgadas (estilo CFT-6) | Regla de repetibilidad y calibración |
|---|---|---|---|
| Geometría del elemento de contacto | Disco metálico rígido de 152 mm (6.0 pulg.) de diámetro con dos ranuras de aireación y medición de 51 × 12 mm (2.0 × 0.50 pulg.) para regla | Dinamómetro de gancho o soporte guiado por pistón que sujeta la película multicapa en un punto localizado | La Sección 15.2.3 de ASTM D8314 establece que los valores de métodos distintos de fuerza de contención no son directamente comparables |
| Coordenadas horizontales y verticales del punto | Lado largo del pallet, 254 mm (10.0 pulg.) desde arriba y 457 mm (18.0 pulg.) desde el borde vertical izquierdo; opcional arriba/centro/abajo | Lado largo del pallet en zonas superior (tercio superior), media (centro) e inferior (tercio inferior) | Una variación de apenas unos milímetros en la posición o la distancia de tracción genera una desviación significativa |
| Desplazamiento de tracción hacia afuera | 102 mm (4.0 pulgadas) perpendicular desde la línea tangente en reposo | 76 mm (3.0 pulgadas) de deflexión hacia afuera desde la cara de la carga | Apoyar la regla hasta la superficie del producto; detener la tracción exactamente en la marca de desplazamiento objetivo |
| Tiempo de reposo posenvoltura y duración del ensayo | Reposo recomendado sin perturbaciones de 5 minutos; requiere tres pequeños cortes horizontales (25 mm y 51 mm) | Reposo posenvoltura constante; tracción no destructiva de unos 15 segundos por lectura una vez por turno | Realizar todas las comparaciones exactamente con el mismo intervalo tras envolver y la misma temperatura ambiente |
Referencias de fuerza sobre la carga por clase de peso del pallet y cómo evitar el aplastamiento de esquinas en cajas de cartón
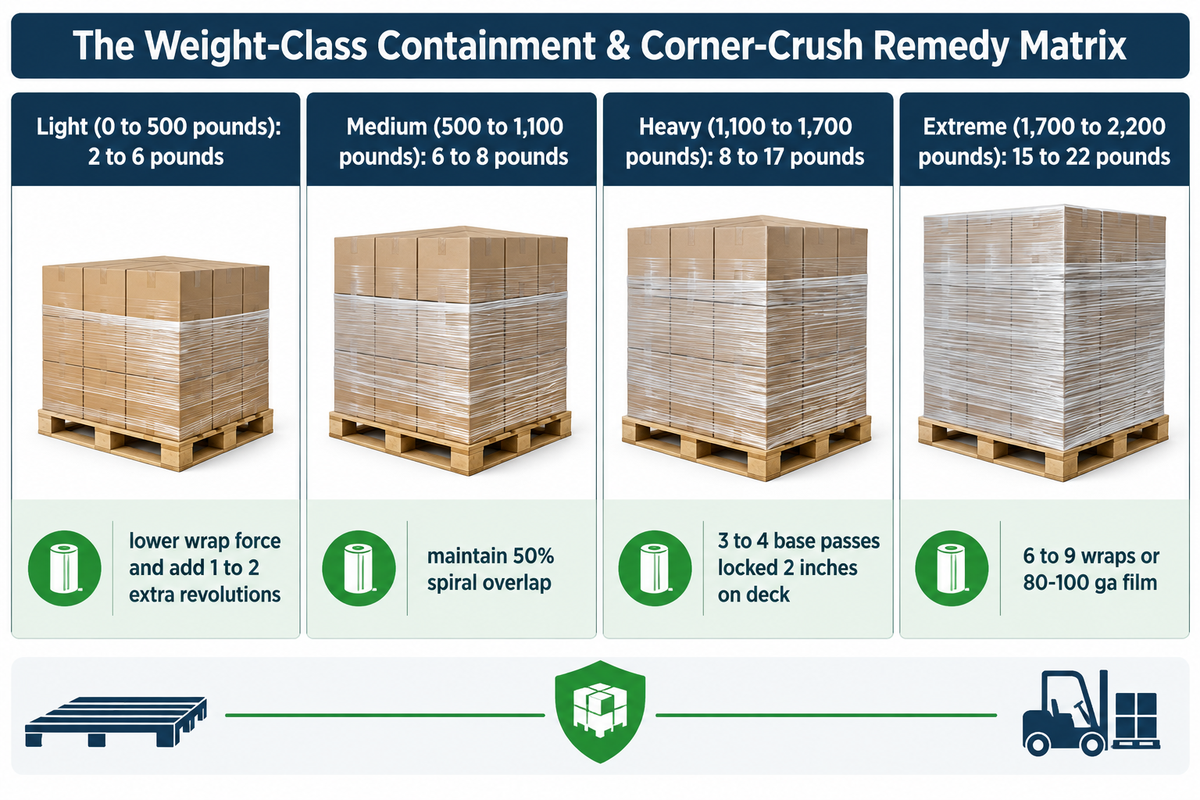
Una vez que su equipo establece un método repetible para medir la fuerza de contención en las zonas superior, media e inferior de un pallet, el siguiente paso es ajustar esa fuerza al peso y diseño de su carga. Seleccionar el patrón de envoltura óptimo es un factor importante para equilibrar el consumo de material por tarima frente a la estabilidad en tránsito: seleccionar el patrón de envoltura óptimo es un factor importante para equilibrar el consumo de película por tarima frente a la estabilidad en tránsito: las cargas ligeras (0 a 500 libras) requieren de 2 a 6 libras de fuerza de contención, mientras que las cargas extremas (1,700 a 2,200 libras) requieren de 15 a 22 libras . las cargas ligeras (0 a 500 libras) requieren de 2 a 6 libras de fuerza de contención, mientras que las cargas extremas (1,700 a 2,200 libras) requieren de 15 a 22 libras.
Según las publicaciones de Robopac USA y las recomendaciones de contención de carga de IPS Packaging & Automation, los pallets industriales se dividen en cuatro rangos de peso junto con perfiles de carga A, B y C:
- Perfil de carga A: cargas sobre pallet con bordes uniformes tanto en horizontal como en vertical, sin salientes afilados.
- Perfil de carga B: patrones de cajas irregulares o ligeros voladizos en el pallet que generan escalones expuestos y exigen mayor resistencia a la perforación.
- Perfil de carga C: cargas mixtas altamente irregulares con bordes salientes agudos que exigen resistencia superior al rasgado y control cuidadoso de la tensión.
Al combinar los cuatro rangos de peso de Robopac USA y los perfiles de carga A, B y C de IPS Packaging se obtiene una matriz de consulta de 9 niveles para pallets despachados:
| Nivel de peso y clase de perfil | Rango de peso del pallet (lb) | Fuerza de contención recomendada (Robopac USA) | Problemas principales y modo de falla | Receta de envolvedora y remedio contra aplastamiento |
|---|---|---|---|---|
| Nivel 1: Ultraligera uniforme Clase A | 0 a 500 libras | 2 a 6 libras | Esquinas de cajas de cartón aplastadas y deformación superior por fuerza de envoltura excesiva | Reducir la tensión de fuerza de envoltura del carro; añadir 1 a 2 vueltas extra con tensión moderada |
| Nivel 2: Ligera en caja frágil Clase A | 0 a 500 libras | 2 a 6 libras | Pandeo de la onda en envases PET vacíos, toallas de papel o cajas plegadizas delgadas | Reducir el apriete de salida; aprovechar la recuperación elástica con 150%–250% de preestirado |
| Nivel 3: Ligera con bordes escalonados Clase B | 0 a 500 libras | 2 a 6 libras | Desgarro localizado en esquinas de charolas ligeras sobresalientes cuando la tensión es muy alta | Usar película suave muy elástica con baja tensión de salida del carro y 50% de traslape |
| Nivel 4: Media estable en caja de cartón Clase A | 500 a 1,100 libras | 6 a 8 libras | Inclinación a media altura si la tensión entre arriba y abajo varía entre turnos | Fijar tarjeta plastificada de parámetros; mantener 50% de traslape helicoidal en subida y bajada |
| Nivel 5: Media mixta Clase B | 500 a 1,100 libras | 6 a 8 libras | Uniones horizontales débiles entre capas cuando la velocidad vertical del carro es excesiva | Reducir la velocidad de ascenso del carro; fijar la película al menos 2 pulgadas sobre la base del pallet |
| Nivel 6: Pesada uniforme en caja Clase A | 1,100 a 1,700 libras | 8 a 17 libras | Deslizamiento de la carga fuera de la plataforma del pallet al frenar el montacargas o por vibración en carretera | Aplicar 3 a 4 pasadas reforzadas en la base; anclar al menos 2 pulgadas sobre la plataforma |
| Nivel 7: Pesada irregular en sacos o cajas Clase B | 1,100 a 1,700 libras | 8 a 17 libras | Perforaciones por uñas del montacargas en la base del pallet que abren la banda inferior de sujeción | Enrollar el borde inferior de película en un cordón firme justo debajo de las tablas superiores del pallet |
| Nivel 8: Extrema alta o inestable Clase B | 1,700 a 2,200 libras | 15 a 22 libras | Balanceo de niveles superiores en cargas inestables durante frenado intermodal o en carretera | Usar patrón helicoidal de doble envoltura (6 a 9 vueltas) con bandas de sujeción acordeladas arriba y abajo |
| Nivel 9: Extrema con bordes afilados Clase C | 1,700 a 2,200 libras | 15 a 22 libras | Perforaciones en esquinas, roturas de película y colapso de varios niveles por salientes agudos | Combinar película resistente a perforación de 80–100 ga con esquineros o fleje |
Cuando una bodega presenta esquinas aplastadas en cargas ligeras, el error instintivo es culpar al tipo de película o bajar la fuerza de contención por debajo de los niveles seguros de transporte. El aplastamiento de cajas ocurre cuando la fuerza de envoltura de la Etapa 2 en el carro es demasiado alta. La primera pasada de la película ejerce compresión directa sobre las esquinas de la caja de cartón antes de contar con el respaldo de una pared plana consolidada. La solución técnica es sencilla: reduzca la tensión de fuerza de envoltura en la HMI y añada 1 a 2 vueltas superpuestas adicionales para acumular la fuerza de contención necesaria mediante multiplicación de capas en vez de apretar en una sola pasada.
También resultan clave el análisis de IPS Packaging sobre problemas comunes de contención en la carga y la lista de verificación de fallas en andén de GenPac respecto al bloqueo en la base. Si la película no baja al menos 2 pulgadas sobre el pallet, el apilamiento unitizado puede deslizarse fuera de la plataforma de madera durante una frenada brusca del camión. Enrollar los centímetros inferiores de la película en un cordón tenso justo debajo de las tablas superiores fija la carga al pallet. Esto también deja espacio libre para las horquillas del montacargas.
Vueltas de envoltura, traslape y temperatura ambiente: reglas de escalamiento lineal para la fuerza de sujeción aplicada
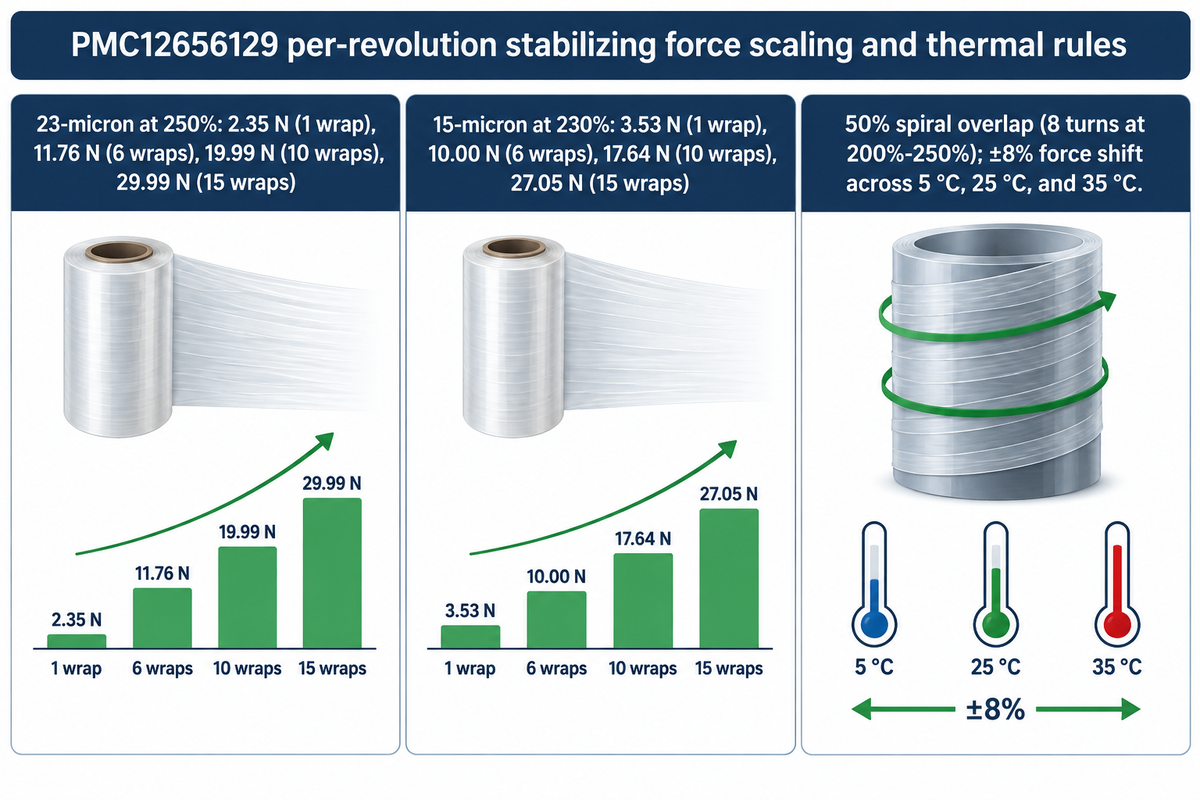
¿Cómo contribuye cada vuelta adicional de la plataforma giratoria a la fuerza estabilizadora sobre un pallet? En un estudio revisado por pares de 2025 publicado en Sensors (Tkaczyk et al., PMC12656129), los investigadores usaron una envolvedora automática Robopac 705 y un disco sensor de 150 mm montado al ras sobre una pared de cajón de 1200 × 800 × 1500 mm para medir las fuerzas estabilizadoras estática ($F_s$) y dinámica ($F_d$) en películas estirables LLDPE de 15 micras, 17 micras y 23 micras.
Sus datos mostraron una correlación directa entre el número de vueltas, el grado de preestirado y las fuerzas que estabilizan la carga. Tenga en cuenta que el sensor montado al ras en la pared del cajón en las Tablas 1 y 2 de PMC12656129 mide la fuerza estática local hacia el interior ($F_s$) a un tercio de la altura de la carga, una magnitud física distinta de la fuerza de contención medida hacia afuera con placa de tracción o dinamómetro de gancho y que no puede convertirse 1 a 1 en libras de tracción:
- Para la película de 23 micras a 250% de preestirado (PMC12656129 Tabla 2), la fuerza estabilizadora estática local sube de 2.35 N con 1 vuelta a 4.12 N con 2 vueltas, 5.88 N con 3 vueltas y 7.64 N con 4 vueltas.
- A las 6 vueltas, la fuerza estática local alcanza 11.76 N; a las 10 vueltas, alcanza 19.99 N; y a las 15 vueltas, llega a 29.99 N, con incrementos por vuelta ($dF_s$) de 1.76 N a 2.36 N por capa.
- Para la película de alta calidad de 15 micras a 230% de preestirado (PMC12656129 Tabla 1), la fuerza estática local parte de 3.53 N en 1 vuelta, alcanza 10.00 N en 6 vueltas, 17.64 N en 10 vueltas y 27.05 N en 15 vueltas (31.16 N en 17 vueltas).
Para convertir las ganancias por vuelta en una sujeción uniforme de arriba a abajo sobre un pallet completo, los operadores deben combinar el número de vueltas con el traslape helicoidal correcto. Como explica la guía completa de película estirable de Benchmark Industrial, en las espirales ascendentes y descendentes debe formarse una doble capa continua traslapando la pasada previa aproximadamente un 50%. Tkaczyk et al. (PMC12656129 Sección 4) señalan que envolver con alrededor de 8 vueltas a 200% a 250% de preestirado logra un equilibrio eficaz entre seguridad y costo usando el material con eficiencia.
La temperatura ambiente del almacén también modifica la fuerza de sujeción tras la envoltura. Tkaczyk et al. (PMC12656129 Sección 3.1) observan que una variación térmica entre 5 °C, 25 °C y 35 °C altera la fuerza estabilizadora en aproximadamente ±8% por cambios en el módulo del LLDPE y su tasa de relajación, mientras que las notas de cadena de frío de Morrisette Packaging advierten que las propiedades mecánicas de la película cambian de forma notable por debajo de 35 °F. Cuando los pallets se envuelven en un área templada y pasan a cámara fría, o permanecen en remolques de verano a 35 °C, mida la fuerza de contención en la condición térmica real y sume 1 vuelta compensatoria si las lecturas caen por debajo de la meta de su clase de peso.
Cómo influyen la formulación de la película y el método de extrusión en la retención de fuerza sobre la carga al reducir el calibre
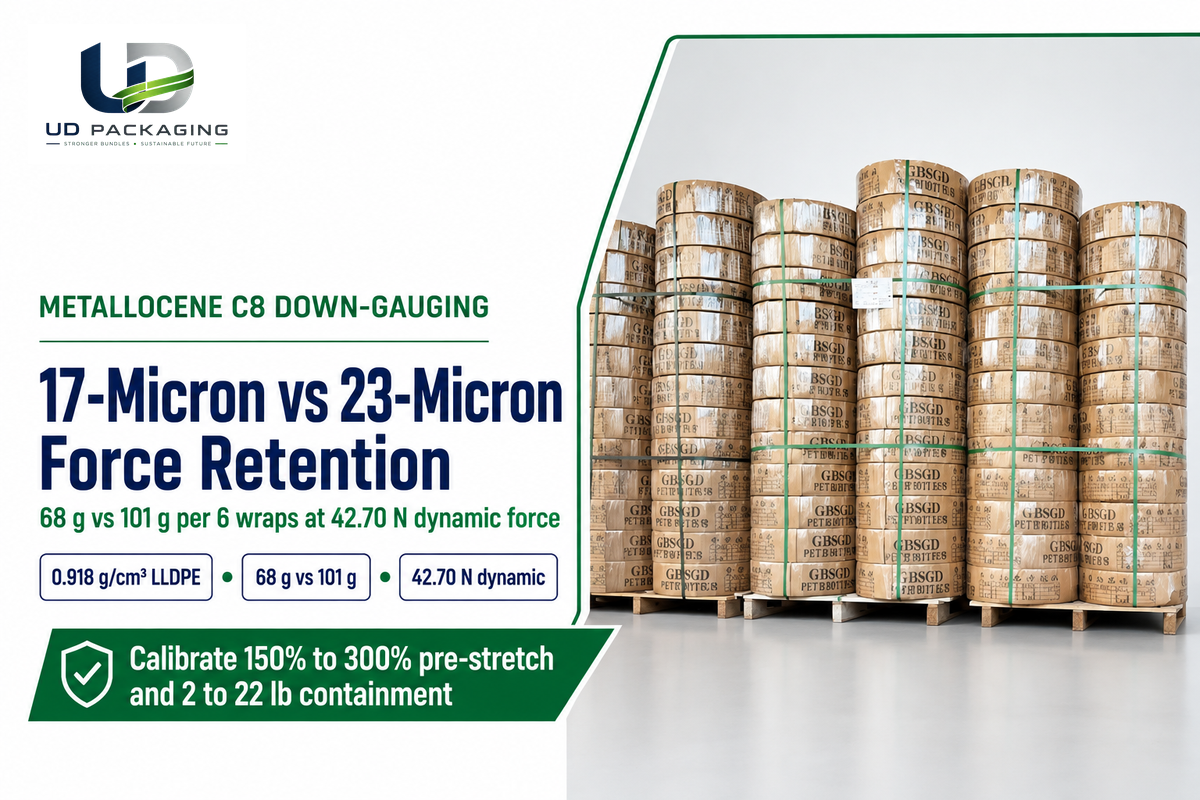
Un error frecuente en las compras de almacén es pensar que a mayor calibre de espesor habrá mayor resistencia sobre el pallet. Aunque el espesor nominal define el área transversal bruta de las envolturas básicas estándar, la química de la resina y el método de extrusión permiten que películas ingenierizadas más delgadas entreguen mayor fuerza estabilizadora por gramo de polietileno.
Las películas estirables de LLDPE comerciales abarcan desde copolímeros convencionales Ziegler-Natta de buteno o hexeno hasta formulaciones basadas en metaloceno C8 (octeno). Como describen la Solicitud de Patente de EE. UU. US20220388285A1 y la Solicitud de Patente de EE. UU. US20120219814A1, las películas estirables multicapa de LLDPE tienen una densidad nominal cercana a 0.918 g/cm³ y pueden incluir capas externas o centrales de octeno metaloceno con pieles adherentes. Las densas moléculas de enlace interlamelar formadas por las ramificaciones laterales de octeno almacenan energía elástica en un preestirado de 150% a 250%, y por encima de 300% aparecen estrangulamiento lateral y adelgazamiento de la banda que limitan cualquier aumento adicional de fuerza (PMC12656129 Sección 4).
El método de extrusión también determina cómo responde la película bajo tensión. Como indican la guía Stretch Film 101 de Doverco y la comparación cast frente a soplada de Benchmark Industrial, la película estirable cast se extruye sobre rodillos enfriados para ofrecer transparencia en el escaneo de códigos de barras y un desenrollado más silencioso en perfiles delgados de calibre reducido (por ejemplo 40 a 60 gauge). Entre los tipos industriales de película estirable, la película estirable soplada presenta alta resistencia biaxial a la perforación y menor reducción de ancho al estirarse, lo que mejora la adherencia entre capas y optimiza el consumo de película y el total de vueltas en aplicaciones de almacenamiento en frío.
| Clase de película y categoría de resina | Espesor y preestirado (PMC12656129 / Benchmark) | Referencia de masa aplicada y fuerza | Perfil de estrangulamiento, adherencia y perforación | Aplicación más adecuada de carga en pallet |
|---|---|---|---|---|
| Clase 1: Película para máquina de alta calidad de 15 µm | 15 µm (60 ga) a 230% de preestirado (rango 150%–300%) | 10.00 N fuerza estática a 6 vueltas; 27.05 N a 15 vueltas; EI(M) = 0.308 N/g | Máxima eficiencia normalizada de fuerza por gramo; requiere carro motorizado calibrado | Cargas uniformes perfil A de alto volumen en envolvedoras automáticas |
| Clase 2: Película para máquina de alta calidad de 17 µm (v1) | 17 µm (67 ga) a 240% de preestirado (6 vueltas) | 68 g masa de película; 42.70 N fuerza dinámica Fd a 123 mm de deflexión (0.628 N/g) | Iguala la fuerza dinámica de la película estándar de 23 µm (42.80 N) reduciendo la masa de 101 g a 68 g | Pallets estándar perfiles A y B en transición desde película comercial de 23 µm |
| Clase 3: Alta calidad de 17 µm estiramiento máximo (v2) | 17 µm (67 ga) a 320% de preestirado (6 vueltas) | 57 g masa de película; 53.60 N fuerza dinámica Fd a 123 mm de deflexión (0.940 N/g) | Máxima eficiencia de fuerza específica; exige carro de nueva generación para evitar roturas por estrangulamiento | Rutas cortas de distribución de alto flujo con perfil A |
| Clase 4: Alta calidad de 17 µm multicapa (v3) | 17 µm (67 ga) a 240% de preestirado (9 vueltas) | 102 g masa de película; 65.95 N Serie 1 a 71.10 N Serie 3 fuerza dinámica | Alta sujeción multicapa con la misma masa por pallet (~101–102 g) que 6 vueltas de película de 23 µm | Carga de carretera de larga distancia que exige alta estabilidad tras la relajación |
| Clase 5: Película nano cast reducida a calibre 60 gauge | 60 ga (15.2 µm) a 250% a 300% de preestirado | Reemplaza película cast de calibre 80 gauge (20.3 µm) tras recalibrar el preestirado de la envolvedora | Desenrollado cast silencioso, alta transparencia y ahorro aproximado de 17% al optimizar calibre | Plantas que migran desde calibre 80 gauge en líneas semiautomáticas o automáticas |
| Clase 6: Película cast para máquina estándar de 80 gauge | 80 ga (20.3 µm) a 200% a 250% de preestirado | Referencia industrial para cargas estándar (1,500 a 2,400 lb) | Módulo equilibrado, lectura nítida de códigos de barras y bajo ruido al desenrollar en almacén | Cargas de pallet medias y pesadas en almacén general entre distintos turnos |
| Clase 7: Película estándar para máquina de 23 µm (v4) | 23 µm (90 ga) a 150% de preestirado (6 vueltas) | 101 g masa de película; 42.80 N fuerza dinámica Fd a 123 mm de deflexión (0.424 N/g) | Espesor efectivo sobre carga de 9–10 µm; mayor masa por pallet que la película de 17 µm | Envolvedoras de plataforma antiguas limitadas a engranajes de 150% de preestirado |
| Clase 8: Película soplada de uso pesado calibre 100 gauge | 100 ga (25.4 µm) fabricación por extrusión soplada | Calificada para cargas pesadas superiores a 2,400 lb y esquinas afiladas | Resistencia biaxial superior a la perforación y adherencia en baja temperatura; desenrollado más ruidoso | Cargas irregulares perfiles B y C, cuartos fríos y cajas de cartón con aristas vivas |
| Clase 9: Película preestirada de aplicación manual | 35 a 47 ga película preorientada | Requiere 10 a 15 veces menos tracción manual para lograr excelente presión de contención | Menor estrangulamiento y bordes reforzados para envoltura manual ergonómica | Andenes de bajo volumen que envuelven menos de 20 pallets ligeros a medios por día |
Como señalan Morrisette Packaging e IPS Packaging, evaluar distintos tipos de película estirable, incluida la película cast preestirada y películas de menor calibre, permite reducir la cantidad de película estirable y el total de material aplicado por tarima. Según la Tabla 6 de PMC12656129, una película de alta calidad de 17 micras al 240% de preestirado (68 g en 6 vueltas) igualó la fuerza estabilizadora dinámica de una película estándar de 23 micras al 150% de preestirado (101 g en 6 vueltas), reduciendo la masa de película en 33 g por pallet y manteniendo la contención y protección del producto. Al solicitar suministros industriales de embalaje, revise nuestros artículos sobre propiedades de película estirable soplada frente a cast y conversión de calibre de película estirable a micras y mils. Para cargas extremas o inestables perfil C de 2,200 libras o más donde la película sola no basta, combine refuerzos en esquinas con reforzamiento de pallets pesados con fleje PET o PP.
Cómo verificar fichas técnicas de película estirable, masa por corte y pesaje y pruebas en la misma carga
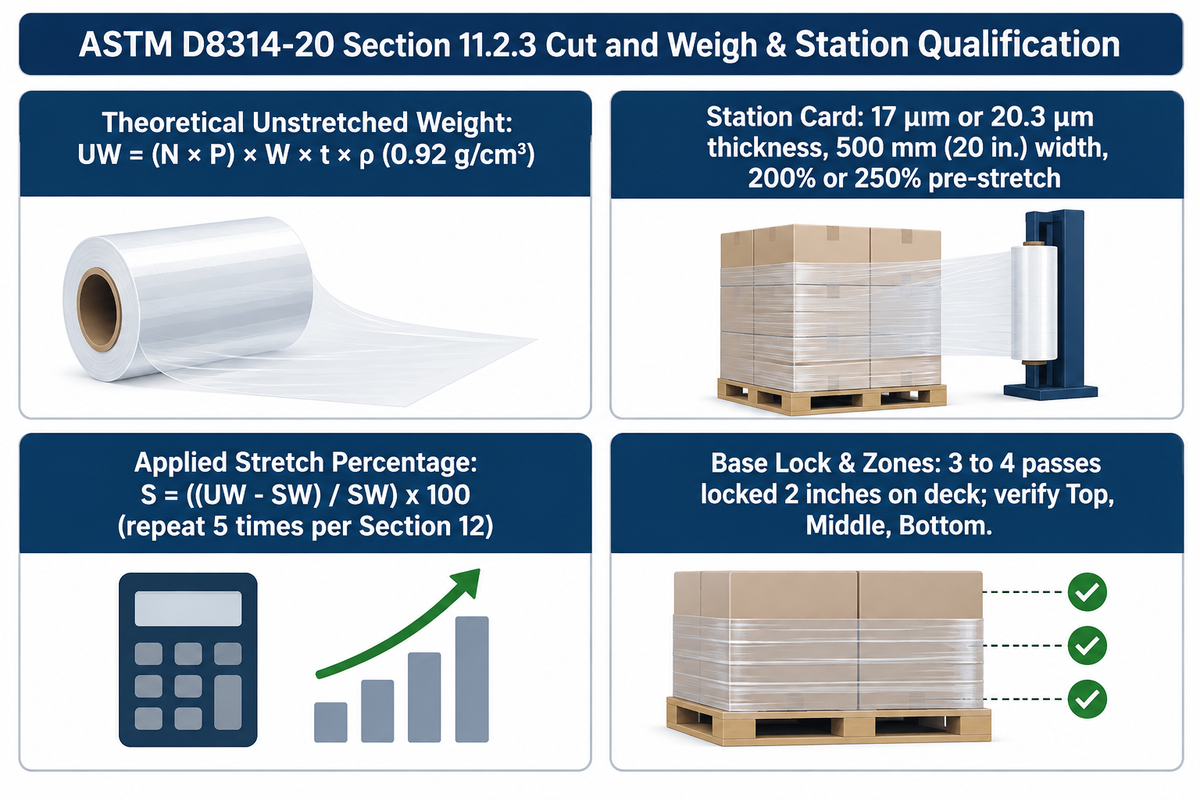
Al calificar cambios de película estirable o incorporar nuevas cargas o proveedores en su línea automatizada de embalaje, usted necesitará tres registros vinculados para verificar la especificación del rollo sin aplicar, la masa depositada en el pallet y la receta de contención.
En primer lugar, revise las especificaciones de ingreso según la Tabla 3 de ASTM D4649-20(2025). Un certificado de análisis con trazabilidad por lote debe indicar espesor nominal, peso neto por rollo, densidad nominal LLDPE de 0.918 g/cm³, módulo de tracción ASTM D882 y recuperación elástica ASTM D5459. Los compradores pueden consultar nuestras guías sobre cómo leer una ficha técnica de película estirable y dimensiones estándar de rollos de película estirable manual y de máquina al inspeccionar tarimas entrantes.
En segundo lugar, diferencie el pesaje de rollos entrantes del método de corte y pesaje definido en la Sección 11.2.3 de ASTM D8314-20. A diferencia del pesaje de inventario entrante, la Sección 11.2.3 mide cuánta película queda realmente sobre un pallet envuelto y calcula el porcentaje real de estiramiento aplicado mediante las Ecuaciones 3 y 4: las Ecuaciones 3 y 4 de esa sección permiten determinar el porcentaje real de estiramiento aplicado.
Peso teórico sin estirar: UW = (N × P) × W × t × ρ
Porcentaje de estiramiento aplicado sobre la carga: S = ((UW – SW) / SW) x 100
- La variable t es el espesor sin estirar (cm = micras / 10,000), y ρ es la densidad promedio del LLDPE (0.92 g/cm³ o 0.0332 lb/in³).
- Después de envolver el pallet y registrar la fuerza de contención arriba, en medio y abajo, el operador corta toda la película de la carga, la compacta en un bulto firme y mide su peso estirado SW con una báscula tarada. Para retirar la película en andenes de recepción, los operarios pueden emplear cortadores ergonómicos de cuchilla oculta para andenes de recepción tras confirmar la estabilidad de la carga (guía de seguridad de OLFA).
- Conforme a la Sección 12 de ASTM D8314-20 (prueba de consistencia de envolvedora), repetir este ciclo de envoltura y pesaje al menos cinco veces sobre el mismo bastidor permite medir el promedio y la desviación estándar del peso aplicado para detectar inconsistencias entre máquina y película.
Lista de verificación para calificar la estación en la misma carga
Antes de aprobar una nueva receta de película estirable o solicitar rollos de muestra del suministro a granel de película estirable LLDPE de UD Packaging, el personal debe anotar los seis parámetros siguientes en una tarjeta plastificada junto a la estación:
- Identificación de película y COA de lote: Registre la fabricación de resina (cast frente a soplada, octeno metaloceno frente a LLDPE convencional), espesor nominal (por ejemplo 17 µm o 20.3 µm), ancho sin estirar (500 mm o 20 pulgadas) y peso neto del rollo según ASTM D4649-20(2025).
- Ajustes de preestirado y salida del carro: Registre tanto la relación de preestirado por rodillos engranados (por ejemplo 200% o 250%) como el porcentaje de fuerza de envoltura del balancín o celda de carga en la HMI.
- Patrón de envoltura y anclaje de base: Registre las vueltas superiores, las vueltas de anclaje inferior (3 a 4 pasadas fijando al menos 2 pulgadas sobre la plataforma del pallet), la velocidad vertical del carro y el traslape helicoidal (alrededor de 50%).
- Protocolo de medición y tiempo de reposo: Indique si la fuerza sobre la carga se ensayó según ASTM D8314-20 Sección 15.3.1 (método de placa de tracción tras reposo sin perturbaciones) o con dinamómetro de gancho de 3 pulgadas.
- Lecturas de fuerza en tres zonas (superior / media / inferior): Confirme que las tres zonas verticales cumplan con la meta por clase de peso de Robopac USA (2–6 lb ligera, 6–8 lb media, 8–17 lb pesada o 15–22 lb extrema) sin aplastar esquinas.
- Masa aplicada por corte y pesaje (SW): Anote los gramos totales de película aplicada por pallet (por ejemplo 57–68 g para película de 17 µm frente a 101 g para película de 23 µm) y el porcentaje calculado de estiramiento en carga según ASTM D8314-20 Sección 11.2.3.
Preguntas frecuentes
¿Cuál es la diferencia entre porcentaje de preestirado y fuerza sobre la carga en una envolvedora de película estirable?
El porcentaje de preestirado corresponde a la diferencia de velocidad entre los rodillos engranados dentro del carro de película que alarga la banda (normalmente 150% a 300%) antes de salir del carro, determinando el rendimiento del rollo y el endurecimiento de las cadenas. La fuerza sobre la carga, llamada también fuerza de contención, es la presión acumulada hacia el interior (medida en libras fuerza o newtons) que ejercen todas las capas superpuestas sobre el pallet tras envolverlo, controlada por la tensión de salida del carro y el número de vueltas.
¿Por qué la prueba ASTM D8314 con placa de tracción y el dinamómetro de gancho de 3 pulgadas arrojan lecturas en libras distintas sobre el mismo pallet?
Las lecturas varían porque ambos métodos tienen distinta calibración y actúan sobre áreas diferentes de película (ASTM D8314-20 Sección 15.2.3). La prueba de placa de tracción de la Sección 15.3.1 de ASTM jala un disco rígido de 6.0 pulgadas de diámetro hacia afuera 4.0 pulgadas perpendicularmente a la cara de la carga tras un reposo de 5 minutos, mientras que un dinamómetro de gancho de planta jala un punto localizado de la película 3.0 pulgadas hacia afuera, generando cifras no intercambiables que deben registrarse por separado. Las mediciones resultantes no son intercambiables y deben registrarse de forma independiente.
¿Cuánta fuerza de contención pierde un pallet envuelto después del ciclo de envoltura?
Los pallets envueltos pierden aproximadamente un 10% a 20% de la fuerza estabilizadora retenida de inmediato tras envolver (PMC12656129), y Morrisette Packaging reporta valores de contención a media carga entre 30% y 40% por debajo del objetivo cuando se relaja película con preestirado insuficiente. Debido a que el polietileno lineal de baja densidad (LLDPE) es un polímero viscoelástico cuyas cadenas estiradas se relajan con el tiempo, los operadores deben aplicar un preestirado adecuado y verificar la fuerza tras el reposo para que la meseta relajada mantenga asegurada la carga durante el tránsito.
¿Se puede aumentar la fuerza sobre la carga sin aplastar las esquinas de cajas de cartón corrugado ligeras?
Sí. Reduzca la tensión de salida del carro en la HMI para disminuir los picos de compresión sobre las esquinas y añada 1-2 vueltas superpuestas adicionales para acumular una fuerza total de contención repartida uniformemente entre varias capas de baja tensión.
¿En qué puntos del pallet deben colocarse los sensores o dinamómetros para registrar de forma repetible la fuerza de contención?
Para validar mejoras de proceso en planta, mida en tres alturas verticales a lo largo del lado más largo del pallet y a una distancia horizontal fija desde la esquina. Para la prueba con placa de tracción descrita en ASTM D8314-20 Sección 15.3.1, coloque una placa ventilada a 10.0 pulgadas desde la parte superior del producto y a 18.0 pulgadas desde el borde izquierdo, espere un tiempo de reposo fijo y luego jale 4.0 pulgadas hacia afuera.
¿Pasar de película de 23 micras (90 gauge) u 80 gauge a una película metalocena más delgada reduce la fuerza sobre la carga?
No cuando se ajusta la resina y se recalibra el preestirado. En la Tabla 6 de PMC12656129, una película para máquina LLDPE de 17 micras preestirada entre 240% y 320% entregó de 42.70 N a 53.60 N de fuerza estabilizadora dinámica con 57 a 68 g por pallet, igualando o superando a una película de 23 micras (42.80 N con 101 g).
¿UD Packaging vende dinamómetros de fuerza de contención o únicamente consumibles de película estirable?
No, UD Packaging vende únicamente consumibles: película estirable LLDPE manual, rollos de película estirable para máquina de alto preestirado en fabricación cast y soplada, y fleje industrial de PET/PP para pallets. No fabricamos ni vendemos conjuntos mecánicos de placa de tracción, dinamómetros electrónicos de gancho (como Lantech CFT-6) ni máquinas envolvedoras de plataforma giratoria. Suministramos fichas técnicas COA con trazabilidad de lote y rollos de muestra para que sus especialistas de embalaje validen las recetas de fuerza sobre la carga directamente en su línea.
Referencias y fuentes
- ASTM International/iTeh Standards – ASTM D8314-20 Guía estándar para pruebas de desempeño de películas estirables aplicadas y envoltura por estiramiento (Secciones 10.2, 11.1.2, 11.2.3, 15.2.3 y 15.3.1)
- ASTM International – Resumen de reaprobación vigente de ASTM D8314-20(2025) (Subcomité D10.25 sobre paletización y unitización de cargas)
- ASTM International ASTM D4649-20(2025) Guía estándar para selección y uso de películas estirables (Tabla 3 de límites de espesor y peso del rollo)
- National Library of Medicine/PMC (Tkaczyk et al., Sensors 2025) – Estudio piloto de película estirable para asegurar cargas paletizadas (PMC12656129)
- Administración de Seguridad y Salud Ocupacional de EE. UU. (OSHA) 29 CFR 1910.147 Control de energía peligrosa (bloqueo y etiquetado para mantenimiento y desatasco de maquinaria)
- Oficina de Patentes y Marcas de Estados Unidos – US20220388285A1 Película estirable multicapa (formulaciones de LLDPE de octeno metaloceno de 0.918 g/cm³)
- Oficina de Patentes y Marcas de Estados Unidos – US20120219814A1 Métodos para mejorar películas estirables de polietileno (control de adherencia y despegue en coextrusión multicapa)
- Robopac USA – La fuerza de contención es la clave para despachar pallets con seguridad: referencias por clase de peso (2-22 lbf)
- IPS Packaging & Automation Fuerza de contención con película estirable: perfiles de carga de pallet A, B y C y optimización de calibre
- Morrisette Packaging Fuerza de contención en envoltura estirable explicada: desajustes en campo, relajación y efectos de cadena de frío
- GenPac (General Packaging, Inc.) Fuerza de contención de envoltura estirable: cómo evitar que las cargas en pallet fallen en tránsito
- Benchmark Industrial Guía completa de película estirable: cast frente a soplada, traslape helicoidal y costo por pallet
- Lantech Especificaciones de preestirado motorizado por rodillos en envolvedora semiautomática de plataforma Q-300
- Doverco — Película estirable 101: memoria de recuperación elástica y mecánica del preestirado motorizado
- SourceBySpec –Enciclopedia técnica de película estirable: conversión de calibre a micras y propiedades del polímero
- OLFA Industrial Safety Cómo eliminar riesgos en el manejo de cajas de cartón y película estirable en andenes de recepción
- r/IndustrialMaintenance Reportes de campo Calibración de sensor y balancín en carro de envolvedora de película estirable