Comuníquese con UD Packaging Company

Fleje de PET para embalaje de geomallas: control de forma del rollo, patrón de flejado y contacto en bordes

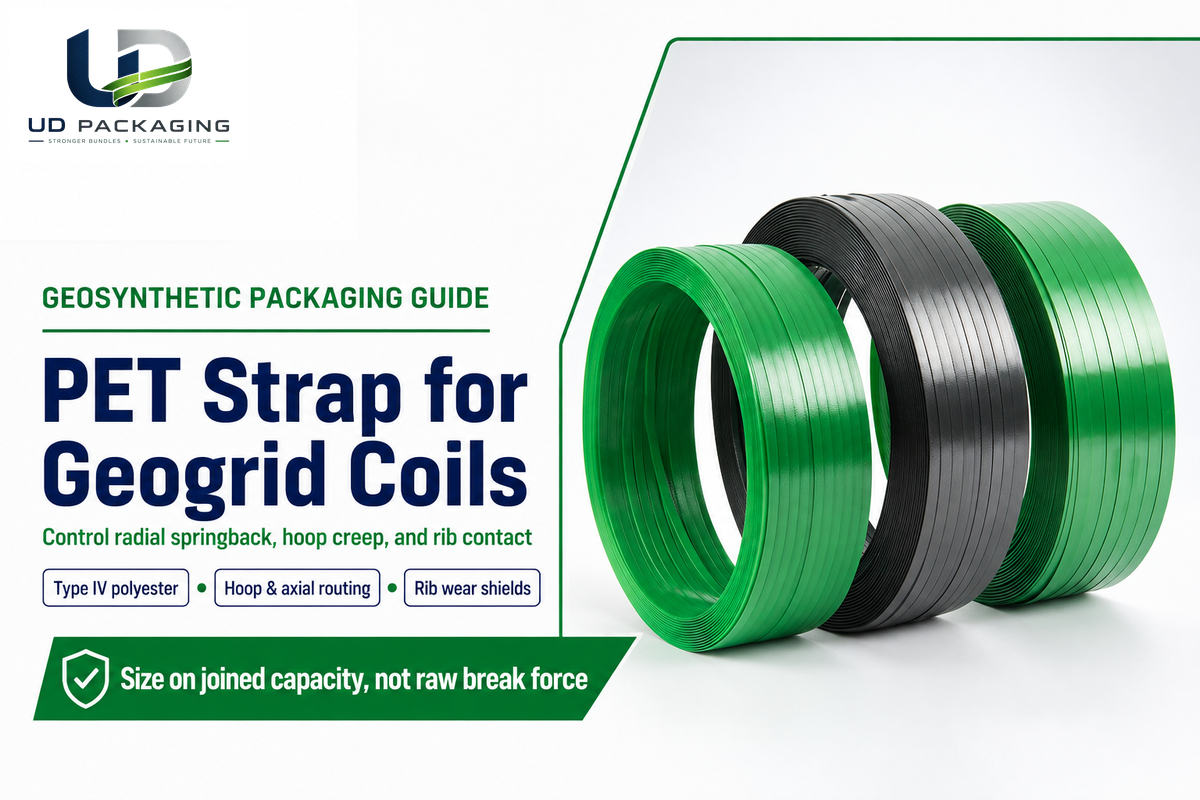
El fleje de PET para embalaje de geomallas es un fleje de poliéster Tipo IV bajo ASTM D3950-23 diseñado para sujetar rollos cilíndricos de polímero mediante acabados lisos o con funda ajustada, patrones espaciados de bandas circunferenciales y axiales, e inmovilización sobre cunas de apoyo. El PET liso de 16 mm (5/8 in.) evita el mellado de nervios provocado por el fleje de acero y previene la relajación de tensión frecuente en líneas de empaque con PP o PET de menor especificación.
Las cajas de cartón corrugado rígidas pueden sujetarse con cinta adhesiva de baja tensión o película estirable ligera porque mantienen su estabilidad dimensional durante la logística. En cambio, los rollos pesados de geosintéticos requieren herramientas y sistemas especializados de flejado para cumplir las exigencias de embalaje pesado alrededor de un núcleo del rollo hueco. La «memoria de enrollado» interna empuja hacia afuera contra las vueltas exteriores durante el tránsito, convirtiendo una configuración insuficiente en núcleos ovalados, capas telescopadas y recubrimientos cizallados.

Por qué fallan los rollos de geomalla con flejado genérico: rebote radial almacenado, fluencia circunferencial y ovalidad
Las reglas genéricas de embalaje sobre pallet fallan en los rollos de geomalla porque las bobinas cilíndricas de polímero varían ligeramente de diámetro tras el embobinado. Además, los rollos sin calzas giran libremente bajo las bandas de sujeción perimetrales si no se bloquean con cunas o cuñas. La Guía de instalación TriAx de Tensar señala que los días fríos activan la «memoria de enrollado» radial al cortar los flejes.
Considere una manguera de jardín enrollada con firmeza y atada con un cordel delgado. La vuelta exterior tiende a aplanarse y desplazarse lateralmente respecto a las demás capas cuando la vibración reduce la fricción entre vueltas. Las mallas biaxiales de polipropileno (PP) extruido y las láminas perforadas de HDPE reaccionan distinto que las esquinas planas a 90 grados de una caja de cartón. Del mismo modo, las mallas de fibra de vidrio recubiertas se comportan diferente que una mercancía rígida al someterse a compresión circunferencial.
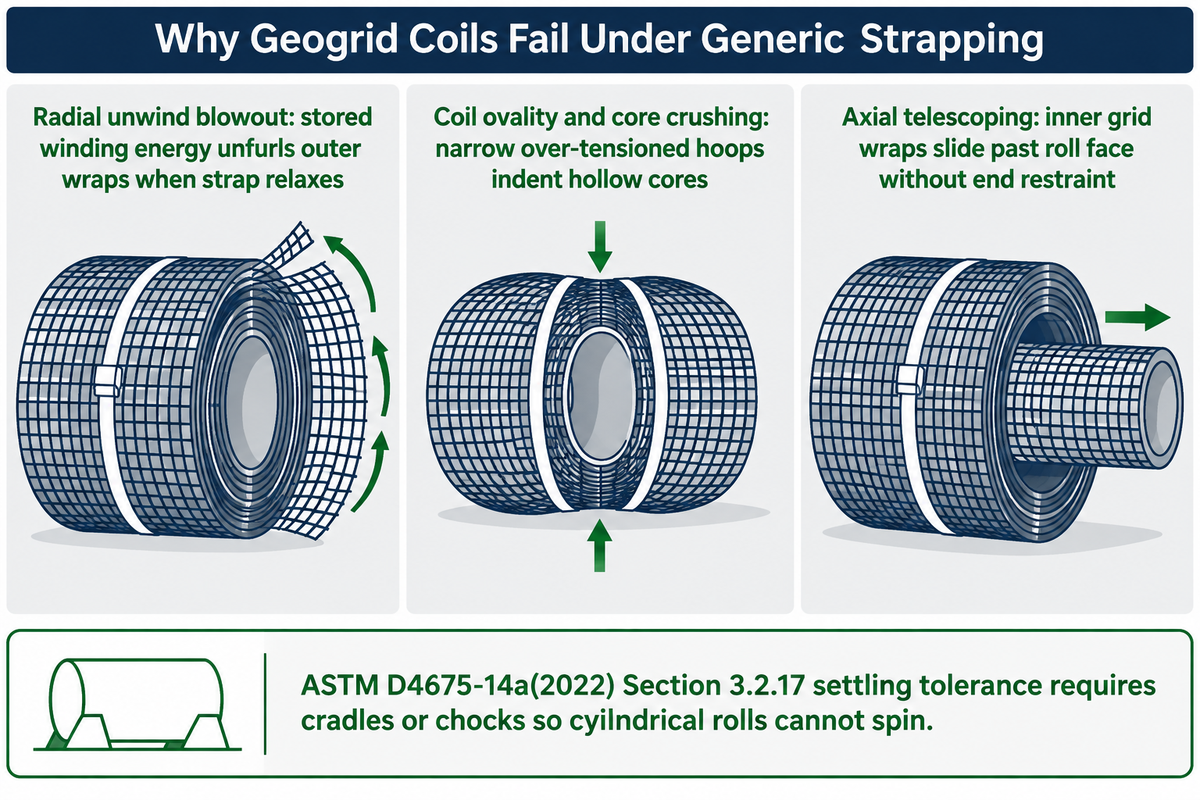
La sección ASTM D4675-14a(2022) Sección 3.2.17 define la tolerancia al asentamiento como la capacidad del fleje para permanecer tenso sobre una carga unitaria que se contrae. Las guías de campo sobre sujeción de rollos reconocen tres modos recurrentes de falla atribuibles a un fleje plástico inadecuado.
- Desenrollado radial brusco: si una falla en la unión del fleje o la relajación del material libera la energía almacenada del embobinado, las capas exteriores de la malla se desplegarán de golpe por el patio de acopio.
- Ovalidad del rollo y aplastamiento del núcleo: una tensión de apriete excesiva sobre bandas de sujeción estrechas deforma núcleos huecos livianos o los niveles apilados superiores.
- Telescopado axial: la aceleración de frenado lateral desliza las vueltas internas de geomalla hacia afuera del borde del rollo porque la fricción circunferencial por sí sola carece de contención en las caras extremas.
La selección del fleje debe equilibrar esta fuerza elástica hacia afuera frente a la relajación por fluencia según la masa unitaria del rollo. El fleje procedente de un rollo de fleje de PET recupera deformación elástica a medida que las capas se asientan hacia adentro, evitando problemas de embalaje en campo como la apertura brusca frecuente con bandas de PP que sufren fluencia. El flejado perimetral por sí solo deja girar un rollo cilíndrico si no se bloquea sobre una cuna o con cuñas en ambos flancos.
Fleje de PET frente a PP y acero al carbono para rollos de geomalla: recuperación ASTM D3950 frente al riesgo de corte rígido D3953
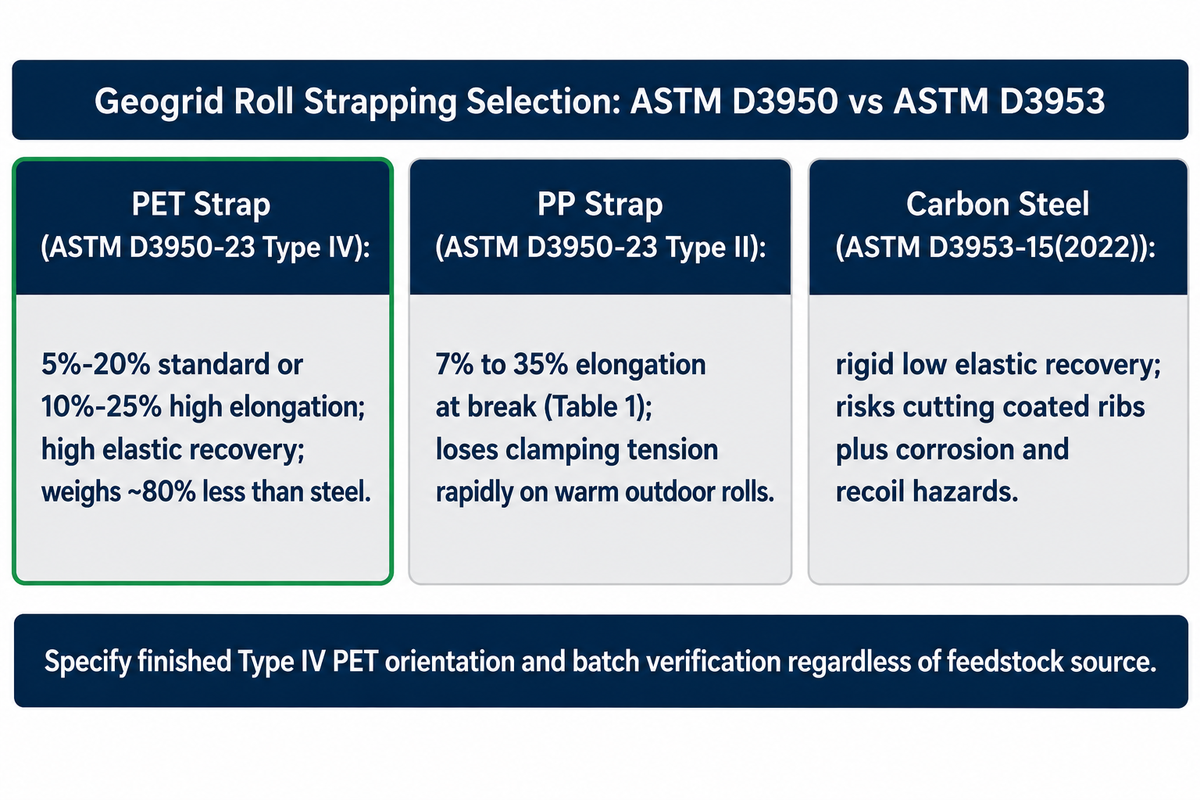
El fleje de poliéster Tipo IV (ASTM D3950-23 Tabla 3) conserva mejor la tensión en el rollo que el fleje de PP Tipo II sin el riesgo de corte de nervios del acero. Este grado o especificación de fleje de PET de trabajo pesado ofrece 5% a 20% de elongación estándar o 10% a 25% de alta elongación. Además, pesa ~80% menos que el acero según los datos de producto Signode TENAX.
Para aplicaciones de fleje de PET manual o líneas automáticas, la guía de fleje plástico de PET frente a PP y acero ayuda a redactar una especificación precisa del fleje. Bajo ASTM D3950-23, el fleje de poliéster orientado extruido se clasifica como Tipo IV. El polipropileno orientado corresponde al Tipo II con 7% a 35% de elongación a la rotura (ASTM D3950-23 Tabla 1). Aunque el reciclaje de botellas de PET provee materia prima, el desempeño real del fleje terminado depende de la orientación controlada y la verificación por lote. El PET Tipo IV terminado debe cumplir 5%–20% estándar o 10%–25% de alta elongación junto con los límites nominales de resistencia a la rotura y elongación en perfiles rígidos y flexibles de embalaje.
Esa diferencia polimérica gobierna la estabilidad del rollo durante ciclos prolongados de almacenamiento y transporte. El fleje de polipropileno Tipo II pierde rápidamente su tensión inicial de sujeción en rollos que se contraen o permanecen al sol en exteriores. Por su parte, el acero al carbono de servicio regular bajo ASTM D3953-15(2022) carece de recuperación elástica de seguimiento y suma riesgos de corrosión y latigazo. Las preguntas frecuentes de embalaje industrial confirman que el fleje de poliéster brinda retención de carga más constante para mantenerse más firme que el fleje de PP y el fleje de acero en rollos que se asientan.
| Criterio de desempeño | Fleje de PET (ASTM D3950-23 Tipo IV) | Fleje de PP (ASTM D3950-23 Tipo II) | Fleje de acero al carbono (ASTM D3953-15(2022)) |
|---|---|---|---|
| Clasificación polimérica o metálica | Tereftalato de polietileno extruido y orientado (fleje de poliéster) | Fleje de polipropileno extruido y orientado (Tipo II) | Banda de acero plano laminado en frío Tipo 1 (lubricada, galvanizada o pintada) |
| Rango de elongación a la rotura | Grado estándar 5%–20%; alta elongación 10%–25% (Tabla 3) | Elongación a la rotura de 7%–35% (Tabla 1) | Baja elongación elástica con cedencia plástica permanente al superar el límite |
| Retención de tensión en rollos en asentamiento | La alta recuperación mantiene activa la tensión circunferencial al asentarse las capas | Estiramiento muerto notable y relajación de esfuerzo en días cálidos | Capacidad de contracción nula en cuanto el perímetro del rollo se reduce levemente |
| Mellado de nervios y daño superficial | El perfil liso del fleje distribuye la carga limpiamente con protectores | El borde blando protege los nervios, pero resulta insuficiente para rollos pesados | Los bordes rígidos tipo cuchilla del acero mellan los nervios de PP y HDPE extruidos |
| Resistencia UV y a la corrosión en exteriores | El PET verde o negro estabilizado contra UV no se oxida en patios húmedos | La resistencia UV se degrada al aire libre salvo formulación con alta carga UV | El acabado rayado se oxida y mancha mallas tejidas de poliéster o fibra de vidrio |
| Masa operativa y riesgo de retroceso | ~80% más liviano que el acero con liberación controlada al corte según el folleto Signode TENAX | Manejo ligero para embalaje manual de rollos pequeños | Las bobinas pesadas y los extremos afilados por latigazo elevan el riesgo de lesión al operador |
| Idoneidad principal para rollos de geomalla | Alternativa preferida al acero para rollos biaxiales, uniaxiales y recubiertos de 3–5 m | Restringido a paquetes ligeros de muestras en interiores o envolturas protectoras blandas | Rollos calientes de horno o esquemas ferroviarios obligatorios bajo norma AAR |
Patrones de colocación del fleje en rollos de geomalla: bandas circunferenciales, axiales por núcleo vertical y atados cruzados a pallet
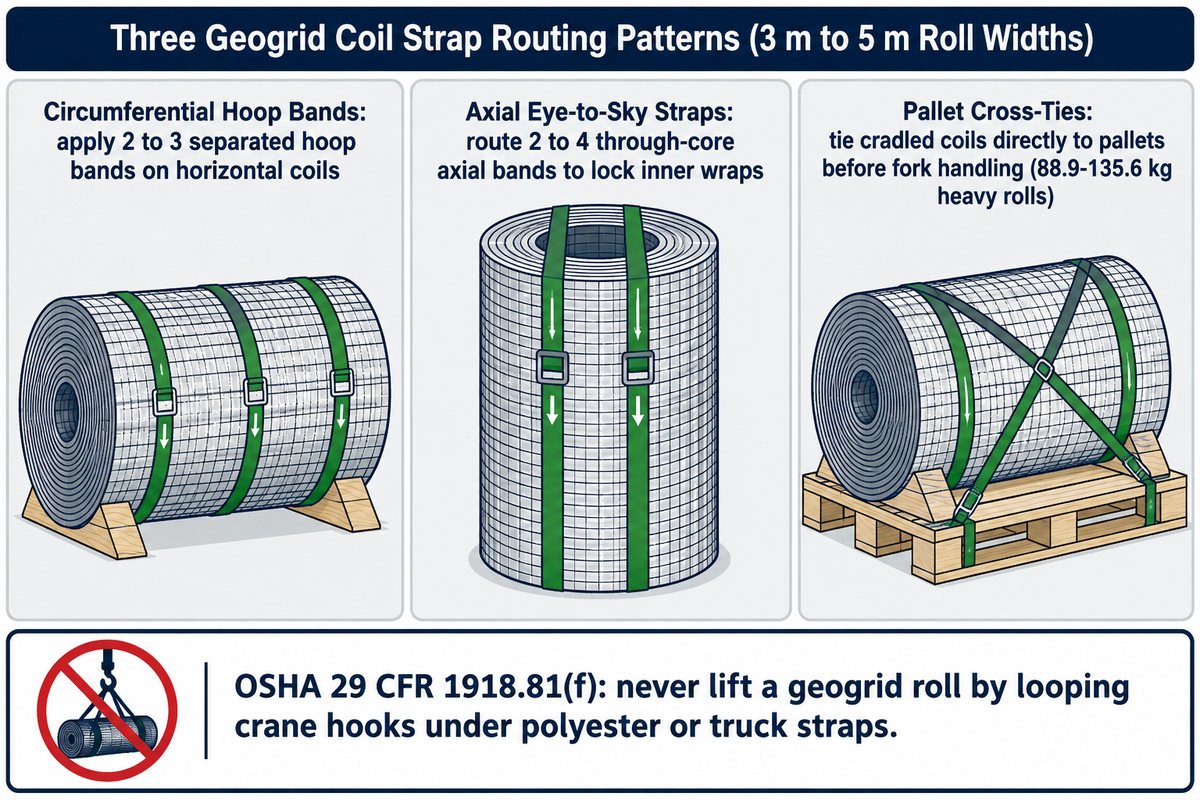
Los ingenieros de embalaje combinan tres patrones de tendido según el peso, el ancho y la altura de estiba del rollo. Aplique 2 a 3 bandas de sujeción circunferenciales separadas en rollos horizontales y agregue 2 a 4 bandas axiales pasantes por el núcleo del rollo en posición vertical. Sujete los rollos sobre cunas al pallet antes de moverlos con montacargas.
La geometría del rollo y el peso de la carga unitaria determinan el equipamiento base antes de elegir herramientas manuales o recetas de tensión. Los rollos comerciales de geosintéticos de 3 m a 5 m (9.8 ft a 16.4 ft) de ancho suelen medir de 50 a 100 m (164 a 328 ft) de largo. Los pesos publicados van de 39.0 kg (86 lb) en rollos de 3 m hasta 88.9–135.6 kg (196–299 lb) por rollo en anchos de 5 m según la Guía de instalación TriAx de Tensar. Los rollos ligeros de 3 m llevan 2 bandas circunferenciales exteriores, mientras los de 4 m–5 m más pesados agregan una banda central, bloques de cuna o flejes axiales por núcleo vertical. Las estibas horizontales se limitan a un máximo de cinco rollos de altura salvo que cunas con pestaña soporten cada nivel. Como advierten las guías de sujeción de rollos, ninguna banda plástica mantiene inmóvil un cilindro sin calzas solo por fricción. Una cuna tipo silla o cuñas plásticas opuestas deben inmovilizar primero la base del rollo conforme a la mecánica de flejado para embarques industriales.
Límites igual de estrictos rigen el manejo con grúas, ganchos y montacargas. Según cita la guía de instalación Geoworks, las horquillas planas del montacargas nunca deben entrar en el orificio del núcleo del rollo. En su lugar debe emplearse un espolón liso para alfombras o soportar el rollo por debajo en cuna sobre horquillas. Asimismo, el fleje de embalaje estándar jamás funciona como eslinga de izaje para grúa:
«Las cargas unitarias sujetas con bandas o flejes pueden izarse por dichas bandas o flejes únicamente si el fleje es apto para izaje y posee resistencia suficiente para soportar el peso de la carga.»
Nunca ice un rollo de geomalla pasando ganchos de grúa por debajo del fleje de poliéster o de bandas de transporte. Los flejes de embalaje estándar de PET no son aptos para izaje, e izar un rollo por sus bandas no cumple la condición de izaje de OSHA 29 CFR 1918.81(f). Someter flejes no certificados a carga vertical puede romper tanto el fleje como el núcleo del rollo. Para calificar las líneas en uso con bobinas, contraste cada caso frente a la matriz de nueve escenarios a continuación.
| Familia de geomalla | Orientación del rollo y clase de masa | Patrón de tendido principal | Sujeción secundaria axial o cruzada a pallet | Accesorios de contacto y base | Modo de falla principal evitado |
|---|---|---|---|---|---|
| Malla biaxial de PP extruido (3 m–4 m) | Rollo individual horizontal (ligero–medio) | 2 bandas circunferenciales separadas hacia adentro de los bordes cortados | Banda circunferencial central opcional en rollos de 4 m | Solapa exterior superpuesta o funda ajustada de papel kraft bajo las bandas | Desenrollado radial brusco en estanterías de almacén |
| Malla biaxial de PP extruido (estiba piramidal) | Estiba piramidal horizontal (≤5 rollos de altura) | 2–3 bandas circunferenciales por cada rollo individual | Calzar los rollos exteriores de base; cunas tipo silla sobre plataforma de pallet | Cuñas de madera o plástico moldeado bloqueando los flancos inferiores | Desplazamiento lateral y corrimiento de la pirámide estibada |
| Rollo uniaxial rígido de HDPE (núcleo pesado) | Rollo largo horizontal (alta memoria almacenada) | 3 bandas circunferenciales espaciadas (nunca sobre rebabas crudas del orillo) | Pares de amarre cruzado sobre maderas de cuna para traslado en camión | Fleje de PET liso + protectores anchos de borde polimérico en zona de soldadura | Rebote tipo resorte de reloj en patios fríos (<0 °C) |
| Rollo de abertura rígida sobre pallet plano corto | Núcleo en vertical (eye-to-sky) | 2–4 flejes axiales pasantes por el núcleo del rollo hasta la cara extrema | 1 banda circunferencial exterior a media altura del rollo | Protectores plásticos de labio interno del núcleo (especificaciones Grip Strapping) | Telescopado del núcleo durante el frenado en carretera |
| Geomalla tejida de PET recubierta de PVC | Paquete horizontal sencillo o doble sobre pallet | 2–3 bandas circunferenciales de PET liso con tensión moderada | 2 amarres cruzados al pallet anclados a través de los patines | Lámina corrugada protectora + zapatas anchas de desgaste bajo el cabezal | Raspado del recubrimiento superficial y distorsión de aberturas |
| Malla de fibra de vidrio recubierta de betún | Rollo horizontal sensible | 2–3 bandas circunferenciales de PET liso o encerado con tensión ligera | Pares de flejes de compresión a cuna sobre envoltura exterior de cartoncillo | Funda ajustada completa de papel kraft que impide adhesión del betún al fleje | Pegado de ligante bituminoso, fractura de nervios y deshilachado de fibra |
| Geocompuesto no tejido (malla + tela geotextil) | Rollo voluminoso horizontal de gran diámetro | 3 bandas circunferenciales alineadas sobre el traslape de la tela | Cubierta completa de polietileno + 2 amarres perimetrales al pallet | Escuadras plásticas de huella ancha que cubren varios nervios exteriores | Desgarro del geotextil y anillos localizados de hundimiento |
| Rollos cortos estrechos de muestra o servicio | Atado agrupado vertical sobre pallet | 1–2 bandas circunferenciales ligeras agrupando el conjunto | 2 lazos de fleje cruzado sobre lámina superior corrugada de remate | Tapa superior e inferior con cantoneras protectoras de esquina | Vuelco del paquete durante transporte consolidado LTL o mensajería |
| Pirámide multirollo en contenedor de exportación | Estiba horizontal en contenedor intermodal | 3 bandas circunferenciales por rollo pesado + durmientes intercalados de cuna | Armazón de madera de estiba y calzas; sin usar flejes de PET para izaje | Protectores de borde en cada amarre al pallet + trazabilidad por lote con código de barras | Deformación ovalada del núcleo en tránsitos marítimos de 4–6 semanas |
Protección de bordes en contacto y selección de acabado: PET liso frente a gofrado, placas de desgaste y protectores poliméricos
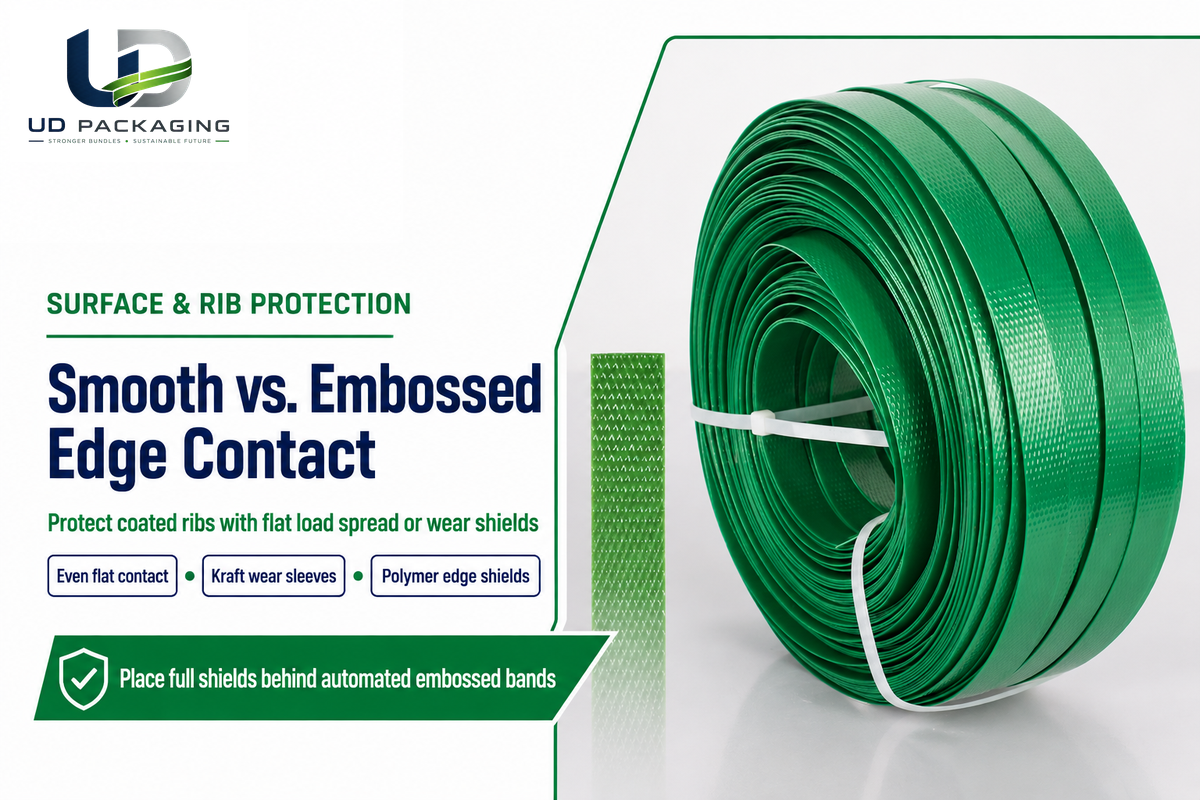
Las bandas de poliéster planas sin grabado hacen contacto mucho más uniforme con los nervios de geomalla extruidos y recubiertos que los flejes texturizados. Las pruebas de JUHONG demuestran que el PET liso ofrece mayor carga de rotura y evita crestas de presión concentrada sobre recubrimientos blandos. Para reducir el costo por daño en bobinas, coloque una funda ajustada completa de papel kraft o protectores rígidos detrás de cualquier banda gofrada automática.
Muchos resúmenes en línea suponen que el fleje de poliéster gofrado amortigua mejor los rollos delicados que el fleje liso. Sin embargo, los ensayos de tracción muestran que la banda lisa conserva mayor sección transversal útil. En ensayos comparativos de tracción de JUHONG sobre probetas de 18.7 mm por 1.0 mm al 13% de deformación máxima registrada, el PET liso alcanzó 7,230 N (386 MPa) frente a 6,417 N (343 MPa) del PET gofrado, una ventaja de 12.7% en resistencia a la rotura para el polímero plano.
La geometría de la sección transversal explica esa diferencia en carga de rotura: el gofrado mecánico prensa cavidades texturizadas en el fleje extruido, adelgazando el polímero portante entre las crestas en diamante elevadas. El fleje de PET verde gofrado aporta tracción de arrastre en máquinas flejadoras automáticas y cabezales de arco totalmente automáticos que operan bobinas grado máquina de alto volumen. No obstante, presionar crestas elevadas directo sobre nervios de PVC, betún o poliolefina concentra la presión de contacto si no se protege conforme a ASTM D4675-14a(2022).
La ingeniería de patentes de protectores de borde poliméricos con ángulo liberado explica por qué los esquineros rígidos de 90 grados siguen clavándose en rollos curvos. Cuando la tensión del fleje tiende a abrir una escuadra rígida, sus puntas interiores afiladas muerden la vuelta exterior de la malla. En ingeniería de protectores de bordes de terceros con patente vencida (DE19904843C5), un protector polimérico preangulado (<90°) combina un hueco cóncavo interior liberado con nervios de refuerzo externos y una almohadilla elastomérica interior opcional para distribuir la presión uniformemente sobre los bordes del rollo. Consulte modelos protectores en nuestra guía de protectores de bordes y escudos de contacto para flejado.
| Elemento de interfaz | Función mecánica principal | Referencia técnica y evidencia | Regla de aplicación en geomalla |
|---|---|---|---|
| Perfil superficial de PET liso | Maximiza la huella plana del fleje y la sección transversal resistente a tracción | 7,230 N frente a 6,417 N gofrado en 18.7 por 1.0 mm (ensayo JUHONG) | Primera opción para pruebas directas sobre malla desnuda o envoltura delgada |
| PET liso con encerado controlado | Reduce el rozamiento en la guía de alimentación conservando contacto liso | Verificar la cera o tratamiento superficial frente al agarre de mordazas de soldadura por fricción | Ideal para dispensadores automáticos de arco de alto ciclo en rollos limpios |
| Superficie de PET gofrado | Mejora el agarre de las mordazas de herramienta y reduce el costo lineal del fleje | Perfil gofrado evaluado (PEFilmPack / JUHONG) | Combinar obligatoriamente con fundas ajustadas completas o protectores en geomallas recubiertas |
| Funda ajustada completa de kraft o cartón corrugado | Puentea las aberturas de malla abierta para distribuir la carga circunferencial | Evita que el fleje corte los nervios vulnerables (ROLL Packaging) | Requerida bajo bandas sin amortiguación en fibra de vidrio bituminosa o mallas abiertas |
| Protector angular polimérico de concavidad liberada | Distribuye el esfuerzo radial de flexión sobre el borde interno del núcleo y aristas del rollo | Escudos de plástico y fibra prensada reparten la tensión según Grip Strapping y geometría de patente con concavidad liberada | Colocar en cada doblez del labio del núcleo en lazos axiales verticales |
| Guiado sobre orillo de fábrica o zona de traslape | Dirige el fleje sobre la zona longitudinal reforzada del borde | Una geometría de fleje más ancha de 9–32 mm reparte la compresión superficial (PEFilmPack) | Posicionar las bandas exteriores ordenadamente hacia adentro de extremos irregulares cortados |
| Placa sacrificial de desgaste bajo el cabezal | Impide rebaba térmica de soldadura y marcas de zapata sobre nervios superiores | Protege la cara superior de la malla durante la pausa térmica de soldadura por fricción (250–260 °C) | Insertar bajo la base del tensionador de fleje a batería o manual en paquetes de rollo único |
Dimensionamiento del ancho, espesor, resistencia a rotura y eficiencia de unión del fleje de PET para patio exterior y tránsito
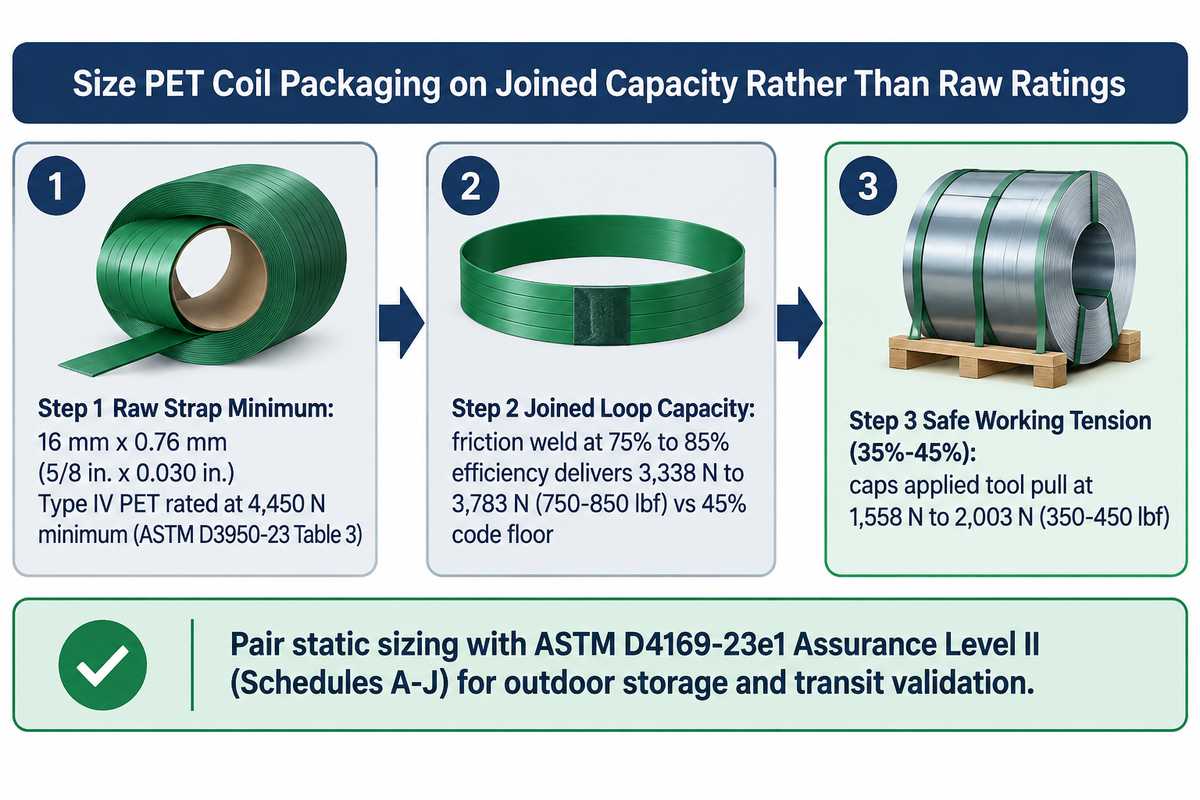
Dimensione el embalaje de bobinas con PET según la resistencia a la rotura con unión del fleje y no por valores en bruto. Especifique fleje de PET grado o especificación máquina de 16 mm (5/8 in.) o grado manual Tipo IV; ASTM D3950-23 Tabla 3 parte de 3,115 N (700 lbf) para calibre de 0.51 mm (0.020 in.). Mantenga la tensión de trabajo en almacenamiento exterior por debajo de un techo de 40% a 60% de la resistencia nominal a la rotura; las tensiones aplicadas con herramienta en la tabla inferior permanecen bajo ese rango.
Al comparar fleje de poliéster grado máquina y verificar compatibilidad de sellos para fleje en hojas técnicas, convierta Newtons a kgf o lbf antes de cotejar valores. Para bobinas pesadas a la intemperie, el PET liso estabilizado contra UV figura entre los materiales de embalaje con fleje no metálico más confiables. Divida los Newtons entre 9.80665 para obtener kilogramos-fuerza (kgf), o entre 4.44822 para libras-fuerza (lbf). Un fleje de 4,450 N equivale a 454 kgf o 1,000 lbf, nunca a 4,450 kgf. Bajo ASTM D3950-23 Sección 7.2.3, la norma fija apenas un piso de 45% de resistencia mínima en la unión del fleje. La soldadura por fricción (~75%–85%) o los sellos metálicos dentados (~60%–70%) más los márgenes de impacto dictan la retención real. Dimensionar solo con tracción sin unión invita a roturas en el sello.
Ejemplo resuelto: cálculo de capacidad efectiva en unión bajo fluencia cálida exterior:
Datos de partida: seleccione fleje de PET liso Tipo IV de trabajo pesado de 16 mm por 0.76 mm (5/8 in. por 0.030 in.), especificado en 4,450 N mínimos bajo ASTM D3950-23 Tabla 3. Realice la unión del fleje mediante soldadura por fricción a batería alcanzando de 75% a 85% de eficiencia de unión. Valide el rollo embalado conforme a ASTM D4169-23e1 Nivel de Aseguramiento II usando el único ciclo de distribución (elegido entre 18 ciclos, Programas A–J) acorde con su ruta real de embarque.
Cálculo: multiplicar 4,450 N por 0.75–0.85 arroja una capacidad efectiva de lazo unido de 3,338 N a 3,783 N (750–850 lbf) por banda de sujeción. Mantener la tensión continua de trabajo en 35%–45% limita el tirón aplicado por la herramienta a 1,558 N a 2,003 N (350–450 lbf). Esto conserva una reserva de 1.67 a 2.43 veces entre la tensión aplicada y la capacidad de la unión por soldadura de fricción en cada lazo individual.
Alcance de esta aritmética: este cálculo compara estáticamente los márgenes entre fleje y unión y no sustituye una certificación dinámica de transporte. Combínelo con verificaciones en contenedor cálido de verano y límites de manejo en frío bajo –10 °C (umbral de transición vítrea del polipropileno de 14 °F según la Guía de instalación TriAx de Tensar). Al pasar de fleje liviano de 12 mm a bandas de alta resistencia a la tracción de 16 mm y 19 mm en condiciones exigentes, consulte nuestra guía comparativa de fabricantes de fleje de PET y resistencia a la rotura para evaluar los grados candidatos.
| Medida nominal (ancho y espesor) | Grado y mínimo normativo (ASTM D3950-23 Tabla 3 / catálogos) | Capacidad en unión a 75% soldadura por fricción | Capacidad en unión a 60% sello dentado | Rango recomendado en herramienta (35%–45%) | Servicio de geomalla y entorno de patio recomendado |
|---|---|---|---|---|---|
| 12 mm, calibre 0.51–0.60 mm (1/2 in., 0.020–0.024 in.) | 1,870–2,700 N (aprox. 420–607 lbf / 191–275 kgf) | 1,403–2,025 N | 1,122–1,620 N | 655–1,120 N (147–252 lbf) | Rollos ligeros de muestra o servicio bajo techo (~39.0 kg clase 3 m) |
| 12 mm, calibre 0.76 mm (1/2 in., 0.030 in.) | 3,780 N mín. (850 lbf / 385 kgf) | 2,835 N (637 lbf) | 2,268 N (510 lbf) | 1,323–1,701 N (297–382 lbf) | Rollos individuales biaxiales de PP de 3 m con 2–3 bandas circunferenciales |
| 16 mm, calibre 0.51–0.64 mm (5/8 in., 0.020–0.025 in.) | 3,115–3,870 N mín. (700–870 lbf / 318–395 kgf) | 2,336–2,903 N | 1,869–2,322 N | 1,090–1,742 N (245–392 lbf) | Rollos biaxiales medianos de 3 m–4 m sobre pallets con cuna |
| 16 mm, calibre 0.76–0.80 mm (5/8 in., 0.030–0.031 in.) | 4,450 N mín. ASTM D3950-23 Tabla 3 (4,230 N caso de campo gofrado JUHONG) | 3,173–3,338 N | 2,538–2,670 N | 1,481–2,003 N (333–450 lbf) | Referencia principal de prueba de aplicación para rollos estándar de 4 m–5 m |
| 16 mm, calibre 0.89–0.90 mm (5/8 in., 0.035 in.) | 5,780 N mín. (1,300 lbf / 589 kgf) | 4,335 N (975 lbf) | 3,468 N (780 lbf) | 2,023–2,601 N (455–585 lbf) | Rollos uniaxiales densos de HDPE y lazos axiales por el núcleo vertical |
| 16 mm, calibre 1.02 mm (5/8 in., 0.040 in.) | 6,670 N mín. (1,500 lbf / 680 kgf) | 5,003 N (1,125 lbf) | 4,002 N (900 lbf) | 2,335–3,002 N (525–675 lbf) | Rollos pesados de 100 m en patios exteriores durante varios meses |
| 16 mm, calibre 1.14 mm (5/8 in., 0.045 in.) | 7,120 N mín. (1,600 lbf / 726 kgf) | 5,340 N (1,200 lbf) | 4,272 N (960 lbf) | 2,492–3,204 N (560–720 lbf) | Rollos de alta memoria y amarres cruzados de varios niveles en pallet |
| 19 mm, calibre 0.80–1.02 mm (3/4 in., 0.031–0.040 in.) | 7,785 N+ (1,750 lbf+, PET pesado ASTM D3950-23) | 5,839 N+ (1,313 lbf+) | 4,671 N+ (1,050 lbf+) | 2,725–3,503 N (613–788 lbf) | Bobinas jumbo de 5 m (88.9–135.6 kg) y rutas con impactos severos |
| 19–32 mm, calibre 1.27 mm (PET plano extra pesado) | Hasta 18,850 N (4,238 lbf según catálogo Signode TENAX) | Hasta ~14,138 N | Sello dentado de acero o hebilla para fleje pesada | Solo según capacidad nominal de cabezal y máquina | Cunas rígidas de madera para exportación y reemplazo de acero |
Límites ambientales y de ensayo acotan cada fila de dimensionamiento anterior. La Guía de instalación TriAx de Tensar permite almacenar rollos por encima de –29 °C (–20 °F) con hasta seis meses de exposición solar descubierta. Evite manipular rollos por debajo de –10 °C (14 °F), mientras ASTM D4675 y D4169 Nivel II rigen la selección de fleje y las pruebas de transporte.
Herramientas tensionadoras de fleje sobre rollos curvos, sellos metálicos dentados y ajuste de soldadura por fricción en líneas de geosintéticos
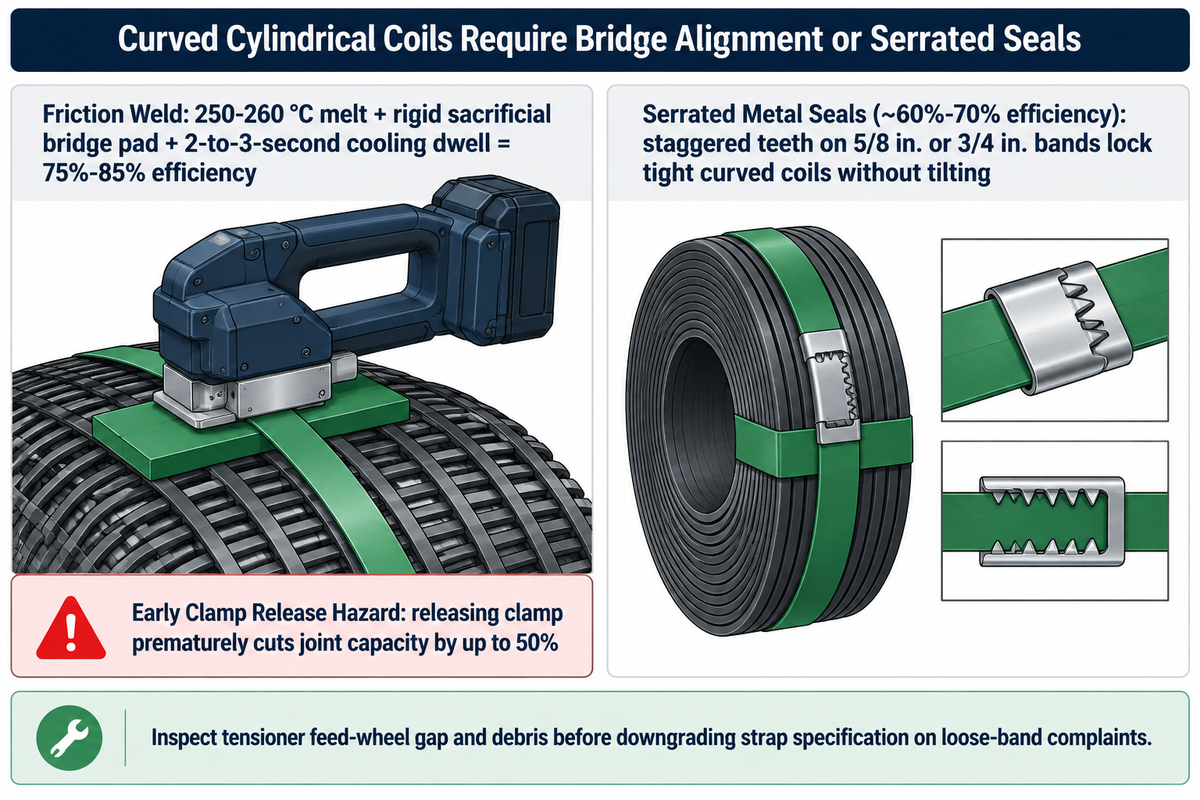
Incluso cuando el ancho y la resistencia de unión del fleje de PET están bien dimensionados, los rollos cilíndricos curvos desestabilizan los cabezales anchos de soldadura por fricción si no se apoyan sobre una placa de desgaste amplia. Los rollos estrechos de diámetro pequeño suelen favorecer sellos metálicos dentados. Mantenga un tiempo de enfriamiento bajo prensa ininterrumpido de 2 a 3 segundos tras fundir a 250–260 °C para lograr de 75% a 85% de eficiencia de unión según la guía técnica de diagnóstico de PetPackingStrap.
Al emplearse sobre rollos horizontales pequeños, una zapata ancha de herramienta a batería apoya en puente entre dos nervios curvos. Al iniciar el calentamiento por vibración, el contacto asimétrico inclina la zapata y provoca fusión parcial o quemadura en los nervios inferiores. Una placa puente sacrificial rígida bajo la huella de soldadura restaura la alineación plana. Mientras las máquinas flejadoras automáticas de alta velocidad en arquitecturas de patente vencida de Ovalstrapping usan detección de deslizamiento con doble rodillo para estabilizar el avance, confirme los requisitos de control del cabezal en líneas semiautomáticas y automáticas en la guía de integración de flejado automático y semiautomático para bobinas de UD Packaging.
Los diagnósticos reales en planta demuestran que fallas mecánicas de la herramienta suelen parecer falla del fleje. Una investigación de campo de JUHONG de 2024 examinó un reclamo por deslizamiento en fleje de PET de 16 mm por 0.8 mm. El fleje intacto superó 4.23 kN (4,230 N) de fuerza de rotura, 314 MPa de resistencia a la tracción y 16% de elongación. Una holgura excesiva del tensionador de fleje y residuos acumulados causaron el deslizamiento. Auditar periódicamente el dimensionamiento de tensionadores para fleje de PET y diagnóstico de flejes flojos evita degradar especificaciones por error.
- Bloqueo de enfriamiento en soldadura por fricción (75%–85% de eficiencia): cabezales a batería sin escobillas de 14.4 V o 18 V (comparativa de herramientas de flejado manuales, a batería y neumáticas) funden el PET a 250–260 °C. Soltar la mordaza antes de tiempo reduce la capacidad de la unión del fleje hasta en un 50% según la guía de PetPackingStrap.
- Sellos metálicos dentados para fleje (~60%–70% de eficiencia): cuadrillas de flejado manual combinan fleje de 5/8 in. o 3/4 in. con sellos dentados internos y hebillas de alambre para fleje. Los dientes escalonados muerden el poliéster duro sin cortar los bordes, a diferencia de los sellos lisos para PP según las preguntas frecuentes de Strap Solutions.
Error frecuente: sobresoldar frente a soltar tensión antes de tiempo en herramientas a batería
Una banda de 1,000 lb (4,448 N) aporta de 750 a 850 lb cuando se funde correctamente. Levantar la herramienta a batería antes de que termine el temporizador de enfriamiento de 2–3 s cizalla la interfaz caliente y recorta la capacidad hasta un 50% según PetPackingStrap. Verifique en los bordes de la soldadura un ligero rebose fundido sin carbonización antes de liberar la pinza.
Protocolo de prueba en línea, tolerancias de recepción ASTM D3950 y secuencia segura de desflejado en obra
Inicie una prueba controlada en línea de 3 rollos con fleje de PET liso de especificación acorde nominal de 5/8 in. (calibre 0.8 mm). UD Packaging mantiene tolerancias de fabricación e ingeniería de ±0.5 mm en ancho, ±0.05 mm en espesor y ±2.5% en longitud de bobina. Dichas metas son más estrictas que los márgenes del método ASTM D3950-23 de ±0.76 mm en ancho y ±0.06 mm en espesor (máximo un empalme por bobina).
Solicite muestras de prueba en medidas de inventario preparadas en 5–7 días hábiles mediante el departamento de suministro de fabricante de fleje de PET de UD Packaging (confirme en cotización las condiciones de envío y muestra). Los lotes de inventario parten de 1 pallet (56–99 rollos) en 7–15 días hábiles, y la fabricación a medida inicia en 2 toneladas con 10–20 días hábiles.
Ejemplo resuelto: verificación dimensional de recepción de material:
Datos de partida: inspeccione un rollo de prueba de fleje de PET de 16.0 mm por 0.80 mm en vueltas exteriores, medias e internas según la inspección dimensional multipunto de PEFilmPack.
Cálculo: aplicar las tolerancias de UD Packaging fija una ventana de ancho admisible de 15.5 mm a 16.5 mm (0.610–0.650 in.). El espesor aceptable abarca de 0.75 mm a 0.85 mm (0.0295–0.0335 in.).
Alcance comercial: UD Packaging suministra bobinas de fleje de PET extruido, sellos metálicos dentados, hebillas de alambre para fleje y maquinaria manual, semiautomática y automática compatible, no geomallas ni bobinadoras de rollos. A solicitud, las cotizaciones escritas refieren informes SGS de calidad y cribado de sustancias de la muestra probada, o registros de inspección de lote vinculados a la identidad exacta de la muestra. Las condiciones de pago son 30% de anticipo por transferencia T/T y 70% antes del embarque, o pago anticipado total por debajo de USD 1,500. Indique GB/T 1040.3-2026 en pedidos desde su entrada en vigor el 1 de diciembre de 2026 conforme a avisos técnicos de UD Packaging.
Calificación en 3 puertas de fleje de PET para geomallas y secuencia de desflejado
- Puerta 1 — Verificación de bobina entrante y herramienta: mida dimensiones del fleje en varias profundidades del rollo frente a los límites ASTM de ±0.76 mm en ancho y ±0.06 mm en espesor liso (≤1 empalme por bobina). Compruebe el ajuste en el portarrollos desde bobinas de 20 kg hasta carretes jumbo de 75–300 kg. Limpie las ruedas de arrastre y valide la holgura de mordazas antes de tensar.
- Puerta 2 — Prueba de embalaje en el peor escenario con 3 rollos: fleje tres bobinas de ensayo combinando banda circunferencial horizontal, patrón axial por núcleo vertical y amarre cruzado sobre cuna. Ensaye bandas de PET de 16mm lisas o enceradas, o bien rollos gofrados con funda ajustada. Inspeccione los nervios bajo los protectores y verifique firmeza de cada lazo tras estabilizar el pallet.
- Puerta 3 — Seguridad controlada al desflejar en obra: según la guía de instalación Geoworks, los instaladores deben contar con gafas de seguridad y guantes anticorte frente a bordes afilados de la malla. Mantenga los rollos calzados y apártese de la trayectoria tangencial de desenrollado (guía de corte diagonal en almacén). Sujete el extremo libre con una mano enguantada y corte en diagonal lejos del rostro y las piernas para que la «memoria de enrollado» abra de forma segura sobre el suelo.
Preguntas frecuentes
¿Qué diferencia el embalaje de rollos de geomalla con fleje de PET frente al flejado de cajas de cartón o ladrillos?
Los rollos de geomalla carecen de esquinas planas a 90 grados como los ladrillos y almacenan energía radial continua tipo resorte alrededor de un núcleo hueco (guía de instalación Tensar). Los días fríos de almacén intensifican el rebote súbito de «memoria de enrollado» al cortar las bandas, y el asentamiento de capas afloja el PP subdimensionado. Los cilindros sin calzas giran bajo flejes simples (ROLL Packaging), exigiendo cunas de madera y recuperación elástica de poliéster Tipo IV.
¿Conviene usar fleje de PET liso o gofrado para evitar el mellado de nervios en rollos de geomalla?
Elija fleje de PET liso o de encerado controlado para contacto directo con nervios de geomalla extruidos o recubiertos. Los perfiles planos eliminan la concentración de presión en crestas, y los ensayos de tracción JUHONG en tiras de 18.7 por 1.0 mm alcanzaron 7,230 N lisos frente a 6,417 N gofrados. Cuando herramientas automáticas requieran agarre gofrado, proteja la bobina con fundas ajustadas completas de papel kraft o protectores de borde rígidos.
¿Cuándo probar flejes circunferenciales frente a flejes axiales por núcleo vertical en rollos de geomalla?
Ajuste el patrón de flejado al ancho y masa del rollo dentro del rango de peso Tensar TX de 39.0 kg (3 m) a 135.6 kg (5 m). Use dos o tres bandas circunferenciales separadas sobre cuna en rollos horizontales ligeros de 3 m. Agregue banda central y amarres cruzados en cuna para rollos de 4 m – 5 m. Emplee 2 – 4 flejes axiales pasantes por el núcleo con escudos de labio en rollos con núcleo vertical o uniaxiales pesados (ROLL Packaging).
¿Qué ancho y espesor de fleje de PET conviene probar primero en bobinas uniaxiales pesadas o recubiertas?
Comience las pruebas de aplicación con PET Tipo IV liso de 5/8 in. por 0.76–0.80 mm (~4,230–4,450 N). Escale a calibres más pesados de 5/8 in. (6,670–7,120 N) o fleje de 3/4 in. en bobinas de 5 m de 88.9–135.6 kg.
¿Cómo ajustar el tiempo de enfriamiento de soldadura por fricción y la tensión de trabajo para evitar despegues en rollos curvos?
Mantenga la presión de mordaza durante un temporizador continuo de enfriamiento de 2 a 3 segundos y fije la tensión de trabajo entre 35% y 45% de la resistencia nominal a la rotura. Apoye la base del tensionador de fleje sobre una placa sacrificial de desgaste para que los nervios curvos no inclinen la zapata al fundir a 250–260 °C conforme a la guía de soldadura PetPackingStrap. Nunca levante el cabezal antes de concluir la solidificación; soltar antes puede reducir una soldadura de 75%–85% por debajo del ~60%–70% de un sello metálico dentado.
¿Por qué se afloja el fleje de polipropileno (PP) en rollos de geomalla almacenados al exterior o en contenedores?
El fleje de polipropileno Tipo II bajo ASTM D3950 sufre relajación rápida en patios de acopio cálidos y contenedores cerrados al sol. La radiación solar también debilita el fleje de PP sin estabilizar según la guía Signode.
¿Qué datos del rollo conviene enviar a UD Packaging para una prueba de muestra de fleje de PET acorde a especificación?
Comparta ancho y espesor del fleje, diámetro interno del núcleo del rollo, ancho facial y peso del rollo, temperaturas de exposición, recubrimiento de malla, modelo de herramienta y preferencia de cierre en la guía de compra de UD Packaging. Las muestras de prueba en medidas de inventario se despachan en 5–7 días hábiles, confirmando las condiciones de mensajería urgente en la cotización. Las cotizaciones escritas confirman tolerancias del pedido, informes SGS por muestra y documentación de tracción GB/T 1040.3-2026 (junto con ASTM D3950-23).
Referencias y fuentes
- ASTM International / iTeh Standards — Especificación estándar ASTM D3950-23 para fleje no metálico y métodos de unión
- ASTM International / iTeh Standards — Guía estándar ASTM D4675-14a(2022) para selección y uso de materiales planos de flejado
- ASTM International / iTeh Standards — Especificación estándar ASTM D3953-15(2022) para fleje plano de acero y sellos
- Administración de Seguridad y Salud Ocupacional de EE. UU. (OSHA) — 29 CFR 1918.81(f) Eslingado y restricciones de izaje con bandas en cargas unitarias
- Tensar International Corporation Guía de instalación de geomallas Tensar TriAx (TX): dimensiones de rollo, estiba, temperatura y memoria de enrollado
- Geoworks Eco Guía de instalación, transporte y almacenamiento de geomallas (estiba de 5 rollos y reglas de espolón en núcleo para montacargas)
- ROLL Packaging Cómo asegurar rollos y bobinas para el transporte (cunas, cuñas, núcleo vertical y protectores de borde)
- Grip Strapping Technologies — Protectores de borde industriales para bobinas y distribución de tensión del fleje
- JUHONG Packing Materials Comparativa de tracción en fleje de PET liso frente a gofrado (7,230 N frente a 6,417 N) y caso de deslizamiento 16×0.8 mm
- PetPackingStrap Por qué rompe el fleje de PET en el punto de unión: soldadura por fricción a 250–260 °C, tiempo de enfriamiento y sellos dentados
- Strap Solutions Preguntas frecuentes sobre retención de tensión PET frente a PP y eficiencia de 60% en sello frente a 85% en soldadura por fricción a batería
- PEFilmPack Guía de compra de fleje de PET: rango de anchos de 9–32 mm e inspección multipunto de bobina
- Signode Packaging Systems — Folleto técnico de fleje de poliéster Tenax y Guía técnica de PET frente a PP
- FROMM Packaging Systems Especificaciones STARstrap PET (rango de 9–32 mm y configuraciones de bobina)
- Registros de patentes europeas y alemanas — DE19904843C5 Protector angular de borde con concavidad liberada y EP1059234A1 Flejadora de doble etapa con monitoreo de deslizamiento
- Bentley World-Packaging — Resumen de ciclos de distribución ASTM D4169, Nivel de Aseguramiento II y programas de ensayo