Comuníquese con UD Packaging Company

CONTROL DE CALIDAD DE EMBALAJE · AUDITORÍA DE MUELLE Y GUÍA DE MÉTODOS ASTM
Una prueba de película estirable se realiza para evaluar las propiedades del consumo de material aplicado, como la elongación de preestirado de la envolvedora, el espesor inicial, la fuerza local de placa de tracción sobre una carga en pallet y la mecánica de tiras planas en laboratorio. Los equipos de almacén realizan lecturas de fuerza en múltiples zonas y verificaciones de tara del rollo para equilibrar el costo de película por pallet y reducir los daños al producto.
Los ingenieros de compras y de almacén ejecutan pruebas de película por dos motivos distintos: confirmar que los materiales de embalaje recibidos coincidan con las especificaciones de compra y verificar una fuerza de sujeción constante de la envolvedora cuando los operadores evalúan la película estirable en el muelle. A continuación, comparamos los procedimientos aplicados en campo según ASTM D8314-20 (como tirar de una placa ventilada de 152 mm unos 102 mm hacia afuera 5 minutos después de la envoltura) frente a los ensayos de probetas planas y las simulaciones de transporte bajo los procedimientos de la serie ISTA 3. UD Packaging fabrica y suministra película estirable industrial de LLDPE e insumos de fleje para pruebas de aplicación en almacén; no vendemos, calibramos ni certificamos instrumentos de medición ni maquinaria de enfardado.
Puntos clave para operaciones de embalaje y almacén
- Las normas de laboratorio de planta (ASTM D882-26a, D1709-22, D5458-95(2025)) evalúan la mecánica de probetas planas y la adherencia por pelado en laboratorio. Los métodos de campo en muelle (ASTM D8314-20) miden los gramos aplicados, la relación de preestirado y la fuerza local con placa de tracción, mientras que ISTA 3E, 3B, 3N y EUMOS 40509 evalúan la resistencia dinámica de la carga unitaria.
- Restar la tara del núcleo del rollo de cartón sin película del peso bruto del rollo para calcular el costo de película por pallet aceptable evita que los núcleos pesados oculten precios elevados de resina durante una auditoría de pesaje.
- En el Virginia Tech Center for Unit Load Design, la fuerza de contención cayó hasta un 55% después de 12 horas cuando se empleó una mayor fuerza de contención inicial en ensayos experimentales sobre una carga unitaria rígida y uniforme. Comparar las lecturas a los 5 minutos y entre las 12 y 24 horas muestra cuánta tensión inicial conserva una envoltura candidata sobre su carga.
- Durante las pruebas de aplicación para reducción de espesor, UD Packaging respalda a los usuarios finales con certificados de análisis por lote y rollos de muestra para envoltura manual y automática, mientras que laboratorios externos realizan la certificación formal de transporte.
Kits de prueba de película estirable frente a ensayos de probetas en laboratorio: qué miden los medidores portátiles y qué requiere una prueba en pallet
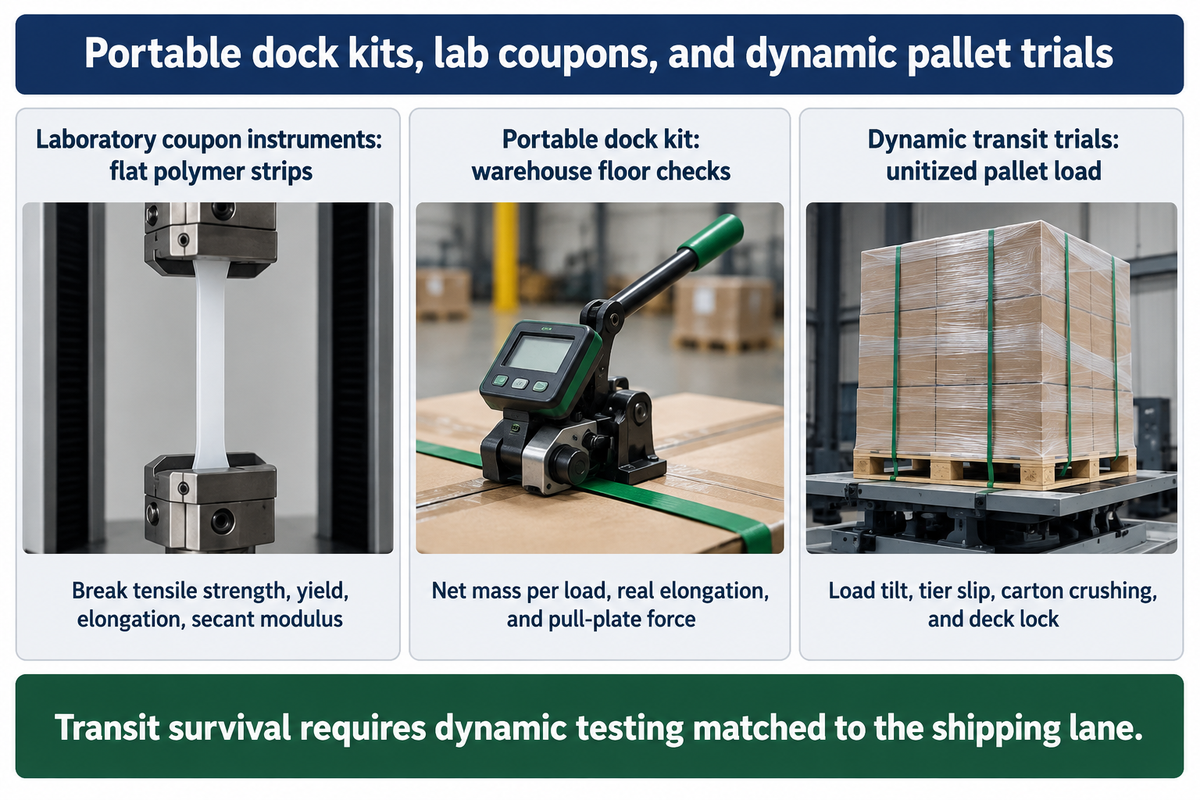
Un kit de prueba de película estirable ofrece un valor cuantitativo de la película aplicada sobre la carga durante una auditoría de pesaje. Este kit de prueba mide la masa neta de película por carga, la elongación real de la envoltura, el espesor inicial de la película y la fuerza local con placa de tracción. En cambio, los instrumentos de laboratorio ensayan tiras planas de polímero y las pruebas de aplicación dinámicas en pallet evalúan la resistencia de la carga ante el frenado y la vibración.
Un kit de campo en el control de calidad diario de almacén combina cuatro dispositivos portátiles. Los operadores combinan una balanza digital colgante en gramos para pesar la envoltura retirada con una rueda marcadora de 10 pulgadas o tacómetro de doble rueda, un micrómetro de yunque plano para el espesor inicial y un dinamómetro con placa de tracción. ASTM D8314-20 establece verificaciones de película estirable aplicada sobre un banco de ensayo o carga en pallet de 1219 × 1016 × 1270 mm (48 × 40 × 50 pulgadas), incluida la tracción de una placa ventilada de 152 mm (6 pulgadas) unos 102 mm (4 pulgadas) hacia afuera tras un reposo de 5 minutos. Por su parte, ASTM D4649-20(2025) orienta la selección y el uso de película estirable en líneas de envoltura manual y automática. A diferencia de las inspecciones en túnel de calor para película termocontraíble reciclada posconsumo que revisan la integridad del termosellado y la resistencia del sello de bolsa, las auditorías de envoltura estirable se centran en la recuperación elástica y la adherencia entre capas.
| Nivel y método de verificación | Norma de referencia | Probeta de ensayo | Resultado principal medible | Lo que esta prueba no puede demostrar |
|---|---|---|---|---|
| Nivel 1 Laboratorio: tracción en tira y módulo | ASTM D882-26a | Tira plana de película sin estirar (<1.0 mm / 0.04 pulgadas de espesor) | Resistencia a la rotura por tracción, fluencia, elongación y módulo secante | Fuerza de sujeción tras el estirado o resistencia en esquinas del pallet |
| Nivel 1 Laboratorio: impacto de dardo y punzonado con sonda | ASTM D1709-22 / D5748-95(2019) | Probeta circular o plana sujeta sin estirar | Masa de falla del dardo (g); fuerza máxima y energía de sonda | Perforación biaxial en esquina tras el preestirado del carro |
| Nivel 1 Laboratorio: desgarro con péndulo Elmendorf | ASTM D1922 | Probetas precortadas en sentido máquina (MD) y transversal (TD) | Gramos de fuerza para propagar el desgarro de la hendidura | Comparación lineal entre distintos espesores en envoltura extensible |
| Nivel 1 Laboratorio: adherencia por pelado en plano inclinado | ASTM D5458-95(2025) | Tira de película despegada de una superficie plana inclinada recubierta de película | Fuerza de adherencia por pelado (g) para separar capas adheridas de envoltura | Compresión radial hacia adentro o retención de la cola en muelles fríos con polvo |
| Nivel 1 Laboratorio: retención de tensión y recuperación | Retención de tensión MD en laboratorio | Tira de película en sentido máquina mantenida a extensión fija | % de recuperación elástica, deformación permanente y retención de tensión | Compresión de caja de cartón corrugado o geometría de anclaje a la base |
| Nivel 2 Kit de muelle: masa de corte y pesaje | ASTM D8314-20 (corte y pesaje) | Película retirada de cargas envueltas (cinco a diez cargas en una auditoría del comprador), más pesos del rollo bruto y del núcleo del rollo vacío | Promedio de gramos aplicados por pallet; el peso bruto del rollo menos la tara del núcleo del rollo vacío arroja la masa neta de película por rollo | Solo cantidad de película aplicada, no fuerza de sujeción hacia adentro |
| Nivel 2 Kit de muelle: línea de 10 pulgadas / rueda estrella | ASTM D8314-20 (rueda marcadora) | Lámina del rollo marcada antes y después de la aplicación en la envolvedora | % de preestirado real y ancho reducido (neck-down) de la lámina estirada | Resistencia a la fluencia a largo plazo o anclaje a la base durante el transporte |
| Nivel 2 Kit de muelle: dinamómetro con placa de tracción | ASTM D8314-20 sección 15.3.1 | Placa ventilada de 152 mm traccionada 102 mm en zona superior/media/base | Fuerza localizada de sujeción hacia adentro (lbf / N / kgf) tras el tiempo de reposo | Equivalencia entre dispositivos distintos o resistencia a vibración multiaxial |
| Nivel 3 Transporte: trineo de desaceleración y vibración | ISTA 3E / 3B / 3N y EUMOS 40509 | Carga en pallet unitarizada completa sobre mesa vibratoria o trineo de desaceleración | Inclinación de la carga, deslizamiento entre capas, aplastamiento de caja de cartón y anclaje a la base bajo fuerzas G | Cumplimiento de bloqueo y arriostramiento del remolque fuera de la ruta ensayada |
¿Puede un kit portátil de prueba de película estirable certificar que un pallet envuelto resistirá el transporte en camión completo?
No: un kit portátil de muelle verifica la masa de película aplicada, la elongación, el espesor inicial y la fuerza local de placa de tracción en el piso del almacén; sin embargo, la resistencia en tránsito requiere ensayos dinámicos adaptados a la ruta de envío. Bajo los procedimientos de la serie ISTA 3, ISTA 3E cubre envíos de camión completo de productos embalados similares, ISTA 3B abarca carga consolidada mixta de menos de un camión completo e ISTA 3N modela espectros europeos de vibración vial en camión completo.
Realizar una prueba de aplicación de transporte o despachar un lote controlado de pallets valida la receta de envoltura y establece una línea base para operaciones futuras. Una vez demostrado que una referencia específica supera el transporte con lecturas registradas de placa de tracción en zona superior, media y base tras 24 horas, los operadores cuentan con la base para auditar la producción diaria frente a esa referencia interna.
Auditorías de masa de corte y pesaje: verificación del peso neto del rollo, tara del núcleo del rollo y costo real de película por pallet
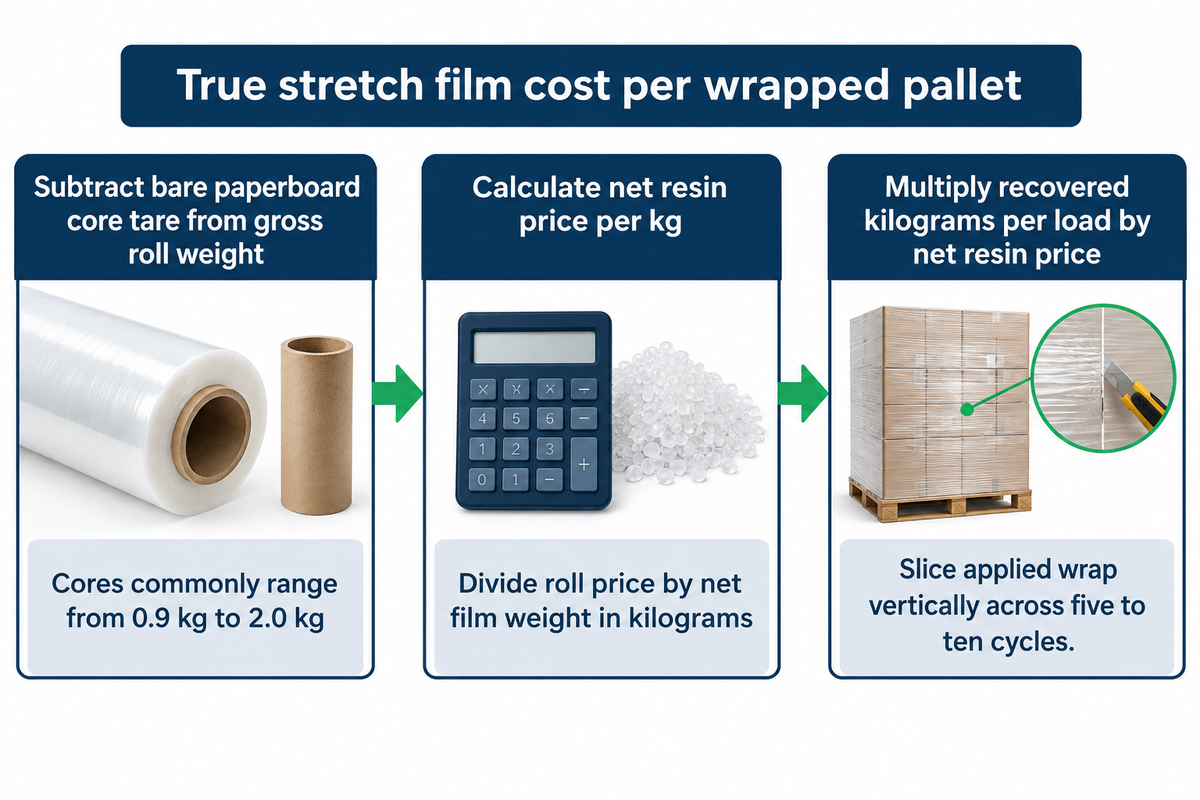
Para determinar con exactitud el costo real de película estirable por pallet envuelto, reste el peso del núcleo del rollo de cartón sin película del peso bruto del rollo a fin de obtener el peso neto de polietileno en kilogramos. Divida el precio del rollo entre el peso neto de película en kilogramos y multiplíquelo por el peso promedio en kilogramos de la película retirada (gramos divididos entre 1,000) en cargas debidamente contenidas.
El procedimiento ASTM D8314-20 exige que los técnicos corten verticalmente la envoltura aplicada y pesen la bola de película recuperada en una balanza calibrada en gramos. Para una auditoría de uniformidad de envolvedora del comprador, repetir de cinco a diez ciclos idénticos de envoltura atenúa la variación entre ciclos, mientras que la densidad estándar del LLDPE se sitúa alrededor de 0.918 a 0.920 g/cm³ (0.0332 lb/pulg³). Los equipos de recepción pesan los núcleos del rollo de película estirable vacíos de 3” de diámetro interno como parte de sus procedimientos. Antes de calcular el costo por carga, los equipos de recepción también pesan los núcleos del rollo vacíos de 3 pulgadas de diámetro interno, que suelen oscilar entre 0.9 kg y 2.0 kg (2.0 lb a 4.4 lb) según el espesor de pared. Los núcleos pesados inflan el peso bruto de envío en cotizaciones facturadas por peso bruto.
Existen tres pasos para aprobar un cambio de espesor de película.
- Aísle la masa neta de polietileno del rollo restando la tara del núcleo del rollo de cartón vacío del peso bruto del rollo: Masa neta de película (kg) = Masa bruta del rollo (kg) − Tara del núcleo vacío (kg). Con una densidad de 0.920 g/cm³, un rollo estirable de 20 pulgadas de ancho, 5,000 pies y calibre 80 (0.80 mil / 20.32 micras) contiene aproximadamente de 31.84 a 31.90 lb (14.47 kg) de polietileno neto sin contar el núcleo del rollo.
- Los precios cotizados por rollo y la masa neta verificada de película se utilizan para calcular el precio neto de resina por kg. En una configuración de referencia documentada con un rollo automático de 20 pulgadas, 5,000 pies y calibre 80 adquirido a $72 netos por rollo, aislar el peso neto de resina establece una base objetiva por kilogramo entre cotizaciones competidoras.
- Calcule el costo real de película por pallet aceptable como (Masa promedio de película retirada en gramos ÷ 1,000) × Precio neto por kilogramo. En esa misma auditoría de corte y pesaje con 200% de preestirado y un promedio de 340 gramos (0.750 libras) de película por pallet, los compradores comparan rollos candidatos multiplicando los kilogramos recuperados por carga por el precio neto de resina por kilogramo.
Al evaluar un rollo de película de embalaje más delgado, un menor consumo de material en gramos por pallet solo genera ahorros reales si la fuerza de contención relajada a las 24 horas y la resistencia a la perforación en esquinas se mantienen iguales sobre el pallet envuelto. Registre también el desperdicio por separado: las líneas automatizadas suelen presentar del 3% al 5% de merma de proceso, mientras que la envoltura manual puede alcanzar del 10% al 15%.
Marcas lineales de 10 pulgadas frente a tacómetros de rueda estrella: verificación de la relación de preestirado y la reducción de ancho (neck-down)
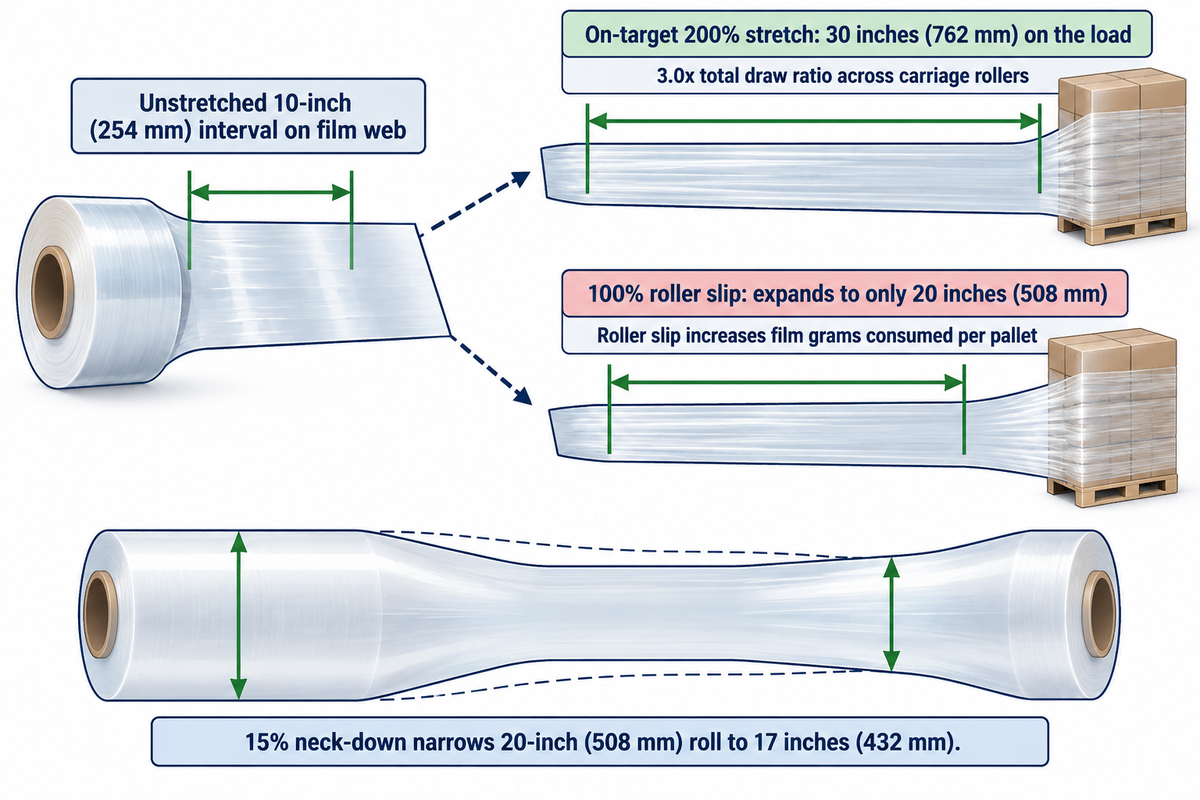
En cada rollo para pallet, los operadores verifican la elongación real de la envolvedora marcando un intervalo sin estirar de 10 pulgadas (254 mm), ejecutando un ciclo normal de envoltura y midiendo la separación expandida de las marcas y el ancho de la lámina sobre la carga. Los tacómetros estrella de doble rueda aíslan el estirado primario de los rodillos dentro del carro, mientras que las marcas lineales capturan el estiramiento total aplicado.
Si usted busca una forma sencilla de medir el estiramiento sin detener las líneas automatizadas, ASTM D8314-20 describe los métodos de rueda marcadora y de relación de velocidad sin cinta adhesiva. El procedimiento de rueda marcadora emplea de 2 a 4 marcas distribuidas uniformemente alrededor de la circunferencia de la rueda y compara las distancias marcadas antes y después de la envoltura, mientras que el procedimiento sin cinta adhesiva compara la velocidad de la película sobre la carga con la velocidad del rollo de alimentación. Con una marca manual de 10 pulgadas, calcule el porcentaje de estiramiento como Estiramiento aplicado (%) = ((Longitud final − Longitud inicial) ÷ Longitud inicial) × 100:
- Con un nivel objetivo de estiramiento del 200%, una marca de 10 pulgadas (254 mm) sobre película estirable para máquina pasa a medir 30 pulgadas (762 mm) de largo sobre la carga, lo que arroja (30 – 10) ÷ 10 × 100 = 200% de elongación (una relación de estirado total de 3.0x).
- Cuando los rodillos de preestirado de poliuretano cristalizados, la acumulación de parafina o los rodillos pisadores mal enhebrados provocan un deslizamiento oculto dentro de un carro ajustado al 200%, esa marca de 10 pulgadas puede expandirse a solo 20 pulgadas (508 mm, o 100% de estiramiento real). El deslizamiento en los rodillos provoca un aumento silencioso en los gramos de película consumidos por pallet.
Medir únicamente la expansión longitudinal pasa por alto la reducción transversal de ancho (neck-down) y el adelgazamiento del espesor. En un estudio empírico de noviembre de 2025 publicado en Sensors (Tkaczyk et al., PMC12656129), los investigadores evaluaron películas estirables de LLDPE de 15 micras (15 µm), 17 µm y 23 µm entre 150% y 250% de preestirado sobre una jaula de 1200 × 800 × 1500 mm y 182 kg (incluido un pallet de 22 kg). En dicho estudio, la película de 23 µm estirada al 150% se adelgazó a 9–10 µm sobre la carga, mientras que la película de alto rendimiento de 15 µm clasificada para 150%–300% de preestirado bajó a 5–6 µm con alto estirado. Registre siempre el ancho de la lámina tras la envoltura junto con la separación de las marcas. Bajo tensión, el ancho efectivo de la lámina puede reducirse entre 10% y 25%: un rollo de 20 pulgadas (508 mm) con 15% de reducción de ancho cubre solo 17 pulgadas (432 mm), lo que exige verificar el traslape.
Mapeo de fuerza de contención con placa de tracción: verificaciones de campo ASTM D8314 en zonas superior, media y base
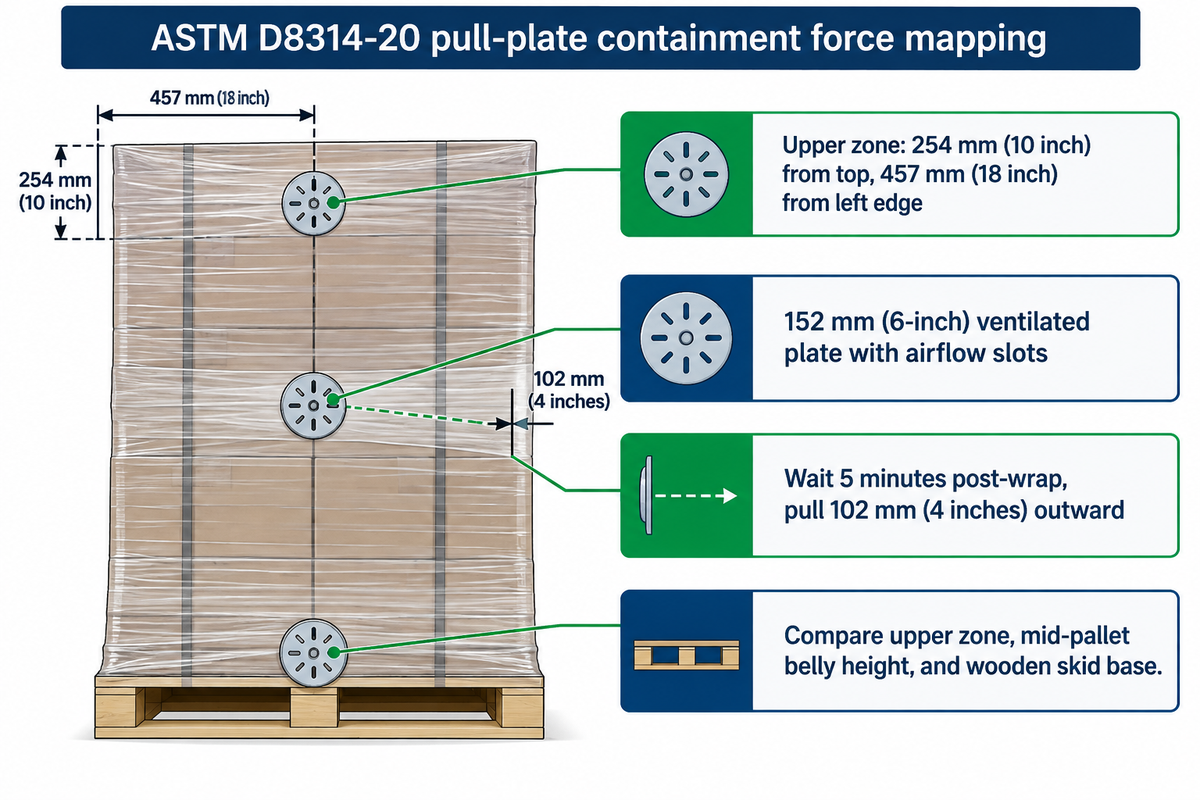
El mapeo de contención con placa de tracción mide la fuerza de sujeción hacia adentro de la envoltura aplicada insertando un disco rígido ventilado detrás de las capas de película en las zonas superior, media y base del pallet. A continuación, los operadores miden la fuerza necesaria para tirar de la lámina hacia afuera una distancia fija tras un reposo cronometrado.
(Consulte ASTM D8314-20 Sección 15.3.1 sobre el accesorio de referencia de placa de tracción). Según ASTM D8314-20 Sección 15.3.1, el accesorio de referencia emplea una placa indeformable de 152 mm (6 pulgadas) de diámetro mecanizada con ranuras de flujo de aire (comparable al disco sensor al ras de 150 mm utilizado en estudios con jaulas instrumentadas). La Nota 1 especifica esas ranuras para que, al separar la película de cajas de cartón planas, no se genere una succión parcial de vacío detrás del disco que infle las lecturas de la celda de carga o del dinamómetro de resorte. La norma define una geometría de zona superior en la que la placa se coloca a 254 mm (10 pulgadas) del borde superior de la carga y a 457 mm (18 pulgadas) del borde vertical izquierdo. Tras esperar 5 minutos después de la envoltura, se tira en dirección perpendicular a la cara de la carga hasta que la película se desplaza 102 mm (4 pulgadas) respecto a su línea tangente en reposo.
Las auditorías de almacén comparan la fuerza de la placa de tracción en tres alturas: la zona superior (254 mm por debajo del borde superior), la altura media de la carga y la zona base donde las vueltas inferiores sujetan la plataforma de madera del pallet. El anclaje de la película al pallet ayuda a solidarizar la carga con la base, mientras que el desempeño ante el frenado requiere una prueba de aplicación de transporte de carga unitaria. Los carros motorizados suelen operar en el rango de 150% a 300% de preestirado, mientras que la envoltura manual alcanza solo del 10% al 30%, por lo que los medidores no destructivos de pistón deben utilizar siempre tiempos de reposo y distancias constantes.
¿Existe alguna herramienta de fuerza de contención certificada por ASTM con un valor universal de aprobación o rechazo?
No: ASTM International publica métodos de ensayo y guías normalizadas en lugar de certificar marcas comerciales de herramientas, y las Secciones 1.2 a 1.2.1 de ASTM D8314-20 no establecen ni una fuerza universal de aprobación o rechazo ni una declaración de precisión y sesgo entre dispositivos distintos. La fuerza de sujeción segura varía ampliamente entre cajas de cartón ligeras y frágiles y tambores rígidos pesados.
Por lo tanto, las cifras de fuerza registradas con una placa de tracción ventilada de 6 pulgadas, una balanza de gancho angosto y un medidor de deflexión de pistón con resorte no son directamente intercambiables entre fabricantes. Trate el medidor elegido como un instrumento de repetibilidad interna: fije la distancia de tracción, la distancia desde la esquina y el tiempo de reposo posterior a la envoltura en su procedimiento de control de calidad, y valide las fuerzas frente a los datos reales de envío.
Ensayos de probetas de laboratorio ASTM: qué demuestran realmente la tracción D882, el dardo D1709 y el desgarro D1922
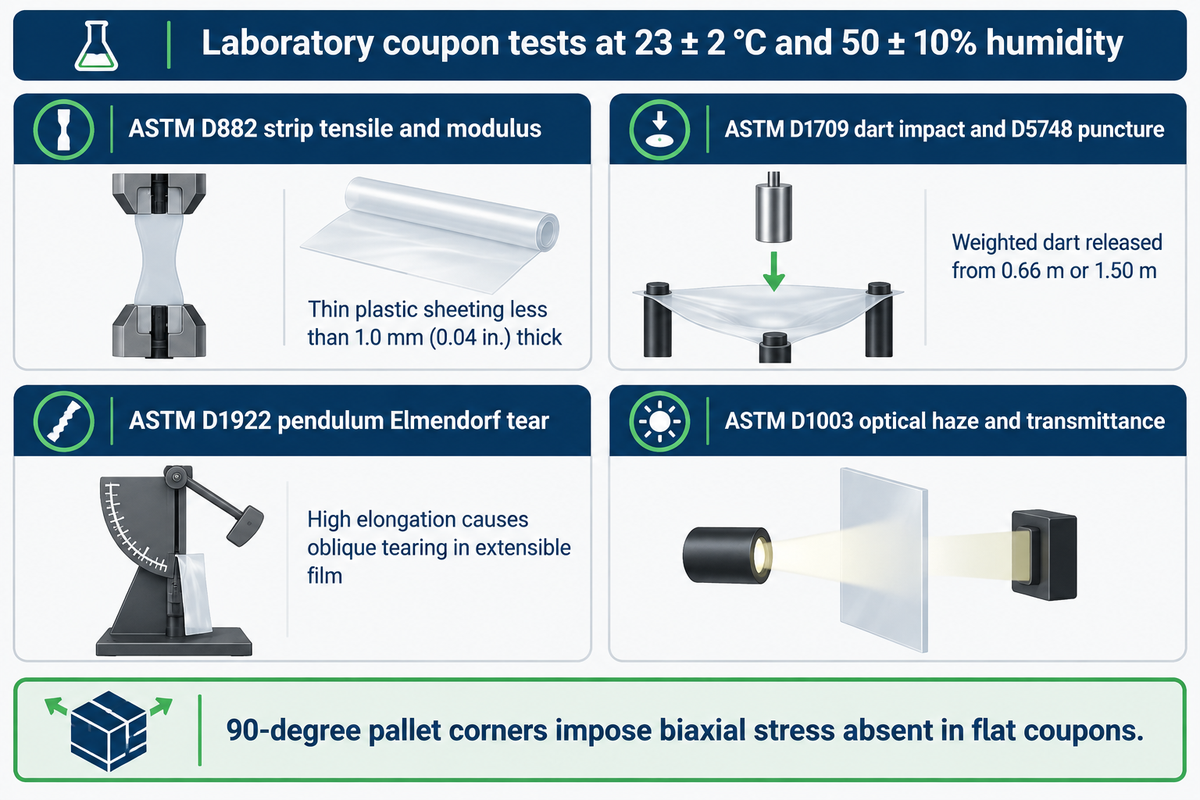
A diferencia de esos medidores diarios de muelle, los ensayos de probetas en laboratorio ASTM D882, D1709, D5748 y D1922 verifican si un lote de rollos sin estirar cumple con las propiedades especificadas en lámina plana. Los técnicos ejecutan estas pruebas de tracción, impacto de dardo, punzonado con sonda y desgarro a 23 ± 2 °C y 50 ± 10% de humedad relativa.
Al revisar una ficha técnica de película estirable de los fabricantes de película, los compradores encuentran tres parámetros mecánicos de probeta medidos en máquina universal de ensayos o banco de impacto, además de una verificación de claridad óptica:
- La tracción en tira y el módulo (ASTM D882-26a, que revisa D882-18 y D882-26) se aplican a láminas plásticas delgadas de menos de 1.0 mm (0.04 pulgadas) de espesor, mientras que ASTM D638-22 cubre plásticos más gruesos. D882 tracciona tiras planas en sentido máquina (MD) y transversal (TD) a una velocidad de ensayo definida (500 mm/min en protocolos de patentes) para registrar fluencia, resistencia a la rotura por tracción, elongación y módulo secante.
- El impacto de dardo en caída libre (ASTM D1709-22) emplea un dardo semiesférico lastrado, que se suelta desde 0.66 m (Método A) o 1.50 m (Método B) e impacta la película plana sujeta para medir el peso en gramos asociado a la falla de la probeta. El punzonado por protrusión (ASTM D5748-95(2019)) utiliza una sonda redondeada para penetrar la película tensa a una velocidad de 250 mm/min con el fin de determinar la fuerza máxima y la energía de penetración.
- El ensayo de desgarro con péndulo Elmendorf (ASTM D1922) mide los gramos-fuerza necesarios para propagar una hendidura precortada. La alta elongación y el desgarro oblicuo en la película estirable extensible impiden utilizar ASTM D1922 como herramienta precisa de aceptación a menos que se demuestre primero la repetibilidad. Además, la resistencia al desgarro no varía linealmente con el espesor, lo que limita la comparación entre distintos calibres.
- La turbidez óptica y la transmitancia (ASTM D1003) informan la turbidez en laboratorio y la transmitancia luminosa de la película, mientras que la lectura de códigos de barras a través de película estirable de color transparente o translúcida aplicada se verifica mediante una prueba independiente de escaneo sobre el pallet.
¿Por qué un rollo puede aprobar cada especificación de probeta y aun así romperse en su envolvedora? Las mordazas de laboratorio traccionan una probeta angosta y sin estirar a lo largo de un solo eje a la vez. Cuando un carro motorizado estira una lámina de 17 micras o 23 micras en una ventana de preestirado de 100% a 300% o de 150% a 300%, el espesor de la película cae de forma pronunciada. Envolver la lámina estirada alrededor de esquinas de pallet de 90 grados impone entonces un esfuerzo biaxial de perforación que las probetas planas sin estirar no reproducen.
Adherencia por pelado ASTM D5458 frente a fuerza de sujeción: diagnóstico del desprendimiento de colas y desenrollado en cámara fría
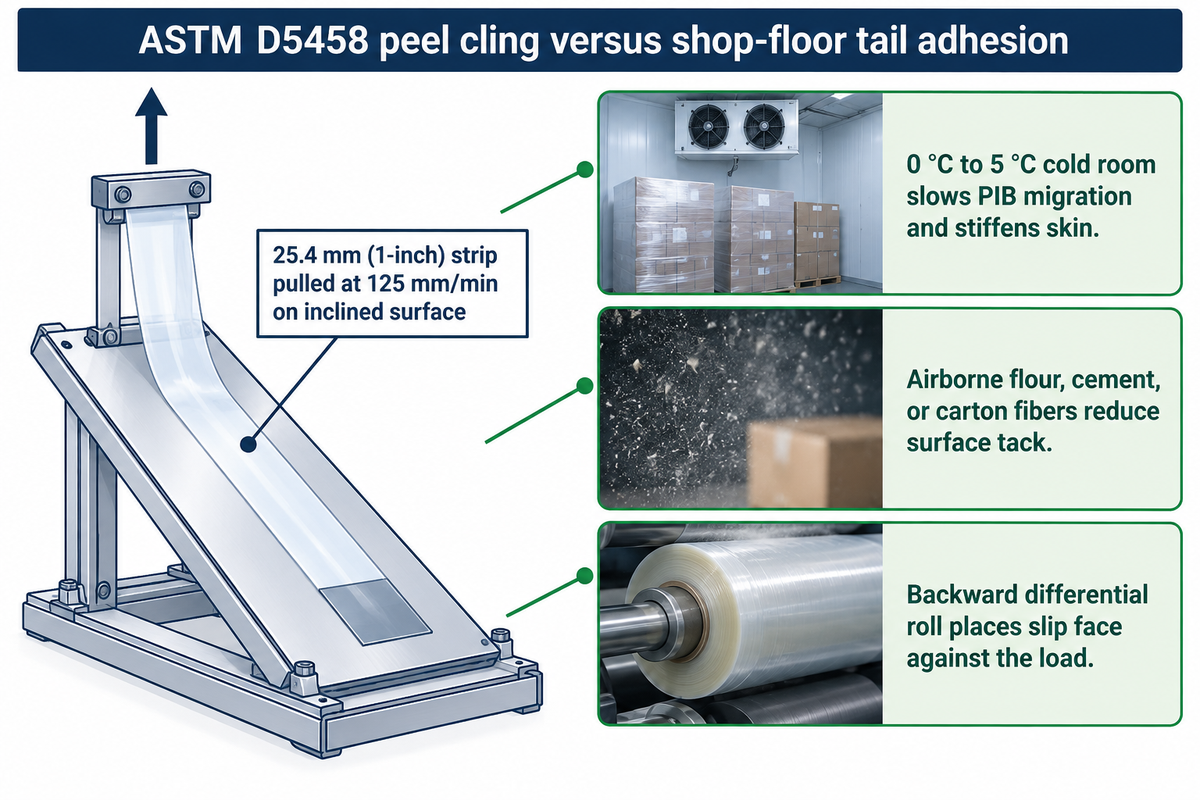
La adherencia por pelado ASTM D5458 mide la fuerza de pegajosidad superficial necesaria para separar dos capas de envoltura estirable sobre un plano inclinado, mientras que la fuerza de sujeción hacia adentro proviene de la tensión elástica almacenada en las cadenas estiradas de polietileno. La fuerza de sujeción hacia adentro se debe a la tensión elástica acumulada en las cadenas estiradas de polietileno. Una adherencia insuficiente permite que las colas de película se suelten y pierdan el ajuste de la envoltura.
Bajo el método de ensayo vigente reaprobado ASTM D5458-95(2025), un técnico adhiere una tira de película de 25.4 mm (1 pulgada) de ancho sobre una superficie plana inclinada recubierta de película. Un cabezal de velocidad constante tira de la tira a 125 mm/min (5 pulgadas/min) para medir la fuerza de adherencia por pelado en gramos. A diferencia de las cintas adhesivas sensibles a la presión para embalaje, recubiertas con un adhesivo acrílico permanente o termofusible, la envoltura estirable obtiene su pegajosidad de un aditivo migratorio de poliisobutileno o de una capa externa adherente coextruida de plastómero metaloceno.
Como señala ASTM D5458, la adherencia entre capas ayuda a mantener la integridad firme de la envoltura después de que el brazo alisador corta la lámina. En los centros de distribución, tres variables de planta y de montaje del rollo hacen que la adhesión de la cola en el muelle difiera de las mediciones acondicionadas de laboratorio.
- La condensación en cámaras frigoríficas y el endurecimiento de la resina entre 0 °C y 5 °C ralentizan la migración del PIB y rigidizan la capa de plastómero, provocando que la cola cortada quede suelta a menos que la especificación de la película esté formulada para envoltura de pallets en almacenamiento en frío.
- La harina, el cemento o las fibras de cajas de cartón corrugado en suspensión recubren las superficies expuestas de la película y reducen la pegajosidad, razón por la cual ASTM D8314-20 complementa las pruebas de pelado en laboratorio con una inspección de adherencia a los 5 minutos directamente sobre el banco de ensayo envuelto.
- Montar al revés un rollo coextruido para máquina de adherencia diferencial en una sola cara (COF diferencial) coloca su cara exterior deslizante de baja fricción (bajo coeficiente de fricción externo) contra la carga en lugar de su cara interior de alta adherencia. Las colas cortadas se sueltan entonces mientras los pallets adyacentes se pegan entre sí durante la carga lateral en el remolque.
Por qué un espesor y un preestirado idénticos fallan tras 30 días: relajación de tensiones y perforación en esquinas
Dos películas con el mismo espesor inicial y porcentaje de preestirado pueden comportarse de forma muy distinta durante varias semanas de almacenamiento porque el polietileno es viscoelástico. Las estructuras de película de menor retención pierden una mayor proporción de la tensión inicial en las primeras 12 a 24 horas, generando menor fuerza perimetral a medida que las cajas de cartón se asientan.
La selección de la resina polimérica y el diseño de capas influyen en qué tan bien una lámina estirada conserva la tensión y resiste el rasgado en las esquinas. Por ejemplo, la patente concedida de película estirable multicapa de Trioworld US12296563B2 (publicada como US20220388285A1) describe una película estirable coextruida de 5 a 40 µm. Su capa central estructural emplea de 50 a 90 % en peso de LLDPE metaloceno de octeno-1 (con densidad cercana a 0.918 g/cm³) separada de capas externas delgadas de adherencia. Esa estructura selecciona el LLDPE metaloceno para la retención de tensión y la resistencia a la perforación, mientras que las pruebas de aplicación en muelle demuestran el desempeño sobre esquinas agudas del pallet.
| Factor estructural o de proceso | Perfil de película de alta retención | Perfil de alta caída / propenso a fallas | Prueba de verificación o control de auditoría |
|---|---|---|---|
| Comonómero y especificación de resina LLDPE | Resina central de LLDPE metaloceno de octeno (C8) o hexeno (C6) | Mezcla de uso general no verificada forzada por encima de su estirado nominal | Declaración del proveedor sobre comonómero de resina; ASTM D5459-95(2025) para retención de tensión de la película |
| Distribución de capas de coextrusión | 5 a 7+ capas que aíslan la capa central elástica de las caras de adherencia/deslizamiento | Monocapa o mezcla cargada de PIB que ablanda el módulo central | Especificación de desarrollo del proveedor + retención con placa de tracción a 24 horas |
| Orientación de extrusión (plana Cast frente a soplada Blown) | Cast: desenrollado silencioso y espesor uniforme; Blown: alta tenacidad biaxial | Especificación inadecuada estirada sobre esquinas metálicas agudas sin protección | Propagación de desgarro en hendidura vertical de 127 mm (5 pulgadas) observada durante 10 minutos según ASTM D8314-20 |
| Variabilidad transversal de espesor | Control estricto del perfil de pernos del cabezal (baja fluctuación punto a punto) | Franjas delgadas de calibre que se rasgan primero con alto estirado del carro | Escaneo transversal multipunto de espesor con micrómetro digital |
| Preestirado aplicado frente a rango nominal de la película | Ajustado al rango nominal de la película (por ejemplo, 150%–250% en LLDPE de 15–23 µm en Tkaczyk et al., 2025) | Estiramiento por encima del límite nominal de la película hasta una severa reducción de ancho | Elongación de marca lineal de 10 pulgadas + verificación del ancho de lámina estirada |
| Tensión inicial de aplicación sobre la carga | Tensión controlada entre el carro y la carga que preserva la recuperación elástica | Tensión excesiva de aplicación que aplasta las esquinas de la caja de cartón y acelera la fluencia | Comparar lecturas de placa de tracción a los 5 minutos frente a las 12–24 horas |
| Estabilidad de adherencia entre capas | Adherencia interna constante que fija las vueltas superpuestas sin deslizamiento de la cola | Desprendimiento de la cola por frío o polvo que afloja las vueltas exteriores | Adherencia en laboratorio ASTM D5458-95(2025) + inspección de cola en muelle a las 24 horas |
| Oscilación térmica en almacén | Calificada a la temperatura ambiente más exigente del almacén o remolque | Ensayada a la base de laboratorio de 23 °C y utilizada en remolques calientes o muelles fríos | Acondicionamiento de prueba de aplicación (variación analítica de ±8% entre 5–35 °C) |
| Estado de los bordes del rollo | Protección con núcleo del rollo retraído y bordes bobinados sin muescas | Muescas en el borde por caídas del rollo que propagan roturas completas bajo tensión | Inspección visual de bordes del rollo en recepción antes de montarlo en el carro |
¿Cuánta fuerza de contención pierde la película estirable durante las primeras 24 horas de almacenamiento del pallet?
La investigación empírica sobre cargas unitarias en el Virginia Tech Center for Unit Load Design (Reynolds y Lumley) demostró que la fuerza de contención disminuyó hasta un 55% después de 12 horas cuando se aplicó una mayor fuerza de contención al momento de envolver. La relajación viscoelástica primaria ocurre de forma más pronunciada durante las primeras 12 a 24 horas.
A lo largo de un ciclo de almacenamiento y envío de 30 días, esa relajación viscoelástica inicial de la película se combina con la fluencia por humedad de las cajas de cartón corrugado y los cambios de temperatura ambiente (modelados analíticamente en torno a ±8% entre 5 °C y 35 °C en Tkaczyk et al., 2025). Cuando la película aplicada se mide solo 5 minutos después de envolver, una lectura única de placa de tracción puede sobrestimar la fuerza de sujeción estática remanente más adelante en el almacenamiento, refutando las afirmaciones de contención superior basadas únicamente en lecturas al minuto cero.
ASTM D4649, D8314, ISTA 3E y EUMOS 40509: protocolo de prueba de rollos de muestra y lista de verificación del comprador
Existen especificaciones concretas que el nuevo rollo de película debe cumplir para ser aprobado por un comprador industrial. Los compradores industriales califican un nuevo rollo verificando los valores del certificado de análisis por lote respecto a espesor nominal, densidad de resina, tracción y elongación MD/TD (ASTM D882-26a), impacto de dardo y adherencia por pelado. Los equipos siguen las directrices de selección ASTM D4649-20(2025) y ejecutan una auditoría de muelle ASTM D8314-20 antes de programar ensayos de transporte ISTA 3E, 3B, 3N o EUMOS 40509.
Aplique la validación de transporte de acuerdo con su modalidad de envío y los límites de rigidez de la carga. En el marco europeo de seguridad vial analizado en Sensors 25(22):6883 (PMC12656129), EUMOS 40509 evalúa la rigidez de la carga unitaria frente a aceleraciones horizontales de referencia de 0.8 G longitudinales y 0.5 G laterales y hacia atrás. Los investigadores también planificaron etapas térmicas posteriores a 5 °C, 25 °C y 35 °C. Cuando una carga pesada no puede resistir las fuerzas G objetivo solo con envoltura estirable, los remitentes combinan la película con fleje para pallets de envío y bloqueo o arriostramiento en el remolque. Bajo las normas ISTA para cargas unitarizadas, especifique el Procedimiento 3E (revisado como ISTA 3E-2026) para envíos de camión completo de productos embalados similares, ISTA 3B para carga paletizada consolidada de menos de un camión completo o ISTA 3N para perfiles europeos de vibración en camión completo.
Protocolo de calificación de 2 etapas para rollos de muestra de película estirable y cargas unitarias
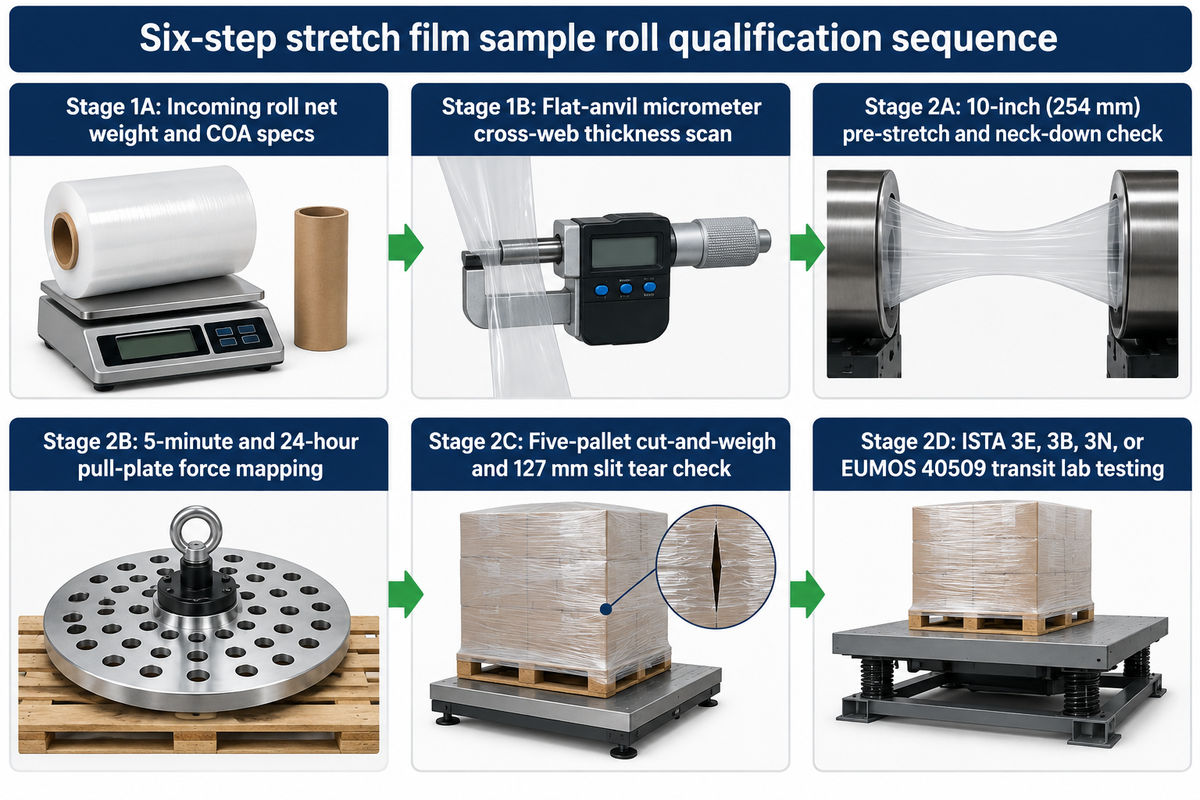
Antes de modificar las especificaciones del rollo o reducir el espesor al grado candidato más delgado, ejecute esta secuencia de auditoría de seis pasos:
- La Etapa 1A verifica el peso neto del rollo recibido y las especificaciones del certificado de análisis. Calcule la masa neta esperada de película como ancho × longitud × espesor nominal × densidad de la película en unidades coherentes y compárela luego con el peso bruto del rollo menos la tara del núcleo vacío dentro de las tolerancias de compra acordadas.
- La Etapa 1B escanea la uniformidad transversal de espesor de borde a borde sobre la lámina de película sin estirar con un micrómetro digital calibrado de yunque plano antes de montar el rollo en el carro.
- La Etapa 2A audita el preestirado real de la envolvedora y la reducción de ancho. Marque un intervalo de 10 pulgadas (254 mm) sobre el rollo sin estirar, envuelva su referencia con esquinas más agudas en el ajuste de estiramiento previsto y mida tanto la separación entre marcas como el ancho de la lámina estirada sobre la carga. Al realizar una prueba de aplicación con película estirable impresa personalizada, evalúe la legibilidad de la impresión con esa misma relación de estirado.
- La Etapa 2B registra la diferencia entre la fuerza con placa de tracción a los 5 minutos y a las 24 horas en las zonas superior, media y base del pallet según ASTM D8314-20 (teniendo en cuenta que solo la relajación inmediata posterior a la envoltura reduce aproximadamente del 10% al 20% de la fuerza en ensayos con jaulas). Mantenga cinco pallets de prueba en su entorno de almacén o muelle frío y vuelva a medir entre las 12 y 24 horas para verificar la fuerza de sujeción relajada.
- La Etapa 2C ejecuta una auditoría de corte y pesaje del comprador en cinco pallets para calcular el costo neto de película por pallet aceptable. Los técnicos también supervisan la propagación del desgarro a partir de una hendidura vertical de 127 mm (5 pulgadas) durante 10 minutos según ASTM D8314-20 y realizan pruebas independientes para evaluar la resistencia al impacto de montacargas.
- La Etapa 2D escala las rutas de exportación de alto riesgo, las cargas altas inestables o las referencias sujetas a exigencias contractuales hacia un laboratorio externo acreditado de transporte para ensayos de trineo y vibración según ISTA 3E, 3B, 3N o EUMOS 40509.
Lista de verificación para prueba de rollos de muestra y alcance de suministro (UD Packaging)
- Incluya los datos clave de su envolvedora en su solicitud de prueba de aplicación: rollo manual o tipo de envolvedora automática de plataforma giratoria o brazo rotativo, relación objetivo de preestirado (como 150%–250%), espesor nominal actual y requisitos de núcleo del rollo de 3 pulgadas. Indique también el peso del pallet, el perfil de las esquinas y la temperatura del almacén o cámara fría.
- UD Packaging suministra rollos industriales de película estirable LLDPE plana (cast) y soplada (blown) —transparentes/entintados, opacos e impresos— así como insumos de fleje de PET y polipropileno. Todos los pedidos de prueba incluyen certificado de análisis por lote, datos físicos, pesos de tara del núcleo del rollo y rollos de muestra para evaluación en muelle.
- Límite de alcance de UD Packaging: UD Packaging no fabrica, vende ni calibra kits de prueba de película estirable, medidores de placa de tracción, máquinas de laboratorio de tracción o dardo, mallas para pallets ni servicios de mantenimiento de envolvedoras, y no emite certificados externos ISTA o EUMOS. UD Packaging no emite certificados externos ISTA o EUMOS. Confirme con nuestro equipo los espesores disponibles, las longitudes de rollo y los plazos de entrega antes de realizar pedidos al por mayor.
Preguntas frecuentes
¿Cuántos pallets de muestra debe envolver y retirar para una auditoría confiable de corte y pesaje de película?
Para una auditoría práctica de consistencia del comprador mediante el procedimiento de corte y pesaje ASTM D8314-20, envuelva y retire la película de cinco a diez cargas en pallet consecutivas e idénticas por cada película candidata. Promediar múltiples cargas suaviza las diferencias de traslape en la posición inicial de la plataforma giratoria y las variaciones en el corte de cola entre ciclos. Para la prueba, seleccione únicamente pallets que cumplan con su fuerza base de contención tras la relajación, sin perforaciones en las esquinas ni roturas de lámina.
¿En qué puntos de un pallet envuelto deben medir los operadores la fuerza de contención con placa de tracción?
Mida tres alturas verticales sobre la cara larga del pallet utilizando una placa de tracción ventilada de 6 pulgadas (152 mm) colocada a 18 pulgadas (457 mm) hacia adentro desde una esquina vertical. Verifique la zona superior ubicada a 10 pulgadas (254 mm) por debajo de la parte alta del pallet, la zona media central y la zona inferior que sujeta la base de madera del pallet.
¿Por qué un ajuste de preestirado del 250% en la envolvedora suele medir menos del 200% en una prueba con rueda de 10 pulgadas?
El deslizamiento de la película sobre los rodillos de preestirado reduce la elongación real de la lámina, lo que produce un estiramiento efectivo inferior al 200% aun con un ajuste del 250%. Las causas incluyen acumulación de parafina sobre los rodillos, un resorte desgastado en el rodillo pisador, cristalización superficial de los rodillos o un enhebrado en S invertido.
¿Qué precisión de balanza se necesita para verificar el peso en gramos de película estirable por pallet?
Utilice una balanza digital calibrada de mesa o colgante con resolución de 1 g para las bolas de película retiradas del pallet (habitualmente de 200 a 600 g) y resolución de 10 g para rollos completos y núcleos del rollo vacíos. Ponga primero la balanza en cero con cualquier bolsa colocada.
¿Cuál es la diferencia entre el impacto por caída de dardo ASTM D1709 y el punzonado por protrusión ASTM D5748 en una ficha técnica de película?
ASTM D1709 deja caer en caída libre un dardo semiesférico desde 0.66 m o 1.50 m sobre película sujeta sin estirar para determinar la masa del dardo en gramos asociada a la falla de la probeta bajo un impacto súbito. ASTM D5748 empuja una sonda redondeada contra la película tensa a 250 mm/min para registrar la fuerza máxima de empuje lento y la energía previa a la penetración, lo que refleja más fielmente la presión sostenida de una caja de cartón o tabla del pallet contra la envoltura estirada.
¿Una mayor adherencia por pelado aumenta la fuerza de contención del pallet?
No. La adherencia por pelado aporta pegajosidad superficial entre capas que sujeta la cola cortada de la película e impide que las vueltas adyacentes se deslicen entre sí. La fuerza de contención hacia adentro proviene de la recuperación elástica del polímero estirado y de las vueltas aplicadas alrededor del pallet.
¿Cómo deben gestionar los compradores el peso del núcleo del rollo de cartón al comparar cotizaciones de película estirable?
Exija que cada cotización del proveedor y lista de empaque separe el peso neto de película de polietileno de la tara del núcleo del rollo de cartón vacío, y verifique ambos valores en una balanza calibrada de recepción antes de auditar el costo por pallet. Evalúe después el costo por pallet. Los núcleos vacíos de 3 pulgadas para máquina suelen pesar entre 0.9 y 2.0 kg (2.0 a 4.4 lb). En rollos de igual peso bruto, un núcleo más pesado deja menos película utilizable y debe descontarse la tara del núcleo del rollo.
¿Listo para ejecutar una auditoría controlada con rollos de muestra en su envolvedora? Comparta con UD Packaging su ancho actual de rollo, espesor nominal, ajuste de preestirado del carro y perfil de peso del pallet para solicitar rollos de prueba de película estirable manual o para máquina junto con datos de certificado de análisis por lote. Consulte nuestra película estirable de LLDPE para alinear su próxima solución de embalaje.
Referencias y fuentes
- ASTM International (vía iTeh Standards). ASTM D8314-20: Métodos de ensayo normalizados para evaluar el desempeño de películas estirables aplicadas (secciones 1.2, 7-15 y sección 15.3.1 sobre procedimiento de placa de tracción ventilada).
- ASTM International. ASTM D4649-20(2025): Guía normalizada para la selección y el uso de películas de envoltura estirable.
- American National Standards Institute (ANSI). ASTM D882-26a: Método de ensayo normalizado para las propiedades de tracción de láminas plásticas delgadas.
- ASTM International. ASTM D1709-22: Métodos de ensayo normalizados para la resistencia al impacto de películas plásticas mediante el método de dardo en caída libre.
- ASTM International. ASTM D5748-95(2019): Método de ensayo normalizado para la resistencia al punzonado por protrusión de películas de envoltura estirable.
- ASTM International. ASTM D5458: Método de ensayo normalizado para la adherencia por pelado de películas de envoltura estirable (reaprobado en 2025 como ASTM D5458-95(2025)).
- Virginia Tech, Center for Unit Load Design (Reynolds y Lumley; asesores Horvath y Bouldin). Efectos de la temperatura y la relajación posterior a la envoltura sobre la fuerza de contención de la película estirable.
- Tkaczyk, S. et al. (2025). Evaluación empírica de la mecánica de la película estirable en la optimización de parámetros de envoltura para la estabilidad del pallet. Sensors, 25(22):6883 (Registro editorial de MDPI).
- Google Patents/USPTO. US20220388285A1 (Concedida como US12296563B2): Película estirable coextruida multicapa con capa central de LLDPE octeno metaloceno.
- International Safe Transit Association (ISTA). Procedimientos de ensayo de desempeño por simulación general de la serie ISTA 3 (ISTA 3E, ISTA 3B, ISTA 3N).