Comuníquese con UD Packaging Company

El fleje de PET para lingotes metálicos asegura paquetes de lingotes de aluminio, zinc, plomo y estaño enfriados a temperatura ambiente mediante bandas extruidas de tereftalato de polietileno (PET) según ASTM D3950-23 Tipo IV. Es adecuado para metal frío dentro del límite de temperatura del proveedor del fleje y requiere protección de bordes resistente al corte sobre rebabas afiladas. Los compradores deben verificar la capacidad de unión probada a tracción en lugar de dimensionar el ancho solo por el peso del paquete. Cuando las superficies de los lingotes permanecen calientes, los bordes afilados superan los límites de las cantoneras para PET o los contratos exigen bandas metálicas, las plantas mantienen el fleje de acero con una geometría adecuada de contacto en los bordes.
Adquirir el material de flejado equivocado provoca dos fallas en la planta de fundición. Un plástico subdimensionado se rompe durante el frenado del montacargas o el tránsito en contenedor, mientras que el acero al carbono innecesario agrega riesgos de lesiones por latigazo, manchas de óxido y mayores costos operativos. Esta guía de ingeniería describe los umbrales de temperatura verificados para una banda termoplástica, las reglas de cantoneras, las especificaciones base de la LME y un procedimiento para la evaluación de paquetes.
| Parámetro de control | Valor de referencia verificado | Fuente primaria |
|---|---|---|
| Límite máximo de contacto en metal frío | Hasta aprox. 60 °C (140 °F) para TYCOON PET | Guía para la industria metálica de Teufelberger |
| Transición vítrea del PET (Tg) | 70–85 °C (158–185 °F) | Datos térmicos de polímeros de NETZSCH |
| Línea base de la LME para lingotes con poliéster | 15.6 × 0.9 mm, resistencia media de 6,000 N | Apéndice D de la LME, Tabla 2 |
| Referencia de eficiencia de unión de la LME | 80% soldadura por fricción (2,500 N) vs. 60% sello metálico (3,500 N) | Apéndice D de la LME, Tablas 2 y 4 |
| Espesores de PET para metal pesado | 19 × 1.0–1.27 mm, 25mm × 1.27 mm, 32 × 1.00 mm | Teufelberger y Strapping4Less |
¿Qué es el fleje de PET para lingotes metálicos y dónde encaja el poliéster en los paquetes de lingotes?
El fleje de poliéster (PET) es una banda termoplástica orientada según ASTM D3950-23 Tipo IV para unificar cargas rígidas pesadas. En las fundiciones de metales no ferrosos, el fleje de PET para lingotes metálicos sujeta pilas enfriadas de lingotes de aluminio primario, aleación de aluminio, lingotes de zinc, estaño y plomo en unidades listas para montacargas, sin manchas de óxido.
Una pregunta clave para los compradores de fundición es si un fleje plástico puede sostener un paquete metálico de una tonelada métrica sin aflojarse por estiramiento. El Apéndice D de la LME, Tabla 2, establece especificaciones para el fleje de poliéster de 15.6 × 0.9 mm con una resistencia media a la rotura de 6,000 N. Esta regla cubre lingotes de aluminio primario, aleación de aluminio, estaño, plomo y zinc. La elongación de trabajo bajo tensión es de 2-3.5% en comparación con 0.1-0.3% para el fleje de acero de la Tabla 1 de la LME.
La elasticidad actúa como un amortiguador industrial. Las pilas metálicas rígidas se desplazan ligeramente a medida que los separadores de madera se comprimen o los lingotes apilados se asientan entre sí durante el transporte marítimo. En el fleje de acero que opera con una elongación de trabajo de 0.1-0.3%, la precarga puede caer cuando se asienta una pila de lingotes. Sin embargo, el poliéster conserva una elongación bajo tensión de trabajo de 2-3.5%, lo que le permite mantener unidos los paquetes metálicos y conservar la tensión bajo condiciones de manipulación multimodal.
¿Cuál es la diferencia entre el fleje de PET y el de PP?
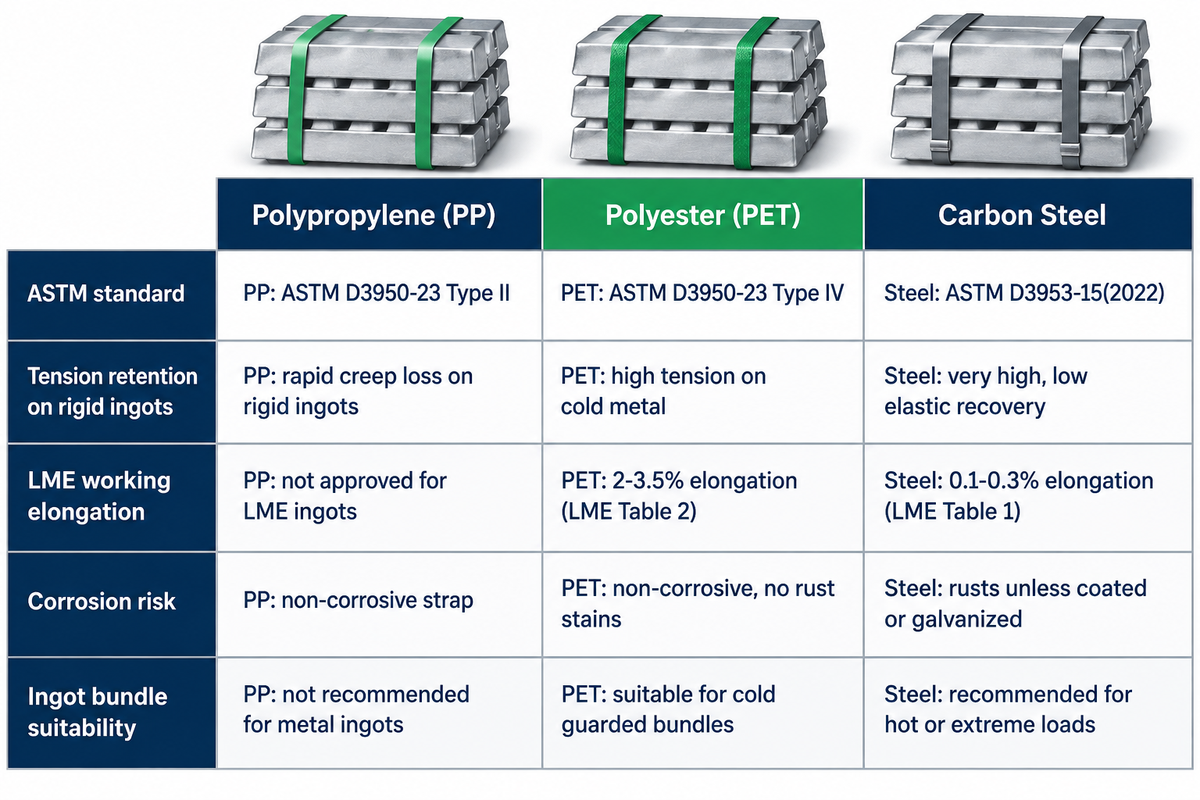
La norma ASTM D3950-23 clasifica al poliéster (PET) como fleje Tipo IV y al polipropileno (PP) como fleje Tipo II, lo que refleja una amplia diferencia en la retención sostenida de la carga. La retención de tensión muestra una brecha significativa. Bajo tensión sostenida en paquetes densos de lingotes enfriados, el PET generalmente retiene mejor la tensión que el PP. El fleje de PP sufre fluencia lenta bajo esfuerzo estático. Por ello es habitual que los compradores de cargas en cajas de cartón especifiquen polipropileno y que las cargas metálicas pesadas se empaquen con PET.
Los polímeros de polipropileno se deforman de manera permanente cuando se mantienen bajo alta tensión durante días de almacenamiento o exportación. Incluso una banda ancha de PP puede perder fuerza de sujeción. Las cadenas moleculares pueden deslizarse unas sobre otras bajo la carga de la masa densa de los lingotes fundidos. En los datos de referencia de termoplásticos de ingeniería de NETZSCH, el polímero PET general registra un módulo de Young de 2,100 a 3,100 MPa. Los grados terminados de fleje de poliéster (PET) orientado desarrollan mayor rigidez a la tracción que el PP para soportar paquetes rígidos pesados. Consulte nuestra detallada comparación de carga y unión entre fleje de PET y PP antes de seleccionar un grado de fleje de embalaje para líneas de almacén mixtas.
| Propiedad | Polipropileno (PP) | Poliéster (PET) | Acero al carbono |
|---|---|---|---|
| Norma ASTM aplicable | ASTM D3950-23 Tipo II | ASTM D3950-23 Tipo IV | ASTM D3953-15(2022) |
| Retención de tensión en lingotes rígidos | Baja; pérdida rápida por fluencia | Alta en metal frío dentro de especificación | Muy alta; baja recuperación elástica |
| Elongación de trabajo (línea base LME) | No aprobado para lingotes LME | 2–3.5% (Tabla 2 de la LME) | 0.1–0.3% (Tabla 1 de la LME) |
| Riesgo de corrosión y manchas | Fleje no corrosivo | Fleje no corrosivo | Se oxida salvo que esté recubierto o galvanizado |
| Idoneidad para lingotes metálicos | No recomendado | Adecuado (paquetes fríos y con protección de bordes) | Recomendado (cargas calientes o extremas) |
¿A qué temperatura superficial se ablanda o pierde tensión el fleje de PET en lingotes fundidos?
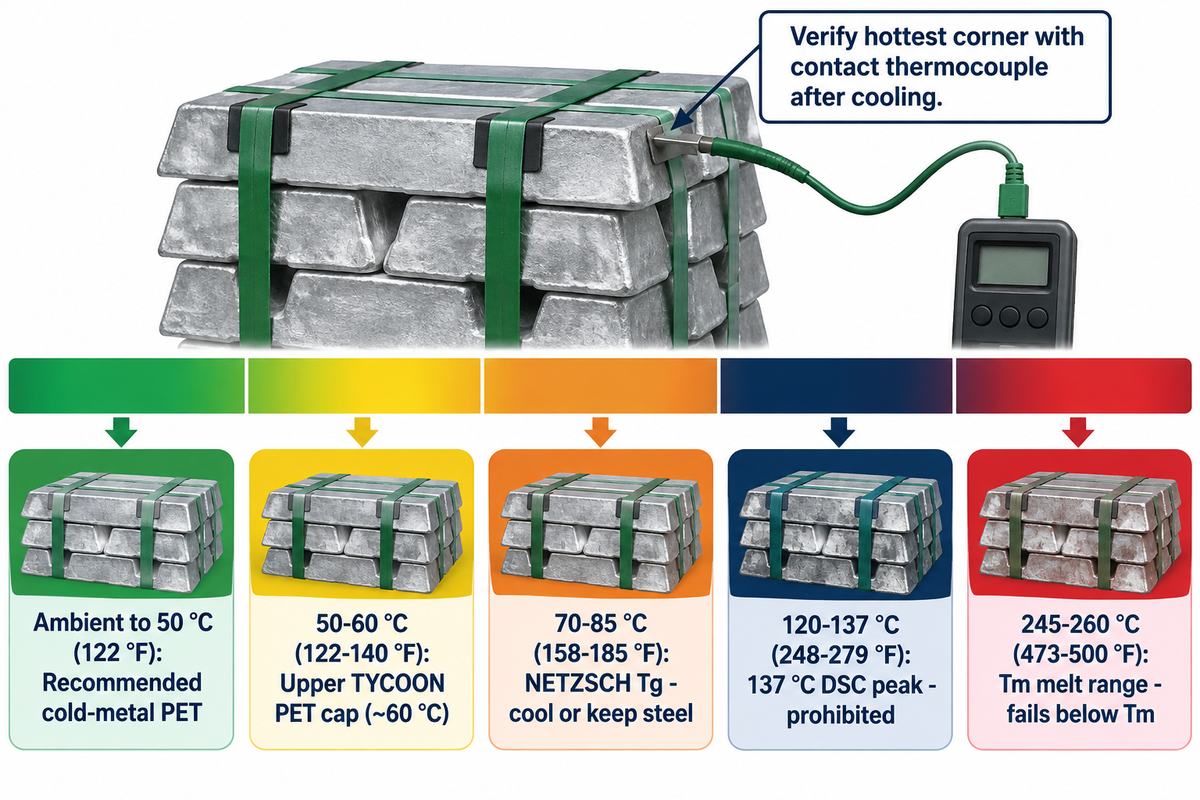
Teufelberger indica que su fleje TYCOON PET está restringido a aplicaciones de metal frío hasta aproximadamente 60 °C (140 °F) y requiere materiales alternativos para aplicaciones en caliente debido a la relajación del polímero. Consulte la guía de fleje de PET de Teufelberger para la industria metálica y los datos térmicos del PET de NETZSCH para conocer los límites térmicos primarios. Los datos térmicos de polímeros de NETZSCH indican que la Tg del PET se sitúa en el rango de 70-85 °C y que el PET se funde a 245-260 °C. Tratar el punto de fusión del PET como su límite de temperatura de servicio provoca la relajación del fleje sobre lingotes calientes.
Piense en un fleje de poliéster (PET) bajo 2,500 N de tensión como una cuerda de guitarra de nailon tensada dentro de la cajuela caliente de un automóvil. La cuerda no se funde en líquido, pero el calor permite que las cadenas internas se relajen y la afinación cae rápidamente. Los datos de calorimetría diferencial de barrido (DSC) de NETZSCH sitúan la transición vítrea del PET en 70–85 °C y los picos de fusión en 249–251 °C. Esos barridos térmicos también muestran un pico exotérmico de poscristalización a 137 °C.
Los folletos de embalaje indican ocasionalmente que el poliéster resiste la deformación hasta 120 °C sin especificar la carga aplicada ni la duración del contacto. Sin embargo, no indican la carga ni el tiempo de contacto. Las investigaciones sobre fibras de PET orientadas en el Oak Ridge National Laboratory, bajo condiciones de calentamiento restringido, señalan que la respuesta al esfuerzo se ve afectada por factores como la orientación molecular, la tensión inicial y el tiempo. Dado que un ensayo breve sin carga no equivale a una tensión sostenida sobre una pila tibia de lingotes, las fundiciones deben enfriar los paquetes por debajo del límite de metal frío del proveedor del fleje o conservar el fleje de acero.
| Rango superficial del lingote | Física del polímero y fuente | Dictamen para el flejado de lingotes |
|---|---|---|
| Ambiente a 50 °C (122 °F) | Estado semicristalino vítreo del PET (por debajo de la Tg de NETZSCH) | Recomendado para flejado con PET en metal frío |
| 50–60 °C (122–140 °F) | Límite superior de metal frío (tope de ~60 °C para Teufelberger TYCOON PET) | Límite superior; verificar temperatura de contacto estabilizada |
| 70–85 °C (158–185 °F) | Rango de transición vítrea Tg del PET (NETZSCH) | Fuera de la ventana de PET para metal frío; enfriar el paquete o mantener acero |
| 120–137 °C (248–279 °F) | Pico DSC de poscristalización a 137 °C (NETZSCH) | Prohibido para PET; mantener fleje de acero |
| 245–260 °C (473–500 °F) | Rango de fusión cristalina Tm; picos DSC de 249–251 °C (NETZSCH) | Prohibido; el PET tensado falla muy por debajo de Tm |
¿Se puede usar fleje de PET en lingotes de aluminio inmediatamente después de la colada?
No, los lingotes de aluminio recién fundidos deben enfriarse antes de que el fleje de PET entre en contacto con el paquete. El enfriamiento por rociado superficial puede enfriar la capa exterior mientras el núcleo denso permanece caliente. A medida que disminuye el flujo de aire a través de la pila, el calor rebota nuevamente hacia la superficie y ablanda el poliéster.
Los operadores pueden evitar los rebotes térmicos mediante una verificación con termopar de contacto. Se debe medir el punto más caliente en contacto con el aluminio en lugar de tomar una lectura con un pirómetro infrarrojo. Deje que la pila se estabilice térmicamente después del enfriamiento y accione la flejadora únicamente cuando las lecturas de contacto estén de forma segura dentro del límite operativo de metal frío del proveedor del fleje. Tenga en cuenta el aumento de temperatura en el espacio cerrado y caliente de un contenedor marítimo completamente cargado durante el verano.
¿Cómo dañan los bordes afilados, las rebabas de colada y las aristas al fleje de PET?
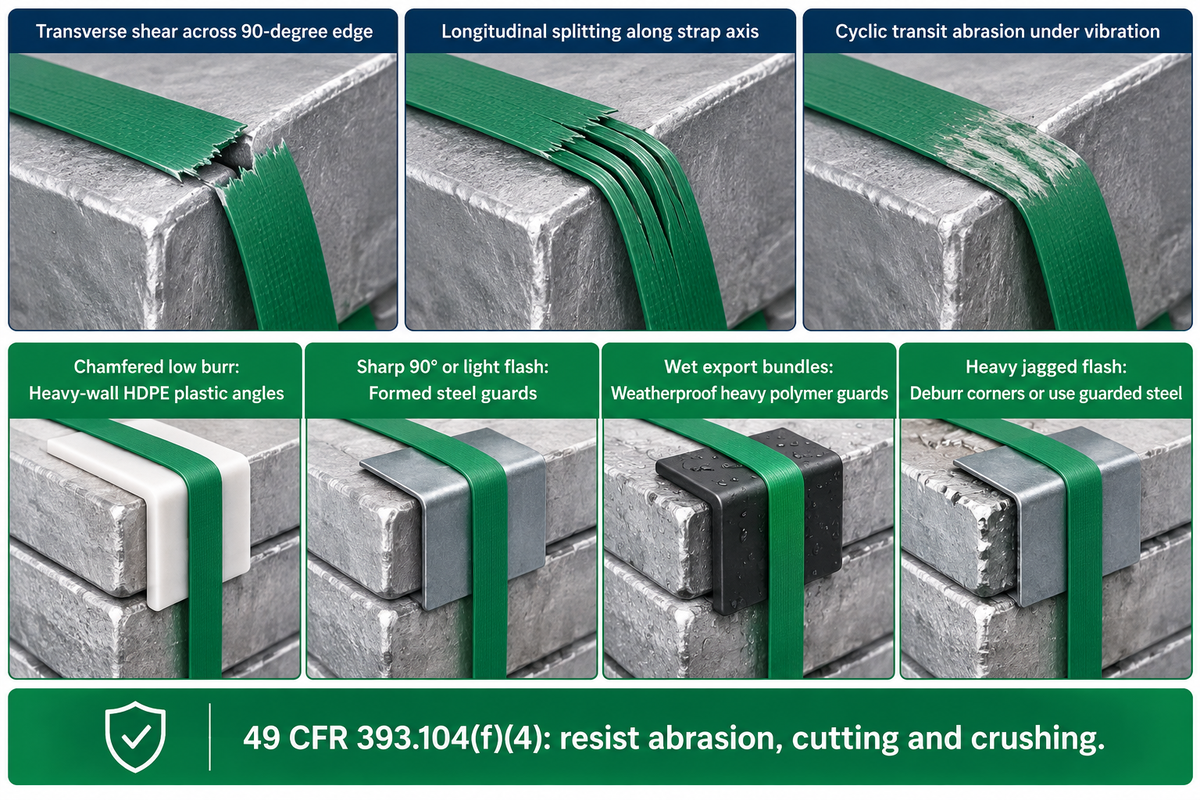
Las esquinas brutas de los lingotes fundidos, las rebabas de la línea de partición y las rebabas de corte concentran la tensión del fleje a lo largo de una línea microscópica y muescan las fibras de poliéster bajo carga. Una vez mellado, la tensión del fleje a lo largo del borde permite que la vibración del transporte convierta una muesca microscópica en una rotura total a través del ancho de la banda. Ningún espesor de PET extruido puede sustituir una protección de bordes adecuada sobre aristas metálicas sin desbarbar.
Tres modos distintos de falla mecánica atacan al plástico desnudo en productos metálicos como lingotes, placas de acero y láminas metálicas. El primero es el cizallamiento transversal, que corta la banda directamente a través de un borde afilado de 90 grados durante el tensado inicial. En segundo lugar, la fisuración longitudinal abre las fibras de poliéster orientadas a lo largo del eje del fleje; la patente WO2013059555A1 mezcla aditivos de copolímero de poliolefina específicamente para mejorar la resistencia a la fisuración. El tercero es la abrasión cíclica en tránsito, que desgasta el borde del fleje. Tenga en cuenta que las rebabas sin eliminar también pueden rayar y debilitar las bandas de acero, por lo que una geometría de borde adecuada o la protección de esquinas es fundamental en ambos materiales.
“Debe utilizarse protección de bordes siempre que un amarre esté expuesto a abrasión o corte en el punto donde toca un artículo de carga. La protección de bordes debe resistir la abrasión, el corte y el aplastamiento.”
Aquí son importantes las distinciones normativas. Según 49 CFR § 393.5, un “artículo de carga” incluye un paquete unificado sujeto por flejes, mientras que un “amarre” fija la carga a los puntos de anclaje de un vehículo. Por lo tanto, 49 CFR § 393.104(f)(4) regula legalmente los amarres del vehículo y no las bandas independientes de unificación. Aun así, los ingenieros de empaque aplican las mismas reglas de resistencia a la abrasión, al corte y al aplastamiento cuando utilizan fleje de PET en lingotes afilados. Una rebaba afilada sin protección corta una banda de fleje tensada tanto si está anclada a una plataforma como si unifica una pila. Los conductores de plataformas pesadas suelen reportar bobinas metálicas con bordes cortantes que atraviesan directamente las cantoneras plásticas delgadas.
La resistencia al uso de cantoneras es común entre el personal de planta. Los equipos de planta suelen oponerse a las cantoneras porque la colocación manual añade segundos a cada paquete, mientras que cambiar a un mayor espesor de fleje rara vez ayuda a evitar el cizallamiento. Un fleje más grueso, o en general un PET de mayor espesor, sigue cizallándose en la raíz e incrementa los costos. El objetivo es proteger el borde y asegurar que las cantoneras queden retenidas durante el tensado automatizado. Nuestra guía sobre cómo elegir la protección de bordes de flejado para esquinas de carga afiladas aborda este tema en detalle.
| Condición del borde del lingote | Material protector recomendado | Método de retención | Límite operativo |
|---|---|---|---|
| Lingotes fundidos biselados, rebaba baja | Cantoneras plásticas de HDPE de pared gruesa | Canal empotrado para fleje | Se deforma si se expone a metal caliente |
| Bordes afilados de 90° o rebaba ligera | Cantoneras de acero conformado o con respaldo de acero | Asiento por fricción más ranura guía para fleje | Mayor costo unitario; reutilizable en circuito cerrado |
| Paquetes de exportación húmedos o a la intemperie | Cantoneras poliméricas pesadas resistentes a la intemperie | Clips esquineros ranurados | Evitar cartón sin recubrimiento bajo la lluvia |
| Rebaba irregular gruesa, sin desbarbado | No apto para materiales de empaque delgados | No aplicable | Desbarbar esquinas o usar acero con protección |
Por qué el peso del lingote por sí solo no puede determinar el ancho y el espesor del fleje de PET
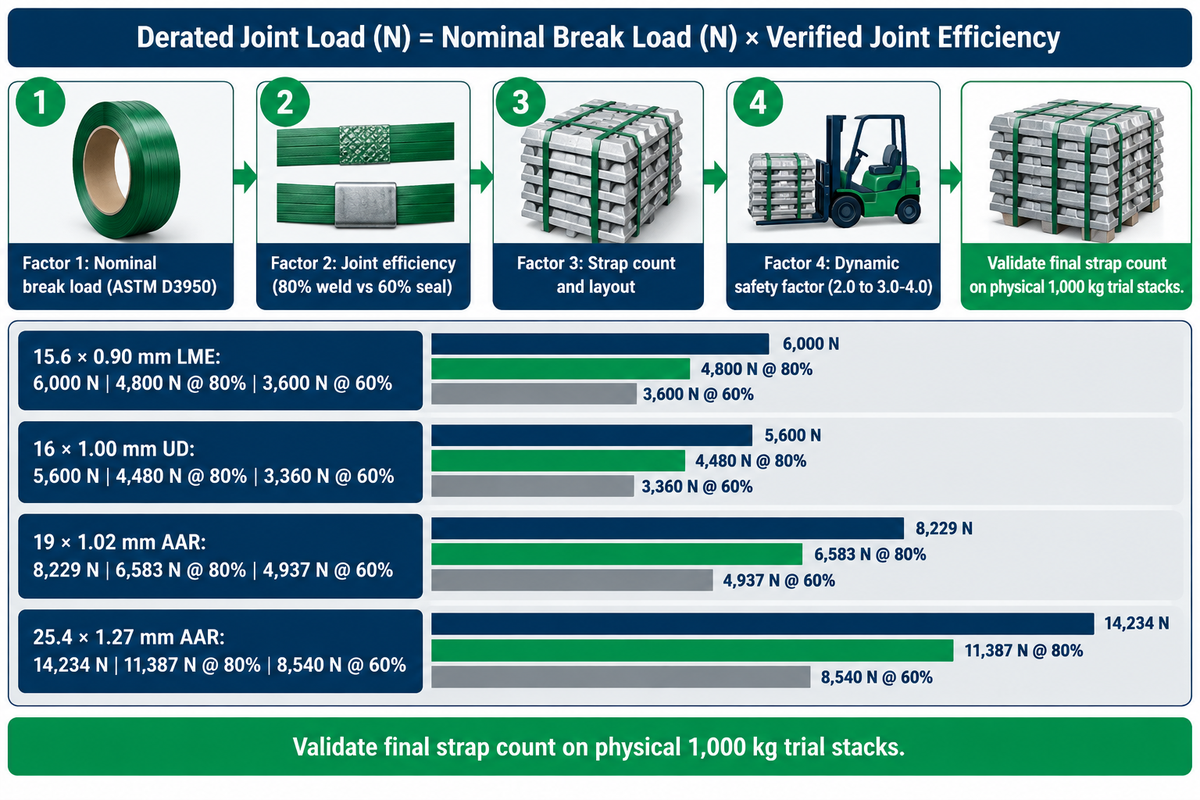
Seleccionar un ancho de fleje de 19 mm o 25mm únicamente por el peso del paquete ignora las pérdidas en la unión, la cantidad de flejes, la fricción en los bordes y los impactos del transporte. Nuestra Fórmula de dimensionamiento de fleje para lingotes de 4 factores preselecciona los espesores de fleje mediante cuatro variables: resistencia nominal a la rotura, eficiencia de la unión, número de flejes y un factor de seguridad dinámico. Para lingotes de aluminio y zinc, el Apéndice D de la LME, Tabla 2, establece una base de poliéster de 15.6 × 0.9 mm (6,000 N). Especifica 2,500 N de tensión aplicada en soldadura por fricción (unión al 80%) o 3,500 N de tensión con sello metálico (unión al 60%), y las herramientas deben coincidir con el espesor del fleje.
La guía de fallas de HB Sub Noor señala que igualar la resistencia a la rotura del fleje 1:1 con el peso del pallet provoca roturas en tránsito. El frenado brusco, las curvas y las sacudidas del montacargas multiplican las fuerzas estáticas de tres a cuatro veces, y un sellado deficiente puede reducir la resistencia efectiva de la banda en un 50% o más. La guía de herramientas de Pefilmpack añade que una herramienta fabricada para un fleje delgado no puede soldar de manera confiable una banda de PET de gran espesor. Los ingenieros de empaque también separan cuatro métricas de fuerza distintas: carga de rotura recta del fleje, resistencia reducida de la unión, tensión aplicada por la herramienta y sujeción direccional en vehículo según 49 CFR § 393.102. Bajo la metodología de ensayo de tracción de ASTM D3950, la resistencia a la rotura recta se mide a una velocidad de cruceta de 5 in./min (127 mm/min) con una separación entre mordazas de 150–250 mm.
La selección previa al ensayo en planta implica cuatro verificaciones acopladas en lugar de sumar cargas rectas de fleje para obtener una capacidad nominal engañosa del paquete:
Carga reducida de la unión (N) = Carga nominal de rotura (N) × Eficiencia verificada de la unión
Evalúe esa carga reducida de la unión por lazo individual junto con tres factores operativos: cantidad de flejes y disposición transversal/longitudinal, fricción entre lingotes más retención de precarga, y margen dinámico de seguridad en tránsito. Por ejemplo, el Apéndice D de la LME, Tabla 2, registra un 80% de eficiencia de unión para soldaduras por fricción (2,500 N de tensión aplicada) y un 60% para sellos metálicos dentados (3,500 N de tensión aplicada) en fleje de poliéster de 15.6 × 0.9 mm (6,000 N). Juwo Plastic aplica un factor de seguridad de 2.0 a artículos pesados rígidos como ladrillos, tuberías de acero y bloques, mientras que HB Sub Noor utiliza 3.0–4.0 para impactos en transporte por camión, ferrocarril o vía marítima. La siguiente tabla compara nueve especificaciones publicadas de PET en los catálogos de la LME, UD Packaging y Strapping4Less utilizando 1 lbf = 4.448 N. Valide siempre el número final de flejes en pilas de prueba físicas de 1,000 kg en lugar de sumar cargas rectas de lazo para igualar el peso del paquete. En cambio, el límite de carga de trabajo (WLL) de 1/4 de la nota 1 de 49 CFR § 393.104(e) se aplica estrictamente a los amarres de acero ASTM D3953-97 sin marcar.
| Ancho y espesor | Carga nominal de rotura (fuente) | Unión individual al 80% por soldadura | Unión individual al 60% con sello | Contexto de norma / catálogo |
|---|---|---|---|---|
| 15.6 × 0.90 mm | 6,000 N (Tabla 2 de la LME) | 4,800 N | 3,600 N | Especificación del Apéndice D de la LME para lingotes no ferrosos |
| 16 × 0.60 mm | 3,900 N (UD Packaging) | 3,120 N | 2,340 N | Calibre ligero de 16 mm publicado por UD Packaging |
| 16 × 0.80 mm | 4,600 N (UD Packaging) | 3,680 N | 2,760 N | Calibre medio de 16 mm publicado por UD Packaging |
| 16 × 1.00 mm | 5,600 N (UD Packaging) | 4,480 N | 3,360 N | Calibre pesado de 16 mm publicado por UD Packaging |
| 5/8-inch × 0.035-inch (15.9 × 0.89 mm) | 1,370 lbs / 6,094 N (Strapping4Less) | 4,875 N | 3,656 N | Bobina comercial de 5/8-inch con clasificación AAR |
| 3/4-inch × 0.040-inch (19 × 1.02 mm) | 1,850 lbs / 8,229 N (Strapping4Less) | 6,583 N | 4,937 N | Bobina de catálogo de 19 mm gofrada AAR |
| 3/4-inch × 0.050-inch (19 × 1.27 mm) | 2,315–2,500 lbs / 10,297–11,120 N (Strapping4Less) | 8,238–8,896 N | 6,178–6,672 N | Aplicaciones de trabajo pesado (verde / negro AAR) |
| 1-inch × 0.050-inch (25.4 × 1.27 mm) | 3,200 lbs / 14,234 N (Strapping4Less) | 11,387 N | 8,540 N | Bobina para metal pesado de 25mm con clasificación AAR |
| 1-1/4-inch × 0.050-inch (32 × 1.27 mm) | 3,968 lbs / 17,650 N (Strapping4Less) | 14,120 N | 10,590 N | Bobina comercial de PET más ancha del catálogo |
La textura superficial también altera las lecturas del micrómetro sin añadir sección transversal de polímero sólido. Según la sección 5.1.4 de ASTM D3950-23, un patrón gofrado puede producir un espesor nominal total del fleje gofrado de hasta el doble que el de un fleje liso de igual ancho y resistencia a la rotura. Consulte la especificación ASTM D3950-23 para flejes no metálicos para ver las reglas oficiales de espesor y clasificación. En los listados de Strapping4Less con el mismo espesor nominal de 0.040-inch, el fleje de PET AAR liso de 3/4″ tiene una resistencia a la rotura de 1,900 lbs mientras que el PET AAR gofrado de 3/4″ tiene una resistencia a la rotura de 1,850 lbs. El gofrado desplaza resina sólida hacia la cota exterior. Especifique siempre el ancho y el espesor junto con la carga mínima verificada de rotura por tracción en newtons o lbs, en lugar de asumir que el calibre equivale a resistencia.
Fleje de PET vs. fleje de acero para lingotes metálicos: resistencia, normas y límites de aceptación o rechazo
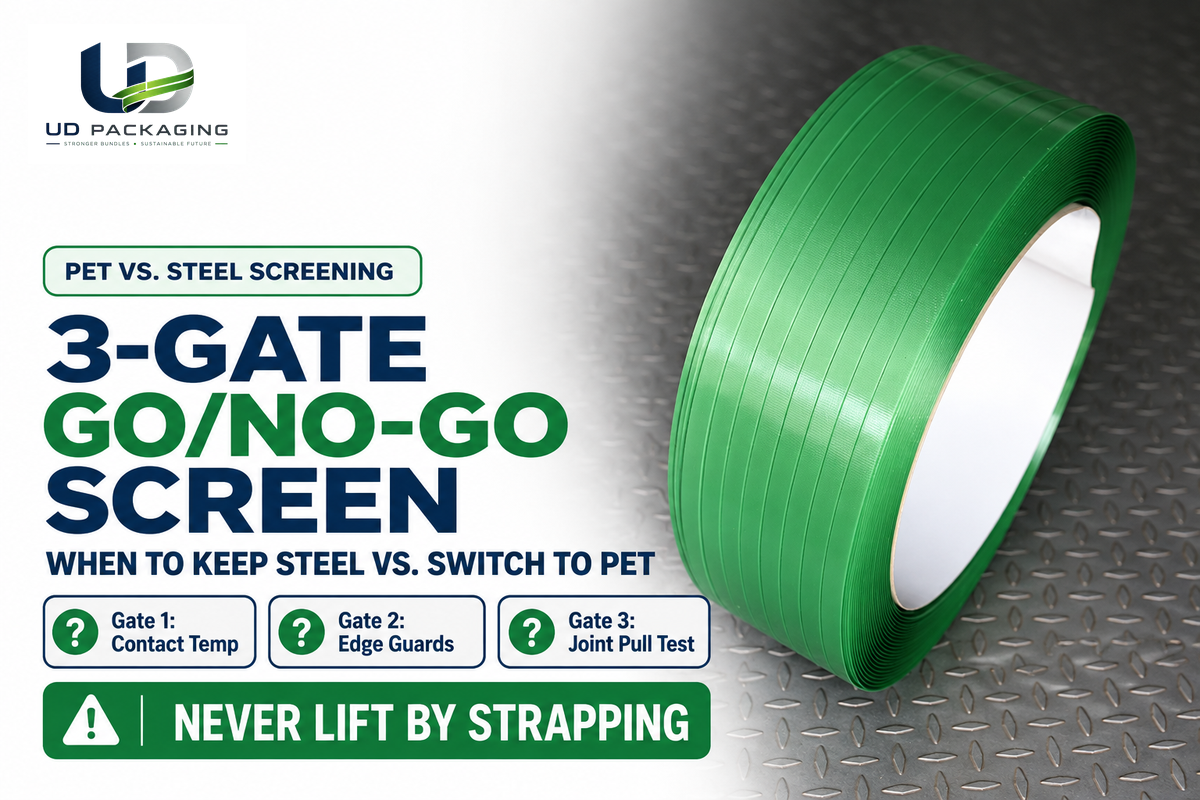
El acero al carbono de alta resistencia puede soportar altas cargas estáticas de rotura y metal caliente, mientras que el PET de alto desempeño reduce el riesgo de latigazo al corte, evita la oxidación del fleje y conserva la tensión a medida que las pilas se asientan. Aplique nuestro Filtro de aceptación/rechazo de 3 compuertas para PET en lingotes para evaluar la protección de bordes, la temperatura de contacto y la capacidad de unión probada a tracción antes de convertir cualquier línea de producción de acero.
¿Qué tan resistente es el fleje metálico?
Según la norma ASTM D3953-15(2022) y los rangos de catálogo de Signode, el fleje de acero laminado en frío de uso regular abarca de 650 a 1,990 lbf (aproximadamente 2,891 a 8,852 N) con un espesor de 0.38–0.58 mm. El acero de alta resistencia tratado térmicamente abarca de 1,900 a 13,200 lbf (aproximadamente 8,451 a 58,714 N) con un espesor de 0.51–1.12 mm. La resistencia a la rotura nunca es un límite de carga de trabajo, y el fleje nunca está clasificado para izaje suspendido.
El PET comercial y el acero de uso regular se superponen de forma considerable en resistencia a la rotura de rango medio. El acero de alta resistencia alcanza techos estáticos superiores (hasta 58,714 N en la línea Magnus de Signode) para cargas pesadas extremas. Los paquetes que se asientan se comportan de manera diferente en tránsito. El Apéndice D de la LME, Tabla 1, registra el fleje de acero de 19 × 0.63 mm con una resistencia media de 12,000 N y solo 0.1–0.3% de elongación de trabajo. Cuando una pila de lingotes se compacta bajo la vibración de la grúa o del camión, el acero no puede contraerse como el poliéster para mantener la precarga. Desflejar acero también introduce riesgos de latigazo documentados por el National Safety Council.
Los flejes de acero tensados pueden convertirse en armas peligrosas que dan un latigazo cuando se cortan las bandas.
Mediante una herramienta llamada cizalla de pico de pato, los operadores pueden cortar bandas de acero tensadas. Sin embargo, deben usar equipo de protección personal adecuado y permanecer fuera de la zona de retroceso. Si las cargas no ferrosas frías superan las tres compuertas y los ensayos de tracción en planta, el PET de alta resistencia proporciona la resistencia de sujeción y la durabilidad necesarias con un menor riesgo de latigazo. Además, ayuda a evitar la oxidación propia del acero en puertos húmedos. El PET monomaterial limpio es totalmente reciclable, lo que ofrece una alternativa ecológica dentro de los programas de empaque sostenible. Para una comparación detallada de los costos del ciclo de vida, consulte nuestra guía sobre ventajas y compromisos de rendimiento entre el fleje de PET y el de acero.
¿Cuándo debe una fundición mantener el fleje de acero en lugar de cambiar a PET?
Las fundiciones deben conservar el fleje de acero bajo las siguientes condiciones. Debe mantenerse el acero cuando las superficies de los lingotes superen el límite de metal frío de su grado de PET (como ~60 °C para Teufelberger TYCOON PET) o cuando no exista retención documentada de tensión bajo carga durante el tiempo de contacto. También debe mantenerse el acero cuando la protección de bordes no pueda fijarse sobre las rebabas o cuando no se permita una elongación del PET de 2-3.5%. Asimismo, debe mantenerse el acero cuando el comprador o el ferrocarril exijan el uso de bandas metálicas y cuando los hornos de refundición aguas abajo prohíban plástico en la carga de chatarra.
Un límite operativo suele tomar por sorpresa a las fundiciones durante la homologación con clientes. Algunos refundidores de aluminio secundario cargan paquetes flejados completos al horno o inspeccionan los retornos de chatarra estrictamente contra la contaminación por polímeros. Los contratos de los compradores o las normas de carga ferroviaria pueden seguir exigiendo acero ASTM D3953 incluso cuando el Apéndice D de la LME, Tabla 2, permite poliéster en grados de lingotes no ferrosos aprobados por la LME. Por separado, la nota 2 de 49 CFR § 393.104(e) se aplica al fleje de acero utilizado como amarre de carga vial en EE. UU. Esta norma exige un mínimo de dos pares de muescas por sello y dos sellos en uniones solapadas extremo con extremo para bandas de 25.4 mm o más de ancho.
| Dimensión de evaluación | Ventana apta para PET (GO) | Criterio para mantener acero / compromiso | Verificación en planta |
|---|---|---|---|
| Compuerta 1: Temperatura de contacto | Metal enfriado dentro del límite de metal frío del proveedor (p. ej., ≤ 60 °C TYCOON PET) verificado por tiempo de contacto y retención de tensión | Superficies fundidas calientes que superan el tope de metal frío o se acercan a la Tg de 70–85 °C | Termopar de contacto en la esquina más caliente del fleje |
| Compuerta 2: Perfil de bordes y rebabas | Bordes desbarbados o cantoneras retenidas | Rebabas de colada imposibles de cubrir o aristas cortantes | Inspección física de bordes y ensayo de abrasión |
| Compuerta 3: Carga de unión probada a tracción | La capacidad calificada de la unión de PET supera el margen dinámico de prueba | Cargas que superan la capacidad calificada de unión de PET probada a tracción | Ensayo de tracción en muestras soldadas y revisión nocturna de tensión |
| Norma / regla de bolsa de metales | Especificación de fleje ASTM D3950 Tipo IV; Tabla 2 de la LME para lingotes no ferrosos regidos por la LME; más aceptación escrita del comprador/transportista | Cláusula del cliente, bolsa o transportista que exige acero ASTM D3953 | Auditoría escrita del contrato de compra y tarifa de flete |
| Rango de resistencia a la rotura | 3,900–17,650 N en los catálogos comerciales listados de PET de 16–32 mm | El acero de alta resistencia alcanza 58,714 N (Signode Magnus) | Verificación de curva de tracción en el COA del lote |
| Elongación de trabajo | 2–3.5% de recuperación ante impactos para pilas con asentamiento (Tabla 2 de la LME) | Geometría rígida sin estiramiento (0.1–0.3% acero, Tabla 1 de la LME) | Prueba de altura de pila e inclinación con montacargas |
| Corrosión y humedad | Exportación húmeda y patios exteriores (el fleje de PET no se oxida) | El acero desnudo se oxida; requiere bandas recubiertas o galvanizadas en patios húmedos | Revisión de humedad de exportación y condensación |
| Seguridad del operador al desflejar | Menor energía de retroceso al corte y manipulación de bobinas más ligeras | El corte de acero requiere EPP completo y cizallas de pico de pato (NSC/DWS) | Aprobación de EHS en muelle de recepción |
| Política del horno de refundición | Bandas retiradas limpiamente antes de cargar el horno | Carga directa del paquete con regla estricta de cero plástico | Confirmar POE de la fundición aguas abajo |
| Izaje suspendido | Estrictamente prohibido | Estrictamente prohibido (usar eslingas/horquillas certificadas) | Regla de seguridad de izaje con grúa |
Eficiencia de la unión, herramientas de flejado y compatibilidad con líneas automáticas de lingotes
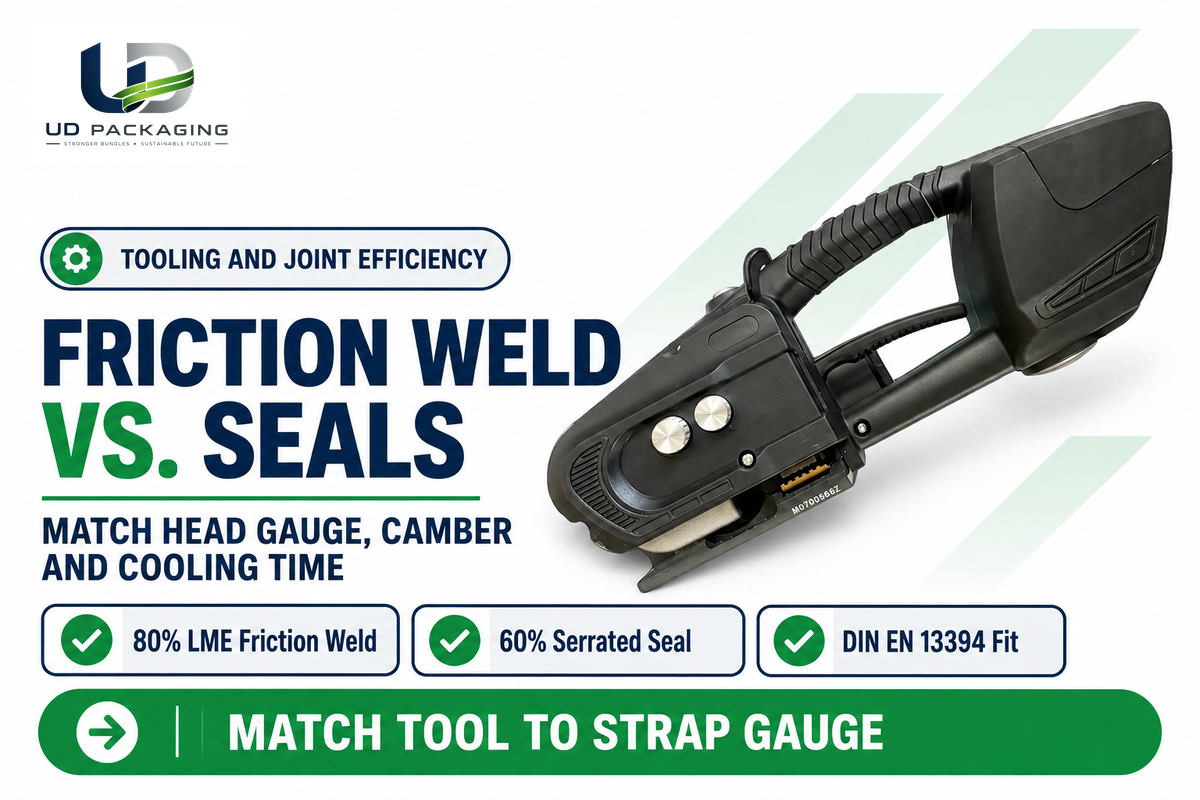
Las uniones soldadas por fricción conservan entre el 75–90% de la resistencia nominal a la rotura del PET según Juwo Plastic. Las Tablas 2 y 4 del Apéndice D de la LME registran un 80% para soldadura por fricción, e Itipack cita ~85% para uniones sin sello. Los sellos metálicos dentados manuales bajan al 60%, y las hebillas de alambre para fleje se sitúan por debajo. Los tensionadores de fleje de acero existentes y las grapas lisas de acero no pueden sellar poliéster de forma segura, ya que el PET requiere mordazas dentadas o fusión térmica controlada.
En un paquete enfriado y con protección de bordes, la unión suele fijar el techo práctico de carga antes de que se rompa el cuerpo del fleje. Las rebabas sin protección o el daño térmico aún pueden cortar la banda primero. El Apéndice D de la LME, Tabla 4, contrasta dos clases de herramientas para PET sobre fleje de poliéster de 15.6 × 0.9 mm (6,000 N). Las herramientas neumáticas de soldadura por fricción aplican 2,500 N de tensión y mantienen un 80% de resistencia en la unión (4,800 N). Los equipos manuales con sello metálico aplican 3,500 N de tensión con un 60% de resistencia en la unión (3,600 N). Las líneas automáticas de flejado de alta velocidad también utilizan cabezales de soldadura ultrasónica para formar uniones uniformes sin grapas metálicas. La patente estadounidense concedida US12397943B2 detalla cómo las herramientas manuales de flejado a batería sincronizan las ruedas tensoras con las placas vibratorias de fricción para lograr tiempos de soldadura repetibles.
La compatibilidad entre la herramienta y el fleje marca la diferencia entre una línea de producción de empaque fluida y una que sufre atascos repetidos. Pefilmpack informa que una herramienta manual diseñada para fleje delgado de 0.6 mm no puede soldar de manera confiable poliéster grueso de grado para lingotes de 1.27 mm. Para herramientas manuales a batería, el manual del usuario de la FROMM P329S exige el uso de fleje plástico conforme a DIN EN 13394. Technopet también declara que fabrica flejes conforme a ASTM D3950 y DIN EN 13394. Los atascos de alimentación a lo largo del canal en un arco de flejado automatizado se deben a un exceso de curvatura lateral (camber). Antes de adquirir bobinas por volumen, asegúrese de que las dimensiones del núcleo de la bobina, el tiempo de enfriamiento de la soldadura y el agarre dentado del sello coincidan con el manual de su herramienta o cabezal. Nuestras guías sobre cómo elegir una herramienta de flejado para poliéster y configuración de sellos para fleje y diagnóstico de fallas en la unión ayudan a acoplar el equipo con el PET de trabajo pesado.
| Método de unión del fleje | Eficiencia de unión publicada | Tipo de equipo | Mejor ajuste en línea de lingotes | Modo de falla principal |
|---|---|---|---|---|
| Soldadura por fricción | 75–90% (Juwo); 80% (LME) | Herramientas a batería o neumáticas | Fundiciones de producción media a alta | Un tiempo de enfriamiento corto abre la soldadura tibia |
| Soldadura ultrasónica / sin sello | Aprox. 85% (Itipack) | Flejadora automática | Transportadores continuos de colada de lingotes | Desviación de curvatura lateral o ruedas de avance sucias |
| Sello metálico dentado para fleje | 60% (Tablas 2 y 4 de la LME) | Herramientas manuales y tenazas selladoras pesadas | Flejado de respaldo de bajo volumen | El sello liso se desliza sobre el PET liso |
| Hebilla de alambre fosfatado para fleje | Menos del 60% (variable en planta) | Tensionador de fleje manual | Solo pallets ligeros que no sean de lingotes | La hebilla mal asentada cede bajo impacto |
Disposición de paquetes de lingotes de aluminio, zinc y metales no ferrosos y manejo de exportación
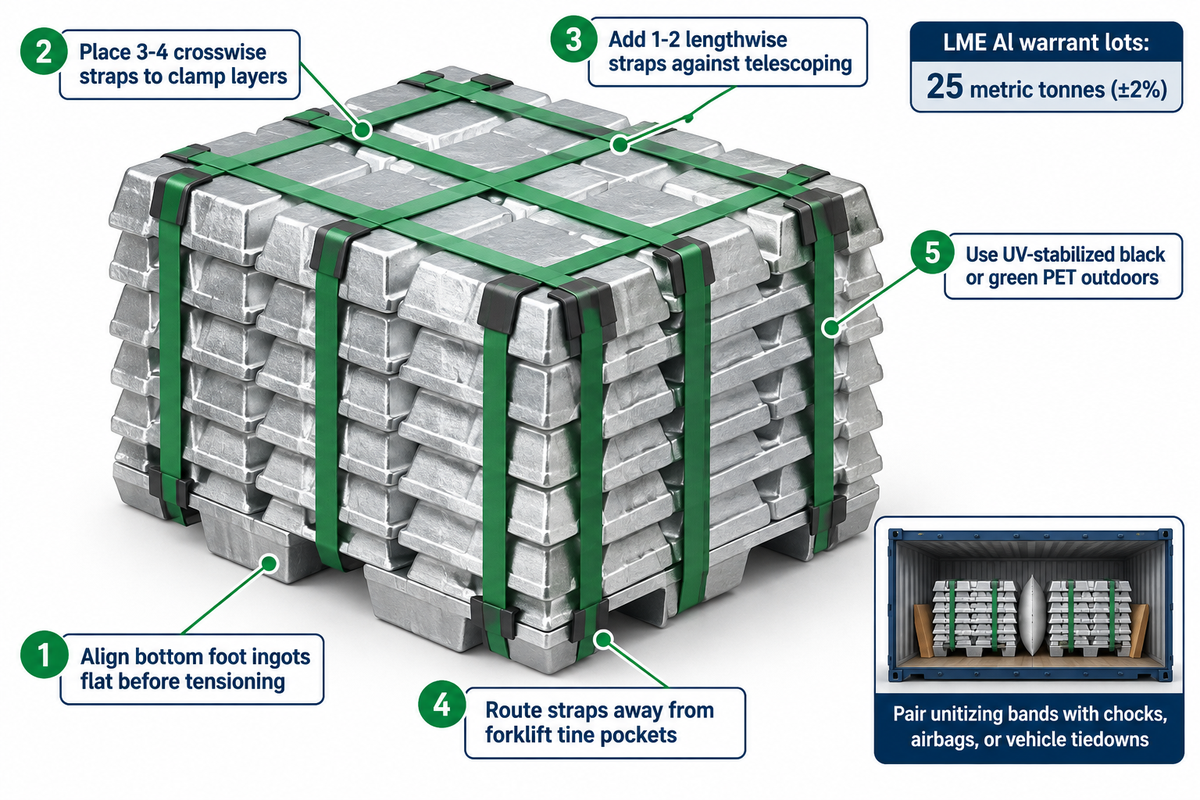
El empaque de exportación para lingotes de aluminio combina de tres a cuatro flejes transversales con uno o dos flejes longitudinales sobre una pila autopaletizada, manteniendo despejadas las entradas para horquillas de montacargas. Según las especificaciones de contratos físicos de Aluminio Primario de la LME, los lotes certificados se embarcan en partidas de 25 toneladas métricas (±2%) de lingotes, barras en T o bloques (sows), por lo que una geometría uniforme de la pila resulta clave para la carga en contenedores.
Los traslados nacionales bajo techo normalmente no revelan los esfuerzos ocultos que el flete marítimo impone al empaque de lingotes. Un paquete que ha permanecido firme en un almacén seco experimenta durante el transporte los efectos de la humedad salina, los izajes repetidos con grúa y el calor radiante dentro del contenedor. Las bandas de PET no se oxidan ni dejan manchas de herrumbre; sin embargo, las cantoneras metálicas aún pueden corroerse y manchar la carga.
La Guía de resolución de problemas de Juhong identifica un aspecto poco intuitivo de la tensión del fleje. Apretar más el fleje no siempre es la mejor solución cuando las bandas llegan flojas tras la exportación. Sobretensar las bandas aplasta los separadores de madera blanda o comprime las patas inferiores desalineadas, que luego se asientan con el balanceo del buque y generan holgura. Aplique los cinco controles de disposición indicados para lograr un flejado confiable en contenedores de exportación.
- Alinee de manera uniforme los lingotes base autopaletizados de la capa inferior antes de aplicar tensión para que los flejes transversales compriman un perímetro plano en lugar de salvar huecos.
- Coloque de 3 a 4 bandas transversales espaciadas uniformemente para sujetar las capas verticalmente y agregue 1 o 2 bandas longitudinales para evitar el desplazamiento telescópico de los lingotes durante el frenado del contenedor.
- Guíe el fleje de empaque dentro de las ranuras fundidas empotradas o lejos de las zonas de entrada de las horquillas del montacargas para que las puntas no mellen la banda durante la carga.
- Utilice fleje de PET para embalaje negro o verde estabilizado contra rayos UV siempre que los paquetes esperen en patios portuarios antes de cargarse en contenedores.
- Combine las bandas de unificación con calzos, bolsas de aire o amarres del transportista, ya que los flejes del paquete mantienen la pila unida como un solo pallet en lugar de anclarla al piso del contenedor.
Las instalaciones que manejan una combinación de barras, bobinas y pilas no ferrosas junto con lingotes pueden estandarizar las disposiciones de línea de producción basándose en nuestro manual sobre sistemas de flejado para centros de distribución de metales. Allí se detalla cómo alinear simultáneamente soluciones de flejado para diversos formatos de metal pesado.
Costo, pedido mínimo (MOQ), plazo de entrega y selección de proveedores de fleje de PET de trabajo pesado de 19 mm
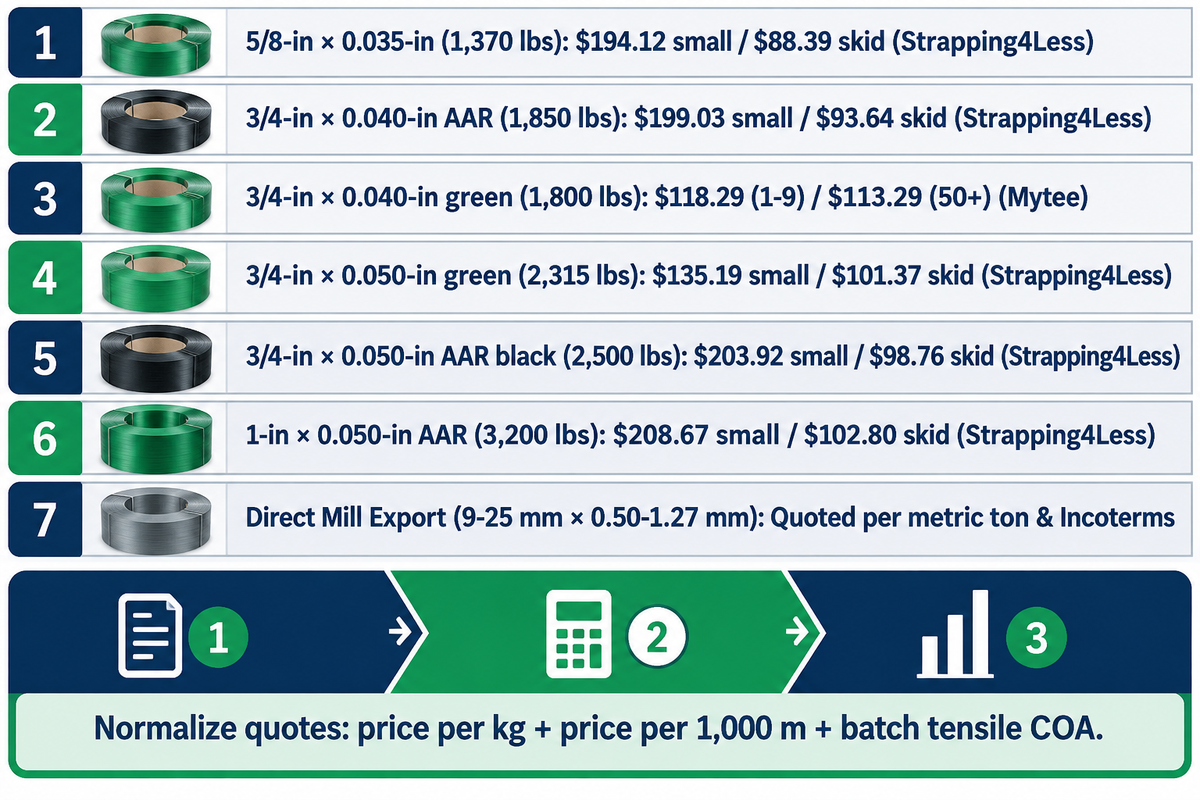
Los precios verificados en noviembre de 2026 de distribuidores en EE. UU. para fleje de PET de trabajo pesado de 3/4-inch (19 mm) van de $118.29 a $203.92 por bobina individual según las ofertas publicadas. Los pallets completos de 24 a 28 bobinas bajan a $93.64–$101.37 por bobina. Los pedidos de exportación directa de fábrica se cotizan según el peso neto del fleje, el grado de la resina, los Incoterms y la cantidad mínima de pedido, todo expresado en toneladas métricas.
Los equipos de compras observan grandes diferencias de precio en los listados de bobinas en línea, ya que estos no informan el peso neto de la bobina ni la estructura de la resina. El precio de una bobina de 44.75 lb de fleje de 3/4″ × 0.050″ no puede compararse directamente con el de una bobina de 50 lb de fleje de 3/4″ × 0.040″. Los compradores deben convertir cada oferta a precio por kilogramo y precio por 1,000 metros a igual resistencia a la rotura. Los rollos plásticos de empaque de menor precio pueden emplear sustitutos compuestos tejidos o material reprocesado delgado con soldaduras irregulares. Normalice todas las cotizaciones dividiendo el precio entregado de la bobina entre la masa neta de polímero (sin el núcleo de cartón) y revisando los certificados de tracción del lote.
| Canal y fuente verificada | Medida del fleje y carga de rotura | Especificación de bobina | Precio en pedido pequeño | Pallet completo / nivel por volumen |
|---|---|---|---|---|
| Distribuidor en EE. UU. (Strapping4Less, nov 2026) | 5/8-inch × 0.035-inch AAR (1,370 lbs) | Bobina de 3,800 ft | $194.12 (1–3 bobinas) | $88.39 (pallet de 28 bobinas) |
| Distribuidor en EE. UU. (Strapping4Less, nov 2026) | 3/4-inch × 0.040-inch gofrado AAR (1,850 lbs) | Bobina de 3,000 ft, 50 lb | $199.03 (1–3 bobinas) | $93.64 (pallet de 28 bobinas) |
| Distribuidor en EE. UU. (Mytee Products, nov 2026) | 3/4-inch × 0.040-inch verde (1,800 lbs) | 3,000 ft, núcleo de 16×6 in. | $118.29 (1–9 rollos) | $113.29 (50+ rollos) |
| Distribuidor en EE. UU. (Strapping4Less, nov 2026) | 3/4-inch × 0.050-inch verde gofrado (2,315 lbs) | Bobina de 2,300 ft, 44.75 lb | $135.19 (1–3 bobinas) | $101.37 (pallet de 24 bobinas) |
| Distribuidor en EE. UU. (Strapping4Less, nov 2026) | 3/4-inch × 0.050-inch negro AAR (2,500 lbs) | Bobina de 2,300 ft | $203.92 (1–3 bobinas) | $98.76 (pallet completo) |
| Distribuidor en EE. UU. (Strapping4Less, nov 2026) | 1-inch × 0.050-inch AAR (3,200 lbs) | Bobina de trabajo pesado | $208.67 (1–3 bobinas) | $102.80 (pallet completo) |
| Fábrica directa / extrusor de exportación | 9–25 mm × 0.50–1.27 mm a medida | Bobinas estándar o jumbo | Solicitar cotización (el MOQ varía según especificación) | Cotizado por tonelada métrica e Incoterms |
Los niveles por volumen reducen el costo unitario de distribuidor a menos de la mitad al pasar de 1–3 bobinas de prueba ($199.03) a un pallet completo de 28 bobinas ($93.64). Ambos distribuidores estadounidenses ofrecen rollos individuales para ensayos. Las cotizaciones directas de fábrica para un MOQ por tonelada métrica dependen del grado de resina y de la ruta marítima, mientras que los comentarios comerciales de Greenbridge señalan que las recientes políticas comerciales de EE. UU. y los aranceles a la importación de acero pueden alargar las cadenas de suministro y los plazos de entrega del fleje de acero, lo que lleva a algunas plantas a homologar alternativas de poliéster.
¿Qué proveedores industriales fabrican fleje de PET de trabajo pesado y sistemas automáticos para líneas de lingotes?
Los compradores industriales distinguen entre fabricantes de equipos y extrusores de bobinas consumibles de PET. Entre los especialistas verificados en equipos se encuentran Packway Machines (flejadoras para lingotes metálicos), FROMM (herramientas de flejado a batería como la P329S), Signode (sistemas de flejado y acero) e Itipack (equipos de flejado sin sello). Teufelberger es proveedor de fleje de PET para la industria metálica y extrusores como UD Packaging producen bobinas consumibles de PET. Adquiera bobinas consumibles de PET directamente de un extrusor si ya utiliza una herramienta homologada, o recurra a proveedores de maquinaria para cabezales de flejado y transportadores automatizados si va a comprar equipos nuevos.
Las fundiciones que operan cabezales automatizados establecidos o herramientas a batería homologan a los extrusores directos mediante cuatro verificaciones medibles. Audite la trazabilidad de gestión de calidad ISO9001 y los certificados de análisis (COA) de tracción de fábrica o de terceros como SGS. Asimismo, pruebe la rectitud de curvatura lateral en pistas automatizadas y la resistencia repetible a la tracción de la soldadura por fricción en su modelo exacto de cabezal. UD Packaging extruye fleje de PET en su propia planta de Jiangyin, China, en anchos estándar de 12, 16 y 19 mm y en bobinas fabricadas a pedido de 9–25 mm × 0.50–1.27 mm. Los ejemplos publicados de 16 mm especifican 3,900 N a 0.6 mm, 4,600 N a 0.8 mm y 5,600 N a 1.0 mm. Utilice nuestra lista de verificación de abastecimiento y control de calidad de fleje de PET para auditar certificados de lote y corridas de muestra antes de firmar contratos anuales de suministro.
Lista de verificación de ensayo en planta previa a la producción y tabla de datos de RFQ para flejado de lingotes
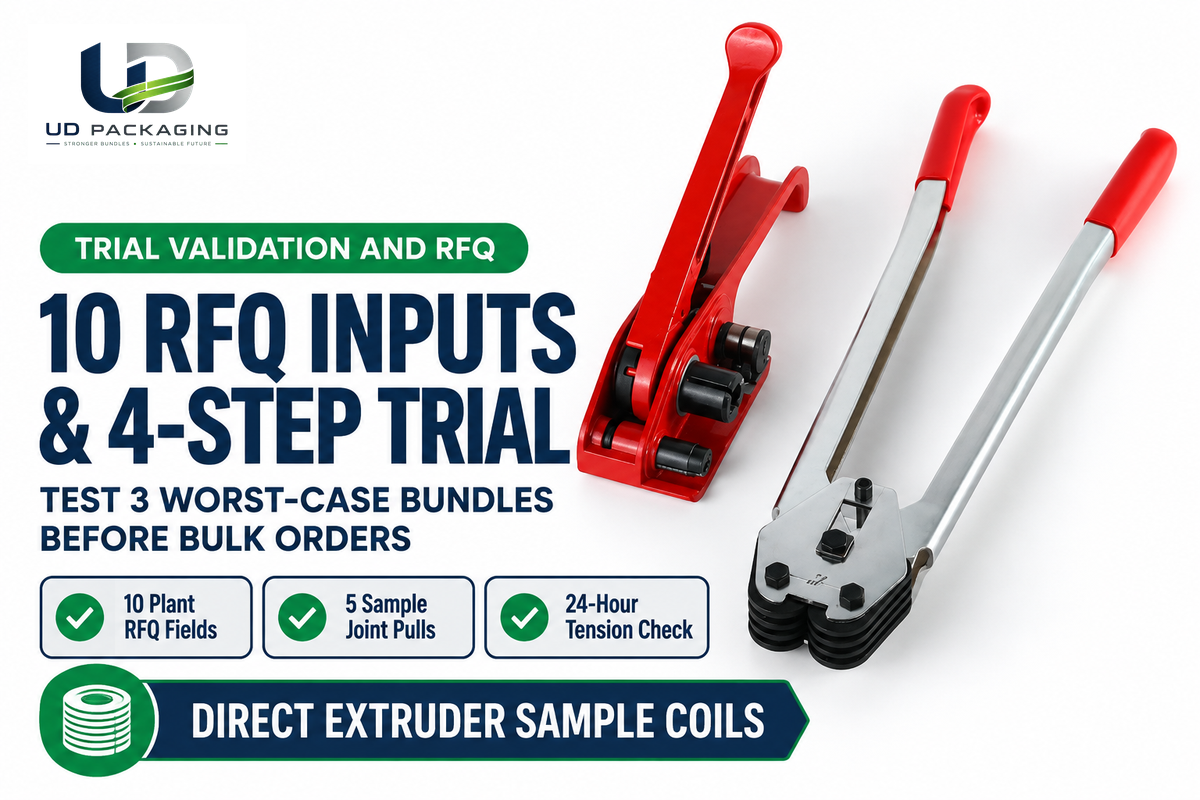
Reúna diez datos verificados en planta y combínelos en una sola hoja de especificaciones antes de considerar un pedido por volumen o convertir una línea de producción de lingotes. Valide bobinas de muestra en al menos tres paquetes del caso más exigente y realice una verificación nocturna de retención de tensión tras el enfriamiento. No asuma la resistencia a la rotura requerida solo a partir del ancho del fleje y confirme los límites térmicos y de bordes antes de emitir un pedido por volumen.
| # | Parámetro de RFQ | Qué debe medir su planta | Por qué cambia la selección del fleje |
|---|---|---|---|
| 1 | Aleación y formato del lingote | Lingotes de Al, Zn, Pb, Sn, barras en T o bloques (sows) | Define el cumplimiento con la bolsa de metales y el trabado de la pila |
| 2 | Masa y perímetro del paquete | kg netos por pila, L × A × H (mm) | Determina el número de flejes y el consumo en metros por bobina |
| 3 | Temperatura de contacto más alta | Lectura con termopar de contacto tras la estabilización térmica (°C) | Verificación de la Compuerta 1 frente al límite de metal frío del proveedor (p. ej., ~60 °C TYCOON PET) |
| 4 | Condición de bordes y cantoneras | Desbarbado vs. rebaba; cantoneras de HDPE o acero | Verificación de la Compuerta 2 contra cizallamiento y fisuración |
| 5 | Ancho y espesor objetivo | mm métricos (p. ej., 16 × 1.0, 19 × 1.0, 19 × 1.27) | Debe coincidir con las holguras de guía del cabezal de flejado |
| 6 | Resistencia mínima a la rotura | Carga de rotura requerida en N o lbf (no solo el ancho) | Base de la evaluación de 4 factores y de la aceptación por COA |
| 7 | Acabado superficial y color | Liso vs. gofrado; verde o negro UV | Se ajusta al agarre de la placa de soldadura y a la exposición UV exterior |
| 8 | Modelo de herramienta o cabezal de máquina | Selladora manual, herramienta a batería o arco automático | Define método de unión, compatibilidad de espesor y tolerancia de curvatura; verificar con ensayo de tracción |
| 9 | Límites de núcleo y peso de bobina | 406 × 152 mm (16×6 in.) o núcleo personalizado para devanador | Evita tirones de desenrollado en los soportes existentes |
| 10 | Modo de transporte y volumen | Camión, ferrocarril o contenedor marítimo; toneladas métricas mensuales | Determina factor de seguridad y MOQ por pallet frente a exportación |
- Registre las temperaturas más altas de contacto con el fleje tras el enfriamiento térmico e inspeccione cada esquina en busca de rebabas afiladas antes de enhebrar las bobinas de muestra.
- Realice cinco uniones de muestra consecutivas con su herramienta de producción, verifique una fusión uniforme sin bordes quemados y ejecute ensayos de tracción frente a la eficiencia de unión requerida.
- Fleje tres pilas de peso completo en la condición más exigente con cantoneras instaladas y luego ejecute maniobras normales de izaje con montacargas, frenado brusco y traslados en doble apilamiento.
- Después de 24 horas de asentamiento a temperatura ambiente, revise todas las uniones, cantoneras y la firmeza del fleje antes de aprobar el suministro por volumen.
¿Ya definió las dimensiones de bobina y los rollos de muestra para sus paquetes de lingotes enfriados? Envíe sus diez datos de RFQ, el modelo de cabezal y la resistencia a la rotura prevista en nuestras especificaciones de fleje de PET industrial para solicitar bobinas de muestra y una cotización directa de fábrica. UD Packaging suministra directamente bobinas de fleje de PET extruido y coordina ensayos de muestra; no suministramos bancos de prueba de tracción dedicados, mallas protectoras ni servicio de reparación de flejadoras.
Preguntas frecuentes sobre el fleje de PET para lingotes metálicos
¿De qué está hecho el fleje de PET?
El fleje de PET se extruye a partir de resina de tereftalato de polietileno, combinando a menudo escamas limpias de botellas recicladas con resina virgen y modificadores de impacto. Una vez extruido y enfriado, los fabricantes estiran longitudinalmente el PET sólido para alinear las cadenas poliméricas. Esta orientación mejora la resistencia a la tracción y la recuperación elástica para paquetes pesados rígidos según ASTM D3950-23 Tipo IV.
¿Qué significa fleje de PET en el empaque industrial de metales?
En el empaque industrial, el fleje de PET se refiere al fleje de poliéster de alta resistencia a la tracción que constituye una solución de sujeción no corrosiva para lingotes pesados enfriados, como los de aluminio y zinc. En comparación con las bandas ligeras de polipropileno, el poliéster puede conservar una tensión de sujeción sostenida durante largos ciclos de tránsito y, frente al acero al carbono, evita la oxidación del fleje y reduce el riesgo de latigazo al corte.
¿El fleje de PET para lingotes metálicos se oxida o mancha los paquetes de aluminio durante la exportación?
No, el fleje de poliéster es completamente no metálico y no se oxida ni se corroe, ni deja marcas de óxido de hierro en los lingotes de aluminio, zinc o estaño durante el transporte marítimo húmedo. En rutas de exportación húmedas, utilice el PET junto con cantoneras poliméricas no metálicas, ya que los recubrimientos galvanizados dañados aún pueden corroerse y transferir marcas superficiales bajo condensación sostenida.
¿Se pueden izar los paquetes de lingotes metálicos sujetándolos por el fleje de PET?
No ice paquetes de lingotes sujetándolos por el fleje de PET ni por el fleje de acero. Las bandas de empaque unifican las pilas únicamente para su manipulación y transporte. Realice siempre el izaje introduciendo las horquillas del montacargas por las aberturas de la base o mediante eslingas de grúa certificadas.
¿Cómo debe validarse un ensayo de flejado de lingotes de aluminio antes de la conversión total?
Comience confirmando que la esquina de contacto más caliente del lingote permanezca dentro del límite de metal frío de su proveedor de PET tras la estabilización térmica del núcleo. Utilice un termopar de contacto. A continuación, realice cinco soldaduras por fricción con su cabezal real a batería o automatizado y verifique tanto una fusión limpia como la resistencia a la tracción. Fleje tres paquetes de peso completo con protección de bordes retenida, ejecute ciclos normales de frenado con montacargas y apilamiento, y vuelva a comprobar la tensión retenida tras el asentamiento nocturno. Apruebe la conversión por volumen solo cuando no se presenten muescas en el fleje, deslizamientos en la soldadura ni lazos flojos.
¿Funcionan mejor los flejes de PET lisos o gofrados con sellos metálicos dentados?
El PET gofrado suele sujetar mejor los sellos metálicos dentados para fleje en tenazas manuales porque su textura superficial ayuda a que los dientes muerdan con firmeza. El PET liso resulta más adecuado para cabezales de soldadura por fricción y ultrasónicos, ya que genera un mejor sellado al fundir superficies planas con menor atrapamiento de aire.
¿Por qué se afloja el fleje de PET en paquetes de metal fundido después del enfriamiento nocturno?
Existen tres causas principales para el aflojamiento nocturno. La primera es que flejar lingotes calientes permite que el calor del núcleo rebote hacia el rango de transición vítrea de 70–85 °C del PET, acelerando la relajación de tensiones. La segunda causa es el asentamiento de lingotes base irregulares y de separadores de madera blanda bajo el elevado peso de la pila. La tercera causa es que las soldaduras por fricción se abren cuando las herramientas se retiran antes de que concluya el enfriamiento. Mida la temperatura de contacto estabilizada, escuadre primero la capa inferior de lingotes y verifique el tiempo de enfriamiento de la soldadura en su cabezal.
¿Qué medida de núcleo de bobina se adapta a las flejadoras automáticas de lingotes?
Las líneas de producción de lingotes de alta velocidad utilizan bobinas más grandes o específicas para la máquina, ajustadas al diámetro interior y al ancho exterior del mandril devanador según lo especificado por el fabricante del cabezal. Los núcleos estándar de 406 × 152 mm (16 × 6 in.) publicados por Mytee Products y Strapping4Less sirven para equipos manuales y semiautomáticos. Para las dimensiones específicas de su mandril, verifique su RFQ antes de realizar el pedido.
Revisado por el equipo técnico de UD Packaging.
Referencias y fuentes
- London Metal Exchange (LME), Notas de orientación para aleaciones de aluminio (Apéndice D: Especificaciones de flejado, Tablas 1, 2 y 4) lme.com
- London Metal Exchange (LME), Especificaciones de contratos físicos de aluminio de la LME lme.com
- 49 CFR § 393.104 (Normas para dispositivos de sujeción de carga), § 393.102 y 393.5 – ecfr.gov.
- ASTM International/iTeh Standards ASTM D3950-23: Especificación estándar para flejes no metálicos (y métodos de unión) standards.iteh.ai
- Catálogo de normas iTeh, ASTM D3953-15(2022): Especificación estándar para flejes planos de acero y sellos – standards.iteh.ai
- Teufelberger Strapping, Industria metálica: flejes de alto rendimiento para productos siderúrgicos (límites operativos de TYCOON PET) teufelberger.com
- NETZSCH Analyzing & Testing, Propiedades térmicas y análisis DSC del tereftalato de polietileno (PET) analyzing-testing.netzsch.com
- Oak Ridge National Laboratory (ORNL), Cristalización inducida por orientación del tereftalato de polietileno impact.ornl.gov
- Signode Industrial Group, Especificaciones de fleje de acero (Apex uso regular y Magnus alta resistencia) signode.com
- National Safety Council Safety+Health Magazine, Seguridad en el flejado de acero (guía de corte y retroceso de Wyoming DWS) safetyandhealthmagazine.com
- FROMM Packaging Australia, Manual del usuario de la herramienta de flejado plástico a batería modelo P329S (referencia DIN EN 13394) fromm-pack.com.au
- Itipack Systems, Referencias de eficiencia de unión en flejado de acero y sin sello de máxima seguridad itipack.com
- Packway Machines, Especificaciones de máquinas flejadoras para lingotes metálicos packwaymachines.com
- Technopet, Conformidad con normas de calidad (ASTM D3950 y DIN EN 13394) technopet.com.pk
- Greenbridge, Evite el alza de precios por aranceles al acero: transición al fleje de PET greenbridge.com
- Juwo Plastic (PETPackingStrap), Guía de medidas y resistencia a la rotura del fleje de PET petpackingstrap.com
- USPTO / Google Patents, US12397943B2 (dispositivo manual de flejado) y WO2013059555A1 (fleje de poliéster resistente a la fisuración) patents.google.com
- Strapping4Less, Catálogo de precios entregados por bobina y pallet de fleje de poliéster PET (verificado en noviembre de 2026) strapping4less.com
- Mytee Products, Rollo de fleje de poliéster PET verde de 3/4″ × 0.040″ × 3,000′ con núcleo de 16×6 (SKU POLYS-34040, verificado en noviembre de 2026) myteeproducts.com
- HB Sub Noor, Errores comunes en el flejado y cómo evitarlos: guía práctica hbsubnoor.com
- Juhong Packaging, ¿Por qué se afloja el fleje de PET después del transporte? – jsjhpackaging.com
- UD Packaging, Especificaciones y alcance de fabricación de fleje de PET udpackaging.com