Comuníquese con UD Packaging Company

Actualizado en agosto de 2026
Las herramientas de flejado son los tensores, las selladoras, los cortadores y las máquinas que colocan y fijan el fleje alrededor de una carga, y elegir la opción equivocada es un error menos evidente y más costoso de lo que la mayoría de los compradores espera: la herramienta determina la uniformidad con la que se sujeta la carga, cuántos operadores requiere una aplicación y cuántas lesiones relacionadas con el fleje se acumulan durante un turno. Esta guía explica los seis mecanismos principales, cómo elegir una herramienta y un método de unión adecuados para el material del fleje, cuándo las herramientas manuales aún superan a la automatización, qué causa realmente las lesiones relacionadas con estas herramientas, cómo mantenerlas en funcionamiento y cuánto cuestan en realidad una vez que se contabilizan la mano de obra y el tiempo de inactividad.
Especificaciones rápidas
| Tensor/selladora manual | Bajo volumen, uso portátil, sin necesidad de compresor ni batería |
| Herramienta combinada a batería | Volumen medio, inalámbrica, tensa + sella + corta en un solo movimiento |
| Herramienta neumática | Alto volumen, estaciones de línea fija, tensión uniforme |
| Máquina semiautomática/totalmente automática | Perfil de paquete repetitivo, máxima producción por operador |
¿Qué es una herramienta de flejado y cómo funciona realmente?
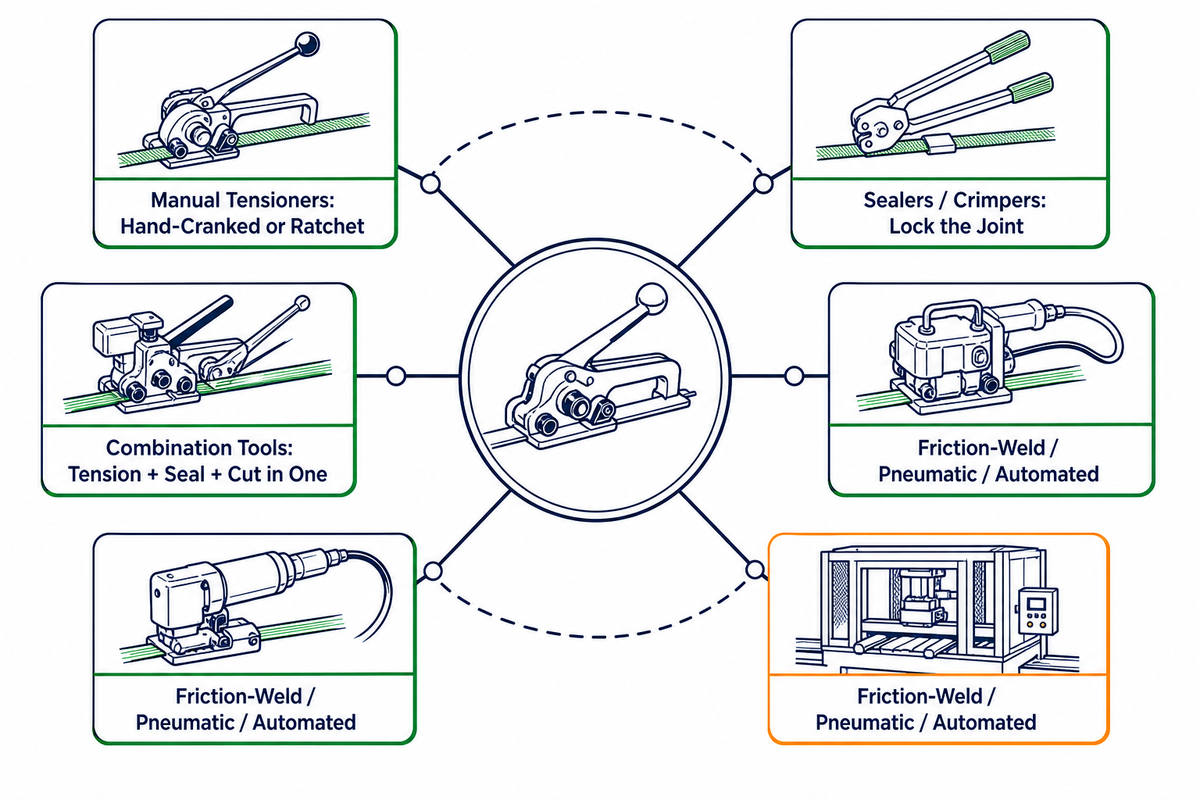
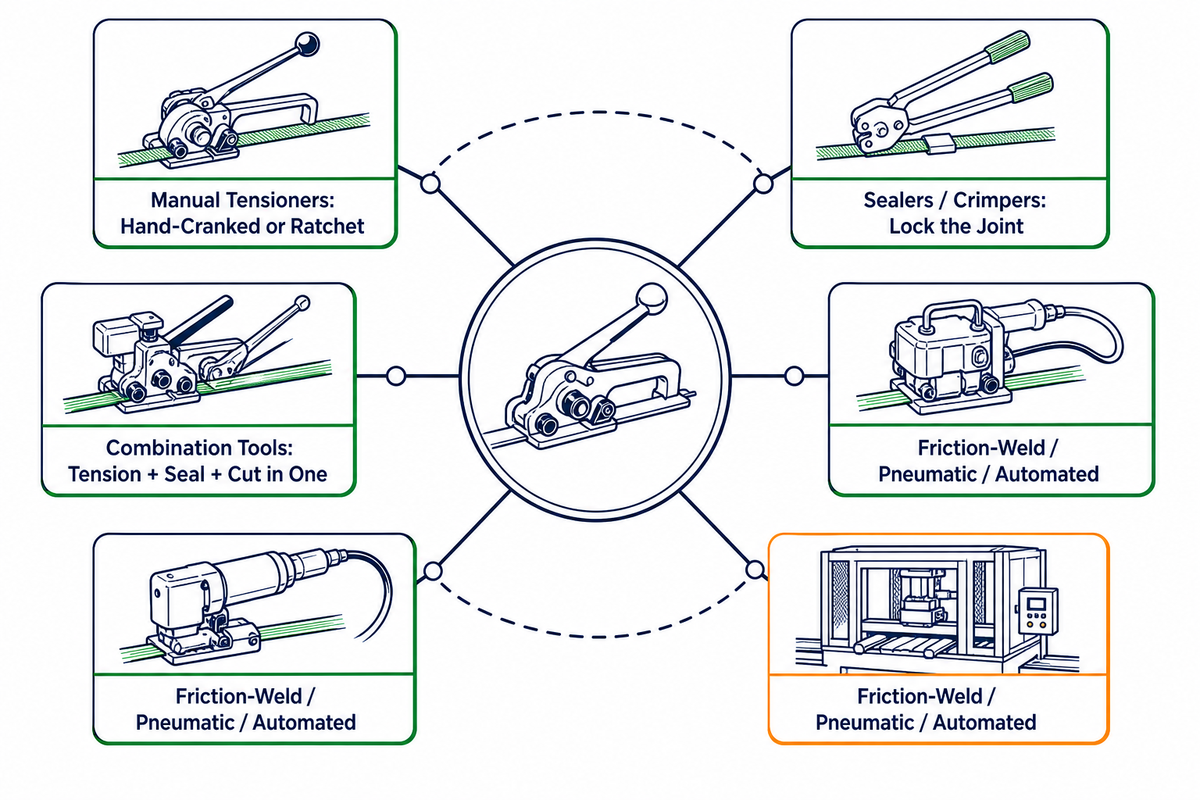
Las herramientas para tensar, sellar y cortar flejes proporcionan esa función mecánica, a diferencia del propio material de flejado, cuya función principal es mantener la tensión. Estas herramientas (incluidas las herramientas para fleje o cinta de acero diseñadas para flejes de acero al carbono y las herramientas para flejes plásticos diseñadas para flejes de polipropileno o poliéster) comprenden unos seis mecanismos que cubren casi todos los trabajos de una línea de empaque: tensores manuales, selladoras o engarzadoras, herramientas combinadas, herramientas de soldadura por fricción (o termosellado), herramientas neumáticas de flejado y máquinas flejadoras automáticas.
La lógica para compatibilizar la herramienta con el material sigue la norma ASTM D4675, la guía estándar para seleccionar y utilizar materiales de flejado plano. Los resultados generales de búsqueda sobre este tema suelen mencionar esas mismas cinco o seis categorías, pero rara vez explican cómo se opera o implementa realmente cada una. Por lo general, estas son las áreas en las que finalmente se basa una decisión de compra y, francamente, algunas explicaciones mecánicas básicas y tablas comparativas son justo lo que busca la mayoría de los compradores.
Cada mecanismo implica ventajas y desventajas en cuanto a portabilidad, seguridad y compatibilidad con flejes; las siguientes secciones analizan este equilibrio en cada mecanismo y luego relacionan los mecanismos y materiales con la seguridad, el mantenimiento y el costo.
Los 6 tipos principales de herramientas de flejado y cómo funciona cada uno
Cada herramienta de flejado cumple una o más de tres funciones: tensar (ajustar), sellar o cortar. Esto se basa directamente en los seis mecanismos mencionados anteriormente: tensores manuales, selladoras, herramientas combinadas, herramientas de soldadura por fricción, herramientas neumáticas y máquinas automáticas. Las seis variedades de herramientas más populares se diferencian principalmente por cuántas de esas tres funciones realizan y por su potencia (es decir, por la fuente de energía que utilizan). Un tensor ajusta el fleje, mientras que una selladora o engarzadora asegura la unión, posiblemente mediante un sello, también llamado clip o hebilla. Una herramienta combinada realiza las tres acciones en secuencia, pero en una sola operación; una máquina flejadora completa está diseñada para maximizar la producción por hora. La posibilidad de ajustar la tensión, disponible en algunas herramientas, permite utilizar el mismo dispositivo en trabajos de flejado más o menos exigentes.
| Tipo/configuración de herramienta | Mecanismo | Compatibilidad habitual con flejes | No adecuada para |
|---|---|---|---|
| Tensor manual con rueda de alimentación | Una rueda accionada mediante manivela sujeta y arrastra el fleje por fricción | PP, PET (grado manual/para herramientas) | Líneas de alto volumen, fleje de acero de más de ~0.03 in (0.76 mm) de espesor |
| Tensor manual de trinquete | La palanca de trinquete enrolla el fleje en un husillo | Acero, PET reforzado | Líneas repetitivas de ciclos rápidos |
| Selladora de muesca/engarzado | Deforma un sello metálico alrededor de los flejes superpuestos para asegurar la unión | Acero, PET con sellos metálicos | Sistemas de flejado plástico sin sello |
| Herramienta de soldadura por fricción (termosellado) | Hace vibrar o calienta los extremos superpuestos del fleje hasta fusionar el plástico | PP, PET (superficie gofrada) | Fleje de acero, fleje de superficie lisa/encerada |
| Herramienta combinada (manual) | Un solo cuerpo tensa, sella y corta mediante un único movimiento de sujeción | PP, PET, acero ligero | Acero de calibre muy grueso que excede la capacidad de las herramientas manuales |
| Herramienta combinada a batería | Tensado + soldadura/sellado + corte motorizados, sin cable | PP, PET | Uso continuo durante varios turnos sin baterías de repuesto |
| Tensor/selladora neumática | Un cilindro de aire comprimido proporciona tensión + engarzado uniformes | Acero, PET reforzado | Instalaciones sin línea de aire comprimido |
| Cortador (específico) | Una cuchilla de cizalla o guillotina corta el fleje | Todos los materiales, con el tamaño adecuado para el ancho del fleje | Tensado o sellado (solo corta) |
| Máquina flejadora semiautomática/totalmente automática | Alimentación, retracción, tensado, sellado y corte motorizados en una estructura fija o portátil | PP, PET (grado para máquina, sin empalmes) | Paquetes de formas irregulares o de una sola vez |
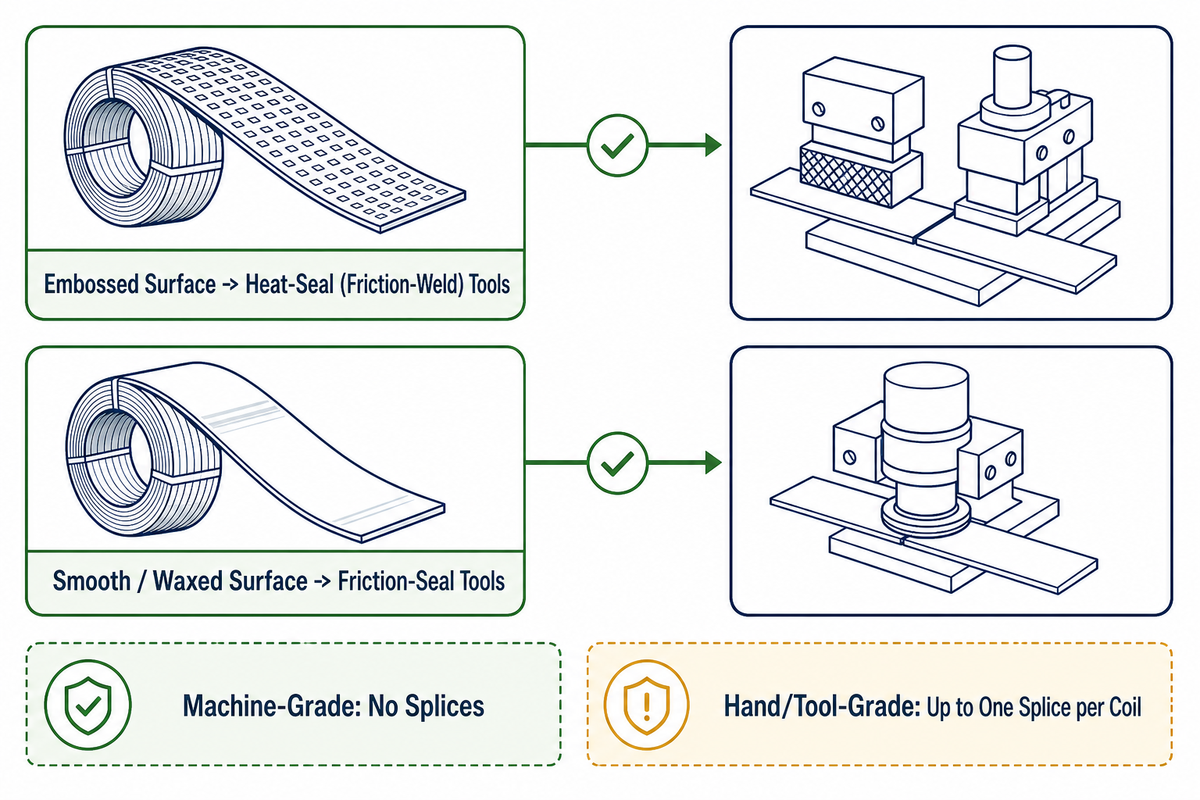
El grado del fleje es tan importante como la propia herramienta, una distinción contemplada en las clasificaciones de flejes y sellos de acero de la norma ASTM D3953. El fleje de grado para máquinas/sistemas se suministra sin empalmes para que pueda pasar por una herramienta automática de alta velocidad sin interrupciones en la bobina; el fleje de grado manual/para herramientas puede tener hasta un empalme por bobina, algo que un mecanismo de alimentación automática no tolerará, pero sí una herramienta manual o a batería. El acabado superficial también tiene un mecanismo de unión correspondiente: el fleje de superficie gofrada está diseñado para equipos de termosellado (soldadura por fricción); el fleje de superficie lisa, a menudo encerada, está diseñado para herramientas de sellado por fricción. Usar una herramienta inadecuada para el acabado superficial es una causa común de uniones débiles o rotas. Los tensores para flejes plásticos y de acero son bastante similares, pero no pueden utilizarse indistintamente para embalar una carga con materiales mixtos: un fleje metálico debe pasar por una rueda apta para metal; una unidad combinada sin sello diseñada para un material destruirá un fleje diseñado para otro. Comprar un tensor para flejes plásticos en un proyecto que requiere un equipo apto para acero es un error de abastecimiento común, pero innecesario y fácil de evitar.
Del mismo modo, es importante reconocer exactamente qué demuestra la automatización de una máquina flejadora. Las máquinas flejadoras pueden automatizar el ciclo de alimentación, retracción, tensado, sellado y corte —el ciclo mecánico completo—, pero completar un ciclo no demuestra por sí solo el comportamiento posterior de liberación o distribución de la carga una vez que esta se aleja de la máquina. En otras palabras, completar un ciclo confirma que el fleje se ha dispensado hasta sus extremos; no confirma que la carga asegurada pueda soportar un trayecto en la parte trasera de un camión o el impacto de un montacargas. Los siguientes aspectos de seguridad y mantenimiento explican buena parte del motivo.
Para dar una idea de la amplitud de las especificaciones utilizadas, una línea comercial de herramientas a batería para flejes plásticos indica el siguiente rango: velocidad máxima de tensado de hasta 290 mm/s y un rango de ancho del fleje de 9 mm a 32 mm. Las listas o los folletos habituales de fabricantes en páginas de catálogo de herramientas manuales y combinadas para flejes de acero ofrecen tamaños de alrededor de 9.5 mm (3/8 pulgada) a 31.75 mm (1-1/4 pulgada) de ancho del fleje; estos son rangos observados en catálogos y publicados por los fabricantes, no cifras extraídas de la propia norma ASTM D3953, pero si está por pedir una herramienta incluida en un catálogo determinado, asegúrese de consultar su ficha técnica específica, ya que los rangos de fleje disponibles dependen de los fabricantes y de los modelos de herramientas concretos que elija.
¿Busca una comparación directa, criterio por criterio, entre las opciones manuales, neumáticas y a batería? Consulte el desglose por tipo de alimentación del tensor en nuestra Guía de flejes plásticos. En esta guía las comparamos todas según el trabajo que necesita realizar.
¿Manual, semiautomática o totalmente automática? Cómo elegir las herramientas según su producción
La elección del tipo de herramienta más adecuado entre esos seis suele depender tanto del volumen como del mecanismo. Por lo general, la automatización se amortiza más rápido en escenarios de gran volumen diario o uso frecuente, como evidencia la demanda de búsquedas relacionadas: “flejado automático” y “flejado automatizado” registran aproximadamente 2,900 búsquedas mensuales cada una con poca competencia entre anunciantes, un volumen de búsqueda muy superior al de muchas frases específicas sobre herramientas manuales. Sin embargo, el volumen por sí solo es solo una parte del problema. A continuación, presentamos cifras aproximadas de diversos distribuidores de equipos (son cifras proporcionadas por proveedores y no auditadas, por lo que deben considerarse aproximadas; reflejan una probable combinación de productos)
Costo total de propiedad durante 5 años — rangos ilustrativos informados por proveedores:
| Partida de costo | Herramienta manual/a batería | Máquina semiautomática/totalmente automática |
|---|---|---|
| Precio de compra | $150–$1,200 por herramienta | ~$3,499 en adelante para unidades automáticas básicas (según los proveedores) |
| Instalación y puesta en marcha | Mínima — conectar y usar o no requiere energía | Espacio en planta, conexión eléctrica/de aire e integración con la línea transportadora |
| Mano de obra (5 años) | Aumenta directamente según la cantidad de personal — un proveedor informa que se requieren ~8 personas para una línea totalmente manual frente a ~2 con una máquina portátil | Mano de obra incremental casi nula después de la configuración, según los datos de casos informados por proveedores |
| Mantenimiento y repuestos (5 años) | Bajo — sellos, ruedas tensoras, baterías | Más alto — motores, sensores, mecanismos de alimentación; consulte la sección de mantenimiento más adelante |
| Riesgo de tiempo de inactividad (5 años) | Bajo — una herramienta manual de repuesto cubre la mayoría de las fallas | Más alto — la falla de una sola máquina puede detener toda la línea si no hay un equipo de respaldo |
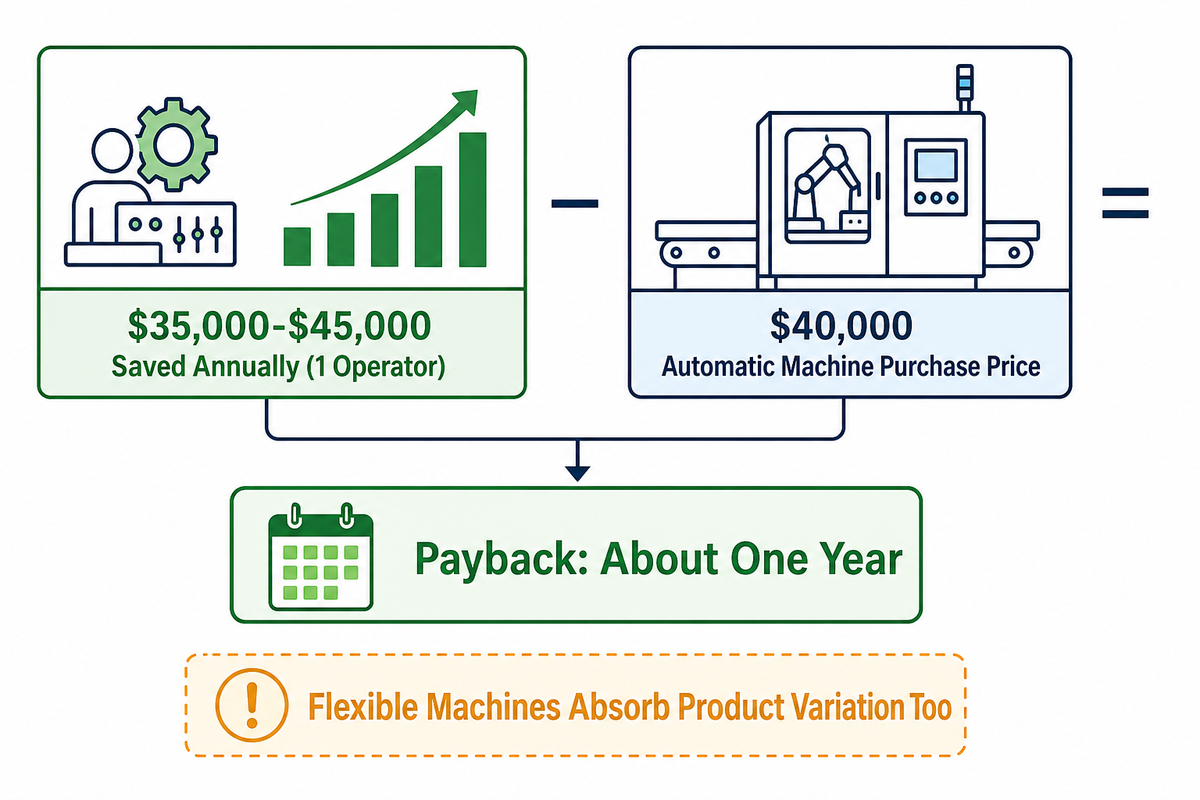
Ejemplo de amortización (solo ilustrativo, un escenario con una sola línea más pequeña que el caso de ~8 a ~2 del proveedor mencionado anteriormente; la tarifa de mano de obra, el cambio de personal y los días por año indicados a continuación son valores redondos supuestos para demostrar el método de cálculo, no cifras extraídas de una encuesta salarial gubernamental ni de un caso auditado de un proveedor): una línea que coloca 40 flejes por minuto con un costo laboral total supuesto de $18/hora requiere aproximadamente 2–3 operadores menos después de automatizarse. Con 250 días de producción al año, incluso una reducción conservadora de un operador ahorra alrededor de $35,000–$45,000 anuales solo en mano de obra, suficiente para recuperar el precio de compra de $40,000 de una máquina automática en aproximadamente un año, antes de considerar los factores de mantenimiento y tiempo de actividad. Por debajo de ese nivel de producción, el mismo cálculo simplemente no permite recuperar la inversión en un plazo comparable, que es el umbral de volumen que precisa el siguiente párrafo.
Sin embargo, ese umbral tampoco depende únicamente del volumen diario; las investigaciones de NIST orientadas a la manufactura reconocen que los robots colaborativos son adecuados para trabajos de alta variedad y bajo volumen precisamente porque se adaptan a las variaciones de las piezas con relativamente pocos cambios de programación y una menor necesidad de accesorios personalizados, lo que también complica una visión de la automatización del flejado basada únicamente en el volumen. Una planta que cambia el tamaño del producto, los flejes o el tipo de unión de una pieza entre muchas a lo largo del día no descarta automáticamente una buena amortización de la automatización; la pregunta más relevante es si la máquina específica que se está considerando es lo suficientemente flexible como para asumir esos cambios a bajo costo, de la misma forma en que un robot colaborativo absorbe las variaciones de las piezas en el ejemplo de NIST. El volumen entra en juego de inmediato, pero no se convierte automáticamente en el factor decisivo.
Herramientas manuales: cuándo la opción más sencilla sigue siendo la correcta
La palabra clave “herramienta manual de flejado” tiene el mayor costo por clic de todos los términos de esta investigación: $30.21, aproximadamente 22% más que la siguiente palabra clave investigada ($24.82); un CPC alto indica una intensa competencia entre anunciantes por esa búsqueda, lo que coincide con un comprador realmente próximo a realizar una compra (aunque no lo demuestra por sí solo); esto concuerda con que las herramientas manuales sean la opción adecuada para envíos de bajo volumen, aplicaciones en campo y operaciones que disponen de flejes y sellos, pero no de una línea de aire comprimido ni de cargadores de baterías.
También se encuentran conversaciones entre maquinistas y fabricantes acerca de herramientas para flejes plásticos en aplicaciones de envío, con debates en tiempo real entre usuarios sobre diversos tensores/selladoras manuales para PP (polipropileno), lo que refleja las dudas de los clientes potenciales al elegir herramientas manuales para operaciones de envío ocasionales o de bajo volumen en cualquier taller. Una persona comentó que adquirir herramientas de segunda mano era la forma económica de conseguirlas:
Un profesional informó que consiguió un conjunto completo usado de carro y herramientas, que incluía una bobina de fleje, sellos y un tensor/selladora, por alrededor de $140 a través de un canal local de anuncios clasificados, una fracción del costo de las herramientas nuevas para un taller que realiza flejados con poca frecuencia.
— paráfrasis de un hilo del foro practicalmachinist.com sobre la adquisición de equipos de flejado
Con menos de unas cuantas docenas de bultos de envío al día, la elección es más sencilla: casi todos los talleres descubrirían que, en este nivel de gasto mínimo, una herramienta combinada manual duradera y resistente —el tipo de selección que ASTM D4675 plantea como una decisión basada en los materiales y el uso, no solo como una comparación de precios— supera durante la mayor parte del día los costos de inversión, espacio de trabajo y mantenimiento de la automatización, independientemente de las estimaciones de costos del trabajo indicadas en la sección anterior sobre automatización. Pasar a una flejadora neumática manual para acero (la mayoría funciona con el suministro estándar de aire del taller a 90 PSI) simplemente requiere un volumen mayor que justifique disponer de una línea de aire; las cargas paletizadas ligeras o medianas suelen estar dentro de lo que una herramienta manual con buen mantenimiento puede asegurar de forma confiable, pero siempre se deben adaptar la tensión y el método de unión al peso real de la carga, en lugar de seguir una regla general.
Cómo adaptar la herramienta y el método de unión al material y grado del fleje
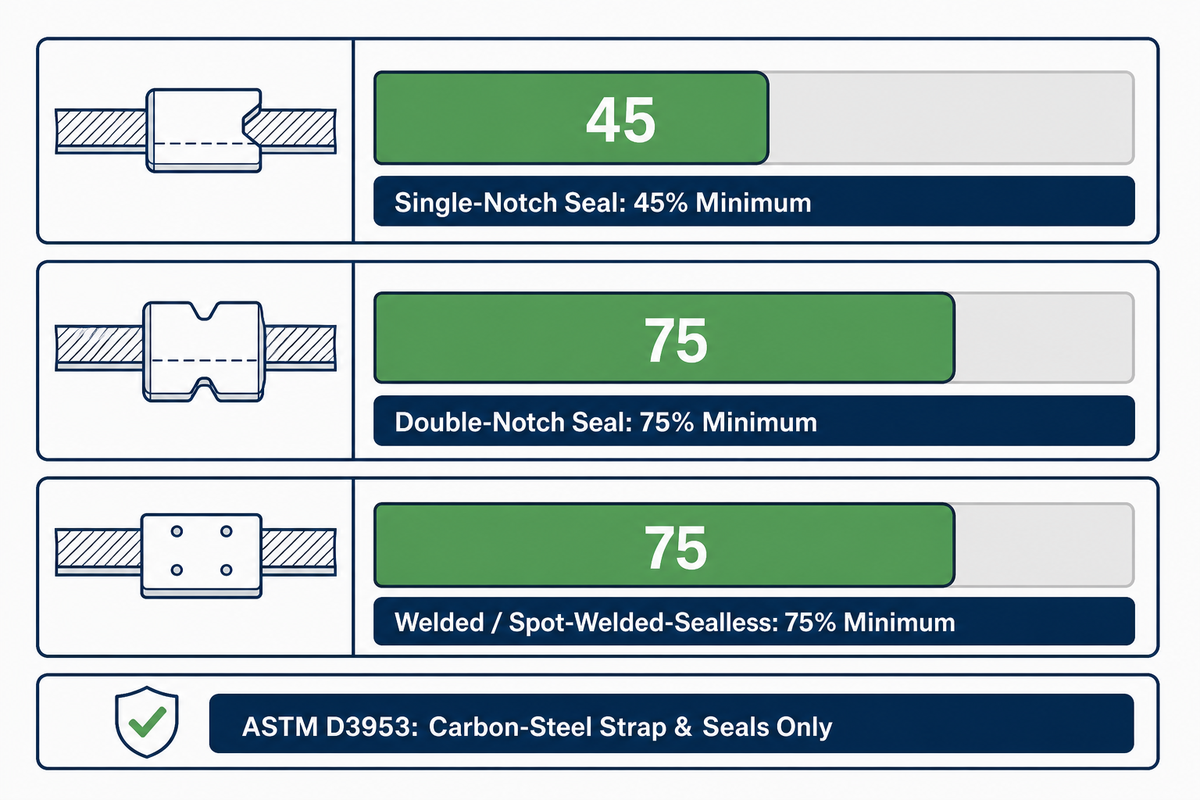
La eficiencia de la unión, no la resistencia a la tracción por sí sola, determina cuánta carga soporta realmente un fleje, y la clasificación según la fuerza bruta puede invertirse frente a la clasificación según la carga útil una vez que se considera la unión. Un fleje con una clasificación nominal más alta aún puede fallar primero en el sello si el método de unión no es compatible con la herramienta o el grado del fleje.
Nota sobre el alcance: Los datos de rotura y tracción descritos anteriormente en “Eficiencia de la unión” corresponden a los requisitos para flejes y sellos de acero al carbono establecidos en la especificación estándar identificada como ASTM D3953, que excluye explícitamente los flejes especiales y los productos de aleaciones metálicas. Tampoco abarca los flejes no metálicos de PP o PET, que se evalúan por separado conforme al documento correspondiente ASTM D3950, un proceso de evaluación completamente diferente que NO es equivalente para fines comparativos a una escala típica.
| Método de unión | Herramienta que la produce | Eficiencia mínima de la unión (D3953) |
|---|---|---|
| Sello de una muesca | Selladora de muesca/engarzado, grado de uso general | 45% |
| Sello de doble muesca | Selladora de muesca/engarzado, grado para trabajo pesado | 75% |
| Soldada / soldada por puntos sin sello | Herramienta de soldadura por puntos (apta para acero, sin sello) | 75% (disposición independiente — la terminología de sellado con muesca no se aplica a las uniones soldadas) |
En el caso de los flejes no metálicos de polipropileno (PP) y poliéster (PET), la decisión equivalente depende del grado y del acabado superficial, no de un porcentaje de eficiencia de la unión: el fleje de grado para máquinas/sistemas no tiene empalmes y es compatible con las herramientas de alimentación automática; el fleje de grado manual/para herramientas, que a veces se vende junto con herramientas manuales de flejado, puede tener un empalme por bobina y es compatible con una herramienta manual o a batería. El fleje de cordón de nailon, un cuarto material menos común, sigue una lógica de herramientas similar a la del PET. La superficie gofrada es compatible con equipos de termosellado; la superficie lisa y encerada es compatible con equipos de sellado por fricción, y combinar opciones incompatibles es la causa más común de que una unión aparentemente buena se abra prematuramente bajo carga.
Seguridad de las herramientas de flejado: qué causa realmente las lesiones
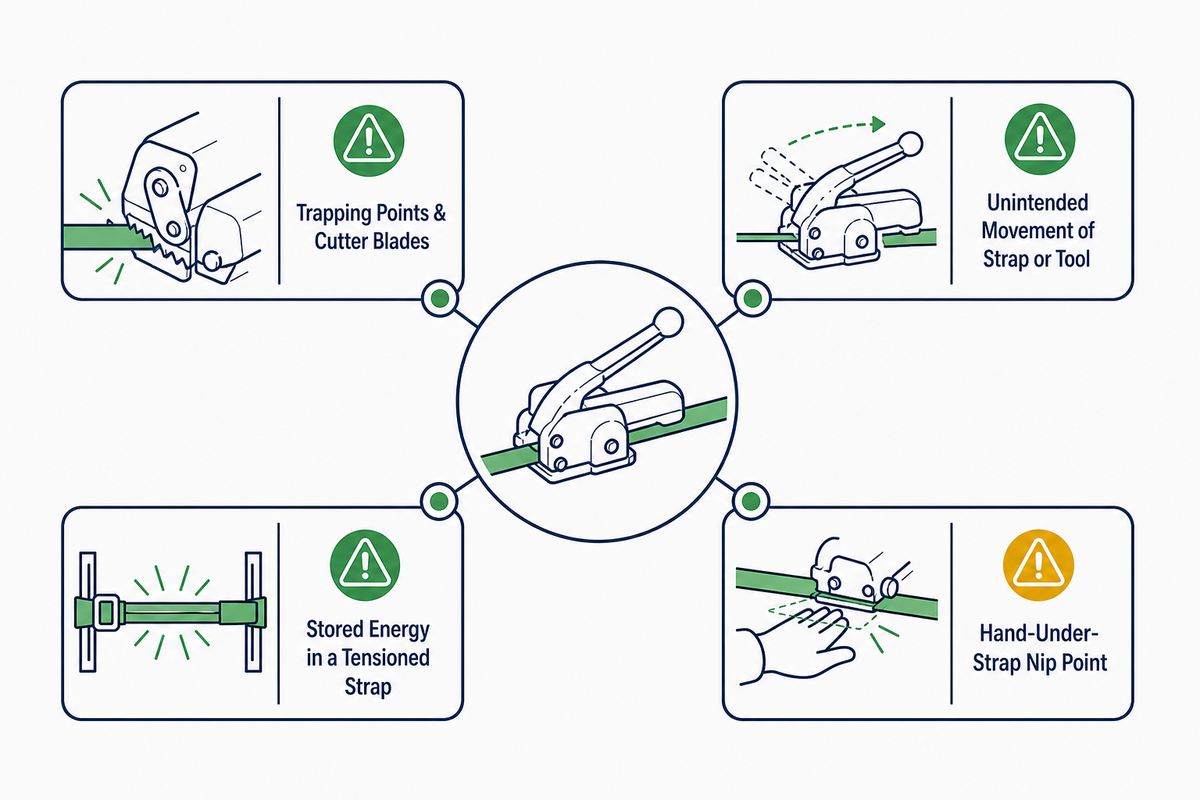
Las lesiones relacionadas con las herramientas de flejado suelen concentrarse en unos cuantos mecanismos: puntos de atrapamiento, cuchillas de corte, movimientos imprevistos del fleje o la herramienta, energía acumulada en un fleje tensado y puntos de aprisionamiento por colocar la mano debajo del fleje durante el tensado. Estos son peligros específicos, no un ejemplo genérico de “tenga cuidado”; no existe un análisis técnico publicado y accesible de los accidentes, por lo que los siguientes detalles sintetizan las normas de seguridad para herramientas y las guías publicadas por OSHA, en lugar de una bibliografía más amplia.
Un principio general de seguridad para herramientas eléctricas se aplica directamente aquí: una herramienta energizada o con el gatillo activado puede accionarse inesperadamente mientras una mano está en la trayectoria del fleje, por lo que se debe desactivar el gatillo o la fuente de energía antes de que alguien coloque la mano en esa trayectoria, no solo antes de cortar. Por otra parte, la normativa de OSHA sobre manipulación de carga en terminales marítimas, 29 CFR 1917.51(c), establece que solo se pueden utilizar herramientas de corte para cortar el fleje o la cinta metálica que asegura la carga; su jurisdicción legal se limita específicamente a la manipulación de carga marítima, pero conviene seguir el principio subyacente (nunca improvisar una herramienta de corte para flejes de acero tensados) dondequiera que se utilicen flejes de acero, no solo en terminales marítimas. Los flejes de acero conductores cerca de conductores energizados expuestos representan otro peligro distinto que requiere implementar controles adecuados de seguridad eléctrica en el lugar antes de manipularlos o tenderlos.
Más allá de los incidentes agudos, el uso de herramientas manuales de flejado tiene una dimensión ergonómica continua que puede pasarse por alto fácilmente si la planificación de seguridad solo considera las lesiones agudas. Las guías generales de ergonomía de CDC y NIOSH señalan la fuerza, la repetición, las posturas incómodas y las herramientas manuales vibratorias como factores de riesgo conocidos para los trastornos musculoesqueléticos, factores que se aplican directamente a un operador que utiliza un tensor manual de trinquete o una herramienta combinada durante decenas de ciclos por turno. Ninguna de las tres páginas de competidores examinadas para esta guía menciona el riesgo ergonómico; rotar las tareas con herramientas y elegir una herramienta a batería o neumática para estaciones con muchas repeticiones son medidas concretas de control.
El exceso de tensión está relacionado con este mismo mecanismo de peligro: un fleje que se rompe mientras está tensado puede retroceder violentamente con una fuerza considerable y golpear al operador o a un trabajador cercano; esta es otra razón por la que contar con el ajuste correcto del tensor (explicado en la sección sobre errores que aparece más adelante) es una cuestión de seguridad, no solo de calidad.
Mantenimiento de herramientas y fallas comunes
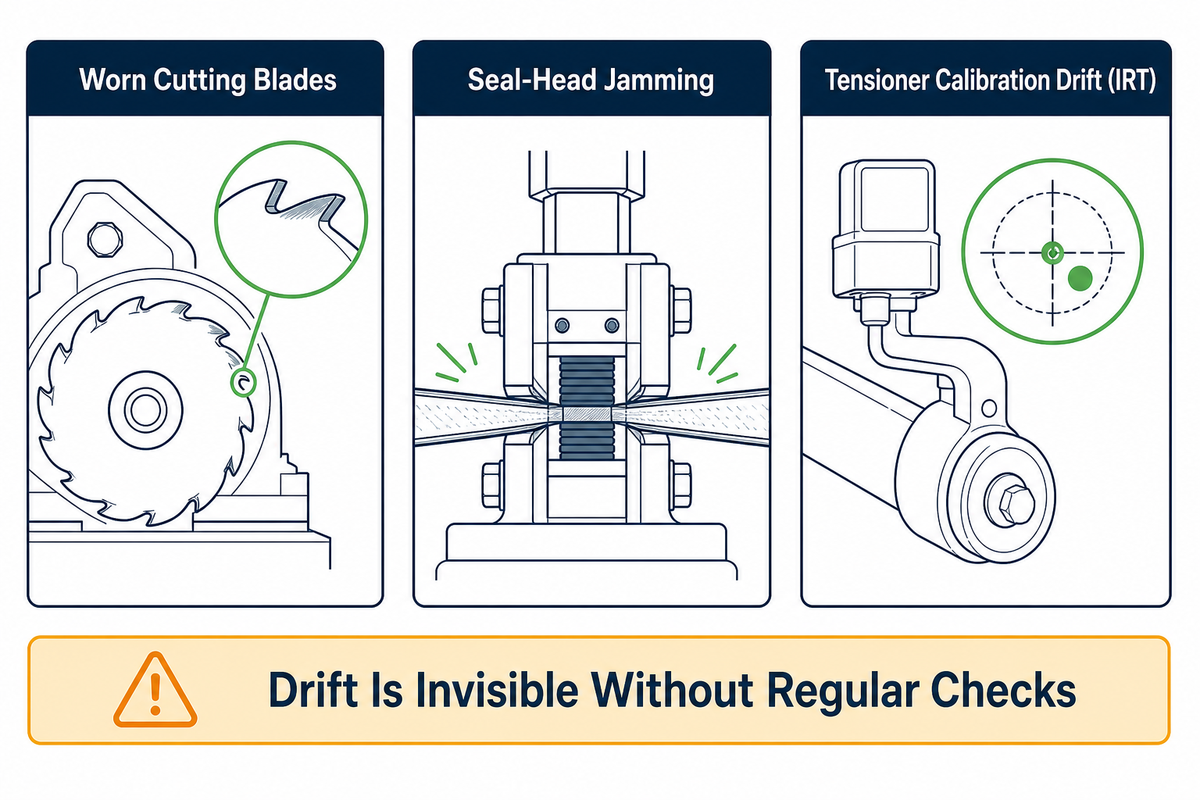
La mayoría de las fallas de las herramientas de flejado se deben a uno de estos tres factores: cuchillas de corte desgastadas, atascos en el cabezal de sellado o pérdida de calibración del tensor; los tres pueden prevenirse en gran medida con un mantenimiento rutinario y, en la mayoría de los casos, resolverse sin enviar la herramienta al servicio técnico.
Una cuchilla de corte desafilada o mellada puede retrasar considerablemente el trabajo, además de obligar al operador a ejercer demasiada fuerza para completar el corte, lo que de por sí supone otro riesgo ergonómico y de atrapamiento; por lo general, las principales causas de los atascos en el cabezal de flejado son flejes flojos o con tensión insuficiente, piezas de alimentación desgastadas o flejes dañados o de baja calidad, pero normalmente basta con realizar una limpieza más profunda, volver a lubricar y ajustar el cabezal de flejado, sin sustituir ninguna pieza.
El último punto de esta lista sin orden cronológico —no por ser menos importante, sino porque pasa inadvertido para el operador— es la desviación de la calibración del tensor. El funcionamiento parece perfecto; la herramienta simplemente aplica, sin que se note, DEMASIADA o MUY POCA tensión. Aquí entra en juego otro término de las normas: la tensión inicial retenida (IRT), un concepto que también se aborda en ASTM D4675. Esta es la tensión que permanece en el fleje una vez finalizado el proceso y retirada la tensión de la herramienta. Si el tensor se ha descalibrado, se obtiene una IRT excesiva o insuficiente sin ninguna señal visible de que la herramienta esté «averiada». Este es otro argumento a favor de comprobar periódicamente la tensión con una carga conocida, en lugar de esperar a que ocurra una falla y pensar: «Ah, todavía hace ruido». Las herramientas manuales a batería añaden un paso más a la lista de mantenimiento periódico: el cuidado de la batería. Una batería antigua y parcialmente descargada producirá una IRT fluctuante —excesiva o insuficiente— mucho antes de quedarse sin la potencia necesaria para arrancar.
Comprar o alquilar y cuánto cuestan realmente las herramientas a largo plazo
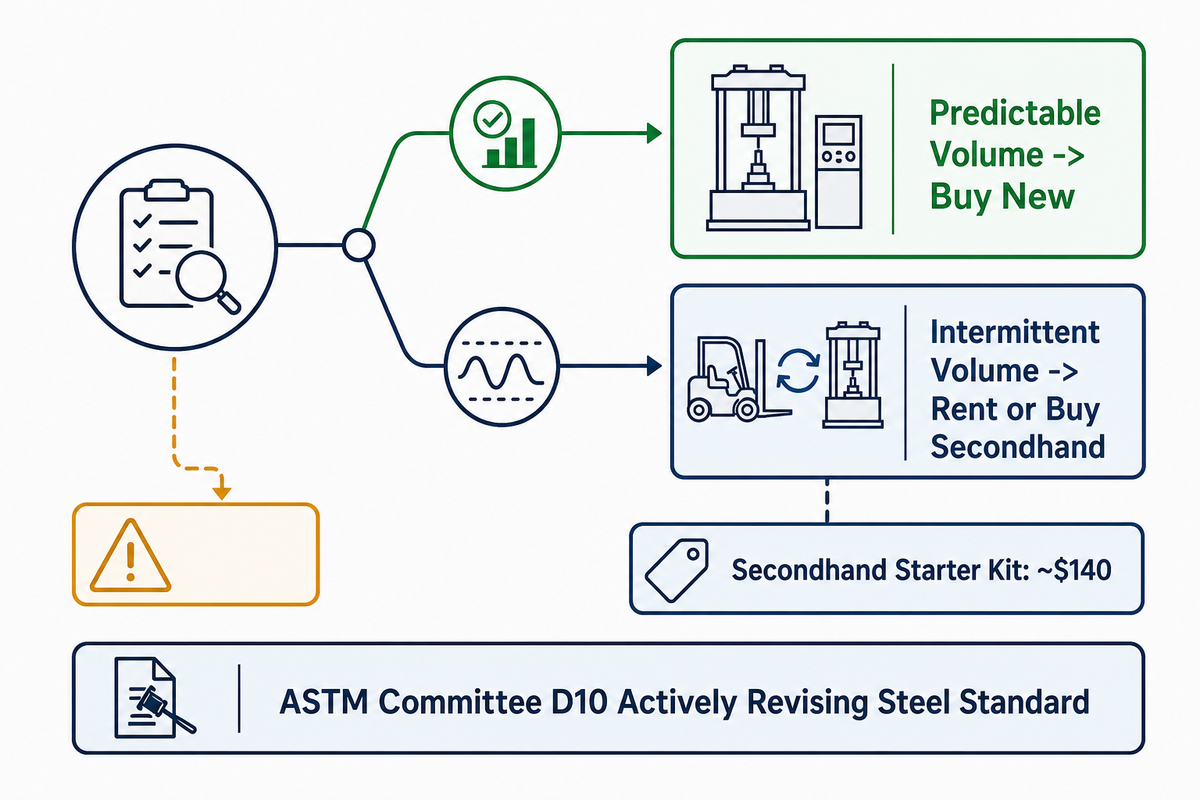
Sin embargo, también existe una convocatoria abierta y activa del Comité D10, Subcomité D10.25 de ASTM para actualizar la norma sobre flejes de acero. ¿Cuál es exactamente el motivo? Pues bien, uno de los puntos que impulsan esta iniciativa son los «numerosos cambios tecnológicos, especialmente en los métodos de cierre» ocurridos desde la última revisión completa de la norma. Este es el verdadero aspecto que exige actuar, no el porcentaje que una estimación de mercado cualquiera atribuya al crecimiento de este segmento.
Las cifras sobre el tamaño del mercado solo sirven como referencia: un conjunto de proyecciones sitúa el mercado mundial de dispositivos de flejado en unos $5.6 mil millones en 2026, con un aumento hacia los $8.1 mil millones en 2033, mientras que se estima específicamente que el sector de herramientas a batería pasará de $1.40 mil millones en 2024 a $2.98 mil millones para 2035, supuestamente con una CAGR cercana al 7.11 por ciento; las últimas cifras proceden de una empresa del primer grupo, y tanto estas como las estimaciones anteriores no deben considerarse tamaños de mercado auditados, específicos de usuarios finales o compradores, sino datos orientativos para aportar contexto y facilitar la comprensión.
En la industria del embalaje, las aplicaciones de servicio pesado que combinan película estirable y flejado suelen alcanzar antes el punto de recuperación de la inversión en automatización dentro de la planta, porque ambas operaciones aumentan al mismo ritmo que el volumen de embalaje. La decisión inicial entre alquilar o comprar depende de la frecuencia y la previsibilidad; comprar equipos nuevos suele ser la mejor opción cuando los volúmenes pueden pronosticarse con fiabilidad y las cifras de recuperación de la inversión de la sección anterior sobre automatización resultan satisfactorias. Alquilar o comprar máquinas usadas es una opción para operaciones de embalaje con volúmenes esporádicos o irregulares; como muestra de hasta dónde puede llegar esta alternativa en un proyecto con presupuesto limitado, el ejemplo de equipo usado de la sección anterior sobre herramientas manuales indica que actualmente puede comprarse un kit completo para realizar flejados ocasionales por alrededor de $140, aunque a menudo sin garantía.
| Métrica | Valor / rango | Tipo de fuente |
|---|---|---|
| Precio de compra de herramienta manual o a batería | $150–$1,200 por herramienta | Datos del proveedor |
| Precio de una máquina automática básica | ~$3,499 en adelante | Datos del proveedor |
| Velocidad de tensado de una herramienta a batería (un modelo comercial) | hasta 290 mm/s | Prensa especializada |
| Rango de ancho de flejes plásticos admitido por la herramienta (mismo modelo) | De 9 mm a 32 mm | Prensa especializada |
| Rango de ancho de flejes de acero según catálogo de herramientas | De 9.5 mm (3/8″) a 31.75 mm (1-1/4″) | Catálogos de fabricantes |
| Suministro estándar de aire de planta para herramientas neumáticas | 90 PSI | Convención del sector |
| Carga típica de palé de servicio ligero a medio | De 200 kg a 900 kg | Convención del sector |
| Eficiencia mínima de la unión de una sola muesca según ASTM D3953 | 45% | Norma (fuente secundaria) |
| Eficiencia mínima de la unión de doble muesca / soldada según ASTM D3953 | 75% | Norma (fuente secundaria) |
| Costo de un kit básico de herramientas usadas | ~$140 | Foro de profesionales |
| CPC de la palabra clave «herramienta manual de flejado» | $30.21 | Investigación de palabras clave |
| Tamaño del mercado mundial de dispositivos de flejado (estimación para 2026). | ~$5.6 mil millones, con un aumento hacia ~$8.1 mil millones para 2033 | Investigación de mercado |
| TCAC del mercado de herramientas a batería (estimación para 2024–2035). | ~7.11% | Investigación de mercado |
| Datos de entrada del ejemplo ilustrativo de recuperación de la inversión (tarifa de mano de obra / días por año) | Tarifa de $18 por hora, 250 días por año | Ejemplo ilustrativo |
Errores comunes que dañan las herramientas o hacen perder dinero
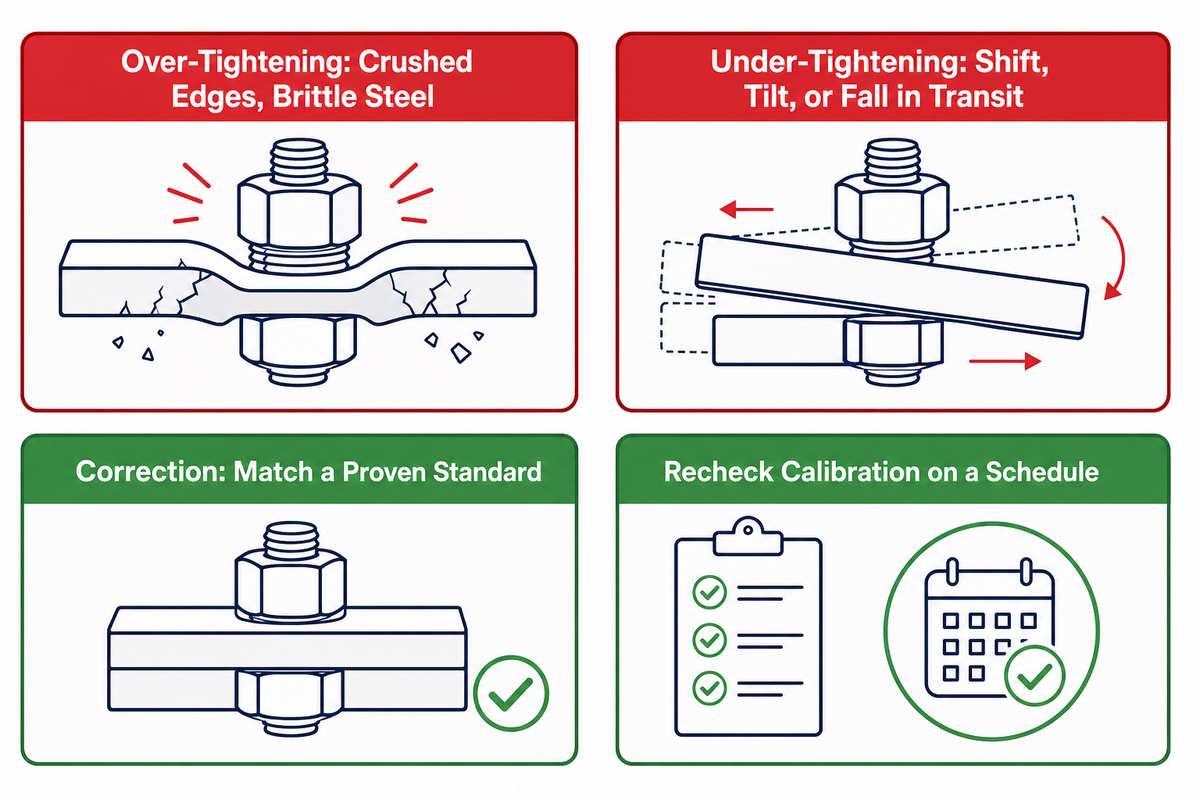
Según todos los recursos consultados para preparar este informe sobre equipos de flejado, aplicar demasiada o muy poca tensión al fleje son dos problemas opuestos cuyas fallas resultan igualmente devastadoras y decepcionantes.
Qué hacer
- Ajuste la tensión según las recomendaciones de los fabricantes del fleje y de la carga, no «hasta donde dé la herramienta»
- Vuelva a comprobar la calibración del tensor de acuerdo con un programa, no solo después de una falla visible
- Adapte el grado de la herramienta (manual o para máquina) a la tolerancia del empalme del fleje
Qué no hacer
- Aplicar demasiada tensión «para mayor seguridad» — el acero puede fallar prematuramente si se somete a esfuerzos superiores a su límite elástico, y el PET puede estirarse y debilitarse por el exceso de tensión
- Dejar el fleje con poca tensión para ahorrar un ciclo — la carga puede desplazarse, inclinarse o caer durante la manipulación
- Suponer que una herramienta que «todavía hace clic» sigue estando bien calibrada
Por aplicar demasiada tensión, se aplastan, doblan o abollan los bordes, o simplemente se rompe y se corta el fleje. El fleje de acero sometido a esfuerzos superiores a su límite elástico por un exceso de tensión queda expuesto a fallas prematuras, mientras que el PET estirado por esa misma fuerza excesiva pierde resistencia general con el tiempo. La falta de tensión en el embalaje suele manifestarse más adelante en la vida del producto: este se inclina, se desplaza y después vuelca, o simplemente pierde cohesión durante el transporte o una vez finalizada la manipulación; es decir, quizá no detectemos el problema hasta que sus productos lleguen a destino. Como puede concluirse, ambos casos tienen una misma solución preventiva: ajuste siempre la tensión conforme a una referencia conocida, siguiendo las indicaciones para calibrar el tensor de ASTM D4675 y de la sección anterior sobre mantenimiento, y hágalo de manera rigurosa y frecuente. ¡No calcule a ojo!
Cuando esté listo para especificar una herramienta
Este documento explica cómo configurar y elegir soluciones de flejado y garantizar su funcionamiento adecuado y seguro: adaptar la herramienta y el método de unión al material, comparar las opciones manuales con la automatización y mantener la herramienta en condiciones de funcionamiento seguro una vez puesta en servicio.
Cuando su equipo esté listo para pasar de la investigación preliminar a compras concretas y comparar distintos diseños de equipos con las necesidades y el volumen previsto de su célula de embalaje, consulte la guía completa de selección y compra de herramientas de flejado de UD Packaging, que incluye una lista detallada y recomendaciones de compra para seleccionar equipos, una guía sobre las normas de OSHA y otros requisitos reglamentarios y códigos de seguridad no tratados en este artículo, además del procedimiento completo para solicitar cotizaciones.
Preguntas frecuentes
P: ¿Qué es una herramienta de flejado?
Las herramientas de flejado son equipos, tensores, selladoras, herramientas combinadas o máquinas motorizadas que tensan, sellan y cortan el fleje alrededor de una carga para asegurarla durante el transporte o el almacenamiento.
La resistencia procede realmente de la fuerza de tracción del propio fleje, y solo la herramienta puede mantener eficazmente esa fuerza alrededor del paquete, ya sea mediante herramientas manuales, como dispositivos de flejado portátiles —algunos accionados con manivela—, o mediante maquinaria totalmente automatizada. La opción adecuada para su operación depende del material del fleje, el volumen y la forma en que se manipulará la carga; las secciones anteriores explican esta decisión en detalle.
P: ¿Qué herramientas se utilizan para flejar?
Seis tipos de herramientas abarcan la mayoría de los trabajos de flejado: tensores manuales, selladoras de muesca o engarzado, herramientas combinadas, herramientas de soldadura por fricción o termosellado, herramientas neumáticas y máquinas flejadoras semiautomáticas o totalmente automáticas; cada una combina de forma distinta las funciones de tensado, sellado y corte.
Cada tipo de herramienta se acciona manualmente, mediante un motor a batería, con aire comprimido o por medio de un sistema completamente motorizado, y se adapta a un material de fleje específico: acero o materiales sintéticos con propiedades de resistencia y tracción muy diferentes. Consulte la tabla anterior de desglose por función para ver la comparación completa de cada mecanismo; los rangos de ancho de fleje indicados en los catálogos (aproximadamente de 3/8 de pulgada / 9.5mm a 1.25 pulgadas / 31.75mm para herramientas aptas para acero) figuran en la tabla anterior de cifras clave. Elegir una fuente de energía o un mecanismo de unión inadecuado para los requisitos de tracción del fleje es una de las causas más comunes de uniones débiles o fallidas en una línea de embalaje: conozca las diferencias antes de hacer su pedido.
P: ¿Dónde puedo comprar una herramienta de flejado?
Las herramientas de flejado se venden a través de proveedores de embalaje industrial, distribuidores de equipos de flejado y comercios generales de suministros industriales; la fuente adecuada depende de si necesita una sola herramienta manual o una relación de suministro continuo para una línea de producción.
Para usos esporádicos o aplicaciones de bajo volumen, comprar equipos usados en sitios de anuncios clasificados o a proveedores de maquinaria usada puede ser una decisión financiera acertada, como se explica en la sección sobre herramientas manuales. Cuando aumenta el volumen hasta alcanzar el nivel de una línea de producción, casi siempre resulta mejor recurrir a un proveedor especializado que también pueda suministrar sellos y repuestos, además de prestar servicios de reparación, que realizar una compra inicial en un comercio minorista.
P: ¿Cuáles son los diferentes tipos de fleje?
Los materiales de flejado se dividen en acero, polipropileno (PP), poliéster (PET) y cordón de nylon; cada uno se combina con distintas herramientas y métodos de unión, que esta guía aborda desde la perspectiva de las herramientas.
Para consultar un desglose completo de las diferencias de costo, elongación y resistencia de cada material, vea nuestra guía sobre tipos de fleje.
Este artículo aborda únicamente las herramientas y los métodos de unión necesarios para cada tipo, no sus propiedades de resistencia.
P: ¿Cómo se mantiene una herramienta de flejado?
Las tareas esenciales de mantenimiento son limpiar periódicamente, revisar el desgaste de la cuchilla, mantener la trayectoria de alimentación libre de residuos y comprobar de forma periódica la calibración del tensor con una referencia conocida.
Los tres factores tratados en la sección anterior sobre mantenimiento —cuchillas desgastadas, atascos en el cabezal de sellado y desviación de la calibración del tensor— abarcan la mayoría de las fallas cotidianas. Los atascos se deben específicamente a una tensión inicial inadecuada del fleje, piezas de alimentación desgastadas o rollos de fleje dañados; la desviación de la calibración es más difícil de detectar porque reduce la tensión inicial retenida sin ninguna señal visible de falla en la herramienta.
Por qué escribimos esta guía
UD Packaging trabaja con flejes de PET, película estirable industrial y equipos de flejado manuales y automáticos para mercancías de servicio medio y pesado, por lo que las preguntas sobre la selección de herramientas surgen constantemente junto con las relacionadas con los materiales. Esta guía se centra específicamente en los mecanismos, la seguridad y los aspectos económicos de las herramientas de flejado, es decir, en las cuestiones en las que más se equivocan los compradores, en lugar de repetir las comparaciones de materiales que ya abordamos en otras guías.
Referencias y fuentes
- ASTM D3953 Especificación estándar para flejes planos de acero y sellos ASTM International
- ASTM D4675 Guía estándar para la selección y el uso de materiales de flejado plano ASTM International
- Se invita a las partes interesadas a participar en la revisión de la norma ASTM sobre flejes de acero ASTM International
- Caso de éxito ergonómico en el montaje de bobinas de fleje plástico U.S. Occupational Safety and Health Administration
- 29 CFR 1917.51, Herramientas manuales (terminales marítimas) U.S. Occupational Safety and Health Administration
- Los fabricantes con alta variedad y bajo volumen son el segmento ideal para los robots colaborativos National Institute of Standards and Technology
- Ergonomía: identificación de factores de riesgo U.S. CDC / NIOSH
Artículos relacionados
¿Está listo para especificar una herramienta según su carga y volumen exactos? Consulte la guía de selección de herramientas de flejado de UD Packaging →