Comuníquese con UD Packaging Company

Especificaciones rápidas
| Tipo de herramienta | Portátil (manual, a batería o neumática) |
| Rango de ancho del fleje (todos los tipos) | De 1/4 in (6.4 mm) a 3/4 in (19 mm) para plástico/cordón; de 3/8 in (9.5 mm) a 1-1/4 in (32 mm) para acero —la mayoría de los modelos manuales de cabrestante/trinquete admiten de 1/2 in (12.7 mm) a 3/4 in; los anchos menores requieren un modelo de mordaza pura o a batería |
| Uso habitual | Sujeción de tarimas, cajas y cargas unitarias antes del envío |
| No es lo mismo que | Una flejadora, que automatiza la alimentación, el tensado, el sellado y el corte en una sola unidad |
Un tensor de fleje es una herramienta de accionamiento manual que elimina la holgura del fleje y aplica una tensión controlada antes del sellado; en esencia, es la técnica de flejado que se observa en casi todas las demostraciones de fabricantes en YouTube; sin embargo, ver cómo trabajan no sustituye la práctica con flejes de desecho. Aprenda a manejar correctamente esta máquina —no se limite a tensar al máximo a toda costa— y obtendrá un producto que llegará intacto tras el transporte, en lugar de uno con flejes rotos o esquinas destrozadas. A continuación se explican los pormenores del funcionamiento de esta máquina, cuándo combinar un tensor con determinado fleje, las normas de seguridad que se siguen en un muelle de carga y cómo diagnosticar un problema que suele atribuirse a equipos dañados, para que aprenda a usar correctamente un tensor de fleje, ya sea manual o motorizado.
Un tensor de fleje sujeta un extremo del fleje en algún tipo de mordaza o rueda de alimentación y, después, una manivela o un motor enrolla o acciona por trinquete el extremo libre hasta estirar suficientemente el fleje; en ese momento, el punto de unión se sella con alguna pieza del propio dispositivo tensor o con una herramienta selladora de fleje conectada por separado. La herramienta solo tensa: por sí misma, no garantiza ni puede garantizar que una carga esté lista para el envío, ya que la seguridad de la carga suele incluir aspectos como los mencionados anteriormente, además de la posterior verificación de la tensión, entre otros.
¿Qué es un tensor de fleje?
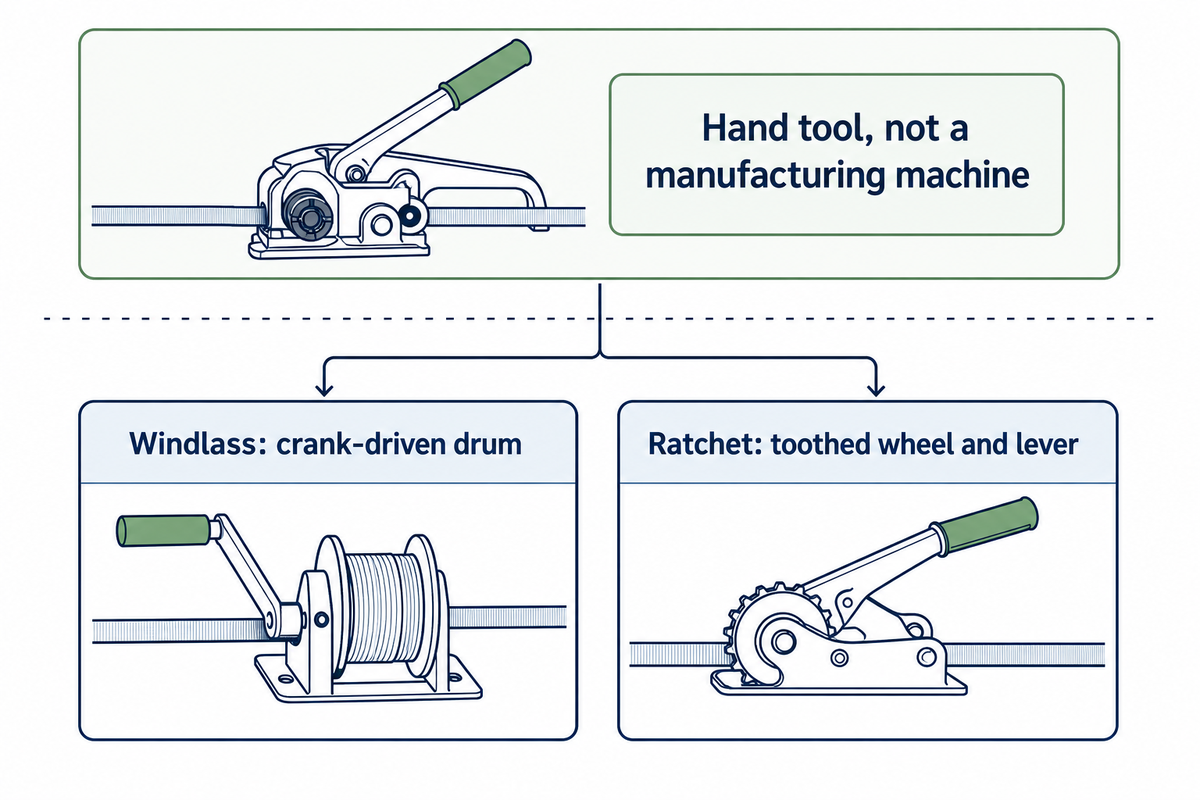
Un tensor de fleje no es una máquina de fabricación: es una herramienta manual que aplica tensión a un fleje de plástico o acero colocado alrededor de una carga. Los tensores de cabrestante utilizan un tambor accionado por manivela que enrolla el fleje, mientras un trinquete impide que se desenrolle. Los tensores de trinquete utilizan una rueda dentada que una palanca hace avanzar, sujetando el fleje y bloqueándolo en su posición cuando se deja de bombear.
Los tensores manuales de cabrestante y trinquete son una categoría de herramientas consolidada y ampliamente disponible: los comercializan tanto distribuidores industriales generales como fabricantes especializados en herramientas de flejado.
Un tensor de fleje no es lo mismo que una flejadora: uno termina en la interfaz de la herramienta manual, donde comienza la integración de la flejadora. En el mejor de los casos, uno funciona como parte del otro; en el peor, podría utilizarse cualquiera de ellos, aunque para fines de proceso muy diferentes y con eficiencias distintas. Asimismo, el material de flejado suele dividirse en dos categorías, cada una cubierta por una especificación diferente: los flejes no metálicos (plásticos) y sus uniones se rigen por ASTM D3950-23, mientras que los flejes planos de acero y sus sellos se rigen por ASTM D3953-15(2022).
| Tipo | Mecanismo | Ancho habitual del fleje | Fuente de energía | No apto para |
|---|---|---|---|---|
| Cabrestante manual (plástico) | Enrollado mediante tambor y eje | 1/2–3/4 pulg (12.7 mm–19 mm) | Manivela | Líneas de gran volumen (>50 flejes/h) |
| Trinquete manual (plástico/cordón) | Rueda dentada + palanca | 1/2–3/4 pulg (12.7 mm–19 mm) | Palanca manual | Fleje de acero (fuerza insuficiente) |
| Cabrestante manual (acero) | Enrollado mediante tambor y eje, bastidor más robusto | 3/8–1-1/4 pulg (9.5 mm–32 mm) | Manivela | Trabajos repetitivos de alta tensión (fatiga del operador) |
| A batería (plástico) | Rueda de alimentación motorizada | 1/4–3/4 pulg (6.4 mm–19 mm) | Batería; los ciclos/carga varían según el modelo (p. ej., Signode BXT4, hasta ~800) | Uso ocasional/de bajo volumen (el costo no se justifica) |
| Neumático (acero) | Rueda de alimentación accionada por aire | 3/8–1-1/4 pulg (9.5 mm–32 mm) | Aire comprimido de planta | Instalaciones sin infraestructura de aire comprimido |
| Tensor-sellador combinado (plástico) | Mordaza + selladora engarzadora integrada | 1/2–5/8 pulg (12.7 mm–15.9 mm) | Manual o a batería | Fleje muy ancho (>3/4 in) o de acero |
| Mordaza con rueda de alimentación (acero de alta tensión) | Rueda de alimentación, no mordaza pura | 3/8–1-1/4 pulg (9.5 mm–32 mm) | Manual, a batería o neumático | Trabajos ligeros con presupuesto limitado |
| Tensor de mordaza pura (plástico ligero) | Solo mordaza, sin rueda de alimentación | 1/4–1/2 pulg (6.4 mm–12.7 mm) | Manual | Alta fuerza de tensión (véase el deslizamiento de la mordaza más adelante) |
| Semiautomática de mesa (materiales mixtos) | Ciclo activado (interruptor de arranque/fotocélula/pedal) | 1/4–3/4 pulg (6.4 mm–19 mm) | Eléctrica | Cargas a nivel del piso o sobredimensionadas (véase la guía de la máquina) |
Cómo usar un tensor de fleje: paso a paso
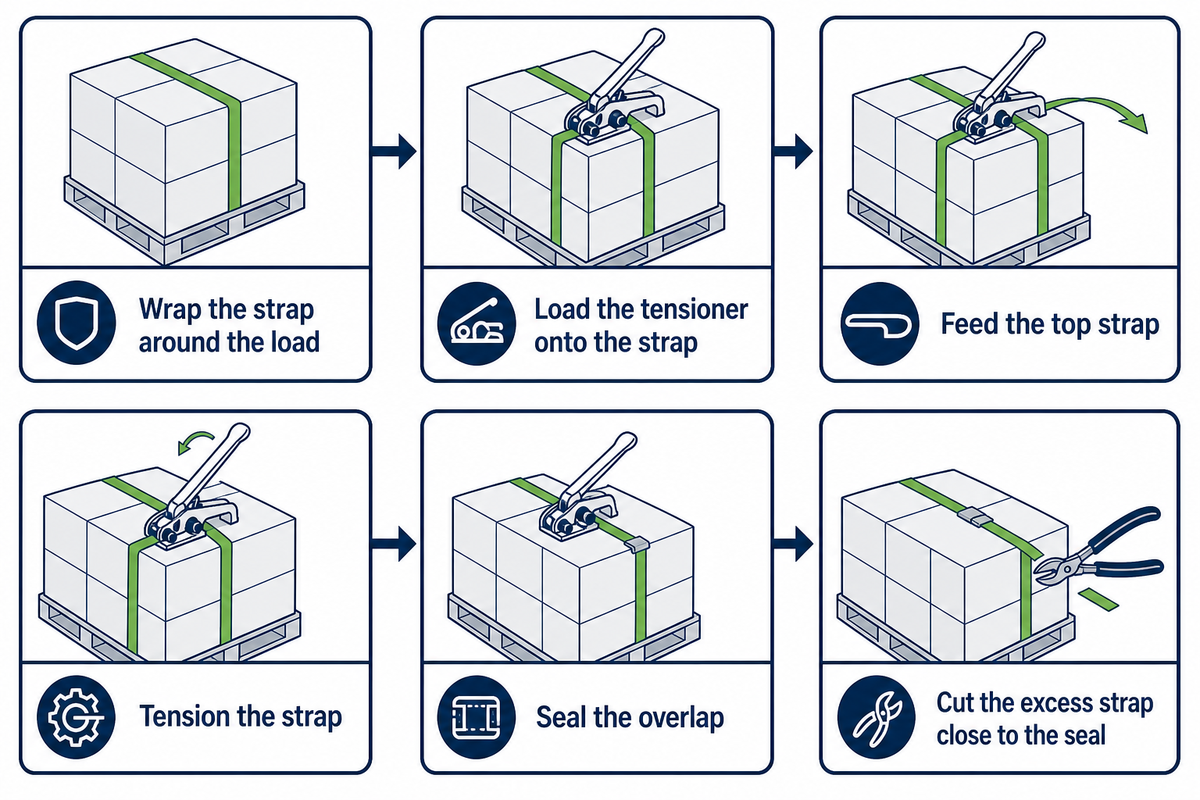
Apriete el mango para levantar la mordaza, pase el fleje, accione la manivela o el trinquete hasta que quede ajustado y, después, selle y corte; esa es la secuencia operativa para usar un tensor de fleje en prácticamente cualquier modelo manual o motorizado. Los pasos siguientes describen la secuencia general; aun así, la tensión y la configuración exactas deben validarse con su propio embalaje, ya que la selección del fleje y la tensión aplicada deben confirmarse para su carga específica en vez de darse por sentadas a partir de una tabla genérica.
Fleje de plástico (PP/PET)
Ya sea que utilice fleje de poliéster (PET) o polipropileno (PP), la secuencia básica siguiente funciona en todo el rango de anchos de fleje de 1/4 in a 3/4 in indicado en las especificaciones rápidas anteriores:
- Rodee la carga con el fleje, colocando la cola del fleje (el extremo de la bobina) sobre el extremo fijo y pasando el fleje por debajo de la carga. Ténselo a mano mientras, con la otra mano, hace avanzar el fleje restante, con la hebilla o el sello orientado hacia afuera, de modo que pase por debajo del extremo fijo que sujetará el mecanismo tensor.
- Coloque el tensor sobre el fleje: deslice el tensor hacia adelante de modo que la mordaza fija quede cerca de la parte frontal de la herramienta, mantenga firmemente unidos la palanca tensora de trinquete y el cuerpo de la mordaza, deslice el fleje debajo de la mordaza fija dejando un espacio de 3-5 pulgadas para la futura unión engarzada/cortada y, luego, suelte las palancas para que el fleje quede bloqueado en el mecanismo tensor de la parte posterior de la herramienta.
- Introduzca el fleje superior a través de la cuchilla del tensor y dentro del mecanismo de rodillo o trinquete, y estírelo a mano antes de utilizar la manivela tensora.
- Tensado: Ejerza presión sobre la palanca de accionamiento del tensor para tensar el fleje alrededor de la carga. Continúe bombeando y accionando la palanca hasta que el fleje quede bien ceñido alrededor de toda la carga. ¡NO lleve la herramienta hasta el límite para maximizar la longitud de carrera!
- Sellado: coloque una hebilla/grapa justo delante de la punta del tensor, sobre los flejes superpuestos, y engárcela con una selladora independiente o con el mecanismo engarzador/sellador combinado de una unidad integrada.
- Corte y liberación: accione la herramienta de corte para flejes de acero/la herramienta combinada de sellado y corte para poliéster (la norma de OSHA sobre herramientas de corte, explicada más adelante, se refiere específicamente solo a flejes metálicos; si utiliza fleje metálico, todos los cortes deben realizarse por medios mecánicos que no impliquen hacer palanca ni doblar, ya que esto puede causar laceraciones por segmentos que se rompen o salen despedidos); corte el exceso de fleje cerca del sello, retire el tensor y libere la tensión del fleje.
Fleje de acero
Sí, el procedimiento general de flejado incluirá cinco movimientos fundamentales similares —introducir y pasar, asentar el fleje, tensar, colocar el sello y cortar—, pero con los tensores para metal casi siempre utilizará una herramienta engarzadora independiente en lugar de una selladora combinada (aunque algunas unidades más nuevas integran ambas funciones) y, además, el fleje es extremadamente rígido, por lo que adquiere tensión mucho más rápido con cada bombeo que el material alternativo, más extensible. El acero también presenta una elongación casi nula —a diferencia del fleje PET, con una capacidad de elongación durante la aplicación de 10-12%, según los datos publicados, y del fleje PP, que puede ceder aún más (hasta 34% bajo cargas extremas, aunque suele mantenerse por debajo de ese valor con la mayoría de las cargas operativas)—, el acero no cede con el tiempo, y para cortar flejes o bandas metálicas siempre debe emplearse una herramienta de corte específica, nunca pinzas ni palancas (OSHA lo exige directamente para la manipulación de carga en terminales marítimas conforme a 29 C.F.R. 1917.51(c), y es una práctica recomendada habitual en otros ámbitos), en parte porque la rotura repentina de un fleje de acero puede ser extremadamente mortal.
P: ¿Cómo se tensa una banda con una herramienta de flejado?
Sujete el extremo libre del fleje en la mordaza o rueda de alimentación del tensor y, luego, gire el cabrestante o accione la palanca de trinquete hasta que el fleje quede ajustado contra la carga.
Hay dos tipos diferentes de mecanismos de flejado en el mercado: un tensor de “torno” enrolla el fleje alrededor de un tambor giratorio, mientras un trinquete evita que el tambor se desenrolle cuando se deja de accionar la manivela. En cambio, un mecanismo de “trinquete” mantiene la tensión mediante una palanca que impulsa hacia delante una rueda dentada, la cual queda bloqueada cuando se deja de accionar. Ambos diseños dependen de que el extremo libre permanezca sujeto en una mordaza de agarre o fija; si esta no sujeta de manera uniforme, el fleje puede deslizarse en lugar de mantenerse firme, que es el mismo mecanismo causante del problema de deslizamiento que se explica más adelante.
Cómo elegir el tensor adecuado para el material del fleje
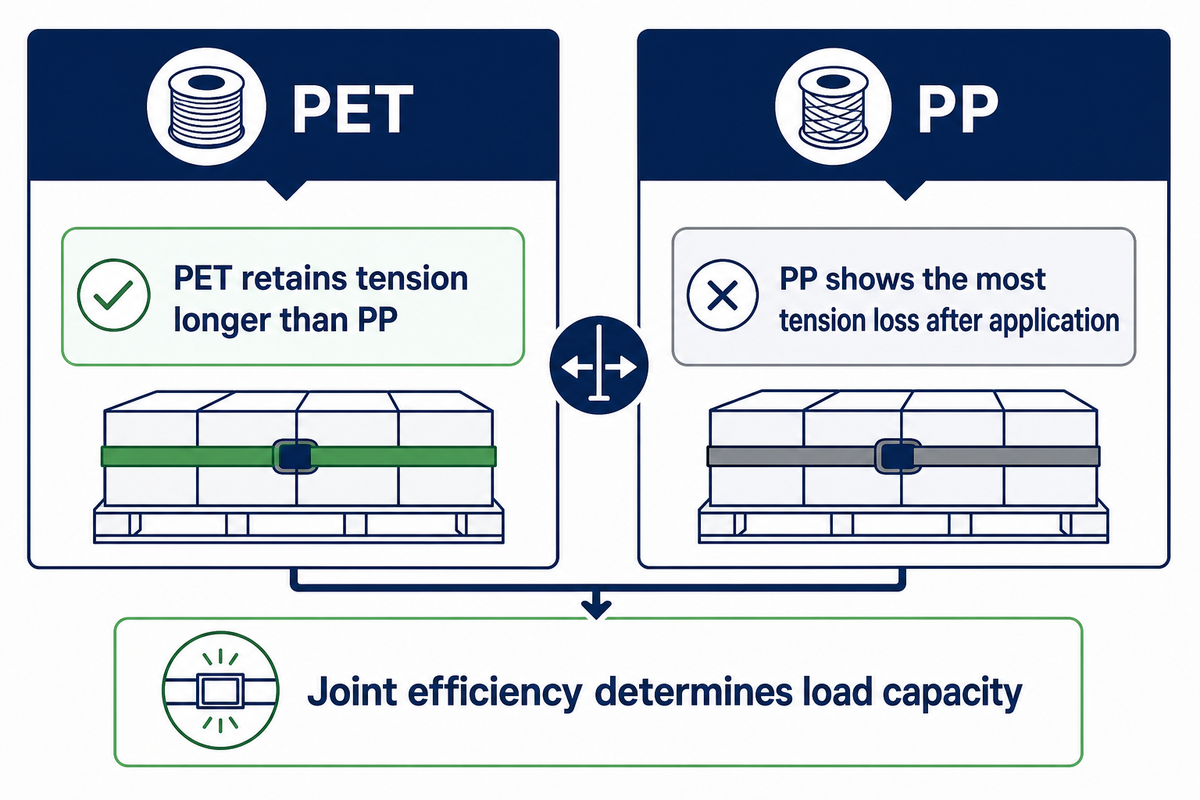
El material del fleje determina tanto la tensión que debe soportar el tensor como el grado de tolerancia que esa sujeción necesita con el paso del tiempo. A excepción del acero, el fleje de poliéster (PET) conserva la tensión durante más tiempo que el de polipropileno (PP); el PP presenta la mayor pérdida de tensión después de la aplicación, y una comparación técnica de un proveedor informa que pierde alrededor de la mitad de la tensión aplicada durante las primeras 1–2 horas, mientras que el polipropileno también tiene una mayor elongación que el PET o el acero; comparaciones ilustrativas de proveedores sitúan la elongación del PP alrededor de 18–34%, la del PET y el cordón de poliéster alrededor de 10–12%, y la del acero cerca de 1%. Esa única diferencia explica por qué una carga flejada con PP suele requerir una revisión antes que una flejada con PET, no porque el tensor haya fallado.
Lista de verificación para la RFQ — copie estos datos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Material del fleje | PET para conservar la tensión durante más tiempo; PP para menor costo y mayor elongación | La tensión retenida varía según el material (véase arriba) | Contrastar con la clasificación ASTM D3950-23 |
| Grado | Grado para máquinas/sistemas (sin empalmes) frente a grado para uso manual/con herramientas (hasta 1 empalme/bobina) | Los empalmes pueden atascar las rutas de alimentación automatizadas | Solicite al proveedor la cantidad de empalmes por bobina |
| Acabado superficial | Gofrado → herramienta de termosellado; liso/encerado → herramienta de sellado por fricción | Una superficie incompatible con la herramienta es uno de los principales errores de los principiantes | Confirme el tipo de selladora antes de pedir el fleje |
| Ancho del fleje | 1/4–3/4 in / 6.4–19 mm (plástico); 3/8–1-1/4 in / 9.5–32 mm (acero) | Una mordaza demasiado pequeña no asentará correctamente | Revise el rango de anchos en la ficha técnica del tensor |
| Tensión inicial (tirón inicial antes del tensado final con manivela) | ~300–500 lbs para cargas ligeras (regla general del proveedor, no una norma fija) | Este es el tirón inicial para tensar a mano, no la carga final ya asegurada; una tensión inicial demasiado baja dificulta asentar uniformemente el fleje mientras se gira la manivela hasta alcanzar la tensión mínima de seguridad indicada más adelante | Pruebe la tensión en una carga de muestra y, después, ajústela |
| Tensión mínima de seguridad (después de girar completamente la manivela y antes de sellar) | ~1,500 lbs como mínimo habitual; 2,000+ lbs para cargas más pesadas (orientación condicionada del proveedor) | Este es el objetivo final una vez completado el tensado, muy superior a la cifra de tensión inicial indicada arriba; por debajo de este rango, los flejes suelen proporcionar una sujeción insuficiente | Confírmelo con la ficha técnica de su proveedor de fleje |
| Tipo de sello/unión | Termosellado (fleje gofrado) o sellado por fricción (fleje liso) | La eficiencia de la unión, no la fuerza del fleje sin unir, determina la carga útil | Adapte el tipo de sello a la superficie del fleje antes de hacer el pedido |
| Fuente de energía | Manual, a batería (los ciclos/carga varían según el modelo) o neumática | Determina el costo operativo continuo y el límite máximo de producción | Calcule los flejes/día y compárelos con el umbral para cambiar a una herramienta motorizada |
| Norma aplicable | ASTM D3950-23 (no metálico) o ASTM D3953-15(2022) (acero) | Confirma la edición vigente y evita citar una especificación obsoleta | Compare el año de edición con el catálogo de ASTM/ANSI |
La capacidad de carga real del fleje está determinada por la eficiencia de la unión, no por la resistencia a la tracción del fleje sin unir, y la clasificación anunciada puede invertirse en el uso real: no dé por sentado que el fleje con la mayor resistencia nominal a la tracción es el más resistente una vez considerada la unión (el sello), por lo que adaptar el sello y la herramienta a la capacidad nominal del fleje es tan importante como la propia especificación del fleje.
Manual, a batería o neumático: cuándo conviene cambiar
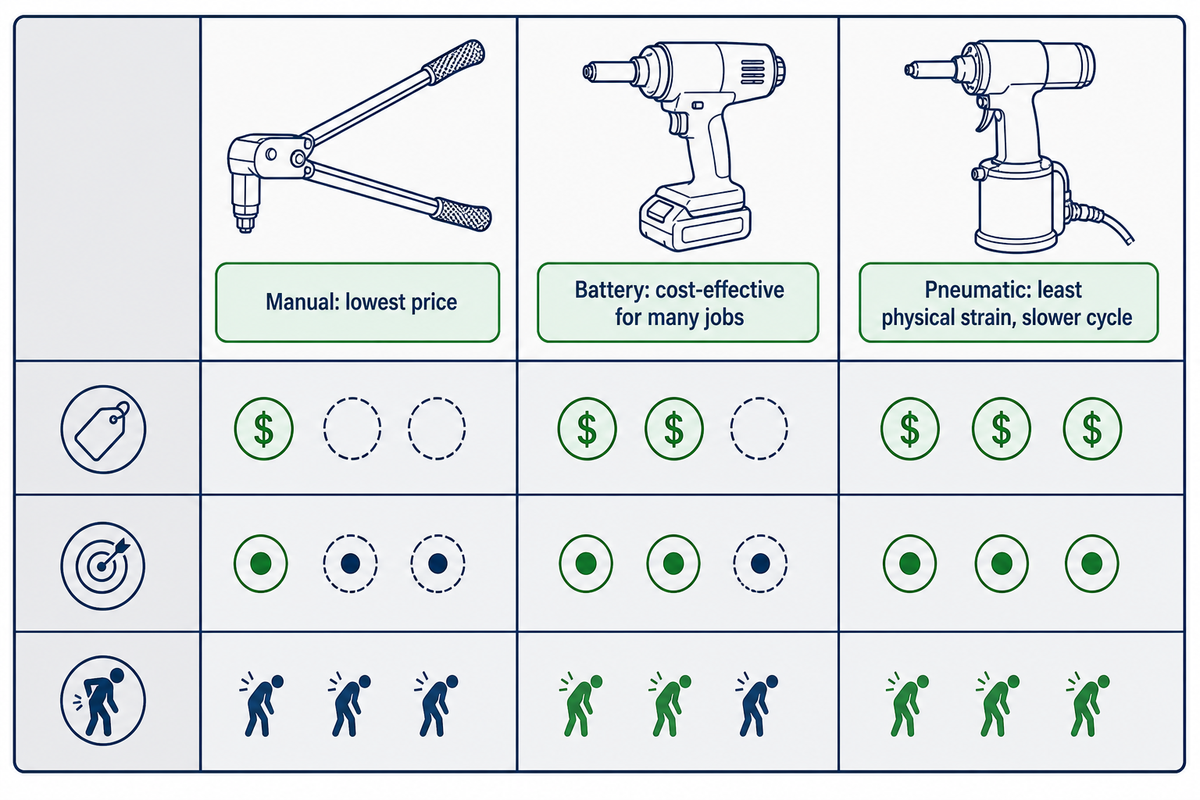
El umbral para cambiar a una herramienta motorizada no depende tanto de la cantidad de flejes que maneje cada día, sino del punto en que convergen el precio de la herramienta, el tiempo del operador y el esfuerzo del operador. En el extremo inferior, una herramienta manual tiene el precio más bajo y constituye una inversión sensata cuando solo se flejan objetos ocasionalmente y no se manejan grandes volúmenes de trabajo. Sin embargo, cuando se empiezan a realizar numerosos trabajos de flejado durante el día, una herramienta manual a batería resulta rentable, porque no solo garantiza una tensión uniforme, sino que también reduce el esfuerzo exigido al operador.
Las búsquedas de herramientas de flejado a batería también han crecido alrededor de 23% interanual, según los datos de tendencias del volumen de búsqueda de palabras clave, y la prensa especializada ha mostrado cierto compromiso, como con el lanzamiento de la herramienta de flejado a batería Signode BXT4, que, según los informes, realiza hasta 800 ciclos con una sola batería y cuenta con un gatillo ergonómico que requiere poca fuerza de activación. Es un indicador de intención —un indicio de que muchas de las aplicaciones de mayor volumen que aún no cuentan con una herramienta de flejado motorizada podrían tenerla pronto—, pero no es motivo para afirmar que las herramientas a batería están disponibles universalmente para todos los operadores.
⚠️ Importante: una herramienta motorizada no es automáticamente mejor
Un estudio afiliado a NIOSH sobre una tarea de sellado de contenedores a granel (una pistola neumática para cinchos, no un tensor de fleje) determinó que la herramienta neumática generaba el menor esfuerzo físico, pero tardaba aproximadamente 33% más por ciclo que hacer la misma unión sin herramienta alguna; no hubo un ganador general claro en todos los aspectos evaluados. Si el problema es el ritmo de trabajo y no el esfuerzo muscular, sigue siendo conveniente cronometrar sus propios procedimientos de forma comparativa antes de suponer que la opción motorizada es más rápida. Para turnos con un ritmo de trabajo elevado, la guía del Reino Unido sobre vibraciones transmitidas a manos y brazos establece, respectivamente, un nivel de acción y un límite de exposición de 2.5 m/s² A(8) y 5 m/s² A(8) para herramientas manuales motorizadas, algo que conviene considerar al evaluar la exposición repetida.
Sellado después del tensado: cómo adaptar el tipo de sello a la herramienta
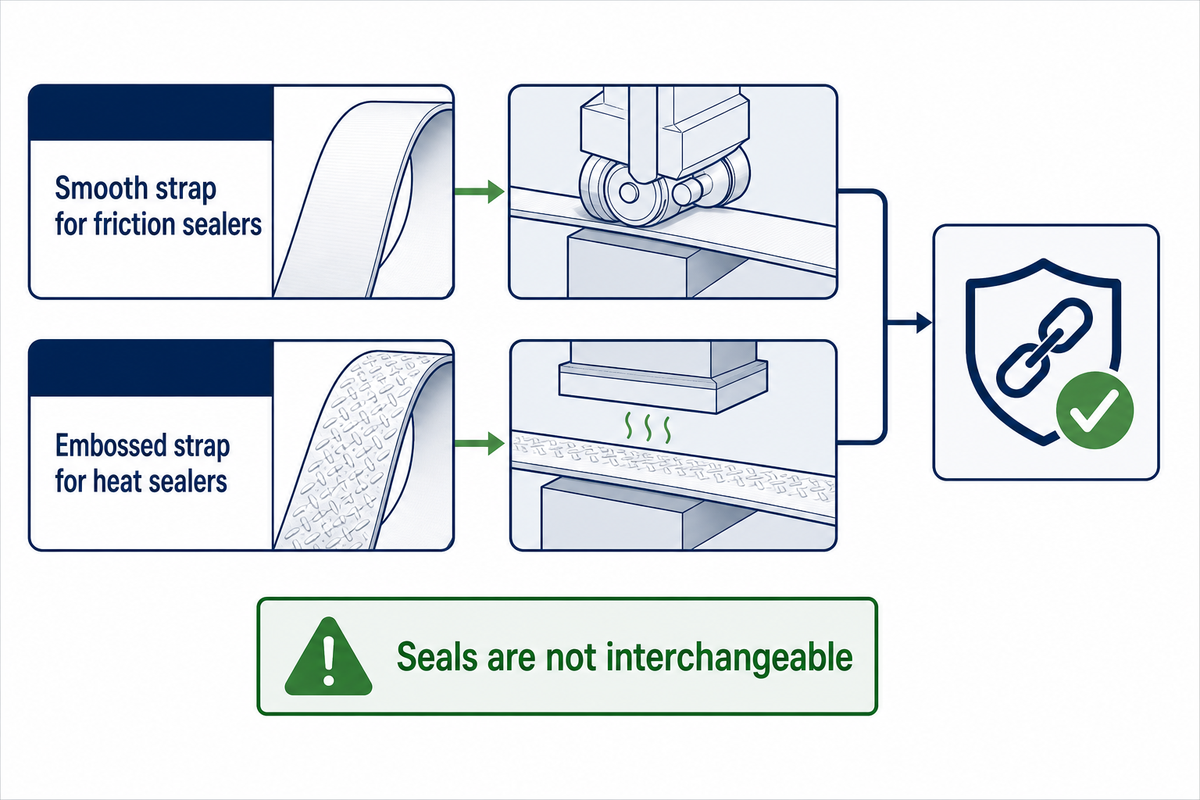
Los flejes deben ser compatibles no solo con el grado y el método de sellado, sino también con la unión. Si existe esta incompatibilidad, la unión, y no el tensor, puede convertirse en el eslabón más débil. Los flejes de grado para máquinas o sistemas se fabrican sin empalmes para un funcionamiento automático y rápido, mientras que los flejes para uso manual o con herramientas pueden admitir hasta un empalme por bobina: algo manejable para una persona, pero desastroso en un sistema de alimentación automática. El acabado de la superficie del fleje también es fundamental. Por lo general, se usan flejes más lisos con selladoras por fricción y flejes estampados/gofrados con termoselladoras. Especificar un fleje gofrado para un tensor de sellado por fricción, o viceversa, es otro error frecuente y corregible en líneas de embalaje nuevas. Debe elegir correctamente el fleje, el método de sellado y las especificaciones de la herramienta. Los sellos no son intercambiables entre diferentes tipos de herramientas, y combinar herramientas y sellos inadecuados es uno de los errores de configuración más comunes en aplicaciones de servicio pesado: una combinación incompatible de tensor y selladora de fleje utilizada para asegurar cargas pesadas se atascará a mitad del turno en lugar de ayudar a mejorar la productividad.
Seguridad del tensor de fleje: lo que realmente puede salir mal
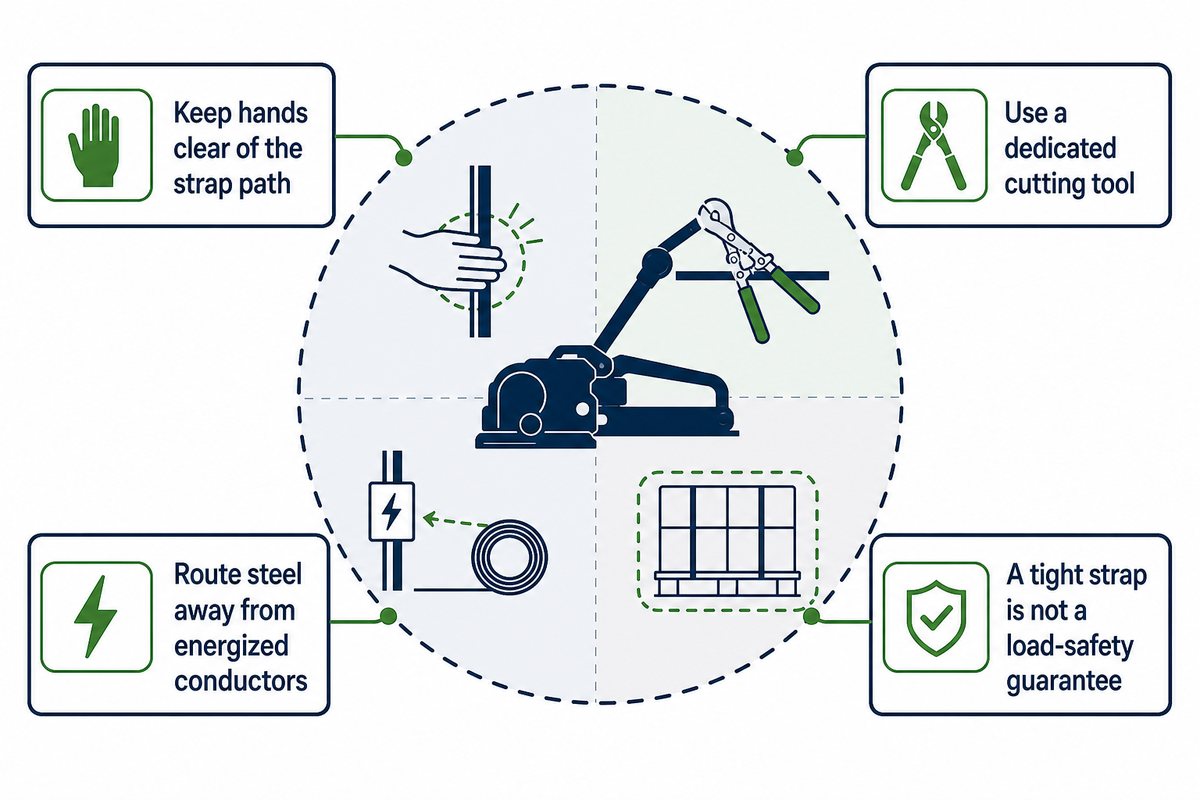
Tres aspectos habituales delimitan las lesiones típicas durante el tensado de flejes: los peligros generales de las herramientas manuales, los problemas al colocar los protectores de bordes y el contacto eléctrico con flejes de acero; un hábito muy preciso, y no simplemente la frase ‘cuidado con los bordes’, puede prevenir los dos últimos. Durante las actividades de embalaje y flejado, los operadores pueden enfrentarse a puntos de atrapamiento, movimientos inesperados, cortadores, cargas que caen de estanterías, atascos liberados, energía acumulada, liberación de tensión y atrapamiento de la mano por el extremo del fleje, cuando la mano y el fleje han entrado en el espacio de trabajo del fleje antes de que este se tense.
- Nunca coloque ni mueva un protector de bordes mientras una herramienta de flejado a batería pueda activarse: apague la alimentación o aísle primero el “estado habilitado”; si se acciona accidentalmente, la herramienta de flejado apretará el fleje de inmediato.
- Mantenga las manos alejadas del espacio entre el fleje y la carga cuando empiece a acumularse tensión: allí es donde realmente se presenta el peligro de atrapamiento mencionado anteriormente.
- Siempre que sea necesario usar fleje de acero conductor cerca de conductores energizados, asegúrese de alejarlo de conductores expuestos o partes energizadas de circuitos, o instale primero dispositivos de seguridad eléctrica adecuados en los conductores. Existen riesgos tanto de contacto eléctrico como físicos.
- ✓ Corte los flejes únicamente con una herramienta de corte específica. En la manipulación de carga en terminales marítimas, este es un requisito directo de OSHA (29 CFR 1917.51(c)); fuera de esa jurisdicción específica, sigue siendo una práctica habitual del sector, porque un fleje tensado que se libera por cualquier otro medio (pinzas o palanca) puede dar un latigazo.
“Solo se utilizarán herramientas de corte para cortar flejes o bandas metálicas empleados para asegurar la carga.” — 29 CFR 1917.51(c), norma de OSHA para la manipulación de carga en terminales marítimas
Cuándo NO confiar en una carga “sujeta”: la envoltura y el flejado pueden mantener unida una pila y asegurarla a una tarima, pero esa contribución por sí sola no confirma el estado de una tarima dañada, una disposición de carga sin soporte ni cómo resistirá la unidad durante el transporte. Un tensor que “se siente apretado” representa un paso del embalaje, no una garantía de seguridad de la carga; considere una tarima visiblemente dañada o una pila evidentemente desequilibrada como motivo para detener el trabajo, sin importar lo bien tensado que esté el fleje.
Solución de problemas: flejes flojos, deslizamiento y desgaste de la herramienta
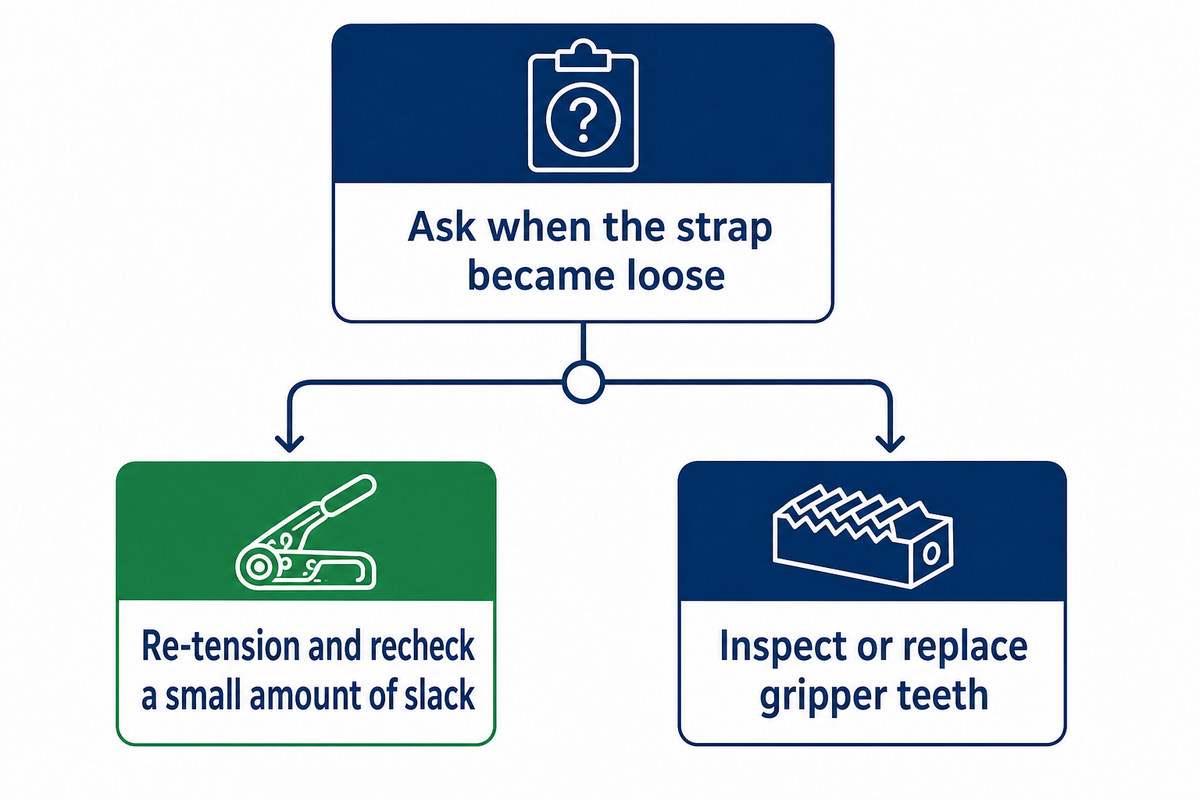
Por eso, la Escalera de Diagnóstico de Flejes Flojos comienza con una pregunta antes de que siquiera tenga la herramienta en las manos: cuánto tiempo ha pasado desde que se tensó firmemente el fleje y, en segundo lugar, si alguna vez lo sujeta eficazmente al tensarlo por primera vez. Son vías de falla distintas. Una pequeña holgura a menudo solo requiere volver a tensar bien el fleje y revisarlo antes del transporte y almacenamiento; si primero necesita reposicionar la carga, hágalo antes de volver a flejarla, ya que es fácil confundir la holgura adicional causada por un desplazamiento con un problema de la herramienta. Seguir la lista de verificación anterior ayudará a asegurar que el fleje proporcione la sujeción deseada y que el tensor funcione correctamente sin aplicar una tensión excesiva. Una solicitud de patente de 2006 sobre una herramienta tensora (originalmente de Illinois Tool Works y posteriormente cedida a Signode) presenta precisamente esta disyuntiva entre mordaza y rueda de alimentación como una limitación de diseño de los mecanismos de mordaza bajo alta tensión, aunque, al tratarse de la descripción del estado de la técnica en la propia solicitud de una empresa competidora, conviene considerarla junto con las causas de desgaste anteriores y no como una prueba independiente e imparcial.
| Síntoma | Causa probable | Acción |
|---|---|---|
| El fleje se encuentra flojo al volver a inspeccionarlo días después | Tiempo de almacenamiento, humedad cíclica, relajación del material o compresión/asentamiento de la carga; no es un defecto del tensor | Vuelva a tensar y registre el intervalo; si se repite rápidamente con el mismo tipo de carga, reevalúe la elección del material del fleje |
| El fleje se desliza dentro de la herramienta durante el tensado | El tensor con mordaza no llega a «engancharse» en el fleje bajo una fuerza de tracción elevada, especialmente si los dientes de la mordaza se desgastan de manera desigual | Inspeccione/reemplace los dientes de la mordaza; se informa que los tensores con rueda de alimentación sujetan de forma más uniforme a alta tensión |
| El fleje o el sello falla poco después de alcanzar la tensión máxima | Tensión excesiva: un tensado demasiado fuerte puede dañar la carga o el propio fleje; el problema no se limita a una tensión insuficiente | Reduzca la tensión hasta que quede firme pero uniforme; considere que «lo más apretado posible» es un mito, no un objetivo |
| El tensor motorizado completa su ciclo, pero la carga sigue desplazándose | Completar un ciclo de alimentación/tensado/sellado/corte confirma que la herramienta funcionó, pero por sí solo no confirma el desempeño posterior durante la liberación del pallet o la distribución | Vuelva a inspeccionar la estabilidad de la carga por separado de la finalización del ciclo de la herramienta; no son la misma comprobación |
No es adecuado para: esta escalera presupone que el tensor está mecánicamente en buen estado. Cualquier herramienta con el bastidor doblado, la carcasa de la mordaza agrietada o el eje del cabrestante dañado necesita reparación o reemplazo, no volver a tensar.
Tensor frente a máquina flejadora: ¿cuál necesita?
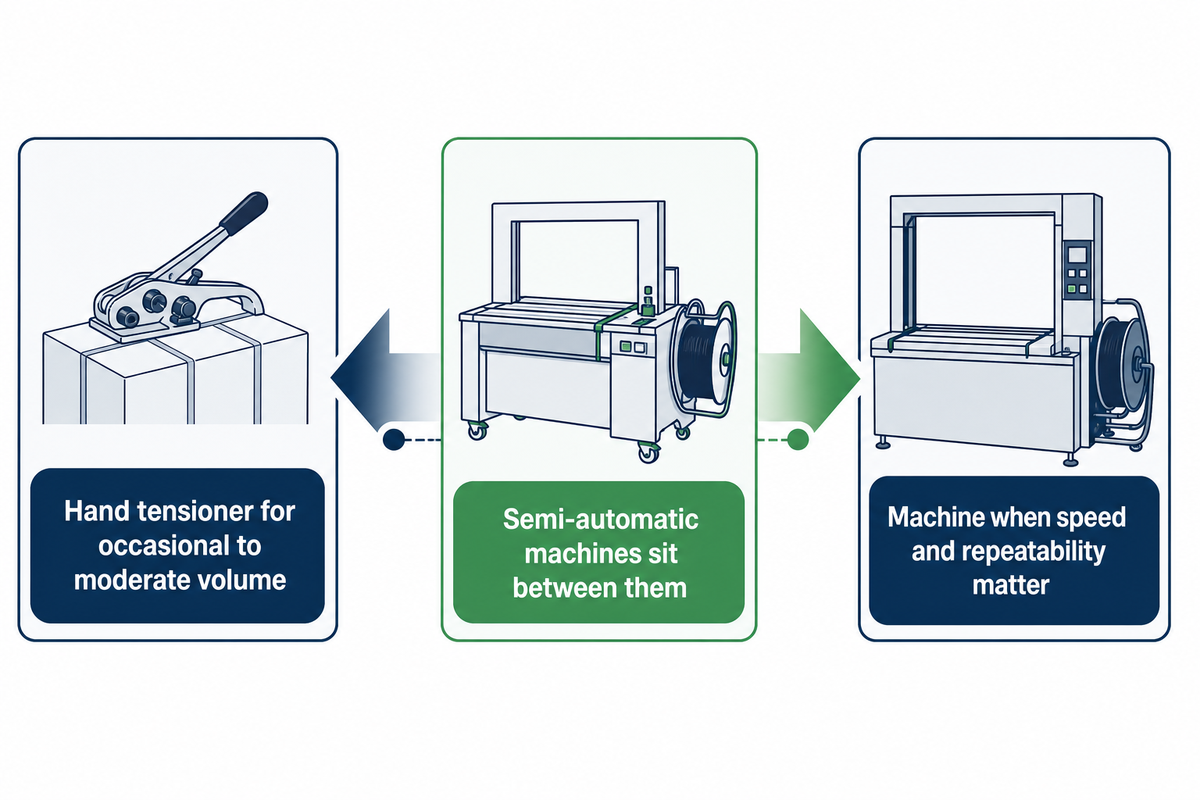
Siga usando un tensor manual mientras el volumen sea ocasional o moderado; cambie a una máquina flejadora cuando la velocidad del ciclo y la repetibilidad comiencen a importar más que el costo inicial. La diferencia no es estrictamente binaria: entre ambas opciones están las máquinas semiautomáticas de mesa, algunas accionadas mediante un interruptor de arranque, un sensor fotoeléctrico o una barra de pedal, y Packaging Digest informa que una de ellas, la máquina flejadora de mesa D2400, supera los 50 ciclos por minuto.
Si está evaluando una máquina nueva, modificada o reconstruida (en lugar de una herramienta manual), tenga en cuenta que ANSI/PMMI B155.1-2023 establece requisitos para identificar peligros y evaluar riesgos durante el ciclo de vida de la maquinaria industrial de embalaje; un paso de cumplimiento que no se exige al comprar un tensor manual.
Pallets frente a cajas: ¿la aplicación cambia la técnica?
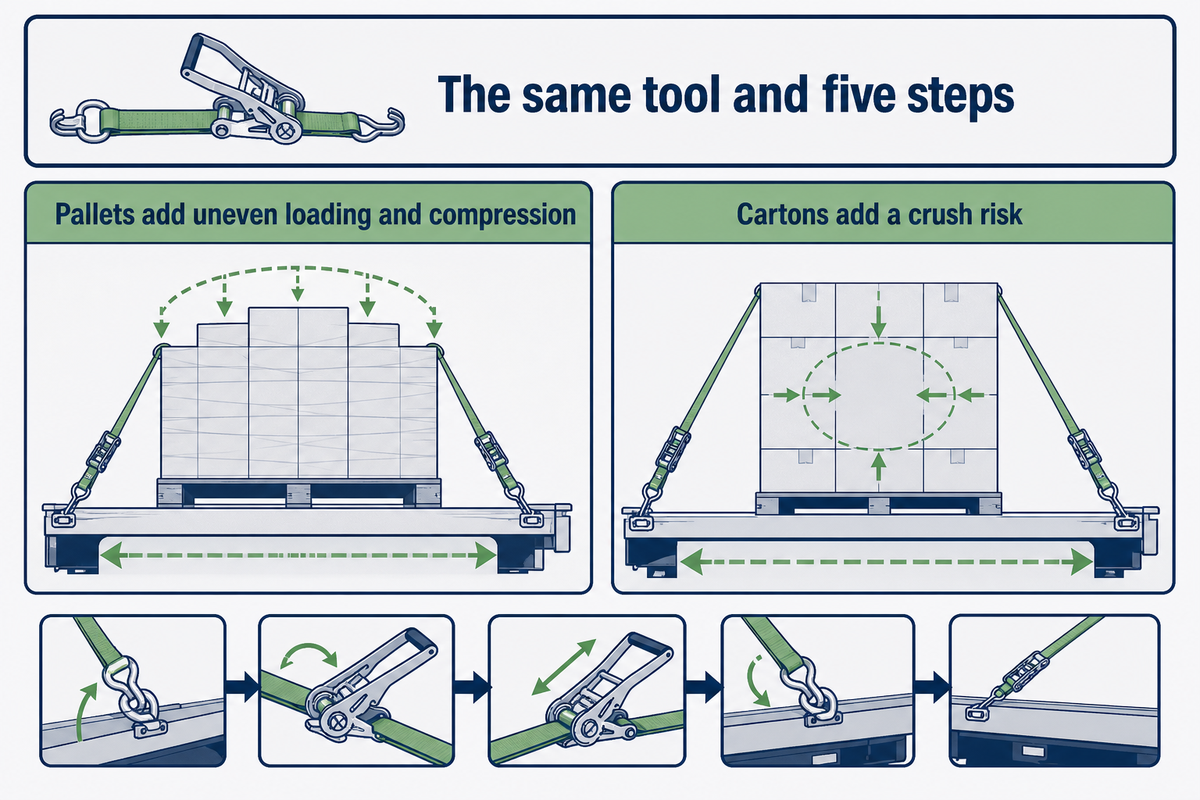
Ya sea que asegure un pallet o una caja, la herramienta y los cinco pasos que seguirá son los mismos; lo que cambia es la cantidad y la posición de los flejes, además de su margen de error. Las cargas paletizadas añaden una distribución desigual del peso y la compresión contra la superficie del suelo a ese margen de error, mientras que las cajas presentan, en cambio, el riesgo de aplastamiento.
En los pallets, la distribución desigual de la carga, la calidad del pallet y la compresión contra la superficie del suelo pueden reducir la tensión que realmente llega a la carga frente a la que se absorbe por el deslizamiento dentro de la pila; nuestro recorrido por el flejado de pallets explica estas dinámicas con mayor detalle, incluidas las trayectorias de carga y la protección de bordes. En las cajas, el peligro va en sentido contrario: tensar en exceso un embalaje demasiado ligero aplasta la esquina antes de que el fleje se acerque a su límite de tracción, así que, para los embalajes más ligeros, priorice un ajuste firme en vez de la tensión máxima.
Perspectivas para 2026: los tensores a batería están pasando de ser un producto de nicho a una opción generalizada
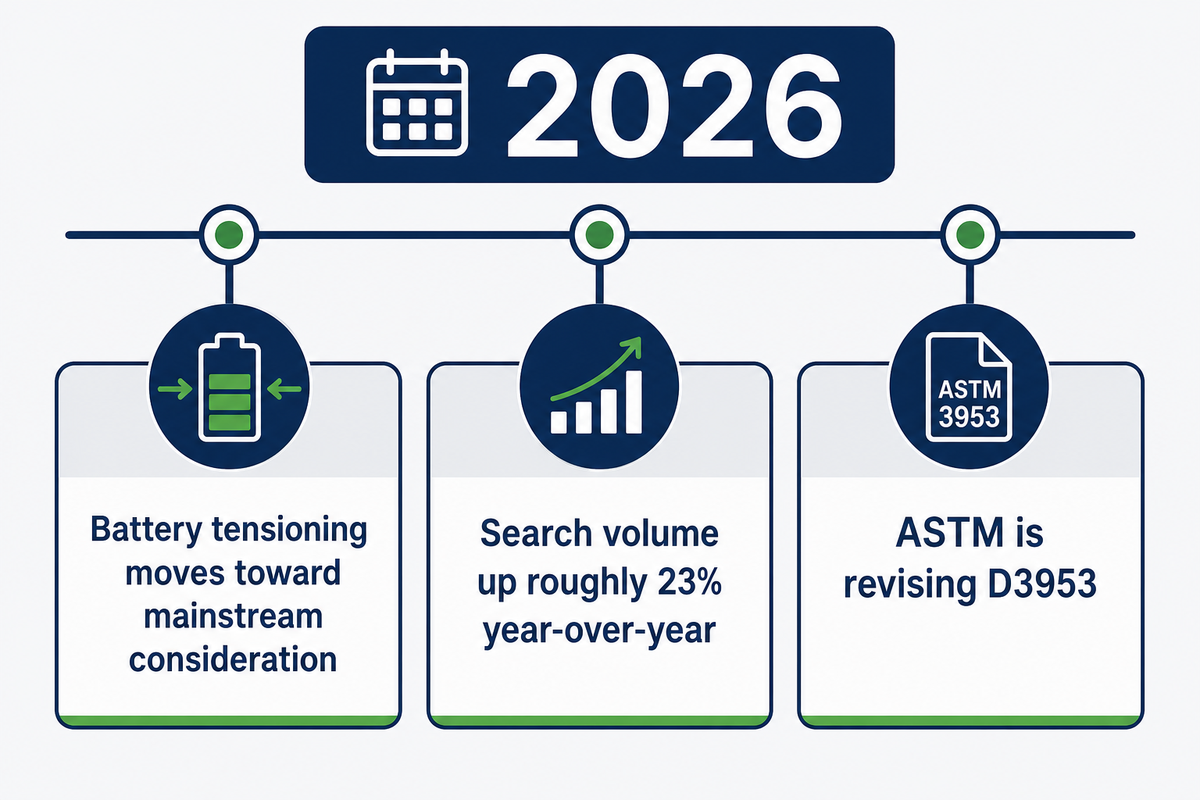
Los datos de búsquedas y del mercado apuntan en la misma dirección: el tensado a batería está pasando de ser una mejora de nicho a una opción generalizada para operaciones de gran volumen, no un complemento de lujo reservado para la automatización a gran escala. Según los datos sobre tendencias del volumen de búsquedas de palabras clave, el volumen de búsquedas de herramientas flejadoras a batería ha aumentado aproximadamente un 23% interanual, lo cual coincide con la actividad real de productos, el BXT4 de Signode (hasta 800 ciclos por carga y diseño ergonómico del gatillo) y herramientas similares han aparecido en la prensa especializada hasta 2026, y las solicitudes ante USPTO sobre sensores inalámbricos para monitorear la tensión de flejes (sistemas basados en transceptores que alertan a un monitor remoto cuando disminuye la tensión) confirman que se trata de una categoría tecnológica diferenciada, desde una patente anterior, US 10,328,840 (concedida en 2019 y ahora vencida por falta de pago de las tasas de mantenimiento), hasta la patente actualmente vigente US 11,993,199, concedida en 2024 y vigente hasta 2041. Por otra parte, ASTM está realizando una revisión activa de D3953 (flejes y sellos de acero) e invita expresamente a los participantes de la industria a abordar los cambios en los métodos de cierre desde la última revisión completa de la norma, algo que conviene seguir si sus especificaciones de compra citan actualmente una edición anterior.
Las cifras sobre el tamaño del mercado de la categoría más amplia de equipos de flejado (varios pronósticos lo sitúan entre $5–6 mil millones para 2025, con un crecimiento a una CAGR de un dígito medio hasta principios de la década de 2030) varían entre las empresas de investigación y deben interpretarse como un contexto indicativo del mercado, no como una cifra precisa y auditada; si está elaborando el presupuesto para 2026, la conclusión más práctica es que las opciones ergonómicas, a batería y semiautomáticas están proliferando en el segmento de precios medio, no solo en el extremo superior.
Preguntas frecuentes
P: ¿Cómo se tensa un fleje con una herramienta de flejado?
Fije el extremo libre del fleje en la mordaza o la rueda de alimentación del tensor y, luego, gire un cabrestante o accione una palanca de trinquete hasta que el fleje quede ajustado contra la carga.
Los tensores de cabrestante enrollan el fleje alrededor de un tambor giratorio aprovechando la ventaja mecánica de una manivela; los tensores de trinquete utilizan una rueda dentada que una palanca impulsa en la dirección de apriete y que se bloquea al detenerse. Ambos dependen de que el extremo libre permanezca sujeto: si la mordaza no lo agarra uniformemente, el fleje se desliza en lugar de enrollarse, como se explica en la tabla de solución de problemas anterior.
P: ¿Cómo se tensa un fleje de acero?
El fleje de acero sigue la misma secuencia de envolver la carga, tensar, sellar y cortar que el fleje plástico, pero acumula tensión más rápido con cada giro de la manivela porque el acero casi no se estira y, en la mayoría de las configuraciones manuales, se utiliza con una herramienta de engarzado de sellos independiente en lugar de una selladora combinada.
El acero tiene una elasticidad mínima o nula, por lo que un giro muy pequeño del dispositivo genera mucha más tensión en el fleje que en uno plástico. Al realizar un movimiento completo de tensado con una herramienta de palanca, verá que el fleje queda tenso mucho antes de alcanzar el límite de movimiento del mango. Utilice siempre una herramienta de corte específica para flejes de acero; cualquier otro método puede generar un peligro de latigazo para usted y el personal cercano si el fleje se corta mientras está sometido a carga o haciendo palanca.
P: ¿Debo seguir alguna precaución de seguridad al usar una herramienta flejadora a batería?
Sí, la principal es no colocar nunca las manos ni un protector de bordes donde la herramienta pueda activarse y tensar el fleje de forma inesperada; aísle el gatillo o la batería antes de ajustar cualquier elemento cerca de la trayectoria del fleje.
Aunque los tensores a batería eliminan este esfuerzo manual, también introducen un nuevo riesgo de activación en el momento equivocado. Las herramientas a batería pueden ponerse en marcha en cuanto presiona el botón; un dedo fuera de lugar o un protector podrían quedar atrapados en la trayectoria de un fleje en movimiento y sufrir un pellizco al instante. Además, siguen presentes los riesgos habituales de las herramientas manuales, incluidos los puntos de pellizco, las cuchillas y la energía almacenada en un fleje tenso, como sucede con cualquier herramienta manual.
P: ¿Con qué frecuencia debo dar mantenimiento a un tensor manual para flejes?
Inspeccione los dientes de la mordaza o la rueda de alimentación para detectar desgaste siempre que observe deslizamiento bajo tensión, ya que las superficies de agarre desgastadas son la causa más común de que un tensor repentinamente «no pueda sujetar» una carga que antes sujetaba sin problemas.
Aunque algunos fabricantes de tensores sí indican un intervalo de reemplazo recomendado, no existe una cantidad fija de ciclos generalmente aceptada para las herramientas manuales. La verdadera señal de que se necesita mantenimiento, en lugar de una fecha del calendario, es que se produzca un deslizamiento bajo tensión donde antes no ocurría.
P: ¿Puede un solo tensor realizar trabajos tanto ligeros como pesados?
No de forma confiable; un tensor dimensionado y equipado para trabajos ligeros con cajas tendrá dificultades con flejes de acero para servicio pesado, mientras que un tensor industrial sobredimensionado puede aplicar demasiada tensión y aplastar una caja ligera antes de que lo note, así que adapte la herramienta a su trabajo habitual, no a un caso extremo ocasional.
Incluso si su operación realmente abarca desde cajas pequeñas hasta pallets pesados, la configuración más práctica para ambos extremos es invertir en dos herramientas distintas: un tensor para cajas ligeras no proporcionará una tensión ni un agarre eficaces para el flejado de pallets pesados, y un tensor para servicio pesado no tendrá el rango necesario para cajas pequeñas o flejes más angostos.
P: ¿Cuál es la diferencia entre flejado y zunchado?
En la industria del embalaje, «flejado» y «zunchado» se utilizan en gran medida como sinónimos para describir el mismo proceso de tensar un fleje de plástico o acero alrededor de una carga; la terminología regional y de los proveedores varía más que la técnica subyacente.
Verá que ambos términos se utilizan para las mismas herramientas y los mismos pasos incluidos en esta guía. La terminología difiere de manera más significativa en procesos relacionados; por ejemplo, las herramientas para «bridas para cables» o «amarre con fleje plástico» resuelven un problema relacionado, pero distinto del tensado de flejes.
¿Está listo para pedir un tensor para flejes?
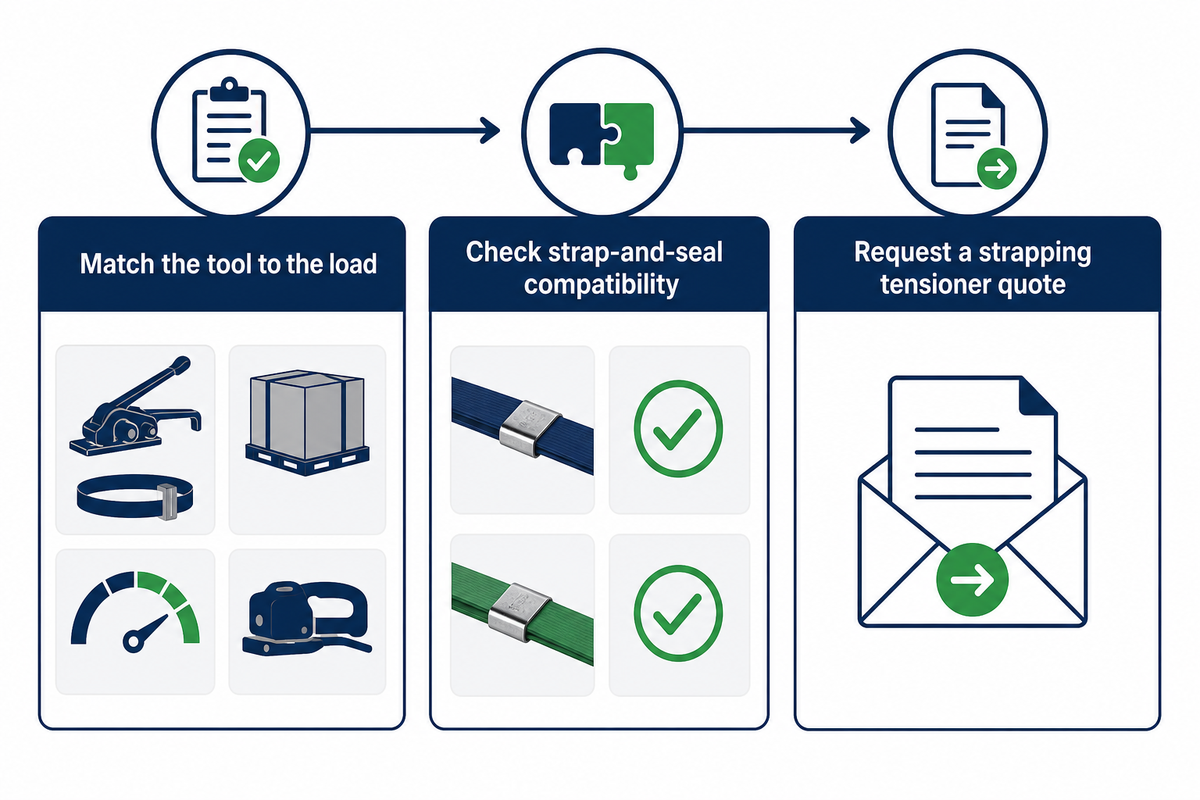
Con sus conocimientos sobre el tipo de fleje, los volúmenes habituales y cuáles de los sistemas a batería y neumáticos superan su Umbral de Actualización a Sistemas Motorizados, solo necesita relacionar estos datos con una herramienta adecuada y confirmar la compatibilidad entre el fleje y el sello antes de realizar el pedido.
Solicite una cotización de un tensor para flejes →
Por qué escribimos esto
Como UD Packaging produce flejes PET y ofrece tanto las herramientas de flejado como los sellos, surgen las mismas preguntas sobre el uso y la reparación de los tensores independientemente del sector (industrial, embalaje en cajas o paletización): «¿por qué se afloja el fleje en esta carga?», «¿cuándo debería cambiar de un sistema de tensado manual a uno motorizado?» o «¿hasta qué punto se puede tensar este fleje de forma segura?». Consultamos normas del sector, pautas de seguridad y procedimientos operativos para orientar a los clientes hacia las respuestas.
Referencias y fuentes
- 29 CFR 1917.51(c) — Herramientas manuales U.S. Occupational Safety and Health Administration
- ASTM D3950-23, Especificación estándar para flejes no metálicos ANSI Webstore / ASTM International
- Se invita a las partes interesadas a participar en la revisión de la norma ASTM sobre flejes de acero (D3953) ASTM International
- ASTM D3953-15(2022), Especificación estándar para flejes planos de acero y sellos ANSI Webstore / ASTM International
- US 2007/0169833 A1, Tensor manual para flejes metálicos Illinois Tool Works (solicitante original), posteriormente cedida a Signode / USPTO Google Patents
- US 10,328,840 B2, Sistema de tensado y monitoreo de correas de carga USPTO / Google Patents
- US 11,993,199 B2, Dispositivo transmisor inalámbrico para monitorear la tensión de flejes USPTO / Google Patents
- Nasarwanji et al. (2016), estudio comparativo de métodos de sellado de contenedores para materiales a granel (actividad muscular y duración de la tarea) NIOSH-affiliated / PubMed record PMID 27226675
- Vibración transmitida a manos y brazos en el trabajo, responsabilidades del empleador UK Health and Safety Executive
- ANSI/PMMI B155.1-2023, Requisitos de seguridad para maquinaria de embalaje y procesamiento ANSI Webstore / PMMI
- Flejes PP frente a flejes PET, comparación de retención de tensión Alliance Packaging Group (blog técnico del proveedor)
- Máquina flejadora D2400, cobertura de la velocidad de ciclo y los modos de activación Packaging Digest
Artículos relacionados
- Tipos de máquinas flejadoras, seguridad y guía de compra cuándo pasar de un tensor manual a una máquina completa
- Herramientas de flejado: guía completa de tensores, selladoras y máquinas la categoría completa de herramientas a la que pertenece esta guía
- Tipos de flejes plásticos: guía del comprador de PP frente a PET información más detallada sobre la selección del material
- Cómo flejar un pallet de forma segura: guía paso a paso información específica para pallets sobre las trayectorias de carga y la protección de bordes
- Sellos para flejes PET y plásticos cómo combinar los sellos con su tensor y el grado del fleje