Comuníquese con UD Packaging Company

Una máquina flejadora es un equipo automático o semiautomático que tensa, sella y corta un fleje de plástico o acero alrededor de una tarima, caja o carga agrupada. Elegir la adecuada depende menos de encontrar la «mejor» máquina y más de adaptar el nivel de automatización, el material del fleje y las prácticas de seguridad a su línea real, una decisión que las páginas de equipos que dominan los resultados de búsqueda para este término rara vez explican a fondo. Esta guía aborda los tipos de máquinas, la compatibilidad de materiales, los costos operativos reales, los requisitos de instalación y las prácticas de seguridad para los operadores que ninguna de las 26 páginas comerciales y fichas que analizamos para este tema incluye en sus recomendaciones de compra. Actualizada en agosto de 2026.
Especificaciones rápidas
| Herramientas manuales | Tensor manual + selladora, un fleje a la vez, sin velocidad de ciclo nominal |
| Semiautomática | Aproximadamente 50-200 cargas agrupadas/hora; el operador coloca la carga y la máquina tensa/sella |
| Automática / de arco | Velocidad nominal de 30-65 flejes/minuto (rango publicado por proveedores); ideal por encima de aproximadamente 200 cargas agrupadas uniformes/hora |
| Materiales de flejado | PET, PP o acero: el tipo de sellado de la máquina (termosellado o soldadura por fricción) debe ser compatible |
| Alimentación | Máquinas eléctricas: 110V/220V. Herramientas neumáticas: suministro de aire de 0.5-0.7 MPa (72-100 psi) |
Qué hace realmente una máquina flejadora (y qué no garantiza)
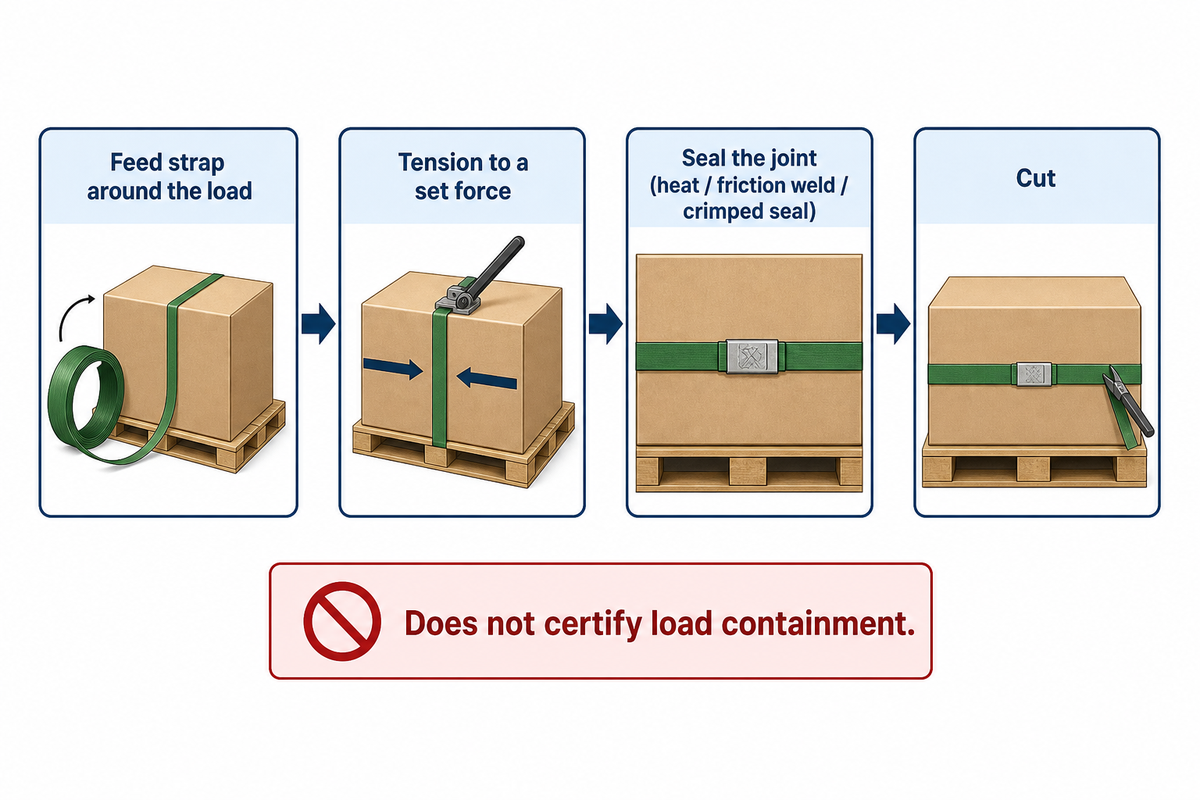
En un solo ciclo de una máquina flejadora se realizan cuatro o cinco funciones: alimentar el fleje alrededor de la carga, recoger la holgura, tensarlo con una fuerza definida y sellar la unión mediante calor, soldadura por fricción o un sello engarzado; en la mayoría de los modelos, el corte está integrado en el mismo movimiento.
Completar ese ciclo no valida por sí solo que una carga sobre tarima esté correctamente formada, que su disposición tenga el soporte adecuado ni que permanezca unida durante el resto de la cadena de distribución: el flejado contribuye a contener la carga, pero no la certifica.
Las patentes de máquinas flejadoras presentadas durante varias décadas describen este mismo alcance de cuatro funciones —consulte, por ejemplo, esta patente de un mecanismo de alimentación, tensado y sellado—, lo que confirma que se trata de una definición estable de lo que hace esta clase de equipo y no de una simplificación comercial.
¿Cuál es la diferencia entre strapping y banding?
En el sector estadounidense del embalaje industrial, «strapping» y «banding» describen el mismo proceso —tensar un fleje de plástico o acero alrededor de una carga y sellar la unión—, y fabricantes, distribuidores y compradores utilizan ambos términos indistintamente. No existe una distinción técnica formal entre ellos: una «strapping machine» y una «banding machine» pertenecen a la misma categoría de equipos flejadores.
En algunas regiones e industrias se prefiere «strapping» para aplicaciones con tarimas y cajas, y «banding» para agrupar bobinas de acero o madera. Si una ficha técnica o un proveedor utiliza exclusivamente uno de los términos, se trata de una convención de nomenclatura, no de una categoría de producto diferente.
La escala de automatización del flejado
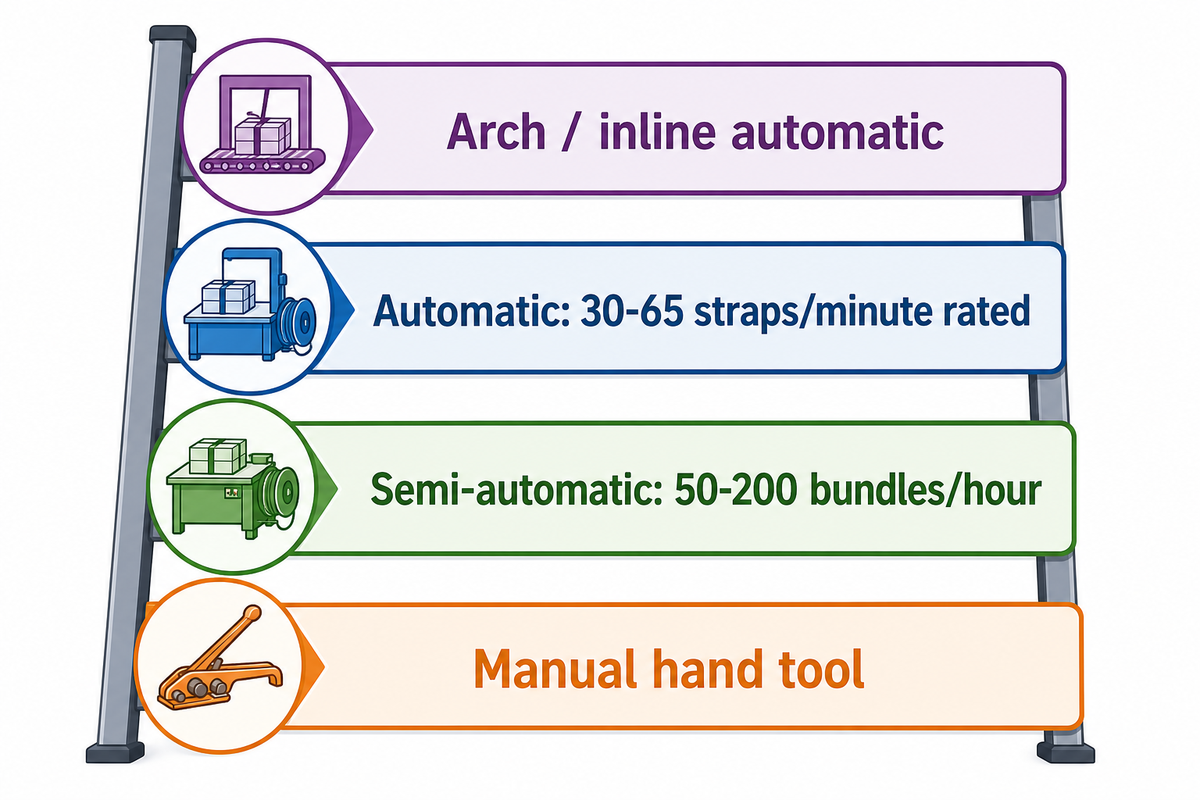
El nivel de automatización es la decisión que más determina el costo, la mano de obra y la capacidad de producción, por encima de cualquier otra especificación. Cuatro niveles abarcan casi todas las situaciones de compra, y subir de nivel solo resulta rentable cuando el volumen y la uniformidad lo justifican.
| Nivel | Capacidad típica | Aplicación adecuada | No es adecuada para |
|---|---|---|---|
| Herramienta manual de flejado | Ritmo determinado por el operador, un fleje a la vez | Flejado ocasional, distintos anchos de fleje, bajo presupuesto de inversión | Volumen diario repetitivo: el costo de la mano de obra supera rápidamente el costo de la máquina |
| Semiautomática | Aproximadamente 50-200 cargas agrupadas/hora | Cajas o tarimas de tamaños variables, lotes de producción mixtos, sin necesidad de tiempo de cambio entre tamaños | Líneas continuas de un solo SKU con dimensiones de carga prácticamente constantes |
| Automática (de mesa / carga manual) | Velocidad nominal de 30-65 flejes/minuto; en condiciones reales, la producción sostenida suele alcanzar el 70-80% de la velocidad nominal | Cargas de tamaños uniformes por encima de aproximadamente 200 cargas agrupadas/hora | Cambios frecuentes de tamaño: el tiempo de preparación reduce la ventaja de la automatización |
| Automática de arco / en línea | Nivel de mayor volumen; se integra con una línea transportadora | Líneas de embalaje dedicadas de gran volumen, operación sin intervención manual | Volumen bajo o estacional: el costo de integración es difícil de justificar si no se mantiene una alta capacidad de producción |
La división anterior entre 50-200 y más de 200 cargas agrupadas/hora suele ser citada por los proveedores de equipos como una referencia aproximada, no como un umbral técnico fijo: la capacidad real también depende de factores del sistema de producción que la velocidad nominal de la máquina no refleja, como el tiempo de cambio entre tamaños de producto, los cuellos de botella anteriores y posteriores al proceso, y la uniformidad real de la combinación de productos. Una planta que maneja pedidos de tamaños muy variables puede descubrir que una máquina semiautomática supera a una automática nominalmente más rápida al contabilizar el tiempo de cambio, mientras que una planta con automatización flexible y una combinación estable de productos puede aprovechar bien una máquina automática muy por debajo del límite de 200 cargas agrupadas. Considere esta escala como el punto de partida para conversar con un proveedor, no como una fórmula; una vez que sepa qué nivel necesita, consulte la gama de máquinas flejadoras de UD Packaging para conocer los modelos actuales de ese nivel.
💡 Consejo profesional
Si los tamaños de sus tarimas o cajas cambian entre lotes, pregunte específicamente al proveedor cómo gestiona su máquina un cambio de tamaño: algunos sistemas automáticos y de arco requieren ajustes físicos o reprogramación que una máquina semiautomática evita por completo.
Formatos y marcas que encontrará al comprar
Los resultados de búsqueda de máquinas flejadoras mezclan varias categorías de productos diferentes, y saber cuál está viendo antes de comparar precios evita mucha confusión. En el segmento básico aparecen herramientas flejadoras portátiles de batería —a veces vendidas como máquinas flejadoras eléctricas y otras como flejadoras accionadas por pedal— en tiendas de comercio electrónico económicas, junto con catálogos de fabricantes especializados de maquinaria industrial que ofrecen líneas de flejadoras automáticas y máquinas flejadoras semiautomáticas diseñadas para producción continua. La gama completa de máquinas flejadoras abarca desde una flejadora manual ligera y ajustable que se transporta entre tarimas hasta un sistema automático o semiautomático de arco, voluminoso y para trabajo pesado, fijado permanentemente a un transportador: tanto una máquina flejadora manual para embalaje con cinta como una unidad industrial de arco son técnicamente «flejadoras», pero resuelven necesidades de volumen muy distintas. La construcción en acero inoxidable se utiliza en máquinas diseñadas para entornos con lavado o de grado alimentario, donde un bastidor de acero pintado no resistiría la humedad ni la exposición a productos químicos. Independientemente del nivel elegido, los equipos de flejado motorizados también se encuentran dentro del ámbito para el cual se redactó la norma de seguridad por consenso de la industria de maquinaria de embalaje, ANSI/PMMI B155.1-2023 (artículo explicativo de ANSI), que se analiza con mayor detalle en la sección de seguridad más adelante.
El flejado manual sigue siendo la opción habitual para trabajos ocasionales o con distintos anchos en los que el volumen nunca justifica una máquina dedicada; las unidades eléctricas portátiles cubren la necesidad de las operaciones que requieren más velocidad que una herramienta manual, pero sin asumir el costo de una automatización completa.
| Formato / tipo | Fuente de energía | Capacidad típica | Aplicación ideal |
|---|---|---|---|
| Herramienta manual de flejado | Accionamiento manual | Ritmo determinado por el operador, un fleje a la vez | Trabajos ocasionales o con distintos anchos |
| Eléctrica portátil / de mano | Alimentada por batería | Más rápida que una herramienta manual, pero procesa un fleje a la vez | Uso portátil o en múltiples estaciones |
| Flejadora accionada por pedal | Accionada mediante pedal | Activación sin usar las manos; el operador aún coloca el fleje | Instalaciones de banco o estaciones de trabajo fijas |
| Herramienta combinada sin sello | De batería o manual | Tensa, sella y corta en un solo movimiento | Mejora frente a un juego de varias herramientas sueltas |
| Semiautomática de mesa | Eléctrica | Aproximadamente 50-200 cargas agrupadas/hora | Cajas o tarimas de tamaños variables |
| Automática de mesa / carga manual | Eléctrica | Velocidad nominal de 30-65 flejes/minuto | Cargas de tamaños uniformes por encima de aproximadamente 200/hora |
| Automática de arco / en línea | Eléctrica, integrada con un transportador | Nivel de mayor volumen | Líneas de embalaje dedicadas de gran volumen |
| Neumática (accionada por aire) | Aire comprimido, 0.5-0.7 MPa | Comparable con una semiautomática eléctrica | Instalaciones con una línea de aire comprimido existente |
| Acero inoxidable apto para lavado | Eléctrica o neumática | Igual que el nivel equivalente en acero pintado | Entornos de grado alimentario o con lavado |
Cómo adaptar la máquina al material del fleje (acero, PP, PET)
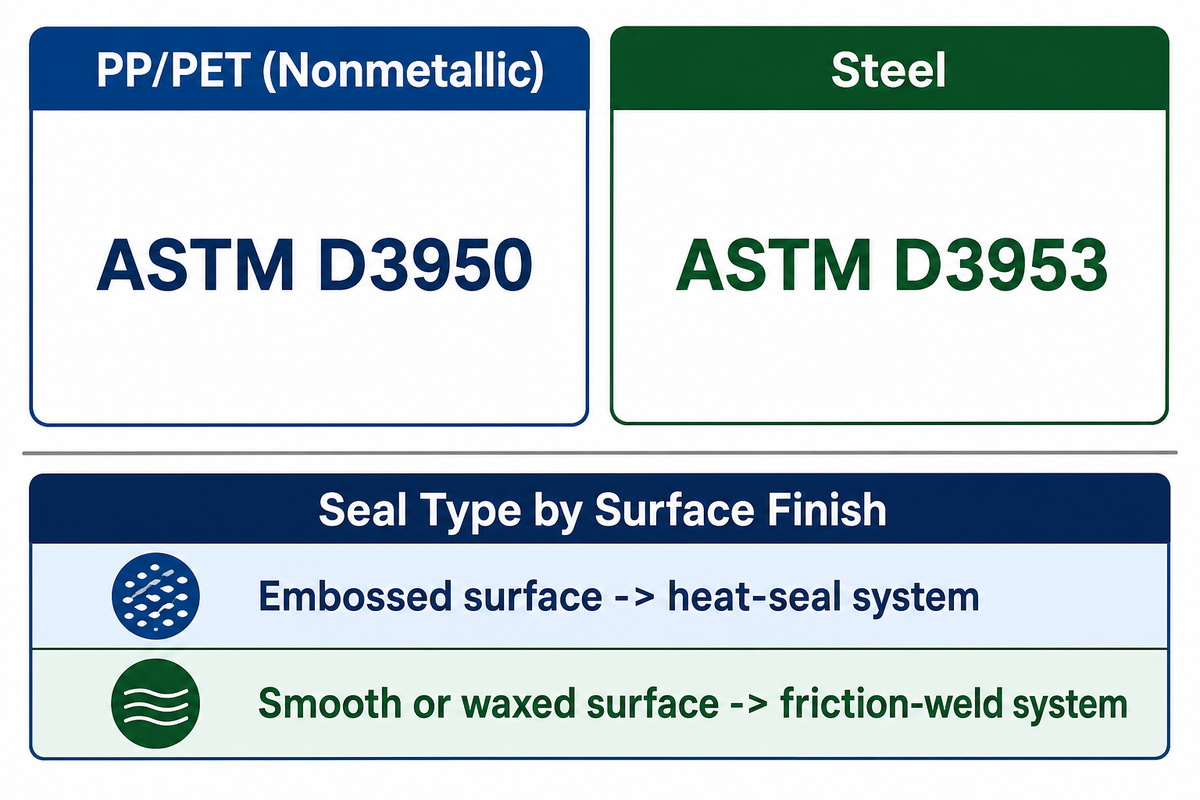
El fleje de grado máquina pasa por equipos automáticos de alta velocidad sin empalmes; el fleje de grado para herramienta manual puede tener hasta un empalme por bobina, lo cual no representa un problema al tensar manualmente la unión, pero puede provocar atascos si se introduce en una ruta de alimentación automática. El acabado superficial es tan importante como el grado: el fleje con superficie gofrada se utiliza en sistemas de termosellado, el de superficie lisa o encerada se utiliza en sistemas de soldadura por fricción, y colocar una superficie incorrecta en un cabezal de sellado inadecuado es una causa común de uniones débiles o rotas. La compatibilidad de la superficie tampoco es la única variable: la temperatura de sellado, el tiempo de contacto y la presión también afectan la resistencia de la unión, por lo que una máquina que procese la superficie correcta con ajustes de sellado incorrectos aún puede producir una unión débil.
ASTM D3950 es la especificación para flejes no metálicos (PP y PET) que reúne en un solo documento sus propiedades materiales y el desempeño de sus uniones (consulte también ASTM D4675, la guía complementaria para seleccionar y utilizar materiales de flejado planos); ASTM D3953, por su parte, es la especificación para flejes planos de acero y sus sellos. Si el informe de pruebas de un proveedor menciona D3953, se refiere al desempeño de flejes de acero, no de flejes de PET o PP, aunque las cifras sean similares. Es fácil citar incorrectamente los números de estas normas, así que asegúrese de que la cotización de una máquina o un fleje mencione el número de norma correspondiente al material que compra y pregunte directamente al proveedor cómo prueba su máquina o su fleje.
Aunque la resistencia a la tracción de una combinación de fleje y sello debería ser fácil de interpretar, la resistencia de la unión y las propiedades de tracción del propio fleje se prueban y califican por separado; un fleje con una resistencia a la rotura muy alta puede ofrecer un desempeño decepcionante si el método de sellado no es compatible con su superficie. Al comparar flejes y máquinas, asegúrese de comprobar la compatibilidad con el cabezal de sellado y no solo la cifra destacada de resistencia del fleje.
La terminología de los materiales varía según el proveedor, pero las categorías prácticas son uniformes: fleje plástico es el término general que abarca tanto el fleje de polipropileno (PP) como el de poliéster (PET), vendidos como flejes de PP y PET o simplemente como «plásticos» en la mayoría de los catálogos de proveedores, mientras que el fleje de acero es la alternativa metálica que se cierra con una hebilla de metal en lugar de termosellado o soldadura por fricción. El cordón tejido —un tipo de fleje trenzado de alta tenacidad— es una opción especializada para cargas irregulares o con bordes afilados que cortarían un fleje plano. Al comparar materiales de flejado entre proveedores, tres cifras de la ficha técnica importan más que el texto comercial: la resistencia a la rotura en lbs (la capacidad nominal de tracción del fleje), el tamaño del núcleo (que debe coincidir con el eje de alimentación del dispensador o la máquina) y la resistencia de la unión o del sello mencionada anteriormente. Estas diferencias son especialmente importantes en aplicaciones de flejado y embalaje de tarimas —y en el flejado para embalaje en general—, donde un material incompatible provoca una falla durante el transporte, no en la planta de producción.
Qué automatiza una máquina frente a un tensor manual y una selladora
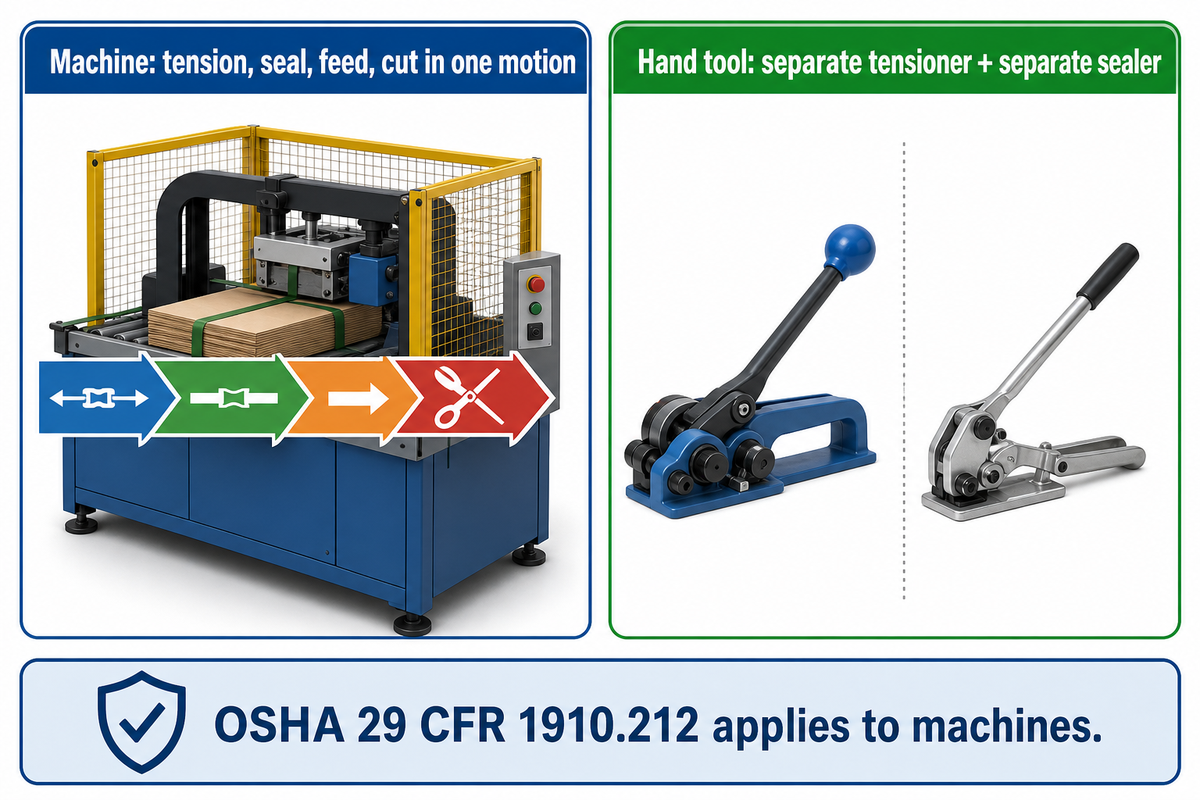
A nivel de componentes, la función real de una máquina flejadora es integrar el tensado, el sellado y, en la mayoría de los modelos, la alimentación y el corte en un solo movimiento; además, al ser motorizada, está sujeta a las reglas de protección de maquinaria de OSHA 29 CFR 1910.212, a diferencia de una herramienta manual. La alternativa consiste en comprar estos elementos como herramientas manuales independientes: un tensor que aprieta el fleje y mantiene la tensión, y una selladora separada que cierra la unión.
Para volúmenes bajos o irregulares, esta opción de dos herramientas suele ser el punto de partida más práctico: las recomendaciones de foros y proveedores para instalar un sistema básico de flejado suelen señalar el mismo juego inicial, compuesto por una bobina de fleje, abrazaderas, un tensor y una engarzadora, con cinchos como solución provisional si el presupuesto aún no permite adquirir una flejadora adecuada.
«Tensión retenida» es el término del sector para la fuerza de tracción residual que permanece en el fleje después de que un tensor establece y fija la tensión, y luego se libera. Los compradores que evalúan combinaciones de fleje y tensor suelen revisar conjuntamente cuatro atributos: elongación (cuánto se estira el fleje bajo carga), resistencia a la rotura, resistencia a la corrosión y resistencia a los rayos UV si la carga permanecerá al aire libre. Ninguno de estos cuatro atributos basta por sí solo para evaluar una combinación de fleje y herramienta; un fleje con alta resistencia a la rotura, pero poca resistencia a los rayos UV, fallará al aire libre mucho antes de alcanzar su límite nominal de tracción.
La mayoría de los compradores que buscan una solución inicial con herramientas manuales buscan un kit de flejado; un kit combinado para flejado o un juego de herramientas para flejes de acero suele incluir una bobina de fleje (a veces un rollo de fleje de PET para trabajos más ligeros), un tensor, una selladora o engarzadora y una herramienta de flejado para cortar y terminar la unión. Las herramientas combinadas sin sello —que tensan, sellan y cortan en una sola unidad manual, sin una hebilla engarzada o termosellada independiente— son una mejora habitual cuando el juego de varias herramientas sueltas se convierte en un cuello de botella, y son el equivalente manual más cercano a la función que realiza una herramienta tensora de fleje dentro de una máquina completa. Comprender esta división por componentes facilita la evaluación del proceso de flejado, ya sea que termine comprando un kit o una máquina.
¿Cuánto cuesta una máquina flejadora en comparación con un kit de tensor manual y selladora?
Los kits de tensor manual y selladora son la opción inicial de menor costo, con precios que suelen estar muy por debajo de $1,000 según el ancho del fleje y el grado de las herramientas, frente a una máquina flejadora que puede costar desde aproximadamente $2,500 por una unidad semiautomática básica hasta cifras de cinco dígitos por un sistema totalmente automático o de arco. La verdadera diferencia está en el tiempo de trabajo, no solo en el precio del equipo.
La opción de herramientas manuales cuesta menos al principio, pero su costo aumenta con las horas de trabajo del operador, mientras que la mayor inversión inicial de una máquina permite recuperar tiempo de trabajo cuando el volumen es suficiente para justificarla (consulte la sección de costos más adelante para ver el desglose completo).
Elección de la máquina según la aplicación: tarimas frente a cajas
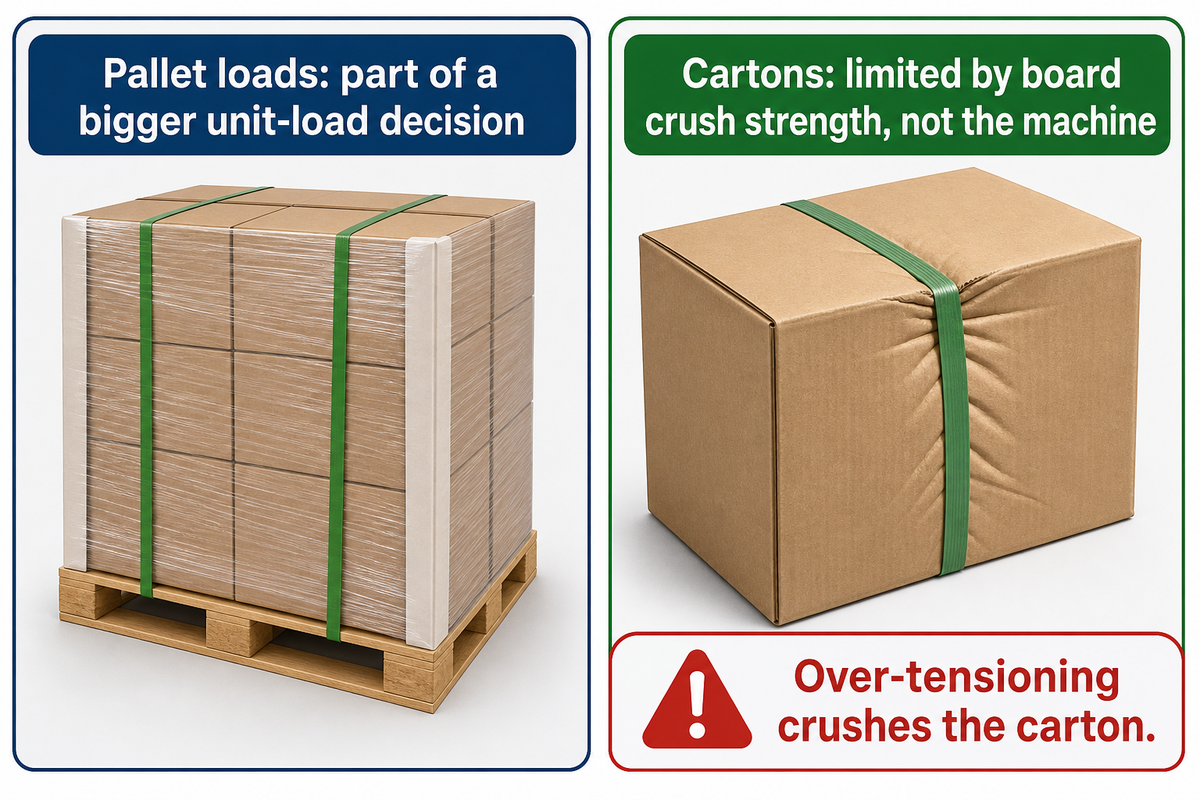
El flejado de cargas sobre tarimas y el flejado de cajas plantean exigencias diferentes para una máquina, aunque la mecánica sea similar. En el caso de las cargas sobre tarimas, la elección de la máquina flejadora forma parte de una decisión más amplia sobre la carga unitaria: cómo se forma, envuelve y estabiliza la carga antes de llegar al proceso de flejado; nuestra guía de unitización de tarimas para logística y almacenamiento explica a fondo este contexto más amplio, y conviene comprenderlo antes de comprar una máquina.
En las líneas de cajas, el factor limitante suele ser el propio cartón corrugado, no la máquina: tensar demasiado el fleje puede aplastar la caja mucho antes de que este alcance su resistencia nominal a la rotura, y eso responde a la interacción entre el ajuste de tensión y la resistencia del cartón, no a la elección de la máquina. Nuestra guía de flejado de cajas de cartón explica en detalle esa relación entre tensión y aplastamiento. Para efectos de esta guía: las líneas de cajas suelen funcionar mejor con máquinas semiautomáticas o automáticas compactas que permitan controlar con precisión la tensión, ya que el margen antes del aplastamiento importa más que la velocidad bruta; adaptar el material del fleje a la aplicación constituye la parte de esta decisión relacionada con la selección de materiales, para la cual ASTM D4675 está diseñada como ayuda para los compradores.
Operación y mantenimiento seguros de una máquina flejadora
Todas las páginas comerciales sobre máquinas flejadoras que revisamos para esta guía —incluidos el resultado mejor posicionado y otra página entre las tres primeras para este término de búsqueda exacto— explican los modelos, las dimensiones y el precio. Ninguna explica cómo operar una máquina de forma segura. Esta omisión debe tomarse en serio: los registros de incidentes de OSHA incluyen lesiones reales y documentadas causadas por máquinas flejadoras, no riesgos hipotéticos.
En un caso (Resumen de accidente de OSHA núm. 125015.015), un trabajador de una planta de fabricación de cajas sufrió la amputación del dedo índice izquierdo en 2019 mientras eliminaba un atasco de una máquina flejadora sin desconectar primero la fuente de energía. En un caso más grave (Resumen de accidente de OSHA núm. 200452050), un operador de flejado de madera murió aplastado en 2006 cuando un operador de relevo activó el cabezal compresor de una máquina flejadora mientras el primer operador aún se encontraba debajo retirando el fleje; se había omitido el procedimiento de bloqueo y se optó simplemente por girar una llave en el panel de control. Ambos incidentes se remontan a la misma causa raíz: eliminar un atasco o una falla mientras la máquina aún podía moverse o iniciar un ciclo.
«El empleado #1 trabajaba en una planta de fabricación de cajas para desatascar una máquina flejadora. No desconectó ni desactivó la fuente de energía durante las operaciones de mantenimiento».
— Resumen de accidente de OSHA núm. 125015.015, Departamento de Trabajo de Estados Unidos
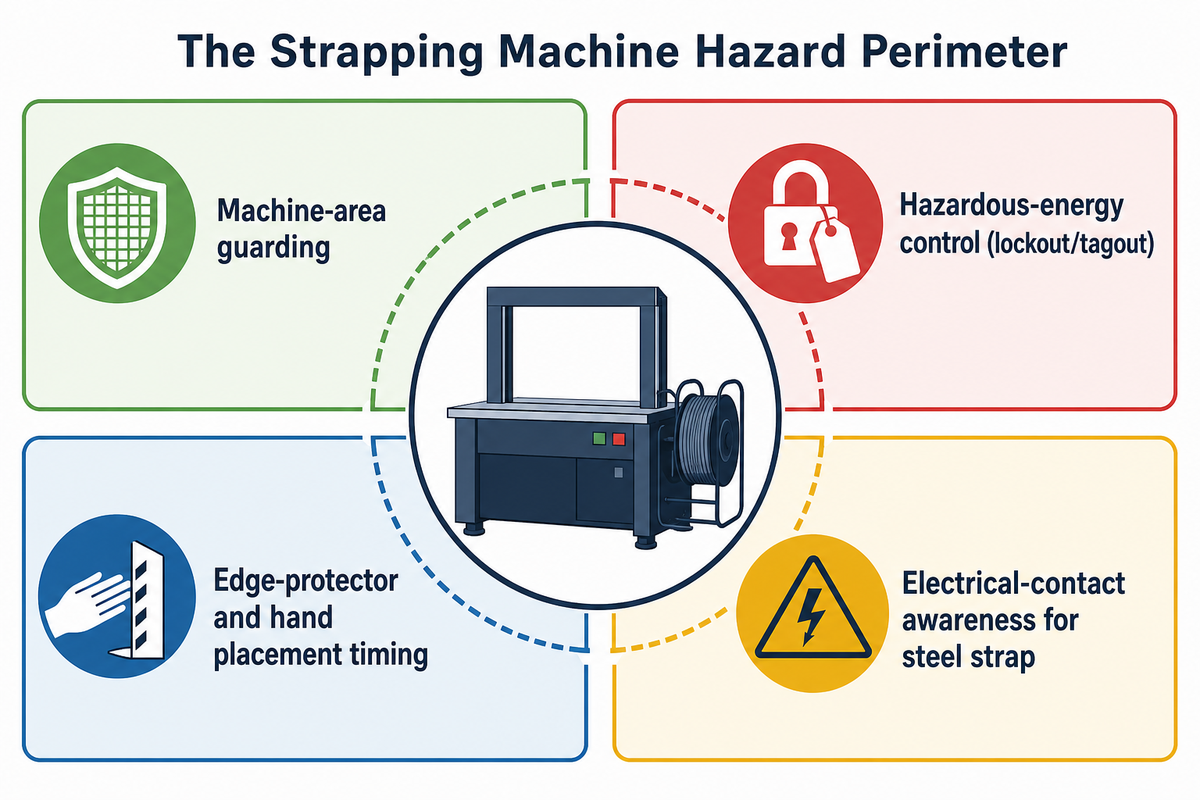
Denominamos a estos cuatro límites el Perímetro de peligro de la máquina flejadora: los puntos específicos en los que una tarea rutinaria con una máquina flejadora se convierte en una lesión documentada por OSHA:
- ✔ Protección del área de la máquina. Los equipos de flejado motorizados o automatizados requieren una revisión de las protecciones específicas del modelo conforme a OSHA 29 CFR 1910.212; citar la normativa no certifica una máquina ni un kit específico, ya que la revisión debe realizarse para el equipo que realmente se utiliza.
- ✔ Control de energías peligrosas (bloqueo/etiquetado). OSHA 29 CFR 1910.147 regula la preparación, la limpieza y la eliminación de atascos cuando se dan esas condiciones; en los dos incidentes documentados anteriormente se omitió este paso al eliminar un atasco.
- ✔ Momento de colocación de los protectores de bordes y de las manos. No coloque ni cambie de posición un protector de bordes mientras una herramienta flejadora de batería aún pueda activarse; aísle el gatillo o la fuente de energía antes de introducir las manos en el recorrido del fleje.
- ✔ Precaución ante contactos eléctricos al usar flejes de acero. Los flejes conductores de acero que pasan cerca de conductores energizados expuestos requieren los controles de seguridad eléctrica aplicables en la instalación antes de proceder con su manipulación.
Además de las reglas generales de OSHA sobre protección de maquinaria y control de energía, la industria de maquinaria de embalaje mantiene su propia norma de seguridad por consenso: ANSI/PMMI B155.1-2023, Requisitos de seguridad para maquinaria de embalaje y procesamiento. Es una referencia útil para los compradores que buscan una forma estructurada de evaluar el diseño de seguridad de una máquina antes de instalarla en la planta, como complemento —no sustituto— de los requisitos de OSHA ya explicados anteriormente en el Perímetro de peligro de la máquina flejadora.
⚠️ Importante
Los puntos de atrapamiento, las cuchillas, los movimientos inesperados, la caída de cargas, los atascos que se liberan, la energía almacenada y el punto de pellizco bajo el fleje son las clases de peligros recurrentes dentro del Perímetro de peligro de la máquina flejadora. Los dos incidentes de OSHA documentados anteriormente ocurrieron durante la eliminación de atascos: trate cualquier procedimiento para corregir una falla como un evento de aislamiento de energía, no como una solución rápida.
Cuánto cuesta una máquina flejadora: prepare su presupuesto antes de solicitar una cotización
Presupuestar una flejadora implica evaluar más que el precio de compra: el nivel de automatización, la compatibilidad con el material del fleje y los requisitos de instalación pueden aumentar o reducir el costo real de propiedad. El desglose a continuación incluye los rangos de precios publicados por nivel, los factores que elevan el total por encima de lo que sugiere una cotización básica y la razón por la que una lista de precios en línea con fecha determinada es solo el punto de partida para conversar con un proveedor.
¿Cuánto cuesta una flejadora?
El precio de una flejadora depende en gran medida del nivel de automatización y de sus funciones, con cifras publicadas que van desde unos cientos de dólares por una herramienta manual básica hasta decenas de miles por un sistema en línea totalmente automático. A continuación, se desglosan los rangos exactos y los factores que los determinan.
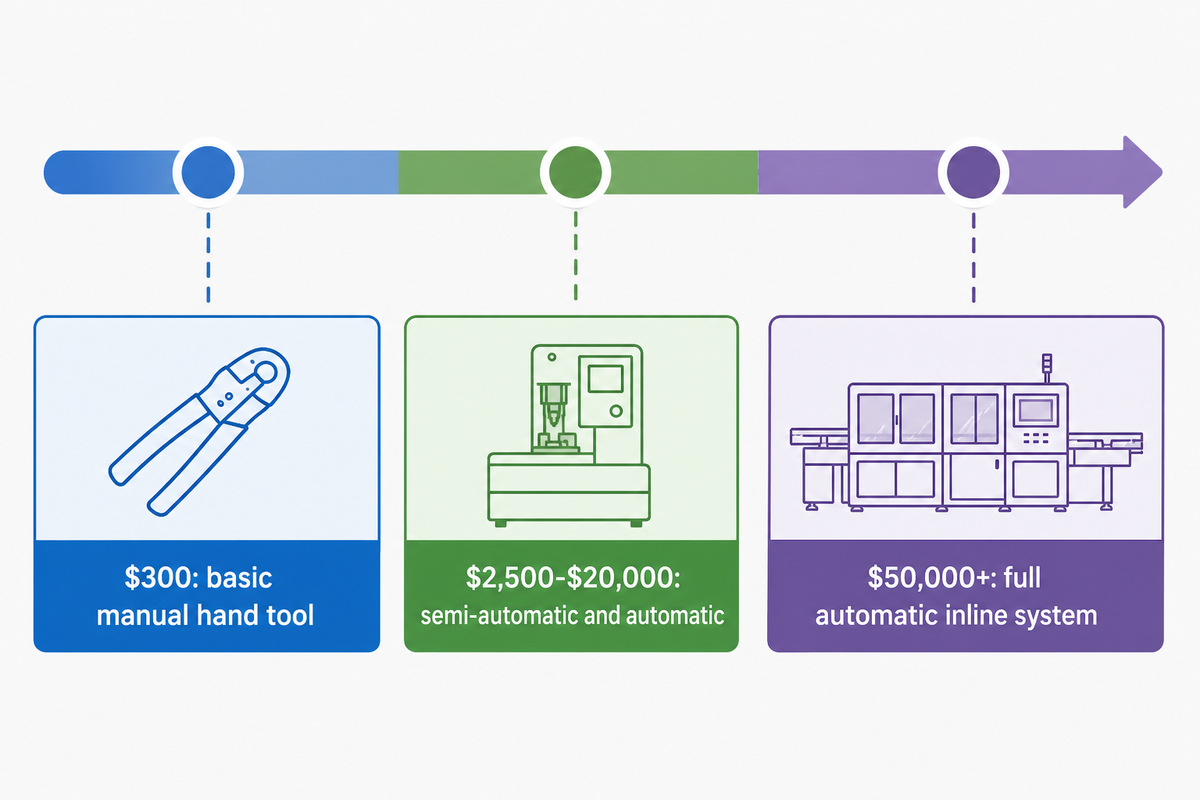
Los rangos de precios publicados varían ampliamente según la fuente y la fecha de su última actualización: las cifras que encontramos iban desde unos $300 por una herramienta manual básica hasta más de $50,000 por un sistema en línea totalmente automático, mientras que la mayoría de los equipos semiautomáticos y automáticos de gama media se ubicaban entre $2,500-$20,000, dependiendo de funciones como el sellado lateral o la configuración con arco. Un desglose detallado de un proveedor que consultamos se publicó en 2020, no en 2026, y las cifras más recientes de otro proveedor para las máquinas automáticas no coincidían del todo — y ese es precisamente el punto: los precios publicados de las flejadoras quedan desactualizados rápidamente y varían según el proveedor, por lo que cualquier cifra que encuentre en línea (incluidos los rangos anteriores) debe considerarse un punto de partida para conversar, no una cotización. Antes de presupuestar una compra, solicite una cotización vigente y fechada de la línea de flejadoras de UD Packaging.
Una forma útil de replantear la comparación de costos entre los equipos para fleje de acero y los equipos para fleje de plástico es la siguiente: comparar directamente el precio por metro de ambos materiales no es confiable, porque los sistemas de acero y plástico suelen requerir configuraciones diferentes para asegurar la misma carga — una mayor cantidad de flejes de plástico con un ancho diferente puede sustituir una menor cantidad de flejes de acero, por lo que comparar precios unitarios con dimensiones iguales no equivale realmente a comparar resultados de embalaje equivalentes. Donde sí pueden compararse directamente es en la durabilidad y la manipulación: con una eficiencia de unión equivalente, el rendimiento del fleje PET puede ser, en términos generales, comparable al del fleje de acero para servicio estándar, sin el riesgo de oxidación ni el peligro de manipular los bordes afilados del fleje de acero — aunque los índices de retención de la unión varían según el tratamiento de la superficie, por lo que una simple comparación de fuerza entre ambos materiales puede resultar engañosa.
✔ Ventajas de una mayor automatización
- Menor costo de mano de obra por unidad con un volumen alto sostenido
- El ajuste uniforme y repetible de la tensión reduce las variaciones entre operadores
- Libera al personal para realizar otras actividades relacionadas con la producción.
- Agiliza la línea y mejora la eficiencia operativa una vez que el volumen justifica el costo inicial.
- Una unidad semiautomática fácil de usar suele ser la primera mejora de productividad que adopta una planta en crecimiento, sin asumir el costo de integración de la automatización total.
- Una tensión uniforme también permite agrupar la carga de manera más segura y reducir las fallas durante el transporte — es en este aspecto donde una mayor automatización mejora más la eficiencia de todo el proceso de envío, no solo la de la estación de flejado.
⚠ Limitaciones de una mayor automatización
- Requiere un mayor costo inicial y de integración, lo que dificulta justificar la inversión salvo que se maneje un volumen alto de forma continua.
- Menor flexibilidad ante cambios frecuentes de tamaño o material
- Requiere los resguardos, la disciplina de aislamiento de energía/LOTO y los procedimientos de mantenimiento continuo descritos anteriormente — la automatización aumenta las exigencias de seguridad, no las elimina.
Requisitos de integración y servicios antes de la instalación
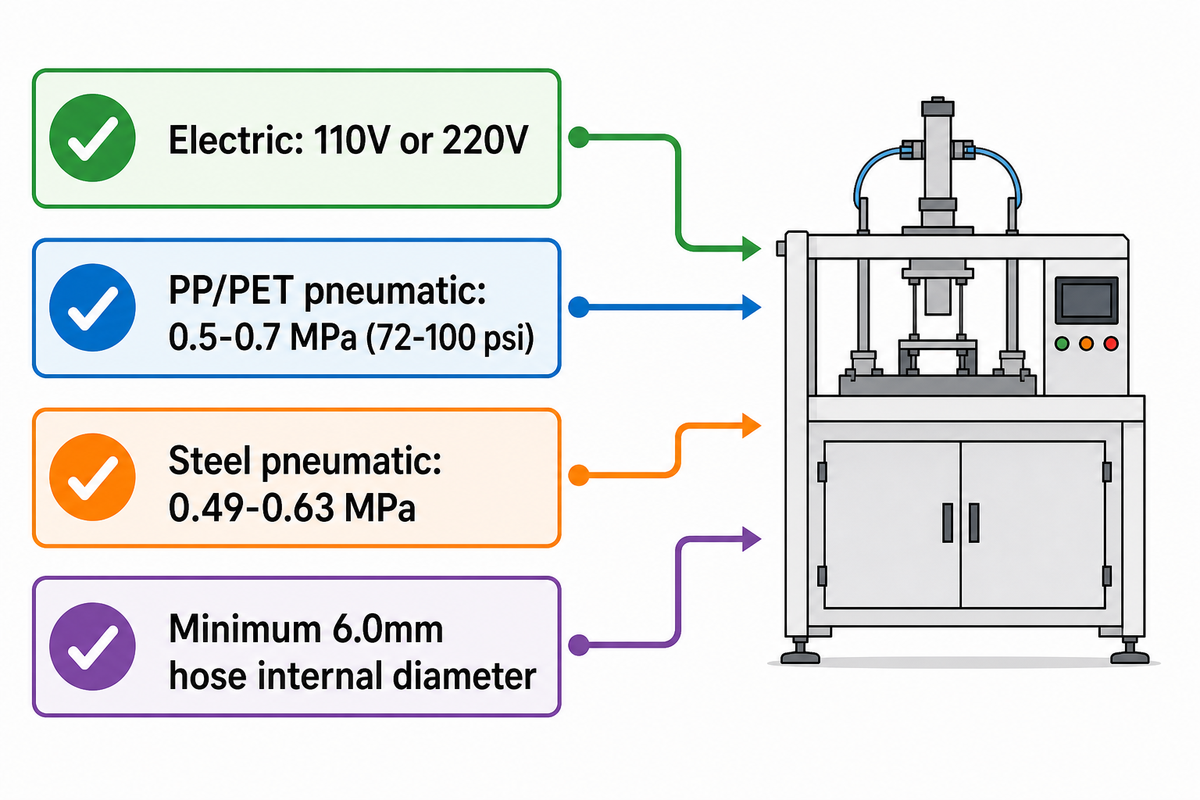
Antes de que llegue una flejadora, su planta debe contar con la conexión de servicio adecuada: las máquinas eléctricas funcionan con alimentación estándar de 110V o 220V, mientras que las herramientas y máquinas neumáticas necesitan una línea de aire comprimido, normalmente de 0.5-0.7 MPa (72-100 psi) para equipos de flejado con PP/PET y un nivel ligeramente inferior de 0.49-0.63 MPa para herramientas de flejado de acero, suministrado mediante una manguera con un diámetro interno mínimo de 6.0mm y, de preferencia, con un conjunto de filtro/regulador/lubricador instalado antes de la máquina. Omitir el equipo de preparación del aire es una causa frecuente de una calidad de sellado irregular en los equipos neumáticos, no un problema del ajuste de tensión.
Para integrar sistemas automáticos y con arco en una línea transportadora existente, confirme antes de realizar el pedido que el PLC y los enclavamientos sean compatibles con el controlador de su línea — adaptar los protocolos de comunicación después de la instalación suele provocar tiempos de inactividad imprevistos, y los resguardos enclavados de la instalación terminada aún deben cumplir con OSHA 29 CFR 1910.212. El espacio ocupado y las áreas libres también son más importantes de lo que suelen indicar las fichas técnicas: en particular, los sistemas con arco necesitan suficiente espacio para que la carga pase completamente cargada, además de acceso de servicio en al menos un lado para eliminar atascos y realizar tareas de mantenimiento. Analistas de la industria han señalado que el mercado mundial de flejadoras mantiene una trayectoria de crecimiento de miles de millones de dólares hasta mediados de la década de 2030, y citan la adopción de la automatización como uno de los factores impulsores — esto es solo información de contexto, ya que la lista de verificación de integración anterior es mucho más importante para su instalación específica que la tasa de crecimiento general del mercado.
Las plantas que también compactan residuos de cartón o plástico suelen instalar una empacadora cerca de la línea de flejado, y conviene distinguir ambos equipos: una empacadora compacta y agrupa materiales de desecho para eliminarlos o reciclarlos, una función fundamentalmente diferente del ciclo de tensado y sellado que realiza una flejadora sobre una carga terminada y apta para la venta — los compradores que investigan equipos generales de “agrupación” suelen confundirlos.
Errores comunes de compra (cuándo no adquirir automatización total)
El exceso de tensión es el error del operador reportado con mayor frecuencia en las fuentes que consultamos, y se trata de un problema mecánico, no de falta de cuidado: una tensión excesiva aplasta las cajas, deforma el producto o provoca directamente la falla del fleje o del sello, mientras que una tensión insuficiente permite que la carga se desplace durante el transporte. La solución consiste en usar un ajuste de tensión adecuado para la carga y el material del fleje, y confirmarlo observando el estado de los bordes de la carga después del flejado — no en limitarse a aplicar la máxima tensión suponiendo que cuanto más ajustado, más seguro.
El segundo error común es adquirir más automatización de la que realmente justifican el volumen y la variedad de productos de la operación. Los sistemas totalmente automáticos o con arco tienen sentido cuando el volumen es alto y los tamaños de los productos son uniformes; por debajo de ese punto, el tiempo de configuración, el costo de integración y la menor flexibilidad para realizar cambios pueden hacer que una máquina semiautomática sea la mejor decisión empresarial, incluso con una velocidad nominal similar. Revise nuevamente la escala de automatización anterior teniendo en cuenta su volumen real de pedidos y la variación de tamaños, no solo sus proyecciones de crecimiento.
Artículos relacionados
- Guía de flejes de plástico — comparación y normas de los materiales PET y PP
- Guía de flejado para cajas — margen entre tensión y aplastamiento para cajas de cartón corrugado
- Embalaje para logística y almacenamiento — marco para la unitarización de tarimas
P: ¿Para qué se utiliza una flejadora?
Una flejadora tensa, sella y corta fleje de plástico o acero alrededor de una tarima, caja o bulto para mantener la carga unida durante su manipulación y transporte.
Automatiza los pasos de alimentación, tensado, sellado y corte que, de otro modo, se realizarían manualmente con un tensor y una selladora. Entre sus usos habituales se encuentran la paletización para envíos, la agrupación de cajas en una línea de embalaje y la sujeción de productos enrollados o de madera para su transporte. Contribuye a contener la carga — no certifica la seguridad general de la carga durante su manipulación o transporte, ya que esta depende de cómo esté conformada la propia carga.
P: ¿Cuánto cuesta una flejadora?
Los precios publicados van desde aproximadamente $300 por una herramienta manual básica hasta más de $50,000 por un sistema en línea totalmente automático, mientras que la mayoría de las máquinas semiautomáticas y automáticas se sitúan entre $2,500-$20,000.
Las cifras publicadas varían considerablemente según el proveedor y la fecha de actualización de la lista de precios — algunas de las fuentes que consultamos durante la investigación para esta guía tenían varios años de antigüedad, y las cifras vigentes de dos proveedores para el mismo nivel de automatización no coincidían del todo. Considere cualquier rango de precios en línea como un punto de partida y solicite una cotización vigente y fechada antes de presupuestar una compra.
P: ¿Cuál es la diferencia entre flejado y zunchado?
Flejado y zunchado significan lo mismo.
En algunas regiones e industrias se prefiere el término “flejado” para aplicaciones con tarimas y cajas, y “zunchado” para agrupar rollos de acero o madera, pero no existe una distinción técnica formal entre ambos términos — una flejadora y una zunchadora pertenecen a la misma categoría de equipo, y ambas palabras se usan indistintamente en fichas técnicas, documentos normativos y catálogos de proveedores de toda la industria.
P: ¿Por qué se llama flejado?
El término proviene directamente del “fleje” — una banda plana de plástico o acero — que la máquina o herramienta tensa y sella alrededor de una carga.
“Fleje” describe el material físico y “flejado” describe el proceso y la industria desarrollada en torno a su aplicación — de forma similar a como “zunchado” deriva de “zuncho”, un término casi sinónimo para el mismo material plano en este contexto.
P: ¿Cuál es la diferencia entre una flejadora y una herramienta manual de flejado?
La diferencia principal es la automatización: una máquina integra el tensado, el sellado y el corte en un solo movimiento, mientras que una herramienta manual requiere que un operador realice cada paso por separado con su respectivo tensor y selladora.
Las soluciones con herramientas manuales suelen ser más económicas al principio y más fáciles de adaptar al uso ocasional o de bajo volumen, mientras que una máquina tiene un costo inicial mayor, incluida la integración en la línea, pero requiere mucho menos tiempo de mano de obra por bulto cuando el volumen aumenta lo suficiente. Consulte el desglose de componentes anterior para ver una comparación más completa.
P: ¿Necesito una flejadora totalmente automática o bastará una semiautomática?
Una máquina semiautomática suele ser la opción más adecuada por debajo de aproximadamente 200 bultos/hora o cuando los tamaños de las cajas y tarimas varían entre lotes; una máquina totalmente automática resulta rentable con un volumen mayor y más uniforme.
Ese umbral es una regla general citada por un proveedor, no una norma fija — la variedad de la producción y la frecuencia de los cambios también son importantes. Antes de decidir, revise la escala de automatización anterior tomando en cuenta su patrón real de pedidos.
Por qué escribimos esto
Suministramos el fleje PET, la película estirable y los equipos de flejado incluidos en la línea de productos de esta guía, por lo que una guía de compra útil debe explicar con franqueza las ventajas y desventajas — incluidos los casos en que una máquina semiautomática supera a una automática y aquellos en que los precios publicados no son lo bastante recientes como para tomarlos al pie de la letra. El perímetro de riesgo de las flejadoras descrito anteriormente se basa en registros reales de incidentes de OSHA, porque preferimos que un comprador aprenda de una lesión documentada durante la eliminación de un atasco antes de que ocurra en sus instalaciones.
Solicite una recomendación de flejadora →
¿Está listo para pasar de “qué tipo” a “qué modelo”? La línea de flejadoras de UD Packaging incluye sistemas manuales, semiautomáticos, automáticos y con arco correspondientes a los niveles de esta guía.
| Referencia | Se aplica a | Detalle clave | Fuente |
|---|---|---|---|
| ASTM D3950 | Flejes no metálicos (PP/PET) | Propiedades del material y rendimiento de la unión en una sola especificación | ASTM International |
| ASTM D3953 | Flejes y sellos planos de acero | Especificación independiente, solo para acero | ASTM International |
| ANSI/PMMI B155.1-2023 | Maquinaria de embalaje y procesamiento | Norma de diseño de seguridad consensuada para la industria | American National Standards Institute |
| OSHA 29 CFR 1910.212 | Equipos de flejado motorizados/automatizados | Se requiere una revisión de los resguardos específica para cada modelo de máquina | OSHA |
| OSHA 29 CFR 1910.147 | Configuración, limpieza y eliminación de atascos | Control de energías peligrosas mediante bloqueo/etiquetado | OSHA |
| Resumen de accidente Nr 125015.015 | Incidente de amputación documentado, 2019 | Atasco eliminado sin desenergizar la fuente de alimentación | OSHA |
| Resumen de accidente Nr 200452050 | Incidente mortal documentado, 2006 | Cabezal del compresor activado durante la eliminación de un atasco | OSHA |
| Rango de precios de herramientas manuales | Kits de tensor y selladora | Normalmente muy por debajo de $1,000, según el ancho del fleje y la categoría de la herramienta | Varias listas de precios de proveedores, con fechas de 2020-2026 |
| Rango de precios de máquinas automáticas/con arco | Máquinas semiautomáticas, automáticas y con arco | Aproximadamente de $2,500 a más de $50,000, según el nivel de automatización | Varias listas de precios de proveedores, con fechas de 2020-2026 |
Referencias y fuentes
- OSHA 29 CFR 1910.147 — Control de energías peligrosas (bloqueo/etiquetado) — U.S. Department of Labor
- OSHA 29 CFR 1910.212 — Requisitos generales para los resguardos de máquinas — U.S. Department of Labor
- Resumen de accidente de OSHA Nr 125015.015 — U.S. Department of Labor
- Resumen de accidente de OSHA Nr 200452050 — U.S. Department of Labor
- ANSI/PMMI B155.1-2023 — Requisitos de seguridad para maquinaria de embalaje y procesamiento — American National Standards Institute
- ASTM D3950-23 — Especificación estándar para flejes no metálicos (y métodos de unión) — ASTM International
- ASTM D3953 — Especificación estándar para flejes planos de acero y sellos — ASTM International