Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
Elegir entre fleje de PET y PP implica optar entre dos plásticos diferentes, el tereftalato de polietileno y el polipropileno, extruidos en forma de fleje plano. Con el mismo ancho y espesor, el fleje de PET ofrece mayor resistencia a la tracción y menor elongación, mientras que el de PP es adecuado para bultos más ligeros y cajas de cartón. La fuerza de rotura por sí sola no determina la elección, porque la unión terminada suele establecer el límite.
Todos los resultados de la primera página sobre esta comparación repiten las mismas tres afirmaciones: el PET es más resistente, el PP es más barato y se debe elegir según el peso de la carga. Esas afirmaciones no son incorrectas, pero tampoco bastan para aprobar un material de flejado para una línea de embalaje real. Una comparación que permita tomar una decisión debe evaluar conjuntamente cuatro propiedades e indicar la especificación que realmente rige los flejes de plástico. También debe publicar los valores de tensión junto con las condiciones en que se midieron y concluir con una prueba del embalaje, no con una ficha técnica.
A continuación se comparan los flejes de PET y PP sobre esa base. El aspecto incómodo, que casi nadie menciona al escribir sobre flejes de PET vs PP, es que dos líneas que utilizan el mismo fleje de poliéster pueden sujetar cargas muy diferentes debido a sus distintos métodos de sellado. La fuerza de rotura es la cifra que el mercado debate. La resistencia de la unión es la cifra que falla.
El PP y el PET son dos de los materiales de flejado plástico más utilizados en el embalaje industrial, y comprender sus diferencias permite ahorrar más que negociar el precio. Conozca cómo se comportan los flejes de PP y PET bajo tensión, sobre sus tarimas y con sus equipos, y el material de embalaje utilizado para unitizar una carga dejará de elegirse por defecto.
Especificaciones rápidas
| Materiales comparados | Tereftalato de polietileno (PET, poliéster) frente a polipropileno (PP) |
|---|---|
| Propiedades decisivas | Fuerza de rotura, elongación a la rotura, tensión retenida y resistencia de la unión terminada |
| Especificación aplicable | ASTM D3950-23, flejes no metálicos y métodos de unión |
| Resistencia de la unión para declarar conformidad con D3950 | Al menos el 45% de la resistencia mínima a la rotura del fleje, tipos II, III y IV (valor consultado en el texto de la edición D3950-01) |
| Documento incorrecto para flejes de plástico | ASTM D3953-15 (2022), que abarca únicamente flejes planos de acero |
| Tensión retenida y condiciones de medición | No existe un valor universal; mídalo con su propio fleje, herramienta y embalaje, e indique las dimensiones, la tensión aplicada y el tiempo transcurrido |
| Requisitos de sujeción para transporte por carretera en Estados Unidos | 0.8 g hacia delante, 0.5 g hacia atrás y 0.5 g lateralmente; límite de carga de trabajo agregado equivalente al menos a la mitad del peso del artículo (para amarres vehiculares, no flejes de unitización); §393.102(a)(2) establece criterios separados y más bajos para el límite de carga de trabajo, y (b) añade un requisito de fuerza descendente del 20% |
| Familia de métodos de ensayo de tracción | Serie GB/T 1040; la edición vigente de la parte 1 es GB/T 1040.1-2025, en vigor desde el 1 de octubre de 2025 (según catálogos comerciales de normas; confírmelo en el registro de SAC) |
Flejes de PET y PP: qué son realmente estos dos materiales de flejado plástico
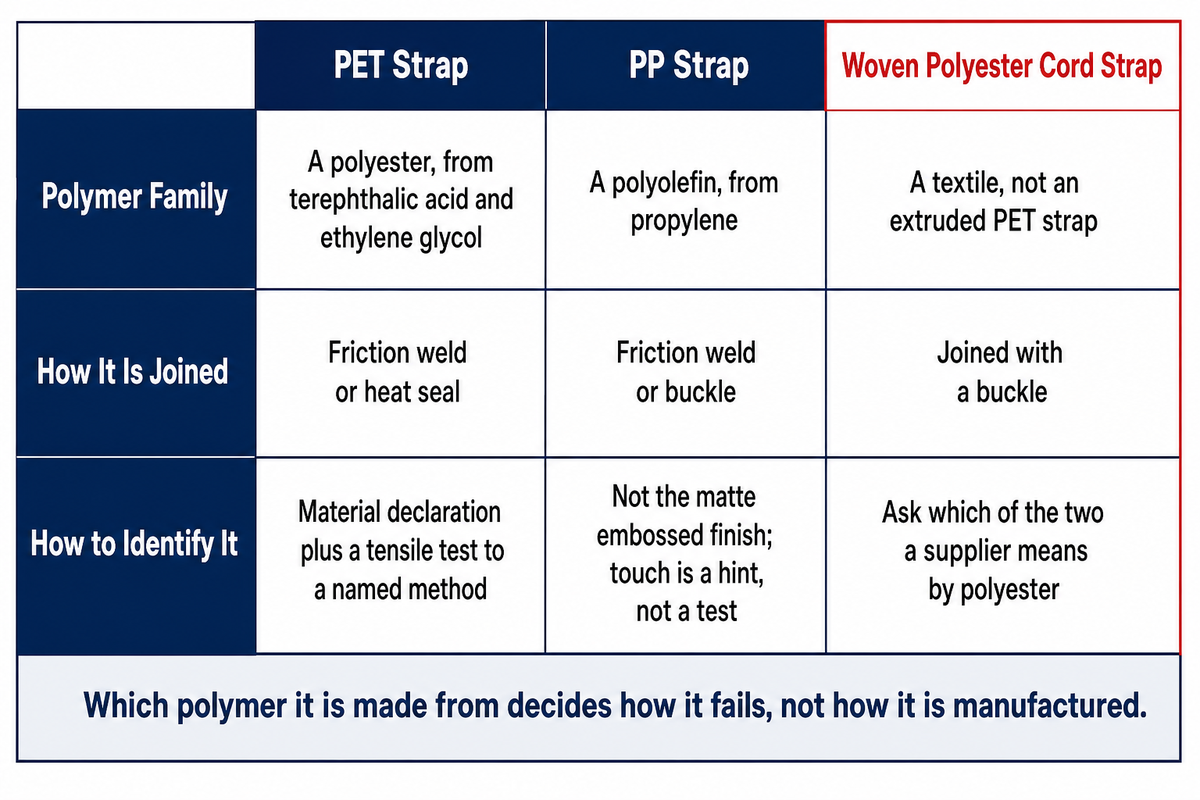
El tereftalato de polietileno y el polipropileno pertenecen a familias de polímeros distintas, y por eso los dos materiales de flejado plástico más utilizados se comportan de manera diferente. El fleje de PET es un poliéster. El fleje de PP es una poliolefina. En términos generales, los flejes de polipropileno y PET se fabrican de la misma manera: se funde la resina, se extruye el fleje plano y después se estira. El polímero del que está hecho cada tipo de fleje determina cómo falla, no cómo se fabrica. Ambos se extruyen por fusión en forma de fleje plano y después se estiran, lo que orienta las cadenas moleculares a lo largo del eje del fleje y convierte una resina blanda en un producto capaz de soportar cargas.
La orientación, más que el nombre de la resina, es la que determina gran parte del desempeño. Una resina de polipropileno sometida a extrusión y a un estiramiento intenso produce un fleje muy diferente al fabricado con la misma resina y un estiramiento ligero, lo cual explica en parte por qué dos rollos con declaraciones de material idénticas pueden rendir de forma muy distinta en la misma máquina. El poliéster obtiene su alta resistencia a la tracción mediante el mismo proceso, con el requisito adicional de que la superficie terminada debe soldarse limpiamente consigo misma.
Una tercera categoría de producto genera confusión constante en esta comparación. Los flejes tejidos y compuestos de cordón de poliéster también se venden como “flejes de poliéster”, pero son productos textiles, se unen con una hebilla y no son flejes de PET extruido. Cuando un proveedor cotice “poliéster”, pregunte a cuál de los dos productos se refiere. UD Packaging abarca todo el proceso de extrusión, desde la granulación del PET hasta el fleje de PET terminado.
¿El PET es lo mismo que el polipropileno?
No. El tereftalato de polietileno es un poliéster formado a partir de ácido tereftálico y etilenglicol; el polipropileno es una poliolefina formada a partir de propileno. Se diferencian en su comportamiento durante la fusión, absorción de humedad, rigidez y forma de unión. El fleje de PET normalmente se une mediante soldadura por fricción o termosellado; el fleje de PP se une mediante soldadura por fricción o se sujeta con una hebilla.
Una regla práctica muy extendida afirma que se pueden distinguir al tacto: el fleje de PP es gofrado y mate, mientras que el de poliéster es liso y brillante. Tómelo como un indicio, no como una prueba. El gofrado también es una opción de proceso en las líneas de extrusión de poliéster, y un fleje de poliéster puede suministrarse gofrado para mejorar el agarre de la herramienta. La identificación fiable se basa en la declaración de material del proveedor y en un ensayo de tracción realizado conforme a un método específico, no en el acabado. ASTM D3950 es la especificación que respalda esas declaraciones: establece los tipos, grados, resistencia a la rotura, elongación y resistencia de unión de los flejes no metálicos, por lo que una declaración que la mencione se puede verificar y una que no lo haga, no.
Las cuatro propiedades decisivas al comparar flejes
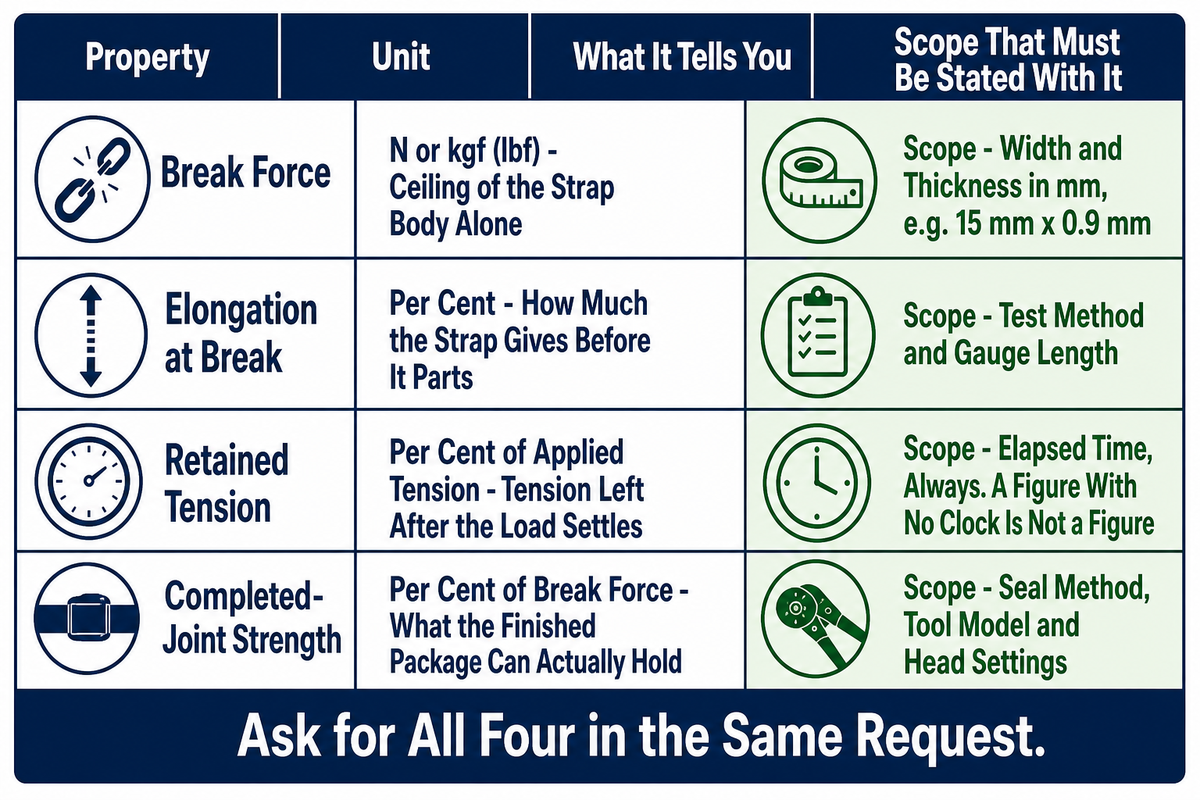
Cuatro propiedades medidas determinan la comparación de flejes de plástico: fuerza de rotura, elongación a la rotura, tensión retenida y resistencia de la unión terminada. Solicite las cuatro en la misma consulta y podrá comparar dos cotizaciones. A veces, la fuerza de rotura se presenta como resistencia máxima a la tracción en la ficha técnica de una resina, pero esta es una propiedad del material y no la clasificación de un fleje terminado. Si solo solicita la fuerza de rotura, las cotizaciones seguirán sin ser comparables, porque el fleje que obtiene el mejor resultado en fuerza de rotura puede producir el embalaje más débil.
ASTM D3950, la especificación para flejes no metálicos, considera la resistencia a la rotura, la elongación, la resistencia transversal y la resistencia de la unión como cuatro propiedades ensayadas por separado, no como una única cifra destacada. ASTM D3950-23 es la edición vigente. Para la terminología de selección y el vocabulario general de los flejes planos, el documento que se debe citar es ASTM D4675-14a (2022).
| Propiedad | Unidad | Qué indica | Condiciones que deben indicarse |
|---|---|---|---|
| Fuerza de rotura | N o kgf (lbf) | Límite máximo del cuerpo del fleje por sí solo | Ancho y espesor, ambos expresados en mm, p. ej., 15 mm x 0.9 mm |
| Elongación a la rotura | % | Cuánto cede el fleje antes de romperse | Método de ensayo y longitud de referencia |
| Tensión retenida | % de la tensión aplicada | Tensión que permanece en el fleje después de que la carga se asienta | Tiempo transcurrido, siempre. Un valor sin referencia temporal no es un valor |
| Resistencia de la unión terminada | % de la fuerza de rotura del fleje | Lo que el embalaje terminado puede sujetar realmente | Método de sellado, modelo de la herramienta y ajustes del cabezal |
Definiciones de propiedades y terminología de ensayo de ASTM D3950-23 y ASTM D4675-14a (2022).
Resistencia y durabilidad son las dos palabras que más suelen aparecer juntas en los textos comerciales, y durabilidad es la más imprecisa de ambas: puede referirse a la vida útil frente a los rayos UV, la resistencia a la abrasión o la tensión a lo largo del tiempo, según quién haya redactado la ficha. Los flejes de acero suelen citarse como referencia para ambas propiedades, razón por la que las comparaciones entre flejes de acero y de poliéster siguen apareciendo en fichas técnicas de flejes de plástico donde no corresponden.
En gran parte de la cadena de suministro asiática, los ensayos de tracción del cuerpo del fleje se realizan conforme a la serie GB/T 1040, y UD Packaging menciona esa familia como su método de tracción junto con las pruebas de calidad de producto de SGS. Conviene incorporar una corrección a su propia documentación, porque los folletos de proveedores repiten este error con frecuencia: GB/T 1040.3 establece las condiciones de ensayo para películas y láminas, por lo que es la referencia correcta para la película estirable, pero no para la resistencia de las uniones del fleje. La resistencia de la unión es una propiedad de ASTM D3950. Tenga en cuenta también que GB/T 1040.1-2018 fue sustituida por GB/T 1040.1-2025, en vigor desde el 1 de octubre de 2025, así que pregunte qué edición cita cada certificado de tracción.
Fleje de PET vs PP: las 10 diferencias clave entre sus propiedades
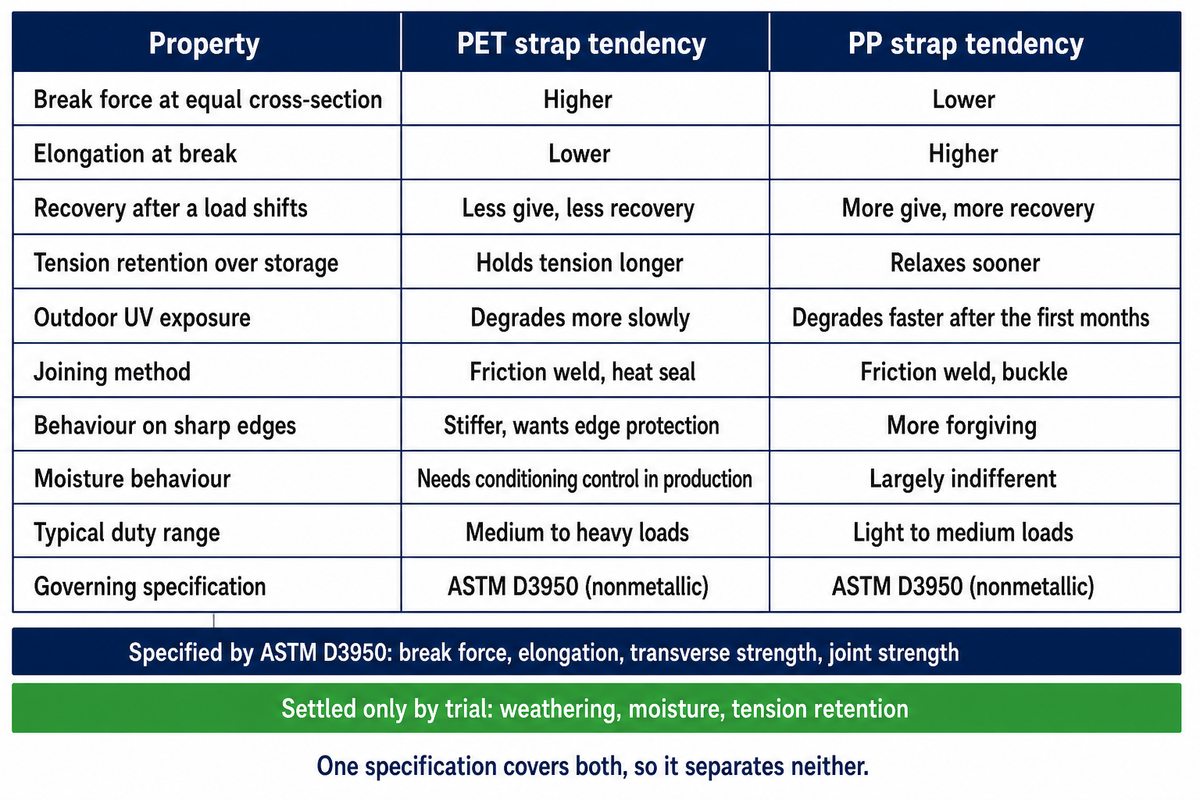
Entre las propiedades importantes para unitizar una carga, el fleje de PET destaca en resistencia a la tracción, retención de tensión y tolerancia al calor, mientras que el fleje de PP destaca en flexibilidad, tolerancia a los ajustes de la herramienta y trabajos de baja tensión. Cada una de las diferencias clave que aparecen a continuación incluye una columna de limitaciones, porque varias son tendencias de productos comerciales típicos, no constantes del propio polímero. Cuatro de las filas siguientes —fuerza de rotura, elongación, resistencia transversal y resistencia de la unión— son propiedades especificadas por ASTM D3950-23, por lo que un proveedor puede declararlas conforme a un documento específico; las filas sobre exposición a la intemperie, humedad y retención de tensión quedan fuera de cualquier especificación de flejado y deben resolverse mediante pruebas.
| Propiedad | Tendencia del fleje de PET | Tendencia del fleje de PP | Cómo verificarla | Limitación de la comparación |
|---|---|---|---|---|
| Fuerza de rotura con la misma sección transversal | Mayor | Menor | Certificado de tracción conforme a un método específico | No es válida para distintos anchos o espesores |
| Elongación a la rotura | Menor | Mayor | El mismo certificado, en el apartado de elongación | La relación de estiramiento puede modificar considerablemente ambos materiales |
| Recuperación después del desplazamiento de una carga | Menor capacidad de ceder y menor recuperación | Mayor capacidad de ceder y mayor recuperación | Prueba con una carga que se asienta | Solo es útil cuando la carga realmente se asienta |
| Retención de tensión durante el almacenamiento | Mantiene la tensión durante más tiempo | Pierde tensión antes | Medición programada de la tensión en su propio embalaje | No existe un valor universal para ninguno de los dos materiales |
| Exposición exterior a los rayos UV | Se degrada más lentamente | Se degrada más rápido después de los primeros meses | Especificación del estabilizante y el pigmento | El paquete de aditivos puede influir más que el polímero |
| Método de unión | Soldadura por fricción, termosellado | Soldadura por fricción, hebilla | Lista de compatibilidad de herramientas y cabezales | La calidad de la unión depende de la máquina, no de la resina |
| Comportamiento en bordes afilados | Más rígido, requiere protección de bordes | Más tolerante | Inspeccione el fleje en las esquinas después del transporte | La normativa exige protección de bordes en los amarres para transporte por carretera |
| Comportamiento frente a la humedad | Requiere controlar el acondicionamiento durante la producción | Prácticamente no le afecta | Pregunte cómo acondiciona la resina la línea | Es más una cuestión de producción que de almacenamiento |
| Rango de uso típico | Cargas medianas a pesadas | Cargas ligeras a medianas | Clasificación por nivel de exigencia a continuación | El nivel de exigencia depende de la tarima y la ruta, no solo del material |
| Especificación aplicable | ASTM D3950 (no metálicos) | ASTM D3950 (no metálicos) | Pregunte qué edición cita el certificado | Una sola especificación abarca ambos, por lo que no los diferencia |
Alcance de las propiedades y terminología de las uniones según ASTM D3950-23 y ASTM D4675-14a (2022); requisito de protección de bordes según 49 CFR 393 subparte I.
PP vs PET es la forma en que suele plantearse esta decisión sobre los flejes, y esa formulación oculta el problema. Comparar PP vs PET es comparar dos polímeros; comparar fleje de PP vs fleje de PET es comparar dos productos. Analizar las diferencias entre el fleje de PP y el de PET, en vez de las diferencias entre las resinas de PET y PP, es lo que convierte una preferencia en una especificación. Las diferencias clave entre los flejes de PP y PET se reducen a cuatro propiedades medidas, y saber qué diferencias pueden resultar útiles permite acotar el catálogo antes de solicitar una cotización. En la práctica, la principal diferencia entre los flejes de PP y PET no es la fuerza de rotura: es lo que retiene la unión terminada.
Elegir entre flejes de PP y PET resulta más fácil una vez que se describe la carga. En comparación con el fleje de PP, el de PET cede menos y mantiene la tensión durante más tiempo; el fleje de PET ofrece una mayor fuerza de rotura con la misma sección transversal, mientras que el de PP ofrece una mayor recuperación cuando la carga se asienta. Decir que el PET es el material más resistente es cierto cuando la sección transversal es la misma, pero aun así no determina qué fleje es la mejor compra. Para la mayoría de los compradores, las opciones habituales son los flejes de PP y PET, y elegir el adecuado para su aplicación depende de la carga, la tarima y la ruta. El tipo de fleje depende de esos tres factores, no de una clasificación de polímeros.
✔ Cuándo vale la pena usar fleje de PET
- Mayor fuerza de rotura con la misma sección transversal, por lo que se necesitan menos flejes por embalaje
- Mantiene la tensión durante semanas de almacenamiento, en vez de días
- Se degrada más lentamente bajo la exposición continua a la luz solar durante varios meses
- Se suelda consigo mismo, por lo que la unión no consume sellos metálicos
⚠ Cuándo el fleje de PP es la mejor opción
- Se recupera mejor cuando una carga se asienta o una paca se expande
- Tolera mejor las variaciones de tensión de la herramienta, por lo que las diferencias entre operadores tienen menor impacto
- Es menos agresivo con los bordes de las cajas de cartón a los niveles de tensión requeridos para el agrupamiento ligero
- Menor costo base de la resina en la mayoría de las cotizaciones, lo cual sigue siendo importante cuando el consumo de fleje es igual
¿Cuál es mejor, el PP o el PET?
Ninguno de los dos como material. Una denominación de resina clasifica dos polímeros, pero lo que usted compra es un producto terminado cuyo desempeño depende de la relación de estiramiento, el paquete de aditivos, el ancho, el espesor y el sello que produce su equipo. La pregunta que sí tiene respuesta es más específica: para esta carga, esta tarima, esta ruta y este cabezal de sellado, ¿qué fleje sujeta mejor?
Dos prácticas permiten responder esa pregunta. En primer lugar, compare secciones transversales equivalentes, porque un fleje de PP más pesado puede sujetar más que uno de poliéster más ligero, en cuyo caso la comparación de materiales no aporta nada. En segundo lugar, solicite la resistencia de la unión como porcentaje de la fuerza de rotura, medida con el equipo que realmente utiliza. Si un proveedor puede indicar la fuerza de rotura, pero no la resistencia de la unión, usted solo tiene la mitad de una especificación. Por lo general, el fleje de PP es la opción adecuada para agrupar cajas de cartón y flejar tarimas con cargas ligeras a medianas; el fleje de PET vale la pena cuando la carga es densa, el almacenamiento es prolongado o el trayecto es exigente.
Por qué la unión, y no el fleje, suele establecer el límite
ASTM D4675 plantea el flejado como un sistema: las propiedades del fleje, las propiedades de la unión, la tensión aplicada, la interacción con la carga, la fricción y la geometría del embalaje actúan en conjunto. Dentro de ese sistema, la unión terminada es el punto débil más común, no una ley universal de falla. Llamémoslo Interpretación centrada primero en la unión: entre el poliéster y el polipropileno, la eficiencia de unión que sus propios equipos producen de forma habitual suele borrar la diferencia de fuerza de rotura entre ambos materiales. Revise primero la unión, aunque no únicamente la unión.
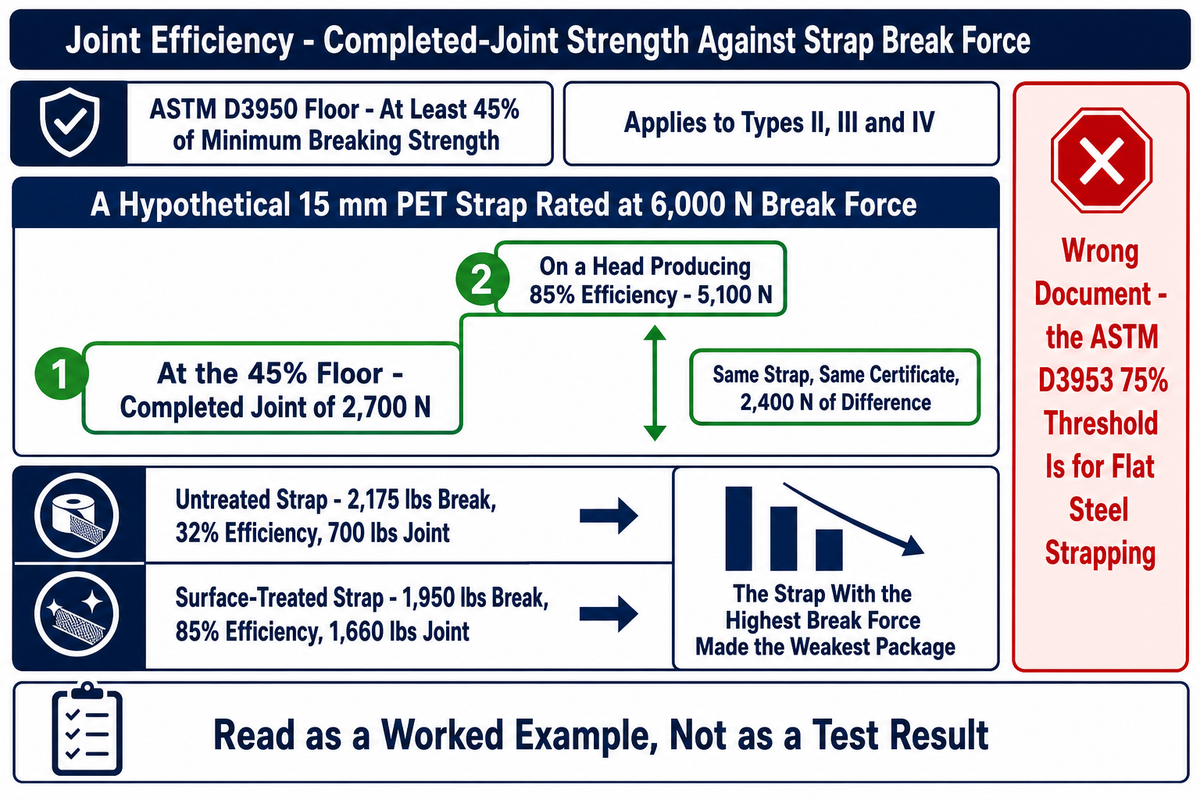
La eficiencia de la unión es la relación entre la resistencia de la unión terminada y la fuerza de rotura del fleje, y la especificación establece un valor mínimo. Para venderse como conforme con ASTM D3950 —45% en el texto de D3950-01 consultado para este artículo—, el fleje no metálico unido de los tipos II, III y IV debe alcanzar al menos el 45% de la resistencia mínima a la rotura del fleje. Una unión por debajo del 45% no es «insegura» en términos absolutos; es un producto que no puede venderse como conforme con esa especificación. El fleje de acero se rige por otra norma. ASTM D3953 establece su propio umbral independiente, 75% en la sección 8.4.2, para las soldaduras de proceso de los fabricantes en flejes planos de acero, por lo que citar ese valor de 75% para una unión de fleje plástico es un error que verá repetido en todo este tema.
Ejemplo de cálculo. Un hipotético fleje de PET de 15 mm con una fuerza de rotura nominal de 6,000 N, unido al valor mínimo de 45% de D3950, produce una unión terminada de 2,700 N. El mismo fleje en un cabezal que alcanza una eficiencia de 85% produce 5,100 N. El mismo fleje, el mismo certificado y una diferencia de 2,400 N que nunca aparece en ninguna ficha técnica.
La ilustración publicada más clara procede de la literatura de patentes. Patente de Estados Unidos 6210769B1 (Samuel Manu-Tech Inc., inventores Sandra DiPede y Russell J. Gould, concedida en 2001 y ahora vencida) presenta una tabla con un ejemplo de cálculo en el que un fleje de poliéster de alta resistencia sin tratamiento registró una resistencia a la rotura de 2,175 lbs con una eficiencia de unión de 32%, lo que produjo una unión de 700 lbs, mientras que un fleje con tratamiento superficial de la misma familia registró una resistencia a la rotura de 1,950 lbs con una eficiencia de unión de 85%, lo que produjo una unión de 1,660 lbs. Lea la primera columna y después la última: el fleje con la fuerza de rotura más alta de la tabla produjo el embalaje más débil, por un factor superior a dos. La descripción explica directamente el mecanismo.
«La presencia de picos puede generar soldaduras con huecos y otras variaciones en la interfaz que reducen la resistencia de la unión.»
— Patente de Estados Unidos 6210769B1, Sandra DiPede y Russell J. Gould, Samuel Manu-Tech Inc.
Ese mismo documento informa que la variación de espesor se mantiene dentro de más o menos 0.0001 pulgadas, frente a más o menos 0.0005 pulgadas en el fleje convencional extruido en filamentos, una tolerancia cinco veces más estricta destinada a lograr que ambas caras se unan con suficiente uniformidad para soldarse sin huecos. El examen de una patente determina la patentabilidad, no la reproducibilidad del desempeño, por lo que estos datos deben interpretarse como ejemplos de cálculo y no como resultados de pruebas. Una aportación de una parte interesada a la consulta pública de la Comisión Europea sobre las obligaciones de reutilización de envases del Reglamento sobre Envases y Residuos de Envases apunta en la misma dirección para el fleje en su segundo ciclo. Sebastian Köster, de Techem Energy Services GmbH, la presentó citando un estudio de Fraunhofer IMWS de abril de 2025, e informa una reducción promedio de 47% a 60% de la resistencia a la rotura en la zona de soldadura en todas las cintas probadas, mientras que las cintas usadas conservaron entre 40% y 53%. Esas cifras proceden de cintas medidas después de su reutilización, no de uniones nuevas. El autor de la aportación también defendía una exención, por lo que debe interpretarse como una advertencia sobre volver a tensar flejes usados y no como una cifra de eficiencia de la unión. El equipo influye en el resultado tanto como el fleje, por lo que su máquina flejadora y los ajustes del cabezal merecen tanta atención en la especificación como el propio fleje.
El equipo determina más aspectos de los que reconocen la mayoría de las fichas técnicas. Las máquinas flejadoras automáticas aplican una tensión uniforme y ciclos de soldadura repetibles, por lo que la eficiencia de una unión medida en un banco de pruebas rara vez coincide con la obtenida en una línea, mientras que las herramientas manuales de flejado varían según el operador. Antes de concluir que un fleje es adecuado para una clase de servicio, califique la unión en el cabezal que realmente se utilizará. Los controles de prueba para esa calificación, desde la preparación de la muestra hasta la interpretación de la ubicación de la falla, se explican en nuestro artículo sobre resistencia de las uniones de fleje y no en esta comparación.
📐 Nota de ingeniería
Según el estado de la técnica descrito en la Patente de Estados Unidos 6210769B1, el poliéster extruido en filamentos es más grueso en los bordes que en el centro, y ambas caras deben unirse de forma plana para soldarse sin huecos. El proceso descrito en la Patente de Estados Unidos 6210769B1 mantiene la variación del espesor dentro de más o menos 0.0001 pulgadas, frente a más o menos 0.0005 pulgadas en el fleje convencional extruido en filamentos. Cuando una soldadura por fricción o un termosellado soporten la carga, incluya en la especificación una tolerancia de espesor junto a la fuerza de rotura y exija que la unión terminada alcance al menos el 45% de la resistencia mínima a la rotura que ASTM D3950 exige a los tipos II, III y IV para declarar conformidad, según la sección 7.3.3 del texto de la edición D3950-01 consultado para este artículo; antes de citarla en un contrato, confirme el número de la cláusula en la versión vigente D3950-23.
Modos de falla comunes que no tienen nada que ver con el fleje
Hay cuatro fallas recurrentes en campo incluso cuando la especificación del fleje es totalmente correcta, y ninguna se soluciona comprando un fleje más resistente.
- ✔La propia tarima. Cuando las tablas exteriores de una tarima se hunden hacia dentro, el fleje se afloja con ellas. El fleje de acero hace exactamente lo mismo en la misma tarima.
- ✔Abrasión y corte en los bordes. Las normas de la FMCSA exigen protección para bordes siempre que un elemento de sujeción esté expuesto a abrasión o corte en el punto donde toca la carga, y la propia protección debe resistir la abrasión, el corte y el aplastamiento.
- ✔Pérdida de tensión durante el almacenamiento. Una carga flejada firmemente en junio y enviada en agosto ya no está flejada firmemente en agosto.
- ✔Interacción con la carga. Las cajas que se comprimen, las bobinas que se desplazan telescópicamente y los lingotes que se mueven modifican la geometría alrededor de la cual se tensó el fleje.
10 clases de servicio: cómo elegir el material de flejado según la carga, la tarima y la ruta
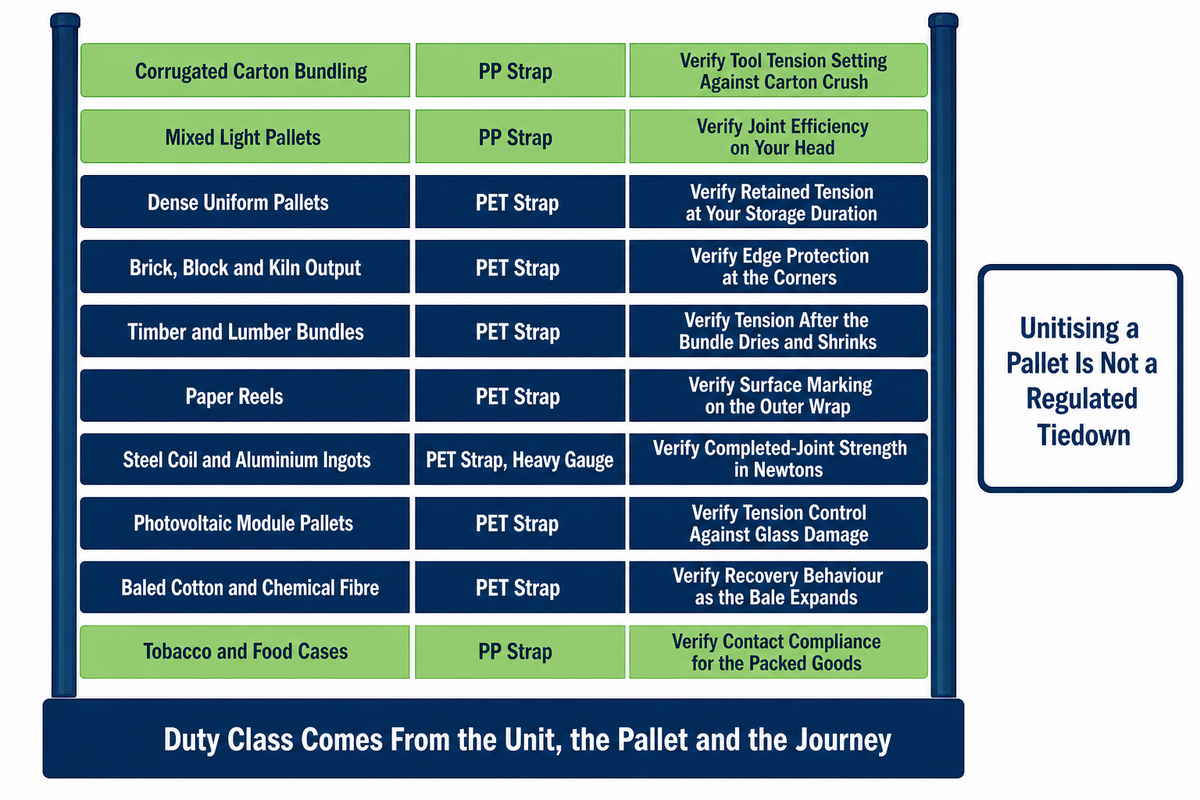
Para un producto y una ruta específicos, la clase de servicio depende de tres factores y no de uno: el peso y la densidad de la unidad, la rigidez de la tarima o del bulto que la sostiene y el trayecto que deberá recorrer. La eficiencia de la unión determina entonces qué proporción de esa capacidad conserva realmente el embalaje terminado. Ubique su carga en la escala siguiente y verifique la propiedad específica indicada en la última columna antes de definir una especificación de flejado para envíos. Esta escala clasifica las cargas únicamente para decidir entre dos materiales; el índice de once clases de carga que publicamos para el flejado industrial analiza los mismos tipos de carga con cinco materiales de flejado, así que comience por allí mientras el acero, el compuesto o la película sigan siendo opciones posibles.
Dos reglas de encuadre mantienen la precisión de esta comparación. Las normas de sujeción de carga de la FMCSA (49 CFR 393 subparte I) rigen el transporte por carretera en Estados Unidos. Exigen que un sistema de sujeción resista una desaceleración hacia delante de 0.8 g, una aceleración hacia atrás de 0.5 g y una aceleración lateral de 0.5 g; establecen un límite agregado de carga de trabajo equivalente, como mínimo, a la mitad del peso del artículo; y asignan a los elementos de sujeción sin marcar el límite de carga de trabajo más bajo correspondiente a su tipo. Estas normas regulan la sujeción de la carga a un vehículo. La unificación de una carga sobre una tarima es una operación relacionada, pero no idéntica, por lo que un fleje de unificación no debe describirse como un elemento de sujeción regulado. El Código CTU de la IMO/ILO/UNECE es la referencia para el embalaje de unidades de transporte de carga y constituye un código de prácticas no obligatorio, no una ley.
Cuando se trata de sujetar tarimas densas, la clase de servicio es lo primero y el material se elige en función de ella. Una sola solución de flejado rara vez cubre la amplia variedad de formatos de embalaje de varias líneas de empaque, por lo que conviene especificar por separado las clases de servicio pesado y las de agrupación ligera en vez de estandarizar un solo rollo para toda la planta. Los responsables de las especificaciones sitúan el fleje de PP en el extremo más ligero: normalmente se utiliza para agrupar cajas y para tarimas de carga ligera a media, mientras que el fleje de PET se destina a cargas densas, pesadas o almacenadas durante mucho tiempo. Considere esta división como un punto de partida, no como un veredicto: la comparación de los datos que deben solicitarse en una cotización de nuestra guía de tipos de fleje plástico mantiene ambas columnas deliberadamente simétricas para que «PP para cargas ligeras, PET para cargas pesadas» nunca sustituya la evaluación de la clase de servicio, la tarima y la ruta.
| Clase de servicio | Material indicado | Verifique esto primero | No apto para |
|---|---|---|---|
| Agrupación de cajas de cartón corrugado | Fleje de PP | Ajuste de tensión de la herramienta frente al aplastamiento de las cajas | Cualquier carga que se asiente o se almacene al aire libre |
| Tarimas mixtas ligeras | Fleje de PP | Eficiencia de la unión en su cabezal | Cargas densas y uniformes que superen la capacidad de la herramienta |
| Tarimas densas y uniformes | Fleje de PET | Tensión retenida durante su periodo de almacenamiento | Cargas que requieran recuperación después de un asentamiento considerable |
| Ladrillos, bloques y productos de horno | Fleje de PET | Protección de bordes en las esquinas | Productos calientes cuya temperatura aún supere el rango de servicio del fleje |
| Bultos de madera y madera aserrada | Fleje de PET | Tensión después de que el bulto se seque y se contraiga | Madera verde con grandes variaciones causadas por la humedad |
| Bobinas de papel | Fleje de PET | Marcas superficiales en la envoltura exterior | Bobinas en las que se rechace cualquier marca visible del fleje |
| Bobinas de acero y lingotes de aluminio | Fleje de PET de gran espesor | Resistencia de la unión terminada en newtons, no en porcentaje | Cargas con bordes cortantes sin protección |
| Tarimas de módulos fotovoltaicos | Fleje de PET | Control de la tensión para evitar daños en el vidrio | Cualquier herramienta sin limitación de tensión repetible |
| Algodón y fibra química en pacas | Fleje de PET | Comportamiento de recuperación a medida que se expande la paca | Pacas liberadas antes de verificar la tensión |
| Cajas de tabaco y alimentos | Fleje de PP | Cumplimiento de los requisitos de contacto para los productos embalados | Almacenamiento prolongado al aire libre antes del despacho |
Requisitos de sujeción de la FMCSA 49 CFR 393 subparte I y 49 CFR 393.102; prácticas de embalaje del Código CTU de la IMO/ILO/UNECE. Las clases de servicio se ordenan según la exigencia mecánica; las filas por sector corresponden a las áreas de aplicación declaradas por UD Packaging.
Cuando la variable es la tarima y no la carga, la misma escala se aplica al flejado de tarimas, considerando la rigidez de la tarima como parte de la clase de servicio y no como una cuestión independiente.
Entorno, tiempo de almacenamiento y retención de tensión
Al aire libre y con el paso del tiempo, la pregunta pertinente no es de qué polímero se trata, sino qué contiene. Los paquetes de aditivos influyen más en el desempeño frente a la intemperie que el tipo de resina, y un fleje negro de PP bien estabilizado puede durar más que una alternativa mal estabilizada. Indique en la solicitud de cotización el tiempo de almacenamiento y la exposición, no solo el peso de la carga, y especifique si el patio es húmedo, porque la humedad y la exposición ultravioleta afectan de manera diferente a ambos materiales.
La demostración más clara procede de un estudio controlado. Lopes y Carneiro, en Geosynthetics International 24(6):544-553, expusieron a la intemperie en Portugal durante un máximo de tres años cuatro geotextiles no tejidos de polipropileno estructuralmente idénticos, cuya única variable era el paquete de aditivos. Su conclusión fue que el comportamiento «dependía en gran medida de su composición química», con una resistencia notablemente mejorada por un estabilizador de luz de amina impedida y por el negro de humo; aumentar el estabilizador de 0.2% a 0.4% p/p mejoró la resistencia, y la combinación de 1.08% p/p de negro de humo con 0.2% p/p de estabilizador brindó la mejor protección de las cuatro.
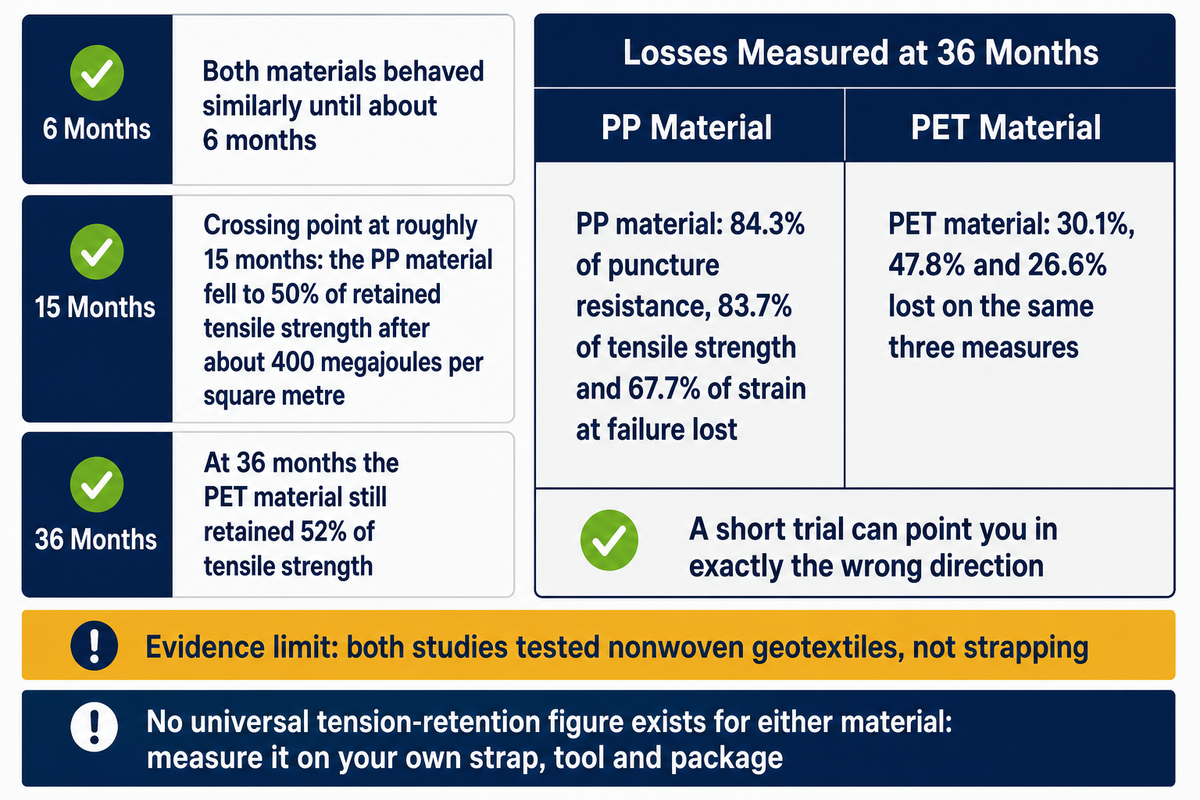
La familia del polímero sigue siendo importante durante una exposición prolongada. Un estudio de exposición natural a la intemperie durante tres años de geotextiles no tejidos comerciales de PP y PET sobre un panel inclinado 22 grados, realizado conforme a ISO 877-1 e 877-2, determinó que, a los 36 meses, el material de PP había perdido 84.3% de su resistencia a la perforación, 83.7% de su resistencia a la tracción y 67.7% de su deformación a la rotura, frente a 30.1%, 47.8% y 26.6% del material de PET, que aún conservaba 52% de su resistencia a la tracción a los 36 meses. Ambos se comportaron de manera similar hasta aproximadamente 6 meses, después de lo cual el PP se deterioró rápidamente, por lo que una prueba breve puede llevarlo exactamente en la dirección equivocada. El mismo estudio sitúa el punto de cruce alrededor de los 15 meses, cuando el material de PP cayó a 50% de resistencia a la tracción retenida tras recibir aproximadamente 400 megajulios por metro cuadrado de exposición ultravioleta acumulada, un nivel de retención que el material de PET nunca alcanzó en tres años.
Interprete estos resultados como evidencia sobre la resistencia a los rayos UV durante años, no semanas. El poliéster conserva su resistencia durante más tiempo bajo la luz solar continua, lo que lo hace ideal para cargas que permanecen durante meses en un patio. Esa ventaja solo se mantiene cuando el paquete de estabilizadores y pigmentos se especifica en lugar de darse por sentado.
⚠️ Límite de la evidencia, expresado con claridad
Ambos estudios de exposición a la intemperie mencionados anteriormente evaluaron geotextiles no tejidos, no flejes, y en realidad ambos miden tanto los paquetes de aditivos como los polímeros. Ninguno es una prueba de flejes ni debe citarse como tal. Un estudio publicado sobre flejes industriales de PP sometidos a radiación UV artificial durante 200 a 1000 horas confirmó la formación de una superficie quebradiza, pero determinó que el índice de carbonilo no era confiable para seguir esa degradación.
En cuanto a la retención de tensión, ninguna cifra publicada de forma independiente resulta sólida con el alcance que necesita un comprador. El único valor que pude rastrear procede de una solicitud de patente de un fabricante y está vinculado a una dimensión de fleje, una familia de composiciones y un tiempo transcurrido específicos, precisamente lo contrario de una constante universal. Por lo tanto, este artículo no afirma que exista una cifra universal de retención de tensión para ninguno de los dos materiales: mida la tensión retenida en su propio fleje, herramienta y embalaje, y publíquela con su alcance o no la publique.
Qué normas se aplican realmente y cuáles no
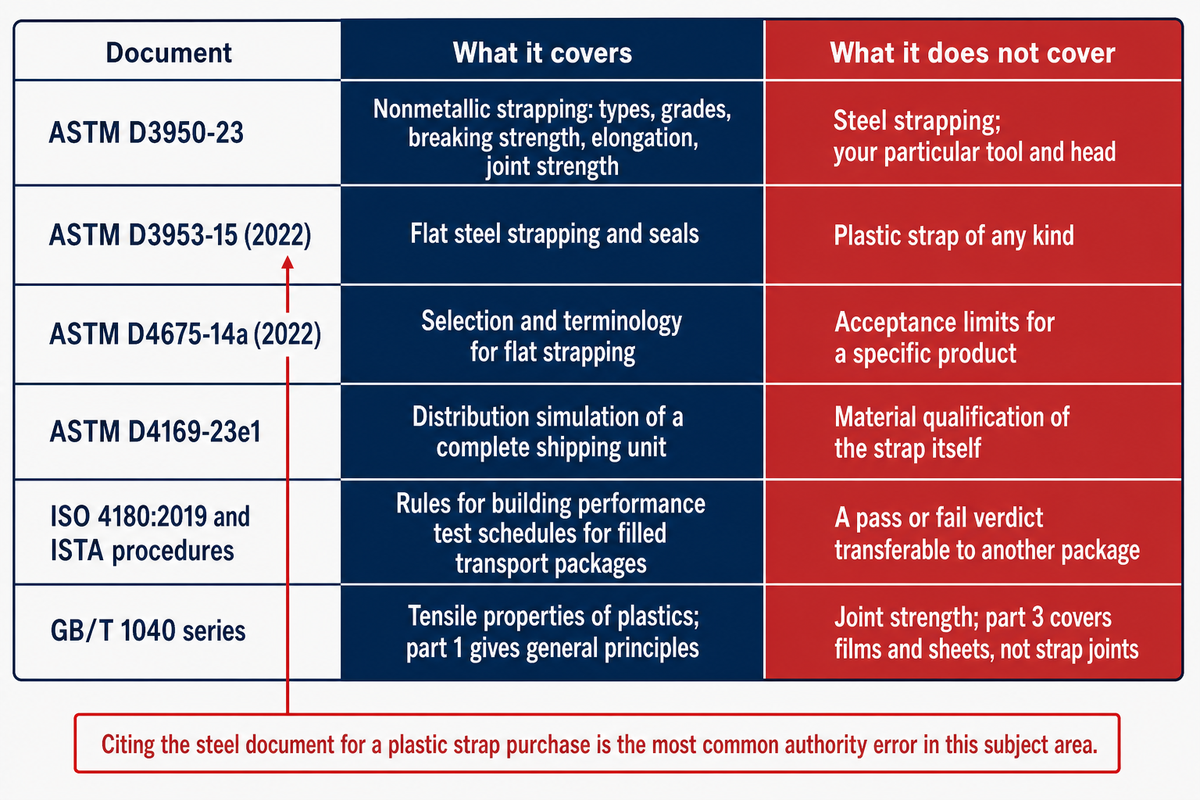
ASTM D3950 abarca los flejes no metálicos y ASTM D3953 abarca los flejes de acero, por lo que citar D3953 para comprar fleje plástico remite a la norma equivocada. Las cifras anteriores de retención y exposición a la intemperie solo tienen peso cuando están respaldadas por un método de prueba identificado, y esos métodos difieren según el material. Esta simple sustitución es el error de autoridad más común en este tema y persiste porque ambos números se parecen en una línea de especificaciones.
| Documento | Qué abarca | Qué no abarca |
|---|---|---|
| ASTM D3950-23 | Flejes no metálicos: tipos, grados, resistencia a la rotura, elongación y resistencia de la unión | Flejes de acero; su herramienta y cabezal específicos |
| ASTM D3953-15 (2022) | Flejes planos de acero y sellos | Flejes plásticos de cualquier tipo |
| ASTM D4675-14a (2022) | Selección y terminología de flejes planos | Límites de aceptación de un producto específico |
| ASTM D4169-23e1 | Simulación de distribución de una unidad de envío completa | Calificación del material del propio fleje |
| ISO 4180:2019 y procedimientos de ISTA | Reglas para elaborar programas de pruebas de desempeño de embalajes de transporte llenos | Un resultado de aprobación o rechazo transferible a otro embalaje |
| Serie GB/T 1040 | Propiedades de tracción de los plásticos; la parte 1 establece los principios generales | Resistencia de la unión: la parte 3 abarca películas y láminas, no uniones de flejes |
Declaraciones de alcance de las ediciones vigentes incluidas en los catálogos de ASTM, ISO y GB/T citados en este artículo.
Conviene señalar una línea divisoria más en sus notas de compras: son las asociaciones de transportistas, y no la legislación general, las que determinan el tipo de fleje, el tamaño o la resistencia mínimos, el tipo de unión y la cantidad de flejes para un envío determinado, y D4675 recomienda consultar con los transportistas precisamente esos detalles. Las especificaciones mecánicas aquí se han mantenido estables, ya que D3950-23 y D3953-15 (2022) siguen vigentes y sin modificaciones, mientras que el entorno normativo cambió dos veces en un periodo de dieciocho meses. Si también debe evaluarse el acero, el selector de PET, PP o acero presenta esa comparación entre tres opciones.
Costo: evaluar el valor total en lugar del precio por rollo
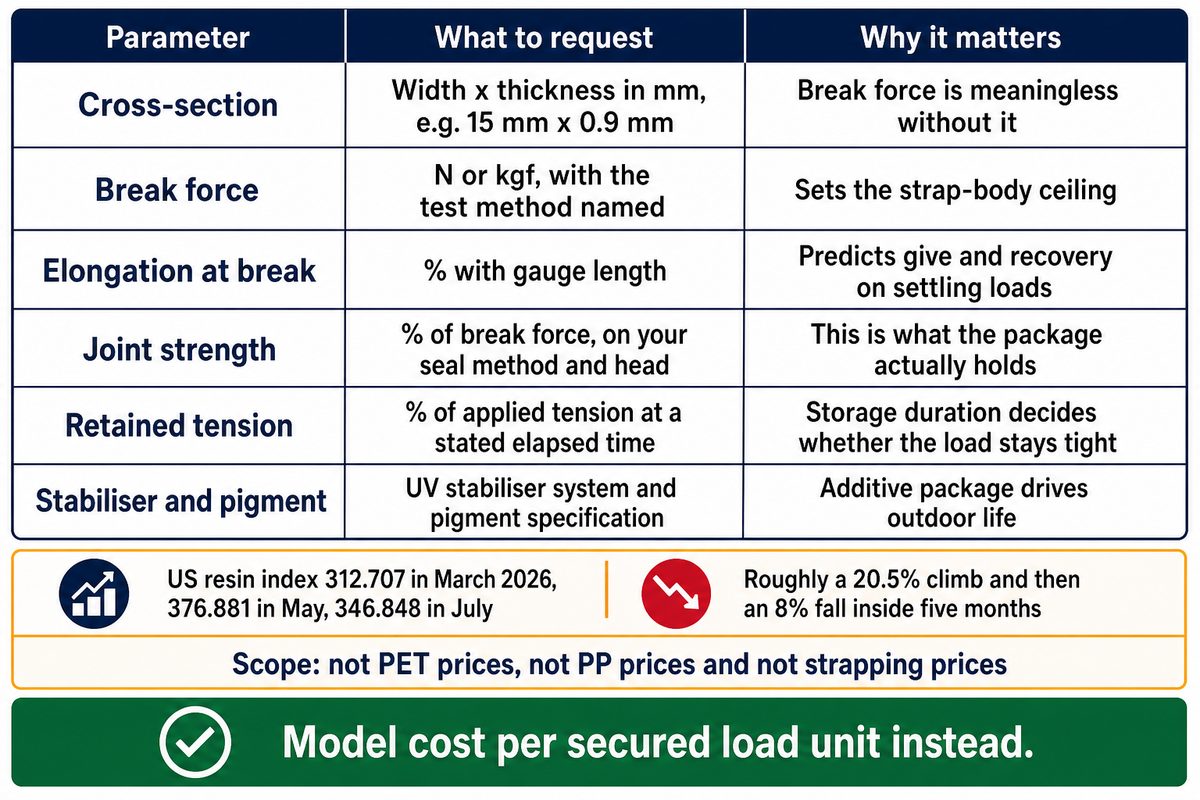
El fleje de PP suele cotizarse a un precio menor por rollo, pero esa comparación deja de ser útil en cuanto el consumo de fleje por embalaje difiere entre ambas opciones. Una vez identificada la norma correcta, el costo es el argumento restante. En su lugar, calcule el costo por unidad de carga asegurada: ancho y espesor del fleje, flejes por embalaje, metros consumidos, desperdicio, además de retrabajos y reclamaciones. Dos rollos con precios diferentes pueden generar un costo idéntico por tarima.
Los precios cotizados cambian demasiado rápido como para servir de base a una comparación, y el índice de materias primas explica por qué. El Índice de Precios al Productor de Estados Unidos para la fabricación de materiales plásticos y resinas se situó en 312.707 en marzo de 2026, 376.881 en mayo y 346.848 en julio, lo que representa aproximadamente un aumento de 20.5% y después una caída de 8% en un periodo de cinco meses. En doce meses, la BLS informó que las resinas y los materiales plásticos subieron 10.7% y los productos de embalaje plástico 7.5%. Estos son índices de grupos de productos básicos de la fabricación de plásticos en Estados Unidos, no precios de PET, precios de PP ni precios de flejes; interprételos únicamente como evidencia de la volatilidad de los insumos. La respuesta adecuada en compras es incluir en el contrato una cláusula de ajuste basada en un índice de resinas, en vez de perseguir el precio cotizado por rollo.
Copie los datos siguientes en su solicitud de cotización para poder comparar dos ofertas sobre la misma base.
Lista de verificación para solicitar cotizaciones de fleje comparables:
| Parámetro | Qué solicitar | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Sección transversal | Ancho x espesor en mm, p. ej., 15 mm x 0.9 mm | Sin este dato, la fuerza de rotura carece de sentido | Verificación con micrómetro al recibir el producto |
| Fuerza de rotura | N o kgf, indicando el método de prueba | Establece el límite del cuerpo del fleje | Certificado de tracción de terceros |
| Elongación a la rotura | % con longitud de referencia | Permite prever la deformación y la recuperación en cargas que se asientan | El mismo certificado |
| Resistencia de la unión | % de la fuerza de rotura, con su método de sellado y su cabezal | Esto es lo que realmente soporta el embalaje | Uniones de prueba sometidas a tracción con sus propios equipos |
| Tensión retenida | % de la tensión aplicada después de un tiempo transcurrido especificado | El tiempo de almacenamiento determina si la carga permanece firme | Medición cronometrada en un embalaje representativo |
| Estabilizador y pigmento | Sistema estabilizador UV y especificación del pigmento | El paquete de aditivos determina la vida útil al aire libre | Declaración del proveedor más su propia prueba de exposición |
¿El fleje de PET es más caro que el fleje de PP?
Por kilogramo de resina, el poliéster suele cotizarse por encima del polipropileno, una tendencia que debe confirmar comparando sus propias 2 ofertas en lugar de basarse en la cifra de un índice publicado, y que influye menos de lo que esperan los compradores. El costo por unidad de carga asegurada es la comparación determinante, y hay 3 factores que lo modifican independientemente del precio de la resina.
El consumo de fleje por paquete cambia cuando un fleje de mayor resistencia permite reducir la cantidad de 4 flejes a 3 o utilizar un espesor menor. El costo de reprocesamiento varía cuando las uniones fallan durante el transporte y un pallet llega con necesidad de volver a flejarse o de presentar una reclamación. El costo de los consumibles y del equipo también cambia cuando un material necesita sellos y el otro se suelda sin ellos.
Elabore la comparación multiplicando los metros consumidos por paquete por el costo de entrega por metro y agregue la tasa de reprocesamiento que realmente registra. Este artículo no incluye precios por rollo, por metro ni por kilogramo, porque los precios de los flejes en el mercado abierto son cotizados por los vendedores en lugar de ser publicados por un organismo independiente, y una cifra sin una fuente independiente no tiene ningún valor para un expediente de compras.
Reciclabilidad y contenido reciclado: qué respaldan las evidencias
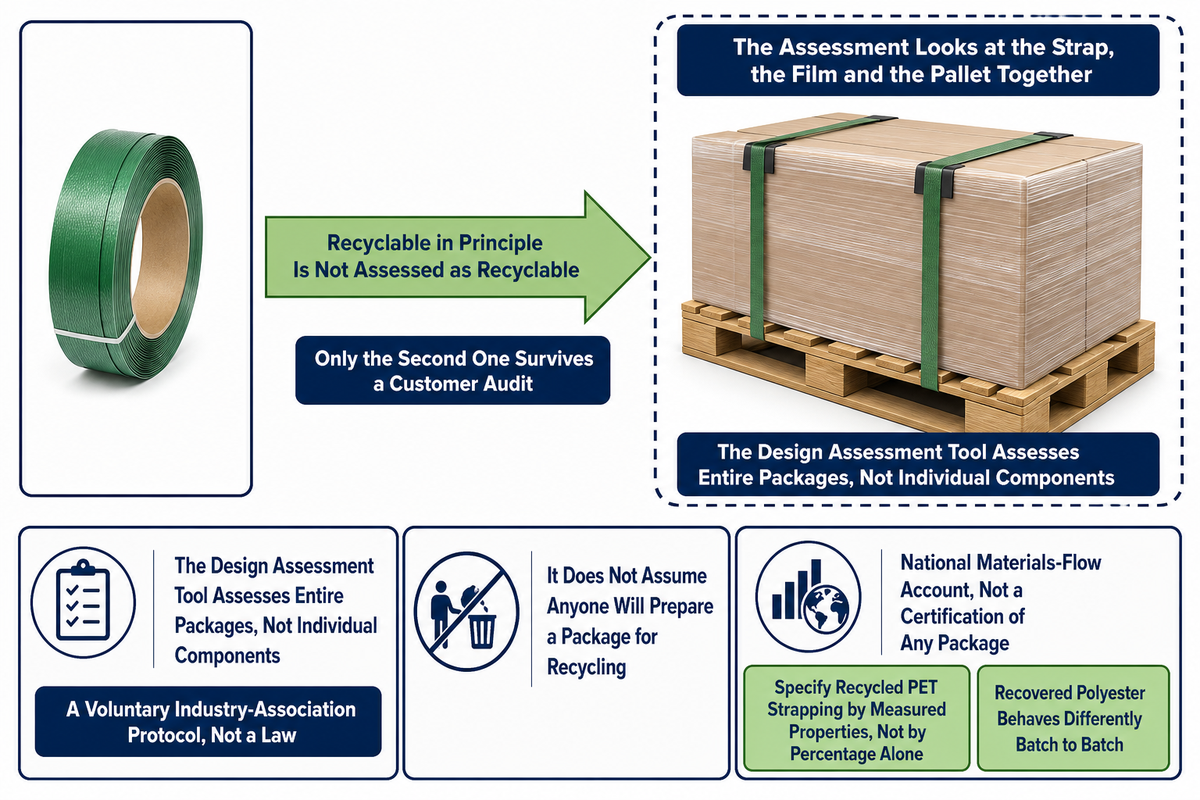
Ser reciclable en principio y haber sido evaluado como reciclable son 2 afirmaciones distintas, y solo la segunda supera una auditoría de cliente o un informe de sostenibilidad. El reciclaje de flejes plásticos industriales se realiza mediante flujos comerciales e industriales, no mediante la recolección domiciliaria. Tanto los flejes PET como los PP son técnicamente reciclables; que un paquete determinado se considere reciclable depende de su evaluación conforme a un protocolo publicado, no del código de identificación de la resina.
Hay 2 avances relevantes para determinar qué se le puede pedir a un proveedor que fabrique. La Guía de Diseño de APR, un protocolo voluntario de una asociación industrial, exige evaluar cada característica de diseño de un paquete. Esta guía establece explícitamente que no se debe suponer que alguien retirará componentes o preparará de alguna otra manera el paquete para reciclarlo. Su Herramienta de Evaluación de Diseño está concebida para evaluar paquetes completos, no componentes individuales. Como el fleje forma parte del paquete, la evaluación que realice su cliente analizará conjuntamente el fleje, la película y el pallet.
Conviene conocer los límites del alcance antes de citar cifras nacionales. Los datos sobre materiales y residuos de la EPA constituyen un balance nacional del flujo de materiales, no una certificación de ningún paquete en particular. En cuanto al contenido reciclado, la verdadera limitación es la variabilidad del procesamiento: el poliéster recuperado se comporta de manera diferente entre lotes. Por eso, los compradores especifican el fleje PET reciclado según propiedades medidas y no solo por el porcentaje reciclado. UD Packaging declara como misión el aprovechamiento de recursos renovables y afirma que controla la cadena desde la granulación del PET. Aquí no se hace ninguna afirmación ambiental sin reservas sobre ninguno de los materiales.
Validación de la elección con sus propios paquetes
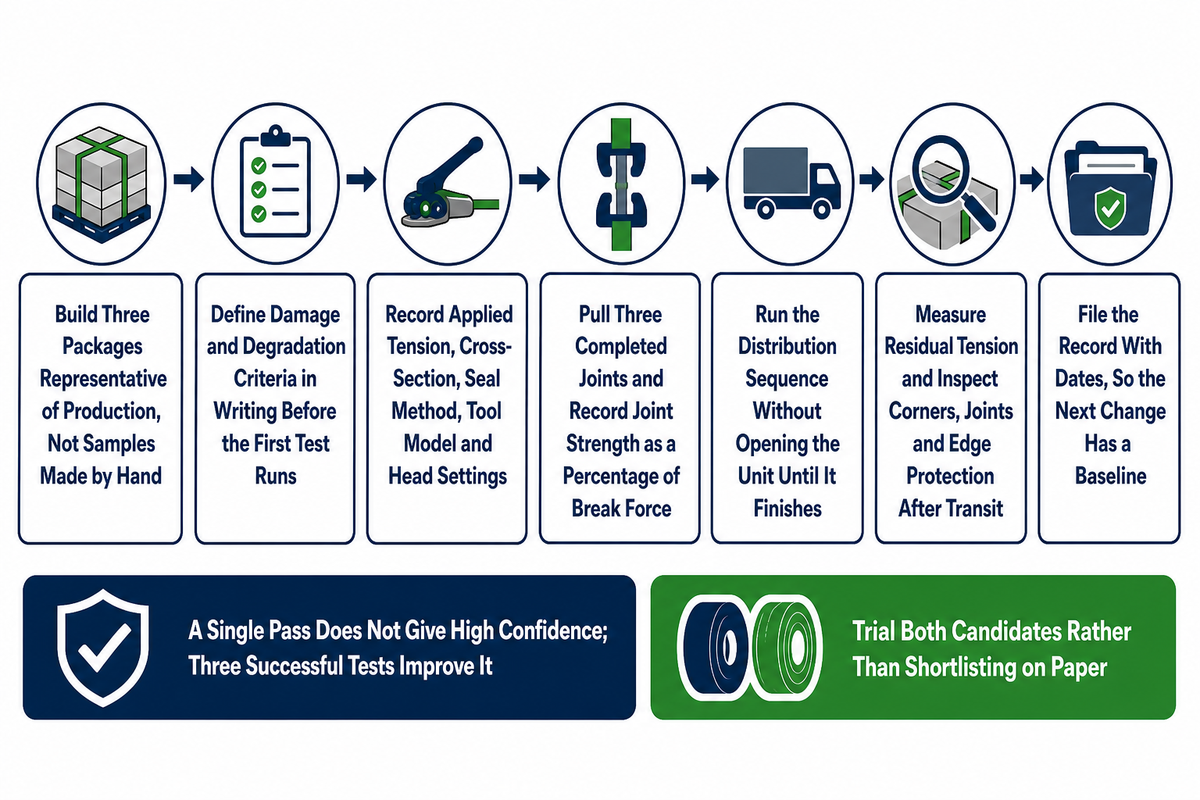
Confirme el material sometiendo un paquete representativo a una simulación de distribución y registrando el resultado, en lugar de comparar fichas técnicas. Las recomendaciones de selección ofrecen un punto de partida; una prueba documentada proporciona una respuesta que puede defender ante un cliente o una aseguradora.
ISTA establece claramente la limitación: una sola prueba no ofrece un alto grado de confianza de que otros productos embalados aparentemente idénticos también la superen, debido a la variación inherente de los materiales, los componentes y el contenido, y tres pruebas exitosas aumentan la confianza. ISTA también exige muestras representativas y criterios de daños definidos antes de comenzar las pruebas. ASTM D4169-23e1 evalúa una unidad de envío mediante un plan secuencial de pruebas de los riesgos previstos durante la distribución, manteniendo la misma unidad sin abrir hasta que finalice la secuencia, y ISO 4180:2019 establece las reglas para elaborar dichos programas.
Procedimiento de prueba de paquetes y campos del registro
- Prepare 3 paquetes representativos de la producción, no muestras elaboradas a mano.
- Defina por escrito los criterios de daño y deterioro antes de ejecutar la primera prueba.
- Registre en cada unidad la tensión aplicada, la sección transversal del fleje, el método de sellado, el modelo de la herramienta y los ajustes del cabezal.
- Extraiga 3 uniones terminadas de la misma corrida y registre la resistencia de la unión como porcentaje de la fuerza de rotura.
- Ejecute la secuencia de distribución sin abrir la unidad hasta que finalice.
- Mida la tensión residual e inspeccione las esquinas, las uniones y la protección de bordes después del transporte.
- Archive el registro con las fechas para disponer de una referencia con la cual comparar el siguiente cambio de especificación.
Pruebe ambos candidatos en lugar de preseleccionarlos sobre el papel. Comparar flejes para encontrar el mejor resultado según sus necesidades de empaque permite defender la elección correcta ante un cliente, y el mejor fleje para una planta es el que superó la secuencia de distribución de esa planta. Elija primero el fleje adecuado según la clase de servicio y después utilice la prueba para encontrar la mejor sección transversal y el mejor ajuste de tensión; el fleje más apropiado para sus necesidades de empaque es el que cuenta con un registro que lo respalda.
Omitir la prueba es un error recurrente en campo y explica por qué 2 plantas que utilizan la misma especificación de compra informan tasas de fallas diferentes. Este procedimiento corresponde a la selección inicial; volver a homologar un paquete después de un cambio de fleje ya aprobado es un procedimiento distinto, con sus propios criterios para repetir las pruebas. La aprobación de la homologación de la unión y la herramienta debe archivarse junto con el registro de la prueba.
Perspectivas de la industria: qué está cambiando en los flejes plásticos
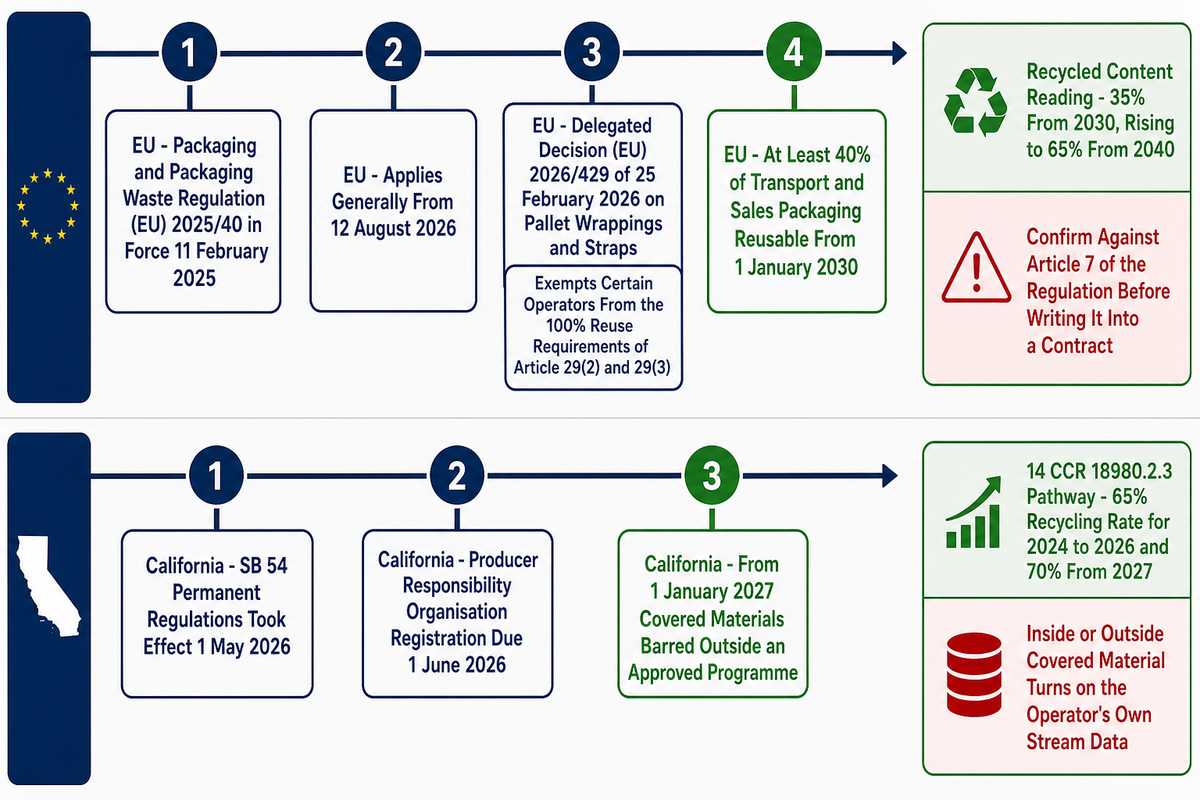
La regulación avanza más rápido que las especificaciones mecánicas, y la primera pregunta que ahora debe responder un comprador de flejes se refiere al alcance y las evidencias, no a un objetivo. El protocolo de prueba anterior resuelve la parte mecánica de esa decisión; la parte regulatoria avanza según su propio calendario. Que sus flejes estén sujetos o no a una obligación determinada depende de documentación que quizá no tenga actualmente. Las estimaciones publicadas sobre el mercado mundial de materiales de flejado difieren ampliamente entre sí, por lo que aquí no se cita ninguna; el panorama regulatorio es más sólido y tiene mayores consecuencias para el comprador.
En la Unión Europea, el Reglamento sobre los Envases y Residuos de Envases (UE) 2025/40 entró en vigor el 11 de febrero de 2025 y se aplica con carácter general desde el 12 de agosto de 2026. Posteriormente, la Decisión Delegada de la Comisión (UE) 2026/429 del 25 de febrero de 2026 eximió a ciertos operadores que utilizan envolturas y flejes para pallets de los requisitos de reutilización del 100% establecidos en el artículo 29(2) y el artículo 29(3). Lea detenidamente los límites y no lo interprete como una exención general: la decisión elimina para esos usos los requisitos de reutilización del 100% del artículo 29(2) y (3), mientras que su considerando (2) y el objetivo del artículo 29(1), según el cual al menos el 40% de los envases de transporte y venta debe ser reutilizable a partir del 1 de enero de 2030, calculado por año calendario y por operador, deben leerse en conjunto antes de suponer que la cuota del 40% sigue abarcando los mismos flujos. La clasificación de reciclabilidad y las normas sobre contenido reciclado no se ven afectadas en ninguno de los casos. En cuanto al contenido reciclado, la interpretación del artículo 7 del German Packaging Institute sitúa el contenido reciclado posconsumo mínimo para las películas plásticas estirables y los flejes en un 35% a partir de 2030, que aumenta al 65% desde 2040. Confírmelo directamente con el artículo 7 del Reglamento antes de incluirlo en un contrato; en cualquier caso, es una cifra que debe consultar ahora con el proveedor, no en 2029.
En California, los reglamentos permanentes de la SB 54 entraron en vigor el 1 de mayo de 2026, con fecha límite del 1 de junio de 2026 para el registro en la organización de responsabilidad de los productores y, a partir del 1 de enero de 2027, la prohibición de vender materiales sujetos a la norma en California fuera de un programa aprobado. Para los envases industriales de transporte, el mecanismo decisivo es 14 CCR 18980.2.3, que establece una vía basada en una tasa de reciclaje documentada que exige todo lo siguiente: una tasa de reciclaje del 65% entre 2024 y 2026 y del 70% a partir de 2027, ausencia de recolección domiciliaria, ninguna mezcla con material domiciliario sin clasificar y aceptación en mercados finales responsables. Esa vía existe. Que un fleje industrial específico quede incluido o excluido del concepto de “material sujeto a la norma” depende de los datos de flujo del propio operador y de la aprobación de CalRecycle, por lo que un proveedor no puede afirmarlo en su nombre. La reciclabilidad se ha convertido en un problema de documentación de la cadena de suministro, razón por la cual la pregunta sobre las evidencias de la sección anterior debe incluirse ahora en la consulta.
Preguntas frecuentes
¿Qué significa fleje PET?
El fleje PET es un fleje plano extruido de tereftalato de polietileno, perteneciente a la misma familia de poliésteres que se utiliza para las botellas de bebidas, y posteriormente estirado para alinear sus cadenas moleculares y desarrollar resistencia a la tracción.
El fleje PET es un fleje plano extruido de tereftalato de polietileno, perteneciente a la misma familia de poliésteres que se utiliza para las botellas de bebidas, y posteriormente estirado para alinear sus cadenas moleculares y desarrollar resistencia a la tracción. Los proveedores también lo llaman fleje de poliéster o banda PET. En la mayoría de las aplicaciones modernas se une mediante soldadura por fricción o termosellado, en lugar de utilizar un sello metálico, y se rige por ASTM D3950, la especificación para flejes no metálicos, no por la especificación para flejes de acero.
¿Se pueden utilizar los flejes PP y PET con las mismas herramientas?
A veces, pero nunca debe darlo por hecho. El rango de tensión, el tiempo de soldadura y la presión difieren entre ambos materiales, y un cabezal ajustado para polipropileno normalmente producirá una unión deficiente en poliéster.
A veces, pero nunca debe darlo por hecho. El rango de tensión, el tiempo de soldadura y la presión difieren entre ambos materiales, y un cabezal ajustado para polipropileno normalmente producirá una unión deficiente en poliéster. Antes de cambiar, compruebe la lista de materiales admitidos por la herramienta y su rango de espesores de fleje. Después, homologue el cambio mediante ensayos de tracción de uniones terminadas extraídas de su propia línea, en lugar de confiar en la ficha técnica, porque la eficiencia de la unión depende tanto de la máquina y sus ajustes como del fleje.
¿Qué tipo de fleje es más ecológico o reciclable?
Tanto el fleje de poliéster como el de polipropileno son técnicamente reciclables, por lo que la respuesta honesta depende de su ruta de recuperación y su documentación, no de la resina que elija.
Tanto el fleje de poliéster como el de polipropileno son técnicamente reciclables, por lo que la respuesta honesta depende de su ruta de recuperación y su documentación, no de la resina que elija. La Guía de Diseño de APR evalúa paquetes completos en lugar de componentes, y sus directrices no presuponen que alguien separará el fleje antes del reciclaje. Solicite a su proveedor evidencias del contenido reciclado y propiedades medidas, y pregunte a su contratista de residuos cuál es el destino real del fleje.
¿Cuáles son las desventajas del fleje PET?
El fleje PET cede menos que el polipropileno, por lo que recupera menos tensión cuando la carga se asienta, además de ser más rígido para manipular y más exigente en cuanto a la calidad de la soldadura y la protección de bordes.
El fleje PET cede menos que el polipropileno, por lo que recupera menos tensión cuando la carga se asienta, además de ser más rígido para manipular y más exigente en cuanto a la calidad de la soldadura y la protección de bordes. En cargas con esquinas afiladas necesita protectores de esquinas, y una soldadura mal ajustada lo afecta más que al PP: un ejemplo práctico de la Patente de Estados Unidos 6210769B1 (Samuel Manu-Tech Inc., ya vencida) presenta un fleje de poliéster sin tratamiento con una resistencia a la rotura de 2,175 lbs que produjo una unión de solo 700 lbs, equivalente a una eficiencia de unión del 32%, mientras que un fleje con tratamiento superficial y menor resistencia a la rotura alcanzó un 85%. Una solicitud de patente demuestra la patentabilidad, no un rendimiento reproducido, por lo que debe interpretarse como un ejemplo práctico. Su costo base de resina suele ser mayor. Además, requiere controlar el acondicionamiento de la humedad durante la producción. Ninguna de estas desventajas lo descarta para cargas pesadas o almacenadas durante mucho tiempo, pero explican por qué un fleje PP más pesado a veces sigue siendo la mejor opción para trabajos con cajas ligeras.
¿Qué tan resistente es el fleje PET en comparación con el fleje PP?
Con el mismo ancho y espesor, el fleje de poliéster soporta una fuerza de rotura mayor que el fleje de polipropileno y se estira menos antes de romperse, lo que le permite conservar la tensión en una carga que se asienta durante el transporte.
Con el mismo ancho y espesor, el fleje de poliéster soporta una fuerza de rotura mayor que el fleje de polipropileno y se estira menos antes de romperse, lo que le permite conservar la tensión en una carga que se asienta durante el transporte. Compare secciones transversales equivalentes y la resistencia de la unión terminada, no solo la fuerza de rotura.
¿Qué normas de calidad debe cumplir un proveedor de flejes plásticos?
Solicite ASTM D3950 para el propio fleje no metálico, ASTM D4675 para la terminología de selección y un método de ensayo de tracción identificado por su nombre y citado con el año de su edición vigente.
Solicite ASTM D3950 para el propio fleje no metálico, ASTM D4675 para la terminología de selección y un método de ensayo de tracción identificado por su nombre y citado con el año de su edición vigente. Los ensayos de terceros, como las pruebas de calidad de productos de SGS, aportan una verificación independiente de lo declarado en el certificado.
Especifique flejes para envíos →
Acerca de esta comparación
Escribimos esta comparación porque la mayoría de las comparaciones entre flejes PET y PP se detienen en la fuerza de rotura y nunca llegan a la eficiencia de la unión, la tensión retenida ni siquiera a la cuestión de qué especificación ASTM rige los flejes plásticos. Varias de las clases de servicio anteriores corresponden a industrias que realmente abastecemos, entre ellas los hornos de ladrillos y los pallets de módulos fotovoltaicos, el algodón enfardado y las bobinas de papel, y en septiembre de 2026 volvimos a comprobar las referencias a las normas según sus ediciones vigentes, incluida la revisión de GB/T 1040.1 que sustituye la edición de 2018.
Referencias y fuentes
- ASTM D3950-23, Especificación estándar para flejes no metálicos y métodos de unión — ASTM International
- ASTM D3953-15 (2022), Especificación estándar para flejes planos de acero y sellos — ASTM International, entrada del catálogo editorial
- ASTM D4675-14a (2022), Guía estándar para la selección y el uso de materiales de flejado plano — ASTM International
- ASTM D4169-23e1, Práctica estándar para pruebas de desempeño de contenedores y sistemas de envío — ASTM International
- ISO 4180:2019, Envases y embalajes — Embalajes de transporte completos y llenos — Reglas generales para elaborar programas de ensayos de desempeño — International Organization for Standardization
- Diferencias entre los procedimientos de ISTA y las normas ASTM — International Safe Transit Association
- Primeros pasos en el diseño y las pruebas de paquetes — International Safe Transit Association
- Reglas de sujeción de cargas (49 CFR 393 subparte I) — Federal Motor Carrier Safety Administration
- 49 CFR 393.102, Criterios mínimos de desempeño para dispositivos y sistemas de sujeción de cargas — Electronic Code of Federal Regulations
- Código de prácticas de IMO/ILO/UNECE para el embalaje de unidades de transporte de carga (Código CTU) — United Nations Economic Commission for Europe
- Lopes & Carneiro, Envejecimiento natural de geotextiles de polipropileno tratados con distintos estabilizadores químicos, Geosynthetics International 24(6):544-553 — Geosynthetics International, ICE Publishing (DOI 10.1680/jgein.17.00020); registro a través de University of Porto
- Envejecimiento natural de geotextiles comerciales no tejidos de PP y PET durante 36 meses — International Journal of Polymer Science, Wiley
- Informe de caso sobre flejes industriales de polipropileno virgen y reciclado sometidos a exposición UV artificial — ScienceDirect, acceso abierto
- Patente de Estados Unidos 6210769B1, Fleje plástico (DiPede y Gould, Samuel Manu-Tech Inc., vencida) — United States Patent and Trademark Office
- Comentario F33363139 sobre las exenciones de las obligaciones de reutilización para envolturas y flejes plásticos, que cita un estudio de Fraunhofer IMWS de abril de 2025 — Sebastian Köster, Techem Energy Services GmbH, a través de la plataforma Have your say de European Commission
- Reglamento sobre los Envases y Residuos de Envases (UE) 2025/40 — European Commission, DG Environment
- Decisión Delegada de la Comisión (UE) 2026/429 del 25 de febrero de 2026 sobre envolturas y flejes para pallets — European Commission, DG Environment
- Sujeción de unidades de carga en el marco del PPWR, informe sobre el documento de orientación del German Packaging Institute (dvi) — Packaging Strategies, BNP Media
- Programa de la Ley SB 54 de Prevención de la Contaminación por Plásticos y Responsabilidad de los Productores de Envases — CalRecycle
- Prórrogas, exenciones y exclusiones conforme a la SB 54, incluida 14 CCR 18980.2.3 — CalRecycle
- Descripción general de la Guía de Diseño de APR — Association of Plastic Recyclers
- Herramienta de Evaluación de Diseño de APR — Association of Plastic Recyclers
- Promoción de la gestión sostenible de materiales: datos y cifras — United States Environmental Protection Agency
- Índice de precios al productor por industria: fabricación de materiales plásticos y resinas (PCU325211325211) — US Bureau of Labor Statistics a través de FRED
- Comunicado de prensa del índice de precios al productor, Tabla 2 — US Bureau of Labor Statistics
- GB/T 1040.1-2025, Plásticos — Determinación de las propiedades de tracción — Parte 1: Principios generales — catálogo de normas nacionales de China
Artículos relacionados
- cómo elegir el material de flejado — la secuencia de selección previa a la cotización en la que se integra esta comparación
- fleje PET frente a fleje de acero — el tercer material, con las evidencias de control de cambios que exige la sustitución de acero por plástico